
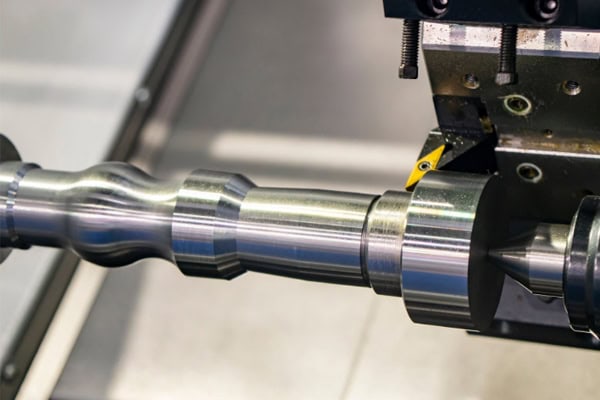
Pembubutan CNC memainkan peran sentral dalam manufaktur mekanik. Menyeimbangkan pemesinan presisi tinggi dengan pengendalian biaya per unit merupakan fokus utama bagi para insinyur dan pengambil keputusan pengadaan di berbagai industri. Penyesuaian kecil pada parameter teknis secara langsung menentukan kekasaran permukaan akhir, toleransi dimensi, dan waktu siklus produksi komponen.
Faktor-faktor yang Mempengaruhi Presisi Pembubutan CNC
Ketelitian pemesinan aktual pada mesin bubut CNC dibatasi oleh perangkat keras mesin, karakteristik fisik alat, dan lingkungan pemotongan. Menghilangkan kesalahan kumulatif dapat secara signifikan meningkatkan konsistensi komponen.
Kesalahan Geometris Mesin dan Deformasi Termal
Kesejajaran rel pemandu mesin, penyimpangan putaran spindel, dan kelonggaran ulir penggerak merupakan penyebab mendasar dari penyimpangan dimensi. Selama operasi pemotongan kecepatan tinggi yang berkepanjangan, gesekan antara kepala mesin dan mekanisme pengumpanan menghasilkan panas, yang menyebabkan pemuaian termal tingkat mikron pada komponen struktural.
- Penyimpangan Radial Spindel: Pergeseran aksial dan radial selama rotasi spindel secara langsung berpindah ke benda kerja, menyebabkan ketidakbulatan. Hal ini memerlukan mitigasi melalui bantalan pramuat presisi tinggi dan inspeksi serta penyelarasan rutin.
- Pengendalian Keseimbangan Termal: Kenaikan suhu akibat pengoperasian mesin secara terus menerus mengubah koordinat sebenarnya dari ujung pahat. Pemanfaatan sistem pendinginan suhu konstan untuk mengatur suhu cairan pendingin mengurangi dampak deformasi termal struktural pada dimensi aksial.
- Akurasi Pemosisian Berulang: Kesalahan kumulatif pada sistem penggerak servo meningkat seiring waktu penggunaan. Kalibrasi skala linier dan sistem umpan balik servo secara teratur mengkompensasi kelonggaran dan memastikan penempatan umpan yang tepat.
Mengendalikan kesalahan geometris dan pergeseran termal berfungsi sebagai pertahanan utama untuk stabilitas dimensi, meletakkan dasar yang kokoh untuk operasi presisi tinggi selanjutnya.
Keausan Alat dan Pemilihan Geometri
Alat potong mengalami gesekan mekanis yang intens dan suhu tinggi selama proses pemesinan. Keausan radius ujung alat mengubah jalur pemotongan sebenarnya, yang menyebabkan penyimpangan dimensi yang tidak diinginkan.
- Optimalisasi Sudut Gerak dan Sudut Bebas: Memilih fitur geometri pahat yang tepat secara substansial meningkatkan perilaku pemotongan. Meningkatkan sudut gerak mengurangi gaya pemotongan dan meminimalkan deformasi dinding tipis, sementara sudut bebas yang memadai mengurangi gesekan antara sisi pahat dan benda kerja.
- Kompensasi Radius Ujung Pahat (G41/G42): Saat membubut busur atau tirus, kompensasi radius ujung pahat yang tepat harus ditentukan untuk mencegah pemotongan berlebihan atau kurang, memastikan dimensi profil yang kompleks memenuhi spesifikasi gambar.
- Pencocokan Material Pelapis: Memilih pelapis perkakas khusus berdasarkan material substrat—seperti pelapis TiAlN untuk baja tahan karat dan sisipan tanpa pelapis atau berlapis intan untuk paduan aluminium—meminimalkan pembentukan penumpukan material pada tepi dan memperpanjang umur perkakas.
Memilih parameter geometri alat secara tepat dan menerapkan kompensasi keausan secara sistematis secara signifikan mengurangi tingkat kerusakan akibat degradasi alat.

Strategi Optimasi Parameter Pemotongan untuk Pembubutan CNC
Menentukan parameter pemotongan yang tepat secara langsung memengaruhi efisiensi pemesinan dan kualitas permukaan. Kombinasi yang seimbang antara kecepatan permukaan, laju umpan, dan kedalaman pemotongan menghasilkan kondisi pemesinan yang optimal.
Hubungan Antara Kecepatan Pemotongan dan Laju Umpan
Kecepatan pemotongan (VC) dan laju umpan (F) memiliki pengaruh yang menentukan terhadap kualitas permukaan. Kekasaran permukaan teoritis berbanding lurus dengan kuadrat laju umpan dan berbanding terbalik dengan jari-jari ujung pahat.
| Jenis Bahan | Kecepatan Pemotongan yang Direkomendasikan (m/menit) | Kecepatan Umpan Akhir (mm/putaran) | Tingkat Sisipan Umum
|
| Paduan Aluminium (6061/7075) | 300 - 800 | 0.05 - 0.15 | Karbida / PCD |
| Baja Karbon (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Karbida Dilapisi |
| Baja Tahan Karat (304/316) | 100 - 180 | 0.06 - 0.12 | Cermet / CBN |
| Paduan Titanium (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Karbida Butiran Halus |
Pemilihan Cairan Pendingin dan Lokasi Pengiriman
Cairan pendingin tidak hanya berfungsi untuk menghilangkan panas tetapi juga untuk mengeluarkan serpihan dan memberikan pelumasan. Pengiriman cairan pendingin yang tidak tepat menyebabkan retak termal pada mata pisau pemotong.
- Teknologi Pendingin Bertekanan Tinggi: Pendingin bertekanan rendah konvensional kesulitan menembus penghalang uap yang terbentuk di zona pemotongan. Pendingin bertekanan tinggi yang melebihi 70 bar memecah serpihan panjang dan memperpanjang umur pahat selama pembubutan lubang dalam.
- Emulsi vs. Cairan Sintetis: Memilih media pendingin yang tepat sesuai dengan intensitas pemesinan sangat penting. Pemotongan tugas berat memerlukan emulsi dengan aditif tekanan ekstrem, sedangkan pembubutan akhir mendapat manfaat dari cairan sintetis yang sangat efektif dalam menghilangkan panas.
- Menargetkan Zona Pemotongan: Arah aliran fluida menentukan efisiensi pembuangan panas. Mengarahkan cairan pendingin secara tepat ke antarmuka pahat-serpihan mencegah pemotongan kering dan keausan sisipan yang cepat.
Membangun mekanisme penyaringan cairan pendingin yang andal dan pengiriman yang tepat sasaran merupakan strategi efektif untuk menyelaraskan kualitas permukaan benda kerja dengan biaya perkakas.
Mengendalikan Distorsi pada Komponen Bubut Dinding Tipis yang Kompleks
Komponen berdinding tipis sangat rentan terhadap deformasi elastis dan plastis akibat pengaruh gabungan gaya penjepitan, gaya pemotongan, dan tegangan sisa. Teknik pemrosesan khusus diperlukan untuk menekan efek-efek ini.
Peningkatan Metode Penjepitan dan Perlengkapan Khusus
Chuck tiga rahang standar mudah menyebabkan distorsi segitiga pada benda kerja silindris berdinding tipis. Mendistribusikan gaya pada area kontak yang lebih besar memberikan solusi yang efektif.
- Penjepit Lunak Tipe Pie: Penjepitan menyeluruh mendistribusikan titik penjepitan terkonsentrasi di area yang luas, mengubah pembebanan titik menjadi kontak permukaan yang seragam untuk mencegah ketidakbulatan.
- Mandrel Ekspansi Hidraulik: Komponen selongsong berdinding tipis rentan retak akibat beban yang tidak merata saat pengerjaan diameter luar. Penempatan melalui lubang bagian dalam dengan mandrel ekspansi menghasilkan ekspansi radial yang seragam, memastikan konsentrisitas antara diameter dalam dan luar.
- Pengendalian Beban Berlebih pada Penjepitan Hidraulik: Gaya penjepitan yang berlebihan menyebabkan deformasi pantulan setelah pelepasan bagian. Menurunkan tekanan hidraulik yang dikombinasikan dengan cincin penyangga internal meningkatkan kekakuan benda kerja, menekan distorsi penjepitan pada sumbernya.
Dengan mengkonfigurasi ulang geometri perlengkapan dan mengoptimalkan distribusi gaya penjepitan, produsen dapat menghilangkan tekanan fisik awal selama penyiapan komponen.
Pemisahan Rute Proses dan Pengurangan Stres
Pengerjaan kasar melepaskan sejumlah besar tegangan sisa internal. Melakukan pembubutan akhir tanpa penghilangan tegangan terlebih dahulu menyebabkan pergeseran dimensi setelah bagian tersebut dilepas dari penjepit.
- Pemisahan Ketat antara Pemesinan Kasar dan Halus: Memaksa manufaktur satu kali proses akan melepaskan tegangan internal yang intens, yang menyebabkan distorsi. Menyisakan toleransi 0.5 mm setelah pemesinan kasar dan membiarkan bagian tersebut menua secara alami selama lebih dari 24 jam atau menjalani proses anil penghilang tegangan akan menstabilkan dimensi.
- Strategi Pemotongan Simetris: Penerapan gaya unilateral menyebabkan pembengkokan. Untuk bagian berdinding tipis dengan profil simetris, lintasan pemotongan bergantian menyeimbangkan tegangan sisa, memastikan bentuk geometris yang akurat.
- Pemotongan Ringan Berkecepatan Tinggi: Kedalaman pemotongan yang besar menyebabkan peningkatan tajam pada gaya pemotongan. Dengan menggunakan kecepatan spindel tinggi, kedalaman pemotongan yang dangkal, dan laju umpan yang kecil, gaya mekanis yang bekerja pada struktur berdinding tipis yang halus akan berkurang.
Perencanaan tahapan manufaktur secara sistematis bersamaan dengan metode penghilangan tegangan memberikan solusi inti untuk stabilitas dimensi jangka panjang pada komponen presisi.
Cara Menurunkan Biaya Pembubutan CNC Per Unit
Pengurangan biaya tidak berarti mengorbankan kualitas; melainkan, hal itu bergantung pada peningkatan tingkat otomatisasi, optimalisasi jalur perkakas, dan perpanjangan umur perkakas untuk meminimalkan waktu siklus yang tidak produktif.
Pemuatan/Pembongkaran Otomatis dan Manufaktur Tanpa Pengawasan
Waktu tambahan di luar pemotongan (penyiapan, pengaturan alat, pengukuran) menyumbang sebagian besar dari total siklus produksi. Mengintegrasikan otomatisasi secara signifikan meningkatkan pemanfaatan mesin.
- Mesin Penarik dan Pemberi Batang: Pemuatan stok secara manual memakan tenaga kerja dan mengganggu ritme produksi. Memadukan mesin pemberi batang dengan mesin bubut memungkinkan pemrosesan batang otomatis secara terus menerus, mendukung operasi malam hari tanpa campur tangan operator.
- Pemuatan Robot Gantry: Pemuatan manual menimbulkan variasi siklus dan risiko keselamatan. Untuk komponen cakram atau poros tunggal, robot gantry mencapai pemuatan di bawah satu detik, mempertahankan waktu takt produksi yang sangat konsisten sekaligus mengurangi risiko cedera.
- Pengaturan Awal Alat di Dalam Mesin dan Inspeksi Selama Proses: Menghentikan mesin untuk pengaturan alat dan pengukuran di luar mesin menghabiskan waktu pemotongan spindel yang berharga. Melengkapi mesin dengan pengatur alat otomatis dan probe sentuh meminimalkan waktu henti pengaturan dan secara otomatis mengkompensasi keausan alat.
Penggunaan peralatan otomatis dan pengukuran cerdas untuk menggantikan pengoperasian manual merupakan pendorong utama untuk pengurangan biaya dan peningkatan efisiensi.
Optimalisasi Program dan Pengurangan Jalur Alat
Menulis kode NC yang efisien menghilangkan waktu gerak menganggur, sehingga meningkatkan efisiensi pemotongan secara keseluruhan.
- Mengoptimalkan Jalur Penarikan Tanpa Pemotongan: Transisi sudut siku-siku menciptakan penundaan perlambatan yang tidak perlu. Dengan menggunakan gerakan masuk dan keluar berbasis busur, alih-alih sudut siku-siku, waktu akselerasi/perlambatan aksial akan berkurang, sehingga secara kumulatif mempersingkat total waktu siklus per bagian.
- Penerapan Siklus Siap Pakai: Pemrograman jalur pahat baris demi baris menghasilkan kode yang panjang yang dapat membebani kecepatan pemrosesan kontrol. Penerapan siklus siap pakai seperti G71, G72, dan G73 menyederhanakan struktur program dan mempercepat eksekusi kontroler.
- Pemesinan Multi-Alat Serentak: Pemotongan sekuensial dengan satu turret gagal memanfaatkan kemampuan mesin multi-sumbu secara penuh. Pusat pembubutan spindel ganda dan turret ganda memproses kedua ujung suatu bagian secara bersamaan, menggandakan output dan mengurangi biaya penyusutan peralatan.
Menghilangkan redundansi waktu dalam program NC sambil memanfaatkan sinkronisasi multi-sumbu akan memampatkan total waktu siklus manufaktur hingga detail terkecil.
















