
Dalam pemesinan plastik CNC, presisi dan kualitas permukaan seringkali menjadi dua indikator yang paling intuitif dan penting bagi pengguna. Presisi menentukan apakah suatu bagian dapat dirakit dan memenuhi persyaratan fungsional; kualitas permukaan secara langsung memengaruhi penampilan, rasa, penyegelan, dan kinerja selanjutnya. Untuk material plastik, kedua persyaratan ini lebih sulit untuk diseimbangkan secara bersamaan dibandingkan pada pemesinan logam karena plastik lebih rentan terhadap pengaruh suhu, gaya penjepitan, panas pemotongan, dan tegangan internal material.
Mengapa pemesinan plastik lebih mungkin memengaruhi presisi dan kualitas permukaan?
Itu bukan masalah yang sama.
Banyak orang salah mengartikan "dimensi akurat" dengan "permukaan halus," padahal sebenarnya keduanya adalah dua tujuan kontrol yang berbeda. Presisi terutama mengacu pada apakah dimensi, posisi lubang, kerataan, dan tegak lurus bagian tersebut memenuhi persyaratan gambar; kualitas permukaan mencakup masalah penampilan dan sentuhan seperti kekasaran, bekas pahat, gerinda, pemutihan, dan tepi las. Suatu bagian mungkin memiliki dimensi yang sangat akurat tetapi bekas pahat yang jelas terlihat di permukaannya; atau permukaannya mungkin terlihat halus, tetapi dimensi kuncinya mungkin menyimpang. Oleh karena itu, dalam pemesinan plastik CNC, kedua tujuan tersebut harus dipertimbangkan secara bersamaan; seseorang tidak dapat hanya fokus pada satu tujuan saja.
Tingkat Kesulitan Pemesinan yang Lebih Tinggi
Dibandingkan dengan logam, plastik memiliki kekakuan yang lebih rendah, ekspansi termal yang lebih besar, dan konduktivitas termal yang lebih buruk. Ini berarti bahwa panas yang dihasilkan selama pemotongan tidak mudah hilang dengan cepat, cenderung menumpuk secara lokal, yang menyebabkan pelunakan material, deformasi, atau peleburan permukaan. Selain itu, beberapa plastik secara inheren memiliki tegangan internal atau higroskopisitas, yang dapat menyebabkan perubahan dimensi sebelum dan sesudah pemesinan. Oleh karena itu, presisi dan kualitas permukaan pemesinan plastik secara alami lebih bergantung pada kontrol proses dan pengalaman daripada pemesinan logam.
Refleksi Langsung dari Keterampilan Proses
Kehalusan, tepi tanpa gerigi, pemutihan, dan bekas terbakar pada permukaan komponen plastik biasanya secara langsung mencerminkan rasionalitas parameter pemesinan, kondisi pahat, dan metode penjepitan. Seringkali, kualitas permukaan yang buruk bukan disebabkan oleh material itu sendiri, melainkan oleh jalur pemotongan yang tidak masuk akal, pahat yang tumpul, pembuangan serpihan yang buruk, atau metode pendinginan yang tidak tepat. Oleh karena itu, meningkatkan kualitas permukaan pada dasarnya berarti meningkatkan stabilitas pemesinan secara keseluruhan.
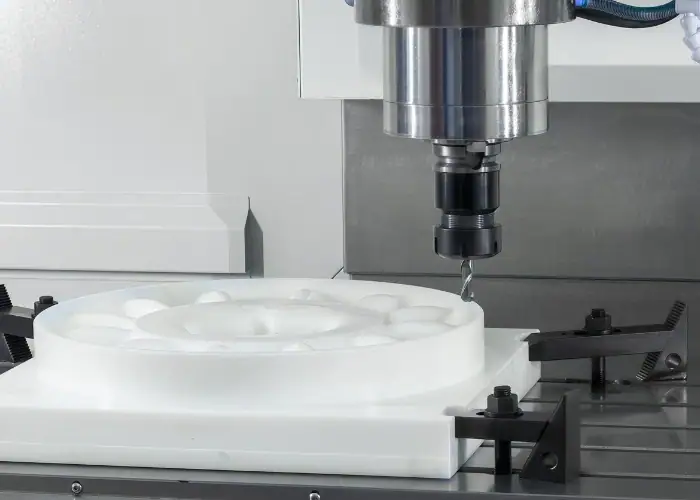
Bagaimana Meningkatkan Presisi dan Kualitas Permukaan dalam Proses Pemesinan?
Konfirmasikan Gambar dan Struktur Sebelum Pemesinan
Untuk meningkatkan presisi pemesinan plastik CNC, langkah pertama bukanlah memulai pemesinan, tetapi mengoptimalkan desain. Banyak masalah sudah muncul selama fase desain, seperti terlalu banyak dinding tipis, sudut tajam yang terlalu rapat, struktur lokal yang asimetris, dan variasi ketebalan dinding yang besar. Semua ini meningkatkan risiko deformasi pemrosesan dan cacat permukaan. Desain harus berupaya untuk struktur yang lebih seragam dan distribusi tegangan yang lebih seimbang, sekaligus memberikan ruang masuk yang cukup untuk alat potong. Struktur awal yang dirancang dengan baik membuat pemrosesan selanjutnya jauh lebih mudah, dan presisi serta kualitas permukaan lebih mudah distabilkan.
Persiapan dan Pra-perlakuan Material
Sebelum diproses secara formal, sebaiknya pastikan terlebih dahulu apakah bahan plastik telah mengalami proses anil, pengendapan, atau pengeringan. Banyak lembaran plastik sudah memiliki tegangan internal di pabrik; pemrosesan langsung dapat menyebabkan perubahan bentuk akibat pelepasan tegangan setelah penghilangan material. Untuk material yang sangat higroskopis seperti nilon, kandungan air yang tinggi juga dapat memengaruhi kualitas permukaan. Menstabilkan material sebelum diproses secara signifikan mengurangi pergeseran dimensi dan cacat permukaan.
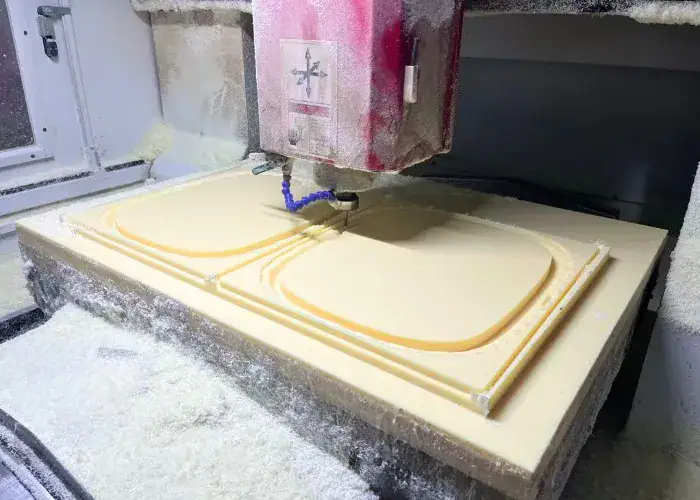
Pemrosesan Bertahap
Untuk meningkatkan presisi dan kualitas permukaan, pemotongan tunggal hingga akhir saja tidak cukup. Pendekatan yang umum adalah "pengasahan kasar – semi-finishing – finishing". Pengasahan kasar terutama menghilangkan kelebihan material yang besar, semi-finishing menstabilkan struktur dan mengurangi tegangan, sedangkan finishing bertanggung jawab atas dimensi akhir dan penyelesaian permukaan. Proses ini mengurangi beban kerja pada setiap langkah dan meminimalkan dampak alat pada material, sehingga menghindari deformasi, gerinda, atau bekas pahat yang terlalu dalam yang disebabkan oleh penghilangan material yang berlebihan sekaligus.
Inspeksi dan Penyelesaian Pasca-Pemesinan
Banyak komponen berkualitas tinggi tidak dikerjakan sekaligus, tetapi diperiksa, didiamkan, dan diselesaikan seperlunya sebelum pengiriman. Komponen plastik mungkin terus melepaskan tegangan untuk jangka waktu singkat setelah pengerjaan, sehingga kondisi akhir tidak dapat ditentukan segera setelah keluar dari mesin. Pengukuran ulang dimensi, inspeksi visual, dan perbaikan komponen kritis dapat segera mengatasi potensi kesalahan dan menghindari pengerjaan ulang secara massal. Langkah ini sangat penting untuk produk dengan persyaratan penampilan yang tinggi.
Faktor-Faktor Kunci yang Menentukan Presisi dan Kualitas Permukaan
Parameter Pemotongan Harus Sesuai dengan Sifat Material
Pemesinan plastik paling rentan terhadap dua kondisi ekstrem: pertama, kecepatan spindel yang terlalu tinggi, yang mengakibatkan panas berlebih selama pemotongan; kedua, laju umpan yang terlalu lambat, menyebabkan pahat "menggerinda" daripada "memotong" material. Kondisi pertama (penyelesaian akhir) mudah menyebabkan tepi meleleh, pemutihan, dan deformasi termal dimensi, sedangkan kondisi kedua (penyelesaian akhir) mudah menghasilkan gerinda dan bekas pahat yang kasar. Untuk mencapai presisi dan kualitas permukaan, perlu memilih kecepatan, umpan, dan kedalaman pemotongan yang sesuai berdasarkan kekerasan, ketebalan, dan karakteristik struktural material, serta menjaga proses pemesinan yang stabil, menghindari penghentian dan permulaan yang tiba-tiba dan sering terjadi.
Kondisi alat secara langsung memengaruhi hasil akhir permukaan.
Alat yang lebih tajam menghasilkan pemotongan yang lebih bersih dan permukaan yang lebih halus. Setelah alat aus, gesekan meningkat, dan suhu naik, membuat permukaan plastik rentan terhadap pembentukan benang, gerigi, bekas terbakar, atau pemutihan. Untuk pengerjaan komponen plastik, terutama material dengan persyaratan penyelesaian permukaan yang tinggi seperti akrilik, PC, dan POM, alat khusus yang tajam dan mampu membuang serpihan dalam jumlah besar harus diprioritaskan, dan kondisi alat harus dijaga tetap stabil. Manajemen alat yang baik seringkali langsung meningkatkan kualitas permukaan.
Perlengkapan dan penyangga menentukan apakah bagian-bagian tersebut akan "berubah bentuk."
Komponen plastik lebih lunak daripada logam. Jika dijepit terlalu kencang, komponen tersebut dapat memantul kembali dan berubah bentuk setelah pemesinan. Dukungan yang tidak memadai dapat menyebabkan dinding tipis dan permukaan datar yang besar bergetar selama pemotongan, yang mengakibatkan penyimpangan dimensi dan peningkatan bekas pahat. Oleh karena itu, desain perlengkapan harus berupaya untuk distribusi gaya yang seragam, dukungan yang cukup, dan penjepitan yang tepat. Untuk lembaran logam tipis, komponen berukuran besar, atau komponen yang mudah berubah bentuk, sebaiknya menggunakan adsorpsi vakum, dukungan bantalan lunak, atau penjepitan terdistribusi multi-titik untuk mengurangi konsentrasi tegangan lokal.
Pengendalian termal dan penghilangan serpihan merupakan inti dari kualitas permukaan.
Selama proses pemesinan plastik, jika serpihan menumpuk di dekat jalur pahat, serpihan tersebut akan berulang kali bergesekan dengan permukaan benda kerja, menyebabkan penumpukan panas terus menerus, yang mengakibatkan tepi meleleh, pahat lengket, atau permukaan terbakar. Pembuangan serpihan yang baik tidak hanya memungkinkan pemotongan yang lebih halus tetapi juga mengurangi kerusakan permukaan yang disebabkan oleh gesekan sekunder. Jika perlu, hembusan udara dapat digunakan untuk membantu pembuangan serpihan, dan jalur pahat yang tepat dapat digunakan untuk dengan cepat menghilangkan serpihan dari area pemesinan. Mengontrol panas dan pembuangan serpihan pada dasarnya adalah melindungi permukaan.
Bagaimana cara memilih material yang tepat untuk pemesinan CNC?
POM cocok untuk komponen yang membutuhkan stabilitas dimensi.
POM memiliki stabilitas dimensi yang baik, koefisien gesekan yang rendah, dan kinerja pemotongan yang ideal, menjadikannya salah satu material berkualitas tinggi yang paling umum digunakan dalam pemesinan plastik CNC. Material ini cocok untuk komponen struktural, komponen fungsional, dan komponen presisi tinggi, dan permukaannya biasanya relatif bersih, dengan sedikit kemungkinan terjadinya gerinda yang parah. 1. Jika pelanggan memprioritaskan akurasi dan stabilitas perakitan, POM umumnya merupakan pilihan yang sangat andal.
PMMA cocok untuk komponen yang mengutamakan estetika.
PMMA, atau akrilik, memiliki transparansi tinggi dan hasil akhir permukaan yang baik, tetapi sangat sensitif terhadap parameter pemesinan. Kontrol panas yang buruk selama pemotongan dapat dengan mudah menyebabkan pemutihan, retak, atau pengaburan tepi. Namun, dengan alat yang tajam, parameter yang tepat, dan jalur pemesinan yang wajar, PMMA juga dapat menghasilkan komponen yang sangat menarik. Oleh karena itu, PMMA lebih cocok untuk produk dengan persyaratan estetika tinggi tetapi beban struktural rendah.
ABS dan PC cocok untuk kebutuhan yang komprehensif.
ABS dan PC banyak digunakan dalam pemesinan. ABS memiliki kemampuan pemesinan yang lebih baik, sedangkan PC memiliki kekuatan yang lebih tinggi dan transparansi yang baik. Keunggulan mereka terletak pada kinerja keseluruhan yang seimbang, memenuhi persyaratan akurasi tertentu dan cocok untuk produksi massal yang stabil. Namun, perlu dicatat bahwa PC lebih sensitif terhadap panas, dan ABS rentan terhadap gerinda di bagian tepinya, sehingga panas pemotongan dan kondisi alat tetap harus dikontrol selama pemesinan.
Pilih Materi Berdasarkan Tujuan
Jika tujuannya adalah presisi tinggi, prioritaskan stabilitas dimensi; jika tujuannya adalah kualitas tampilan yang tinggi, prioritaskan kemampuan pemesinan permukaan; jika tujuannya adalah kekuatan dan ketahanan panas, prioritaskan sifat material. Memilih material yang tepat akan membuat proses selanjutnya jauh lebih mudah; memilih material yang salah akan menyulitkan pencapaian efek yang diinginkan bahkan dengan peralatan terbaik sekalipun. Oleh karena itu, pemilihan material itu sendiri merupakan langkah penting dalam meningkatkan presisi dan kualitas permukaan.
Masalah umum
Mengapa sampel terlihat bagus, tetapi presisi dan kualitas permukaan menurun setelah produksi massal?
Ini adalah masalah umum yang dihadapi banyak pelanggan. Produksi sampel biasanya melibatkan jumlah kecil, waktu pemrosesan yang cukup, dan operasi yang lebih teliti, sehingga menghasilkan tampilan yang sangat baik. Namun, dalam produksi massal, pengoperasian peralatan yang berkelanjutan menyebabkan fluktuasi suhu, peningkatan keausan alat, dan perbedaan yang lebih signifikan dalam kondisi perlengkapan dan batch material. Jika prosesnya tidak distandarisasi, presisi dan tampilan produk massal dapat dengan mudah berfluktuasi. Oleh karena itu, untuk mempertahankan kualitas tinggi dalam produksi massal, fokusnya bukan hanya pada "membuat sampel yang baik," tetapi pada menstabilkan seluruh proses.
In kesimpulan
Untuk meningkatkan presisi dan kualitas permukaan pada pemesinan plastik CNC, hal terpenting bukanlah satu teknik saja, melainkan pengelolaan seluruh proses secara efektif. Mulai dari desain awal hingga pra-perlakuan material, parameter pemotongan, kondisi alat, jenis perlengkapan, dan inspeksi pasca-pemesinan, setiap langkah memengaruhi hasil akhir. Plastik berbeda dari logam; plastik lebih rentan terhadap panas dan deformasi di bawah tekanan. Oleh karena itu, pemesinan membutuhkan presisi dan stabilitas yang lebih tinggi. Tidak cukup hanya bertujuan untuk "pemotongan cepat"; "pemotongan akurat" dan "pemotongan indah" juga harus dipertimbangkan. Presisi mengacu pada "apakah dimensinya benar," sedangkan kualitas permukaan mengacu pada "seberapa bagus tampilannya dan seberapa lancar fungsinya." Kedua aspek yang tampaknya berbeda ini sebenarnya tidak dapat dipisahkan dari pengendalian proses, pemilihan material, dan kondisi peralatan. Dengan memastikan desain awal yang baik, parameter pemesinan yang stabil, pengelolaan alat dan perlengkapan yang tepat, dan penggunaan metode yang berbeda untuk material yang berbeda, kualitas keseluruhan pemesinan plastik CNC dapat ditingkatkan secara signifikan. Pemesinan plastik yang benar-benar baik tidak bergantung pada keberuntungan, tetapi pada penyempurnaan setiap detail.















