
A felületkezelés kulcsfontosságú lépés a gyártásban, mivel befolyásolja, hogy egy alkatrész hogyan néz ki, érződik, illeszkedik és teljesít valós munkakörülmények között. CNC megmunkált alkatrészek esetében a megfelelő felületkezelés javíthatja a korrózióállóságot, a kopásállóságot, a tömítés minőségét, a bevonat tapadását és a végtermék megjelenését.
Ez az útmutató elmagyarázza, mi a felületkezelés, miért fontos, az elterjedt felületkezelési módszereket, a felületi érdesség szabványait, a mérési módszereket, a költségtényezőket, az alkalmazásokat, és hogyan válasszuk ki a megfelelő felületkezelést az egyedi alkatrészekhez.
Mi a felületkezelés?
A felületkezelés a gyártott alkatrész felületének módosításának folyamata a kívánt textúra, érdesség, megjelenés, védelmi szint vagy funkcionális teljesítmény elérése érdekében. Alkalmazható megmunkálás, öntés, kovácsolás, lemezmegmunkálás, 3D nyomtatás vagy más gyártási folyamatok után.
Egyszerűen fogalmazva, a felületkezelés szabályozza az alkatrész felületének végső állapotát. Egy alkatrésznek szüksége lehet sima tömítőfelületre, matt megjelenésre, jobb korrózióállóságra, jobb kopásállóságra, alacsonyabb súrlódásra, erősebb bevonattapadásra vagy tisztább esztétikai megjelenésre. A szükséges felületkezelés attól függ, hogyan fogják az alkatrészt használni.
A felületkezelés nem csak az alkatrész megjelenésének javításáról szól. Számos mérnöki alkalmazásban közvetlenül befolyásolja az összeszerelést, a mozgást, a tömítést, a kifáradási élettartamot, a tisztaságot, az elektromos teljesítményt és az élettartamot. Ezért a felületkezelési követelményeket gyakran feltüntetik a műszaki rajzokon, és a gyártás előtt gondosan felülvizsgálják.
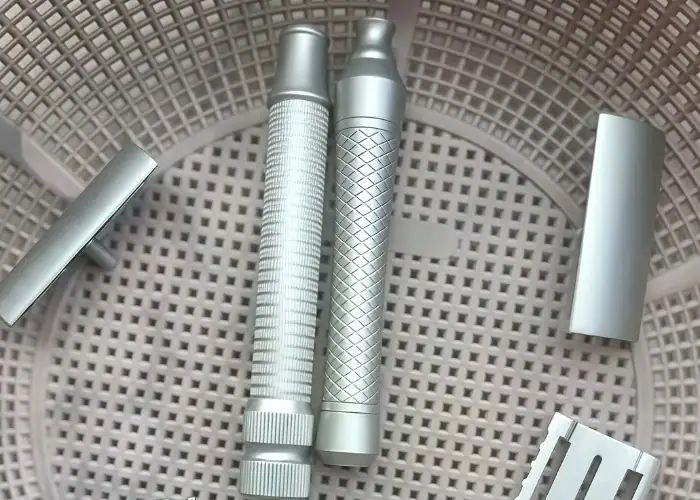
Felületkezelés vs. felületkezelés
A felületkezelés és a felületkezelés szorosan összefüggenek, de nem jelentik pontosan ugyanazt. A felületkezelés általában egy alkatrész végső felületi állapotát írja le, például az érdességet, a textúrát, a fényességi szintet, a fektetési irányt vagy a vizuális megjelenést. Ez az az eredmény, amelyet a mérnökök el szeretnének érni.
A felületkezelés az eredmény eléréséhez használt eljárásra utal. Például a polírozás, csiszolás, szemcseszórás, eloxálás, galvanizálás, porfestés, passziválás, kefézés és leppelés mind felületkezelési eljárások. Minden módszer másképp változtatja meg a felületet.
Ennek a különbségnek a megértése segít elkerülni a zavart az árajánlatkérésekben és a rajzokban. Egy rajz megadhat egy felületi érdesség értéket, például Ra 1.6 μm-t, míg a gyártó választhatja ki a legmegfelelőbb felületkezelési eljárást az eléréséhez. Más esetekben a rajz közvetlenül is meghatározhat egy folyamatot, például fekete eloxálást vagy passziválást.
Miért fontos a felületkezelés?
A felületkezelés azért fontos, mert a felület az a terület, ahol egy alkatrész kölcsönhatásba lép a környezetével, az illeszkedő alkatrészekkel, folyadékokkal, bevonatokkal, kezekkel, szerszámokkal vagy mozgó alkatrészekkel. Még ha a belső anyag erős is, a rossz felület szivárgást, súrlódást, korróziót, rossz megjelenést vagy idő előtti meghibásodást okozhat.
Precíziósan megmunkált alkatrészek esetében a megfelelő felületkezelés javíthatja az összeszerelés illeszkedését, a tömítési teljesítményt, a csúszómozgást és az ellenőrzés állandóságát. Az érdes felület bizonyos esetekben jól kenheti a kenőanyagot, de más alkalmazásokban növelheti a súrlódást vagy károsíthatja az illeszkedő alkatrészeket. Egy nagyon sima felület segíthet a tömítésben, de előállítása drágább lehet.
A legjobb felületkezelés nem mindig a legsimább. Meg kell felelnie az alkatrész funkciójának, anyagának, tűréshatárának, gyártási módszerének, környezetének és költségvetésének. A felületkezelés túlzott specifikációja növelheti a megmunkálási időt, a polírozási költségeket, az ellenőrzési időt és a gyártási időt anélkül, hogy valódi értéket adna hozzá a végső alkatrészhez.
Funkcionális teljesítmény
A funkcionális felületek általában fontosabbak, mint a kozmetikai felületek. Egy tömítőfelület, csapágyfelület, csúszóvezeték, menetes terület, tömítés érintkezési területe vagy folyadékút megfelelő működéséhez szabályozott érdességre lehet szükség. Ezeken a területeken a felületkezelés befolyásolhatja a szivárgást, a kopást, a súrlódást és a működési stabilitást.
Például egy megmunkált tömítőfelülethez simább felületre lehet szükség, mint egy érintkezésmentes külső falhoz. Egy csúszó alkatrészhez olyan felületre lehet szükség, amely egyensúlyt teremt az alacsony súrlódás és az olajvisszatartás között. Egy ragasztófelülethez szabályozott érdességre lehet szükség, hogy a ragasztó vagy a bevonat hatékonyabban tapadhasson.
Mielőtt szigorúan meghatároznának egy felületkezelési követelményt, a mérnököknek meg kell határozniuk, hogy mely felületek valóban funkcionálisak. Ez segít a gyártóknak abban, hogy a kritikus területekre összpontosítsák a felületkezelési munkálatokat, és elkerüljék a felesleges költségeket azokon a felületeken, amelyek nem befolyásolják a teljesítményt.
Korrózió- és kopásállóság
A felületkezelés javíthatja a korrózióállóságot egy védőréteg hozzáadásával vagy a felületi szennyeződések eltávolításával. Az olyan eljárásokat, mint az eloxálás, passziválás, galvanizálás, porbevonatolás és kémiai konverziós bevonatolás, gyakran alkalmazzák a fém alkatrészek korrózió elleni védelmére igényes környezetben.
A kopásállóság felületkezelésekkel vagy bevonatokkal is javítható. A kemény eloxálás, nitridálás, galvanizálás, polírozás és a kiválasztott bevonatok csökkenthetik a felületi károsodást, javíthatják a kopásállóságot, vagy meghosszabbíthatják az alkatrészek élettartamát csúszó vagy érintkező körülmények között.
Műanyag alkatrészek esetében a felületkezelés inkább a sorjátlanításra, polírozásra, tisztításra, textúra-szabályozásra vagy esztétikai megjelenésre összpontosíthat. A helyes módszer az anyagtól függ, mivel a műanyagok, mint például a POM, PEEK, PTFE, PVDF, akril és nejlon, eltérően reagálnak a vágási hőre, a polírozásra és a felületkezelésre.
Megjelenés és márkaminőség
A felületkezelés az alkatrész vizuális minőségét is befolyásolja. A sima, egyenletes és jól kidolgozott felület professzionálisabb megjelenést kölcsönöz a terméknek, és növelheti a vásárlói bizalmat. Ez különösen fontos a fogyasztási cikkekben, orvostechnikai eszközökben, robotikában, elektronikában és automatizálási berendezésekben használt látható alkatrészek esetében.
A gyakori kozmetikai felületkezelési módszerek közé tartozik a szemcseszórás, a kefélés, a polírozás, az eloxálás, a festés, a porbevonatolás és a lézeres jelölés. Ezek a felületkezelések matt, fényes, texturált, színes vagy márkás felületeket hozhatnak létre a végtermék követelményeitől függően.
A kozmetikai követelményeknek azonban továbbra is praktikusnak kell lenniük. A nagyon magas polírozás, a színillesztés vagy a tökéletes megjelenés összetett geometriákon extra kézi munkát igényelhet. Ha a megjelenés kritikus fontosságú, a mintákat, a színreferenciákat, az elfogadható hibahatárokat és az ellenőrzési szabványokat a gyártás előtt meg kell erősíteni.
A felületkezelés fő elemei
A felületkezelést általában az érdesség, a hullámosság és az eloszlás jellemzi. Ezek az elemek segítenek a mérnököknek meghatározni, hogy mennyire legyen sima, mintázott vagy egyenletes egy felület. Megértésük hasznos lehet rajzok olvasásakor vagy az alkatrészkövetelmények gyártóval való megbeszélésekor.
Az érdesség a vágószerszámok, csiszolóanyagok, formák vagy felületkezelési eljárások által létrehozott apró felületi egyenetlenségekre utal. A hullámosság a rezgés, elhajlás, hőtorzulás vagy gépi körülmények által okozott szélesebb körű felületi eltéréseket írja le. A lay a domináns felületi minta irányára utal.
A legtöbb CNC megmunkálási projektnél az érdesség a leggyakrabban megadott elem. De a kritikus alkatrészeknél a hullámosság és az ellátottság is számíthat. Egy tömítőfelület, csapágyfelület, optikai felület vagy csúszó alkatrész részletesebb felületvezérlést igényelhet, mint egy általános megmunkált felület.
Felületi érdesség
A felületi érdesség a felületen található kis csúcsokat és völgyeket méri. A rajzokon gyakran olyan értékekkel adják meg, mint az Ra, Rz vagy más érdességi paraméterek. Az alacsonyabb érdességi értékek általában simább felületet jelentenek, de a szükséges értéknek az alkatrész funkciójától kell függenie.
A CNC megmunkálás során az érdességet a szerszám geometriája, az előtolási sebesség, a forgácsolási sebesség, a szerszámkopás, az anyagtípus, a hűtőfolyadék, a szerszámpálya, a gép merevsége és a simító menetek befolyásolják. A finom simító menet javíthatja a felületi minőséget, de a megmunkálási időt is növeli.
A nagyon alacsony érdességi értékek csiszolást, leppelést, polírozást vagy más másodlagos műveleteket igényelhetnek. Ezért fontos, hogy csak ott adjunk meg sima felületeket, ahol valóban szükség van rájuk.
Hullámosság
A hullámosság a felület egy szélesebb körű változata, mint az érdesség. Oka lehet rezgés, rezgés, szerszámhajlás, hő okozta torzulás, instabil munkadarab-befogás vagy a gép mozgása. Egy felület érdessége elfogadható lehet, de a hullámosság vagy a rossz síkfelület miatt mégis meghibásodhat.
Ez fontos azoknál az alkatrészeknél, amelyek tömítést, csúszást, csapágyazást vagy optikai beállítást igényelnek. Egy alkatrész tapintásra simának tűnhet, de ha hullámszerű eltéréseket mutat, előfordulhat, hogy nem tömít megfelelően, vagy nem érintkezik egyenletesen egy másik alkatrésszel.
A hullámosságot általában jobb megmunkálási stabilitással, megfelelő befogással, szerszámválasztással és folyamattervezéssel lehet szabályozni. A kritikus felületek esetében a gyártóknak az alapvető érdességmérésen túl további ellenőrzésekre lehet szükségük.
Fektetésirány
A rétegrend a gyártási folyamat által hátrahagyott felületi minta iránya. A marás, esztergálás, csiszolás, kefélés és polírozás mind különböző rétegrendeket hozhat létre. Ennek a mintázatnak az iránya befolyásolhatja a súrlódást, a tömítést, a megjelenést és a kopási viselkedést.
Például kör alakú elrendezés jelenhet meg esztergált alkatrészeken, míg lineáris elrendezés mart vagy kefélt felületeken. Egyes tömítési alkalmazásoknál a szerszámnyomok iránya befolyásolhatja a szivárgás kockázatát. Kozmetikai alkatrészeknél az elrendezés iránya befolyásolhatja a vizuális állandóságot.
Ha a fektetési irány számít, azt egyértelműen fel kell tüntetni a rajzon, vagy meg kell erősíteni a beszállítóval. Ellenkező esetben a gyártó a megmunkálási beállítások és a szerszámpálya alapján választhatja ki a leghatékonyabb folyamatirányt.
Gyakori felületkezelési típusok
Sokféle felületkezelési típus létezik, és mindegyiknek más a célja. Egyes módszerek anyagot távolítanak el a felület simítása vagy formázása érdekében. Mások bevonatot adnak hozzá az alkatrész védelmére. Egyesek javítják a megjelenést, míg mások a korrózióállóságot, a kopásállóságot, a vezetőképességet vagy a kötési teljesítményt.
A megfelelő módszer az anyagtól, az alkatrész geometriájától, a tűréshatártól, a funkcionális követelménytől, a megjelenési szabványtól és a költségcéltól függ. Az alumíniumhoz megfelelő felületkezelés nem biztos, hogy alkalmas rozsdamentes acélhoz. Egy eljárás, amely jól működik fémhez, nem biztos, hogy jól működik műanyaghoz.
CNC megmunkált alkatrészek esetében a felületkezelést gyakran a rajz, az anyag, a mennyiség, az alkalmazás és a környezeti feltételek áttekintése után választják ki. Az alábbiakban az ipari gyártásban használt gyakori felületkezelési eljárásokat ismertetjük.
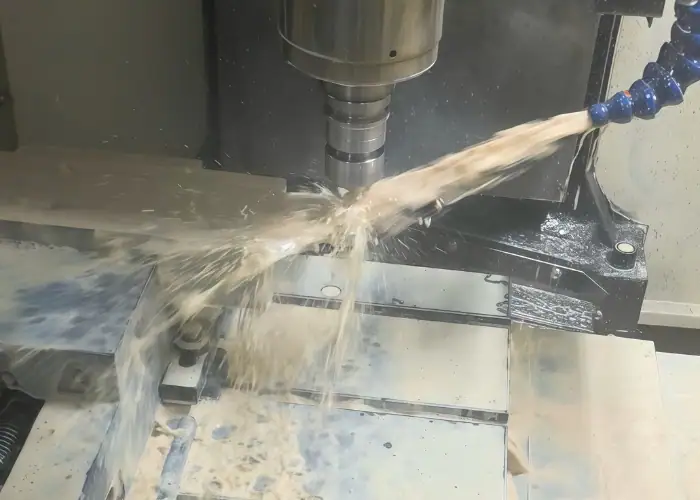
Megmunkált kivitelben
A megmunkált felület a CNC megmunkálás után közvetlenül visszamaradt felületi állapot. Általában látható szerszámnyomok láthatók rajta, de számos ipari alkatrész esetében mégis pontos és funkcionális lehet. Ez gyakran a leggazdaságosabb megoldás, ha a megjelenés nem a fő szempont.
A megmunkálás utáni felületek alkalmasak prototípusokhoz, belső alkatrészekhez, szerelvényekhez, konzolokhoz, házakhoz és olyan alkatrészekhez, ahol a funkcionális tűrés fontosabb, mint a esztétikai megjelenés. A felület minősége a forgácsolószerszámoktól, az anyagtól, a szerszámpályától és a megmunkálási paraméterektől függ.
Ha a rajz nem igényel speciális kidolgozást, a megmunkált mintázat gyakran praktikus választás. Időt és költséget takarít meg, mivel nincs szükség további polírozásra, bevonatolásra vagy díszítőkezelésre.
Deburring
A sorjátlanítás eltávolítja az éles széleket, sorjákat és a nem kívánt apró anyagokat, amelyek a vágás, fúrás, marás, esztergálás vagy menetvágás után visszamaradnak. Ez a CNC-megmunkált alkatrészek egyik leggyakoribb befejező lépése, mivel a sorják befolyásolhatják az összeszerelést, a biztonságot, a tömítést és a megjelenést.
A sorjátlanítás történhet manuálisan, mechanikusan, kémiailag, termikusan vagy forgódobos forgácsolással, az alkatrész méretétől, anyagától és geometriájától függően. Precíziós alkatrészek esetében a gondos sorjátlanítás fontos, mert az agresszív sorjátlanítás károsíthatja az éleket, furatokat, meneteket vagy kritikus méreteket.
A műszaki rajzoknak tisztázniuk kell, hogy az éleknek csak „sorjamentesnek” kell lenniük, vagy egy adott letörésre vagy sugárra van szükség. Ez segít elkerülni a félreértéseket az egyszerű sorjaeltávolítás és a szabályozott élsimítás között.
polírozás
A polírozás simább és gyakran fényesebb felületet hoz létre a finom felületi foltok eltávolításával. Javíthatja a megjelenést, csökkentheti a súrlódást, elősegítheti a tisztítást, és segíthet tömítő vagy optikai felületek létrehozásában. A polírozás gyakori a rozsdamentes acél, alumínium, sárgaréz, akril és egyes műszaki műanyagok esetében.
A polírozási szint az egyszerű vizuális javítástól a magasfényű tükrös polírozásig terjedhet. Minél magasabb a polírozási igény, annál több kézi munkát, időt és költséget igényelhet. Az összetett formákat, belső sarkokat, kis lyukakat és mély üregeket nehezebb egyenletesen polírozni.
Polírozás kérésekor hasznos megadni a célzott érdességet, a vizuális szabványt, a mintaképet vagy az elfogadható felületi állapotot. A „polírozott” kifejezés különböző dolgokat jelenthet a különböző beszállítók számára, ezért fontos a világos kommunikáció.
Őrlés
A köszörülés során csiszolókorongokat, szalagokat vagy szerszámokat használnak az anyag eltávolítására, valamint a felületminőség, a síklapúság vagy a méretpontosság javítására. Gyakran alkalmazzák, ha a megmunkált felületeknek szigorúbb tűréshatárokra, jobb síklapúságra vagy finomabb felületre van szükségük, mint amit a hagyományos marás vagy esztergálás biztosíthat.
A felületcsiszolás gyakori a sík fém alkatrészek, szerszámalkatrészek, precíziós lemezek és edzett acél alkatrészek esetében. A hengeres köszörülést tengelyek, csapok, perselyek és kerek alkatrészek esetében alkalmazzák. A köszörüléssel a felületeket is előkészíthetjük bevonás vagy összeszerelés előtt.
A köszörülés költségnövelő, de szűk tűrésű és nagy teljesítményű alkalmazásokhoz szükséges lehet. A kritikus felületekre vonatkozóan kell meghatározni, nem pedig az egész alkatrészre alkalmazni.
Gyöngyfúvás és homokfúvás
A szemcseszórás és a homokfúvás abrazív anyagokat használ matt, egyenletes vagy texturált felület létrehozásához. Ezek az eljárások eltávolítják a szerszámnyomokat, megtisztítják a felületeket, csökkentik a tükröződést, és előkészítik az alkatrészeket eloxálásra, festésre vagy bevonatolásra.
Alumínium alkatrészeken gyakran alkalmaznak szemcseszórást eloxálás előtt, hogy sima, matt felületet hozzanak létre. Homokszórás vagy abrazív szemcseszórás is alkalmazható az erősebb tisztításhoz vagy felület-előkészítéshez. A végső textúra a média típusától, méretétől, nyomásától, távolságától és a szemcseszórás idejétől függ.
A szemcseszórás javíthatja a megjelenést, de kissé megváltoztathatja a méreteket, vagy befolyásolhatja az éles széleket. Szűk tűrésű alkatrészek esetében maszkolásra és folyamatirányításra lehet szükség a kritikus jellemzők védelme érdekében.
Tisztítás
A kefélés irányított, lineáris textúrát hoz létre a felületen. Általában rozsdamentes acél, alumínium panelek, burkolatok, dekoratív alkatrészek és látható termékfelületek esetében használják. Az eredmény általában tiszta, szaténszerű megjelenés.
A kefélt felület segíthet elrejteni a kisebb karcolásokat és szerszámnyomokat, de az irányt ellenőrizni kell az egységes megjelenés érdekében. Ha több alkatrészt szerelnek össze, az eltérő kefélési irány egyenetlen megjelenést eredményezhet a termékben.
Az ecsetelést főként kozmetikai és dekoratív célokra használják. Előfordulhat, hogy nem alkalmas összetett 3D-s alakzatok, mély zsebek vagy nagyon pontos méretszabályozást igénylő felületek megmunkálására.
Anodizing
Az eloxálás egy elektrokémiai felületkezelési eljárás, amelyet főként alumínium megmunkálására használnak. Védő oxidréteget hoz létre a felületen, javítva a korrózióállóságot, a kopásállóságot és a megjelenést. Színválasztékot is kínál, például fekete, átlátszó, piros, kék, arany vagy egyedi árnyalatok.
A II-es típusú eloxálás gyakori a dekoratív és általános korrózióálló felületeknél. A III-as típusú keményrétegű eloxálás vastagabb és keményebb réteget hoz létre a jobb kopásállóság érdekében. A legjobb választás az alkalmazástól, a színkövetelménytől, a tűréshatártól és a tartóssági céltól függ.
Az eloxálás kismértékben befolyásolhatja a méreteket, mivel az oxidréteg a felületen és annak belsejében növekszik. Precíziós alkatrészek esetében a kritikus méreteket az eloxálás vastagságának kiválasztása előtt ellenőrizni kell.
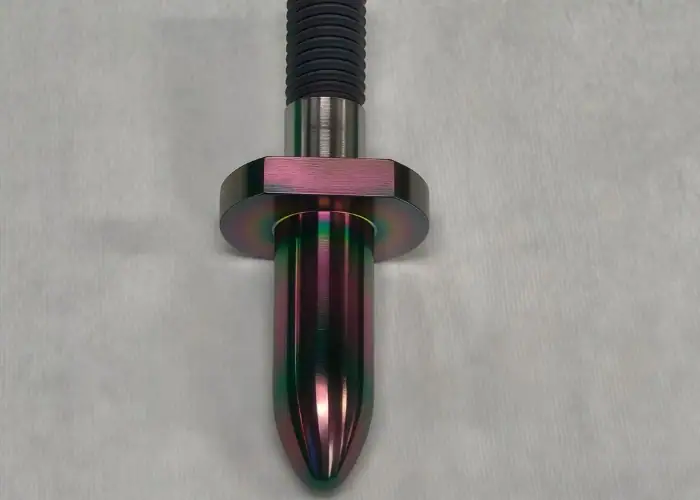
passziválás
A passziválást gyakran alkalmazzák rozsdamentes acél alkatrészeknél. Eltávolítja a szabad vasat és a felületi szennyeződéseket a korrózióállóság javítása érdekében. Ezt az eljárást gyakran alkalmazzák orvosi, élelmiszeripari, vegyipari, tengerészeti és ipari alkatrészekhez.
A passziválás nem hoz létre vastag, látható bevonatot, mint a festék vagy a bevonat. Ehelyett a rozsdamentes acél természetes korrózióállóságát támogatja azáltal, hogy javítja a felületen lévő védő passzív réteget. A végső megjelenés általában hasonló az eredeti fémfelülethez.
A passziválás akkor hasznos, ha a rozsdamentes acél alkatrészeknek javítani kell a korrózióállóságot a méretek jelentős megváltoztatása nélkül. Gyakran előírják precíziós megmunkálású rozsdamentes acél alkatrészekhez.
Galvanizálás
A galvanizálás egy vékony fémréteget visz fel az alkatrész felületére. A gyakori bevonattípusok közé tartozik a nikkelezés, a cinkezés, a krómozás, a rézbevonat, az ezüstözés és az aranyozás. A bevonat javíthatja a korrózióállóságot, a kopásállóságot, a vezetőképességet, a megjelenést vagy a felületi keménységet.
A megfelelő bevonatválasztás az alapanyagtól, a környezettől, az elektromos követelményektől, a kopási körülményektől és a kozmetikai szabványoktól függ. Például a nikkelbevonat javíthatja a kopás- és korrózióállóságot, míg a cinkbevonatot gyakran használják acél gazdaságos korrózióvédelmére.
A bevonat vastagsága befolyásolhatja a méreteket, a meneteket, az illesztéseket és a tűréshatárokat. Ha egy alkatrésznek szoros illeszkedési méretei vannak, a bevonat vastagságát figyelembe kell venni a tervezés és a megmunkálás során.
Porfestés és festés
A porfestés és a festés védő vagy dekoratív bevonatot képez a felületen. Széles körben használják házakhoz, konzolokhoz, panelekhez, keretekhez, burkolatokhoz és látható ipari termékekhez. Ezek a bevonatok színt, korrózióvédelmet és jobb megjelenést biztosíthatnak.
A porfestés általában vastagabb és tartósabb réteget hoz létre, mint sok folyékony festék. Sok fém alkatrészhez alkalmas, de megfelelő felület-előkészítést és kikeményedést igényel. A festés nagyobb szín- és felületkezelési rugalmasságot kínál, de a tartóssága a bevonat típusától függően eltérő lehet.
Mindkét eljárás vastagságot ad, így maszkolásra lehet szükség menetek, furatok, tömítőfelületek és szűk összeszerelési területek esetén. A színillesztést és a fényességi szintet is meg kell erősíteni a gyártás előtt.
Lappolás
A leppelési eljárás egy precíziós felületkezelési eljárás, amelynek célja a síkfelület, a felületminőség és az érintkezési minőség javítása. Nagyon kis mennyiségű anyagot távolít el abrazív részecskék segítségével az alkatrész és az leppelt felület között. Általában felületek, precíziós lemezek, optikai alkatrészek, mérőeszközök és nagy pontosságú alkatrészek tömítésére használják.
A leppeléssel nagyon sík és sima felületeket lehet létrehozni, de lassabb és drágább, mint a hagyományos megmunkálás. Általában kritikus felületekhez használják, ahol a síklapúság és a felület minősége közvetlenül befolyásolja a funkciót.
Amikor átfedésre van szükség, a rajzon egyértelműen meg kell határozni a szükséges síkfelületet, érdességet, területet és az ellenőrzési módszert. Ez segít elkerülni a szükségtelen utómunkálatokat a nem kritikus felületeken.
Lézeres jelölés és felülettextúrázás
A lézeres jelölés állandó szöveget, logókat, sorozatszámokat, QR-kódokat vagy nyomonkövetési jeleket hoz létre az alkatrész felületén. Gyakori az orvostechnikai eszközök, elektronikai cikkek, repülőgépipari alkatrészek, ipari berendezések és egyedi megmunkált alkatrészek esetében.
A lézeres textúrázás módosíthatja a felület megjelenését, kötését, súrlódását vagy funkcionális textúráját is. A mechanikus csiszoláshoz képest a lézeres megmunkálás jobban kontrollált mintázatokat és ismételhetőséget kínál, ha a megfelelő anyagot és eljárást választják ki.
A lézeres eljárások akkor hasznosak, ha tartós jelölésre, tiszta megmunkálásra vagy szabályozott felületi mintázatokra van szükség. Az alkalmasság az anyagtól, a felületkezeléstől, a jelölés kontrasztjától és az alkalmazási körülményektől függ.
Felületi érdesség szabványai és paraméterei
A felületi érdességi szabványok segítenek a mérnököknek világosan kommunikálni a szükséges felületi minőséget. A „sima” vagy „érdes” helyett a rajzok mérhető paramétereket, például Ra, Rz, Rt vagy más értékeket használnak. Ez csökkenti a zavart és objektívebbé teszi az ellenőrzést.
Az Ra és az Rz a leggyakoribb érdességi paraméterek közé tartozik. Az Ra az átlagos érdességi értéket adja meg, míg az Rz a mintavételi hossz mentén mért átlagos csúcs-völgy magasságot írja le. Ezek az értékek összefüggenek, de kritikus alkalmazások esetén nem felcserélhetők közvetlenül.
A legtöbb CNC megmunkálási projektnél az Ra a legismertebb felületi érdességi paraméter. Egyes iparágak, országok vagy alkalmazások azonban az Rz-t vagy további paramétereket részesíthetik előnyben. A rajzon meg kell adni a szükséges paramétert, értéket, mértékegységet és a felület helyét.
Ra felületi érdesség
Az Ra, vagyis az átlagos érdesség a felületi profil átlagos eltérését jelenti egy középvonaltól. Széles körben használják, mivel egyszerű, egyetlen értéket ad a felületi érdességre. A gyakori mértékegységek közé tartoznak a mikrométerek és a mikrohüvelykek.
Az alacsonyabb Ra érték általában simább felületet jelent. Például egy általános megmunkált felületen látható szerszámnyomok lehetnek, míg egy finoman polírozott felület érdességi értéke sokkal alacsonyabb. Azonban az Ra önmagában nem feltétlenül mutat jól láthatóan mély karcolásokat vagy elszigetelt hibákat.
Az Ra hasznos az általános felületminőség-szabályozáshoz, de nem szabad, hogy ez legyen az egyetlen szempont a kritikus tömítési, csúszó vagy optikai felületek esetében. Ezekben az esetekben további ellenőrzési vagy érdességparaméterekre lehet szükség.
Rz felületi érdesség
Az Rz a felületi érdességet méri a csúcsok és völgyek közötti magasság alapján több mintavételi hosszon. Több információt nyújthat a súlyos felületi egyenetlenségekről, mint az Ra, mivel inkább a csúcsok és völgyek közötti magasságkülönbségre összpontosít.
Az Rz gyakran hasznos, ha az egyes karcolások, hornyok vagy magas csúcsok befolyásolhatják a működést. Ez fontos lehet tömítőfelületek, csúszó alkatrészek, orvosi alkatrészek, precíziós szerelvények és a kifáradásnak vagy kopásnak kitett alkatrészek esetében.
Amikor egy rajz meghatározza az Rz értéket, a gyártóknak nem szabad egyszerűen feltételezniük, hogy az megegyezik az Ra értékével. A két érték eltérően írja le az érdességet, ezért a követelményt a gyártás előtt gondosan ellenőrizni kell.
Felületkezelési szimbólumok a rajzokon
A felületkezelési szimbólumok jelzik a gyártóknak, hogy mely felületekre van szükség egy adott kidolgozáshoz, és milyen értékre vagy eljárásra van szükség. Ezek a szimbólumok tartalmazhatják az érdességi értékeket, a megmunkálási ráhagyást, a fektetési irányt, a mintavételi hosszt vagy a kidolgozási folyamatra vonatkozó megjegyzéseket.
Az egyértelmű rajzi kijelölés fontos, mivel ugyanazon alkatrész különböző felületei eltérő kidolgozást igényelhetnek. Egy tömítőfelület finom kidolgozást igényelhet, míg egy külső, érintkezésmentes felület elfogadható lehet a megmunkált állapotban. Ugyanaz a tömör kidolgozás minden felületre szükségtelenül növelheti a költségeket.
Ha a felületkezelési szimbólum nem egyértelmű, a beszállítónak a gyártás előtt kérnie kell a megerősítést. Ez különösen fontos, ha az alkatrészek polírozást, bevonatolást, tükrösítést, felülettömítést vagy esztétikai megjelenést igényelnek.
Hogyan mérik a felületkezelést
A felületminőség mérésével igazolják, hogy az alkatrész megfelel-e a rajzi követelményeknek. A mérés elvégezhető érintkezőeszközökkel, érintkezésmentes rendszerekkel, vizuális ellenőrzéssel, összehasonlító mintákkal vagy speciális méréstechnikai berendezésekkel, a pontosságtól és a felület típusától függően.
A profilométert gyakran használják a felületi érdesség mérésére. Ez a készülék nyomon követi a felületet, rögzíti a kis magasságbeli változásokat, majd kiszámítja az érdességi értékeket, például az Ra vagy az Rz értéket. Ez számos megmunkált felület, tömítőfelület és precíziós alkatrész esetében hasznos.
Érintésmentes módszerek, mint például az optikai mérés, a lézerszkennelés vagy az interferometria, alkalmazhatók kényes felületek, optikai felületek, nagyon finom felületek vagy olyan területek vizsgálatára, ahol az érintkezéses mérés károsíthatja a felületet. Az ellenőrzési módszernek meg kell felelnie az alkatrész követelményeinek és az ipari szabványoknak.
Vizuális és tapintható ellenőrzés
A vizuális ellenőrzés során ellenőrizhető a felület megjelenése, színe, fényessége, karcolások, foltok, szerszámnyomok, bevonathibák és az általános állag. Fontos a kozmetikai alkatrészek és a látható termékösszetevők esetében. A tapintásos ellenőrzés segíthet a sorják, éles szélek vagy nyilvánvaló egyenetlenségek észlelésében is.
Azonban a vizuális és tapintható ellenőrzés nem helyettesítheti a mért érdességet, ha a rajz Ra vagy Rz értéket ad meg. Egy felület simának tűnhet, de mégsem érdesíti el az előírt értéket. Egy másik felület mattnak tűnhet, de még mindig működőképes és a specifikációnak megfelelő lehet.
Kozmetikai alkatrészek esetében hasznos mintákat, képeket vagy elfogadási kritériumokat biztosítani. Ez csökkenti a szubjektív megítélést és következetesebbé teszi az ellenőrzést.
Érdességvizsgálat
Az érdességmérés mérhető értéket ad a felületi textúráról. Kézi vagy asztali profilométer használható az alkatrész méretétől, a felülethez való hozzáféréstől és a pontossági követelményektől függően. A mérési irányt, a mintavételi hosszt és a felület helyét helyesen kell kiválasztani.
Irányított szerszámnyomokkal ellátott alkatrészek esetében gyakran fontos a felületre merőleges mérés. Ha a mérési irányt nem szabályozzák, az érdességi eredmények eltérőek lehetnek. Ezért fontos a kritikus felületek ellenőrzésének megtervezése.
Ha az alkatrész apró jellemzőkkel, görbe felületekkel, mély zsebekkel vagy törékeny élekkel rendelkezik, a szabványos érdességmérés nehézkes lehet. Ilyen esetekben a beszállítónak és a vevőnek meg kell állapodniuk egy gyakorlatias vizsgálati módszerben.
CNC megmunkált alkatrészek felületkezelése
A CNC megmunkálással pontos méretek és funkcionális felületek hozhatók létre, de a megmunkált felület nem mindig felel meg a végtermék követelményeinek. A felületkezelést gyakran akkor alkalmazzák, ha az alkatrésznek jobb megjelenésre, korrózióállóságra, kopásállóságra, tömítési minőségre vagy különleges teljesítményre van szüksége.
A felületkezelést már a tervezési szakasz elején figyelembe kell venni. Egyes felületkezelések vastagítják a felületet, anyagot távolítanak el, lekerekítik az éleket, megváltoztatják a színt, befolyásolják a tűréshatárokat, vagy maszkolást igényelnek. Ha a megmunkálás előtt nem veszik figyelembe a felületkezelési folyamatot, a végső alkatrésznél illeszkedési vagy összeszerelési problémák adódhatnak.
A precíziós CNC marásnál fontos meghatározni, hogy mely felületek kritikusak, és mely felületek maradhatnak szabványosak. Ez lehetővé teszi a gyártó számára, hogy a funkcionális követelmények teljesítése mellett is kordában tartsa a költségeket.
Fém CNC alkatrészek
A fém CNC alkatrészek megmunkálásához gyakran alkalmaznak olyan felületkezelési eljárásokat, mint az eloxálás, passziválás, szemcseszórás, kefézés, polírozás, fekete oxidálás, galvanizálás, porbevonatolás, festés és lézeres jelölés. A választás az anyagtól és az alkalmazástól függ.
Az alumínium alkatrészeket gyakran eloxálják a korrózióállóság és a megjelenés érdekében. A rozsdamentes acél alkatrészek passziválhatók vagy polírozhatók. Az acél alkatrészek fekete oxidot, cinkbevonatot, nikkelbevonatot, hőkezelést vagy bevonatot igényelhetnek. A sárgaréz és réz alkatrészek polírozhatók, galvanizálhatók vagy natúr felületűek lehetnek az alkalmazástól függően.
Minden felületkezelésnek megvannak a saját tervezési szempontjai. A gyártás előtt ellenőrizni kell a bevonat vastagságát, a maszkolást, a színváltozatokat, a felület-előkészítést és a tűréshatárok hatását.
Műanyag CNC alkatrészek
A műanyag CNC alkatrészeknél az anyagtól függően sorjátlanításra, polírozásra, gőzpolírozásra, lángpolírozásra, csiszolásra, kefélésre, lézeres jelölésre vagy tisztításra lehet szükség. Egyes műanyagok tisztán megmunkálhatók, míg mások sorját képezhetnek, elkenődhetnek, megolvadhatnak vagy deformálódhatnak, ha a vágási paramétereket nem szabályozzák.
Az akril polírozható az optikai tisztaság érdekében. A POM és a nejlon gondos sorjátlanítást igényelhet. A PTFE és a PP puhábbak, és különös figyelmet igényelhetnek a deformáció csökkentése érdekében. A PEEK, PPSU, PVDF és Ultem gyakran ellenőrzött megmunkálást igényel a méretek és a felületi minőség megőrzése érdekében.
A fémekkel ellentétben sok műanyag nem alkalmas a hagyományos fémbevonatokhoz. Az anyag viselkedését, hőmérséklet-érzékenységét és kémiai kompatibilitását ellenőrizni kell a felületkezelési módszer kiválasztása előtt.
Hogyan befolyásolja a felületkezelés a költségeket?
A felületkezelés jelentősen befolyásolhatja a költségeket, mivel növeli a feldolgozási időt, az ellenőrzést, a kezelést, a maszkolást, az utólagos megmunkálás kockázatát és néha a kézi munkát. Minél szigorúbbak a felületkezelési követelmények, annál drágább lehet az alkatrész.
Az általános megmunkált felület általában gazdaságosabb, mint a polírozott vagy bevonatos felület. Egy kis tömítési terület polírozása megfizethető lehet, de egy nagy, összetett, tükörfényes felület jelentős kézi munkát igényelhet. A szűk Ra értékek minden felületen szintén növelhetik a megmunkálási időt.
A legjobb költségstratégia az, ha a szigorú megmunkálási eljárásokat csak ott alkalmazzuk, ahol szükséges. A nem kritikus felületek gyakran megmunkált állapotban maradhatnak, míg a tömítőfelületek, csúszófelületek vagy látható kozmetikai területek megkapják a szükséges megmunkálási eljárást.
Felszíni terület
Nagyobb felületek esetén több időre van szükség a befejezéshez. A polírozás, csiszolás, szemcseszórás, bevonás és ellenőrzés mind költségesebbé válik a kész felület növekedésével. Az összetett formák még lassabbá tehetik a folyamatot.
Ha csak egy felületre van szükség finom kidolgozásra, a rajzon egyértelműen meg kell határozni ezt a felületet. Ezáltal elkerülhető a teljes alkatrész felesleges kidolgozása. A tervezők pontfelületeket, tömítéseket vagy lokalizált tömítési területeket is hozzáadhatnak a szükséges precíziós kidolgozás csökkentése érdekében.
A kész felület csökkentése az egyik leghatékonyabb módja a költségek szabályozásának az alkatrész teljesítményének csökkentése nélkül.
Geometria és akadálymentesítés
Az alkatrész geometriája befolyásolja a simítás nehézségét. A sík külső felületek általában könnyebben simíthatók, mint a mély zsebek, keskeny hornyok, belső sarkok, kis furatok és összetett ívelt felületek. Ha a szerszámok vagy a simítóanyagok nem érik el könnyen a területet, a simítás nehezebbé válik.
Az éles belső sarkok nehezen polírozhatók. A mély zsákfuratok bevonó vegyszereket vagy szóróanyagokat csapdába ejthetnek. A vékony falak deformálódhatnak a felületkezelés során. Az összetett geometria maszkolást, speciális szerelvényeket vagy kézi munkát igényelhet.
A terv véglegesítése előtt hasznos áttekinteni, hogy az összes meghatározott felület konzisztensen elkészíthető-e és megfelelően ellenőrizhető-e.
Toleranciahatás
Néhány felületkezelési eljárás anyagot távolít el, míg mások anyagot adnak hozzá. A csiszolás, polírozás és leppelés kis mennyiségű anyagot távolít el. Az eloxálás, a galvanizálás, a festés és a porbevonat vastagítja a felületet. Mindkét hatás befolyásolhatja a végső méreteket.
Szűk tűrésű alkatrészek esetén a megmunkálás során figyelembe kell venni a befejező folyamatot. Az alkatrészt a végső megmunkálástól függően kissé kisebb vagy nagyobb méretben kell megmunkálni. A menetek, furatok, furatok, csúszó illesztések és tömítőfelületek különös figyelmet igényelnek.
Ha a tűréshatárok és a kidolgozási követelmények ütköznek, a gyártónak a gyártás előtt át kell tekintenie a rajzot, és egy gyakorlati folyamattervet kell javasolnia.
Hogyan válasszuk ki a megfelelő felületkezelést?
A megfelelő felületkezelés kiválasztása az alkatrész funkciójának megértésével kezdődik. Egy dekoratív burkolat, egy tömítőelem, egy csúszó alkatrész, egy korrózióálló konzol és egy orvostechnikai eszköz alkatrésze mind eltérő felületkezelést igényelhet, még akkor is, ha ugyanabból az anyagból készültek.
A mérnököknek figyelembe kell venniük a működési környezetet, az anyagot, a tűréshatárokat, a megjelenést, a kopást, a korróziót, a tisztíthatóságot, a bevonat tapadását, a tömítést és a költségeket. A felületnek az alkatrész valós funkcióját kell támogatnia, nem pedig egyszerűen simábbnak vagy drágábbnak kell lennie.
Egy egyértelmű árajánlatkérés segít a beszállítóknak a megfelelő folyamat kiválasztásában és a feltételezések elkerülésében. Amikor lehetséges, mellékeljen rajzokat, 3D fájlokat, anyagminőséget, felületi érdességi értékeket, felületkezelés típusát, színt, mennyiséget, ellenőrzési szabványt és alkalmazási környezetet.
Párosítsa a Befejezést a Funkcióval
A felületkezelést az alkatrész feladata alapján kell kiválasztani. Ha az alkatrésznek folyadékot kell tömítenie, akkor az érdességre, a síkfelületre és az érintkezési minőségre kell összpontosítani. Ha az alkatrész korróziónak van kitéve, akkor védőkezelést kell választani. Ha az alkatrész látható, akkor meg kell határozni a kozmetikai szabványt.
Kerülje az univerzális felületkezelési követelmény alkalmazását minden felületre. Előfordulhat, hogy egy alkatrésznek csak egy funkcionális felületén van szüksége magas minőségű felületkezelésre. Más területek elfogadhatóak lehetnek szabványos megmunkálási jelekkel.
Ez a megközelítés javítja a teljesítményt, miközben szabályozza a gyártási költségeket.
A felületet az anyaghoz igazítsd
A különböző anyagok eltérően reagálnak a kidolgozási eljárásokra. Az alumínium alkalmas eloxálásra, de a rozsdamentes acélt nem ugyanúgy kezelik. A rozsdamentes acélt gyakran passziválják vagy polírozzák. A szénacél korrózióvédelemhez fekete oxidra, galvanizálásra, festésre vagy bevonatra lehet szüksége.
A műszaki műanyagok kiválasztása is gondos. Az akril polírozható az átlátszóság érdekében, míg a PTFE és a PP lágyabbak, és speciális sorjátlanítást igényelhetnek. A PEEK, PVDF, PPSU és Ultem jó eredménnyel megmunkálhatók, de a felületkezelésnek meg kell felelnie a hő- és kémiai viselkedésüknek.
A felület kiválasztása előtt ellenőrizze, hogy az anyag és a folyamat kompatibilis-e.
Kozmetikai követelmények korai megerősítése
A kozmetikai követelményeket a gyártás előtt meg kell erősíteni, mivel a vizuális elvárások szubjektívek lehetnek. Az olyan kifejezések, mint a „sima”, „matt”, „fényes”, „polírozott” vagy „karcmentes”, különböző emberek számára mást jelenthetnek.
A látható alkatrészek esetében kérjük, adja meg a színreferenciákat, fotókat, mintákat, fényességi követelményeket, felületi textúra szabványokat vagy elfogadható hibahatárokat. Ez különösen fontos eloxált alumínium, szemcseszórt alkatrészek, polírozott rozsdamentes acél és dekoratív műanyag alkatrészek esetében.
A korai visszaigazolás csökkenti az átdolgozás kockázatát, és segít a beszállítónak pontosabban becsülni a költségeket.
Felületkezelés alkalmazásai
A felületkezelést számos iparágban alkalmazzák, mivel szinte minden gyártott alkatrésznek vannak felületi követelményei. A pontos felületkezelés az alkatrész funkciójától, anyagától, expozíciójától és megjelenési igényeitől függ.
A nagy teljesítményű iparágakban a felületkezelés befolyásolhatja a biztonságot, a megbízhatóságot, a tisztaságot és az alkatrészek élettartamát. A fogyasztóknak szánt termékek esetében befolyásolhatja a megjelenést, a textúrát, a márkaminőséget és a vásárlói észlelést. A precíziós gépek esetében befolyásolhatja a mozgást, a tömítést és az összeszerelés pontosságát.
CNC megmunkált alkatrészek esetében a felületkezelést gyakran a teljesítmény és a megjelenés támogatása érdekében választják ki.
Félvezető
A félvezető berendezések gyakran tiszta, korrózióálló és méretstabil felületeket igényelnek. A vegyi anyagok kezelésében, vákuumrendszerekben, szerelvényekben és precíziós szerelvényekben használt alkatrészekhez ellenőrzött felületkezelés, polírozás, passziválás, eloxálás vagy speciális tisztítás szükséges.
Automatizálás
Az automatizálási berendezések számos megmunkált alkatrészt, konzolt, megfogót, szerelvényt, sínt és házat használnak. A felületkezelés javíthatja a kopásállóságot, csökkentheti a sorjákat, megvédheti az alumínium alkatrészeket, és professzionális megjelenést kölcsönözhet a látható gépalkatrészeknek.
Ipari berendezések
Az ipari berendezések alkatrészei korrózióállóságot, kopásállóságot vagy tartós bevonatokat igényelhetnek. A felületkezelést keretek, házak, tengelyek, lemezek, konzolok, szelepek, szivattyúalkatrészek és egyedi megmunkálású alkatrészek esetében alkalmazzák.
Elektronika
Az elektronikai alkatrészekhez kozmetikai felületkezelés, szigetelés, vezetőképesség-javítás, korrózióvédelem vagy lézeres jelölés szükséges. Az alumínium házak, hűtőbordák, csatlakozóalkatrészek és precíziós szerelvények gyakran eloxálást, galvanizálást, polírozást vagy jelölést alkalmaznak.
Robotika
A robotikai alkatrészekhez gyakran könnyű anyagokra, letisztult megjelenésre, kopásállóságra és pontos összeszerelési felületekre van szükség. A felületkezelés segít javítani a tartósságot, a mozgásminőséget és a termék megjelenését a karok, ízületek, konzolok, megfogók és házak esetében.
légtér
A repülőgépipari alkatrészek gyakran szigorú felületminőséget, korrózióvédelmet, nyomon követhetőséget és ellenőrzést igényelnek. A kidolgozási folyamatok támogathatják a kifáradási teljesítményt, a kopásállóságot, a tömítést és a környezeti tartósságot.
Orvosi eszközök
Az orvosi alkatrészekhez sima felületekre, korrózióállóságra, tisztaságra, passziválásra, polírozásra vagy nyomonkövethetőségi jelölésre lehet szükség. Az anyagminőség, a felületkezelés minősége és a dokumentáció különösen fontos az orvostudományhoz kapcsolódó projektekben.
Autóipari
Az autóalkatrészek felületkezelését a korrózióvédelem, a kopásállóság, a megjelenés és a tartósság érdekében alkalmazzák. A gyakori eljárások közé tartozik a bevonás, galvanizálás, eloxálás, polírozás, szemcseszórás és lézeres jelölés.
GYIK
Mi a különbség a felületkezelés és a felületi érdesség között?
A felületkezelés az alkatrész felületének módosítására használt eljárás, míg a felületi érdesség a végső felületi állapot mérhető része. Az olyan érdességértékek, mint az Ra vagy az Rz, segítenek meghatározni, hogy mennyire legyen sima vagy érdes egy felület.
Melyik felületkezelés a legjobb a CNC megmunkált alkatrészekhez?
Nincs egyetlen legjobb felületkezelési mód minden CNC-megmunkált alkatrészhez. A megmunkálás utáni eljárás költséghatékony a funkcionális prototípusok esetében, az eloxálás gyakori az alumínium esetében, a passziválás alkalmas a rozsdamentes acél esetében, a polírozás javítja a megjelenést vagy a tömítést, a bevonatolás vagy a bevonatolás pedig javíthatja a korrózióállóságot.
A simább felület mindig jobb alkatrészt jelent?
Nem. A simább felület nem mindig jobb. Egyes alkatrészeknek szabályozott érdességre van szükségük a kenéshez, a kötéshez, a bevonat tapadásához vagy a működéshez. A nagyon sima felületek növelhetik a költségeket, ezért a felületnek meg kell egyeznie a tényleges alkalmazással.
Milyen információkat kell megadnom a felületkezeléshez?
Meg kell adnia az anyagot, rajzokat, 3D fájlokat, a szükséges érdességértékeket, a felület típusát, a színt, a bevonat vastagságát, a maszkolási területeket, a kozmetikai szabványt, a mennyiséget és a munkakörnyezetet. Ez segíti a beszállítót az árajánlat elkészítésében és az alkatrész helyes gyártásában.
Összegzés
A felületkezelés a gyártás fontos része, mivel befolyásolja a megjelenést, a korrózióállóságot, a kopásállóságot, a tömítést, az összeszerelést és a termék megbízhatóságát. A megfelelő felületkezelésnek meg kell egyeznie az alkatrész anyagával, funkciójával, tűréshatáraival, környezetével és a költségcélokkal.
A TiRapidnál precíziós CNC megmunkálást és felületkezelést kínálunk fém és műanyag alkatrészekhez. Küldje el nekünk 2D rajzait, 3D fájljait, anyagigényét, mennyiségét és felületkezelési elvárásait, és csapatunk segít áttekinteni a projektjéhez leginkább illő megoldást.
















