
Mi a gyors szerszámgyártás? A 3D nyomtatott szerszámok és CNC öntőformák – közvetlen vagy közvetett – használata órák/napok alatt szállít gyártásszerű alkatrészeket, 40–60%-kal csökkenti a költségeket/átfutási időt, validálja a terveket, és áthidalja a prototípust a gyártásba. Ebben a cikkben bemutatom a gyors szerszámgyártás folyamatát, azt, hogy mikor érdemes gyors szerszámgyártást választani, és milyen óvintézkedéseket kell tenni.
Mit Is Gyors szerszámozás
A gyors szerszámozás olyan eljárásokat használ, mint a 3D nyomtatás és a CNC, hogy alacsony költséggel és rövid átfutási idővel előállítson fröccsöntésre alkalmas formákat. Lehetővé teszi a kapuzás, a hűtés, a zsugorodás és a ciklusidő gyors validálását, támogatja az 50–5,000 alkatrészből álló kis tételeket, és csökkenti mind a kockázatot, mind a költségeket.
Mit Is Gyors szerszámozás
A gyors szerszámozás olyan eljárásokat alkalmaz, mint a 3D nyomtatás, a CNC megmunkálás és az galvanoformázás, hogy órák vagy napok alatt, alacsonyabb kezdeti költségekkel hozzanak létre gyártásképes formákat és üregeket fröccsöntéshez, hőformázáshoz, kompressziós öntéshez vagy öntéshez. A gyors szerszámozás validálja a gyártási minőségű anyagokat és folyamatokat – a kapuzást, a hűtést, a zsugorodást és a ciklusidőt –, miközben stabil kis tételeket szállít.
Az elterjedt anyagok közé tartozik az alumínium, az előedzett acélok, az additív eljárással előállított fémek, a magas hőmérsékletű gyanták és a szilikon, amelyek tipikus élettartama több száztól néhány ezer ciklusig terjed. A hagyományos acél szerszámozással összehasonlítva, amely 4-8 hetet vesz igénybe, a szállítás gyakran 2-10 nap, ami körülbelül 40-60%-kal csökkenti a határidőket. Leginkább 50-5,000 alkatrészhez alkalmas (hídgyártás, kísérleti értékesítés, tanúsítások), később pedig átméretezhető a hagyományos acél szerszámozásra az egységköltség minimalizálása érdekében.
Az Deltérés Between Rapid Tooling And Rapid Prototipizálás
Cél és szándék
Gyors szerszámozás : A gyors szerszámozás a gyártásképes szerszámok, például öntőformák, magok és üregek létrehozására összpontosít, majd valós folyamatok futtatására a kapuzás, a hűtés, a zsugorodás, a ciklusidő és a stabilitás validálására kis volumenű tételekben.
Gyors prototípusgyártás : A gyors prototípusgyártás célja az esztétikai és ergonómiai vizsgálatokhoz, az összeszerelési illeszkedés ellenőrzéséhez, a funkcionális bizonyításhoz és a korai szilárdsági vizsgálathoz alkalmas alkatrészek gyors előállításának biztosítása.
teljesítések
Gyors szerszámozás : A gyors szerszámozással a leszállítandó anyagok közé tartoznak a szerszámkészletek és az adott folyamattal gyártott alkatrész-kötegek, amelyek alkalmasak folyamatablak-vizsgálatokra, mérnöki validálásra és hídgyártásra.
Gyors prototípuskészítés : A gyors prototípuskészítés során a leszállítandók kis számú alkatrészek, amelyek a koncepciók összehasonlítására, a tervek kiválasztására és az alapvető funkcionális tesztelésre szolgálnak.
Anyagok és folyamatok
Gyors megmunkálás : A gyors megmunkálás jellemzően gyártási minőségű anyagokat és gyártásszerű folyamatokat használ, mint például a fröccsöntés, hőformázás, présöntés vagy fémöntés.
Gyors prototípusgyártás : A gyors prototípusgyártás jellemzően additív vagy szubtraktív útvonalakon alapul, amelyek anyagai nem feltétlenül felelnek meg teljes mértékben a gyártási tulajdonságoknak. Ezek ideálisak az irányított betekintéshez, de nem helyettesítik a végső gyártási minőségű validációt.
Idő- és költségstruktúra
Gyakorlatilag a gyors szerszámozás gyakran két-tíz napon belül kiszállítható, és körülbelül negyven-hatvan százalékkal gyorsabb, mint a hagyományos acélszerszám-előkészítés, a gyors prototípusgyártás pedig általában ugyanazon a napon és három napon belül szállít.
A gyors szerszámgyártás magasabb előzetes beruházást igényel, de a mennyiség növekedésével alacsonyabb egységköltséget eredményez, a gyors prototípusgyártás alacsonyabb előzetes beruházást igényel, de az egységköltség lassan csökken, így a teljes költség gyorsan emelkedhet a mennyiséggel.
Az Deltérés Between Rapid Tooling And Tsugárzó Tooling
Cél és forgatókönyv : A hagyományos szerszámozás a nagyon hosszú élettartamot és a maximális stabilitást célozza meg az állandó tömegtermelés érdekében. A gyors szerszámozás a prototípusok és a kis volumenű szállítás gyors tervezését és folyamatlezárását célozza.
Átfutási idő : Hagyományos szerszámozás gyakran négy-nyolc hét. Gyors szerszámozás napoktól egy-két hétig, összetett programok egy-három hét alatt.
Előzetes költség : A hagyományos szerszámozás költsége magasabb az edzett acélok és a teljes gyártási lépések miatt. A gyors szerszámozás költsége alacsonyabb az alumínium vagy lágyabb acélok és az egyszerűsített lépések miatt.
Élettartam és mennyiség : A hagyományos szerszámok több százezer ciklust tesznek ki, gyakran ötezernél is több alkatrészt. A gyors szerszámok általában néhány ezer cikluson belül vannak, és nagyjából ötven-ötezer alkatrész gyártására alkalmasak.
Geometria és hűtés : A gyors szerszámozás könnyebben valósít meg összetett üregeket és konform hűtést, javítva a ciklusidőt. A hagyományos szerszámok nagy terhelés, hosszú élettartam és szigorú méretkontroll mellett tűnnek ki.
Anyagok és folyamat : A hagyományos szerszámozás edzett acélokat használ, robusztus hőkezeléssel és kidolgozással. A gyors szerszámozás alumíniumot, lágyabb acélokat vagy additív fémeket használ, amelyek alapvető, de alacsony hűtési és kidolgozási igényt igényelnek.
Mit A Tyes Of Rapid Tooling
A gyors szerszámgyártás magában foglalja a közvetlen (CNC, 3D nyomtatás, fém) és az indirekt (szilikon, vákuum, öntés) módszereket. A közvetlen 50–5,000 egységhez alkalmas folyamatvalidálással , az indirekt 10–300 prototípushoz és esztétikai megjelenéshez. A lágy formák több tíztől több száz darabig , a kemény formák több ezer darabig tartanak . A választás a költségektől, a sebességtől és a tartósságtól függ.
Közvetlen szerszámozás
CNC megmunkálás
Alapelv : Alumínium vagy előedzett acélok vágása magok és üregek kialakításához.
Legjobb illeszkedés : Egyszerű vagy nagy geometriák, erős hőelvezetés, stabil méretszabályozás.
Anyagok és élettartam : Alumínium és előedzett acélok, jellemzően több ezer ciklus.
Adalékanyagok gyártása
Alapelv : Gyanta vagy fém rétegenkénti felépítése betétek vagy kompakt formák létrehozásához, beleértve a sztereolitográfiát, a szelektív lézeres szinterezést és a fém lézeres szinterezést.
Legjobb illeszkedés : Komplex geometriák, mikrosajátosságok, konform hűtés.
Anyagok és élettartam : Magas hőmérsékletű gyanták, nejlon, fémporok, több száz vagy akár ezer ciklus a kidolgozás után.
Közvetlen fémlerakódás
Alapelv : A lézer porral vagy dróttal közel tömör fémet épít fel egy alapra, majd ezt követi a simító megmunkálás.
Legjobb illeszkedés : Gyorsan hozzáadható jellemzők és javítások, szerszámra szerelhető konform csatornák vagy megerősítések.
Anyagok és élettartam : Szerszámacélok és kobalt- vagy nikkelalapú ötvözetek, az élettartam az alapanyagtól és a hőkezeléstől függ.
Kötőanyag -sugárzás
Alapelv : A kötőanyag szelektíven egyesíti a port, hogy egy zöld testet képezzen, majd szinterezéssel és infiltrációval fém alkatrészeket hoz létre, öntödei homokformákhoz is használják.
Legjobb illeszkedés : Öntési minták, homokformák, komplex belső csatornák.
Anyagok és élettartam : Homok, acél vagy rézötvözet porok, a beszivárgás növeli a sűrűséget és a kopásállóságot.
Elektroformálás
Elv : Az elektrodepozíció egy precíz fémhéjat hoz létre a mesterdarabon, amelyet később alátámasztanak.
Legjobb illeszkedés : Magasfényű felületek, vékony falak, éles textúrák kozmetikai és precíziós alkatrészekhez.
Anyagok és élettartam : Nikkel, réz és ötvözetek, az élettartamot a vastagság, a hátlap és a terhelés határozza meg.
Közvetett szerszámozás
Szilikon formák
AlapelvÖntsön szilikont nyomtatott vagy megmunkált sablonra, a kikeményedett formát pedig gyanták vagy alacsony hőmérsékletű anyagok öntésére használja.
Legjobban illeszkedőTöbb tíz vagy akár több száz kozmetikai, átlátszó vagy több keménységű alkatrész.
Anyag és életSzakadásálló szilikon, több tucat vagy akár több száz húzás.
Vákuumöntés
AlapelvVákuum alatt öntsön poliuretánt vagy hasonló anyagokat szilikon formákba a buborékok eltávolítása és a jobb felületkezelés érdekében.
Legjobban illeszkedőEsztétikai és funkcionális alkatrészek, patentcsatlakozók, színváltozatok.
Anyag és életABS-szerű és PC-szerű rendszerek, a szilikon formákhoz hasonló élettartam.
Homoköntés
AlapelvHomokformák készítése nyomtatott mintákból, alumínium vagy vasötvözetek öntése fém alkatrészek kialakításához.
Legjobban illeszkedőKis és közepes méretű házak és szerkezeti elemek.
Anyag és életEgyszer használatos homokformák, széles ötvözetválaszték.
Befektetési casting
AlapelvHasználj viasz- vagy gyantamintákat kerámia héjak építéséhez, minták kiégetéséhez és fém öntéséhez nagy pontosságú alkatrészekhez.
Legjobban illeszkedőKomplex vékonyfalú fém alkatrészek repülőgépipar és orvostudomány számára.
Anyag és életRozsdamentes, nikkel- és kobaltalapú ötvözetek, a héjak egyszer használatosak.
3D nyomtatott minták fröccsöntéshez
AlapelvViasz- vagy hőálló gyanta minták nyomtatása fém szerszámalkatrészek vagy kis példányszámú gyantaformák létrehozásához, majd korlátozott számú fröccsöntési próba elvégzése.
Legjobban illeszkedőKapu elhelyezkedésének, zsugorodásának és vetemedési trendjeinek vizsgálata kevés alkatrésszel.
Anyag és életHőálló gyanták és áldozati viasz, több tucat vagy akár több száz lövés.
Közvetlen szerszámozás vs.. Közvetett szerszámozás
Döntési kulcsok
Tervezett mennyiség :
Körülbelül 50–5,000 alkatrész folyamatadatokkal és ütemcélokkal: Közvetlen.
10–300 kozmetikai vagy átlátszó alkatrész színvizsgálatokkal: Közvetett.
Sebesség és iteráció :
24–72 óra alatt beszerezhető fröccsöntő lapkák vagy alumínium szerszám: Közvetlenül.
1–4 nap több tíz vagy akár több száz bemutatóra kész alkatrész replikálására: Közvetett.
Anyag és hőterhelés :
Magas hőmérsékletű vagy abrazív gyanták: Közvetlenül alumíniummal vagy előedzett acéllal.
Alacsony hőmérsékletű öntött gyanták, átlátszó vagy színes alkatrészek: Közvetett módon szilikon formákkal vagy vákuumöntéssel.
Geometria és hűtés :
Konform hűtés és stabil ütem: Közvetlenül fém adalékanyaggal vagy alumínium szerszámokkal.
Nagy pontosságú textúra-replikáció: Közvetett, galvanizált mesterrétegekkel vagy kiváló minőségű szilikonnal.
Költségvetési forma :
Magasabb előzetes költség, mint a közvetett, de a mennyiséggel meredeken csökkenő egységköltség: Közvetlen.
Legalacsonyabb belépési költség és leggyorsabb replikáció, de lassabb egységköltség-csökkenés: Közvetett.
Tipikus felhasználási esetek
Közvetlen : mérnöki validáció, hídfutások, tanúsítás előtti megbízhatósági tételek, például alumínium szerszámok kapuk reteszeléséhez és zsugorodás a csatlakozóházakon.
Közvetett : tervfelülvizsgálatok, illeszkedési ellenőrzések, színes és átlátszó alkatrészek kísérleti értékesítésekhez, például 100 vákuumöntött orvosi ház piaci tesztekhez.
Egy szakaszos folyamat – közvetett a megjelenés és illeszkedés biztosításához, majd közvetlen a tempó és a hozam rögzítéséhez – gyakran a teljes időkeretet és az átdolgozást a felére csökkenti. Amikor a kumulatív igény megközelíti a 200–500 alkatrészt, a közvetlen gyártást kell ütemezni az egységköltség emelkedésének elkerülése érdekében.
Lágy szerszámozás vs.. Kemény Szerszám
Anyagok és felépítés
Lágy szerszámozás: szilikon öntőformák plusz uretán/epoxi öntvények, a minták gyakran 3D nyomtatással készülnek. Kiváló részletgazdagság, korlátozott hőmérséklet és merevség.
Kemény szerszámozás: alumínium és előedzett acél, opcionális felületedzéssel vagy bevonattal, magas hővezető képességgel és merevséggel.
Élettartam tartományok (tipikus)
Lágy szerszámozás: nagyjából 20–100 húzás formánként, vákuumöntés esetén üregenként 10–100 alkatrész jön létre.
Kemény szerszámozás: alumínium kb. 1,000–20 000 lövés, előedzett acél 50 000–300 000 lövés, a gyanta és a hűtés függvényében.
Költségszerkezet
Lágy szerszámozás: alacsony előzetes költség, gyors első cikk, az egységköltség lassan csökken.
Kemény szerszámozás: magasabb előzetes költség, az egységköltség meredeken csökken a mennyiséggel.
Mennyiség és átfutási idő
Lágy szerszámozás: első cikkek 1–4 napon belül, legjobb 10–300 alkatrészhez, kozmetikai cikkek és illeszkedési ellenőrzések.
Kemény szerszámozás: alumínium 3–10 nap, acél 3–8 hét, legjobb 500–50 000+ alkatrész és tanúsítási tétel esetén.
Mit Is The Process Of Rapid Tooling
A gyors szerszámozás célja a gyártásközeli folyamatok megvalósítása rövid határidőkkel. A zárt rendszer magában foglalja a tervezést, az útvonalválasztást, a gyártást, a befejezést, a próbákat és a minőségbiztosítást – így stabil, kis tételeket szállíthat, összegyűjtheti a folyamatablakokat, és csökkentheti az alumínium vagy acél szerszámokra való áttérés kockázatát.
Tervezés
Leválasztás és kidobás : előnyben részesítsük az egyenes húzásokat ≥1°-os merüléssel, összetett területekhez adjunk hozzá emelőket, kidobólemezeket vagy levegős kidobást.
Zsugorodás és hűtés : gyantaspecifikus zsugorodás beállítása (például PA66 GF30 0.3–0.6%), egyenletes falak és izometrikus hűtés biztosítása, forró pontok eltávolítása konform csatornákon vagy rézbetéteken keresztül.
Lapkák : kopott vagy finom részleteket igénylő területeken használjon cserélhető lapkákat.
Menetek és rögzítés : a nyomaték és az élettartam érdekében menetes betéteket vagy utómenetes fémcsapokat használjon hőrögzítéssel.
Process Rki választING
Additív gyártás : komplex belső alkatrészek, konform hűtés, kompakt lapkák, 24–72 óra alatt elkészülnek az alkatrészek, de simítást igényelnek.
CNC : közepes-nagy szerszámok, magas hővezető képesség, 2–10 nap és stabil ütem.
Öntés/galvanizálás : homok/bevonó funkcionális fémekhez, galvanizálás tükörkozmetikumokhoz és textúrákhoz.
Lemezlemez : rögzítőelemek, helymeghatározók, hőelvezető házak.
PEREM : nagy, vastag, alacsony feszültségű, átlátszó alkatrészek.
Kiválasztó : geometria, hőterhelés, célzott élettartam, határidő és költségvetés kiegyensúlyozása, közvetett mód választása kozmetikai replikációhoz, közvetlen mód a folyamatadatokhoz és ütemekhez.
Hogyan To Mgyártás
Paraméterek : rétegmagasság és AM támogatás, előtolások, szerszámozás és hűtés CNC-hez.
Befogás : egy alaprendszer a különböző műveletek között dübelekkel, a cél a maximális felületmegmunkálás beállításonként.
Szerszámpályák : nagy MRR-értékű nagyolás, kontúr- és kagylósimítás, másodlagos saroktisztító szerszámok.
Áteresztőképesség : párhuzamosítsd a lapkákat, a standard alapokat egyedi lapkákkal a várakozási idő csökkentése érdekében.
poszt-Processing
Támasz eltávolítása és HIP : a támasztékok eltávolítása, opcionális forró izosztatikus préselés a sűrűség növelése érdekében.
Hőkezelés/öregítés : T6 alumínium, előedzett acél megeresztés a stabilitás és keménység érdekében.
Felületi specifikáció : VDI vagy Ra szerint meghatározva, az optikát tükörfényre polírozni, szemcseszórással egyenletes szórást biztosítani.
Felületkezelés : nitridálás, kemény krómozás, elektrolitikus nikkelezés, PVD kopás- és oldhatóságjavítás céljából.
Trial And Validát
Ablakozás : ortogonális kísérletek tervezése olvadékhőmérséklet, formahőmérséklet, fröccsöntési sebesség, csomagolás és hűtés, rönkméret, vetemedés, vizuális ábrázolás alapján.
Rekordok : első cikkben szereplő jelentés és SPC alapértékek, rögzítőkapu nyírási és zsugorodási kompenzáció.
Átdolgozás : könnyűtől a nehézig tartó útvonal, a lapkák előnyben részesítése a tömeges megmunkálással szemben, a hűtés kezelése a kapumozgások előtt.
Hogyan To Abiztos QINŐSÉG
Méretek és GD&T : CMM vagy szkennelés CAD-be, cél Cpk ≥1.33 a főbb jellemzőknél.
Nyomonkövethetőség : tételszám, szárítás, gyártási mennyiség (MFI) és nedvességtartalom naplók, minták megőrzése.
Rámpa : 10 → 50 → 200 alkatrészből álló rámpák az ütem, a hozam és a csomagolás bizonyítására, majd átállás acélra.
Szállítandók : FAI, anyagtanúsítványok, folyamatlapok és vizsgálati jelentések a tanúsítás és a tömeggyártás megkezdésének támogatására.
Mit Are The Aelőnyök And Delőnyökkel jár Of Rapid Tooling
A gyors szerszámozás rövid határidővel szállít gyártásközeli alkatrészeket és adatokat – gyakran 40–60%-kal gyorsabban, alacsonyabb előzetes költségekkel. Validálja a kapukat, a hűtést, a zsugorodást és az ütemeket, és támogatja a 10–5,000 darabos hídgyártást. Az alábbiakban gyakorlati előnyöket/hátrányokat, adatpontokat és konverzióorientált tippeket talál.
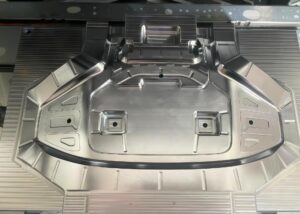
Előnyök
Gyorsabb piacra jutási idő és alacsonyabb fejlesztési költségek
Átfutási idő: közvetlen útvonalak 24–72 órán belül betétek esetén, 2–10 nap alumínium esetén, közvetett szilikon/vákuumöntés, több tíztől több mint 100 alkatrész replikálása 1–4 nap alatt.
Költség: standard alapok + egyedi lapkák, alumínium acélon, szikraforgácsolás nélküli stratégiák esetén 30–70%-os előzetes csökkentés.
Gyakorlat: a párhuzamos lapkás megmunkálás és az egyetlen nullapontos beállítások 1-2-re csökkentik a próbakörök számát.
A tervezési/funkciós és folyamatparaméterek gyors validálása
Termelési minőségű gyantákat használva rögzítheti az olvadék/forma hőmérsékletét, sebességét, csomagolását és hűtését, rögzítheti a kapu nyírását, a zsugorodáskompenzációt és a ciklusidőt.
Építsen SPC alapvonalakat és FAI-t a vetemedési/süllyedési/hegesztési problémák korai felszínre hozásához.
Rugalmas, kis volumenű/többváltozatos/nagy komplexitású kimenet
Kozmetika, színek, átlátszóság: a közvetett kiválóságok.
Konformális hűtés és mikro jellemzők: fém AM vagy magas hőmérsékletű gyantabetétek.
Példa: csatlakozócsalád cserélhető betétekkel, óra szintű átkapcsolásokkal.
Pontosság/következetesség és testreszabhatóság
Jó hűtéssel az alumínium szerszámok IT13–14 értéket tartanak, a fő jellemzők gyakran Cpk ≥1.33.
A moduláris szerszámozás (cserélhető lapkák, lokalizált bevonatok) felgyorsítja a revíziókat és az élettartam-gazdálkodást.
ROI előny a megfelelő volumen ablakban
Az egységköltség gyorsan csökken a mennyiséggel, az 50–5,000 darabos tartományban a gyors szerszámozás gyakran csökkenti a teljes birtoklási költséget (TCO) azáltal, hogy elkerüli a jelentős korai beruházási költségeket és a hosszú várakozási időket.
Kapcsolójel : amikor a kumulatív igény ≥200–500 és a folyamat stabil, értékelje a keményebb szerszámokra való átállást.
Hátrányok
Rövidebb élettartam , hőmérsékleti/kopási határok (különösen puha szerszámok/alacsony hőmérsékletű gyanták esetén)
Lágy szerszámok: ~10–100 alkatrész/üreg, alumínium: ~1,000–20 000 lövés, a magas hőmérsékletű vagy GF gyanták lerövidítik az élettartamot.
Mérséklés: a kopási zónákat cserélhető lapkákként kell kialakítani, szükség esetén nitridálással/kemény krómozással/ENP-vel.
Magasabb egységnyi vagy munkaidő/préselési idő a nagy volumenű acélszerszámokhoz képest
A szoftveres szerszámokkal történő replikáció gyors, de az ütem- és egységnyi munkaköltség magasabb lehet, ami ~5 ezer alkatrész felett gazdaságtalan.
Mérséklés: előrejelzés a méretarányról és az ütemcélokról, átállás acélra a küszöbértéknél.
A méretstabilitás, a hőkezelés és a felületi mennyezet korlátai
Az additív polimer betéteknek hőmérsékleti/merevségi korlátaik vannak, a szilikon formák pedig a környezettel sodródnak.
Enyhítés: fémbetétek vagy galvanizált tükrök a kritikus felületeken, erősebb hűtés és a forma hőmérsékletének szabályozása.
Eltérés a többfolyamatos láncolástól és befejezéstől
Alátámasztás eltávolítása, polírozás, szemcseszórásos eltérések, méretbeli eltolódás a formamásolatok között.
Mérséklés: VDI/Ra szabványosítás, kötegazonosítók, koordináta-mérőgépes mintavételezés, mesterdarabok ellenőrzése és a szoftveres szerszámok élettartamának nyomon követése.
Mik a Óvintézkedések A gyors szerszámozásról
A „meglepetések nélküli sebesség” eléréséhez a gyártási folyamatokat (DfM) előre kell ütemezni, az anyagokat a folyamatokhoz kell igazítani, a méréstechnikát és a felületkezelést szabványosítani, valamint a költségek és a hibák tekintetében zárt ciklust kell lefedni. Az alábbi kézikönyv gyakorlati küszöbértékeket és taktikákat kínál, amelyeket azonnal alkalmazhat a hozam és az ütemterv 2-10 napos átfutási időn belüli eléréséhez.
DfM Ealapvető dolgok
Elválasztás és huzat : az elválasztási vonal/kidobás korai rögzítése, tipikus huzat ≥1° (≥2° textúrával).
Menetek és rögzítőelemek : műanyagokhoz előnyben részesítsük a fémbetéteket, a szerszámmeneteket pedig a szokásos szabványoknak megfelelően használjuk a könnyű szerszámozás érdekében.
Beállítások és szerszámpályák : egyetlen alappontrendszer, a lehető legtöbb simítás egyetlen beállítással, nagyolás-simítás 0.1–0.2 mm-es alapanyaggal.
Hőút : rövidítse le a kapukat/csatornákat, adjon hozzá konform/csatornához közeli hűtést vagy nagy vezetőképességű betéteket a vastag zónákban.
Mérkőzés Manyag és Process
Nyomtatott gyanta/fém betétek : kiválóak alacsony hőmérsékletű, rövid ciklusokhoz és összetett vízvezetékekhez.
Alumínium (6061/7075) : 2–10 napos szállítás, ~1,000–20 000 lövés, ABS/PC/PA-hoz alkalmas nehéz üvegszál nélkül.
Előedzett acélok (pl. P20) : hosszabb élettartamú vagy abrazív/üvegszálas anyagokhoz.
Folyamatpárosítás : átlátszó alkatrészek → alumínium/galvanizált tükrök, GF nejlonok → acél vagy edzett alumínium/ENP, RIM/szilikon → nyomtatott minták + szilikon öntőformák.
Méretek és méréstechnika
Egységes adatrendszer a tervezés és a befogás között.
FAI és SPC : A kritikus fényerő-ingadozások 100%-a FAI és CMM/SPC értékeknél a kulcsfontosságú jellemzőkön (cél Cpk ≥1.33).
Nagy alkatrészek : kezdj méretezési/metszeti próbákkal, hogy megtanuld a zsugorodást/vetemedést, mielőtt teljes méretet készítenél.
Felületek és szabványok meghatározása
Egy specifikációs forrás : VDI vagy tükrözött minőségek hozzárendelése a kozmetikumokhoz, Ra ablakok funkcionális felületekhez, textúra irányának, elválasztó vonalnak és tanúsító jeleknek a megadása.
Egyenletes felületkezelés : fix média/szemcseméret sorrend, egységes letörések (C0.2–C0.5).
Ellenőrzés : felületvizsgáló a tömítéseken/kozmetikumokon, ugyanazok a szerelvények tételenként a vágási variációkhoz.
Optimalizálja a költségeket
Küszöbértékek : ≤300 db → szilikon/vákuumöntvény, 200–1,000 → alumínium, >5,000 vagy élettartam >50 ezer lövés → acél.
Kavitáció : 1→2–4 üreg rámpája az igény stabilizálódása után, családi formák kis alkatrészekhez.
Cserélhető alkatrészek : kopási/variáns zónák betétekként, közös alaplap + cserélhető magok a változatokhoz.
Hibák és javítások
Vetítés : kiegyensúlyozott hűtés, bordák 0.5–0.7× falvastagságnál, szimmetrikus szerszámhőmérséklet.
Mosogató : kapu mozgatása/átméretezése, csomag kinyújtása/emelés, vastag falak kivájása bordákkal.
Rövid megoldás : növelje az olvadék/forma hőmérsékletét és sebességét, használjon nagyobb kaput, ventilátort vagy mellékkapukat.
Ragasztás : több huzat, polírozás a specifikációnak megfelelően, leválasztó/kidobószerek.
Égési/levegőnyomok : szellőzőnyílások hozzáadása (0.02–0.04 mm), lekerekített, éles sarkok, mérsékelt töltési sebesség.
Környezetvédelmi, biztonsági és megfelelőségi előírások betartása
A hulladékot gyanta szerint elkülönítve kell gyűjteni, a hűtőfolyadékot/bevonatot a biztonsági adatlapnak/előírásoknak megfelelően kell ártalmatlanítani.
Az AM porok szellőzést, UV-száradású SLA hulladékot és egyéni védőfelszerelést igényelnek.
Gépi reteszek, kidobóbiztonság, magas hőmérsékletű/nagynyomású SOP és LOTO.
Mikor ne használjon gyorsszerszámokat
Nagyon nagy volumen : >50 ezer/év vagy <20 mp → acél és automatizálás.
Rendkívül tartós : a hosszú futásteljesítményű, magas hőmérsékletet és abrazív hatást kitevő gyanták nem alkalmasak puha szerszámokhoz.
Prémium kozmetikumok : A-osztályú tükör hosszú távú állaggal → kemény eszközök stabil hűtéssel.
Melyek a gyors szerszámozás alkalmazásai?
Lefedi a fröccsöntést, hőformázást, préselést, fém-/ékszeröntést, szénszálas rétegelést és lemezmegmunkálást az autóiparban, a repülőgépiparban, az orvostudományban és az elektronikában. Az alacsony előzetes költségek és a gyors átfutási idő lehetővé teszi a gyártási szintű validálást , ami ideális ~10–5,000 darabos egységek esetén az iterációk és a kísérleti futtatások felgyorsításához.
| Folyamatkategória | Tipikus termékek/alkatrészek | Ajánlott szerszámozási útvonal (közvetlen/közvetett, anyagok) | Megfelelő térfogattartomány (db) | Főbb előnyei | Ipari példák |
| Fröccsöntés (standard) | Házak, bepattintható illesztések, szerkezeti elemek | Közvetlen szerszámozás: alumínium öntőformák, előedzett acél, fém AM betétek komplex hűtéshez | 200-5,000 | Rövid átfutási idő, gyártási minőségű anyagok, jó méretstabilitás | Autóbelsők, szórakoztatóelektronikai burkolatok |
| Fröccsöntés (ráöntés/kétszeres öntés) | Puha-kemény markolatok, tömítések | Közvetlen szerszámozás + osztott üregek: alumínium/acél, alacsony hőmérsékletű csatornák elasztomerekhez | 200-3,000 | Egy darabból álló összeszerelés, jobb érzet és tömítés | Orvosi fogantyúk, sportfelszerelések |
| Beillesztési forma | Anya/tengely bevonatok, csatlakozók | Közvetlen szerszámozás: alumínium forma + betétszerszámok/rögzítők | 100-3,000 | Erős rögzítés vagy vezetőképesség, kiküszöböli az utólagos összeszerelést | Csatlakozók, drón konzolok |
| Hőformázás (vékony lemez) | Tálcák, védőburkolatok, átlátszó fedelek | Közvetett szerszámozásCNC alumínium forma / 3D nyomtatott mintáról készült alumínium másolat | 50-2,000 | Egyszerű szerszámozás, magas lemezkihasználás | Orvosi tálcák, csomagolóbetétek |
| Kompressziós öntés (hőre keményedő/kompozitok) | SMC alkatrészek, szénszálas komponensek | Közvetlen szerszámozásalumínium/acél, vagy közvetett3D nyomtatott minta + galvanoformázott felület | 100-2,000 | Nagy rostmennyiség, erős mechanika | Repülőgép belső terek, versenyalkatrészek |
| Öntés (ékszerek) | Gyűrűk, medálok, óratokok | Közvetett szerszámozás: 3D nyomtatott viasz/gyanta minták → precíziós öntés | 10-500 | Kiváló részletgazdagság, szabad formájú geometria | Ékszerek, luxusórák |
| Öntés (általános fémek) | Kisméretű Al/SS alkatrészek | Közvetett szerszámozás: homok/kerámia kagylók, 3D nyomtatott minták | 20-1,000 | Alacsony költségű, széles ötvözetválaszték | Tartókonzolok, szeleptestek |
| Szénszálas kirakóformák | Karok, lövedékek, csatornák | közvetett: 3D nyomtatott mester → szilikon/alumínium másolat, vagy KözvetlenCNC alumínium forma | 20-500 | Könnyű, nagy merevségű | Drón karok, karosszériaelemek |
| Lemezmegmunkálás (húzás/hajlítás) | Kis tételű házak, konzolok | közvetett3D-nyomtatott/alumínium puha lyukasztók, vagy Közvetlenegyszerű CNC acél szerszámok | 50-1,000 | Gyors próbaüzem, alacsony szerszámbefektetés | Alváz, rögzítőkonzolok |
GYIK
Mit jelent a gyors szerszámozás?
A gyors szerszámozást úgy definiálom, mint gyártási célú öntőformák, matricák vagy betétek létrehozása napok alatt hetek helyett CNC, 3D nyomtatás vagy hibrid útvonalak segítségével. A célom a 40–60%-os átfutási időcsökkentés, a 2–10 napos tipikus átfutási idő és a 300–5,000 ciklusos szerszámélettartam (anyagtól függően). Gyártási minőségű polimereket/fémeket használok a kapuk, a hűtés, a zsugorodás és a ciklusidő validálásához, majd 10–5,000 alkatrészt futtatok le kísérleti gyártáshoz. Ez hidat képez a prototípus-készítés és a gyártás között, miközben 30–70%-kal csökkenti a kezdeti költségeket a hagyományos edzett acél szerszámozáshoz képest.
Milyen osztályozások vannak a gyors szerszámozásban?
A gyors megmunkálást útvonal és szilárdság szerint osztályozom. Útvonal szerint: Közvetlen (CNC/AM szerszámlapkák azonnal használatra) és közvetett (Mesterminta → Szilikon/Fém Másolat). Robusztusság szerint: Lágy (Szilikon/Fotopolimer, ≤100–500 ciklus) és kemény (Alumínium/Előedzett acél/Fém AM, 500–5,000+ ciklus). Eljárás szerint: Fröccsöntés, Hőformázás, Préselés, Öntés. A kiválasztást térfogat (10–5,000 egység), hőmérséklet/nyomás, felületi specifikáció (VDI/Ra) és ROI alapján végzem, nullszaldós versus teljes acél.
Mi a különbség a szerszámkészítés és a gyártás között?
A szerszámgyártást olyan eszközök – öntőformák, matricák, készülékek – létrehozásának tekintem, amelyek specifikációkkal (anyag, hűtés, kidobás) rendelkeznek a geometria tűréshatáron belüli reprodukálásához (pl. ±0.05–0.20 mm). A gyártás ezeket a szerszámokat arra használja, hogy a nyersanyagot egy célzott ciklusidőn (pl. 18–45 s/lövés), hozamon (≥98%) és egységköltségen belül alkatrészekké alakítsa. A szerszámgyártás beruházási költség, hosszú élettartamú és kapacitást határoz meg, a gyártás üzemeltetési költség, ismétlődő és mennyiséget szállít. A szerszámtervezés optimalizálása 10–25%-kal csökkentheti a gyártási költségeket a ciklus- és selejtcsökkentés révén.
Mi a gyors szerszámozás célja?
Gyors szerszámozást használok a kockázatok csökkentésére a bevezetésekben: validálom a tervezési, anyag- és folyamatablakokat termelési szándékú módszerekkel, mielőtt elköteleződnék a teljes acél mellett. A célok közé tartozik a piacra jutási idő 4-8 héttel történő csökkentése, a DfM (leválasztás, huzat, falmegmunkálás, bordák) bizonyítása, stabil ciklus (±5%) létrehozása, valamint 10-5,000 kísérleti egység futtatása EVT/DVT, tanúsítások vagy piaci tesztek céljából. Lehetővé teszi a változatok feltárását (A/B kapuk, hűtés) és a korai költségszámítást is, ami gyakran 30-70%-kal csökkenti a kezdeti beruházást a hagyományos szerszámozáshoz képest.
Hogyan befolyásolja a gyors szerszámozás a termelési sebességet?
A gyors szerszámgyártás (2–10 nap) és a ciklusidő-optimalizálás kombinálásával felgyorsítom a termelést. A konform hűtés vagy az alumínium lapkák 20–50%-kal csökkenthetik a hűtési időt, a teljes ciklusidőt pedig 10–35%-kal. A szabványos szerszámalapok és a moduláris lapkák további 15–25%-kal csökkentik a gyártási órákat. Nettó hatás: A CAD-befagyasztásról a szállítható pilot darabokra 1–3 hét alatt tudok átállni 6–10 hét helyett, miközben a kritikus méreteknél a CPK ≥1.33 értéket tartom. Ez növeli a bevételt és lerövidíti a megtérülést, gyakran az első 500–1,500 alkatrészen belül elérve a megtérülést.
Összegzés
A gyors szerszámozás napok alatt áthidalja a prototípusgyártást és a gyártást közvetlen vagy közvetett útvonalakon. A gyártási anyagok használata a kapuzás, a hűtés, a zsugorodás és a ciklusidő validálására 40–60%-kal csökkenti az átfutási időt, ideális 10–5,000 próbaegységhez. A siker a gyártási folyamat mérésén, az anyagillesztésen, a szerszámpróbákon és a minőségbiztosításon múlik. Felismeri a szerszáméltartam és a hőmérséklet korlátait, és a méretnövelés érdekében áttér az edzett acélra. Van bármilyen speciális igénye vagy kérdése a gyors szerszámozással kapcsolatban? Írjon nekünk, ossza meg ötletét!
















