
Mi a passziválás? A fémkorrózió megelőzésére használt számos eljárás közül a passziválás az egyik legszélesebb körben használt és leghatékonyabb. Azzal, hogy sűrű, védő oxidréteget képez a fém felületén, jelentősen javítja a korrózióállóságot, miközben megőrzi a megjelenést és a szerkezeti integritást. Ez a cikk részletesen bemutatja, mi a passziválás, annak alapelveit, előnyeit és tipikus alkalmazásait. Akár mérnök, gyártó vagy a korrózióvédelmi technológia iránt érdeklődő olvasó, itt megtalálja a válaszokat, és megérti, miért vált a passziválás megbízható megoldássá az iparágakban.
Mit Is Passziváció
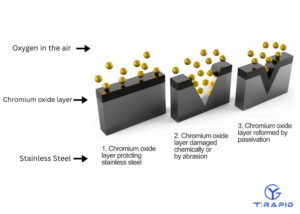
A passziválás egy gyakori fémfelület-kezelési eljárás, amelyet jellemzően rozsdamentes acélon és egyes ötvözeteken alkalmaznak. Alapelve, hogy savas oldattal (például salétromsavval vagy citromsavval) eltávolítják a szabad vasat és egyéb szennyeződéseket a fém felületéről, ezáltal elősegítve egy egyenletes, sűrű oxidfilm (elsősorban króm-oxid) kialakulását a fém felületén . Ez a védőfilm hatékonyan elszigeteli a fémet a külső környezettől, és fokozza a korrózióállóságát.
A passziválás nemcsak a rendkívül magas tisztasági és tartóssági követelményeket támasztó iparágakban alkalmazható, mint például a repülőgépipar, az orvostechnikai eszközök és az élelmiszer-feldolgozás, hanem megfelel a nemzetközi szabványoknak is, mint például az ASTM A967 és az AMS 2700.
A passziváció alapértéke
Fokozott korrózióállóság: hatékonyan megakadályozza a rozsdásodást és a gödrösödést, és javítja az alkatrészek stabilitását zord környezetben.
Meghosszabbított alkatrész-élettartam: A védőréteg csökkenti az anyag degradációját és jelentősen meghosszabbítja a fém alkatrészek élettartamát.
Javítja a felület tisztaságát: csökkenti a szennyeződési maradványokat, simábbá, könnyebben tisztíthatóvá és karbantarthatóvá teszi a felületet.
Megfelel az iparági szabványoknak: Megfelel a nemzetközi szabványok, például az ASTM A967 és az AMS 2700 követelményeinek, hogy az alkatrészek megfeleljenek a szigorú minőségbiztosítási rendszereknek.
Mik azok a The Working Palapelvek P-bőlassziváció
A passziválás lényege, hogy kémiai reakciók révén aktiválja a fém belső védőképességét. Nem mesterségesen visz fel védőréteget, hanem eltávolítja a felületi szennyeződéseket, lehetővé téve, hogy a fém sűrű, egyenletes, természetes oxidfilmet képezzen, amely védelmet nyújt a környezeti korrózió ellen. Bár csak nanométer vastagságú, ez az oxidfilm meghatározza a fém azon képességét, hogy hosszú távon stabilitást tartson fenn párás, korrozív vagy nagy tisztaságú környezetben.
1. Felület Chajló And Iszennyeződés Rmeghatottság
A fémmegmunkálási folyamatok (például esztergálás, marás és hegesztés) során a felületen gyakran szabad vas, vágófolyadékok, olajok vagy hegesztési fröccsenések maradnak. Ezek a maradványok károsíthatják a természetes oxidfilm épségét, „korróziós gödröket” képezve. A passziválásos eljárások jellemzően salétromsav- vagy citromsavoldatokat használnak a szabad vas és a szennyeződések feloldására, miközben minimalizálják az aljzat károsodását.
2. Formáció Of Ckróm-Rich Oxide Ftudomány
Amikor a felületet tisztítják, a rozsdamentes acélban lévő króm reakcióba lép a levegő oxigénjével, és egy vékony króm-oxid (Cr₂O₃) filmet képez.
Vastagság: Általában csak 1–5 nanométer, szabad szemmel láthatatlan.
Jellemzők: átlátszó, sűrű, inert.
Funkció: Blokkolja az oxigént és a nedvességet, gátolja a további oxidációt, és jelentősen javítja a korrózióállóságot.
3. Funkció Of The Passziváció Ltegnap
Fokozott korrózióállóság: Csökkenti a lyukkorrózió, a réskorrózió és a szemcsék közötti korrózió előfordulását.
A felület stabilitásának javítása: biztosítja, hogy a fém stabil maradjon sópermetben, forró és párás környezetben, valamint kémiai környezetben.
Jobb tisztíthatóság: A sima, maradványmentes felület könnyebben tisztítható, és megfelel a gyógyszeripar és az élelmiszeripar követelményeinek.
Szabványoknak való megfelelés: A folyamatnak meg kell felelnie a nemzetközi szabványoknak, például az ASTM A967 és az AMS 2700 szabványoknak, hogy biztosítsa a biztonságos és megbízható alkalmazásokat az orvostudományban, a repülésben és más területeken.
A passziválás úgy értelmezhető, mint „a rozsdamentes acél önjavító mechanizmusának felébresztése”: először a felületi szennyeződéseket eltávolítják, majd a fém szabadon védő oxidréteget képez. Ez olyan, mintha a sérült bőrt lehúznánk, majd hagynánk, hogy az új bőr magától regenerálódjon, végső soron erősebb védelmet nyerve.
Mit Are The Prózsák Of Passziváció Process
A passziválás nem egyetlen művelet, hanem rendezett kémiai és fizikai lépések összessége. Fő folyamata a fémfelület alapos megtisztítása , a lehetséges korrózióforrások eltávolítása és egy stabil védőfilmréteg kialakítása a levegőben.
Bár a különböző gyártók eltérőek lehetnek a működési részletekben, egy szabványosított passziválási folyamat általában a következő fő lépéseket tartalmazza:
1. Tisztítás
Távolítsa el az olajat, a hűtőfolyadékot, a hegesztési salakot és a részecskéket, hogy a fémfelület teljesen szabaddá váljon. A gyakori módszerek közé tartozik a lúgos tisztítás, az ultrahangos tisztítás vagy az oldószeres tisztítás.
Cél: Megakadályozza, hogy a szennyeződések zavarják a későbbi savas kezelést, és biztosítsa a sav és az aljzat közötti teljes érintkezést.
2. Sav Treatment
Merítse az alkatrészeket salétromsav- vagy citromsavoldatba, hogy feloldja a felületükön lévő szabad vasat és egyéb szennyeződéseket.
Salétromsavas eljárás: hagyományos módszer, nagy hatásfok, de szigorú környezetvédelmi és üzemeltetési követelmények.
Citromsavas eljárás: Környezetbarátabb és biztonságosabb a kezelők számára, az utóbbi években egyre népszerűbbé vált.
Funkció: Eltávolítja a potenciális korróziós forrásokat és megteremti a feltételeket egy új passziváló film kialakulásához.
3. Öblítse le
Pácolás után alaposan öblítse le az alkatrészeket ioncserélt vízzel vagy tiszta vízzel a savmaradványok elkerülése érdekében.
Funkció: Elkerüli a másodlagos korróziót és biztosítja a későbbi oxidációs folyamat zökkenőmentes lefolyását.
4. Szárítás And Natural Oxidation
Öblítés után az alkatrészeket megszárítják és levegőn kezelik, ahol természetes módon egy egyenletes, krómban gazdag oxidfilm (Cr₂O₃) alakul ki a felületükön.
Ez a nanométer vastagságú, átlátszó védőfólia a passziválás legfontosabb eredménye, amely jelentősen javítja az alkatrészek korrózióállóságát, megőrzi tiszta megjelenésüket és meghosszabbítja élettartamukat.
Passziválás vs. egyéb felületkezelések
A CNC megmunkálás során az alkatrészeknek gyakran nagy pontosságú és magas korrózióállósági követelményeknek is meg kell felelniük . A gyakori felületkezelési módszerek közé tartozik a passziválás, az eloxálás, a pácolás és a galvanizálás. Bár ezek az eljárások mind az alkatrész teljesítményének és élettartamának javítását célozzák, mechanizmusaik és alkalmazási területük jelentősen eltérnek. Ezen különbségek megértése segíthet a mérnököknek és a gyártóknak az optimális választásban az adott igényeik alapján.
Passziválás vs. eloxálás : A passziválás egy kémiai eljárás, amely savat használ a felületi szennyeződések eltávolítására, és lehetővé teszi, hogy a fém természetes módon átlátszó védőoxid filmréteget képezzen. Általában rozsdamentes acélon és magas nikkeltartalmú ötvözeteken használják. Alig változtatja meg az alkatrész megjelenését és méreteit, de jelentősen javítja a korrózióállóságot. Ezzel szemben az eloxálás egy elektrokémiai eljárás, amelyet általában alumíniumon és titánon alkalmaznak, és amely vastagabb, sűrűbb oxidréteget hoz létre, amely nemcsak ellenáll a korróziónak, hanem dekoratív és szigetelő tulajdonságokat is biztosít.
Passziválás vs. pácolás : A pácolás elsődleges célja a hegesztés és hőkezelés során keletkező vízkő, rozsda vagy szennyeződések eltávolítása, visszaállítva a felület természetes fémes színét. Ez inkább tisztítási folyamat, mint védőintézkedés. A passziválás ezzel szemben a felülettisztítás után egy védőréteget képez, amely a korrózióállóság javítására összpontosít.
Passziválás vs. galvanizálás : A passziválás nem ad hozzá új réteget a fém felületéhez, hanem az anyag belső tulajdonságait kihasználva természetes védőfóliát képez. A galvanizálás ezzel szemben egy fémréteget (például nikkelt, krómot vagy cinket) rak le az aljzatra, ami nemcsak a korrózióállóságot, hanem a megjelenést és bizonyos esetekben az elektromos vezetőképességet is javítja. A galvanizálás azonban megváltoztatja az alkatrész méretét és vastagságát, és az eljárás drágább.
Mi Materialok Can Be Passzivált
A passziválás nem minden fémhez alkalmas. Elsősorban a korrózióálló fémekre vonatkozik, amelyek képesek önpassziválásra és stabil oxidfilm kialakítására a felületükön. A szabad vas és szennyeződések savas kezeléssel történő eltávolításával ezek a fémek gyorsan egyenletes, sűrű oxidréteget képeznek, ami javítja az általános korrózióállóságot. Ez különösen igaz a rozsdamentes acélra, a titánötvözetekre és a magas nikkeltartalmú ötvözetekre, ahol a passziválás nemcsak az alkatrészek élettartamát hosszabbítja meg, hanem megfelel az olyan iparágak szigorú szabványainak is, mint az orvostudomány, az élelmiszeripar és a repülőgépipar.
Az alábbi táblázat összefoglalja a gyakran alkalmazott anyagokat és azok jellemzőit:
| Anyag kategória | Tipikus osztályzatok/példák | Jellemzők és alkalmazható forgatókönyvek |
| Rozsdamentes acél | 304, 316, 17-4PH | A leggyakoribb passziváló anyag, amelyet széles körben használnak orvostechnikai eszközökben, élelmiszer-feldolgozásban és vegyipari berendezésekben. A 316-os jobban teljesít kloridos korrózióállóságban, míg a 17-4PH általában repülőgépipari alkatrészekben található. |
| Titán és ötvözetek | Ti-6Al-4V stb. | Kiváló biokompatibilitással rendelkezik, és gyakran használják beültethető orvostechnikai eszközökben és repülőgépipari alkatrészekben. A passziválás tovább javítja a korrózióállóságot és a felületi stabilitást. |
| Magas nikkeltartalmú ötvözetek | Inconel, Hastelloy | Kiemelkedően teljesít magas hőmérsékleten, erősen savas és lúgos környezetben, és alkalmas erősen korrozív munkakörülményekhez, például vegyipari és energetikai berendezésekhez. |
| Egyéb korrózióálló fémek | Krómötvözet, nióbiumötvözet stb. | Az alkalmazás viszonylag niche, de fontos értékkel bír speciális ipari környezetekben (például atomenergia és mélytengeri mérnöki tudományok). |
Előnyök Of Passziváció
A feldolgozás és a szállítás során,
Termékeink gyakran megsérülnek vagy szennyeződnek szabad vassal, ami helyi korrózió kockázatához vezet. A passzivációs eljárás kémiailag eltávolítja ezeket a potenciális veszélyeket, és egyenletes, stabil védőoxid filmréteget képez a fém felületén, biztosítva a hosszú távú megbízhatóságot. Előnyei a korrózióállóságon túlmutatóak, magukban foglalják a jobb élettartamot, a megjelenést és a nemzetközi szabványoknak való megfelelést.
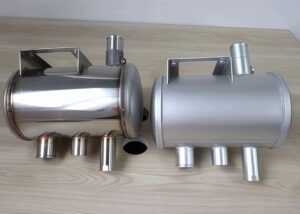
A passziválás előnyei több dimenziót ölelnek fel: műszaki teljesítmény, termék élettartama, tisztaság, esztétika és a szabályozási megfelelés. A gyártók számára ezek az előnyök kevesebb javítást, alacsonyabb karbantartási költségeket és magasabb ügyfél-elégedettséget jelentenek.
| előny | ábrázol | Ipari alkalmazások |
| Javítsa a korrózióállóságot | Egyenletesen oxidfilmet képez, amely hatékonyan ellenáll a sópermetnek, a nedvességnek és a kémiai korróziónak | Hajó- és repülőgépalkatrészek |
| Növelje meg az élettartamot | Kerülje a lyukkorróziót és a réskorróziót, és csökkentse az alkatrész-selejtet | Orvosi implantátumok, autómotorok |
| Javítsa a tisztaságot | Eltávolítja a maradék vasat és szennyeződéseket, csökkentve a baktériumok szaporodását | Élelmiszer-feldolgozó berendezések, gyógyszeripari gépek |
| egységes megjelenés | A felület fényesebb és tisztább, csökkenti az elszíneződést és a foltokat | Szórakoztató elektronika, dekorációs alkatrészek |
| Megfelel a nemzetközi szabványoknak | Megfelel az ASTM A967, AMS 2700 és egyéb szabványoknak | Orvosi eszközök, űrrepülés |
Hátrányok And Lutánzatok Of Passziváció
Bár a passziválás számos előnnyel jár, nem „univerzális korróziógátló megoldás”. Nem tudja alapvetően megváltoztatni a fémek anyagtulajdonságait, és a Vannak bizonyos korlátozások a fémek típusaira vonatkozóan. Nem minden anyag alkalmas . A nem megfelelő működés túlzott korróziót vagy tisztítási maradványokat okozhat az alkatrészek felületén, sőt, a környezetet is terhelheti. A gyártóvállalatok számára a passziválás további folyamatokat és termelési költségeket jelent, ezért a tényleges alkalmazásokban költség-haszon kompromisszumot kell kötni.
A passziválás korlátainak megértése segíthet a mérnököknek tudományosabb döntéseket hozni a tervezési és anyagkiválasztási szakaszokban. A passziválási eljárás alkalmazásáról való döntéskor a vállalatok általában figyelembe veszik a termék célját, a felhasználási környezetet és az ügyfél igényeit, hogy eldöntsék, hozzáadják-e ezt a lépést.
| korlátozás | ábrázol | Lehetséges hatás |
| Nem állandó védelem | A passziváló film fokozatosan lebomolhat magas sótartalom, magas páratartalom és egyéb környezetekben | Rövidebb élettartam, karbantartást igényel |
| Korlátozott alkalmazási kör | Nem túl hatékony fémeken, például szénacélon és alumíniumon | Speciális bevonat vagy egyéb kezelés szükséges |
| Folyamatkockázatok | A túlzott savas korrózió vagy a nem megfelelő tisztítás károsíthatja az alkatrészeket | Befolyásolja a teljesítményt és a megjelenést |
| Megnövekedett költségek | További folyamatokat és fogyóeszközöket igényel, ami meghosszabbítja a szállítási időt | Nem jó erre tömegtermelés |
| Környezeti nyomás | A savakat és a hulladékfolyadékokat szigorúan kell kezelni, ami növeli a környezetvédelmi költségeket | A vállalati megfelelőségre gyakorolt hatás |
Best Practices Fvagy passziválás ICNC megmunkálás
A CNC megmunkálás során az alkatrészek gyakran maradnak vissza vágófolyadék maradványok, apró vasforgácsok, olajfoltok és hőnyomok a marás, esztergálás és fúrás után. Ezek a maradványok könnyen károsíthatják a fém természetes védőrétegét, veszélyeztetve az egyébként korrózióálló rozsdamentes acélt vagy titánötvözeteket. A passziválás jelentősége a „utóhatásában” rejlik – ez több, mint egy egyszerű pácolás, hanem egy kritikus folyamat a fém korrózióállóságának helyreállításához és fokozásához.
Különösen az olyan iparágakban, mint az orvostudomány, az élelmiszeripar és a repülőgépipar, az alkatrészeknek rendkívül magasak a felületi tisztaságra és a korrózióállóságra vonatkozó követelményeik, és a legkisebb hiba is biztonsági kockázatot jelenthet. Ezért a vállalatok szabványosított passzivációs eljárást alkalmaznak a CNC megmunkálás után, hogy meghosszabbítsák az alkatrészek élettartamát, miközben megfelelnek az olyan nemzetközi szabványoknak, mint az ASTM A967 és az AMS 2700, növelve a termékek versenyképességét a globális piacon.
Bevált gyakorlatok tartalma
Passziválni Iazonnal After Processing
A fémfelületek a feldolgozás után nagyon reaktívak. A levegővel vagy nedvességgel való hosszan tartó érintkezés másodlagos oxidációhoz vagy korrózióhoz vezethet. Az azonnali passziválás minimalizálja a szennyeződések tapadásának és a gödrös korróziónak a kockázatát.
A pop-art design, négy időzóna kijelzése egyszerre és méretének arányai azok az érvek, amelyek a NeXtime Time Zones-t kiváló választássá teszik. Válassza a The Acid Type AEmlékeztetni To Industry Needs
Citromsav : Környezetbarát és biztonságos, általában orvosi és élelmiszer-feldolgozó alkatrészekben használják.
Nitrogén- A -sav : Gyorsabban hat, és alkalmas olyan ipari és repülőgépipari területeken, ahol nagyobb hatékonyságra van szükség.
pontosan Control The Process Parameters
beleértve a savkoncentrációt, a hőmérsékletet és a bemerítési időt. A túl hosszú vagy túl magas kezelési idő túlzott korróziót okozhat, míg a túl rövid kezelési idő nem feltétlenül távolítja el teljesen a szabad vasat.
Javasolt ioncserélt vagy ultratiszta víz használata az alapos öblítéshez a kloridion- és sómaradványok elkerülése, valamint a felület tisztaságának biztosítása érdekében.
teljes Dgyűrűző And Formáció Of Uegyenruha Oxide Ftudomány
Száradás után egy nanoméretű, krómban gazdag oxidfilm (általában króm-oxid) képződik a felületen, amely a passzivációs folyamat végső védőrétege.
Gyakori hibák és hogyan kerüljük el őket
| Gyakran ismételt kérdések | eredményeképpen | Hogyan kerülhető el? |
| Késleltetett passziválás a feldolgozás után | Gödrösödés és rozsda a felületen | A passziválás a feldolgozást követő 24 órán belül befejeződik |
| Rossz sav használata | Felületi korrózió vagy gyenge teljesítmény | Válasszon savat az anyag és az ipari szabványok alapján |
| Nem megfelelő folyamatszabályozás | Túlzott korrózió vagy hiányos filmréteg | Szigorúan ellenőrizni kell a koncentrációt, a hőmérsékletet és az időt |
| Hiányos öblítés | A maradék szennyeződések felgyorsítják a korróziót | Használjon ioncserélt vizet és hosszabbítsa meg az öblítési időt |
| Nem megfelelő szárítás | Egyenetlen filmréteg és helyi meghibásodás | Használjon forró levegőt, vagy szárítsa meg tiszta környezetben |
Alkalmazás Iiparágak Of Passziváció
A passziválás számos iparágban szükséges lépés. Mivel az alkatrészeket egyre inkább nagy pontosságú, nagy tisztaságot igénylő és extrém környezetekben használják, a felület korrózióállósága, tisztasága és élettartama közvetlenül meghatározza a termék teljesítményét és biztonságát. A passziválás nemcsak az alkatrész megjelenését és állagát javítja, hanem ami még fontosabb, megfelel az olyan iparágak szigorú szabványainak, mint az orvostudomány, az élelmiszeripar és a repülőgépipar.
| ipar | Tipikus alkalmazási alkatrészek | A passziválás értéke |
| orvostechnikai eszközök | Implantátumok, sebészeti eszközök, fogászati eszközök | Javítja a biokompatibilitást és megakadályozza a korróziót, ami fertőzéshez vagy implantátum-kieséshez vezethet |
| légtér | Motoralkatrészek, rögzítőelemek, szerkezeti elemek | Fenntartja a korrózióállóságot szélsőséges környezeti körülmények között, például magas hőmérsékleten, magas páratartalomban és sópermetben, meghosszabbítva az élettartamot |
| Élelmiszer feldolgozás | Csövek, szelepek, tartályok, sebességváltó alkatrészek | Tartsa tisztán a felületeket, kerülje a szennyeződéseket, és tartsa be az élelmiszer-biztonsági előírásokat |
| Félvezetők és gyógyszeripar | Reakciótartályok, szállító csővezetékek, nagy tisztaságú rozsdamentes acél alkatrészek | Győződjön meg arról, hogy a felület szennyeződésektől mentes, megfelel a rendkívül magas tisztasági környezeti követelményeknek, és elkerülje a termék szennyeződését |
Az orvostudománytól és a repüléstől az élelmiszeriparon át a high-tech iparágakig a passziválást szinte minden olyan területen alkalmazzák, ahol a tisztaság és a korrózióállóság kulcsfontosságú. Nemcsak javítja a termék teljesítményét, hanem kulcsfontosságú biztosítékként szolgál a szabályozási megfelelés és a piacra jutás szempontjából is.
GYIK
Mi a passzivációs folyamat?
A passziválás egy szabályozott kémiai kezelés, amelynek során savakat, például salétromsavat vagy citromsavat használok a szabad vas eltávolítására a rozsdamentes acélból. Ez egy vékony, sűrű, jellemzően 2-5 nanométer vastag króm-oxid réteget képez, amely fokozza a korrózióállóságot. CNC megmunkálási projektjeimben a passziválás 30-50%-kal meghosszabbítja az alkatrészek élettartamát a kezeletlen alkatrészekhez képest, különösen zord környezetben.
Mik a passziválás hátrányai?
Tapasztalataim szerint a passziválás nem állandó. A védőoxid réteg idővel lebomolhat, ha kloridoknak vagy mechanikai kopásnak van kitéve. Emellett többletköltségeket és feldolgozási időt is okoz – általában 5–10%-kal növelve a termelési költségeket. Ezenkívül a savas fürdő körülményeinek nem megfelelő szabályozása túlzott maratást, maradványokat vagy csökkent felületi integritást okozhat, különösen a precíziós alkatrészek esetében.
Mi a különbség a passziválás és a horganyzás között?
A passziválás kémiailag eltávolítja a felületi szennyeződéseket és erősíti a rozsdamentes acél természetes oxidfilmjét, míg a horganyzás során az acélt egy jellemzően 50–100 mikron vastag cinkréteggel vonják be. Projektjeimben a passziválás javítja a tisztaságot és megfelel az ASTM A967 szabványnak, míg a horganyzás erősebb védőréteget biztosít, de megváltoztatja a méretpontosságot, így alkalmatlanná teszi szűk tűrésű alkatrészekhez.
Milyen vegyszert használnak a passziváláshoz?
A passziváláshoz leggyakrabban használt vegyszerek a salétromsav (HNO₃) és a citromsav (C₆H₈O₇). A salétromsavoldatok koncentrációja 20–50% között van, és gyorsabban hatnak, míg a citromsav környezetbarátabb és biztonságosabb kezelni. A szabványtól, például az ASTM A967-től vagy az AMS 2700-tól függően a megfelelő formulát választom ki az egyenletes króm-oxid-képződés eléréséhez a rozsdamentes felületeken.
Eltávolítja a passziválás a rozsdát?
A passziválás nem távolítja el a nehéz rozsdát vagy vízkövet. Ehelyett a szabad vasat és a felületi szennyeződéseket távolítja el, amelyek a jövőbeni rozsdásodáshoz vezethetnek. Ha egy alkatrészen már látható rozsda van, először pácolással vagy mechanikus tisztítással távolítom el, majd passziválással megakadályozom a kiújulást. A praxisomban a passziválás akár 3-5-ször hosszabbra meghosszabbítja a korrózióállóságot, mint a kezeletlen acél esetében.
Összegzés
A passziválás egy költséghatékony és megbízható felületkezelési eljárás, amely különösen alkalmas rozsdamentes acél és más nagy teljesítményű ötvözetek esetében. Nemcsak javítja a korrózióállóságot és az élettartamot, hanem segít a vállalatoknak megfelelni a szigorú nemzetközi minőségi és biztonsági előírásoknak is. Ez egy alapvető folyamat a modern gyártásban. Ha gazdaságos és hatékony felületvédelmi megoldást keres, a passziválás kétségtelenül a legjobb választás.
















