
A műanyag CNC megmunkáló iparban sok ügyfél egy gyakori jelenséget vesz észre, amikor először kér árajánlatot: a látszólag azonos méretű és anyagú alkatrészek ára jelentősen eltérhet. Ezt az eltérést nem az önkényes árképzés okozza, hanem a megmunkálási folyamat során fellépő több változó. A CNC műanyagmegmunkálás költségét lényegében a „megmunkálási nehézség” és a „gyártási hatékonyság” kombinációja határozza meg, nem pedig kizárólag az anyag ára.
Hogyan épül fel a CNC műanyag megmunkálás költsége?
A költség nem csak az anyagár
A CNC műanyagmegmunkálás költsége általában magában foglalja a nyersanyagköltséget, a gépfeldolgozási időt, a szerszámkopást, a munkaerő-működést, a programozást és hibakeresést, az ellenőrzést és a csomagolást, valamint az utólagos megmunkálás kockázatát. Még ha maga az anyag olcsó is, ha az alkatrész összetett szerkezetű, nagy pontossági követelményeket támaszt és hosszú feldolgozási időt igényel, az összköltség továbbra is nagyon magas lehet.
Miért változik annyira ugyanazon műanyag ára?
A különböző műanyagok nagyon eltérő megmunkálási tulajdonságokkal rendelkeznek. Egyes anyagok könnyen forgácsolhatók, rendkívül hatékonyak, és ezért olcsók. Mások hajlamosak a hőképződésre, deformációra és sorjákra, ami ismételt paraméter-beállításokat vagy akár speciális szerszámokat igényel, ami jelentősen növeli a költségeket. Ezért a műanyag-megmunkálás költsége nem egyszerűen arról szól, hogy az anyag drága-e, hanem arról is, hogy milyen könnyen megmunkálható.
A költség végső soron az „időtől” és a „kockázattól” függ
A költség két fő tényezőre vezethető vissza: a megmunkálás időtartamára és a megmunkálás során fellépő problémák valószínűségére. Minél hosszabb az idő és minél nagyobb a kockázat, annál magasabb a költség. Ezzel szemben az egyszerű szerkezetek, a stabil paraméterek és a nagy hozamú alkatrészek költséghatékonyabbak.
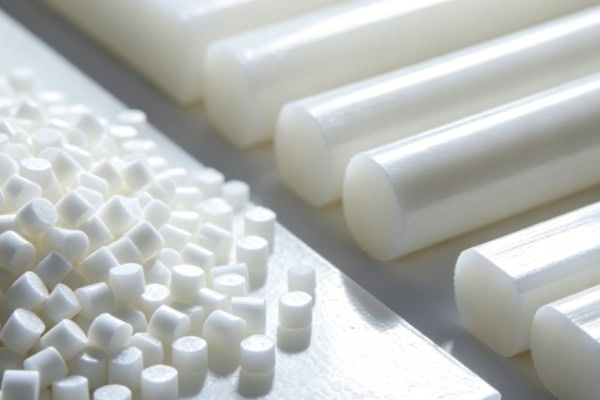
Mely tényezők befolyásolják közvetlenül a megmunkálási költségeket?
A tervezési szakasz határozza meg a költségek nagy részét
A költségek nagy részét már a tervezési szakaszban meghatározzák. Ha egy alkatrész mély üregeket, vékony falakat, több belső üreget vagy a szerszámok számára nehezen elérhető területeket tartalmaz, a megmunkálás lassabbá és nehezebbé válik, sőt speciális szerszámokat vagy osztott megmunkálást is igényelhet, ami növeli a költségeket. Másrészt minél egyszerűbb a szerkezet és minél CNC-barátabb a kialakítás, annál alacsonyabb a költség.
A programozás és a folyamattervezés befolyásolja a hatékonyságot
A CNC megmunkálás nem egyszerűen a „gép beindítása”. Programozást, szerszámpálya-tervezést és folyamatszegmentálást igényel. Ha a szerszámpálya nem hatékony, az túlzott üresjárati forgácsoláshoz, ismételt megmunkáláshoz vagy gyakori szerszámcseréhez vezethet, ami időpazarlást okoz. Minél kiforrottabb a folyamattervezés, annál nagyobb a megmunkálási hatékonyság és annál alacsonyabb az egységköltség.
A munkadarab-befogási módszerek kritikusak
A műanyag alkatrészeket általában nem lehet olyan szorosan befogni, mint a fém alkatrészeket, mivel deformáció léphet fel. Ha a rögzítés kialakítása nem megfelelő, ismételt beállításokra lehet szükség, kiegészítő pozicionálásra, vagy a megmunkálás után deformáció és utólagos megmunkálás léphet fel. A befogás hatékonysága és stabilitása közvetlenül befolyásolja a munkaidőt és a hozamot.
Az ellenőrzés és az átdolgozás növeli az összköltséget
A műanyagmegmunkálás különösen érzékeny a hődeformációra, a szerszámnyomokra, a sorjákra és a méretbeli eltérésre. Ha az első menetben az anyaghozam alacsony, az ellenőrzési és utólagos megmunkálási költségek jelentősen megnőnek. Precíziós alkatrészek esetében az utólagos megmunkálás gyakran drágább, mint maga a megmunkálás.
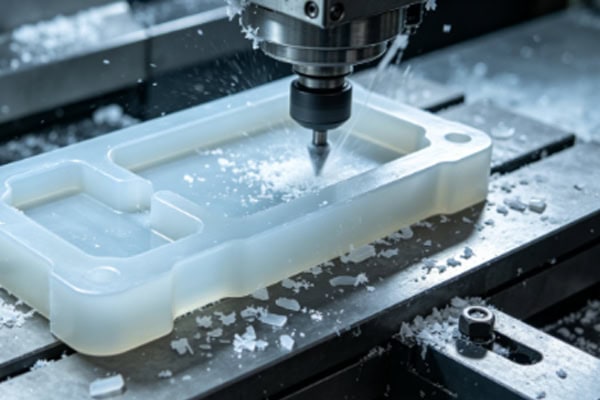
Költségkülönbségeket okozó tényezők
Az anyagtulajdonságok meghatározzák a megmunkálás nehézségét
A különböző anyagok forgácsolási viselkedése jelentősen eltér. A POM általában könnyebben megmunkálható, nagy hatékonysággal és viszonylag alacsony költséggel. A PMMA magas szintű felületi minőségellenőrzést igényel, és a nem megfelelő megmunkálás csökkentheti a hozamot. A nagy teljesítményű anyagok, mint például a PEEK és a PPS, kiváló tulajdonságokkal rendelkeznek, de magasabb szabványokat igényelnek a szerszámokkal, paraméterekkel és berendezésekkel szemben, ami magasabb megmunkálási költségeket eredményez. Minél érzékenyebb az anyag, annál magasabb a folyamatvezérlés költsége.
A magasabb pontossági követelmények magasabb költségeket jelentenek
Ha egy alkatrésznek csak durva alakra van szüksége, gyorsan megmunkálható. Ha azonban mikronos szintű tűréshatárokra, pontos furatillesztésre vagy nagy síkfelületre van szükség, akkor lassabb forgácsolási sebességre, szigorúbb ellenőrzésre és nagyobb kompenzációra van szükség. A nagyobb pontosság kisebb megmunkálási ráhagyásokat, nagyobb meghibásodási kockázatot és ezáltal magasabb költségeket jelent.
Felületminőségi követelmények További folyamatok hozzáadása
Funkcionális alkatrészek esetében a kisebb szerszámnyomok nem feltétlenül számítanak. Esztétikai alkatrészek, átlátszó alkatrészek vagy illeszkedő felületek esetén azonban gyakran szükség van simításra, sorjátlanításra, polírozásra vagy másodlagos megmunkálásra. Ezek az utófeldolgozási lépések növelik mind a munka-, mind az időköltségeket.
A köteg mérete határozza meg az egységárat
Kis tételek esetén az olyan fix költségek, mint a programozás, a gépbeállítás és a készülékek előkészítése, kevesebb alkatrészre oszlanak el, ami magasabb egységárakat eredményez. A tételméret növekedésével az fix költségek szétterülnek, és az egységköltség általában csökken. Ezért a prototípus- és tömeggyártási árajánlatok jelentősen eltérhetnek.
A berendezések és szerszámok is befolyásolják az árazást
A nagy pontosságú gépek, a speciális szerszámok, a kiváló minőségű szerelvények és a stabil folyamatrendszerek nagyobb előzetes beruházást igényelnek, de jelentősen javítják a hozamot és a hatékonyságot. A fejlettebb berendezések magasabb árajánlatokhoz vezethetnek, de stabilabb szállítási minőséget is biztosítanak.
Hogyan lehet hatékonyabban szabályozni a költségeket?
A megfelelő anyag kiválasztása fontosabb, mint pusztán az ár csökkentése
Ha egy termék nem igényel különleges szilárdságot, hőállóságot vagy átlátszóságot, akkor nincs szükség drága anyagok választására. A megfelelő anyagválasztás csökkentheti a megmunkálási nehézségeket és az anyagpazarlást, miközben továbbra is megfelel a funkcionális követelményeknek – gyakran hatékonyabban, mint egyszerűen alacsonyabb árakat alkudni.
A szerkezeti optimalizálás közvetlenül megtakaríthatja a költségeket
A mély üregek, vékony falak, éles sarkok és összetett alámetszések csökkentése jelentősen csökkentheti a megmunkálási nehézségeket. Sok esetben a kis tervezési módosítások csökkenthetik a szerszámcserék és a többszöri beállítás szükségességét, ami jelentős költségkülönbségekhez vezethet.
A szabványosított folyamatok csökkentik a változékonyságot
Hasonló alkatrészek ismételt gyártásához a szabványos szerszámok, szabványos programok és szabványos ellenőrzési eljárások létrehozása jelentősen csökkentheti a próbálkozások és hibák költségeit. Minél kiforrottabb a folyamat, annál stabilabb az egységköltség.
A korai prototípusgyártás csökkenti a későbbi veszteségeket
A kis tételű prototípusok készítése a termékfejlesztés korai szakaszában segít a szerkezeti problémák és a megmunkálási kockázatok előzetes azonosításában. Ez általában költséghatékonyabb, mint a problémák átdolgozása a tömeggyártás megkezdése után. A „költs egy kicsit többet korán, hogy később sokkal többet takaríts meg” elvet követi.
A CNC műanyag megmunkálás költségeit befolyásoló fő tényezők
A különböző anyagok eltérő költségeket eredményeznek: a POM és az ABS könnyebben megmunkálható, míg a nagy teljesítményű anyagok, mint a PEEK és a PPS drágábbak.
A nagyobb szerkezeti komplexitás növeli a költségeket: a mély üregek, a vékony falak, az összetett felületek és az alámetszések mind növelik a megmunkálási időt.
A szigorúbb pontossági követelmények növelik a költségeket: a kisebb tűrések több ellenőrzést és lassabb folyamatokat igényelnek.
A nagyobb felületi követelmények növelik az utómegmunkálást: a sorjátlanítás, polírozás és a vágás plusz munkát igényel.
A kisebb tételméretek növelik az egységárat: a beállítás, a programozás és a szerelvények kevesebb alkatrészre amortizálódnak.
Az alacsonyabb hozam növeli az összköltséget: az utólagos megmunkálás, a selejt és az ismételt ellenőrzés mind növeli az összköltségeket.
Gyakran ismételt kérdések
„Miért van ekkora árkülönbség a hasonló kinézetű műanyag alkatrészek között?”
Az ok általában nem az, hogy mennyire hasonlítanak egymásra anyaguk tekintetében, hanem az, hogy mennyire összetett a megmunkálási folyamat. Ha egy alkatrész nagy pontosságot, kiváló megjelenést, stabil összeszerelést és állandó tételminőséget igényel, akkor magasabb követelményeket támaszt a szerszámozással, a programozással, a rögzítésekkel, az ellenőrzéssel és az utófeldolgozással szemben. Fordítva, ha az alkatrész egyszerű szerkezetű, mérsékelt pontossági követelményekkel rendelkezik, és nagyobb mennyiségben kell megmunkálni, az egységköltség jelentősen alacsonyabb lesz. Lényegében az árkülönbségek a megmunkálási nehézségeket tükrözik, nem pedig a vizuális különbségeket.
Ikövetkeztetés
Az anyagválasztás, a szerkezet megfelelő megtervezése és a folyamat kiforrottsága mind közvetlenül befolyásolja a végső költséget. Ha a megmunkálási költséget számlának tekintjük, az anyag csak egy része – a nagyobb részek a megmunkálási időből, a hozamból, a befogás nehézségéből és az utófeldolgozási munkaterhelésből adódnak. Ezért a CNC műanyagmegmunkálás költségeinek szabályozásához nem csak az egységárra kell összpontosítani, hanem már a tervezési szakasztól kezdve optimalizálni kell. Minél ésszerűbb a szerkezet, minél megfelelőbb az anyag és minél stabilabb a folyamat, annál könnyebb a költségeket kontrollálni.
















