
A nagy keménységű anyagok esztergálása nagy forgácsolási ellenállással, gyors szerszámkopással és magas megmunkálási stabilitási követelményekkel jár. Gyakori anyagok közé tartozik az edzett acél, a magas ötvözetű acél, a csapágyacél és néhány előedzett ötvözet. Megmunkálás során a hő könnyen koncentrálódik, ami fokozza a szerszámkopást. Ezért a szerszámválasztás, a forgácsolási paraméterek és a szerszámgép merevsége kulcsfontosságú. A tényleges gyártás során ezen anyagok megmunkálásának fő célja nem egyszerűen a forgácsolási sebesség növelése, hanem a stabilitás és a szerszám élettartama közötti egyensúly elérése, hogy a megmunkálási folyamat szabályozható és folyamatos legyen.
Nagy keménységű anyagok megmunkálási jellemzői
A nagy keménységű anyagok nagy ellenállást mutatnak a forgácsolás során. A képlékenység csökken, míg a ridegség növekszik, ami nagyobb ütőterhelést okoz a vágószerszámon. Ugyanakkor a forgácsolási hőmérséklet meredeken emelkedik, ami gyakran gyors élkopást vagy mikro-letöredezést okoz.
A forgácsképződés általában rövid és töredezett, de a hőkoncentráció továbbra is magas, ami hatékony forgácseltávolítást és hűtési teljesítményt igényel. A megmunkálási stabilitás nagymértékben függ a gép merevségétől és a szerszám hőállóságától.
- A vágóerő jelentősen nagyobb, mint a normál acélanyagoknál
- Gyors hőmérséklet-emelkedés a vágóélen
- Gyorsabb szerszámkopás
- A helyi élletöredezés könnyen előfordul
- Magas követelmények a gép merevségével szemben
- A chipek rövidek, de magas hőmérsékletűek
A megmunkálási stabilitás a rendszer merevségétől és a hőszabályozási képességtől függ.
Szerszámanyag és szerkezeti kiválasztás
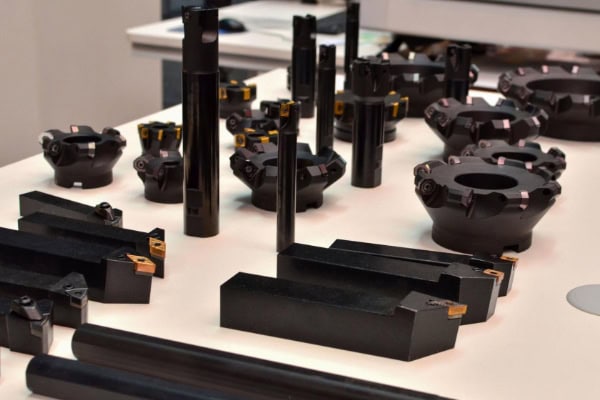
A nagy keménységű megmunkálás korszerű szerszámanyagokat igényel. A gyorsacél nem elegendő, ezért általában keményfém, kerámia és CBN szerszámokat használnak.
Gyakori szerszámanyag-alkalmazások
A különböző szerszámanyagok hőállósága és kopásállósága eltérő, így különböző megmunkálási körülményekhez alkalmasak.
- A CBN szerszámok alkalmasak edzett acél simítására
- A kerámia szerszámok alkalmasak folyamatos nagysebességű forgácsolásra
- Bevonatos keményfém szerszámokat használnak közepes keménységű anyagokhoz
- A PCD szerszámok alkalmasak nemvasfém kemény anyagokhoz
- A kemény aljzatok javítják az ütésállóságot
- A bevonattechnológia fokozza a kopás- és hőállóságot
A megfelelő szerszámválasztás jelentősen csökkenti a letöredezés kockázatát és javítja a megmunkálási ciklusok stabilitását.
Szerszámgeometria optimalizálása
A szerszámgeometria erősen befolyásolja a forgácsolási stabilitást, különösen nagy keménységű megmunkálásnál.
- A megnövelt élszilárdság csökkenti a lepattogzás kockázatát
- Az optimalizált homlokszög csökkenti a vágási ellenállást
- A szabályozott hézagszög csökkenti a súrlódást
- Fokozott forgácstörő-stabilitás
- Fokozott élerősítő kezelés
- Fokozott általános merevségű kialakítás
A geometria optimalizálása javítja a folyamatfolytonosságot és csökkenti a forgácsolási instabilitást.
Forgácsolási paraméterek szabályozási stratégiája
A forgácsolási paraméterek kritikusak a nagy keménységű megmunkálásnál. A túlzott paraméterek felgyorsítják a szerszám meghibásodását, míg a túlságosan konzervatív beállítások csökkentik a hatékonyságot.
Vágási sebesség és előtolás szabályozása
A megfelelő sebesség és előtolás kombinációja segít szabályozni a hő felhalmozódását és csökkenti a szerszám rázkódását.
- Az alacsonyabb forgácsolási sebesség csökkenti a hőkoncentrációt
- A szabályozott előtolás megakadályozza a szerszám túlterhelését
- A stabil vágási ritmus elengedhetetlen
- Kerülje a gyakori paraméteringadozásokat
- Külön nagyolási és simítási paraméterek
- A forgácsolóerő csúcsainak szabályozása
A megfelelő paraméterek növelik a szerszám élettartamát és javítják a megmunkálás stabilitását.
Forgácsolási mélység és szerszámpálya optimalizálása
A forgácsolási mélység és a szerszámpálya kialakítása közvetlenül befolyásolja a terheléseloszlást. A réteges forgácsolást kemény anyagokhoz részesítik előnyben.
- A réteges vágás csökkenti a csúcsterhelést
- Kerülje a túlzott egyszeri menetmélységet
- Optimalizálja a szerszámpályákat az üresjárati mozgás csökkentése érdekében
- Csökkentse a hirtelen irányváltásokat
- Javítja a folyamatos forgácsolási viselkedést
- Csökkentse a helyi túlmelegedést
A réteges megmunkálás jelentősen javítja a stabilitást.
Hűtés és szerszámkopás-szabályozás
A hőkoncentráció a nagy keménységű megmunkálás egyik fő kérdése. A hűtési hatékonyság közvetlenül befolyásolja a szerszám élettartamát és a felületi minőséget.
Hűtési stratégia optimalizálása
A hatékony hűtés csökkenti a hősokkot és a szerszám lágyulását.
- A nagynyomású hűtőközeg javítja a forgácseltávolítást
- A precíz sugárhűtés csökkenti a helyi túlmelegedést
- A vágófolyadék csökkenti a súrlódási hőt
- Stabil hűtőfolyadék-áramlás szükséges
- Kerülje a száraz vágási körülményeket
- Optimalizálja a fúvóka elhelyezését
A stabil hűtés jelentősen meghosszabbítja a szerszám élettartamát.
Szerszámkopás és meghibásodási módok
A nagy keménységű megmunkálás során a szerszámkopás több mintázatban koncentrálódik.
- Az élmikrochipezés a leggyakoribb.
- Fokozatos oldalkopás-tágulás
- Termikus repedés ciklikus hő hatására
- A bevonat delaminációja felgyorsítja a meghibásodást
- A rezgés növeli a kopási sebességet
- A helyi túlmelegedés csökkenti a szerszám teljesítményét
A kopási körülmények monitorozása segít megelőzni a gyártási sorozatok meghibásodását.
Gépmerevség és megmunkálási stabilitás
A gép merevsége kritikus szerepet játszik a nagy keménységű megmunkálásban. A rezgés felerősíti a forgácsolási terhelést és csökkenti a szerszám élettartamát.
Gépszerkezet stabilitási követelményei
- A nagy merevségű ágy csökkenti a rezgést
- Az orsó pontossága befolyásolja a felületminőséget
- A stabil befogás javítja a vágás állandóságát
- A dinamikus kiegyensúlyozás csökkenti a rezgést
- A vezetőpálya pontossága javítja a pontosságot
- Az általános szerkezet befolyásolja a szerszám élettartamát
A stabil gépszerkezet csökkenti a rendellenes kopást és javítja a pontosságot.
Folyamatstabilitás-szabályozás
A megmunkálási stabilitás mind a berendezéstől, mind a folyamattervezéstől függ.
- Állandó megmunkálási ritmus fenntartása
- Kerülje a gyakori paraméterváltoztatást
- Tartsa a szerszám állapotát stabilan
- Köteg konzisztenciájának biztosítása
- Terhelésváltozások figyelése
- Csökkentse az emberi beavatkozást
A stabil folyamattervezés javítja a megbízhatóságot.
Az automatizálás szerepe a nagy keménységű megmunkálásban
Az automatizálás csökkenti az emberi hibákat és javítja a stabilitást a valós idejű monitorozás és az adaptív vezérlés révén.
- Valós idejű szerszámkopás-figyelés
- Automatikus paraméterbeállítás
- Rezgési anomáliák észlelése
- Optimalizált szerszámpálya-kivitelezés
- Javított kötegkonzisztencia
- Csökkentett emberi működési variáció
Az automatizálás a nagy keménységű megmunkálást kiszámíthatóbbá és stabilabbá teszi.
















