
A megmunkálóiparban az esztergálási folyamatok termelékenysége közvetlenül befolyásolja a szállítási sebességet, a gyártási költségeket és a rendelési kapacitást. Különösen a kötegelt alkatrészgyártás és a folyamatos gyártási környezetekben a lassú megmunkálási ciklusok, a túlzott állásidő vagy az ésszerűtlen folyamatbeállítások könnyen csökkenthetik a gépek kihasználtságát. Az esztergálási termelékenység javítása nem egyszerűen a forgácsolási sebesség növeléséről szól. Ami még fontosabb, a gépeknek, a szerszámoknak, a folyamatoknak és a kezelőknek stabil és összehangolt módon kell együttműködniük. Csak a mellékidő csökkentésével és a folyamatos megmunkálási képesség javításával növelhető valóban a termelési hatékonyság, miközben minimalizálható a termelési ingadozások hatása a szállítási ütemtervekre.
A gépek kihasználtságának javítása növelheti a termelékenységet
Minél nagyobb a berendezések működési hatékonysága, annál több alkatrész készíthető el egy bizonyos időn belül. Ha a gépek gyakran leállnak, várnak, vagy paraméter-módosításra van szükség, az össztermelékenység továbbra is alacsony marad, még nagy forgácsolási sebesség esetén is. Ezért a stabil gépműködés rendkívül fontos az esztergálási gyártásban. Sok gyár figyelmen kívül hagyja a gépek állásideje okozta veszteséget, de ezek a rejtett várakozási és állásidők gyakran a termelékenységet korlátozó valódi tényezők.
Csökkentse a gép állásidejét
A gépek állásideje közvetlenül befolyásolja a termelési ritmust. Sok gyárban a tényleges forgácsolási idő viszonylag rövid, miközben sok időt töltenek a szerszámcserével, a gép beállításával és az anyagokra való várakozással.
A gyakori optimalizálási módszerek közé tartoznak:
- Anyagok előzetes előkészítése
- Az ismételt gépbeállítások csökkentése
- Szerelvények és szerszámok szabványosítása
- Szerszámcsere-hatékonyság javítása
- Folyamatos megmunkálási folyamatok létrehozása
Minél tovább működik folyamatosan a gép, annál nyilvánvalóbb a termelékenység növekedése.
Javítsa a berendezések automatizálását
Az automatizált berendezések csökkentik a kézi beavatkozást és javítják a megmunkálás folytonosságát. Az automatikus rúdadagolók, a robotizált betöltőrendszerek és az automatikus szerszámcserélők lehetővé teszik a szerszámgépek hosszú ideig tartó stabil működését. Különösen a nagyüzemi gyártás során az automatizálás csökkenti a kézi működtetés okozta termelési ritmus ingadozásokat, miközben a munkaerőköltségeket is csökkenti. Hosszú ideig tartó megmunkálás esetén az automatizálás csökkentheti az éjszakai állásidőt és javíthatja a berendezések egész napos kihasználtságát, jelentősen növelve a teljes termelési kapacitást.
Stabil géppontosság fenntartása
Hosszú távú üzemeltetés után a vezetősínek, orsók vagy vezérorsók kopása méretingadozásokat okozhat a megmunkálás során, ami megnövekedett utómegmunkálási arányt eredményez. Az utómegmunkálás nemcsak a minőséget befolyásolja, hanem értékes megmunkálási időt is elvesz. Ezért a rendszeres gépkarbantartás szükséges a stabil megmunkálási feltételek fenntartásához. A stabil géppontosság csökkenti a selejtarányt és minimalizálja az ismételt paraméterbeállítások szükségességét, lehetővé téve a berendezések folyamatos, nagy hatékonyságú működését.
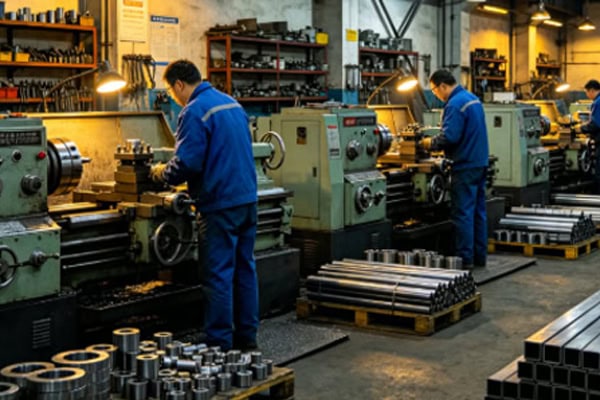
A szerszámoptimalizálás javíthatja a megmunkálási hatékonyságot
A forgácsolószerszámok az esztergálási műveletek alapvető kopóalkatrészei. A szerszám teljesítménye közvetlenül befolyásolja a forgácsolási sebességet, a megmunkálási stabilitást és a szerszámcsere gyakoriságát. A megfelelő szerszámkonfiguráció jelentősen javíthatja az egységnyi időre jutó megmunkálási hatékonyságot, miközben csökkenti a szerszámproblémák okozta megszakításokat.
Használjon nagy hatékonyságú vágószerszámokat
A nagy teljesítményű vágószerszámok magasabb vágási paramétereket is elviselnek, ezáltal javítva az anyagleválasztás hatékonyságát.
Gyakori fejlesztések a következők:
- Növekvő vágási sebesség
- Növekvő előtolási sebesség
- A szerszám élettartamának meghosszabbítása
- Szerszámcsere gyakoriságának csökkentése
- Méretstabilitás fenntartása
Folyamatos megmunkálási környezetben a nagy hatékonyságú szerszámok még nagyobb előnyöket biztosítanak.
Válassza ki a megfelelő szerszámszerkezetet
A különböző megmunkálási műveletek eltérő szerszámszerkezeteket igényelnek. A durva megmunkálás a nagy forgácsolási terhelések kezelésére alkalmas szerszámokhoz alkalmas, míg a simítás élesebb szerszámokat igényel a jobb felületi minőség érdekében. A megfelelő forgácstörő horony kialakítás csökkentheti a forgácsok összegabalyodását és javíthatja a folyamatos megmunkálási képességet. Ha a szerszámszerkezet nem megfelelő, a megmunkálás gyakori leállásokat igényelhet a forgács eltávolítása érdekében, és instabil felületi minőséget is okozhat. A megfelelő szerszámillesztés javítja mind a megmunkálási ritmust, mind a szerszám élettartamát.
Szerszámkezelési szabványok meghatározása
A nem megfelelő szerszámkezelés ismételt szerszámcseréhez, inkonzisztens paraméterekhez és instabil szerszáméltartamhoz vezethet. Az egységes szerszámszámozás, a szerszáméltartam-nyilvántartások és az előbeállítások kezelésének bevezetése csökkentheti a szerszámcsere idejét és fenntarthatja a stabil megmunkálási feltételeket. A kötegelt gyártás során a szabványosított szerszámkezelés csökkenti az emberi hibákat, miközben javítja a szerszámkihasználás hatékonyságát, így a termelési ritmus stabilabbá és folyamatosabbá válik.
A megfelelő forgácsolási paraméterek beállítása csökkentheti a megmunkálási időt
A forgácsolási paraméterek közvetlenül meghatározzák az egyes alkatrészek megmunkálási ciklusidejét. Ha a paraméterek túlságosan konzervatívak, még a nagy teljesítményű gépek sem tudják teljes mértékben kihasználni a termelési kapacitásukat. Ezért a forgácsolási hatékonyságot ésszerűen növelni kell, miközben a megmunkálási minőség stabil marad.
Növelje a vágási sebességet
A forgácsolási sebesség növelése jelentősen lerövidítheti az alkatrészenkénti megmunkálási időt. A forgácsolási sebességet azonban nem szabad vakon növelni, hanem a szerszám élettartamához és az anyagtulajdonságokhoz kell igazítani.
A gyakori hatások a következők:
- A termelési ritmus javítása
- Növekvő forgácsolási hőmérséklet
- Gyorsuló szerszámkopás
- A vágás folytonosságának javítása
- Az anyagleválasztási hatékonyság növelése
A különböző anyagokhoz eltérő sebességtartomány szükséges.
Optimalizálja a hírcsatorna-paramétereket
Az előtolási sebesség közvetlenül befolyásolja a megmunkálás ritmusát és a felületi minőséget. Az előtolási sebesség megfelelő növelése csökkentheti a megmunkálási időt, de a túlzott előtolás növelheti a felületi érdességet vagy a rezgést. Ezért az előtolási paramétereket folyamatosan optimalizálni kell próbamegmunkálással, hogy stabil egyensúlyt tartsunk fenn a hatékonyság és a minőség között. A megfelelő előtolási sebesség nemcsak az anyagleválasztási hatékonyságot javítja, hanem csökkenti a szerszámkopást is.
Csökkentse az ismételt vágási menetek számát
A nem megfelelő megmunkálási ráhagyás elrendezése ismételt forgácsolási menetekhez vezethet, ami nemcsak a megmunkálási időt növeli, hanem felgyorsítja a szerszámkopást is. A nagyolási és simítási ráhagyások megfelelő elrendezése csökkentheti a felesleges szerszámmeneteket és javíthatja a megmunkálási hatékonyságot. Kötegelt gyártás esetén akár egyetlen ismételt forgácsolási menet csökkentése is jelentős mennyiségű megmunkálási időt takaríthat meg.
A folyamatoptimalizálás csökkentheti a nem produktív megmunkálási időt
A gyártási idő nagy részét nem a tényleges forgácsolás, hanem a befogás, a szállítás és a várakozás teszi ki. Ezért a folyamatok optimalizálása is jelentősen javíthatja a termelékenységet. Minél ésszerűbb a megmunkálási útvonal, annál kompaktabb a termelési ritmus, és annál magasabb a gép kihasználtsági aránya.
Csökkentse a befogási műveletek számát
Minél kevesebb a befogási művelet, annál gyorsabb a megmunkálási ritmus és annál kisebb a pozicionálási hiba.
A gyakori módszerek a következők:
- Több művelet elvégzése egyetlen beállítással
- Kombinált szerelvények használata
- Pozicionálási referenciák szabványosítása
- Az ismételt pozicionálás csökkentése
- Szomszédos megmunkálási folyamatok kombinálása
Ez nemcsak a hatékonyságot javítja, hanem a megmunkálási folyamat állandóságát is.
Megmunkálási sorrend optimalizálása
Egy ésszerű megmunkálási sorrend csökkentheti az üresjáratokat és az ismétlődő műveleteket. Például a durva megmunkálás befejezése az egységes simítás előtt csökkentheti a gyakori szerszámcseréket. Minél kompaktabb a megmunkálási útvonal, annál könnyebb javítani az általános termelési ritmust, miközben csökkenthető az ismételt gépindításokra és -leállításokra pazarolt idő.
Több folyamat integrálása
Az esztergálóközpontok vagy többfunkciós megmunkálóberendezések használatával a fúrás, menetvágás és külső esztergálás egyetlen beállításban végezhető el, így a munkadarabok szállítási ideje csökkenthető. Minél koncentráltabbak a folyamatok, annál kevesebb várakozási időre van szükség, és annál nagyobb a termelés folytonossága. Kötegelt megmunkálás esetén a munkadarabok különböző gépek közötti átvitelének csökkentése jelentősen javíthatja a teljes termelékenységet.
Stabil hűtés és forgácseltávolítás biztosítja a folyamatos termelést
Hosszú távú kötegelt megmunkálás során az instabil hűtés vagy a rossz forgácseltávolítás könnyen gépleállást okozhat. Különösen a nagysebességű megmunkálásnál a hűtő- és forgácseltávolító rendszerek közvetlenül befolyásolják a gép folyamatos működését, miközben a szerszám élettartamát és a megmunkálás minőségét is befolyásolják.
A hűtési hatékonyság javítása
Egy stabil hűtőrendszer csökkentheti a forgácsolási zóna hőmérsékletét és javíthatja a megmunkálási stabilitást.
A gyakori optimalizálási módszerek közé tartoznak:
- Növekvő hűtőfolyadék áramlási sebesség
- Fúvóka irányának beállítása
- Nagynyomású hűtés használata
- Folyamatos hűtőfolyadék-ellátás fenntartása
- Belső hűtésű szerszámok használata
A stabil hűtés lehetővé teszi a berendezések számára, hogy magasabb vágási paraméterekkel működjenek.
A forgácseltávolítás javítása
A forgácsfelhalmozódás nemcsak a felületminőséget befolyásolja, hanem a gép leállását is okozhatja.
A gyakori módszerek a következők:
- Forgácstörő szerszámok használata
- Vágási paraméterek beállítása
- Növekvő forgácseltávolítási tér
- A chipek rendszeres tisztítása
- Időben történő forgácseltávolítás biztosítása
A sima forgácseltávolítás javítja a folyamatos megmunkálási képességet.
A termelésirányítás az esztergálás termelékenységét is befolyásolja
Még jó berendezések és megmunkálási körülmények esetén is alacsony maradhat a termelékenység, ha a termelésirányítás rendezetlen. A megfelelő termelésütemezés, a csökkentett állásidő és a stabil anyagellátás mind közvetlenül befolyásolja a megmunkálási ritmust. Sok gyár rendelkezik erős berendezési kapacitással, de a rossz folyamatok koordinációja és a várakozási idők miatt sok idő vész kárba.
A sorozatgyártási környezetben a stabilitás gyakran fontosabb, mint a rövid távú nagysebességű megmunkálás. Amikor a gépek, a szerszámok, a folyamatok és a kezelők stabil koordinációt tartanak fenn, a gyártósor hosszú ideig képes fenntartani a nagy hatékonyságú működést, valóban javítva az esztergálási termelékenységet, miközben csökkenti a termelési ingadozások okozta többletköltségeket is.















