
A CNC-esztergálás koncentrikussága fontos minőségi követelmény a precíziós tengelymegmunkálásban, különösen az erőátviteli tengelyek, lépcsős tengelyek, perselyek, precíziós hüvelyek, csatlakozók és egyéb forgó alkatrészek esetében. Ha egy alkatrész több koncentrikus külső átmérőt, belső furatot, vállat vagy precíziós illesztési felületet tartalmaz, az egyes mérettűrések szabályozása önmagában nem biztos, hogy elegendő a megfelelő összeszerelés és működési teljesítmény biztosításához. Ha a koncentrikusság vagy a radiális futás meghaladja a megadott tűréshatárt, az alkatrész rezgést, excentrikus forgást, egyenetlen kopást vagy összeszerelési nehézségeket tapasztalhat működés közben. A CNC-esztergálás javíthatja a koncentrikusságot és a tételkonzisztenciát a stabil orsóteljesítmény, a megfelelő munkadarab-befogás, az állandó megmunkálási adatok, a pontos szerszámkompenzáció és a folyamat közbeni ellenőrzés révén. A TiRapid CNC-esztergálási szolgáltatásokat nyújt tengelyekhez, hüvelyekhez és egyéb forgó alkatrészekhez, precíziós megmunkálással, DFM-támogatással és minőségellenőrzési képességekkel.
Miért befolyásolja a CNC esztergálás koncentrikussága a precíziós alkatrész teljesítményét?
Tengelyalkatrészek esetében a koncentricitás nem elszigetelt méretkövetelmény. Szorosan összefügg a forgáspontossággal, az összeszerelési illeszkedéssel, a csapágy teljesítményével és az alkatrész élettartamával. Amikor egy alkatrész több tengelyátmérőt, belső furatot, menetes szakaszt és pozicionáló vállat tartalmaz, a középtengelyeik közötti kapcsolat közvetlenül befolyásolhatja az összeszerelés végső teljesítményét. A motorokban, sebességváltókban, automatizálási berendezésekben, autóipari erőátviteli rendszerekben és precíziós gépekben használt precíziós forgó alkatrészeknek stabil forgást kell fenntartaniuk. A különböző tengelyszakaszok közötti jelentős eltérés további radiális erőket és rezgést okozhat, ami potenciálisan befolyásolhatja a teljes rendszer működési stabilitását. A precíziós CNC esztergálásnál a koncentricitás szabályozását az alkatrész tervezése, a munkadarab befogása, a megmunkálási sorrend és a végső ellenőrzés során figyelembe kell venni, ahelyett, hogy csak a végső ellenőrzésre hagyatkoznánk a problémák azonosításához.
A koncentrikusság szorosan összefügg a radiális ütéssel
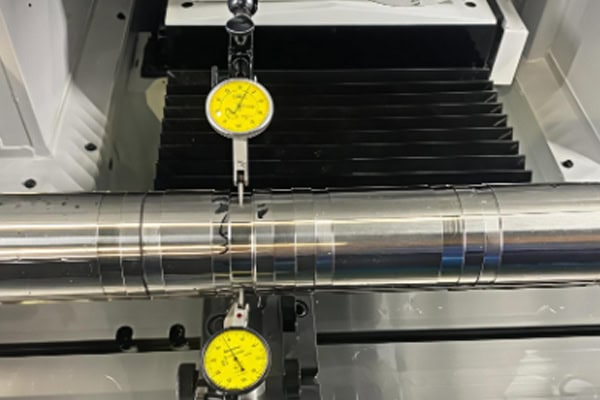
A műszaki rajzok meghatározhatják a koncentrikusságot, a körkörös kifutást vagy a teljes kifutást az alkatrész funkcionális követelményeitől függően. Forgó alkatrészek esetében a radiális kifutás gyakorlati jelzést ad arra vonatkozóan, hogy a megmunkált felület mennyire tér el a referenciatengelytől forgás közben, míg a koncentrikusság a vezérelt jellemző középpontja és a referenciatengely közötti kapcsolatot írja le. A gyártás során több tengelyátmérő egyetlen beállításban történő megmunkálása csökkentheti az áthelyezési hibákat, és segíthet fenntartani a különböző jellemzők közötti kapcsolatot. A precíziós CNC esztergálási beszállítók mérőórákat, V-blokkokat, dedikált mérőeszközöket vagy CMM berendezéseket használhatnak az ellenőrzéshez a rajzi követelményektől és az alkatrész geometriájától függően.
A tengelyalkatrészek gondos koncentrikussági ellenőrzést igényelnek
A tengelyalkatrészek gyakran több megmunkálási zónát tartalmaznak, beleértve a csapágyüléseket, a tömítőfelületeket, a pozicionáló vállakat, a menetes részeket és a csatlakozóvégeket. Amikor ezeknek a területeknek együtt kell forogniuk, vagy pontosan illeszkedniük kell más alkatrészekhez, az egyes átmérők szabályozása nem elegendő az összeszerelési teljesítmény garantálásához. Például egy tengelyen lévő két csapágyülés is megfelelhet a mérettűréseinek, miközben továbbra is jelentős axiális eltérés van közöttük. Összeszerelés után ez az állapot megnövekedett forgási ellenállást, rezgést vagy idő előtti kopást okozhat. Precíziós sebességváltó tengelyek, robot csuklós tengelyek, automatizálási berendezések tengelyei és precíziós mechanikus tengelyek esetében a kritikus adatpontokat és illesztési területeket a tervezési szakaszban kell meghatározni, és a CNC esztergálási folyamat során következetesen fenn kell tartani.
Milyen tényezők befolyásolják a koncentricitást a CNC esztergálásban?
A CNC esztergálás koncentrikusságát befolyásolja a gép állapota, a szerszámozás, a munkadarab jellemzői, a munkadarab befogása, a forgácsolási paraméterek és a hőmérsékleti változások. Ezen tényezők bármelyikének jelentős változása növelheti a precíziós tengelyalkatrészek axiális vagy radiális eltérését. A TiRapid esztergálási információi az orsó pontosságát, a gép merevségét, a befogási módszereket, a szerszám állapotát és a hőmérséklet-változásokat is azonosítják, mint az esztergálási pontosságot befolyásoló fontos tényezőket.
Az orsó pontossága határozza meg a forgásstabilitást
A CNC eszterga orsója megmunkálás közben forgatja a munkadarabot, így az orsó pontossága közvetlenül befolyásolja a forgácsolási körülményeket. Ha az orsó futása túlzott, csapágykopás tapasztalható, vagy a pontosság romlik hosszabb üzem után, akkor még egy pontosan programozott szerszámpálya sem biztos, hogy stabil koncentrikusságot hoz létre. A precíziós CNC esztergáláshoz az orsó állapotának, a revolverfej pozicionálási pontosságának és a gép geometriájának rendszeres ellenőrzése szükséges, amelyet a géphasználattól függően megfelelő karbantartás és kalibrálás követ. A stabil gépalap segít csökkenteni a méretbeli eltérést a sorozatgyártás során, és javítja az ismételhetőséget a különböző gyártási sorozatok között.
A munkadarab-befogás meghatározza az alappont stabilitását
A munkadarab-befogás kritikus tényező, amely befolyásolja a CNC esztergálás koncentrikusságát. A standard hárompofás tokmányok számos hagyományos forgó alkatrészhez alkalmasak, de a precíziós lépcsős tengelyek, vékonyfalú hüvelyek és hosszú tengelyek stabilabb befogási módszereket igényelhetnek. A nem megfelelő befogási hossz, az egyenetlen befogóerő vagy a felfogó felületen lévő sorják a munkadarab excentricitását okozhatják. Hosszú tengelyalkatrészek esetén a szegnyereg-támasz, az állandó támaszok vagy más segédtámaszok csökkenthetik a rezgést és a deformációt a megmunkálás során. A TiRapid precíziós megmunkálási útmutatója a szegnyereg-támasz, az állandó támaszok és a csökkentett túlnyúlás fontosságát is hangsúlyozza a hosszú tengelyalkatrészek megmunkálásakor.
A szerszámkopás méret- és geometriai hibákat okozhat
Ahogy egy forgácsolószerszámot idővel használnak, a kopás fokozatosan megváltoztatja a tényleges forgácsolási állapotot. A durva megmunkálás során bekövetkező kisebb változások nem feltétlenül befolyásolják azonnal a funkcionalitást, de a simító műveletek során a szerszám csúcsának sugarában, a vágóél állapotában vagy a szerszám helyzetében bekövetkező változások átmérőeltérésekhez, felületminőség-változásokhoz és geometriai pontossági változásokhoz vezethetnek. A CNC esztergálási sorozatgyártásnál a gyártók szerszáméltartam-kezelési eljárásokat hozhatnak létre, első cikk ellenőrzést végezhetnek, figyelemmel kísérhetik a kritikus méreteket a gyártás során, és a szerszámokat kicserélhetik vagy kompenzálhatják, mielőtt azok elérnék a kopási határaikat. Ez segít csökkenteni a nagy gyártási tételek állandósági problémáit.
Hogyan szabályozhatják a CNC esztergálási folyamatok a koncentrikusságot?
A precíziós esztergálás koncentrikusságának szabályozása többet igényel, mint pusztán egy nagy pontosságú gép használatát. Egy megfelelő megmunkálási folyamatnak meg kell határoznia a helymeghatározó alappontot, a munkadarab-befogási módszert, a nagyolási és simítási sorrendet, valamint az ellenőrzési pontokat az alkatrész geometriájának megfelelően. Minél stabilabb a megmunkálási folyamat és minél kevesebb alappont-módosítás szükséges, annál könnyebb fenntartani a koncentrikus kapcsolatokat a különböző jellemzők között.
Ismétlődő munkadarab-befogás minimalizálása
Amikor egy alkatrész több olyan jellemzőt tartalmaz, amelyeknek koncentrikusnak kell maradniuk, a kritikus jellemzők egyetlen beállítással történő elkészítése, amikor csak lehetséges, csökkentheti a pozicionálási hibákat. Az ismételt munkadarab-befogás új pozicionálási hibákat okoz, és minden áthelyezési művelet megváltoztathatja a munkadarab tengelyét. Tengelyalkatrészek esetében az elsődleges adatpont először megmunkálható, majd felhasználható más kritikus átmérők, felületek és furatok elkészítéséhez. Ez a megközelítés csökkenti a felhalmozódott pozicionálási hibákat, és javítja a precíziós CNC-esztergált alkatrészek állandóságát.
Megfelelő nagyolási és simítási sorrend meghatározása
A durva megmunkálás elsősorban hatékonyan távolítja el a felesleges anyagot, míg a simító műveletek meghatározzák a végső méreteket és a geometriai pontosságot. Ha a végső méreteket egyetlen művelettel, megfelelő folyamatvezérlés nélkül állítják elő, a belső feszültség, a forgácsolási hő és a szerszámterhelés méretváltozásokat okozhat. Egy megfelelő eljárás általában megfelelő simítási ráhagyást hagy a nagyolás után. A munkadarab így stabilabb állapotot érhet el, mielőtt a kritikus átmérők, furatok és felületek megmunkálásra kerülnének. Precíziós tengelyek esetében a szakaszos megmunkálás az anyagjellemzőknek megfelelően is alkalmazható a végső simítási folyamat stabilabbá tétele érdekében.
Optimalizálja a hosszú tengelyalkatrészek támogatását
A hosszú és karcsú tengelyek merevsége hiányozhat, ami megmunkálás közben görbülést vagy rezgést okozhat. Ezek a körülmények befolyásolhatják az átmérő pontosságát, a kerekdedséget és a koncentrikusságot. A szegnyereg-támasz, az állandó támaszok vagy más kiegészítő támaszok csökkenthetik a tényleges túlnyúlást és korlátozhatják a forgácsolóerők okozta deformációt. Hosszabb tengelyek esetén a mérnököknek a folyamattervezés során figyelembe kell venniük a szerszám helyzetét, a megmunkálási irányt és a forgácsolási paramétereket is. Minél nagyobb a hossz-átmérő arány, annál fontosabbá válik a támaszték és a rezgéscsillapítás értékelése az árajánlatadási és a tervezési szakaszokban.
Hogyan kell ellenőrizni a koncentricitást a precíziós CNC esztergálás során?
A megmunkálás után az ellenőrzési módszert a műszaki rajz és az alkatrész funkcionális követelményei szerint kell kiválasztani. Az általános ellenőrzési módszerek közé tartozik a mérőórás vizsgálat, a V-blokk ellenőrzése, a speciális mérőeszközök és a koordináta mérőgépek. A szabványos mechanikus alkatrészek a tűréshatár-követelményeiknek megfelelően gazdaságos ellenőrzési módszereket alkalmazhatnak, míg a nagy pontosságú tengelyek, az orvosi alkatrészek, a repülőgépipari alkatrészek és a kritikus sebességváltó alkatrészek átfogóbb méret- és geometriai ellenőrzést igényelhetnek. Az ellenőrzési módszereket mindig a rajzi adatokhoz és a funkcionális követelményekhez kell kapcsolni, hogy a mérési eredmények pontosan tükrözzék az alkatrész tényleges teljesítményét.
A mérőórák alkalmasak a gyors radiális futásvizsgálatra
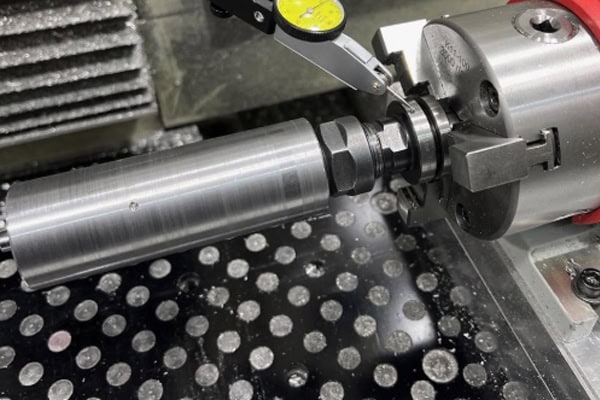
A mérőórákat gyakran használják a gyártócsarnokban a forgási ütés ellenőrzésére. Miután a munkadarabot biztonságosan elhelyezték, a mérőóra hegyét a vizsgált felülethez helyezik. A munkadarabot ezután lassan forgatják, miközben a mérőóra mozgását figyelik az ütés állapotának meghatározása érdekében. Ez a módszer egyszerű és hatékony az első cikkek ellenőrzéséhez, a folyamat közbeni ellenőrzéshez és a gyors szállítás előtti ellenőrzéshez. A mérési eredményt azonban befolyásolhatja a munkadarab befogása, a referenciapont kiválasztása és az ellenőrzési pozíció. Szigorú geometriai tűréshatárok esetén pontosabb mérőberendezésekre is szükség lehet.
A koordináta-mérőgépek alkalmasak komplex geometriai ellenőrzésre
Egy koordináta mérőgép digitálisan képes mérni több méretet és geometriai jellemzőt, miközben a műszaki rajznak megfelelően létrehoz egy adatrendszert. Több tengelyátmérővel, belső furattal, felülettel és összetett pozicionálási jellemzőkkel rendelkező precíziós esztergált alkatrészek esetében a CMM-ellenőrzés átfogóbb mérési adatokat szolgáltathat. A kritikus méretek, a pozíciókapcsolatok, a kerekdedség és a koncentricitással kapcsolatos jellemzők ellenőrizhetők, és ellenőrzési jelentések készíthetők. A precíziós megmunkálási beszállítók az ügyfél igényei szerint első cikkre vonatkozó ellenőrzési vagy minőségi jelentéseket készíthetnek, segítve a mérnöki és beszerzési csapatokat annak ellenőrzésében, hogy az alkatrészek megfelelnek-e a meghatározott tervezési követelményeknek.
Az ellenőrzési követelményeknek meg kell egyezniük az alkatrész funkciójával
Nem minden tengelyalkatrészhez szükségesek rendkívül szűk koncentrikussági tűréshatárok. Ha egy alkatrész nem igényel nagyon nagy forgáspontosságot, a szükségtelenül szűk tűrések növelhetik a megmunkálási, ellenőrzési és szállítási költségeket. A csapágyülések, tömítőfelületek és precíziós forgó területek szigorúbb ellenőrzést igényelhetnek a tényleges összeszerelési körülmények alapján. A műszaki rajzoknak egyértelműen meg kell határozniuk a funkciót közvetlenül befolyásoló méreteket és geometriai jellemzőket, lehetővé téve a megmunkáló beszállító számára, hogy pontosan értékelje a gyártási folyamatot és az árajánlatot. A kritikus tűréshatárokat a tényleges alkalmazási követelmények szerint kell meghatározni, ahelyett, hogy rendkívül szűk tűréshatárokat alkalmaznának minden egyes jellemzőre egységesen.
Hogyan válasszunk precíziós CNC esztergálási gyártót tengelyalkatrészekhez?
A nagy koncentrikusságot, ismételhetőséget és stabil tételgyártást igénylő projektek esetében a beszállító mérnöki és minőségirányítási képességei ugyanolyan fontosak, mint a gépspecifikációk. Precíziós CNC esztergált alkatrészek beszerzésekor a beszerzési csapatok értékelhetik a megmunkáló berendezéseket, a folyamattapasztalatot, az ellenőrzési képességeket, a DFM-támogatást, a prototípus-validálást és a termelési kapacitást. A TiRapid CNC-esztergálást, DFM-támogatást és precíziós megmunkálást kínál olyan anyagokhoz, mint az alumíniumötvözetek, rozsdamentes acél, titánötvözetek, sárgaréz, réz és műszaki műanyagok. A közzétett CNC-esztergálási információk azt mutatják, hogy a megadott tűrések elérhetik a körülbelül ±0.005 mm-t, a tipikus felületi érdesség pedig az Ra 0.6-ot, az alkatrész geometriájától, az anyagtól és a rajzi követelményektől függően.
Precíziós tengelymegmunkálási képességek megerősítése
Rendelés leadása előtt adja át az alkatrész rajzát a CNC megmunkáló beszállítónak, hogy a mérnöki csapat áttekinthesse a kritikus tengelyátmérőket, a belső furatokat, a koncentricitást, a kifutást, a meneteket és a felületkezelési követelményeket. Hosszú tengelyek, vékony falú hüvelyek, kis átmérőjű tengelyek vagy összetett lépcsős tengelyek esetén a beszállítónak meg kell erősítenie a rendelkezésre álló megmunkálási tartományt és az alátámasztási módszert is.
- Precíziós CNC esztergáló berendezések
- Kritikus tengelyátmérők és belső furatok vizsgálatára való alkalmasság
- Hosszú tengelyek megmunkálásában szerzett tapasztalat
- Koncentricitás és ütésvezérlés
- Első cikk ellenőrzési képesség
- Prototípus támogatása gyártási mennyiségeken keresztül
Az egyértelmű műszaki visszaigazolás lehetővé teszi a beszerzési csapatok számára, hogy a gyártás megkezdése előtt értékeljék a gyárthatóságot, és csökkenti a folyamatmódosítások kockázatát a gyártás megkezdése után.
Teljes körű műszaki rajzok és 3D CAD modellek biztosítása
Egy precíziós CNC esztergálási árajánlatnak nem szabad csupán egy alapvető 3D-s modellre támaszkodnia. A 2D-s műszaki rajznak egyértelműen meg kell határoznia a kritikus méreteket, az anyagot, a felületi érdességet, a tűréshatárokat, a menetszabványokat és a geometriai követelményeket. Egy 3D CAD modell segít a mérnököknek megérteni a teljes alkatrész geometriáját. Mindkét fájl rendelkezésre bocsátása javíthatja a DFM felülvizsgálat hatékonyságát.
- STEP vagy más 3D CAD modellek
- PDF vagy DWG műszaki rajzok
- Anyagminőség
- Kritikus mérettűrések
- Koncentrikussági vagy ütési követelmények
- Felületi érdesség
- Felületkezelési követelmények
- Vásárlás Mennyiség
- Kötelező szállítási ütemterv
Minél teljesebbek a műszaki információk, annál könnyebben tudják a mérnökök meghatározni a megmunkálási folyamatot, a szerszámkonfigurációt, az ellenőrzési tervet és a gyártási ütemtervet, ami a pontosabb CNC esztergálási árajánlatot is támogatja.
Prototípusok készítése a kötegelt gyártásba való áttérés előtt
Nagy pontosságú tengelyalkatrészek esetében a tömeggyártás azonnali megkezdése növelheti a folyamatkiigazítási kockázatokat. A CNC esztergálási prototípusok lehetővé teszik a gyártók számára, hogy a gyártási mennyiségek növelése előtt ellenőrizzék az anyagválasztást, a munkadarab-befogást, a szerszámozást, a megmunkálási sorrendet és az ellenőrzési eljárásokat. A prototípus-ellenőrzési eredmények alapján a megmunkálási folyamat ezután módosítható és szabványosítható. A prototípus jóváhagyása után a beszállító stabilabb gyártási folyamattal térhet át a sorozatgyártásra, csökkentve a gyártási mennyiségek közötti méretbeli eltérések valószínűségét.
A precíziós tengelyeket, perselyeket, csatlakozókat és egyéb forgó alkatrészeket igénylő projektekhez a beszerzési csapatok már az árajánlatadási szakaszban biztosíthatnak műszaki rajzokat, 3D modelleket, anyagspecifikációkat, kritikus tűréshatárokat, koncentrikussági követelményeket, mennyiségeket és szállítási ütemterveket. A TiRapid CNC esztergálási és DFM támogatást nyújt a prototípus megmunkálásától a sorozatgyártásig, és az egyes alkatrészek specifikus geometriája és követelményei alapján értékelheti a gyárthatóságot.















