
A síkmaró egy többélű forgó forgácsolószerszám, amelyet sík felületek, nagy felületek és vállrészek megmunkálására használnak a munkadarabon. Ez az egyik leggyakoribb marószerszám a CNC megmunkálásban, mivel hatékonyan képes anyagot eltávolítani, miközben jó felületi minőséget és stabil méreteket hoz létre.
Ebben az útmutatóban megismerheti, hogy mi az a homlokmaró, hogyan működik, milyen típusokat használnak általában, hogyan válassza ki a megfelelő marót a különböző anyagokhoz és megmunkálási célokhoz, valamint milyen bevált gyakorlatok segítenek javítani a szerszám élettartamát és a felületi minőséget.
Mi az a homlokmaró?
A homlokmaró egy olyan marószerszám, amelyet elsősorban a marótest homlokán és külső szélén található betétekkel vagy fogakkal történő forgácsolásra terveztek. Általában sík felületek megmunkálására használják marógépeken és megmunkálóközpontokon.
A szármaróval összehasonlítva a homlokmaró általában nagyobb átmérőjű, több lapkát tartalmaz, és jobban alkalmas széles forgácsolási szélesség egyetlen menetben történő lefedésére. A szármarókat gyakrabban használják hornyokhoz, zsebekhez, oldalfalakhoz és részletes kontúrfelületekhez, míg a homlokmaró szerszámokat felületmegmunkáláshoz és nagy síkfelületű megmunkáláshoz részesítik előnyben.
Tipikus alkalmazások közé tartozik a síkfelület-megmunkálás, a sarokmarás, a nagy alkatrészek felületmegmunkálása, a formaalap előkészítése, a rögzítőlemez megmunkálása, valamint a széles munkadarab-felületek általános nagyolása vagy simítása.
A homlokmaró szerszámok fő típusai
A különböző homlokmaró szerszámokat különböző megmunkálási feladatokra tervezték. Némelyik általános felületmegmunkáláshoz jobb, míg mások simításra, sarokmarásra vagy nagy előtolású nagyolásra alkalmasabbak. Általában a maró kialakítása, a kezdőszög és a forgácsolható anyag alapján osztályozzák őket, és minden típus másképp befolyásolja a megmunkálási teljesítményt.
Cutter Design által
A marószerszám kialakítása befolyásolja a merevséget, a lapkacserét, az állítási képességet és az általános megmunkálási rugalmasságot. Ez az osztályozás különösen fontos a különböző maróméretek, költségkövetelmények és pontossági szintek szerinti síkmaró kiválasztásakor. A gyakorlati megmunkálás során a marószerszám szerkezeti kialakítása gyakran meghatározza, hogy milyen könnyen karbantartható, mennyire stabilan teljesít terhelés alatt, és mennyire alkalmas általános gyártásra vagy nagyobb pontosságú műveletekre.
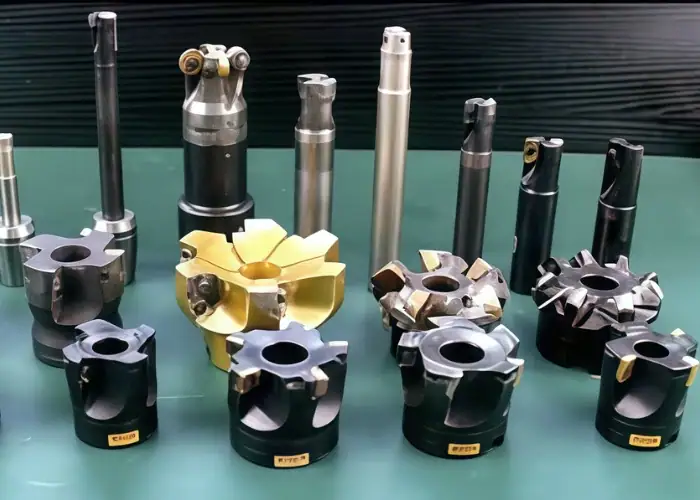
Tömör felületmarók
A tömör homlokmaró szerszámok egyetlen testként készülnek, általában gyorsacélból (HSS) vagy keményfémből. Mivel a marótest és a forgácsoló rész integrált, jó merevséget és stabil forgácsolási teljesítményt biztosítanak. Gyakran használják kisebb átmérőjű alkalmazásokban, könnyebb forgácsolásokban vagy precíziós munkákban, ahol a maró szilárdsága és pontossága fontos. Ezenkívül egyszerű szerkezetük megbízhatóvá teszi őket olyan alkalmazásokban, ahol a lapka mozgása vagy beállítása nem kívánatos. Azonban, ha a vágóél elkopik, a teljes szerszámot általában újra kell élezni vagy cserélni, ami csökkentheti a rugalmasságot az ismételt gyártás során.
Indexálható arcmarók
A váltólapkás homlokmarók cserélhető lapkákat használnak, amelyek a marótestre vannak szerelve. Ez a leggyakoribb típus a modern CNC megmunkálásban, mivel a lapkák elkopás után cserélhetők anélkül, hogy a teljes marót ki kellene cserélni. Alkalmasak nagyolásra, elősimításra és simításra széles anyagválasztékban. Rugalmasságuk, alacsonyabb hosszú távú szerszámköltségük és széleskörű lapkaelérhetőségük praktikus választássá teszi őket a legtöbb termelési környezetben. Lehetővé teszik a gyártók számára a lapkaminőségek és geometriák könnyebb módosítását is, ami segít egyetlen marótestet a különböző anyagokhoz és megmunkálási célokhoz igazítani.
Patronos homlokmarók
A patronos homlokmarók állítható lapkakazettákat használnak, amelyek lehetővé teszik a lapkapozíció finombeállítását. Ezeket általában akkor használják, ha jobb axiális vagy radiális beállításra van szükség, különösen nagy pontosságú homlokmarásnál, nagy átmérőjű maróknál vagy igényes simító alkalmazásoknál. Ez a kialakítás gyakran előnyösebb, ha a felület síkságát és a marószerszám pontosságát pontosabban kell szabályozni. Mivel minden kazetta külön-külön állítható, ezek a marók hasznosak olyan műveletekben, ahol még a kis lapkapozíció-különbségek is befolyásolhatják a felület minőségét, a marónyomokat vagy a méretkonzisztenciát.
Ólomszög szerint
A kezdőszög befolyásolja a forgácsvastagságot, a forgácsolóerő irányát, a szerszámterhelést és a felületi minőséget. A megfelelő kezdőszög megválasztása javíthatja a megmunkálási stabilitást, csökkentheti a rezgést, és jobban illesztheti a marószerszámot a kívánt művelethez. Befolyásolja azt is, hogy a forgácsolóerő hogyan oszlik meg a radiális és axiális irányok között, ami különösen fontos, ha a gép merevsége, kinyúlása vagy a munkadarab-befogás stabilitása korlátozott.
45 fokos homlokmarók
A 45 fokos homlokmarókat széles körben használják általános homlokmaráshoz, mivel csökkentik a forgácsvastagságot, elosztják a forgácsolási terhelést és javítják a vágási simaságot. Gyakran ezek az elsődleges választások a produktív homlokmaráshoz és a jó felületi minőséghez számos anyag esetében. Ezt a típust általában akkor használják, ha kiegyensúlyozott vágási teljesítményre és hatékony anyageltávolításra egyaránt szükség van. Sok esetben a 45 fokos marók segítenek csökkenteni a vágási lökést is, ami alkalmassá teszi őket a rutin CNC megmunkálási alkalmazások széles skálájához.
90 fokos homlokmarók
A 90 fokos homlokmarókat akkor használják, ha valódi vállra vagy közel függőleges falra van szükség. Alkalmasak derék- és homlokmaráshoz, ahol fontos a geometria szabályozása az élnél, bár a forgácsolóerők általában közvetlenebbek, mint a 45 fokos maróknál. Különösen hasznosak, ha a megmunkált felületnek egyértelműen kapcsolódnia kell egy függőleges felülethez. Emiatt gyakran választják őket, ha az élélesség, a lépcsőzetesség és a vállpontosság fontosabb, mint az alacsonyabb kezdőszögek által biztosított simább forgácsolási művelet.
Nagy előtolású homlokmarók
A nagy előtolású homlokmarók nagyon kis belépési szöget használnak, és alacsony forgácsolási mélységhez és nagyon nagy előtolási sebességhez tervezték őket. Gyakran használják nagyoláshoz, hosszú kinyúlású beállításokhoz és olyan alkalmazásokhoz, ahol a termelékenység fontosabb, mint a végső felület. Mivel a forgácsolóerő nagy részét axiálisan irányítják, helyes használat esetén bizonyos instabil beállításokban is jól teljesíthetnek. Különösen hasznosak akkor, ha a gyártók a marószerszám vagy az orsó túlzott radiális igénybevétele nélkül szeretnék javítani a fémleválasztási sebességet.
Körlapkás homlokmarók
A körlapkás homlokmarók erős lapkaéleket és sima forgácsolást biztosítanak. Hasznosak nehéz anyagokhoz, megszakított forgácsoláshoz és erősebb éltámaszt igénylő alkalmazásokhoz, bár a hatékony forgácsolási geometria a forgácsolási mélységgel változik. Gyakran választják őket, ha az él szilárdsága és a megbízható lapkateljesítmény fontosabb, mint az éles sarkok definíciója. A gyakorlatban jó választásnak bizonyulnak olyan alkalmazásokhoz is, ahol a forgácsolási terhelések változnak, vagy ahol a munkadarab anyagát nehéz következetesen megmunkálni.
Anyag vágásával
A marószerszám vagy a lapka anyaga befolyásolja a keménységet, a kopásállóságot, a hőállóságot és a forgácsolási sebességet. A különböző maróanyagok különböző megmunkálási körülményekhez és munkadarab-anyagokhoz illeszkednek. Sok esetben a maróanyag kiválasztása közvetlen hatással van a szerszám élettartamára, a megmunkálási hatékonyságra és a stabil teljesítmény fenntartásának képességére különböző forgácsolási hőmérsékletek és terhelések mellett.
HSS
A HSS homlokmaró szerszámok jó szívósságot és alacsonyabb költséget kínálnak. Általában könnyebb igénybevételű vagy alacsonyabb sebességű megmunkálásoknál használják őket, ahol a forgácsolási körülmények nem túl igényesek. Bár kevésbé kopásállóak, mint a keményfém, mégis hasznosak bizonyos általános megmunkálási alkalmazásokban. Gyakran választják őket egyszerűbb munkákhoz, kisebb műhelyekhez vagy olyan helyzetekhez, ahol a szerszám szívóssága és gazdaságossága fontosabb, mint a maximális forgácsolási sebesség.
Karbid
A keményfém homlokmaró szerszámokat széles körben használják, mivel nagy keménységet, erős kopásállóságot és jó vágási teljesítményt biztosítanak nagyobb sebességeknél. Alkalmasak általános CNC megmunkáláshoz , és számos gyakori anyaghoz alkalmazhatók, beleértve az acélt, az öntöttvasat és a színesfémeket. Sokoldalúságuk miatt a modern gyártás egyik legpraktikusabb opciójává válnak, különösen akkor, ha mind a termelékenység, mind a stabil szerszáméltartam fontos.
Bevonatos keményfém
A bevonatos keményfém marók számos gyártási környezetben jobb hőállóságot és hosszabb szerszámélettartamot biztosítanak, mint a bevonat nélküli keményfémek. Általában nagy sebességű vagy nagyobb volumenű megmunkálásoknál használják őket, ahol jobb kopásszabályozásra és stabilabb vágási teljesítményre van szükség. A bevonat segít csökkenteni a súrlódást, és javítja a hő- és kopásállóságot, ami különösen értékessé teszi ezeket a marókat az ismételt gyártási műveletek során.
PCD
A PCD marók különösen alkalmasak alumínium és más színesfém anyagok megmunkálásához. Kiváló kopásállóságot kínálnak, és megfelelő körülmények között nagyon jó felületi minőséget biztosítanak. Gyakran választják őket nagy sebességű megmunkáláshoz és olyan alkalmazásokhoz, ahol a felületi minőség kritikus fontosságú. A színesfém megmunkálás során mutatott erős kopásállóságuk miatt széles körben használják őket, ha a hosszú szerszáméltartam és a rendkívül állandó felületi minőség fontos.
Kerámiai
A kerámia homlokmaró szerszámokat főként öntöttvas és néhány hőálló szuperötvözet nagysebességű megmunkálásához használják. Nagyon nagy forgácsolási sebességgel működhetnek, de általában stabil forgácsolási feltételeket és megfelelő alkalmazásvezérlést igényelnek. Speciálisabbak, mint a gyorsacél (HSS) vagy keményfém szerszámok. Emiatt a kerámia marókat általában igényesebb környezetben használják, ahol nagy sebességű képességük jelentős termelékenységi előnyöket biztosíthat a megfelelő beállítási feltételek mellett.
| Osztályozási módszer | típus | Fő jellemzője | Tipikus felhasználás |
| Vágószerkezettel
|
Tömör felületmarók | Egy darabból álló szerkezet jó merevséggel | Kis átmérőjű munkákhoz, könnyű vágásokhoz, precíziós alkalmazásokhoz |
| Váltólapkás homlokmarók | Cserélhető lapkák a rugalmasság és az alacsonyabb szerszámköltségek érdekében | Általános nagyolás, elősimítás és simítás | |
| Patronos homlokmarók | Állítható lapkapozíció a nagyobb pontosság érdekében | Nagy átmérőjű marók és igényes simító munkák | |
| Vezetési szög szerint | 45 fokos homlokmarók | Alacsonyabb vágási terhelés és simább vágási művelet | Általános homlokmarás és jobb felületminőség |
| 90 fokos homlokmarók | Jobb váll- és élgeometria-kontroll | Sarokmarás és meghatározott falszerkezetek | |
| Nagy előtolású homlokmarók | Nagyon kis belépési szög a nagy előtolási sebességekhez | Produktív nagyolás és nagy kinyúlású beállítások | |
| Körlapkás homlokmarók | Erős éltámasz és sima vágás | Nehéz anyagok és megszakított forgácsolás | |
| Az anyag vágásával
|
HSS | Jó szívósság és alacsonyabb költség | Általános alacsony sebességű megmunkálás |
| Karbid | Nagy keménység és kopásállóság | Általános CNC megmunkálás | |
| Bevonatos keményfém | Jobb hő- és kopásállóság | Gyártási megmunkálás | |
| PCD | Kiváló nemvas anyagokhoz | Alumínium és kompozitok | |
| Kerámiai | Nagyon nagy sebességű képesség | Öntöttvas és néhány szuperötvözet |
A teljesítményt befolyásoló főbb vágófunkciók
Számos marószerszám-jellemző közvetlenül befolyásolja a megmunkálási teljesítményt. A marószerszám átmérője befolyásolja a felületi lefedettséget és az orsóterhelést. A lapkák száma befolyásolja a termelékenységet és az erőeloszlást. A lapka menetemelkedése befolyásolja a forgácseltávolítást és a terheléselosztást, míg a belépési szög a forgácsvastagságot és a forgácsolási irányt befolyásolja.
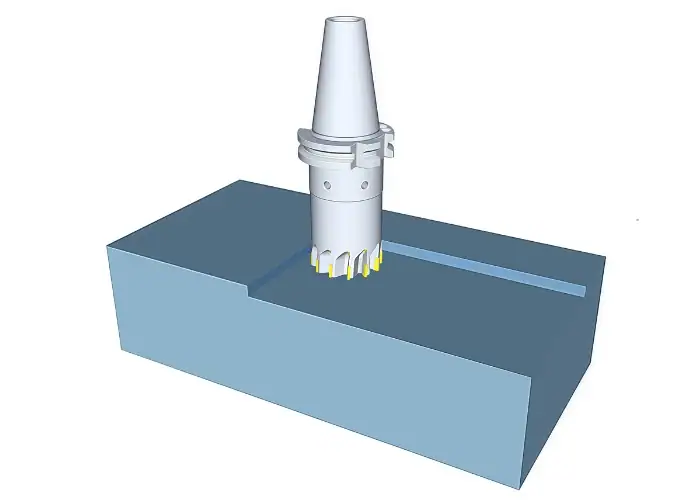
A pozitív lapkageometria általában csökkenti a forgácsolóerőt, és gyakran hasznos alumínium, rozsdamentes acél és kisebb merevségű összeállításoknál. A negatív geometria erősebb vágóéleket biztosít, és gyakran használják stabilabb gépekhez és nehezebb forgácsoláshoz.
Homlokmaró szerszámsebességek és előtolási sebességek
A homlokmarás teljesítménye a megfelelő paraméterkombináció használatától függ. A legfontosabb értékek a forgácsolási sebesség, az orsófordulatszám, a fogankénti előtolás, az asztal előtolás, a fogásmélység és a fogásszélesség.
A forgácsolási sebességet a munkadarab anyaga, a lapka minősége, a szerszám anyaga és a hűtési feltételek alapján kell megválasztani. A keményebb vagy hőállóbb anyagok általában konzervatívabb sebességet igényelnek. A fogankénti előtolás befolyásolja a forgácsvastagságot és az egyes lapkák vágási terhelését. Ha túl alacsony, súrlódás léphet fel, ha túl magas, a lapkakopás vagy -törés fokozódhat.
A forgácsolási mélység és a forgácsolási szélesség szintén befolyásolja a forgácsolóerőt, a forgácsképződést és a gép terhelését. A nagy fogásvétel javíthatja a termelékenységet, de növeli a rezgés és a lapka túlterhelésének kockázatát is.
A gyakorlatban az alumínium gyakran nagyobb forgácsolási sebességet és simább forgácseltávolítást tesz lehetővé. Az acél esetében általában a sebesség és a lapka szívósságának kiegyensúlyozott kombinációjára van szükség. A rozsdamentes acél esetében nagyobb figyelmet kell fordítani a hőre és a forgácsolási stabilitásra, míg az öntöttvas gyakran a kopásálló minőségeket és a stabil fogásvételt részesíti előnyben.
Gyakori homlokmarási problémák és megoldások
A homlokmarás kiváló eredményeket hozhat, de a problémák gyakran akkor jelentkeznek, ha a marószerszám kiválasztása, a beállítás vagy a forgácsolási feltételek nem illeszkednek megfelelően.
| Probléma | Gyakori ok | Tipikus megoldás |
| Gyenge felületkezelés | Kopott lapka vagy instabil beállítás | Cserélje ki a betéteket, javítsa a merevséget |
| csicsergés | Hosszú túlnyúlás vagy rossz pozicionálás | Csökkentse a túlnyúlást, állítsa be a maró pozícióját |
| Túlzott kopás | Rossz sebesség vagy lapkaminőség | Alacsonyabb sebesség, lapkaminőség váltása |
| Élrátétképződés | Rossz kenés vagy anyagtapadás | Használjon élesebb lapkákat, javítsa a hűtőfolyadék-hozamot |
| Egyenetlen jelek | Magasságváltoztatás lapka | Ellenőrizze a lapkafészket és a marótestet |
| Lapkatörés | Agresszív vágási terhelés | Csökkentse a terhelést, használjon erősebb geometriát |
Ezeket a problémákat ritkán okozza egyetlen tényező. A legtöbb esetben a stabil teljesítmény a marószerszám, a lapka, a gép állapota és a forgácsolási stratégia egyetlen rendszerként való összehangolásából adódik.
A homlokmarók tipikus alkalmazásai
A homlokmarókat széles körben használják számos megmunkálási helyzetben, mivel a gyártott alkatrészeknél gyakoriak a sík felületek, a széles referenciafelületek és a nagy érintkezési területek. A kisebb marószerszámokhoz képest a homlokmarók egyetlen menetben nagyobb forgácsolási területet tudnak lefedni, ami rendkívül hatékonnyá teszi őket mind a nagyolási, mind a simítási műveletekhez nagy vagy közepes méretű munkadarabokon.
Arcmarás
A homlokmarás a homlokmaró leggyakoribb alkalmazása. Széles sík felületek megmunkálására, síkfelület javítására és pontos referenciasíkok létrehozására használják a későbbi műveletekhez. Ezt az eljárást széles körben alkalmazzák mind a nagyolási, mind a simítási szakaszokban.
Vállmarás
Sarokmarásnál bizonyos homlokmarók, különösen a 90 fokos kivitelek, képesek sík felületeket megmunkálni függőleges falakkal vagy lépcsős alakzatokkal együtt. Ez az eljárás akkor hasznos, ha az alkatrésznek meghatározott élre, vállra vagy két felület közötti átmenetre van szüksége.
Durva marás
A homlokmarókat gyakran használják durva marásnál a felesleges anyag gyors eltávolítására nagy munkadarab-felületekről. Ebben a folyamatban a termelékenység és az anyagleválasztási sebesség általában fontosabb, mint a végső felületminőség.
Félkikészítés
Az elősimítási műveletek során a homlokmarók segítenek finomítani a megmunkált felületet a nagyolás után, és előkészítik a munkadarabot a végső simításra. A cél a méretkonzisztencia javítása, miközben szabályozott mennyiségű anyag marad az utolsó menetre.
Marás befejezése
A simítómarás során síkmarókat használnak a jobb síklapúság, simább felületminőség és következetesebb marónyomok eléréséhez. A maró geometriája, a lapka állapota és a paraméterek szabályozása különösen fontos ebben a szakaszban.
Nagy felületű felületkezelés
A nagy felületű felületmegmunkálás gyakori eljárás alaplapok, rögzítőlemezek, gépasztalok és szerkezeti panelek esetében. A homlokmarók különösen alkalmasak az ilyen típusú munkákhoz, mivel hatékonyan képesek lefedni a széles területeket, miközben stabil megmunkálási teljesítményt biztosítanak.
Nagy előtolású marás
A nagy előtolású marás egy speciális eljárás, amely nagyon kis belépési szögű és sekély fogásmélységű homlokmarókat használ. Gyakran alkalmazzák, ha nagy termelékenységre van szükség, különösen nagyoló megmunkálásoknál és nagy kinyúlású beállításoknál.
Precíziós felület-előkészítés
A homlokmarókat precíziós felület-előkészítésre is használják köszörülés, összeszerelés, tömítés vagy másodlagos megmunkálás előtt. Ebben a folyamatban a stabil síklapúság, a megbízható méretvezérlés és az állandó felületminőség a fő követelmények.
Különösen értékesek azoknál a megmunkálási folyamatoknál, amelyek hatékony anyageltávolítást, jó síkfelületet és megbízható felületi minőséget igényelnek nagyméretű alkatrészek felületein. Amikor a marószerszám típusa, a lapkageometria és a forgácsolási feltételek megfelelően illeszkednek, a síkmarók magas termelékenységet és stabil megmunkálási pontosságot is biztosítanak.
Hogyan válasszuk ki a megfelelő homlokmarót??
A megfelelő homlokmaró kiválasztása a munkadarab anyagától, a megmunkálási céltól és a gép körülményeitől függ. A különböző marókat különböző forgácsolási terhelésekhez, felületkezelési követelményekhez és termelékenységi célokhoz tervezték, ezért a választás nem kizárólag az átmérőn alapulhat.
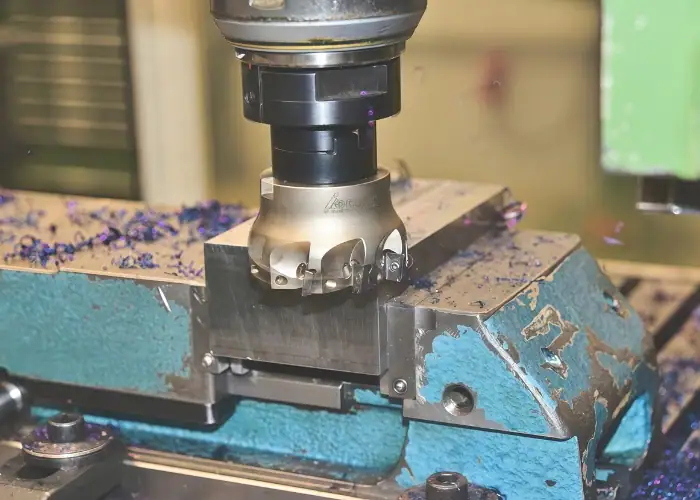
Munkadarab anyaga szerint
A munkadarab anyaga az egyik legfontosabb tényező a marószerszám kiválasztásában, mivel befolyásolja a forgácsolóerőt, a hőtermelést, a lapkakopást és a forgácsképződést. Alumínium és más színesfém anyagok esetében gyakran előnyben részesítik az éles szélű és pozitív geometriájú marókat, mivel csökkentik a forgácsolási ellenállást és javítják a forgácseltávolítást. Acél, rozsdamentes acél és öntöttvas esetében a lapkaszilárdság, a kopásállóság és a hőstabilitás válik egyre fontosabbá.
Megmunkálási cél által
A megmunkálási cél a marószerszám kiválasztását is befolyásolja. Egy szabványos 45 fokos homlokmaró gyakran alkalmas általános felületmegmunkáláshoz, mivel sima forgácsolást és kiegyensúlyozott forgácsolóerőket biztosít. Egy 90 fokos homlokmaró általában alkalmasabb, ha vállfelületekre vagy definiált élekre van szükség. A nagy előtolású homlokmarókat általában a produktív nagyoláshoz használják, míg a wiper lapkás marókat gyakran előnyben részesítik a simításhoz és a jobb felületi minőséghez.
Gépi körülmények között
A gép körülményeit is figyelembe kell venni a síkmaró kiválasztásakor. Az orsóteljesítmény, a gép merevsége, a szerszám túlnyúlása és a munkadarab-befogás stabilitása mind befolyásolja a forgácsolási teljesítményt. Alacsonyabb merevségű beállításoknál a könnyebb forgácsoló mozgású marók gyakran biztonságosabb választást jelentenek. Stabilabb és erősebb gépekben a nagyobb marók és az agresszívabb forgácsolási paraméterek általában hatékonyabban alkalmazhatók.
Kiválasztás a gyakorlatban
A gyakorlati megmunkálásban a legjobb homlokmaró az, amelyik egyszerre illeszkedik az anyaghoz, a megmunkálási feladathoz és a tényleges forgácsolási körülményekhez. A megfelelő maró nemcsak a hatékonyságot javítja, hanem jobb felületminőséget, hosszabb szerszáméltartamot és stabilabb megmunkálási eredményeket is biztosít.
GYIK
Síkmarás vs. homlokmarás: Mi a különbség?
A homlokmaró főként nagy sík felületekhez használatos, és általában több lapkával rendelkezik. A szármaró kisebb és rugalmasabb hornyokhoz, zsebekhez és profilokhoz. A homlokmarók hatékonyabbak a felületmegmunkáláshoz, míg a szármarók jobbak a részletes geometriához.
Síkmaró vs. szárnymaró: Mi a különbség?
A homlokmaró általában több vágóélt vagy lapkát használ, ami hatékonyabbá és stabilabbá teszi a nagy sík felületek megmunkálását. A szalagmaró általában egyetlen vágóélt használ, így egyszerűbb és jó felületet biztosít, de általában lassabb és kevésbé produktív.
Melyik marószerszám a legjobb alumínium homlokmaráshoz?
Alumíniumhoz általában az éles vágóélekkel, pozitív geometriával és jó forgácselvezetéssel rendelkező maró a legjobb választás. A PCD és polírozott keményfém lapkákat általában akkor használják, ha a felületkezelés minősége és a termelékenység fontos.
Mikor kell váltólapkás homlokmarót használnom?
Egy váltólapkás homlokmaró akkor hasznos, ha alacsonyabb szerszámköltségre, könnyebb lapkacserére és nagyobb rugalmasságra van szükség a nagyolás, az elősimítás és a simítás során. Gyakran használják CNC megmunkálásban, mivel a kopott lapkák a teljes marótest cseréje nélkül cserélhetők.
Hogyan befolyásolják a homlokmaró szerszámok méretei a megmunkálási teljesítményt?
A homlokmaró szerszámok mérete befolyásolja a felület lefedettségét, a vágási stabilitást, a gép terhelését és a termelékenységet. Egy nagyobb maró nagyobb területet tud lefedni egyetlen menetben, de a hatékony működéshez nagyobb orsóteljesítményre és stabil beállításra is szükség van.
Melyek a főbb homlokmaró típusok?
A főbb homlokmarószerszám-típusokat általában a marószerszám kialakítása, a kezdőszög és a forgácsolható anyag alapján osztályozzák. Gyakori példák a tömör homlokmarók, a váltólapkás homlokmarók, a 45 fokos homlokmarók, a 90 fokos homlokmarók és a nagy előtolású homlokmarók.
Összegzés
A homlokmaró azért fontos, mert praktikus módot kínál a gyártóknak a sík felületek hatékony, pontos és következetes megmunkálására számos anyagban és iparágban. Amikor a maró típusa, a lapka geometriája, a gép állapota, a forgácsolási paraméterek és a szerszámpálya-stratégia megfelelően illeszkedik, a homlokmarás egyidejűleg javíthatja a felületi minőséget, a termelékenységet és a szerszám élettartamát.
A TiRapidnál precíziós CNC megmunkálási megoldásokkal támogatjuk a gyártókat egyedi fém- és műanyag alkatrészekhez, prototípus- és gyártási programokban. Töltse fel rajzát, hogy megbeszélhessük megmunkálási igényeit, és személyre szabott megoldást kapjon következő projektjéhez.
















