
Az endoszkópos műszereknek általában viszonylag kis térben kell megfigyelést, pozicionálást, megfogást, vágást, szállítást és egyéb műveleteket végezniük. Ezért a belső alkatrészek méreteinek, illesztési kapcsolatainak és felületi állapotának stabilnak kell maradnia. Az általános mechanikus alkatrészekkel összehasonlítva az endoszkópos műszerek sebészeti alkatrészei gyakran kis méretekkel, finom szerkezettel, több furattal és viszonylag vékony falvastagsággal rendelkeznek. Egyes alkatrészeket lencsékkel, katéterekkel, megfogó alkatrészekkel vagy más precíziós alkatrészekkel is össze kell szerelni. A CNC megmunkálás képes fémek vagy műszaki műanyagok precíz vágására 3D-s rajzok és mérnöki követelmények szerint, és egyedi alkatrészek gyártását teszi lehetővé esztergálás, marás, fúrás, menetfúrás, mikromegmunkálás és egyéb folyamatok segítségével.
Milyen megmunkálási jellemzői vannak az endoszkópos sebészeti alkatrészeknek?
Az endoszkópos műszerek belső tere korlátozott, ezért az alkatrészeket általában kisebbre kell gyártani, miközben megőrzik a megfelelő szilárdságot és stabilitást. Egy kis alkatrész tartalmazhat furatokat, hornyokat, meneteket, lépcsőket és illeszkedő felületeket is. Ezért a megmunkálási sorrendet előre meg kell szervezni, hogy csökkentsük az ismételt befogás okozta méretbeli eltéréseket.
Kisméretű szerkezetek stabil megmunkálása
Az endoszkópos sebészeti alkatrészek gyakori szerkezetei közé tartoznak a csatlakozók, hüvelyek, pozicionáló alkatrészek, megfogó alkatrészek, lencserögzítő szerkezetek, vezető alkatrészek és különféle nem szabványos kis fém alkatrészek. Egyes alkatrészek kis külső átmérővel rendelkeznek, miközben belső furatokat vagy lépcsőket igényelnek. A hagyományos megmunkálási módszerekkel nehéz lehet egyensúlyt teremteni a méretpontosság és a felületi minőség között. A CNC esztergálás alkalmas tengelyes, hüvelyes és hengeres alkatrészekhez, és folyamatosan képes elkészíteni olyan szerkezeteket, mint a külső átmérők, belső furatok, végfelületek, hornyok és menetek. Sík felületű, szabálytalan kontúrú és többirányú furatú alkatrészek esetén a CNC marás vagy a többtengelyes megmunkálás kombinálható a folyamat befejezéséhez.
Megmunkáló erők szabályozása vékony falak, finom hornyok és mikrofuratok esetén
Egyes endoszkópos alkatrészek vékonyabb falvastagságokat használnak a teljes méret csökkentése érdekében. Ha a megmunkálás során a forgácsolóerő túl nagy, az alkatrész enyhe deformációt szenvedhet, ami végül befolyásolhatja az összeszerelést. Ezért a gyártás előtt az alkatrész szerkezetének megfelelően megfelelő befogási módszert és megmunkálási sorrendet kell kiválasztani. Például először a fő pozicionáló felületeket lehet megmunkálni, majd a finom szerkezeteket; vékony falú területek esetén a menetenkénti forgácsolási mennyiség csökkenthető, a későbbi folyamatok során pedig méretellenőrzést lehet végezni. Finom hornyok, mikrolyukak és egyéb jellemzők esetén megfelelő méretű kis szerszámokat is kell használni, a forgácsolási feltételek ellenőrzése mellett.
Összeszerelési méretek
Az endoszkópos sebészeti alkatrészeket ritkán használják önállóan. Az egyik hüvelynek egy másik alkatrészhez kell csatlakoznia, az egyik pozicionáló alkatrésznek pontosan be kell illeszkednie a beépítési helyzetébe, és az egyik megfogó szerkezetnek biztosítania kell a sima mozgást. Ezért a rajzokon feltüntetett furatátmérők, tengelyátmérők, hézagok, koaxiális kapcsolatok és pozícióméretek mind befolyásolhatják a végső összeszerelést. Ezen kritikus méretek megmunkálás előtti azonosítása stabilabbá teheti a gyártási folyamatot.
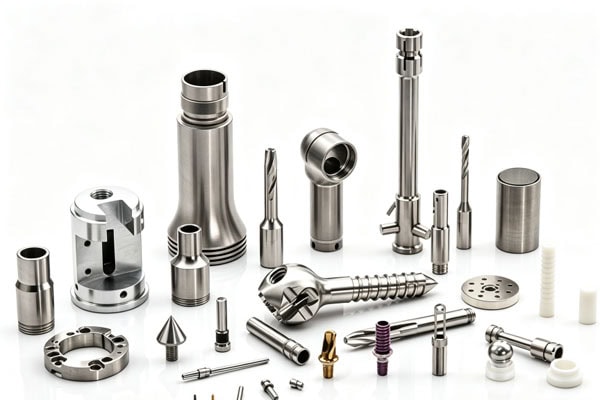
Hogyan fejlesszünk ki CNC megmunkálási megoldást endoszkópos alkatrészekhez?
A mérnököknek először meg kell erősíteniük az alkatrész szerkezeti jellemzőit, anyagát, tűréshatárait, felületkezelését és összeszerelési követelményeit, majd el kell dönteniük, hogy az esztergálás, marás, fúrás, menetfúrás vagy többtengelyes megmunkálás megfelelő-e. Az endoszkópos alkatrészek általában viszonylag kompakt szerkezetűek. Ha a megmunkálási sorrend nincs megfelelően elrendezve, az növelheti a szerszámhasználatot, a befogási műveletek számát és a későbbi befejező munkákat. Vékony falú területeken deformációt, furatpozíció-eltéréseket vagy instabil felületi minőséget is okozhat. Ezért egy ésszerű megmunkálási útvonal előzetes kidolgozása segíthet javítani a termelési hatékonyságot, csökkenteni az utólagos megmunkálást, és biztosítani, hogy az alkatrészek megfeleljenek a későbbi összeszerelési és alkalmazási követelményeknek.
Rajzok és kritikus méretek megerősítése
A 3D fájlok, például a STEP, STP és IGES, valamint a műszaki rajzok, például a PDF, DWG és DXF beérkezése után először az alkatrész szerkezete, anyaga, méretei, tűréshatárai, felületi követelményei és speciális jelölései ellenőrizhetők. Különös figyelmet kell fordítani az összeszerelési pozíciókra és a kritikus méretekre. Az általános külső méretek esetében a gyártás a rajzok szerint folytatódhat; az összeszerelést befolyásoló furatokat, hornyokat, meneteket és pozicionáló felületeket külön kell megjelölni a gyártási tervben, a megfelelő ellenőrzési módszerek kidolgozásával együtt.
Válassza ki a megmunkálási módszert a szerkezetnek megfelelően
A különböző alkatrészek különböző megmunkálóberendezésekhez alkalmasak. A hengeres alkatrészek általában elsősorban CNC esztergálásra jöhetnek szóba; az összetett sík felületű és térbeli kontúrú alkatrészek CNC marással megmunkálhatók; ha a szerkezet több irányban összetett jellemzőket tartalmaz, akkor az 5 tengelyes CNC megmunkálás alkalmazható a befogási műveletek számának csökkentése érdekében. A TiRapid weboldal CNC marást, CNC esztergálást, 5 tengelyes CNC megmunkálást és mikromegmunkálási szolgáltatásokat kínál, lehetővé téve a megmunkálási folyamat kiválasztását az alkatrész szerkezetének megfelelően.
| Alkatrészszerkezetek és kulcsfontosságú vezérlők gyakori megmunkálási módszerei | ||
| Hüvelyek, tengelyalkatrészek | CNC esztergálás | Külső átmérő, belső furat, koncentricitás |
| Kis házak | CNC | Furatpozíciók, sík felületek, falvastagság |
| Szabálytalan csatlakozók | 3/5 tengelyes marás | Kontúr, pozícióméretek |
| Finomhornyú és furatos alkatrészek | Mikro CNC megmunkálás | Horony szélessége, furatátmérő, sorják |
| Menetes csatlakozó alkatrészek | Esztergálás/Marás/Menetfúrás | Menetméretek, illesztési teljesítmény |
Integrálja az ellenőrzést a megmunkálási folyamatba
Az endoszkópos alkatrészek nem alkalmasak arra, hogy csak a teljes megmunkálás befejezése után ellenőrizzék őket. A kritikus méretek a félkész fázisban ellenőrizhetők, hogy időben azonosítsák a méretbeli eltéréseket, és elkerüljék a megmunkálási folyamat folytatásából eredő anyag- és időveszteséget. Az általános ellenőrzések magukban foglalhatják a méretmérést, a furatátmérő-ellenőrzést, a menetellenőrzést, a vizuális ellenőrzést és a koordináta-mérő gépes (CMM) ellenőrzést. A TiRapid weboldala ismerteti a CMM-es ellenőrzési képességeit és azok minőségellenőrzésben való felhasználását a precíziós CNC alkatrészek esetében. Magasabb követelményeket támasztó projektek esetén a vevői rajzok szerint megfelelő méretellenőrzési jegyzőkönyvek is rendelkezésre állnak, így a mérnöki és beszerzési csapatok könnyebben megerősíthetik, hogy az alkatrészek megfelelnek-e a rajzi követelményeknek.
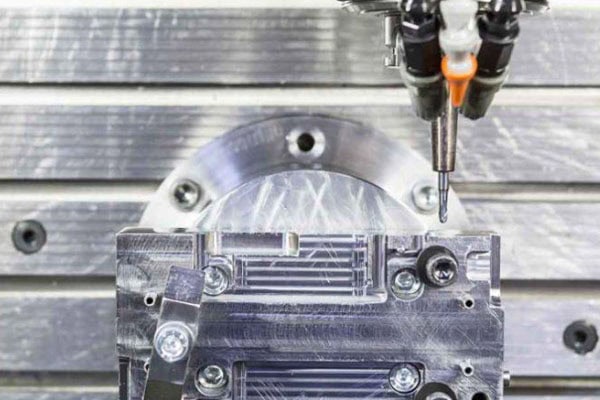
Hogyan válasszuk ki az anyagokat és a felületkezeléseket endoszkópos sebészeti alkatrészekhez?
Az anyagválasztás közvetlenül befolyásolja a megmunkálási nehézséget, az alkatrész szilárdságát, korrózióállóságát és a későbbi feldolgozási módszereket. A tényleges anyagválasztást az alkatrész alkalmazása, érintkezési környezete, összeszerelési követelményei és az ügyfél által megadott mérnöki specifikációk alapján kell meghatározni. A kiválasztás nem történhet kizárólag az áron. Az endoszkópos sebészeti alkatrészek esetében az anyag biokompatibilitását, a magas hőmérséklettel szembeni ellenállást, a tisztítással és sterilizálással szembeni ellenállást, valamint a hosszú távú használat során fennálló méretstabilitást is figyelembe kell venni. A különböző anyagok eltérő követelményeket támasztanak a forgácsolási sebesség, a szerszámkopás, a felületi érdesség és a deformáció szabályozása tekintetében, ezért ezeket a tervezési szakaszban előzetesen értékelni kell. A megfelelő anyagválasztás nemcsak a megmunkálási hatékonyságot javíthatja, hanem csökkentheti a későbbi összeszerelés, felületkezelés és minőségellenőrzés során felmerülő problémákat is.
A rozsdamentes acél alkalmas precíziós szerkezeti alkatrészekhez
A 316L-hez hasonló rozsdamentes acélokat gyakran használják orvostechnikai eszközök alkatrészeihez, és jó korrózióállósággal és mechanikai tulajdonságokkal rendelkeznek. A rozsdamentes acél hüvelyekhez, csatlakozókhoz, megfogó alkatrészekhez, szerkezeti tartókhoz és egyéb alkatrészekhez is szóba jöhet az adott kialakítástól függően. A rozsdamentes acél azonban általában nagyobb keménységgel és nehezebben megmunkálható, mint a hagyományos alumínium. Ezért a feldolgozás során ellenőrizni kell a szerszámkopást, a forgácsolási hőt és a megmunkálási deformációt.
Titánötvözetek és műszaki műanyagok speciális szerkezetekhez
A titánötvözetek nagy szilárdságúak és viszonylag kis súlyúak, és bizonyos orvostechnikai eszközök szerkezeteiben alkalmazhatók. A műszaki műanyagok, mint például a PEEK, olyan tulajdonságokkal rendelkeznek, mint a hőállóság és a kémiai közegekkel szembeni ellenállás, és felhasználhatók bizonyos szigetelő, tartó vagy szerkezeti alkatrészekhez. Meg kell jegyezni, hogy az anyag neve önmagában nem jelenti azt, hogy egy alkatrész klinikailag is használható. A végső anyagminőséget, a felületkezelést, a tisztítási követelményeket és az alkalmazási környezetet az orvostechnikai eszköz tervezési és szabályozási követelményeinek megfelelően kell megerősíteni.
A felületminőséget az alkalmazásnak megfelelően kell meghatározni
A megmunkálás után az alkatrészek sorjátlanításra, polírozásra, passziválásra, elektropolírozásra vagy egyéb meghatározott kezelésekre szorulhatnak. Endoszkópos sebészeti alkatrészek esetében az éleken maradt sorják befolyásolhatják az összeszerelést és a használatot, ezért az éles szélek eltávolítását általában bele kell foglalni a megmunkálási követelményekbe. A felületkezelés a méreteket is befolyásolhatja. Ha egy furat vagy illeszkedő felület méretei megváltoznak az utófeldolgozás után, az összeszerelési hézag is megváltozhat. Ezért a felületkezelési követelményeket a gyártás előtt meg kell erősíteni, és a kapcsolódó méretváltozásokat bele kell foglalni a méretellenőrzésbe.
TiRapid egyedi endoszkópos alkatrészek gyártási folyamata
Az endoszkópos sebészeti alkatrészek testreszabott gyártása egy mérnöki fájllal kezdődhet, majd a folyamatértékelésen, prototípus-megmunkáláson, ellenőrzésen és sorozatgyártáson haladhat keresztül. A mérnöki csapat először elemzi a 3D modellt, a 2D rajzokat, az anyagot, a tűréshatárokat és a felületkezelési követelményeket, hogy meghatározza, hogy az alkatrész alkalmas-e megmunkálásra, és azonosítsa a vékony falak, mély furatok, finom hornyok vagy összetett összeszerelési szerkezetek által okozott lehetséges problémákat. Ezután prototípus-megmunkálást végeznek a méretek, a megjelenés és az összeszerelési teljesítmény ellenőrzésére. Az ellenőrzési eredmények alapján a megmunkálási paraméterek optimalizálhatók a kis tételű vagy sorozatgyártás megkezdése előtt. Ez a folyamat csökkentheti az átdolgozás kockázatát, és lehetővé teszi az ügyfelek számára, hogy a hivatalos tömeggyártás előtt megerősítsék az alkatrész teljesítményét és az alkalmazás eredményeit.
Rajzértékelés és DFM-ajánlások
Miután az ügyfelek elküldték a CAD-fájlokat és a műszaki rajzokat, a TiRapid DFM-ellenőrzéseket végezhet az alkatrész szerkezetének megfelelően, beleértve a furatok pozícióit, a falvastagságot, a szerszámok hozzáférhetőségét, a megmunkálási sorrendet és az anyagválasztást. Ha egy bizonyos jellemző növelheti a megmunkálási nehézségeket, módosítási javaslatokat lehet tenni a gyártás előtt, ahelyett, hogy meg kellene várni a megmunkálás befejezését. A gyors fejlesztést igénylő orvostechnikai eszközökkel kapcsolatos projektek esetében ez a korai kommunikáció csökkentheti az ismételt prototípus-készítést.
Prototípus-megmunkálás és méretellenőrzés
A folyamat megerősítése után a projekt belép a prototípus megmunkálási szakaszába. A prototípusok célja nemcsak a megjelenés ellenőrzése, hanem az összeszerelés, a mozgás, a méretek és a tervezési teljesítmény ellenőrzése is. Például egy endoszkópos megfogó szerelvény csatlakozójának megmunkálása után a megfelelő szerkezettel össze kell szerelni, hogy megbizonyosodjon arról, hogy a furatok pozíciói pontosak, a menetek simán működnek-e, és hogy van-e interferencia a mozgó alkatrészek között. A prototípus jóváhagyása után a gyártási paraméterek a tényleges visszajelzéseknek megfelelően módosíthatók.
Kis tételű gyártás és minőségellenőrzés
Miután a prototípusok átestek az ellenőrzésen, a projekt követelményeinek megfelelően megszervezhető a kis tételű gyártás. A kis tételű gyártási szakasz fő célja az összes alkatrész méretkonzisztenciájának fenntartása, a megmunkálási sebesség egyszerű növelése helyett. Ugyanazon tételből származó alkatrészek esetében mintavételes ellenőrzés vagy 100%-os ellenőrzés végezhető a rajzi követelményeknek megfelelően, különös figyelmet fordítva a furatátmérőkre, a külső átmérőkre, a menetekre, a kritikus pozicionálási méretekre és a felületi állapotokra. Szerkezetileg összetett alkatrészek esetén olyan berendezések, mint a koordináta-mérő gémes (CMM) is használhatók a méretellenőrzés elősegítésére.
Csomagolás és későbbi gyártástámogatás
A precíziós kis alkatrészek szállítás közben érzékenyek lehetnek az ütésekre, karcolásokra vagy keveredésre, ezért a csomagolást is bele kell foglalni a gyártási tervbe. Az ellenőrzés után az alkatrészeket cikkszámok, mennyiségek és az ügyfél igényei szerint lehet osztályozni és csomagolni. A TiRapid nemcsak CNC megmunkálást, hanem lemezmegmunkálást és 3D nyomtatási szolgáltatásokat is nyújt, támogatva a gyártást a prototípusoktól és a kis tételektől a méretarányos gyártásig. A weboldal hozzáadott értékű szolgáltatásokat is ismertet, beleértve a CAD-fájlok támogatását, az összeszerelést, a beszerzést és a csomagolástervezést, amelyek csökkenthetik az ügyfelek és a különböző beszállítók közötti ismételt kommunikációt.
Gyakran ismételt kérdések
Kis mennyiségben megmunkálhatók az endoszkópos sebészeti alkatrészek?
Igen. Új termékek fejlesztése esetén először egyedi vagy kis tételben gyártott prototípusok megmunkálása végezhető el a méretek és az összeszerelési teljesítmény ellenőrzése érdekében, mielőtt a sorozatgyártás folytatódna. Ez csökkentheti a nagy beruházásokat, mielőtt a tervet teljesen jóváhagynák.
A CNC megmunkálás képes kezelni a nagyon kis endoszkópos alkatrészeket?
A konkrét rajz kiértékelhető a megvalósíthatóság meghatározásához. Az alkatrész méretei, a furatátmérő, a horony szélessége, a falvastagság, az anyag és a tűrések mind befolyásolhatják a megmunkálási módszert. Viszonylag kis alkatrészek esetén az árajánlatadás előtt mérnöki értékelésre van szükség a megfelelő szerszámok, berendezések és megmunkálási megoldások meghatározásához.
Milyen információkra van általában szükség az endoszkópos alkatrészekkel kapcsolatban?
Általánosságban ajánlott a 3D fájlokat, például a STEP és az STP fájlokat, a méret- és tűréshatárokat tartalmazó műszaki rajzokkal együtt benyújtani. Ha anyagtanúsítványok, felületkezelési követelmények, ellenőrzési jelentések vagy csomagolási követelmények is vannak, akkor azokat együtt is be lehet nyújtani. A teljesebb információk általában pontosabb műszaki értékelést és árajánlatot tesznek lehetővé.
Elkészíthetők prototípusok a kötegelt megmunkálás előtt?
Igen. A prototípus-ellenőrzés egy gyakori gyártási módszer az orvostechnikai eszközök alkatrészeinek fejlesztése során. A prototípusok segíthetnek a méretezési, összeszerelési vagy szerkezeti problémák előzetes azonosításában, mielőtt a kis tételű gyártásra áttérnének, ezáltal csökkentve az újrafeldolgozást a kötegelt megmunkálás után.
A CNC megmunkálás előnye, hogy a nem szabványos alkatrészek meghatározott rajzok szerint gyárthatók anélkül, hogy az ügyfeleknek módosítaniuk kellene a terveiket a meglévő termékekhez igazodva. Azoknál a termékeknél, amelyek még a korai fejlesztési szakaszban vannak, először kis számú prototípus gyártható, hogy a mennyiség növelése előtt megerősítsék az alkatrészek megfelelő beszerelését. A már gyártásba került projektek esetében a tényleges igényeknek megfelelően kis tételben vagy kötegben történő megmunkálás is megoldható. Ha már rendelkezik STEP, STP, PDF vagy egyéb mérnöki fájlokkal az endoszkópos alkatrészekhez, azokat közvetlenül elküldheti a TiRapidnak. A mérnökök először áttekinthetik az alkatrész szerkezetét és a megmunkálási követelményeket, majd megfelelő gyártási ajánlásokat és árajánlatot adhatnak. Ez áttekinthetőbbé teszi a rajzoktól a késztermékekig tartó folyamatot, és megkönnyíti a lehetséges megmunkálási problémák előzetes azonosítását is. A precíziós CNC alkatrészeket igénylő endoszkópos műszerprojekteknél a mérnöki kommunikáció, a megmunkálás, az ellenőrzés és a későbbi szállítás kezelésére képes gyártó kiválasztása csökkentheti a köztes lépéseket, és hatékonyabbá teheti a projekt végrehajtását.
E-mail: projects@tirapid.com
Telefon: + 86 760 8999 8536
















