
Az ipari berendezésekben használt fogaskerekek talán nem tűnnek különösebben bonyolultnak, de beszerelés után még egy kis méretbeli hiba is valódi problémává válhat. A fogprofil vagy a furat helyzetének apró eltérése önmagában nehezen észrevehető, de a zaj, a rezgés és a gyorsuló kopás a beszerelés után gyorsan megjelenhet. A folyamatosan működő berendezések esetében a fogaskeréknek többet kell tennie, mint egyszerűen a rajznak megfelelően illeszkednie. Simán kell illeszkednie, méretstabilnak kell lennie, és ellen kell állnia az ismételt működésnek. A CNC megmunkálás jobb kontrollt biztosíthat a fogaskerék külső átmérője, furata, véglapja és a kapcsolódó jellemzők felett, de a folyamattervezés és -ellenőrzés ugyanolyan fontos.
Mit kell ellenőrizni az ipari berendezések fogaskerekeinek CNC megmunkálása során?
A fogaskerekek funkcionális mechanikus alkatrészek, ahol a külső méretek csak a követelmények egy részét képezik. A fogprofil, a fogtávolság, a furat helyzete és a megmunkált felületek közötti kapcsolat mind befolyásolhatja a tényleges teljesítményt. Az ipari berendezésekben használt fogaskerekeknek gyakran hosszú ideig folyamatosan kell működniük. Egy kis megmunkálási eltérés fokozatosan rendellenes zajhoz, megnövekedett hőmérséklethez vagy átviteli problémákhoz vezethet. A kritikus méretek és megmunkálási adatok gyártás előtti tisztázása sokkal stabilabbá teheti a teljes gyártási folyamatot.
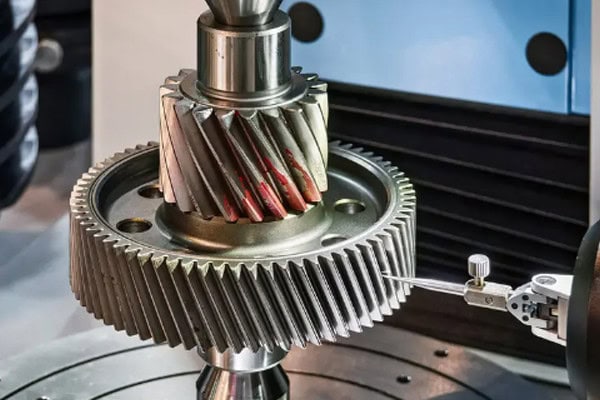
A fogprofil és a fogtávolság befolyásolja a fogaskerekek kapcsolódását
Az, hogy egy fogaskerék az összeszerelés után simán fut-e, nagymértékben függ a fogprofil és a fogtávolság pontosságától. A megmunkálás során, különösen a simítási műveletek során, stabil szerszámozásra és megfelelő vágási pályákra van szükség. A precíziós sebességváltó alkatrészek esetében a fogfelületek érdességére és sorjáira is figyelmet kell fordítani.
- A fogprofil szabályozása: A túlzott profileltérés egyenetlen érintkezést okozhat az illeszkedő fogaskerekek között, és további üzemzajt kelthet.
- Állandó fogtávolság fenntartása: Egyetlen fogtávolság jelentős hibája periodikus ingadozásokat okozhat az átvitel során.
- A foggyökér és a fogcsúcs területeit megfelelően meg kell csiszolni: Az ezeken a területeken lévő sorják vagy megmunkálási nyomok felgyorsíthatják a kopást a fogaskerék üzembe helyezése után.
A fogaskerék-megmunkálás nem egyszerűen arról szól, hogy egy kör alakú fogat vágunk egy nyersdarab köré. A lényeg az, hogy minden fog között egységes geometriai kapcsolatot tartsunk fenn. A tételekben gyártott ipari berendezésalkatrészek esetében a stabil pontosság sokkal értékesebb, mint egyetlen vizuálisan tökéletes minta előállítása.
A furat és a véglap pontossága befolyásolja a beépítést
A fogaskerekeket általában tengelyekre, hüvelyekre vagy más erőátviteli alkatrészekre szerelik, így a furat és a homilap fontos összeszerelési referenciapont. Ha a furatátmérő, a kerekdedség vagy a homilap állapota nem egyforma, a fogaskerék a beszerelés után excentrikusan foroghat. Minél gyorsabban működik a berendezés, annál észrevehetőbbé válhatnak ezek a problémák.
| Kritikus terület | CNC megmunkálási fókusz | A berendezésekre gyakorolt hatás |
| Fogfelszín | Fogprofil, fogtávolság, felületi minőség | Hálózati stabilitás és üzemi zaj |
| Furat | Átmérő, kerekség, pozíciópontosság | Tengelyilleszkedés és koncentricitás |
| Végső arc | Laposság, merőleges kapcsolat | Axiális pozicionálás |
| Foggyökér | Sarokmegmunkálás, sorjaeltávolítás, átmeneti területek | Élettartam és üzemstabilitás |
| Külső átmérő | Méret, kifutás | Szomszédos alkatrészek közötti távolság és mozgás |
A sebességváltó kifutását nem szabad figyelmen kívül hagyni
Még ha a fő fogak méretei látszólag megfelelnek is a követelményeknek, a kész fogaskereket továbbra is ellenőrizni kell radiális és axiális ütés szempontjából. Nagy sebességű forgást vagy precíz pozicionálást igénylő ipari berendezéseknél még a kismértékű excentricitás is befolyásolhatja a sebességváltó teljesítményét. A megmunkálási alappont kiválasztása, a befogás és a gép pontossága mind befolyásolhatja a végeredményt.
A fogaskerék-anyagok eltérő CNC megmunkálási stratégiákat igényelnek
Az ipari berendezések fogaskerekei számos anyagból gyárthatók, beleértve az ötvözött acélt, rozsdamentes acélt, alumíniumötvözeteket és bizonyos rézötvözeteket. Keménységük, szívósságuk és hőkezelési körülményeik nagyon eltérő forgácsolási viselkedést eredményezhetnek. A beszerzés során előfordulhat, hogy csak az anyag nevének megadása nem elegendő. A megmunkálás megkezdése előtt az anyagminőséget, az állapotot és a kívánt végső teljesítményt is meg kell erősíteni.
Az ötvözött acél fogaskerekek kopásállóságra és megmunkálás utáni kezelésre szorulnak
Az ötvözött acélt széles körben használják olyan fogaskerekek gyártásához, amelyeknek nagyobb átviteli terheléseket kell elviselniük. A megmunkálási folyamatnak figyelembe kell vennie a nagyolást, a simítást és a későbbi hőkezelés okozta méretváltozásokat. Ha karbonizálásra, edzésre vagy más felületedzési eljárásra van szükség, akkor a megfelelő megmunkálási ráhagyást előre meg kell tervezni. Ellenkező esetben a kezelés utáni méretkorrekció nehézkessé válhat.
- Szabályozott anyagleválasztás durva megmunkálás során: Az alapvető fogaskerék-geometria stabil kialakítása és a későbbi simítás munkaterhelésének csökkentése.
- Hőkezelés előtt hagyjon megfelelő ráhagyást: Tartson fenn elegendő anyagot a későbbi korrekciós és befejező műveletekhez.
- A fogfelület edzés utáni vizsgálata: Győződjön meg arról, hogy a keménység és a méretviszonyok megfelelnek a tervezett működési követelményeknek.
A rozsdamentes acél fogaskerekek jobb megmunkálási hőszabályozást igényelnek
A rozsdamentes acél viszonylag nagy szívóssággal rendelkezik, és megmunkálás közben anyaglerakódást, hőt és gyorsított szerszámkopást okozhat. Ha a forgácsolási paramétereket nem megfelelően szabályozzák, a fogfelületen nemkívánatos megmunkálási nyomok alakulhatnak ki. A szerszám állapota, a hűtés és a forgácseltávolítás mind nagyobb figyelmet igényel az anyag megmunkálása során.
Az alumíniumötvözetből készült fogaskerekeknél figyelmet kell fordítani a sorjákra és a deformációra
Az alumíniumötvözetből készült fogaskerekek könnyűek, és hasznosak lehetnek olyan ipari berendezésekben, ahol a csökkentett tömeg vagy tehetetlenség fontos. Az anyag viszonylag könnyen forgácsolható, de sorják képződhetnek a fogak közötti rések és a furatok körül. A vékony szakaszok túlzott szorítóerő hatására is deformálódhatnak. A megfelelő rögzítés és a célzott sorjázóeltávolítási eljárás segíthet a méretpontosság fenntartásában.
A különböző anyagok eltérő megmunkálási stratégiákat igényelnek. Árajánlatkéréskor az ügyfeleknek ideális esetben együtt kell megadniuk az anyagminőséget, a keménységi állapotot, a hőkezelési követelményeket és a tervezett üzemi feltételeket. A világos információk lehetővé teszik a beszállító számára, hogy korábban azonosítsa a lehetséges megmunkálási kihívásokat, és később csökkentse a szükségtelen változtatásokat.
Hogyan tudják az ipari berendezések fogaskerekei megőrizni az állandóságot a sorozatgyártás során?
Az igazi kihívás gyakran akkor kezdődik, amikor egy fogaskerék-projekt a prototípusgyártásból a sorozatgyártásba kerül. Egyetlen minősített fogaskerék előállítása nem különösebben nehéz; a stabil pontosság fenntartása több tucat vagy több száz alkatrészen keresztül sokkal nagyobb próbája a CNC megmunkálási folyamatnak. A szerszámkopás, a befogás változása, az anyagváltozások és a gép állapota mind fokozatosan megváltoztathatják a méreteket a gyártás során.
A kulcsfontosságú paramétereket a kötegelt gyártás előtt rögzíteni kell
A rendszeres gyártás megkezdése előtt meg kell erősíteni a rajzok felülvizsgálatát, az anyagot, a megmunkálási adatlapot, a szerszámokat és a kritikus méreteket. Miután a prototípus átment az összeszerelési teszten, a gyártási módszert nem szabad véletlenszerűen megváltoztatni a tömeggyártás során.
- Rajzverzió zárolása: Akadályozza meg, hogy a különböző verziókat egyszerre használják a gyártási folyamatban.
- Állandó megmunkálási referenciaértékek fenntartása: Csökkentse a gyártási tételek közötti pozicionálási különbségeket.
- Kritikus méretek rögzítése: Hasznos referenciaadatok létrehozása a jövőbeli termeléshez és folyamatok monitorozásához.
- A szerszám élettartamának kezelése: A túlzott szerszámkopás fokozatosan befolyásolhatja a fogfelületeket, a furatméreteket és az általános megmunkálási pontosságot.
A folyamat közbeni ellenőrzés praktikusabb, mint mindent a végén ellenőrizni
Ha a méretbeli eltérést csak a teljes tétel elkészülte után fedezik fel, az utólagos megmunkálás költségei gyorsan megnőhetnek. A gyártás során a kulcsfontosságú mérések, mint például a fogvastagság, a furatméret, a végfelület állapota és az ütés megfelelő időközönként ellenőrizhetők. Nagyobb megrendelések esetén az első darab jóváhagyása és a folyamatnyilvántartások is segíthetnek a megmunkálási feltételek stabilan tartásában.
Mit kell ellenőrizni a szállítás előtt?
A végső ellenőrzésnek nem szabad pusztán a karcolásokra vagy a látható felületi hibákra összpontosítania. Az ipari berendezéseket vásárlóknak olyan alkatrészekre van szükségük, amelyek felesleges beállítás nélkül beszerelhetők, ezért a kritikus méreteket, fogfelületeket, furatpozíciókat és minden meghatározott anyag- vagy hőkezelési követelményt ellenőrizni kell a rajz és a beszerzési specifikációk alapján.
| Ellenőrző elem | Kulcsfontosságú tartalom | Tipikus cél |
| Befoglaló méretek | Külső átmérő, fogaskerék szélessége stb. | Alapvető specifikációk megerősítése |
| Sebességváltó paraméterei | Fogprofil, fogtávolság, fogvastagság | Hálózási követelmények ellenőrzése |
| Furat | Átmérő, kerekség | Győződjön meg a tengely illeszkedéséről |
| Kifut | Radiális és axiális ütés | Csökkentse az excentrikus működést |
| Anyag- és hőkezelés | Anyagállapot, keménység | Megfelel az üzemeltetési követelményeknek |
Hogyan kell értékelni egy CNC megmunkáló beszállítót ipari berendezések fogaskerekeihez?
A fogaskerék-beszerzés többet jelent az egységárak összehasonlításánál. Mivel a fogaskerekek közvetlenül befolyásolják a későbbi összeszerelési és átviteli teljesítményt, a megrendelés leadása előtt érdemes ellenőrizni a megmunkálási tapasztalatokat, a rajzok értelmezését, az ellenőrzési képességet és a tételgyártás stabilitását. Egyedi ipari berendezésalkatrészek esetében ezek a tényezők közvetlen hatással lehetnek a szállítási és az utólagos megmunkálási költségekre.
Figyelembe kell venni mind a megmunkálási tapasztalatot, mind az ellenőrzési képességet
A megfelelő CNC berendezések megléte csak a kiindulópont. A beszállító precíziós sebességváltó alkatrészekkel kapcsolatos tapasztalata hasznosabb annak felmérésében, hogy képes-e kezelni a tényleges projektet. Az ügyfelek érdeklődhetnek a fogaskerék-megmunkálási képességekről, a furat pontosságáról, a fogfelület-ellenőrzési módszerekről, valamint arról, hogy rendelkezésre állnak-e méretellenőrzési jelentések. Hőkezelést igénylő projektek esetén érdemes megerősíteni a megmunkálási és utókezelési folyamatok összehangolását is.
A prototípus-fejlesztésnek zökkenőmentesen kell kapcsolódnia a kötegelt megrendelésekhez
Sok ipari berendezésprojekt kis mennyiségű fogaskerék összeszerelési tesztelésével kezdődik. Miután a tervet ellenőrizték, a megrendelés sorozatgyártásba kerülhet. Ha a prototípus és a sorozatgyártási folyamatok teljesen eltérőek, később méretbeli eltérések jelentkezhetnek. Stabilabb megközelítés az, ha a prototípusgyártásból származó validált adatpontokat, szerszámokat és kritikus paramétereket átviszik a későbbi sorozatgyártásba.
A kommunikáció hatékonysága szintén a beszerzési költségek része
A fogaskerék-rajzok olyan információkat tartalmazhatnak, mint a modul, a nyomásszög, a fogak száma, a fogaskerék szélessége, a furatátmérő, a tűrések és a hőkezelési követelmények. Bármilyen nem egyértelmű részlet befolyásolhatja a megmunkálás eredményét. Az a beszállító, amely azonosítja a lehetséges problémákat és megerősíti a nem egyértelmű követelményeket az árajánlatadás előtt, jelentős időt takaríthat meg ahhoz képest, mintha a problémákat a gyártás megkezdése után fedeznék fel. Az egyedi ipari berendezésalkatrészek esetében a kezdeti szilárd kommunikáció csökkentheti a szükségtelen módosításokat és a későbbi átdolgozásokat.
Az ipari berendezések fogaskerekeinek CNC megmunkálása végső soron az átviteli pontosságtól, az összeszerelés stabilitásától és az állandó gyártási teljesítménytől függ. A fogprofiltól és -távolságtól kezdve a furatokig, az ütésig, az anyagkezelésig és a tételellenőrzésig minden szakaszhoz egyértelmű gyártási terv szükséges. A fogaskerék-prototípusokat, egyedi megmunkálást vagy tételgyártást igénylő ügyfelek számára a TIRAPID támogatást nyújt a rajzok áttekintésétől és a CNC megmunkálástól a minőségellenőrzésig, segítve a testreszabott fogaskerekek zökkenőmentesebb átmenetét az ipari berendezések összeszerelésébe.
















