
Egy ipari berendezés szerelvénye kinézetre csupán pozicionáló blokkok, szorítók és rögzítőfuratok kombinációjának tűnhet, de a valódi teljesítménye attól függ, hogy milyen pontosan és következetesen tartja a munkadarabot. Ha a pozíció minden egyes alkatrész betöltésénél kissé megváltozik, vagy a túlzott szorítóerő deformációt okoz, a megmunkálási pontosság gyorsan inkonzisztenssé válhat. Az egyedi szerelvények különösen igényesek, mivel minden berendezésprojekt eltérő munkadarab-méreteket, referenciapontokat és összeszerelési követelményeket igényelhet. A CNC megmunkálás precíz pozicionáló furatokat, tartófelületeket, határoló szerkezeteket és rögzítőcsatlakozókat biztosít, segítve a szerelvényeket a stabil és megismételhető teljesítmény biztosításában az ipari termelésben.
Melyek a CNC megmunkáló ipari berendezések szerelvényeinek legfontosabb követelményei?
A készülék fő feladata a munkadarab elhelyezése és rögzítése, de a gyakorlati gyártás ennél sokkal többet foglal magában. A munkadarab méretei, a megmunkálási helyek, a szerszámpályák és a berendezések csatlakozási pontjai mind befolyásolják a készülék kialakítását. Egy jó készüléknek nem kell túlságosan bonyolultnak lennie. Gyorsan kell pozicionálnia a munkadarabot, biztonságosan meg kell tartania azt, elegendő megmunkálási játékteret kell biztosítania, és ismételt használat után is megbízható pontosságot kell fenntartania.
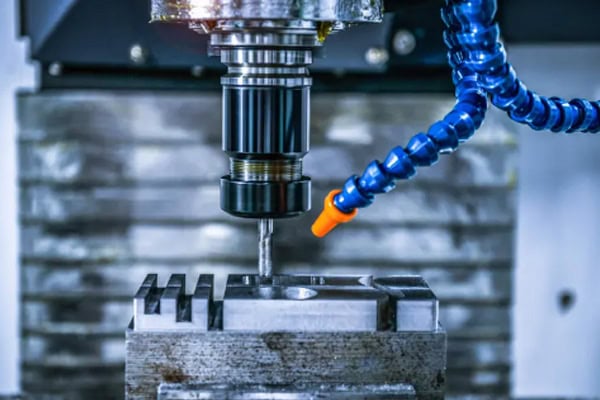
A szerkezetek helymeghatározásához következetes pontosság szükséges
A furatok, a pozicionáló csapok és a referenciafelületek általában a készülékek legfontosabb jellemzői közé tartoznak. CNC megmunkálás során ezen jellemzők közötti méretkapcsolatot gondosan ellenőrizni kell. Ha maga a készülék pozicionálási hibákat okoz, a munkadarab nem biztos, hogy eléri a kívánt megmunkálási pozíciót. Az ismételten használt ipari berendezések készülékei esetében a kopásállóságot és a hosszú távú pozicionálási stabilitást is figyelembe kell venni.
- Tartsa a furatpozíciókat stabilan: A furatpozíció kismértékű eltolódása is elmozdíthatja a teljes munkadarabot, és befolyásolhatja a későbbi fúrási, marási és összeszerelési műveleteket.
- Tartsa síkban a referenciafelületeket: Az egyenetlen felfekvőfelület miatt a munkadarab kissé elmozdulhat, ami a befogás után további feszültséget okozhat.
- Használjon megfelelő rögzítőcsap-illesztéseket: A túl szoros illesztések megnehezítik a berakodást, míg a túlzott hézag csökkenti az ismétlési pontosságot.
- A határoló szerkezetek könnyen kezelhetővé tétele: A munkadarabnak gyorsan el kell érnie a megfelelő referenciapozíciót ismételt kézi beállítás nélkül.
Miután egy készülék gyártásba kerül, a pozicionálási hatékonyság és az ismételhetőség gyakran fontosabb, mint az egyszeri pontosság elérése. Egy olyan készülék, amely megköveteli a kezelőtől, hogy minden alkalommal manuálisan megtalálja a megfelelő pozíciót, precíz egyedi alkatrészekkel rendelkezhet, de mégsem képes stabil termelési ritmust biztosítani.
A szorítóerőt megfelelően kell szabályozni
Egy készüléknek elegendő erőre van szüksége a munkadarab megtartásához, de az erősebb befogás nem mindig jobb. A vékony falú alumínium alkatrészek, a kész alkatrészek és a nagy munkadarabok deformálódhatnak, ha a nyomás egy helyre koncentrálódik. CNC megmunkáló készülékek gyártása során a befogási pontoknak és a támasztópontoknak megfelelő terheléselosztást kell kialakítaniuk.
- A befogási pontokat a felfekvő felületek közelébe kell helyezni: Ez segít csökkenteni a hajlítás kockázatát a megmunkálás során.
- Kerülje a koncentrált nyomást vékony falú szakaszokon: Egy nagyobb érintkezési felület vagy további alátámasztás segíthet a terhelés elosztásában.
- Védje a megmunkált felületeket: A rosszul megtervezett érintkezési pontok nyomokat vagy karcolásokat hagyhatnak a precíziósan megmunkált területeken.
- A befogási műveletek legyenek praktikusak: A kezelőknek képesnek kell lenniük a munkadarab gyors rögzítésére és kioldására ismételt gyártás során.
| Lámpatest terület | CNC megmunkálási fókusz | Termelési hatás |
| Lyukak behelyezése | Átmérő, távolság, pozíciópontosság | Meghatározza a munkadarab pozicionálását |
| Referenciafelületek | Síkság, dimenziós kapcsolat | Stabil befogást biztosít |
| Stop blokkok | Magasság, pozíció, érintkezőfelület | Munkadarab nullapontjának vezérlése |
| Szorítófelületek | Érintkező pozíciója, terheléseloszlás | Megakadályozza az elmozdulást vagy deformációt |
| Szerelési alap | Furatpozíció, párhuzamosság | Befolyásolja a berendezések telepítését |
A rögzítőelemnek elegendő szerszámhézagot kell biztosítania
A készülékek tervezésénél nem csak a munkadarab rögzítésének szempontjait kell figyelembe venni. A szerszám mozgását, az orsóhoz való hozzáférést és a megmunkálási területeket is előre ellenőrizni kell. Ez különösen fontos a mély üregeket, oldalfuratokat vagy többlapos megmunkálást igénylő munkadarabok esetében.
- Biztosítson elegendő szabad helyet a megmunkálási területek körül: Kerülje el, hogy a vágószerszámok működés közben hozzáérjenek a készülékhez.
- Hagyjon elegendő helyet a mély furatok körül: Kerülje az ütközést a szerszámtartó, az orsó és a befogószerkezet között.
- Tartsa nyitva a forgácselvezetési útvonalakat: A túlzott forgácsfelhalmozódás befolyásolhatja a megmunkálás minőségét és növelheti a tisztítási időt.
- Biztosítson elegendő rakodóteret: A kezelőknek képesnek kell lenniük a munkadarab eltávolítására anélkül, hogy a rögzítőelemek akadályoznák őket.
Hogyan kell a CNC megmunkálást a különböző munkadarab-szerkezetekhez igazítani?
Az ipari berendezések alkatrészei sokféle formában kaphatók, beleértve a sík alkatrészeket, tengelyeket, vékonyfalú alkatrészeket, szabálytalan alkatrészeket és nagy szerkezeti elemeket. Egy szabványos készülék nem mindig tudja hatékonyan kezelni ezeket az eltéréseket. Egy olyan készülék, amely figyelmen kívül hagyja a munkadarab szerkezetét, instabil pozicionálástól, deformációtól vagy elégtelen megmunkálási hézagtól szenvedhet. A CNC megmunkálásnak a munkadarab-alappontok és a megmunkálási helyek egyértelmű ismeretével kell kezdődnie, mielőtt meghatároznák a tartó- és befogószerkezeteket.
Hogyan kell rögzíteni a vékony falú alumínium munkadarabokat?
A vékony falú munkadarabok különösen érzékenyek a befogás deformációjára. Ha a befogási nyomás kis területen koncentrálódik, az alkatrész a befogás elengedése után visszarugódhat, ami méret- és alakváltozásokat okozhat.
- Megfelelő alátámasztási pontok hozzáadása: Egyenletesebb alátámasztást biztosít nagyobb, vékony falú területekhez, és csökkenti a megmunkálási rezgést.
- Csökkentse a helyi szorítóerőt: Megakadályozza a látható nyomok kialakulását a munkadarabon.
- Érintkező felületek optimalizálása: Javítsa az érintkezés stabilitását a rögzítőelem és az alkatrész között.
- Alátámasztás nélküli területek szabályozása: A hosszú, túlnyúló szakaszok további alátámasztást igényelhetnek a vágás közbeni elmozdulás megakadályozása érdekében.
Az acél munkadarabok nagyobb rögzítési merevséget igényelnek
A nagy acél alkatrészek gyakran nehezek, és jelentős forgácsolóerőket generálhatnak a megmunkálás során. A befogóalapnak, a tartóblokkoknak és a rögzítőszerkezeteknek megfelelő merevséggel kell rendelkezniük. Ha a tartópontok rosszul vannak elhelyezve, a munkadarab megmunkálás közben rezeghet, még akkor is, ha biztonságosan van rögzítve.
- Tartsa stabilan a készülék alapját: Megmunkálás közben akadályozza meg a gépasztal elmozdulását.
- A támasztékok gyenge szakaszoktól való eltávolítása: Csökkenti a szorító- és forgácsolóerők okozta lokális deformációt.
- Vegye figyelembe az emelési és kezelési követelményeket: A nagy munkadarabokat biztonságosan kell be- és kirakodni anélkül, hogy a rögzítőelemek akadályt jelentenének.
- Hosszú megmunkálási ciklusok során vegye figyelembe a hőmérsékleti változásokat: A gép és az anyag hőmérsékletének változásai befolyásolhatják a pozicionálási stabilitást a folyamatos gyártás során.
A szabálytalan munkadarabok gyakran egyedi helymeghatározó szerkezeteket igényelnek
A szabálytalan munkadarabok kevés sík felülettel vagy szabványos furattal rendelkezhetnek, ami megnehezíti a hagyományos befogók használatát. A CNC megmunkálással olyan speciális pozicionáló blokkok, kontúrozott tartók és speciális határoló szerkezetek hozhatók létre, amelyek stabil referenciákat hoznak létre a tényleges munkadarab profilja alapján. Komplex ipari berendezésalkatrészek esetében ez a fajta egyedi befogó sokkal praktikusabb lehet, mint a munkadarab manuális ismételt pozicionálása.
Egy befogóeszköz fejlesztésekor az ügyfeleknek ideális esetben együtt kell megadniuk a 3D modellt, a megmunkálási rajzot, a kritikus adatpontokat és a berendezés csatlakozási információit. A teljes körű információk megkönnyítik a potenciális interferencia azonosítását, és meghatározzák, hogy mely területek alkalmasak a helymeghatározásra, a befogásra vagy a hézag meghatározására.
Hogyan tudják a szerelvények stabilitását fenntartani a sorozatgyártás során?
Egy rögzítőelem új korában nagyon jól teljesíthet, de a hosszú távú gyártás kopást okoz a rögzítőcsapokon, a tartófelületeken, a szorítókon és más érintkezési területeken. A terhelési ciklusok számának növekedésével ez a kopás fokozatosan befolyásolhatja az ismételhetőséget. Az ipari berendezések gyártói számára a rögzítőelemek tartóssága és a karbantartás egyszerűsége érdemes figyelembe venni a gyártás megkezdése előtt.
Mit kell ellenőrizni a gyártás megkezdése előtt?
Mielőtt egy rögzítőelemet sorozatgyártásba helyeznének, nem elegendő csak a külső méreteit és a rögzítőfuratokat ellenőrizni. A tényleges terhelési tesztek hasznosabbak. A munkadarabot ismételten pozicionálni és rögzíteni kell, hogy megfigyeljék, a helyzete stabil-e.
- Ellenőrizze a rögzítőfuratokat és a csapokat: Győződjön meg arról, hogy az illeszkedés megfelelő, és nem mutat túlzott lazulást.
- Ismételt betöltés tesztelése: Töltse be a munkadarabot többször, és ellenőrizze, hogy a referenciapont pozíciója állandó marad-e.
- Ellenőrizze a befogás működését: Győződjön meg arról, hogy a kézi, pneumatikus vagy hidraulikus mechanizmusok simán működnek.
- Szerszámhézag tesztelése: Futtassa le a tényleges megmunkálási útvonalat annak megerősítésére, hogy a szerszám nem ütközik a készülékkel.
- Ellenőrizze a forgácselvezetési teret: Győződjön meg arról, hogy a forgácsok nem gyűlnek össze a kritikus területek körül a megmunkálás során.
A kopóalkatrészek jobban cserélhetők
A rögzítőcsapokat, támasztóblokkokat és szorítóelemeket gyakran használják, és idővel természetes módon kopnak. Ha ezek az alkatrészek véglegesen be vannak építve a szerelvény testébe, a karbantartás a szerelvény nagy részének újrafeldolgozását vagy cseréjét igényelheti. A cserélhető alkatrészek megkönnyítik a karbantartást, és meghosszabbíthatják a teljes szerelvény élettartamát.
- Használjon cserélhető rögzítőcsapokat: A kopott csapok a teljes szerelvény újragyártása nélkül cserélhetők.
- A tartóblokkokat külön kell felszerelni: Ez leegyszerűsíti a karbantartást és a méretezést.
- Hagyjon helyet a befogó alkatrészek beállításához: Ez lehetővé teszi a munkadarab-tételek közötti kis méretbeli eltérések kiegyenlítését.
- Kopó alkatrészek specifikációinak rögzítése: A jövőbeni karbantartás és csere sokkal egyszerűbbé válik.
A pontosság változásait hosszú távú használat során figyelni kell
Egy befogóeszköz a kiszállítás után nem tekinthető karbantartásmentesnek. A gyártás folytatódásával a rögzítőfelületeket, csapokat és tartóelemeket rendszeresen ellenőrizni kell. Ha a megmunkált munkadarabok ellenőrzési adatai fokozatosan megváltoznak, meg kell vizsgálni az okát annak megállapítására, hogy a megmunkálási folyamat vagy maga a befogóeszköz kopott-e.
| Ellenőrző elem | Kulcsfókusz | Cél |
| Pozicionálási pontosság | Furatok, referenciafelületek bejelölése | Csökkentse a munkadarab elmozdulását |
| Ismétlési | Pozícióváltozások ismételt terhelés után | Köteg konzisztenciájának megőrzése |
| Rögzítési feltétel | Lazaság, deformáció, foltok | Javítsa a megmunkálási stabilitást |
| Kopási állapot | Pozícionáló csapok, tartók, szorítók | Időszerű karbantartás engedélyezése |
| Berendezés kompatibilitás | Szerelési méretek, szerszámhézag | Csökkentse a helyszíni interferenciát |
Mire kell figyelni ipari berendezések vásárlásakor?
A készülékek különböznek a hagyományos CNC-megmunkált alkatrészektől, mivel végső soron a gyártócsarnokban kell működniük. A beszállító minden alkatrészt a rajz szerint gyárthat, de ha a terv nem veszi figyelembe a terhelést, a szerszámmozgást és a kezelői hozzáférést, akkor a szállítás után is szükség lehet módosításokra. A beszerzés során hasznos megbeszélni a megmunkálási képességet, a készülékekkel kapcsolatos tapasztalatokat, az ellenőrzési eljárásokat és a beszállító azon képességét, hogy képes-e támogatni a későbbi változtatásokat.
Értékelje mind a CNC megmunkálási képességeket, mind a szerelvényekkel kapcsolatos tapasztalatokat
- Ellenőrizze a helymeghatározó jellemzők megmunkálási képességét: A precíziós furatokhoz, referenciafelületekhez és illesztési területekhez stabil pontosság szükséges.
- Komplex szerelvényekkel kapcsolatos tapasztalatok áttekintése: A hasonló ipari berendezések szerelvényeivel kapcsolatos projektekkel rendelkező beszállítók jobban megérthetik a gyakorlati gyártási követelményeket.
- Ellenőrző berendezések ellenőrzése: A mérőeszközöknek és az ellenőrző rendszereknek meg kell felelniük a projekt pontossági követelményeinek.
- Speciális anyagok megmunkálásának ismertetése: Az acél, az alumíniumötvözetek és a rozsdamentes acél eltérő megmunkálási stratégiákat igényelnek.
A prototípus-validálásnak kapcsolódnia kell a későbbi tételgyártáshoz
Sok ipari berendezés szerelvényprojektje egyetlen prototípussal kezdődik a próbaszereléshez. Miután a pozicionálás és a megmunkálási teljesítmény megerősítésre került, további szerelvények rendelhetők. A validált méreteket, adatpontokat és megmunkálási módszereket a későbbi gyártásba is be kell vinni, hogy elkerüljük a szerelvények közötti eltéréseket.
- Végezzen tényleges próbaösszeszerelést a prototípussal: Ellenőrizze a munkadarab pozicionálását, befogását és a szerszám mozgását.
- Jegyezze fel az összes jóváhagyott módosítást: A későbbi gyártás során a hitelesített verziót használja referenciaként.
- Tartsa a megmunkálási nullapontokat konzisztensnek: Csökkentse a pozicionálási különbségeket a készülékkészletek között.
- Végezzen további mintavételt a tétel kiszállítása előtt: Méretváltozások rögzítése, mielőtt a szerelvények elérnék a gyártócsarnokot.
A kommunikációs sebesség közvetlenül befolyásolhatja a projekt előrehaladását
Az egyedi szerelvények gyakran módosításra szorulnak a berendezésfejlesztés előrehaladtával. Az elhelyezési pontok, a rögzítőfuratok és a tartópozíciók változhatnak az új berendezés fejlesztése során. Egy olyan beszállító, amely gyorsan tudja értelmezni a rajzokat, azonosítani a megmunkálási kihívásokat és elvégezni a módosításokat, segíthet a projekt előrehaladásában. A kezdeti szilárd kommunikáció általában kevesebb módosítást és későbbi átdolgozást jelent.
Az ipari berendezések szerelvényeinek CNC megmunkálásának értéke nem csupán a pozicionáló blokkok, alapok és rögzítőfuratok előállításában rejlik. A valódi cél az, hogy a munkadarabok könnyen pozicionálhatók, biztonságosan rögzíthetők és megismételhetők legyenek a hosszú távú gyártás során. A furatok és tartófelületek elhelyezésétől kezdve a befogószerkezeteken, a szerszámhézagon, a kopáskezelésen és az ellenőrzésen át minden részlet befolyásolhatja a termelési hatékonyságot. Az egyedi szerelvényeket, szerszámprototípusokat vagy kötegelt szerelvény-megmunkálást igénylő ügyfelek számára a TIRAPID támogatást nyújt a rajzkommunikációtól és a folyamattervezéstől a CNC megmunkáláson és a minőségellenőrzésen át, segítve a szerelvényeket abban, hogy megfeleljenek a valós ipari berendezések gyártási igényeinek.
















