
A műanyag alkatrészgyártó iparban a CNC megmunkálás egyre szélesebb körben elterjedt, mivel nagy pontosságot, stabil teljesítményt kínál, és különösen alkalmas kis tételű, egyedi gyártásra. A POM, nejlon, PEEK, ABS és akril műszaki műanyagok esetében számos összetett alkatrészt ma már közvetlenül CNC megmunkálással állítanak elő. Sok ügyfél az árajánlatkérés során azt is észreveszi, hogy a gyártók közötti árkülönbség meglehetősen nagy lehet, még ugyanazon műanyag alkatrész esetében is. Valójában a műanyag CNC megmunkálás költségét nem csak maga az anyag határozza meg. Olyan tényezők is befolyásolják, mint a termékszerkezet kialakítása, a megmunkálási módszerek, a szerszámkopás, a gép működési hatékonysága és az utófeldolgozási eljárások. Ha az optimalizálást előre, a tervezési és folyamattervezési szakaszban elvégzik, az nemcsak a megmunkálási költségeket csökkentheti, hanem javíthatja a termékminőséget és a szállítási stabilitást is.
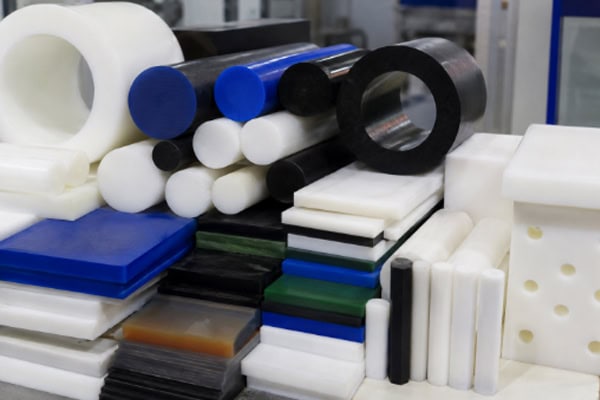
Kerülje a „túlzottan hatékony” anyagok kiválasztását
Mik azok a „túlzott teljesítményű” anyagok?
Műanyagok kiválasztásakor sok vásárló hajlamos azt hinni, hogy „minél drágább, annál jobb”, például közvetlenül a nagy teljesítményű műszaki műanyagokat, például a PEEK-et vagy a PI-t választják. Ha azonban az alkatrész csak egy átlagos szerkezeti elem, és nem igényel 300 °C-os magas hőmérséklettel szembeni ellenállást vagy extrém kémiai stabilitást, akkor a csúcskategóriás anyagok használata jelentősen megnöveli a költségeket.
Például:
Hagyományos mechanikus alkatrészek: POM elegendő
Átlátszó kijelző alkatrészek: Akril vagy PC elegendő
Kopásálló csúszó alkatrészek: A nejlon gazdaságosabb
Elektronikus szigetelő alkatrészek: Az ABS vagy a bakelit alkalmasabb lehet
A nem megfelelő anyagválasztás a műanyagok megmunkálásának magas költségeinek egyik leggyakoribb oka.
Hogyan válasszuk ki helyesen az anyagokat?
Az anyagok kiválasztásakor a vállalatok a következő tényezőket vehetik figyelembe:
Vegye figyelembe a munkakörnyezetet
Először határozza meg, hogy az alkatrésznek szüksége van-e a következőkre: magas hőmérséklettel szembeni ellenállás, korrózióállóság, kopásállóság, élelmiszeripari minősítés, orvosi minősítés, magas szigetelési szint.
Ha nincsenek különleges üzemeltetési feltételek, nincs szükség drága anyagok használatára.
Megmunkálási nehézség
Egyes anyagok kiváló tulajdonságokkal rendelkeznek, de hosszabb megmunkálási időt igényelnek.
Például:
| Anyag | Megmunkálási nehézség | Költség |
| POM | könnyű | Alacsony |
| Nejlon | közepes | közepes |
| KANDIKÁL | Nehéz | Magas |
Minél nehezebb a megmunkálási folyamat, annál nagyobb a szerszámkopás és a munkaköltségek.
Miért befolyásolják az anyagok a megmunkálási költségeket?
A különböző műanyagok vágási tulajdonságai nagyon eltérőek.
Például:
A PEEK hőálló, de nagyon kemény, ami gyors szerszámkopást okoz.
A nejlon nagyfokú nedvszívó képességgel rendelkezik, és megmunkálás után deformálódhat.
Az akril hajlamos a szélek lepattogzására, és alacsony sebességű simítást igényel.
Ezért az anyagok nemcsak a nyersanyagköltségeket határozzák meg, hanem közvetlenül befolyásolják: a megmunkálási időt, a szerszám élettartamát, a selejtmennyiséget, a felületkezelési költségeket is.
Az ésszerű anyagválasztás lényegében csökkenti a teljes termelési lánc költségeit.
Alkatrészszerkezet-tervezés optimalizálása
Miért jelent a bonyolultabb struktúra magasabb költségeket?
Sok műanyag alkatrészt a CNC megmunkálás nehézségeinek figyelembevétele nélkül terveznek, ami a következőket eredményezi:
· Túl sok mély üreg
· Túl bonyolult, éles szögű szerkezetek
· Ultravékony falú kialakítások
· Ismételt, többoldalas befogás
Mindezek a tényezők jelentősen megnövelik a megmunkálási időt. A CNC megmunkálásnál maga az „idő” is költség.
Hogyan optimalizálható a szerkezeti tervezés?
Kerülje a mély lyukakat és mély hornyokat
A mélyebb üregekhez hosszabb vágószerszámok szükségesek:
· A szerszámok nagyobb valószínűséggel rezegnek
· A megmunkálási sebesség lassabb lesz
· A felületi érdesség csökken
Javasolt a mélység-átmérő arányt ésszerű tartományon belül tartani.
Csökkentse a derékszögű szerkezeteket
A CNC forgácsolószerszámok természetüknél fogva kerekek, így a tökéletes 90°-os belső sarkok megmunkálása nehézkes.
Ajánlások:
· Sugár sarkok hozzáadása
· Használjon lekerekített átmeneteket
Ez nemcsak a megmunkálási hatékonyságot javítja, hanem csökkenti a szerszámkopást is.
Kerülje az ultravékony szerkezeteket
A műanyagok természetesen alacsony merevséggel rendelkeznek:
· A vékony falak könnyen deformálódnak
· Rezgés keletkezik a megmunkálás során
A falvastagság megfelelő növelése jelentősen javíthatja a hozamot.
Hogyan befolyásolja a tervezés a szerszámpályákat?
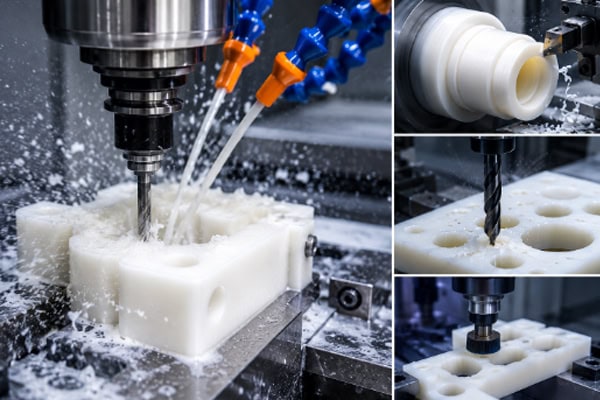
A műanyag CNC megmunkálás során a terméktervezés közvetlenül befolyásolja a szerszámpálya-tervezést, a szerszámpályák pedig meghatározzák a megmunkálási időt, a felületi minőséget és az összköltséget. Minél összetettebb a szerkezet, annál hosszabb a szerszámpálya, és annál nehezebb a megmunkálás. Például a mély hornyok, keskeny üregek, éles sarkok és összetett ívelt felületek ismételt szerszámcserét, réteges forgácsolást vagy több simító műveletet igényelnek. Ez nemcsak növeli a megmunkálási időt, hanem könnyen rezgésnyomokat, sorjákat és mérethibákat is okozhat. Másrészt, ha a lekerekített sarkokat megfelelően adják hozzá a tervezési szakaszban, a mély üregszerkezetek csökkennek, a falvastagság optimalizálódik, és a szerszám simábban mozoghat egyetlen menetben, a megmunkálási utak jelentősen lerövidíthetők, és a vágási hatékonyság javul. Mivel a műanyagok érzékenyek a hődeformációra, a bonyolult szerszámpályák lokális túlmelegedést is okozhatnak, ami olvadó élekhez, kifehéredéshez vagy instabil méretekhez vezethet. Ezért a kiváló műanyag CNC tervezés nemcsak a termék funkcionalitására összpontosít, hanem a szerszámpálya racionalitását is figyelembe veszi a megmunkálási költségek csökkentése és a termékhozam javítása érdekében.
A kötegelt megmunkálás csökkenti az egységköltségeket
Miért drágább a kis tételű gyártás?
Sok vásárló kíváncsi:
„Miért van ekkora különbség 1 darab és 20 darab elkészítése között?”
Mivel a CNC megmunkálásnak számos fix előzetes költsége van: programozás, szerszámbeállítás, gépbeállítás, első darab tesztelése.
Ezeket a kiadásokat még egyetlen részre vonatkozóan is teljesíteni kell.
Hogyan csökkenthetők a költségek kötegelt gyártással?
Többalkatrészes fészekmegmunkálás
Különösen lemezalkatrészekhez:
· Több termék is megmunkálható egyetlen beállítással
· Az ismételt pozicionálási idő csökken
Fix szerelvények újrahasznosítása
Kötegelt megrendelésekhez speciális szerelvények használhatók:
· A pozicionálási hatékonyság javítása
· Növelje a konzisztenciát
Csökkentse az anyagcsere gyakoriságát
Az anyagspecifikációk szabványosítása után:
· A folyamatos termelés lehetővé válik
· A gép állásideje csökken
Miért stabilabb a kötegelt megmunkálás?
A sorozatgyártás során:
· A szerszámparaméterek stabilabbak
· A megmunkálási hőmérsékletek egyenletesebbek
· A programhibák könnyebben javíthatók
Ennek eredményeként nemcsak az egységár csökken, hanem a termék minősége is általában stabilabb.
Ésszerűen szabályozható megmunkálási pontosság
A nagyobb pontosság mindig jobb?
Nem feltétlenül.
Sok műanyag alkatrész valójában nem igényel:
· Rendkívül nagy pontosság, ±0.01 mm
· Tükörszintű felületkezelés
Azonban, ha az ügyfelek nem határozzák meg a követelményeket, a gyártók alapértelmezés szerint magasabb megmunkálási szabványokat alkalmazhatnak.
Ez az alábbiakhoz vezethet:
· Hosszabb befejezési idő
· Megnövekedett ellenőrzési költségek
· Nagyobb selejtvalószínűség
Hogyan állítsunk be ésszerű pontosságot?
A pontosságot általában az alkalmazás szerint lehet osztályozni:
Szokásos szerkezeti alkatrészek
Szélesebb tűréshatárok elfogadhatók.
Párosító alkatrészek
Koncentrálj a kritikus dimenziók szabályozására.
Megjelenés részei
A felületminőség fontosabb, mint a rendkívül nagy méretpontosság.
Egy ésszerű megközelítés a következő:
„Nagy pontosság a kritikus méreteknél, lazább tűrések a nem kritikus területeken.”
Miért drágább a nagy pontosságú technológia?
Mert a nagy pontosság azt jelenti:
· Lassabb előtolási sebességek
· Több befejező menet
· Szigorúbb hőmérséklet-szabályozás
· Bonyolultabb ellenőrzési eljárások
Különösen mivel a műanyagok hő hatására természetes módon tágulnak, a megmunkálás során fellépő kis hőmérsékletkülönbségek is befolyásolhatják a méretstabilitást. Ezért a pontosságra való túlzott törekvés gyakran jelentősen növeli a költségeket.
Csökkentse az utófeldolgozási eljárásokat
Mit tartalmaz az utófeldolgozás?
A műanyag CNC megmunkálás során az utófeldolgozás általában magában foglalja a sorjátlanítást, polírozást, homokfúvást, festést, szitanyomást és ragasztást. Bár ezek a lépések javítják a megjelenést és a minőséget, a munka- és időköltségeket is növelik. Ezért sok megmunkáló gyártó megpróbálja minimalizálni az utófeldolgozási követelményeket a korai folyamattervezési szakaszban.
Hogyan csökkenthető az utófeldolgozás?
A gyakori módszerek a következők:
A szerszámpályák optimalizálása, hogy a megmunkált felület közvetlenül simaabb legyen.
Megfelelőbb műanyagok, például POM kiválasztása, amelyek természetesen simább felülettel rendelkeznek és csökkentik a polírozási igényeket.
A forgácsolási paraméterek megfelelő szabályozása az élek, sorják vagy szerszámnyomok megolvadásának elkerülése érdekében.
A terméktervezés során a komplex ívelt felületek és éles szögű szerkezetek csökkentése a manuális kidolgozási nehézségek csökkentése érdekében.
Kötegelt gyártás esetén az utófeldolgozás csökkentése nemcsak a költségeket csökkenti, hanem javítja a termék állandóságát és a szállítási hatékonyságot is.
Miért hagyják könnyen figyelmen kívül az utófeldolgozási költségeket?
Sok ügyfél csak a „megmunkálási árra” koncentrál, de az utófeldolgozás gyakran a teljes költség 20–40%-át teszi ki.
Különösen kézi polírozás:
· Sokáig tart
· Nagyban függ a munkaerőtől
· Nehéz következetesnek maradni
Ezért az utófeldolgozási követelmények csökkentése a tervezési szakaszban fontos módja a költségek csökkentésének.
Gyakran ismételt kérdések
Miért olyan eltérőek a műanyag CNC megmunkálás árai?
Az árat befolyásoló fő tényezők a következők: anyagtípus, alkatrész bonyolultsága, precíziós követelmények, gyártási mennyiség, felületkezelés, szállítási ciklus.
Például:
Ugyanaz az alkatrész POM-mal megmunkálva csupán néhány tíz dollárba kerülhet, de PEEK-kel megmunkálva sokszorosába.
Ezenkívül, ha a termék szerkezete összetett, 5 tengelyes megmunkálást, ultra nagy pontosságú ellenőrzést vagy kézi polírozást igényel, a költségek is jelentősen megnőnek. Sok esetben a magasabb árak nem egyszerűen a „drága anyagok” miatt vannak, hanem a megmunkálási nehézségek növekedése miatt is. Ezért az árajánlatkérés előtt a vállalatoknak ideális esetben a következőket kell megadniuk: 3D rajzok, mérettűrések, alkalmazási forgatókönyvek, mennyiségi követelmények. Ez lehetővé teszi a megmunkáló gyártók számára, hogy pontosabb és ésszerűbb megoldásokat kínáljanak.
Ikövetkeztetés
A műanyag CNC megmunkálási költségeinek csökkentése nem egyszerűen az árajánlatok csökkentéséről szól, hanem az általános termelési hatékonyság optimalizálásáról a tudományosabb tervezés, az ésszerűbb anyagválasztás és a hatékonyabb megmunkálási folyamatok révén. Sok vállalat a korai K+F szakaszban csak a termék funkcionalitására összpontosít, miközben figyelmen kívül hagyja a jövőbeni gyártási költségeket, aminek eredményeként a termelési költségek messze meghaladják a tömegtermelés során a várakozásokat. Azonban, amíg a megmunkálási logikát előre figyelembe veszik, számos költség kontrollálható. Például az összetett szerkezetek elkerülése, az ésszerű pontosság beállítása, a megfelelő anyagok kiválasztása és az utófeldolgozási lépések csökkentése apró optimalizálásnak tűnhet, de idővel jelentős termelési költségeket takaríthat meg. Különösen a hosszú távú tömeges beszerzéssel foglalkozó vállalatok számára válnak még nyilvánvalóbbá a költségoptimalizálás előnyei.















