
Bijeli plastični dijelovi mogu razviti žutilo, lokaliziranu žutu promjenu boje ili razlike u boji između obrađenog područja i izvornog materijala nakon CNC obrade, glodanja, tokarenja ili bušenja. Kod bijelih dijelova, preciznih plastičnih dijelova i proizvoda koji moraju zadržati svoju izvornu boju, žutilo ne utječe samo na izgled, već može i navesti kupce da pogrešno vjeruju da je materijal ostario, da je temperatura obrade bila previsoka ili da su korištene nekvalificirane sirovine. Tijekom proizvodnje, otpornost materijala na toplinu, toplina stvorena tijekom obrade, stanje alata, vrijeme obrade, parametri rezanja i naknadne metode čišćenja mogu utjecati na žutilo bijele plastike. Različiti plastični materijali također pokazuju različite karakteristike žutila. ABS, PC, PA, POM, PEEK, PMMA i drugi materijali imaju različite kemijske strukture i svojstva otpornosti na toplinu, pa njihove promjene boje nakon izlaganja visokim temperaturama, ultraljubičastom zračenju, oksidaciji i trenju obrade nisu potpuno iste. Neki materijali održavaju relativno stabilnu boju pod normalnim CNC uvjetima rezanja, dok drugi mogu razviti blago žute, smeđe-žute ili čak tragove spaljivanja kada lokalizirane temperature postanu previsoke.
Zašto bijeli plastični dijelovi postaju žuti?
Prekomjerno visoka temperatura obrade
Prilikom CNC obrade plastike, između alata i obratka nastaje toplina trenja i rezanja. Ako se toplina ne može brzo odvesti, temperatura na lokaliziranim područjima može nastaviti rasti, uzrokujući toplinsku degradaciju ili promjene boje kod nekih plastika. Bijeli materijali su relativno osjetljivi na takve promjene. Kada je temperatura obrade previsoka, žutilo se najvjerojatnije pojavljuje na područjima gdje alat reže kontinuirano, na dnu dubokih utora, oko otvora rupa i duž tankostijenih rubova. Ako se tijekom obrade pojave sljedeći uvjeti, treba provjeriti moguće pregrijavanje:
- Na obrađenoj površini pojavljuju se žute ili svijetlosmeđe oznake
- Plastični komadići pokazuju abnormalno prianjanje ili promjene boje
- Lokalno se na dijelu pojavljuje miris paljevine
- Očito neravnine ili omekšavanje pojavljuju se duž obrađenih rubova
Trošenje alata povećava trenje
Stanje alata ima primjetan utjecaj na boju bijele plastike. Kada je alat oštar, može relativno glatko uklanjati materijal. Kada se alat istroši, povećava se kompresija i trenje između rezne oštrice i plastike. Toplina stvorena trenjem koncentrira se na manjem području, što potencijalno uzrokuje lokalizirani porast temperature. Ako se vidljivo istrošeni alat nastavi koristiti za obradu bijelih plastičnih dijelova, to može uzrokovati ne samo žutilo, već i povećanje neravnina, nakupljanja niti i hrapavosti površine.
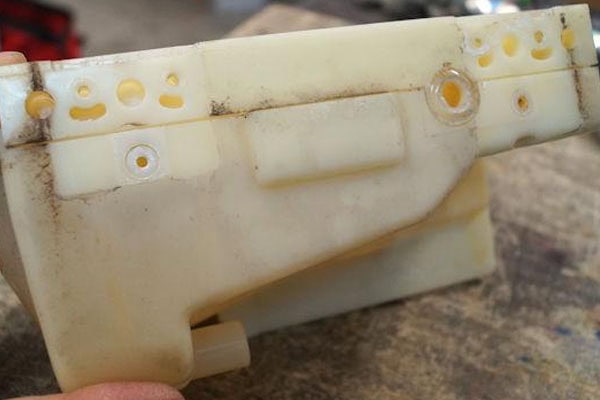
Koji uvjeti obrade mogu uzrokovati žutilo bijele plastike?
Promjene boje nakon obrade bijele plastike povezane su sa samim materijalom, kao i s uvjetima CNC obrade. Čak i kada se koristi isti materijal, konačna boja površine može se razlikovati ako se promijeni alat, brzina vretena, brzina pomaka ili metoda obrade.
Neodgovarajući parametri rezanja
Veća brzina vretena ne mora nužno rezultirati boljim rezultatima obrade plastike. Ako je brzina vretena prevelika, a brzina pomaka i količina rezanja nisu pravilno usklađene, može se stvoriti prekomjerna toplina trenja između alata i materijala. Kod relativno tankih plastičnih dijelova, ako alat predugo ostaje na jednom mjestu, lokalna temperatura može nastaviti rasti. Toplinu je posebno teško raspršiti pri obradi malih radijusa, uskih žljebova i zatvorenih područja. Stoga se parametri rezanja za obradu bijele plastike moraju prilagoditi prema vrsti materijala, veličini alata i strukturi dijela, umjesto da se izravno primjenjuju parametri obrade koji se koriste za metalne materijale.
Nedovoljno uklanjanje strugotine
Plastični komadići sami po sebi imaju određeni izolacijski učinak. Kada se velike količine komadića nakupe oko alata, toplinu je teže ukloniti iz područja obrade. To je posebno uočljivo pri obradi dubokih utora, dubokih rupa i slijepih rupa. Ako se komadići ne mogu brzo ukloniti, alat može više puta rezati već nastale komadiće, dodatno povećavajući trenje i toplinu. Korištenje komprimiranog zraka, pravilno raspoređivanje putanja alata i poboljšanje uvjeta evakuacije komadića mogu smanjiti dugotrajno nakupljanje komadića u području obrade.
Pretjerano dugo vrijeme obrade
Kontinuirana obrada istog područja tijekom duljeg razdoblja također može uzrokovati lokalizirano akumuliranje topline. Kod malih rupa, uskih žljebova ili složenih zakrivljenih površina na bijelim plastičnim dijelovima, ponovljeno pomicanje alata u lokaliziranom području može uzrokovati razlike u boji na površini materijala zbog kontinuiranog zagrijavanja. Program obrade trebao bi smanjiti nepotrebne brze pokrete i ponovljeno rezanje, a istovremeno osigurati glatko uklanjanje strugotina.
Sam materijal također utječe na stupanj žutila
Različite plastike imaju različitu otpornost na toplinu
Bijela plastika nije jedinstven materijal. Odnosi se na boju koju proizvode različite plastike korištenjem različitih formulacija i tretmana bojenja. Stoga nemaju sve bijele plastike istu otpornost na žutilo. Na primjer, POM općenito ima dobru dimenzijsku stabilnost i obradivost, ali lokalizirani toplinski tragovi i dalje se mogu pojaviti u nepravilnim uvjetima obrade. Materijali poput ABS-a i PC-a također mogu biti pod utjecajem temperature obrade. PA je relativno osjetljiv na vlagu, a njegove performanse obrade mogu varirati kada se promijeni stanje materijala. Za određene materijale treba se konzultirati s rasponom temperature obrade, otpornosti na toplinu i preporučenim uvjetima obrade koje je naveo dobavljač.
Starenje sirovina također može uzrokovati promjene boje
Neke bijele plastike možda su već prošle kroz lagano starenje prije ulaska u CNC obradu. Ako je materijal bio izložen visokim temperaturama, ultraljubičastom zračenju ili vlažnim okruženjima dulje vrijeme, vidljive razlike u boji mogu se pojaviti i nakon obrade čak i kada su parametri obrade normalni. Stoga, ako samo neki dijelovi u istoj seriji materijala pokazuju žutilo, treba provjeriti seriju sirovine, vrijeme skladištenja i stanje pakiranja, a ne samo pregledavati CNC opremu.
Često postavljana pitanja
P: Znači li da je bijela plastika koja postaje žuta nakon CNC obrade definitivno spaljena?
Ne nužno. Blago žutilo može biti povezano s lokaliziranom temperaturom obrade, trenjem alata ili inherentnom stabilnošću boje materijala. Ako se pojavi očita smeđa ili žuto-smeđa promjena boje zajedno s mirisom paljevine, područje obrade treba pažljivije provjeriti na jako pregrijavanje.
P: Može li zamjena alata riješiti žutilo na bijelim plastičnim dijelovima?
Ako je žutilo uglavnom uzrokovano trošenjem alata, zamjena alata oštrim može značajno poboljšati obrađenu površinu. Međutim, ako je problem uzrokovan brzinom vretena, brzinom pomaka, dubinom rezanja, starenjem materijala ili samom sirovinom, jednostavna zamjena alata ne može u potpunosti riješiti problem.
P: Može li se bijela plastika vratiti u svoju izvornu boju nakon što požuti?
To ovisi o stupnju žutila. Ako je promjena boje uzrokovana samo krhotinama, uljem ili blagim tragovima strojne obrade koji prianjaju na površinu, čišćenje ili lagana površinska obrada mogu poboljšati izgled. Ako je materijal pretrpio toplinsku degradaciju ili očito izgaranje, izvorna boja se općenito ne može vratiti jednostavnim čišćenjem.
Izaključak
Žutilo bijelih plastičnih dijelova nakon obrade obično je povezano s lokaliziranim nakupljanjem topline, trošenjem alata, parametrima rezanja, uvjetima odvođenja strugotine i svojstvima samog materijala. Za plastične dijelove s visokim zahtjevima za izgledom, potrebno je održavati razumnu kontrolu tijekom cijelog procesa, od skladištenja sirovine do završetka CNC obrade. Sirovine treba držati podalje od dugotrajnog izlaganja visokim temperaturama, jakom svjetlu ili neprikladnim skladišnim okruženjima, a prije obrade treba potvrditi vrstu i boju materijala. Tijekom CNC obrade treba odabrati oštre alate prikladne za plastične materijale, a odgovarajuću brzinu vretena, brzinu pomaka i dubinu rezanja treba postaviti prema tvrdoći materijala, strukturi dijela i veličini alata. Za područja poput dubokih utora, uskih utora i dubokih rupa koji su skloni nakupljanja strugotine, plastične strugotine treba odmah ukloniti kako bi se spriječilo ponovno rezanje i toplina trenja. Ako se tijekom proizvodnje već uoče blagi žuti tragovi na obrađenoj površini, treba odmah provjeriti stanje alata, parametre obrade i odvođenje strugotine, umjesto da se nastavi proizvodnja pod izvornim uvjetima.
Ako se žutilo javlja samo na lokaliziranim područjima, pozornost treba usmjeriti na to je li alat predugo ostao u tom području, je li opterećenje rezanja bilo pretjerano ili su se tamo nakupile strugotine. Ako se promijeni boja cijelog dijela, treba provjeriti i uvjete skladištenja sirovina, šaržu materijala i uvjete okoline prije i nakon obrade. Za proizvode koji zahtijevaju konzistentan bijeli izgled, prije formalne serijske proizvodnje može se provesti i pregled prvog komada kako bi se potvrdilo zadovoljavaju li boja, kvaliteta površine i dimenzije stvarnog uzorka zahtjeve. Stoga, žutilo nakon CNC obrade bijelih plastičnih dijelova nije samo problem izgleda. Često može odražavati promjene u toplini, stanju alata ili stanju materijala tijekom obrade. Održavanje oštrih alata, odgovarajućih parametara rezanja, glatkog odvođenja strugotina i stabilnih uvjeta skladištenja materijala mogu učinkovito smanjiti vjerojatnost žutila u području obrade, a istovremeno pomoći bijelim plastičnim dijelovima da postignu ujednačeniju boju i stabilnu kvalitetu površine.
















