
Inspekcija je bitan dio CNC tokarenja jer provjerava dimenzijsku točnost, geometrijsku točnost, kvalitetu površine i ukupnu stabilnost obrade. Za osovine, čahure, prirubnice, navojne komponente, precizne konektore i dijelove automatizacijske opreme, samo praćenje programa obrade i održavanje stabilnog rada stroja ne može jamčiti da svaka gotova komponenta zadovoljava zahtjeve crteža. Za provjeru stvarnih rezultata potrebni su profesionalni mjerni instrumenti i oprema za inspekciju. Uobičajene stavke inspekcije CNC tokarenja uključuju vanjski promjer, unutarnji promjer, duljinu, veličinu provrta, širinu utora, dubinu utora, dimenzije navoja, kružnost, koncentričnost, odstupanje, hrapavost površine i vidljive površinske nedostatke. Različiti zahtjevi za preciznost zahtijevaju različite metode inspekcije. Standardne dimenzije često se mogu provjeriti čeljusnim mjerilima, vanjskim mikrometrima i alatima za unutarnje mjerenje, dok visokoprecizne komponente mogu zahtijevati koordinatne mjerne strojeve, ispitivače kružnosti, instrumente za mjerenje kontura ili ispitivače hrapavosti površine. Proces inspekcije također zahtijeva pravilnu kontrolu temperature, čišćenje obratka, kalibraciju mjernih alata i dosljedne reference mjerenja. Ove mjere pomažu u sprječavanju da ostaci rashladne tekućine, neravnine, strugotine, promjene temperature i pogreške operatera utječu na rezultate mjerenja. Uspostavljanjem postupaka inspekcije prvog komada, inspekcije tijekom procesa i završne inspekcije, proizvođači mogu prepoznati dimenzijske promjene u ranoj fazi, smanjiti nedostatke u serijama i održati stabilnu dimenzijsku konzistentnost i kvalitetu tijekom CNC tokarske proizvodnje.
Metode dimenzijske kontrole CNC tokarenja
Dimenzionalna inspekcija jedan je od najčešćih postupaka kontrole kvalitete u CNC tokarenju. Koristi se za utvrđivanje jesu li stvarne dimenzije komponente unutar raspona tolerancije navedenog na inženjerskom crtežu. Tokarene komponente često sadrže vanjske promjere, unutarnje provrte, duljine, korake, utore i konusne površine, a svaka vrsta dimenzije može zahtijevati odgovarajući mjerni alat. Tijekom inspekcije, operateri se ne bi trebali usredotočiti samo na jednu kritičnu dimenziju. Proces inspekcije također bi trebao uzeti u obzir referentne podatke, odnose spajanja i redoslijed obrade. Za serijsku proizvodnju, proizvođači mogu utvrditi fiksne stavke inspekcije prema zahtjevima točnosti komponente i definirati učestalost inspekcije kako bi proizvodno osoblje moglo na vrijeme identificirati promjene dimenzija. Učinkovita dimenzijska inspekcija ne samo da određuje je li komponenta kvalificirana, već može pomoći i u identificiranju trošenja alata, toplinske deformacije, promjena stezanja obratka i drugih problema s obradom.
Inspekcija vanjskog promjera
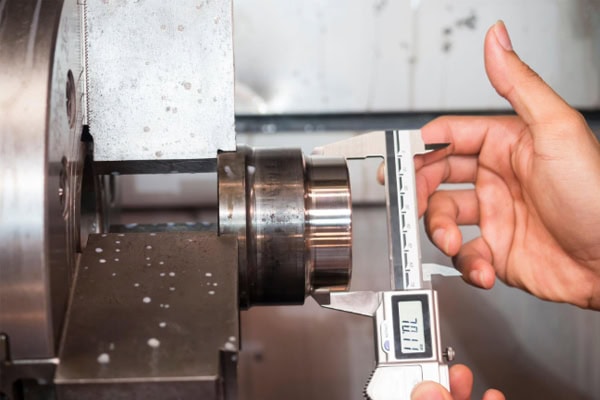
Vanjski promjer jedna je od najčešćih dimenzija koje se mjere na CNC tokarenim komponentama. Osovine, čahure i cilindrični dijelovi često zahtijevaju preciznu kontrolu vanjskog promjera. Standardne dimenzije mogu se brzo provjeriti pomičnim mjerilima, dok se precizniji vanjski promjeri obično mjere vanjskim mikrometrima. Tijekom mjerenja, mjerne površine trebaju biti čiste i bez strugotina, rashladne tekućine i neravnina koje bi mogle utjecati na očitanje.
- Koristite pomična mjerila za brzu provjeru dimenzija
- Za visokoprecizna mjerenja koristite vanjske mikrometre
- Provjerite više aksijalnih položaja
- Provjerite različite obodne položaje
- Uklonite neravnine i tekućinu za rezanje
- Usporedite rezultate s tolerancijama crteža
- Zabilježite stvarne podatke mjerenja
Za dugačke osovine ili precizne komponente, mjerenja se mogu provesti na različitim aksijalnim položajima kako bi se utvrdilo mijenja li se vanjski promjer duž komponente. Ako se otkriju značajne razlike, proizvođač treba provjeriti istrošenost alata, točnost pozicioniranja stroja i parametre rezanja.
Inspekcija unutarnjeg promjera i otvora
Unutarnje dimenzije izravno utječu na performanse montaže ležajeva, klinova, brtvi i ostalih spojnih komponenti. Ovisno o veličini provrta i zahtjevima točnosti, unutarnji promjeri mogu se mjeriti pomoću unutarnjih mikrometara, mjerača provrta s kazaljkom, digitalnih mjerača provrta ili namjenskih čepova. Tijekom mjerenja, instrument treba biti pravilno poravnat s osi provrta, a mjerenja treba provoditi u različitim smjerovima kako bi se procijenila veličina provrta i kružnost.
- Provjerite stvarni promjer otvora
- Izmjerite različite položaje duž otvora
- Provjerite dimenzije u različitim smjerovima
- Utvrdite je li otvor ujednačen
- Pregledajte stijenku bušotine na vidljive nedostatke
- Usporedite mjerenja s tolerancijama spajanja
Za komponente s dubokim rupama, mora se uzeti u obzir i efektivna dubina mjerenja instrumenta. Mjerenje samo ulaza u duboku rupu možda neće točno predstavljati cijelu rupu. Precizna obrada dubokih rupa stoga često zahtijeva specijaliziranu mjernu opremu.
Inspekcija duljine i stepenastih dimenzija
Aksijalne duljine, visine stepenica i položaji čeonih površina mogu utjecati na sastavljanje komponenti i funkcionalne odnose. Dimenzije duljine općenito se mogu mjeriti pomoću pomičnih mjerila, visinskih mjerača ili namjenskih mjerača. Za precizne stepenaste strukture mogu se koristiti i komparatori s kazaljkom i precizne mjerne platforme.
Mjerenja treba referencirati na određeni podatak na inženjerskom crtežu. Korištenje nedosljednih referentnih površina može dati pogrešne dimenzijske rezultate. Za komponente s nekoliko koraka, svaku dimenziju treba provjeriti prema podatku obrade kako bi se osiguralo da svaka značajka zadovoljava navedene zahtjeve.
Metode kontrole geometrijskih tolerancija CNC tokarenja
Komponenta koja zadovoljava dimenzijske zahtjeve ne znači nužno da je u potpunosti kvalificirana. Za precizne mehaničke komponente važne su i geometrijske karakteristike poput kružnosti, cilindričnosti, koncentričnosti, aksijalnog odstupanja i radijalnog odstupanja. Na primjer, osovina može zadovoljiti svoj specificirani vanjski promjer, a i dalje imati prekomjernu kružnost ili pogrešku koncentričnosti. Takva komponenta može uzrokovati vibracije, neravnomjerno trošenje ili nestabilnu rotaciju nakon montaže. Geometrijska inspekcija zahtijeva specijaliziraniju mjernu opremu i strogu kontrolu pozicioniranja obratka i mjernih podataka. Za precizno CNC tokarenje, geometrijska inspekcija pruža dodatne informacije o točnosti stroja i stabilnosti procesa.
Inspekcija kružnosti
Kontrola kružnosti određuje odstupanje između stvarnog kružnog profila komponente i idealnog kruga. Standardni dimenzijski alati mjere veličinu samo u jednom ili više smjerova i ne mogu u potpunosti opisati karakteristike kružnosti. Za precizne komponente, stroj za mjerenje kružnosti može rotirati obradak i zabilježiti varijacije profila prije izračuna pogreške kružnosti.
Kontrola kružnosti važna je za osovine, čahure, precizne rotacijske komponente i dijelove koji se brzo okreću. Loša kružnost može stvoriti periodične vibracije tijekom rada velikom brzinom i može utjecati na stabilnost i vijek trajanja opreme.
Inspekcija koncentričnosti
Kontrola koncentričnosti procjenjuje jesu li središnje osi različitih cilindričnih elemenata pravilno poravnate. Za komponente koje sadrže više stepenica, rukavaca i provrta, koncentričnost ima izravan utjecaj na točnost montaže i rotacijske performanse.
- Provjerite odnos između više rukavaca vratila
- Provjerite središnji odnos između unutarnjih provrta i vanjskih promjera
- Provjerite koncentričnost između različitih stepenastih dijelova
- Smanjite ekscentričnost sklopa
- Minimizirajte rotacijske vibracije
- Poboljšajte stabilnost rada komponenti
Prilikom provjere koncentričnosti, mora se odabrati odgovarajuća referentna površina, a obradak mora ostati sigurno pozicioniran. Visokoprecizne komponente mogu zahtijevati koordinatne mjerne strojeve ili specijaliziranu opremu za provjeru kružnosti.
Inspekcija odstupanja
Radijalno i aksijalno odstupanje uobičajene su geometrijske stavke kontrole za CNC tokarene komponente. Tijekom mjerenja, komponenta se obično montira na preciznu fiksatoru ili rotacijski uređaj dok se za mjerenje pomaka koristi komparator s kazaljkom ili digitalni indikator. Kako se komponenta okreće, varijacija indikatora predstavlja odgovarajuće odstupanje.
Kontrola odstupanja može pomoći u identificiranju pogrešaka stezanja obratka, problema s točnošću vretena i odstupanja u obradi komponenti. Ako odstupanje prelazi navedenu toleranciju, proizvođač treba provjeriti referentnu točku obratka, stanje stezne glave, točnost vretena i program obrade.
Metode kontrole navoja CNC tokarenja
Navojne komponente se široko koriste u mehaničkim spojevima, hidrauličnoj opremi, automobilskim komponentama i strojevima za automatizaciju. Ispitivanje navoja uključuje više od provjere glavnog promjera, manjeg promjera i duljine navoja. Možda će biti potrebno provjeriti i korak navoja, profil navoja, efektivnu duljinu navoja i performanse spajanja. Standardni vanjski navoji mogu se provjeriti prstenastim mjeračima navoja, dok se unutarnji navoji mogu provjeriti čepovima za mjerenje navoja. Precizni navoji mogu zahtijevati mikrometre za navoje, metodu s tri žice ili namjensku opremu za mjerenje navoja.
Pregled prstenastog i trn-mjernog mjerača navoja
Mjerni prstenovi za navoje obično se koriste za kontrolu vanjskih navoja, dok se čepovi za kontrolu unutarnjih navoja koriste. Mjerni instrumenti za provjeru ispravnosti/neispravnosti pružaju brzu metodu za određivanje zadovoljava li navoj određene zahtjeve za spajanje i posebno su korisni u serijskoj CNC tokarenju.
- Provjerite stanje spajanja navoja
- Prepoznavanje abnormalnih profila navoja
- Provjerite efektivnu duljinu navoja
- Brzo identificirajte komponente izvan tolerancije
- Pogodno za serijsku proizvodnju
- Poboljšajte učinkovitost inspekcije
Mjerni instrumenti za navoje trebaju biti čisti tijekom pregleda. Krhotine ili onečišćenje mogu utjecati na uvjete zahvata i dati netočne rezultate. Same mjerače također treba kalibrirati prema utvrđenom rasporedu.
Inspekcija koraka i profila navoja
Visokoprecizni navoji zahtijevaju točnu provjeru koraka i profila navoja. Nepravilan korak može spriječiti pravilno spajanje, dok abnormalni profil može utjecati na čvrstoću spoja i performanse brtvljenja. Prikladne alate za mjerenje navoja treba odabrati prema primjenjivom standardu za navoje i zahtjevima komponenti.
Precizni navoji također zahtijevaju pažnju na trošenje alata i parametre obrade. Ako se kvaliteta navoja postupno pogoršava tijekom serijske proizvodnje, uzrok može biti povezan s trošenjem alata ili greškama sinkronizacije između vretena i sustava za pomicanje. Pravovremeno podešavanje procesa može spriječiti daljnju neispravnu proizvodnju.
Metode ispitivanja hrapavosti površine CNC tokarenja
Kvaliteta površine utječe na trenje, brtvljenje, otpornost na habanje i performanse montaže. Vanjske cilindrične površine, unutarnji provrti, čeone površine i utori proizvedeni CNC tokarenjem obično pokazuju tragove obrade, a njihova hrapavost površine mora se provjeriti prema specifikacijama komponente. Vizualnim pregledom mogu se prepoznati očite ogrebotine, udubljenja i neravnine, ali se ne može točno odrediti mikroskopska hrapavost površine. Precizne komponente stoga zahtijevaju uređaj za mjerenje hrapavosti površine.
Inspekcija uređajem za mjerenje hrapavosti površine
Uređaj za mjerenje hrapavosti površine koristi sondu koja se kreće po obrađenoj površini kako bi prikupila mikroskopske varijacije profila i izračunala odgovarajuće parametre hrapavosti. Mjesto inspekcije treba biti reprezentativno za stvarno stanje površine, a smjer mjerenja treba odabrati prema uzorku tokarenja.
- Pregledajte vanjske cilindrične površine
- Pregledajte unutarnje površine provrta
- Provjerite kvalitetu čeone površine
- Pregledajte brtvene površine
- Provjerite precizne spojne površine
- Usporedite rezultate sa zadanim zahtjevima hrapavosti
Tijekom mjerenja, sondu treba zaštititi od strugotina, ulja i neravnina. Za kritične površine, mjerenja treba provoditi na dosljednim položajima i u dosljednim smjerovima kako bi se poboljšala usporedivost podataka.
Vizualni i površinski pregled nedostataka
Uz numeričke vrijednosti hrapavosti, komponente treba provjeriti na vidljive nedostatke obrade. Uobičajeni nedostaci uključuju neravnine, ogrebotine, udubljenja, tragove vibracija, toplinska oštećenja, naslage na rubovima i nepotpunu obradu. Kod brtvenih komponenti, preciznih osovina i dijelova osjetljivih na izgled, površinski nedostaci mogu izravno utjecati na konačne performanse.
Vizualni pregled može poslužiti kao osnovna metoda pregleda. Za male ili teško uočljive nedostatke, povećala, mikroskopi ili sustavi strojnog vida mogu pružiti dodatne mogućnosti pregleda.
Kontrola prvog komada, tijekom procesa i završna kontrola CNC tokarenja
Kontrola kvalitete ne bi se trebala koncentrirati samo nakon završetka strojne obrade. Trebala bi biti integrirana u proizvodni proces. Kontrola prvog komada potvrđuje jesu li program i postavke stroja ispravni. Kontrola tijekom procesa prati promjene dimenzija tijekom serijske proizvodnje. Završna kontrola potvrđuje zadovoljavaju li dovršene komponente sve tehničke i zahtjeve kupaca. Ove faze kontrole rade zajedno kako bi se smanjili rizici u proizvodnji.
Pregled prvog komada
Pregled prvog komada važan je korak prije početka serijske proizvodnje. Operateri bi trebali pregledati kritične dimenzije, geometrijske tolerancije, navoje i kvalitetu površine prema inženjerskim crtežima i zahtjevima procesa, istovremeno potvrđujući da su kompenzacija alata, koordinate obratka i programi obrade ispravni.
- Provjerite kritične vanjske promjere
- Provjerite dimenzije unutarnjeg provrta
- Provjerite duljine i korake
- Pregledajte niti
- Provjerite odstupanje
- Provjerite kvalitetu površine
- Potvrdite kritične tolerancije
Kontinuirana proizvodnja može započeti nakon što je prva komponenta potvrđena kao kvalificirana. To značajno smanjuje rizik od velikog otpada uzrokovanog pogreškama u programiranju ili postavljanju.
Inspekcija u postupku
Tijekom procesa inspekcija prati promjene dimenzija i kvalitete tijekom proizvodnje. Alati za rezanje postupno se troše tijekom kontinuirane obrade, a dimenzije komponenti mogu se polako mijenjati. Redovito uzorkovanje može identificirati te promjene i omogućiti podešavanje kompenzacije alata.
Učestalost inspekcija treba odrediti prema točnosti komponente, materijalu, obujmu proizvodnje i vijeku trajanja alata. Visokoprecizne komponente i skupi materijali općenito zahtijevaju stroži nadzor procesa.
Završna inspekcija
Završna inspekcija potvrđuje da su gotove komponente u skladu s inženjerskim crtežima, procesnom dokumentacijom i zahtjevima kvalitete kupaca. Osim kritičnih dimenzija, inspektori će možda morati provjeriti navoje, hrapavost površine, geometrijske tolerancije i vizualnu kvalitetu prema specifikacijama komponente.
Za važne precizne komponente mogu se održavati potpuni zapisi o inspekciji, uključujući identifikacijske brojeve komponenti, stavke inspekcije, stvarne rezultate mjerenja, vremena inspekcije i podatke o inspektoru. Ovi zapisi podržavaju sljedivost kvalitete i buduća poboljšanja procesa.
Okruženje za kontrolu CNC tokarenja i upravljanje mjernim alatima
Rezultati inspekcije ne ovise samo o mjernoj opremi, već i o temperaturi, čistoći, točnosti mjernog alata i tehnici operatera. Metalne komponente se šire ili skupljaju s promjenom temperature, pa visokoprecizna inspekcija zahtijeva relativno stabilno okruženje. Prije mjerenja, rashladnu tekućinu, strugotine, neravnine i druge nečistoće treba ukloniti s obratka. Mjerne alate također treba provjeriti kako bi se osiguralo da su unutar valjanog razdoblja kalibracije. Uobičajeni alati poput mikrometara, komparatora, pomičnih mjerila i mjerača zahtijevaju redovitu kalibraciju i pravilno održavanje.
Kontrolna inspekcijska temperatura
Temperatura ima značajan utjecaj na visokopreciznu dimenzijsku inspekciju. Komponente koje su upravo podvrgnute tokarenju velikom brzinom mogu biti toplije od okoline u kojoj se ispituje. Njihovo trenutno mjerenje može uzrokovati dimenzijska odstupanja. Precizna inspekcija općenito zahtijeva da komponenta postigne stabilnu temperaturu prije mjerenja.
- Održavajte stabilne uvjete inspekcije
- Izbjegavajte neposredno mjerenje vrućih komponenti
- Kontrolirajte temperaturnu razliku između obratka i mjernog alata
- Smanjite pogreške mjerenja povezane s temperaturom
- Omogućite preciznim komponentama dovoljno vremena za stabilizaciju temperature
Pravilna kontrola temperature poboljšava pouzdanost visokopreciznih dimenzijskih podataka.
Jačanje upravljanja kalibracijom mjernih alata
Mjerni alati mogu se istrošiti ili izgubiti točnost nakon dulje upotrebe. Čak i kada operater koristi ispravan postupak mjerenja, netočna oprema može dati nepouzdane rezultate. Proizvođači bi trebali uspostaviti rasporede kalibracije prema vrsti mjernog alata, učestalosti upotrebe i klasi točnosti.
Uobičajene mjerne alate treba održavati čistima i pravilno skladištiti kako bi se spriječila oštećenja od udara, korozija i abnormalna opterećenja. Visokoprecizna oprema za inspekciju također treba imati detaljne zapise o statusu i dokumentaciju o kalibraciji.
CNC tehnologija inspekcije tokarenjem poboljšava kvalitetu obrade
CNC tokarska inspekcija nije ograničena na mjerenje nekoliko dimenzija. Kombinira dimenzijsku inspekciju, inspekciju geometrijskih tolerancija, inspekciju navoja, inspekciju kvalitete površine, inspekciju prvog komada, praćenje tijekom procesa i završnu inspekciju kako bi se utvrdila kvaliteta komponente. Vanjski promjeri i duljine mogu se brzo provjeriti kaliperima i mikrometrima. Unutarnji provrti mogu se provjeriti instrumentima za unutarnje mjerenje. Navoji se mogu provjeriti pomoću prstenastih mjerila i čepova. Okruglost, koncentričnost i odstupanje mogu se provjeriti pomoću komparatora, mjerača okruglosti ili koordinatnih mjernih strojeva prema potrebnoj točnosti. Hrapavost površine može se mjeriti namjenskim ispitivačima hrapavosti kako bi se dobili pouzdaniji podaci. U serijskoj CNC tokareskoj proizvodnji, inspekcija prvog komada smanjuje pogreške u programiranju i postavljanju, inspekcija tijekom procesa identificira promjene dimenzija uzrokovane trošenjem alata, a završna inspekcija potvrđuje da gotovi dijelovi zadovoljavaju zahtjeve isporuke. Istovremeno, temperatura inspekcije, stanje obratka, kalibracija mjernog alata i standardizirani operativni postupci moraju se dosljedno kontrolirati. Uspostavljanje sustavnog procesa inspekcije omogućuje proizvođačima da točno prate kvalitetu komponenti, smanje nedostatke u seriji i ponovnu obradu te poboljšaju dimenzijsku konzistentnost, stabilnost proizvodnje i pouzdanost proizvoda u CNC tokarenju.
















