
CNC tokarenje je klasični subtraktivni proizvodni proces. Rotacijom obratka velikom brzinom i korištenjem alata za rezanje za uklanjanje viška materijala s površine obratka, proizvod konačno može postići svoj idealan oblik, promjer i veličinu. Na temelju vlastitog radnog iskustva, objasnit ću vam kako CNC tokarenje funkcionira, koji su strojevi uključeni, ključne operacije, dizajnerske aspekte i još mnogo toga.
Što znači CNC tokarenje
CNC je kratica za računalno numeričko upravljanje (Computer Numerical Control), sustav koji automatizira pokrete alatnih strojeva s izuzetnom preciznošću pomoću unaprijed programiranih digitalnih uputa. Kada govorim o CNC tokarenju, mislim na proces u kojem tokarski stroj okreće sirovinu (obično cilindričnu) dok je stacionarni alat za rezanje, kojim upravlja CNC program, reže u željeni oblik.
Što je CNC tokarenje? U svakodnevnom radu koristim ovaj proces za proizvodnju visokopreciznih komponenti poput osovina, čahura i dijelova s navojem po narudžbi. Računalo kontrolira svaku os kretanja, brzinu pomaka, brzinu vretena i putanju alata. Redovito programiram tolerancije do ±0.01 mm, što je bitno za primjene u zrakoplovnoj, medicinskoj i automobilskoj industriji gdje su prianjanje i konzistentnost važni. CNC tokarenje nije samo oblikovanje metala - radi se o automatiziranoj konzistentnosti, ponovljivoj kvaliteti i visokoj učinkovitosti proizvodnje.
Kako radi CNC tokarenje
Kad klijenti pitaju kako funkcionira CNC tokarenje, objašnjavam to ovako:
Prvo se u steznu glavu tokarilice umetne cilindrična šipka - obično aluminijska, čelična ili mesingana - i čvrsto se pričvrsti. Vreteno okreće obradak brzinama do 4,000 okretaja u minuti, ovisno o materijalu i željenoj završnoj obradi površine.
Zatim se stacionarni alat za rezanje - unaprijed programiran putem G-koda - precizno pomiče duž osi X i Z. Ove programirane putanje alata kontroliraju brzinu pomaka (obično 0.05–0.3 mm/okr.) i dubinu rezanja, osiguravajući točnu geometriju.
Jednostavno rečeno, umetnem cilindričnu šipku u tokarski stroj, postavim program i stroj precizno reže oblik - bilo da se radi o jednostavnom cilindru ili složenoj navojnoj osovini.
Ključne razlike Fod CNC glodanja
Po mom iskustvu, glavna razlika je sljedeća: CNC tokarenje okreće obradak, dok CNC glodanje okreće alat za rezanje. Kada obrađujem cilindrične ili okrugle dijelove poput osovina ili čahura, tokarenje je moj izbor. Brže je i preciznije za takve oblike.
Glodanje je, međutim, bolje za ravne površine, džepove ili složene 3D konture. Omogućuje višeosno kretanje (do 5 osi), što koristim kada dio ima više strana ili zahtijeva kutne rezove.
Za okrugle dijelove velike količine, tokarenje je učinkovitije - izvodio sam poslove koji su dosezali 500 dijelova/sat na tokarilicama švicarskog tipa. Ali za složene profile, glodanje ostaje ključno. Odabir pravog procesa štedi i vrijeme i troškove alata.
Proces I Workflow
Moj CNC tokarski tijek započinje CAD modeliranjem i G-kod programiranjem, optimiziranim putem CAM-a. Kalibriram alate, provodim suha ispitivanja i provjeravam podešavanje stezne glave. Tijekom obrade pratim vibracije. Završna kontrola koristi kalipere, mikrometre i CMM-ove. Za zrakoplovnu industriju provjeravam tolerancije od ±0.005 mm i završnu obradu Ra ≤ 0.4 μm.
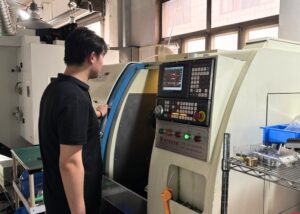
CAD dizajn i G-kod programiranje
Počinjem s dizajniranjem u CAD-u. Zatim taj dizajn pretvaram u G-kod, koji tokarilici govori kako se pomicati. CAM softver koji koristim optimizira brzinu rezanja, izmjene alata i putanje alata kako bi se smanjilo vrijeme ciklusa.
Postavljanje CNC tokarilice
Zatim montiram odgovarajuće alate u revolver i osiguravam da stezna glava sigurno drži materijal. Pravilno podešavanje uključuje kalibraciju alata i probne radove kako bi se izbjegli sudari ili pogreške tijekom stvarnog rezanja.
Utovar materijala AIzvršavanje putanje alata
Nakon što je program provjeren, učitavam sirovu šipku i puštam tokarski stroj da radi. Putanja alata izvršava se prema G-kodu - rezanje, bušenje ili narezivanje navoja. Tijekom cijelog procesa uvijek pratim vibracije ili trešenje kako bih održao kvalitetu površine.
Kontrola kvalitete And Završna inspekcija dijelova
Nakon strojne obrade, koristim mikrometre, pomične mjerila i CMM-ove za pregled kritičnih dimenzija. Završna obrada površine provjerava se vizualno i Ra testovima. Za zrakoplovne dijelove s visokim tolerancijama, svaki mikron je važan.
CNC tokarenje
CNC tokarenje uključuje razne unutarnje i vanjske operacije. Izvodim tokarenje, čeonu obradu, odrezivanje i utore s preciznošću od ±0.01 mm. Iznutra bušim, provrtam, razvrtavam, narezujem navoje i ozubljujem s točnošću od ±0.02 mm. Konusno i stupnjevito tokarenje omogućuju učinkovitu obradu složenih osovina i konusa. Ove mogućnosti osiguravaju dosljednu isporuku standardnih i prilagođenih geometrija u svim industrijama.
Vanjske operacije: Tokarenje, Čeona obrada, Odrezivanje, Urezivanje, Tvrdo tokarenje
Tokarenje : Tokarenje je primarna metoda koju koristim za smanjenje vanjskog promjera rotirajućih dijelova. Idealno je za izradu preciznih osovina, čahura i prstenova, obično postižući dimenzijske tolerancije unutar ±0.01 mm.
Čeona obrada : Čeona obrada je moja glavna operacija za stvaranje ravne, čiste referentne površine na kraju dijela. Obično to prvo izvodim kako bih osigurao okomitost i pripremio komad za sljedeće operacije.
Odvajanje : Odvajanje ili rezanje koristi se za odvajanje gotovih komponenti od šipke. Pažljivo kontroliram brzinu pomicanja i geometriju oštrice kako bih spriječio nastanak neravnina ili otklona tijekom odvajanja.
Urezivanje žljebova : Urezivanje žljebova mi omogućuje izradu udubljenja kao što su utori za O-prstenove ili uskočnike. Na primjer, obradio sam utore uske do 1.5 mm za sigurnosne prstenove u hidrauličkim komponentama.
Tvrdo tokarenje : Tvrdo tokarenje mijenja pravila igre. Omogućuje mi obradu kaljenih čelika (do 60 HRC) bez prelaska na brušenje. To smanjuje vrijeme isporuke i troškove alata, posebno kod završnih operacija za alatne čelike ili dijelove otporne na habanje.
Unutarnje operacije: Bušenje, provrtanje, razvrtanje, narezivanje navoja, nazubljivanje
Bušenje : Bušenje mi je početna točka pri izradi unutarnjih elemenata. Koristim i fiksne i pokretne alate, ovisno o postavkama stroja. Na primjer, redovito bušim duboke središnje rupe do 100 mm za osovine i prilagođene navojne šipke.
Bušenje : Bušenje mi omogućuje poboljšanje i povećanje prethodno izbušenih rupa kako bih postigao uske tolerancije - često unutar ±0.01–0.02 mm. To je posebno važno kod dijelova koji zahtijevaju ležajeve s prešanjem ili precizno poravnanje.
Razvrtanje : Razvrtanje je moj prvi izbor kada mi trebaju ultra glatke završne obrade rupa i precizno dimenzioniranje, obično postižući hrapavost površine do Ra 0.8 µm. Uobičajeno je u zrakoplovnim čahurama i medicinskim rukavcima.
Navoj : Navoj je svestran - obrađujem i unutarnje i vanjske navoje izravno na tokarilici, u metričkim, UNC ili prilagođenim koracima. Osiguravam pravilno vođenje i prianjanje podešavanjem brzina posmaka i korištenjem namjenskih pločica za navoj.
Nazubljenost : Nazubljenost dodaje funkcionalnu teksturu. Nazubljen sam aluminijske ručke, ručke od nehrđajućeg čelika, pa čak i medicinske ručke gdje je taktilna kontrola ključna. Ovisno o uzorku - ravnom, dijamantnom ili spiralnom - mogu prilagoditi pritisak i profil alata kako bi odgovarali i estetici i funkcionalnosti.
Konusno okretanje And Step Tooring
Konusno tokarenje : Konusno tokarenje je ključno kada trebam obrađivati konusne profile, kao što su mlaznice, adapteri ili konusni klinovi. Obično postavljam putanju alata na konstantan kutni pomak - recimo 5° ili 10° - u odnosu na os vretena. To mi omogućuje postizanje postupnih prijelaza u promjeru, s tolerancijama konusa kontroliranim unutar ±0.05 mm na duljinama od 100 mm ili više.
Stupčasto tokarenje : S druge strane, stupčasto tokarenje idealno je za komponente koje zahtijevaju više različitih promjera duž iste osi. Često koristim ovu metodu za pogonska vratila i vretenaste šipke gdje ležajevi, prstenovi ili remenice moraju sjediti na određenim položajima. Programiram uzastopne rezove kako bih smanjio promjer u preciznim koracima - obično s duljinama koraka u rasponu od 10 mm do 80 mm i varijacijama promjera do ±0.02 mm, ovisno o potrebnom prianjanju.
Obje metode su ključne u mom tijeku rada pri izradi visokofunkcionalnih mehaničkih dijelova sa složenim dimenzijskim zahtjevima.
Tipovi OCNC tokarski strojevi
CNC tokarilice biram na temelju veličine dijela i potreba posla. Horizontalne tokarilice učinkovito obrađuju većinu okruglih dijelova. Vertikalne tokarilice nude bolju stabilnost za teške dijelove. Švicarske vrste idealne su za dug i precizan rad. Viševretena skraćuju vrijeme ciklusa za velike serije. Radi fleksibilnosti koristim tokarilice s pogonskim alatima, ali se i dalje oslanjam na konvencionalne tokarilice za jednostavne ili prototipne serije.
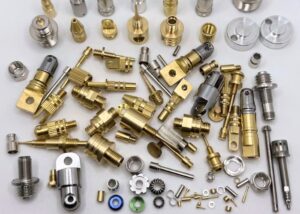
Horizontalni CNC strugovi
Horizontalni CNC tokarilice su mi omiljeni strojevi za većinu standardnih cilindričnih dijelova, kao što su osovine, čahure i čahure. Njihova horizontalna orijentacija omogućuje gravitaciji da pomogne u evakuaciji strugotine, smanjujući smetnje alata i poboljšavajući završnu obradu površine. S brzinama vretena koje često prelaze 3,000 o/min i mogućnostima brze izmjene alata, mogu postići učinkovita vremena ciklusa čak i na dijelovima srednje složenosti. Ovi strojevi postižu ravnotežu između preciznosti, brzine i jednostavnosti rada za većinu proizvodnih ciklusa.
Vertikalni CNC strugovi
Prilikom obrade velikih ili teških komponenti poput kućišta pumpi ili tijela ventila, oslanjam se na vertikalne CNC tokarilice zbog njihove vrhunske stabilnosti. Gravitacija pomaže u centriranju i podupiranju obratka, minimizirajući otklon i vibracije. Ovaj je postav posebno koristan za dijelove promjera većeg od 500 mm ili težeg od 100 kg. Međutim, evakuacija strugotine postaje izazovnija u vertikalnim postavkama, stoga uvijek primjenjujem kontrolirani protok rashladne tekućine i periodična zaustavljanja kako bih učinkovito upravljao nakupljanjem strugotine.
Tokarilice švicarskog tipa i viševretenaste tokarilice
Švicarski tip : Tokarilice Švicarskog tipa su moj glavni izbor za izradu dugih, vitkih dijelova - poput vijaka za kosti ili senzorskih igli. Zahvaljujući vodilici, obradak je poduprt blizu alata za rezanje, što minimizira otklon i poboljšava završnu obradu površine.
Viševretena : Za proizvodnju velikih količina koristim strojeve s više vretena. S do 6 ili 8 vretena koja rade paralelno, smanjio sam vrijeme ciklusa za više od 50% u automobilskim projektima, što ih čini idealnim za masovnu proizvodnju malih, ponovljivih komponenti.
Okretanje centara VSKonvencionalni CNC tokarilice
Tokarski centri nude multifunkcionalnost - osim tokarenja, mogu izvoditi i bušenje, glodanje, pa čak i narezivanje navoja u jednom postavljanju pomoću alata s pogonom. Ova integracija povećava učinkovitost, posebno kod složenih dijelova.
S druge strane, konvencionalni CNC tokarilice su jednostavnije i fokusiraju se isključivo na operacije tokarenja. Još uvijek se oslanjam na njih za jednostavne dijelove ili prototipove gdje su brzina i jednostavnost postavljanja važniji od svestranosti.
Strojne komponente i softver
U CNC tokarenju, strojne komponente i softver pokreću preciznost. Oslanjam se na glavu stroja, vreteno i kontravršilicu za potporu, dok krevet i kolica osiguravaju stabilnost. Kupola nosi više alata, a ja biram stezne glave ili čahure na temelju obratka. Koristim Fanuc ili Siemens kontrolere, programiram s Fusion 360 i pojednostavljujem osnovne zadatke pomoću Manual Guide i ili iHMI.
Glava stroja, Kontravršilica, Vreteno, Krevet, Kolica
Glava i vreteno : Glava je glavna pogonska jedinica moje CNC tokarilice. U njoj se nalaze glavno vreteno i motor, koji ostvaruju brzine vrtnje od 100 do 4,000 okretaja u minuti, ovisno o materijalu i poslu. Stabilno vreteno osigurava konzistentnu koncentričnost, što je ključno kada obrađujem precizne dijelove s tolerancijama od ±0.01 mm.
Kontravršilica : Prilikom rada na dugim osovinama ili vitkim komponentama koristim kontravršilicu . Ona podupire slobodni kraj dijela i minimizira otklon pod silama rezanja. To je posebno važno za dijelove dulje od 200 mm, gdje čak i malo savijanje može utjecati na dimenzijsku točnost.
Krevet : Krevet pruža strukturni temelj tokarilice. Provjeravam kvalitetu i krutost odljevaka jer stabilan krevet minimizira vibracije. Na primjer, kod brzih operacija završne obrade, prekomjerne vibracije mogu povećati hrapavost površine iznad 3.2 μm Ra - što je neprihvatljivo za mnoge moje klijente iz zrakoplovne industrije.
Kolica : Kolica drže revolver alata i kreću se duž osi X i Z. Odgovorna su za dovođenje alata u točno programirani položaj. Redovito pregledavam njihove linearne vodilice i kuglične vijke kako bih osigurao ponovljivost unutar ±0.005 mm tijekom dugih proizvodnih ciklusa.
Alatna kupola, stezna glava i čahura
Kupola : Kupola je mjesto gdje montiram sve alate potrebne za ciklus obrade. Na mojoj kupoli s 12 stanica prethodno učitam sve, od alata za tokarenje do pločica za narezivanje navoja. Ova postavka mi omogućuje automatizaciju složenih višekoračnih operacija bez ručne intervencije. Vrijeme indeksiranja alata obično je manje od 0.5 sekundi, što održava vrijeme ciklusa učinkovitim u velikim količinama obrade.
Stezna glava : Za standardne cilindrične obratke promjera većeg od 12 mm koristim hidrauličku steznu glavu s 3 čeljusti. Nudi snažnu steznu silu i brze promjene. Točnost se obično drži unutar 0.03 mm TIR, što je prikladno za većinu općih primjena.
Stezne čahure : Kada obrađujem male ili visokoprecizne dijelove - posebno ispod 10 mm vanjskog promjera - prelazim na sustav steznih čahura. Stezne čahure pružaju vrhunsku kontrolu koncentričnosti, često unutar 0.01 mm. Oslanjam se na ovaj sustav kada izrađujem medicinske komponente ili dijelove koji zahtijevaju ultra-uske tolerancije u dugim serijama.
Softver za upravljačku ploču i CNC
CNC upravljačka ploča: Primarno radim s Fanuc i Siemens upravljačkim sustavima, koji dominiraju industrijskom CNC tokarskom industrijom. Ove ploče mi omogućuju prijenos i uređivanje G-koda, podešavanje brzina posmaka i praćenje ciklusa obrade u stvarnom vremenu. Na primjer, mogu fino podesiti brzinu vretena ili odstupanja alata usred proizvodnje bez zaustavljanja - što je ključno pri održavanju tolerancija od ±0.01 mm.
Programiranje G-kodom: G-kod je jezik stroja. Pišem ga i optimiziram kako bi diktirao svaki pokret - osi X, Z, okretaje vretena i naredbe za izmjenu alata. Osigurava da je svaki prolaz konzistentan, što je bitno za masovnu proizvodnju.
Integracija CAM softvera: Za složene dijelove ili 3D profile, oslanjam se na Fusion 360 ili Mastercam za generiranje točnih putanja alata. Ove platforme pretvaraju moje CAD dizajne u čiste upute za obradu bez kolizija. Kod višeoperacijskih poslova, korištenje CAM-a smanjuje vrijeme podešavanja za više od 30% i poboljšava ponovljivost u svim serijama.
Vodič za uporabu i iHMI (napredno)
AdManual Guide i (Fanuc): Često koristim Manual Guide i kada radim na jednostavnijim dijelovima ili obučavam nove operatere. To je sučelje za konverzacijsko programiranje koje mi omogućuje stvaranje ciklusa tokarenja bez pisanja cijelog G-koda. Na primjer, mogu programirati operaciju čeone obrade i tokarenja samo unosom dimenzija i parametara - što smanjuje vrijeme pripreme ciklusa do 40% za standardne poslove.
IHMI (Inteligentno sučelje čovjeka i stroja):
iHMI sustav integrira vizualizaciju, upozorenja o održavanju i praćenje proizvodnje u jednu pametnu nadzornu ploču. Koristim ga za praćenje opterećenja vretena, vremena ciklusa i trošenja alata u stvarnom vremenu. Kod duljih proizvodnih ciklusa, ovo mi pomaže u sprječavanju zastoja planiranjem prediktivnog održavanja prije nego što se problemi pojave.
S ovim naprednim kontrolama pojednostavljujem izradu prototipova i kratkoročne poslove. Čak i manje iskusni operateri mogu rukovati osnovnim programima obrade dijelova pomoću predložaka ili vođenih ciklusa. To smanjuje pogreške operatera i značajno skraćuje krivulju učenja.
Parametri tokarenja i alati
U CNC tokarenju, fino podešavam tri ključna parametra - brzinu posmaka, brzinu rezanja i dubinu rezanja - na temelju materijala i potreba za završnom obradom površine. Na primjer, aluminij režem brzinom od 300 m/min, a čelik brzinom od 100 m/min. Koristim bušilice, alate za utore, rezače navoja i alate za nazubljivanje kako bih postigla preciznost. Svaki alat i postavka izravno utječu na vrijeme ciklusa, toleranciju (±0.01 mm) i hrapavost površine (Ra < 0.4 μm), pa ih pažljivo podešavam radi učinkovitosti i točnosti.
Brzina posmaka, brzina rezanja, dubina rezanja
Brzina pomaka (mm/okr): Za čelik obično koristim 0.1–0.3 mm/okr. Za plastiku do 0.5 mm/okr. Veća brzina pomaka poboljšava brzinu uklanjanja materijala, ali može naštetiti završnoj obradi površine.
Brzina rezanja (m/min): Varira ovisno o materijalu. Na primjer, aluminij se može rezati brzinom od 200 do 400 m/min, dok nehrđajući čelik zahtijeva 60 do 120 m/min.
Dubina rezanja (mm): Za grubu obradu može se koristiti 1–3 mm, za završnu obradu ispod 0.5 mm. Podešavam ih kako bih spriječio vibracije alata ili probleme s toplinom.
Vrste alata: Šipke za bušenje, Alati za utore, Rezači navoja, Alati za narezivanje
Bušaće šipke: Za unutarnju završnu obradu oslanjam se na karbidne šipke s prigušenim vibracijama.
Alati za urezivanje: Širine umetaka biram na temelju dubine utora, umetak širine 3 mm je standardan za utore za sigurnosne prstenove.
Rezači navoja: Za metričke ISO navoje koristim indeksirane alate za navoje i provjeravam ih mjeračima koraka.
Alati za narezivanje: Postoje oblikovani i izrezani, ja preferiram izrezane za čiste dijamantne uzorke u mesingu i aluminiju.
Prikladni materijali Fili CNC tokarenje
Izbor materijala definira preciznost i učinkovitost. Obrađivao sam aluminij, titan, Inconel, ABS i PEEK. Aluminij podržava brzo rezanje, dok tvrđi metali i plastika zahtijevaju toplinsku kontrolu i posebne alate. Svaki zahtijeva prilagođene brzine i hlađenje kako bi se održale tolerancije od ±0.01–0.03 mm. Metali: Aluminij, Čelik, Mesing, Titan
| Materijal Tip | Primjeri ocjena | Karakteristike obrade | Tipične primjene |
| Aluminij | 6061, 7075 | Brzo rezanje (300+ m/min), izvrsna obradivost | Zrakoplovni nosači, kućišta |
| Čelik | 1018, 4140, SS304 | Snažno, zahtijeva smanjene brzine i rashladnu tekućinu za zaštitu alata | Konstrukcijski dijelovi, alati |
| mesing | C360 | Vrlo nisko trenje, čisto uklanjanje strugotine | Priključci, električni konektori |
| titanijum | Ti-6Al-4V | Potrebni su čvrsti, toplinski otporni alati s malim posmakom i premazom | Zrakoplovne i medicinske komponente |
| Plastika | ABS | Obrađeno pri niskim okretajima kako bi se izbjeglo taljenje | Prototipna kućišta |
| Najlon (PA6, PA66) | Lako se iskrivljuje; zahtijeva kontrolu topline i uklanjanje strugotine | Zupčanici, čahure | |
| PEEK | Tolerancije ±0.03 mm, izvrsna toplinska stabilnost | Zrakoplovni izolatori | |
| Kompoziti i legure | G10, Inconel | Zahtijevaju alate s dijamantnim premazom; česte izmjene alata zbog habanja | Dijelovi otporni na visoke temperature ili visoke čvrstoće |
primjena Apodručja In Various Iindustrije
CNC tokarenje primjenjuje se u svim industrijama - od medicinskih vijaka za kosti do zrakoplovnih konektora. Također je ključno u automobilskoj industriji, energetici i elektronici. Isporučujem visokoprecizne dijelove koji zadovoljavaju stroge standarde performansi i materijala.
| Industrija | Uobičajeni dijelovi obrađeni strojno | Izbor materijala | Tehnički zahtjevi i napomene |
| Autokuće | Osovine, čahure, komponente motora | Ugljični čelik, aluminijske legure | Konzistentnost velikog volumena, isplativost, tolerancija ±0.02 mm |
| zračno-kosmički prostor | Klinovi stajnog trapa, dijelovi aktuatora, pričvršćivači | Titan, aluminij 7075 | Lagan, visoke čvrstoće, zahtijeva certifikate i kontrolu kvalitete |
| medicinski | Ortopedski implantati, zubni abutmenti, alati | Nehrđajući čelik 17-4PH, PEEK | Površinska obrada ispod Ra 0.8 μm, biokompatibilnost |
| Elektronika | Konektorski pinovi, RF štitovi, navojni odstojnici | Mesing, aluminij | Često kombinira narezivanje navoja i utora u jednom ciklusu |
| Industrijska oprema | Tijela ventila, osovine, dijelovi spojnica | Kaljeni čelik, legirani čelik | Tvrdo tokarenje nakon toplinske obrade za otpornost na habanje |
Prednosti Ai ograničenja CNC tokarenja
CNC tokarenje nudi visoku preciznost (±0.01 mm), brzu proizvodnju - do 60% bržu od ručnih metoda - i izvrsnu sigurnost. Međutim, ograničeno je na rotirajuće dijelove i može biti skupo za poslove malog obima zbog složenih zahtjeva za postavljanje.
| Kategorija | Aspekt | Detaljnije |
| Prednosti | Točnost | Redovito postižem tolerancije od ±0.01 mm i održavam konzistentnost na više od 1,000 dijelova praćenjem trošenja alata. |
| Brzina | U usporedbi s ručnim tokarilima, CNC tokarenje smanjuje vrijeme proizvodnje za 40–60%. | |
| Sigurnosni | Operateri se drže podalje od zona rezanja; ugrađene blokade sprječavaju nezgode. | |
| Ograničenja | Geometrijska ograničenja | Budući da se obradak mora okretati, nepravilni oblici (npr. ravne ploče) nisu prikladni - umjesto toga je poželjno glodanje. |
| Trošak postavljanja | Poslovi malog obima sa složenim postavkama alata mogu biti skupi; jedan prototip navojnog prstena zahtijevao je 300 dolara samo za postavljanje. |
Dizajn razmatranja
U svakom CNC projektu tokarenja kojim se bavim, uspjeh počinje promišljenim dizajnom. Čak ni najnapredniji stroj ne može kompenzirati loše konstruirane dijelove. U nastavku su navedeni ključni aspekti koje uvijek procjenjujem prije davanja ponude ili programiranja.
Prikladne geometrije dijelova
Rotacijska simetrija: CNC tokarenje je idealno za cilindrične, konusne i navojne oblike. Na primjer, osovine, čahure i prirubnice su klasični primjeri.
Izbjegavajte kvadratne elemente: Ravne površine ili kvadratni kutovi su prikladniji za glodanje. Po potrebi integriram sekundarne procese.
Pristup alatu: Dugi prepusti ili duboki udubljenja mogu uzrokovati vibracije ili otklon alata.
Tolerantni Ai površinska obrada
Tolerancija: Radim prema ISO 2768-mK za opće tokarenje. Za precizne dijelove standardno je ±0.01 mm, ali sam u kontroliranim okruženjima radio i ±0.005 mm.
Završna obrada površine: Tipična tokarena završna obrada je Ra 1.6 μm, ali s odgovarajućim pločicama i brzinama mogu postići Ra 0.4 μm ili bolje. Medicinski i optički dijelovi često zahtijevaju poliranje nakon tokarenja.
Uobičajene pogreške u dizajnu
Podrezi bez reljefnih utora onemogućavaju odvajanje.
Preuske tolerancije nepotrebno povećavaju troškove - poput traženja ±0.005 mm na plastičnom odstojniku.
Oštri kutovi povećavaju trošenje alata, uvijek predlažem skošenja ili radijuse.
CNC okretanje VS Ostale metode
Kada klijentima savjetujem odabir procesa, uspoređujem CNC tokarenje s glodanjem, lijevanjem, prešanjem i brušenjem. Tokarenje se ističe kod cilindričnih dijelova i brze proizvodnje, dok glodanje odgovara složenim oblicima. Za velike serije plastike, injekcijsko prešanje je bolje , a za uske tolerancije, tokarenje i brušenje najbolje funkcioniraju. Često kombiniram tokarenje s glodanjem kako bih uravnotežio preciznost i učinkovitost.
usporedba Ws CNC glodanjem
CNC tokarenje rotira obradak, dok glodanje rotira alat za rezanje oko stacionarnog dijela. Preferiram tokarenje za brzu proizvodnju simetričnih dijelova poput osovina, šipki i cijevi - posebno kada su potrebne tolerancije unutar ±0.01 mm. Za komponente sa složenim džepovima ili necilindričnim značajkama, glodanje nudi veću fleksibilnost.
U jednom nedavnom slučaju, klijentu je bio potreban cilindrični dio s bočnim glodanim utorima. Kombinirao sam CNC tokarenje s 3-osnim glodanjem, što je smanjilo vrijeme ciklusa za 30% uz osiguranje dimenzijske točnosti.
Alternative: Lijevanje, injekcijsko prešanje, brušenje
Lijevanje: Najbolje za dijelove velikih količina gdje uske tolerancije nisu kritične. Zamijenio sam odljevke tokarenim dijelovima radi bolje preciznosti.
Brizganje plastike: Izvrsno za plastične dijelove iznad 5,000 komada. Za sve manje, CNC tokarenje je isplativije.
Brušenje: Koristi se nakon tokarenja za ultra precizne završne obrade ispod Ra 0.4 μm, kao kod kaljenih osovina.
Aspekti troškova i produktivnosti
Kada procjenjujem troškove CNC tokarenja, uravnotežujem cijene stroja (30–100 USD/h), troškove alata (10–50 USD po pločici) i vrijeme ciklusa. Jednostavan dio može se izraditi 2–3 minute, ali s optimizacijom ili strojevima s više vretena, izlaz se udvostručuje. Za 500 aluminijskih dijelova smanjio sam jediničnu cijenu za više od 40% kroz dodavanje šipki i podešavanje putanje alata. Serijska obrada uvijek poboljšava povrat ulaganja.
Cijena stroja i alata
Satnica stroja: Varira između 30 i 100 USD/sat, ovisno o vrsti stroja i stručnosti operatera.
Troškovi alata: Karbidni umetci mogu koštati 10 do 50 dolara po komadu. Specijalizirani alati za narezivanje navoja ili nazubljivanje brzo se troše kod poslova s malim količinama.
Vrijeme ciklusa i volumen
Za izradu tipične mesingane čahure (Ø30 × 20 mm) potrebne su 2-3 minute. S viševretenskim tokarilicama to vrijeme mogu prepoloviti.
Proizvodnja velikih količina (1,000+ komada) opravdava troškove pričvršćivanja i alata. Za male količine pojednostavljujem postavke kako bih izbjegao otpad.
Razmatranja povrata ulaganja
Za seriju od 500 tokarenih aluminijskih kućišta smanjili smo jediničnu cijenu s 6.50 USD na 3.80 USD optimizacijom putanja alata i korištenjem dodavanja šipki.
Uvijek preporučujem grupiranje narudžbi kad god je to moguće kako bi se amortiziralo vrijeme postavljanja i ulaganje u alate.
Sigurnost, održavanje i održivost
Sigurnost operatera mi je prioritet s LOTO postupcima, transporterima strugotina i detekcijom loma alata. Rutinsko održavanje - dnevno, tjedno i mjesečno - ključno je za sprječavanje vibracija i gubitka točnosti. S ekološkog gledišta koristim biorazgradive rashladne tekućine, sakupljače magle i recikliram metalne strugotine poput aluminija, usklađujući CNC tokarenje s modernim ciljevima održivosti.
Najbolje prakse i sigurnost operatera
Osiguravam da svi operateri slijede protokole zaključavanja/označavanja (LOTO).
Koristimo automatske transportere strugotine kako bismo izbjegli ozljede pri ručnom rukovanju.
Redoviti sustavi za detekciju loma alata sprječavaju nezgode uzrokovane letećim pločicama.
Redovno održavanje
Svakodnevno: Očistite strugotine, provjerite razinu tekućina.
Tjedno: Pregledajte remene vretena, provjerite poravnanje kupole.
Mjesečno: Kalibrirajte sondu alata, provjerite zazor.
Zanemarivanje održavanja dovodi do vibracija, gubitka točnosti i skupih zastoja.
Razmatranja okoliša
Koristimo rashladne tekućine topive u vodi koje su biorazgradive i sigurne za odlaganje uz odgovarajuću filtraciju.
Naši strojevi opremljeni su sakupljačima magle i sustavima za recikliranje strugotine - aluminijska strugotina se skuplja i prodaje natrag dobavljačima.
Kako To Odaberite TPrava usluga CNC tokarenja
Kada pomažem klijentima u odabiru partnera za CNC tokarenje, fokusiram se na više od kvalitete dijelova. Vodim ih u procjeni tehničkih mogućnosti, provjeri certifikata poput ISO 9001 ili AS9100 i procjeni rokova isporuke za različite količine. Odabir pravog dobavljača znači osiguranje preciznosti, pouzdanosti i dosljedne isporuke u velikim razmjerima.
Kriteriji evaluacije
Tehnička sposobnost: Može li radionica ispuniti zahtjeve za tolerancije, površinsku obradu i materijal?
Certifikati: Za zrakoplovstvo ili medicinu, ISO 9001 ili AS9100 nisu predmet pregovora.
Rokovi isporuke: Pitajte o vremenu pripreme i prosječnom vremenu isporuke za 100, 500 i 1000 dijelova.
Pitanja i odgovori
Što je posao CNC tokarenja?
CNC tokarenje uključuje obradu cilindričnih dijelova pomoću tokarilice kojom upravlja G-kod. Programiram putanju alata, postavljam brzine pomaka (npr. 0.2 mm/okr.) i pratim tolerancije - obično unutar ±0.01 mm. Idealno je za osovine, čahure i navojne dijelove u srednjim do velikim količinama.
Koja je razlika između CNC glodanja i CNC tokarenja?
Glavna razlika leži u kretanju: CNC tokarenje rotira obradak dok alat miruje, CNC glodanje rotira alat oko fiksnog dijela. Tokarenje koristim za okrugle dijelove poput klinova ili osovina, dok glodanje odgovara ravnim ili složenim geometrijama s višeosnim upravljanjem.
Koje su prednosti CNC tokarenja?
CNC tokarenje nudi visoku preciznost, brzinu i ponovljivost. Može postići tolerancije od ±0.01 mm i površinsku obradu ispod Ra 0.4 µm. Posebno je učinkovito za cilindrične dijelove i proizvodnju velikih količina. Automatizacija smanjuje rad, a vrijeme ciklusa može biti ispod 30 sekundi po dijelu u optimiziranim postavkama.
Koliko vrsta CNC tokarenja postoji?
Postoji nekoliko vrsta CNC tokarilica koje obično koristim: standardne horizontalne tokarilice, vertikalne tokarilice za teške dijelove, tokarilice švicarskog tipa za duge, precizne komponente i strojevi s više vretena za masovnu proizvodnju. Svaka vrsta služi specifičnim potrebama, ovisno o geometriji dijela, toleranciji (često ±0.01 mm) i volumenu.
Koliko je točna CNC tokarska mašina?
CNC tokarski strojevi su vrlo precizni. U svojim projektima redovito postižem tolerancije od ±0.01 mm, a za visokoprecizne dijelove poput osovina ili čahura mogu to zategnuti na ±0.005 mm. Točnost ovisi o stanju stroja, alatima i stabilnosti materijala.
Koja je funkcija posmaka CNC stroja pri tokarenju?
U CNC tokarenju, funkcija pomaka kontrolira brzinu pomicanja alata po okretu vretena. Obično je postavljam između 0.1 i 0.3 mm/okr. za metale, ovisno o završnoj obradi površine i vrsti materijala. Precizne brzine pomaka pomažu uravnotežiti vijek trajanja alata, kvalitetu površine i učinkovitost uklanjanja materijala.
Zaključak
CNC tokarenje ostaje temelj precizne proizvodnje, posebno kada su učinkovitost, ponovljivost i uske tolerancije najvažniji. Od definiranja principa do snalaženja u alatima, vrstama strojeva, odabiru materijala i stvarnim troškovima, vodio sam klijente iz automobilskog, zrakoplovnog i medicinskog sektora kroz nijanse procesa. Bez obzira dizajnirate li jednostavnu čahuru ili složenu stepenastu osovinu, razumijevanje načina rada tokarenja omogućuje bolje odluke, manje revizija i, u konačnici, jače dijelove. Ako planirate svoj sljedeći projekt, CNC tokarenje bi moglo biti rješenje koje će vašu proizvodnju održavati brzom, točnom i skalabilnom.
















