
Postizanje strogih tolerancija u CNC obradi svodi se na kontrolu najmanjih mogućih odstupanja - od otklona alata do toplinskih pomaka, sve se računa. Provest ću vas kroz to kako pristupam projektima strogih tolerancija u svom svakodnevnom radu. Bez obzira izrađujete li zrakoplovne komponente ili medicinske implantate, CNC obrada s strogim tolerancijama zahtijeva pažljivo planiranje, prave alate, kontrolu okoliša i kontrolu kvalitete.
Što su tolerancije obrade
Tolerancija obrade definira koliko proizvedeni dio može odstupati od svoje nominalne projektne veličine. To je ključno za postizanje pravilnog prianjanja, funkcionalne pouzdanosti i dugoročnih performansi. Poznavanje vrsta tolerancija, standarda i mogućnosti materijala pomaže inženjerima da donose informirane i isplative odluke o proizvodnji.
Što se smatra uskom tolerancijom u CNC-u
Uski rasponi tolerancije za metale
Standardna uska tolerancija: ±0.01 mm
Visoka preciznost: ±0.005 mm
Zrakoplovna/medicinska kvaliteta: ±0.002–0.003 mm
Ultrapreciznost: ±0.001 mm
Uski rasponi tolerancije za plastiku
Zbog toplinskog širenja i fleksibilnosti:
Opća uska tolerancija: ±0.02–0.05 mm
Inženjerske plastike (PEEK/POM): do ±0.01 mm
Primjer: Kućište od PEEK-a za medicinski senzor zahtijevalo je ±0.01 mm za pravilan smještaj mikroelektronike.
Tolerancije mikroproizvodnje
CNC mikroobrada : ±0.002–0.005 mm
Mikro EDM: ±0.001 mm
Ultrabrza laserska obrada: ~1 µm
Inženjerski standardi i stupnjevi tolerancije
Klase tolerancije prema ISO 2768
f – Fino : precizna obrada metala
m – Srednje : standardna CNC obrada (TiRapid zadano)
c – Grubo : zavareni i konstrukcijski dijelovi
v – Vrlo grubo : grubi ili prethodno obrađeni dijelovi
IT ocjene i stroga tolerancija
IT6–IT7 = Uska tolerancija (±0.006–0.01 mm)
IT8–IT10 = Normalna preciznost
IT11–IT13 = Opća strojna obrada
Tolerancija na temelju materijala
Aluminij, mesing → Najbolje za ultra-uske tolerancije
Nehrđajući čelik, titan → Više toplinski pod utjecajem, teže se obrađuje
Plastika → Veće toplinsko pomicanje, preporučuje se šira tolerancija
Primjer: Tijelo PTFE ventila zahtijevalo je relaksaciju tolerancije od ±0.01 mm do ±0.03 mm radi poboljšanja proizvodljivosti.
Zašto je CNC obrada s uskim tolerancijama važna
Bolje pristajanje i funkcionalna pouzdanost
Uske tolerancije osiguravaju glatku montažu i sprječavaju vibracije, blokiranje ili prekomjerno trošenje.
Konzistentnost u masovnoj proizvodnji
Osiguravaju:
Ponovljivost
Smanjeni otpad
Stabilna kvaliteta
Zahtjevi za sigurnost, usklađenost i certifikaciju
Industrije poput zrakoplovne industrije i medicinskih uređaja zahtijevaju stabilnu kontrolu tolerancija kako bi zadovoljile standarde AS9100, ISO 9001 i druge.
Dulji vijek trajanja i pouzdanost opreme
Preciznost smanjuje trenje i toplinska izobličenja, produžujući vijek trajanja komponenti i poboljšavajući stabilnost sustava.
Što su Ključni čimbenici Fili postizanje preciznosti uske tolerancije
Postizanje strogih tolerancija rezultat je optimiziranih dizajnerskih odluka, kontrole ponašanja materijala, mogućnosti stroja, stezanja obratka, alata za rezanje, radnog okruženja i naprednih sustava inspekcije. Kada ovi čimbenici djeluju zajedno, proizvođači mogu postići dosljednu točnost, smanjiti otpad i uravnotežiti kvalitetu s isplativošću.
Planiranje i dizajn procesa
Uske tolerancije moraju biti ispravno definirane od faze projektiranja, a ne forsirane kasnije tijekom obrade.
Racionalno definirajte raspone tolerancije
Mnogi kupci u početku traže ±0.01 mm ili čak ±0.005 mm, iako funkcija ne zahtijeva takvu preciznost.
U PTFE ventilu s kojim sam radio, predložili smo smanjenje vrijednosti od ±0.01 mm do ±0.03 mm pomoću DFM-a. Propusnost se povećala za 30%, a troškovi su pali za oko 20%.
Izbjegavajte pretjeranu preciznost
Preuske tolerancije dramatično povećavaju trošenje alata, vrijeme obrade, troškove podešavanja i vrijeme inspekcije. Troškovi preciznosti rastu eksponencijalno što je tolerancija uža. Stoga bi samo kritične značajke trebale biti pod strogom kontrolom.
Materijalni faktori
Različita svojstva materijala izravno određuju dosegljivi raspon tolerancije.
Plastika: veliko toplinsko širenje i laka deformacija
Materijali poput PEEK-a, POM-a i PTFE-a imaju visoke koeficijente toplinskog širenja. Nakon strojne obrade, njihove dimenzije mogu se mijenjati.
Na primjer, POM dio premješten iz radionice s temperaturom od 20°C u područje s temperaturom od 35°C može se promijeniti za više od 0.02 mm.
Aluminijske legure: stabilne i pogodne za rad s uskim tolerancijama
6061 i 7075 se izvrsno obrađuju i obično postižu ±0.01 mm ili manje uz stabilnu konzistenciju.
Nehrđajući čelik i titan: tvrdi materijali uzrokuju otklon alata
Materijali poput 304, 316 i Ti6Al4V stvrdnjavaju se tijekom rezanja i stvaraju velika opterećenja alata, što dovodi do otklona rezne oštrice. Za održavanje preciznosti potrebni su manji usponi i tvrđi materijali alata.
Performanse i tehnologija stroja
Visokoprecizni strojevi su temelj postizanja strogih tolerancija.
Visoka krutost i toplinska stabilnost
Dijelovi s uskim tolerancijama često se oslanjaju na vrhunske strojeve (npr. Makino, DMG MORI), čije strukture minimiziraju deformaciju tijekom opterećenja.
Višeosna (5-osna) obrada
Mogućnost 5-osnog rada smanjuje sekundarna podešavanja i eliminira nagomilane pogreške.
U zrakoplovnom aluminijskom projektu, prelazak s tri postavke na jednu 5-osnu operaciju dosljedno je održavao toleranciju unutar ±0.008 mm.
Sustavi za termičku kompenzaciju
Napredni strojevi uključuju kompenzaciju termalnog rasta u stvarnom vremenu kako bi stabilizirali izduženje vretena i održali točnost na razini mikrona.
Alati za pričvršćivanje i rezanje
Visokoprecizne armature
Ponovljivost stezanja mora biti unutar ±0.005 mm. Za dijelove visoke tolerancije često su potrebni vakuumski stezači ili prilagođeni alati za stezanje.
Izbor materijala i geometrije alata
Alati od tvrdog metala, alati s premazom i alati s mikroradijusima smanjuju sile rezanja i otklon alata.
Držači s termoskupljajućim prianjanjem pomažu u kontroli odstupanja ispod 2 μm, značajno poboljšavajući površinsku obradu i točnost tolerancije.
Kontrola obradnog okruženja
Regulacija temperature unutar ±1°C
Metali se šire s temperaturom. Na primjer, čelik se može promijeniti za 10 μm za svakih 10 °C porasta. Stoga radionice precizne obrade moraju koristiti klimatizaciju i sustave konstantne temperature.
Minimizirajte vibracije, prašinu i vlagu
Vibracije uzrokuju odstupanje od standarda, tragove vibracija i dimenzijsko pomicanje.
Posjetio sam strojarske radionice smještene na gornjim katovima gdje su vibracije zgrade uzrokovale odstupanja tolerancije veća od 0.02 mm.
Tehnologija inspekcije i mjerenja
Sustavi za mjerenje na stroju
Sustavi poput Renishawovih mjernih glava ispravljaju odstupanja alata tijekom obrade, smanjujući odstupanja uzrokovana procesom i osiguravajući stabilnu točnost.
Visokoprecizna metrološka oprema
CMM-ovi, laserski interferometri i interferometri bijelog svjetla ključni su za postizanje mjerenja na mikronskoj razini.
Za projekt ventila s tolerancijom od ±0.005 mm koji smo izradili, bila je potrebna potpuna inspekcija i mjerenje kontrolirano temperaturom kako bi se osigurala dosljednost svih dijelova.
Kako primijeniti DFM za CNC obradu s uskim tolerancijama
U preciznoj strojnoj obradi, faza projektiranja određuje više od 80% konačnih troškova proizvodnje, vremena isporuke i prinosa. Uske tolerancije nisu uvijek korisne. Bez DFM-a, one povećavaju sate obrade, trošenje alata i stopu otpada.
Kada su vam zaista potrebne uske tolerancije
Stroge tolerancije moraju biti vođene funkcionalnim potrebama, a ne "zatezanjem svega po defaultu".
Izbjegavajte pretjerano projektiranje s uskim tolerancijama svugdje
Mnogi crteži koje primamo označavaju gotovo sve značajke na ±0.01 mm, iako samo 3-5 površina zapravo zahtijeva tu preciznost.
U projektu aluminijskog kućišta za zrakoplovnu industriju, smanjenje od dvadeset dimenzija od ±0.01 mm na ±0.03 mm smanjilo je vrijeme obrade za ~40% i smanjilo otpad s 12% na 2%.
Utjecaj strogih tolerancija na trošak, vrijeme isporuke i prinos
Uske tolerancije značajno povećavaju poteškoće u proizvodnji:
Vrijeme obrade se povećava za 30–200%
Napor inspekcije se udvostručuje
Vijek trajanja alata smanjuje se za više od 50%
Stopa otpada se povećava, posebno kod plastike i tankostijenih dijelova
Stoga se uske tolerancije trebaju primjenjivati samo na površine koje utječu na prianjanje, brtvljenje, sigurnost ili točnost kretanja.
Postavljanje ispravnih tolerancija i klasa pristajanja
Inženjerski dizajn mora uravnotežiti proizvodnost i funkcionalnu namjeru.
Odaberite praktične klase pristajanja i pravilno koristite GD&T
Uobičajeni parovi prilagodbe uključuju H7/g6 i H8/f7.
Preuska prianjanja ne poboljšavaju funkciju - samo povećavaju troškove.
GD&T simboli poput položaja, koaksijalnosti i profila predstavljaju funkcionalne zahtjeve točnije od izuzetno uskih linearnih tolerancija.
Izbjegavajte konfliktne ili previše restriktivne lance tolerancije
Na primjer, specificiranje i vrlo uskih bilateralnih tolerancija i izuzetno stroge tolerancije položaja na istoj rupi može stvoriti nemoguće zahtjeve.
Lanci tolerancije moraju biti izvedeni iz osnovnih linija montaže, osiguravajući da je svaka tolerancija neophodna i ostvariva.
Planiranje tolerancija i slaganja
Konačna varijacija sklopa je zbroj varijacija pojedinačnih dijelova.
U projektu izrade medicinske vodilice od nehrđajućeg čelika, sklop je dopuštao ukupno odstupanje od samo 0.04 mm.
Dodijelili smo ±0.01 mm kritičnim dijelovima i ±0.05 mm nekritičnim dijelovima, postižući cilj montaže uz minimalne troškove.
Ključni principi geometrijskog dizajna za postizanje strogih tolerancija
Geometrija dijela izravno određuje koliko će biti izvediva potrebna tolerancija.
Koristite zaobljenja umjesto oštrih unutarnjih kutova
Savršeni unutarnji kut s nultim radijusom ne može se obraditi.
Preporučeno unutarnje zaobljenje: ≥1.5× radijus alata (uobičajeno 0.5–1 mm).
To smanjuje opterećenje alata, vibracije i poboljšava dimenzijsku stabilnost.
Racionalno projektiranje zidova, stepenica, navoja, žljebova i zakošenja
Debljina stijenke ≥0.8 mm (≥1.2 mm za plastiku) kako bi se izbjegla deformacija
Širina utora ≥1.3× promjer alata za proizvodnost
Dubina navoja ≤2× promjer navoja kako bi se izbjeglo lomljenje alata i odstupanje od tolerancije
Konzistentne zakošene ivice poboljšavaju ponovljivost i kvalitetu montaže
Odnos između hrapavosti površine i dimenzijske tolerancije
Finiji Ra dramatično povećava trošak.
Na primjer, Ra0.4 μm može koštati 2–3 puta više od Ra0.8 μm.
Kod aluminijskog dijela za zrakoplovnu industriju, smanjenje Ra0.4 μm na Ra0.8 μm uz održavanje tolerancije od ±0.01 mm smanjilo je jediničnu cijenu za ~25%.
Metode i najbolje prakse za postizanje CNC obrade s uskim tolerancijama
Postizanje strogih tolerancija zahtijeva više od jednog faktora. Ovisi o ponašanju materijala, mogućnostima stroja, planiranju procesa, alatima i kontroli kvalitete. Boljim upravljanjem radionicom, optimiziranim parametrima rezanja, poboljšanim tijekovima rada i preciznom inspekcijom, proizvođači mogu pouzdano postići tolerancije od ±0.01 mm ili čak ±0.005 mm, uz smanjenje otpada i ukupnih troškova.
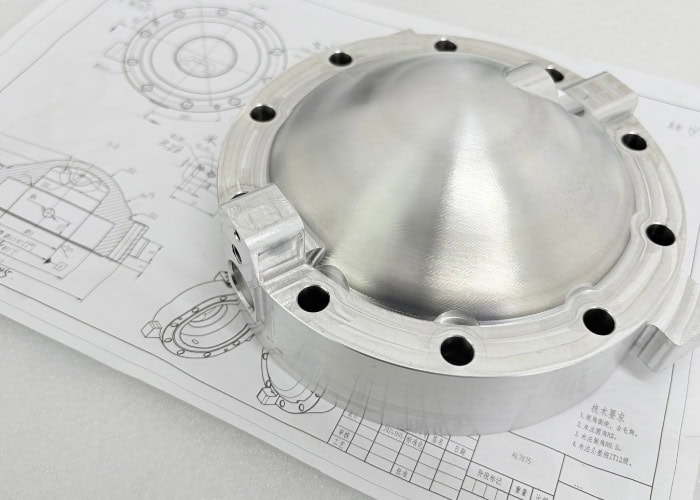
Upravljanje temeljnim radionicama
Odabir pravog strojnog pogona/proizvodnog okruženja
Precizna obrada zahtijeva stabilne uvjete u objektu, kao što su: radionice u prizemlju ili temelji izolirani od vibracija
Visokoučinkoviti strojevi (Mazak, DMG MORI) koji osiguravaju odstupanje vretena ≤2μm
Jedan je kupac pokušao obraditi dijelove od ±0.01 mm u radionici na drugom katu i uočio je varijacije do ±0.03 mm zbog vibracija poda. Nakon što je proizvodnja prenesena u naš pogon, sve su se dimenzije stabilizirale.
Stabilna temperatura radionice i čisto proizvodno okruženje
Temperatura snažno utječe na dimenzije. Na primjer:
Aluminij se širi ≈0.023 mm/m na 1°C
Čelik≈0.011 mm/m na 1°C
Održavanje temperature unutar ±1°C je ključno za dimenzijsku konzistentnost.
Prašina i uljna magla također mogu utjecati na vodilice i ponovljivost držača alata.
Korištenje visokokvalitetnih CNC strojeva i redovita kalibracija
Ključne mjere uključuju:
Kalibracija vretena laserskim interferometrom (pogreška pozicioniranja ≤ 2 μm)
Ballbar testiranje za kompenzaciju geometrije stroja
Provjera vučne sile držača alata
Pravilno održavanje stroja smanjuje dimenzijsko odstupanje s ±0.02 mm na ±0.005 mm.
Optimizacija parametara alata i rezanja
Odabir odgovarajućeg i oštrog alata za svaki materijal
Aluminij: brzorezni čelik ili karbid
Nehrđajući čelik/titan: alati s premazom (TiAlN, AlTiN)
Plastika poput PTFE-a zahtijeva oštre rubove kako bi se izbjegla deformacija
Oštri alati smanjuju sile rezanja i poboljšavaju stabilnost tolerancije za 20–40%.
Balansiranje brzine rezanja, brzine posmaka i dubine rezanja
Tipične vrijednosti:
Aluminij: 12000 o/min, posmak 1800 mm/min, debljina reznog profila 0.3 mm
Nehrđajući čelik: 3500 o/min, posmak 400 mm/min, debljina reznog sloja 0.1 mm
Nepravilna brzina pomicanja ili rezanja uzrokuje vibracije, nakupljanje topline i dimenzijske pogreške.
Strategija praćenja i zamjene alata
Pregledajte rezne rubove svakih 20–40 dijelova
Koristite softver za upravljanje vijekom trajanja alata
Za dijelove s tolerancijom od ±0.005 mm, alate mijenjajte u svakom kritičnom koraku.
Ova je strategija smanjila otpad sa 6% na manje od 1% za projekt bakrenih dijelova.
Planiranje procesa: Gruba obrada → Poluobrada → Završna obrada
Podjela koraka obrade
Grubom obradom uklanja se 60–80% materijala
Poluobrada listova materijala debljine 0.2–0.4 mm
Završna obrada postiže konačnu dimenziju u jednom prolazu za maksimalnu točnost
Stroga podjela procesa smanjuje dimenzijske varijacije za više od 50%.
Odabir sirovine i planiranje dodataka za obradu
Prevelika zaliha povećava vrijeme ciklusa, premala zaliha uzrokuje nestabilnost stezanja.
Za dijelove od ±0.01 mm, preporučuje se najmanje 3 mm dodatnog materijala za sigurno stezanje.
Strategije velikog volumena u odnosu na strategije malog volumena/prototipa
Masovna proizvodnja: ponovljivost ciklusa, upravljanje vijekom trajanja alata, mjerenje tijekom procesa
Prototipovi: fleksibilnost i optimizacija pojedinačnih dijelova
Često koristimo namjenske uređaje za masovnu proizvodnju i meke čeljusti za prototipove.
Tijekom procesa i završna inspekcija
Mjerenja na stroju i kompenzacija u zatvorenoj petlji
Korištenje Renishaw sondi omogućuje:
Mjerenje kritičnih dimenzija tijekom procesa
Automatska kompenzacija duljine i promjera alata
Sprječavanje kvara tolerancije uzrokovanog toplinskim driftom
Obavezno za dijelove koji zahtijevaju ±0.005 mm.
Pregled prvog artikla (FAI) i planovi uzorkovanja
100% dimenzijska inspekcija za FAI
Uzorkovanje svakih 10–30 dijelova tijekom proizvodnje
SPC grafikoni za praćenje ključnih dimenzija
Smanjenje otpada ranom inspekcijom
Implementacijom FAI + ispitivanja tijekom procesa na projektu medicinskog dijela smanjili smo otpad s 8% na 1.5%.
Kako uravnotežiti troškove i rizik kod obrade s uskim tolerancijama
U preciznoj proizvodnji, što je tolerancija uža, to su veći troškovi, poteškoće i rizik. Tvrtke moraju uravnotežiti performanse, proračun, vrijeme isporuke i proizvodnost. Nepotrebno određivanje tolerancija od ±0.005 mm može uzrokovati prekomjerne troškove, dulje proizvodne cikluse i veće stope otpada.
Zašto strože tolerancije povećavaju troškove
Povećanje troškova obrade uskih tolerancija dolazi od više kombiniranih čimbenika:
Potrebno je više koraka obrade
Postizanje ±0.01 mm ili ±0.005 mm obično zahtijeva više faza kao što su gruba obrada → poluzavršna obrada → završna obrada → kompenzacijski prolazi.
Na primjer, u nosaču od nehrđajućeg čelika koji smo proizveli, postizanje provrta od ±0.008 mm zahtijevalo je dva dodatna prolaza finim rezanjem, što je udvostručilo vrijeme obrade.
Brzine dodavanja moraju se značajno smanjiti
Sporije, stabilnije rezanje sprječava dimenzionalno pomicanje uzrokovano toplinom.
Tijekom obrade aluminija smanjili smo brzinu pomicanja s 1200 mm/min na 450 mm/min kako bismo održali ravnost od ±0.01 mm, što znatno povećava vrijeme ciklusa.
Potrebni su specijalizirani alati i pribor
Mikrotolerancije često zahtijevaju PCD alate, prilagođene šipke za bušenje ili ultra-tvrde rezače, što košta 3-8 puta više od standardnih alata i brže se troši.
Veći rizik od otpada i ponovne obrade
S rasponom od ±0.005 mm, dopušteni raspon je izuzetno uzak. Čak i odstupanje od 0.002 mm može učiniti dio neupotrebljivim, posebno kod teških materijala poput titana ili nehrđajućeg čelika.
Struktura troškova za precizne projekte
Obraba s uskim tolerancijama utječe na ponude zbog:
Dulji ciklusi obrade (2–5× u usporedbi sa standardnim tolerancijama)
Brže trošenje alata
Dulje vrijeme inspekcije s CMM-om ili laserskim mjerenjem
Niža stopa prinosa
Zbog toga tolerancije zatezanja od ±0.05 mm do ±0.01 mm mogu povećati trošak za 30% – 200%.
Balansiranje performansi i proizvodnosti
U DFM-u, uža tolerancija ne znači „što uža, to bolje“ - znači „dovoljno čvrsto za funkciju“.
Razgovor o odgovarajućoj razini tolerancije s vašim dobavljačem
Iskusni partneri za obradu mogu preporučiti tolerancije na temelju funkcije i proizvodljivosti.
Na primjer, u PEEK kućištu koje smo izradili, kupac je u početku tražio ±0.01 mm. Nakon procjene funkcionalnih zahtjeva, prilagodili smo se na ±0.03 mm, smanjivši troškove za 40% i prepolovivši vrijeme isporuke.
Gdje se tolerancije mogu ublažiti
Tolerancije se obično mogu ublažiti u:
Nesparene površine
Vanjski kozmetički prostori
Regije koje ne utječu na poravnanje sklopa
Značajke koje nisu osjetljive na debljinu stijenke
Jedan je kupac jednom odredio ±0.02 mm preko cijelog aluminijskog nosača. Samo su tri rupe bile kritične. Smanjenjem ostalih značajki na ±0.1 mm, produktivnost se povećala gotovo tri puta.
Strategije za optimizaciju tolerancija bez utjecaja na performanse
Zamijenite oštre kutove zaobljenjima
Povećajte debljinu stijenke kako biste smanjili deformaciju
Podesite završnu obradu površine od Ra0.8 do Ra1.6 kako biste uštedjeli vrijeme obrade
Koristite analizu tolerancijskog sloja kako biste izbjegli suvišne precizne rezove
Pametno podešavanje tolerancije osigurava i performanse i isplativost.
Što su Tipične primjene i industrijski standardi
CNC obrada s visokim tolerancijama ključna je u medicinskoj, zrakoplovnoj, poluvodičkoj, automobilskoj i visokopreciznoj industriji. Ovi sektori zahtijevaju iznimnu dimenzijsku točnost, pouzdanost i funkcionalnu stabilnost.
| Industrija primjene | Tipični dijelovi s uskom tolerancijom | Zahtjevi tolerancije |
| Medicinski uređaji i zubni implantati | Kirurški alati, konektori za implantate, tijela mikro ventila, nosači otporni na koroziju | Uobičajeno od ±0.01 mm do ±0.005 mm, potrebna je visoka kvaliteta površine i ponovljivost |
| Zrakoplovne i obrambene komponente | Dijelovi turbina, aktuatori, strukturne veze, precizni nosači | Iznimno visoka pouzdanost, neka kritična područja zahtijevaju ±0.005 mm ili užu toleranciju |
| Elektroničke i poluvodičke armature | Stezne glave za pločice, moduli za odvođenje topline, precizni uređaji, keramički izolatori | Visoka dimenzijska stabilnost, strogi zahtjevi za ravnost i završnu obradu površine |
| Automobilski i novi energetski sustavi | Kućišta motora, sjedišta senzora, ventili za regulaciju tekućine, strukturni dijelovi baterije | Visoka konzistentnost u masovnoj proizvodnji, obično od ±0.02 mm do ±0.01 mm |
| Visokoprecizni industrijski i instrumentalni dijelovi | Metrološke komponente, hidraulički/pneumatski dijelovi, precizne osovine i čahure | Stroga kontrola otpornosti na habanje, koaksijalnosti i okomitosti, ±0.01 mm ili manje |
Pitanja i odgovori
Koja je najveća tolerancija za strojnu obradu?
U općenitoj CNC obradi, najviša (tj. najmanja) tolerancija s kojom radim je ±0.1 mm, uobičajena za strukturne ili nekritične komponente. Na primjer, nosači ili poklopci koji ne zahtijevaju čvrsto prianjanje. Ova razina održava proizvodnju brzom i isplativom, posebno za velike dijelove gdje je prihvatljiva varijacija dimenzija.
Koja je tolerancija najteža za strojnu obradu?
Tolerancije manje od ±0.002 mm (2 mikrona) izuzetno su izazovne. Na toj razini, čak i manji toplinski pomaci, trošenje alata ili nedosljednosti materijala mogu gurnuti dio izvan specifikacija. Obično se oslanjam na ultra-stabilne 5-osne strojeve, provjere CMM-om i temperaturno kontrolirana okruženja kako bih zadovoljio takve zahtjeve.
Koja je minimalna tolerancija za strojnu obradu?
Minimalna tolerancija koju sam uspješno postigao u stvarnoj proizvodnji je ±0.001 mm (1 mikron), obično putem vrhunske mikro-EDM ili femtosekundne laserske obrade. Za konvencionalni CNC, granica je oko ±0.002–0.005 mm, ovisno o postavkama, materijalu i metodi inspekcije.
Koji su stupnjevi tolerancije za strojnu obradu?
Za opću strojnu obradu koristim ISO 2768 - podijeljen u finu (f), srednju (m), grubu (c) i vrlo grubu (v). Za precizan rad, GD&T mi omogućuje primjenu kontrola oblika i lokacije unutar ±0.01 mm ili manje. U zrakoplovstvu, standardi AS9100 često pomiču tolerancije na ±0.005 mm ili bolje.
Što se događa kada su proizvodne tolerancije preuske?
Kada su tolerancije preuske - recimo, nepotrebno ispod ±0.005 mm - često vidim 2-3× povećanje vremena obrade, češće izmjene alata i stopu otpada koja može premašiti 15%. To također zahtijeva veće troškove inspekcije i strožu kontrolu okoliša. Osim ako nije funkcionalno potrebno, takve tolerancije smanjuju učinkovitost i značajno povećavaju troškove po jedinici.
Zaključak
Obraba s uskim tolerancijama u CNC-u je spoj precizne znanosti i proizvodne umjetnosti. Iz mog iskustva, uspjeh prije svega ovisi o jednoj stvari: disciplini. Disciplini u dizajnu, kontroli procesa, mjerenju i komunikaciji. Bez obzira na to želite li ±0.002 mm ili jednostavno pokušavate zadovoljiti zrakoplovne specifikacije, tajna je u kontroliranju svega što možete - i znanju onoga što ne možete.
Stroga tolerancija nije stvar savršenstva - radi se o dosljednosti, komunikaciji i pametnim odlukama. Ako se suočavate s izazovnim dijelom ili pokušavate poboljšati svoj proces, ne ustručavajte se kontaktirati ili podijeliti svoju situaciju. Ponekad drugo mišljenje čini veliku razliku.















