
Višeosna obrada je CNC proizvodni proces koji omogućuje alatu za rezanje, obratku ili oboje da se pomiču preko više kontroliranih osi tijekom obrade. Umjesto rezanja samo iz jednog fiksnog smjera, višeosni postav može pristupiti dijelu iz različitih kutova, što olakšava obradu složenih površina, kutnih rupa, podreza, dubokih šupljina i višeslojnih elemenata s manje postavki.
Ovaj vodič objašnjava višeosnu obradu, uključujući njezinu definiciju, radni proces, vrste strojeva, ključne komponente, prednosti, ograničenja, uobičajene operacije i CNC primjene.
Što je višeosna obrada?
Višeosna obrada je CNC metoda obrade koja koristi više od standardnih tri linearne osi za rezanje složenih dijelova iz različitih kutova. Dodavanjem rotacijskog kretanja alatu, obratku ili stolu stroja, proces omogućuje rezaču da dosegne površine koje bi bilo teško ili neučinkovito obraditi tradicionalnom 3-osnom obradom.
U standardnom 3-osnom CNC stroju, alat za rezanje pomiče se duž smjerova X, Y i Z. To je prikladno za mnoge jednostavne dijelove, kao što su ploče, džepovi, utori i ravne površine. Međutim, kada dio uključuje kutne površine, zakrivljene konture, bočne značajke ili duboka područja s ograničenim pristupom alatu, 3-osni proces može zahtijevati nekoliko postavljanja. Svako postavljanje dodaje vrijeme i može uzrokovati pogrešku pozicioniranja.
Višeosna obrada rješava ovaj problem dodavanjem rotacijskih osi. Ove dodatne osi omogućuju alatu ili obratku naginjanje i rotaciju tijekom obrade. Kao rezultat toga, rezač može održavati bolji kut rezanja, koristiti kraće alate, smanjiti promjene pribora i proizvoditi složeniju geometriju u manje operacija. Za preciznu CNC proizvodnju, ovo čini višeosnu obradu posebno korisnom za zrakoplovstvo, medicinu, robotiku, automatizaciju, automobilsku industriju i složene prototipove dijelova.
| Termin | Značenje | Tipična upotreba |
| Višeosna obrada | CNC obrada s više od tri kontrolirane osi | Složeni CNC dijelovi i višestrane značajke |
| Obrada 3 osi | Linearno kretanje X, Y i Z | Jednostavni dijelovi, džepovi, ploče i utori |
| Obrada 4 osi | Dodaje jednu rotacijsku os | Cilindrične značajke, indeksirana bočna obrada |
| Obrada 5 osi | Dodaje dvije rotacijske osi | Složene površine i kutni elementi |
| Višeosni cnc stroj | CNC stroj s linearnim i rotacijskim upravljanjem osi | Napredna precizna proizvodnja |
| Višeosni obradni centar | CNC obradni centar dizajniran za višeosno rezanje | Složeno glodanje, bušenje i konturna obrada |
Višeosna obrada u odnosu na tradicionalnu troosnu obradu
Višeosna obrada razlikuje se od tradicionalne troosne obrade jer dodaje rotacijsko kretanje i bolju kontrolu kuta alata. Troosni stroj kreće se u ravnim smjerovima X, Y i Z, dok višeosni stroj može rotirati ili naginjati dio ili alat kako bi dosegao različite strane i kutove.
To ne znači da je 3-osna obrada zastarjela. Za jednostavne dijelove, 3-osno CNC glodanje je često brže, jeftinije i lakše za programiranje. Višeosna obrada postaje vrijedna kada geometrija, odnos tolerancije, završna obrada površine ili smanjenje podešavanja opravdavaju dodatnu složenost. Ispravan izbor ovisi o dizajnu dijela, materijalu, toleranciji, obimu proizvodnje i ciljanim troškovima.
| usporedba | 3-osna obrada | Višeosna obrada |
| Pokret | Linearne osi X, Y i Z | Linearne osi plus rotacijske osi |
| Broj postavljanja | Često više postavki | Obično manje postavki |
| Pristup alatu | Ograničeno na jednostavnije kutove prilaza | Bolji pristup kutnim i skrivenim elementima |
| Programiranje | Jednostavnije | Kompleksnije |
| Najbolje za | Jednostavni prizmatični dijelovi | Složene površine i dijelovi s više strana |
| Trošak | Niže za jednostavne dijelove | Učinkovitije za složene dijelove |
| Rizik od točnosti | Više pogrešaka ponovnog stezanja | Manja akumulirana pogreška postavljanja |
Kako funkcionira višeosna obrada?
Višeosna obrada funkcionira kombiniranjem CAD dizajna, CAM programiranja, podešavanja CNC stroja, simulacije putanje alata, upravljanja rotacijskim osima, operacije rezanja i završne kontrole. Proces započinje digitalnim modelom dijela, a završava obrađenom komponentom proizvedenom koordiniranim linearnim i rotacijskim kretanjem.
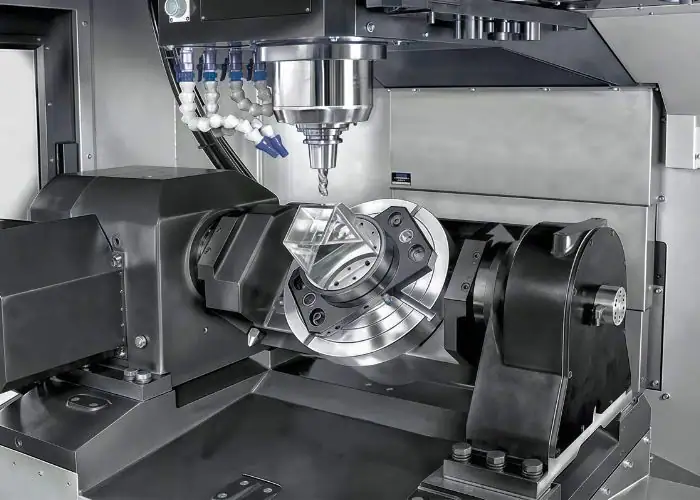
Tijek rada sličan je drugim CNC metodama obrade, ali višeosna obrada zahtijeva pažljivije planiranje. Programer mora uzeti u obzir orijentaciju alata, ograničenja rotacijske osi, razmak držača, kretanje stroja, smjer rezanja, interferenciju držača i moguće točke sudara. Putanja alata koja izgleda ispravno na modelu dijela i dalje može propasti ako držač alata dodirne držač ili rotacijski stol prekorači svoje ograničenje.
Dobro planiran višeosni proces može smanjiti broj podešavanja i poboljšati poravnanje značajki. Međutim, proces dobro funkcionira samo kada se kontroliraju CAD model, CAM program, pričvrsna ploča, kalibracija stroja i plan inspekcije. Zato višeosna obrada nije samo „više osi“. To je cjelovita strategija proizvodnje za složene CNC dijelove.
| Korak | Što se događa | Zašto je to važno |
| Dizajn dijela | Geometrija i funkcija su definirane | Određuje je li potrebna višeosna obrada |
| CAD modeliranje | 3D model je pripremljen | Pruža referencu za obradu |
| CAM programiranje | Kreiraju se putanje alata i pomicanja osi | Kontrolira putanju rezača i kut alata |
| Simuliranje | Putanja alata se provjerava prije rezanja | Smanjuje rizik od sudara i udubljenja |
| Postavljanje | Dio, pričvršćivač, alati i odmaci su pripremljeni | Kontrolira točnost i stabilnost |
| Strojna | CNC stroj uklanja materijal | Proizvodi potrebnu geometriju |
| Inspekcija | Dio se mjeri i provjerava | Potvrđuje toleranciju i kvalitetu površine |
Dizajn dijelova i CAD modeliranje
Dizajn dijela i CAD modeliranje definiraju što CNC stroj mora proizvesti. Prije početka programiranja, inženjeri pregledavaju geometriju dijela, zahtjeve za tolerancijama, potrebe za završnom obradom površine, materijal i kritične značajke. Ovaj pregled pomaže u određivanju može li se dio učinkovito izraditi na 3-osnom stroju ili će višeosna obrada smanjiti broj postavki i poboljšati kvalitetu.
Dobar CAD model također pomaže u ranom prepoznavanju teških područja obrade. Duboke šupljine, kutne rupe, podrezi, tanke stijenke i zakrivljene površine mogu zahtijevati poseban pristup alatu. Ako se ovi problemi shvate tijekom pregleda dizajna, strojar ili programer može odabrati bolju strategiju obrade umjesto rješavanja problema nakon postavljanja.
CAM programiranje i generiranje putanja alata
CAM programiranje pretvara CAD model u CNC putanje alata. Kod višeosne obrade, CAM softver mora kontrolirati ne samo gdje se rezač pomiče, već i kako je alat nagnut u odnosu na površinu obratka. Zbog toga je generiranje putanje alata složenije od osnovnog 3-osnog programiranja.
Softver poput mastercam multiaxis često se koristi za napredno stvaranje putanja alata jer pomaže u upravljanju orijentacijom alata, provjerom kolizije, rotacijskim kretanjem i simulacijom stroja. Programer i dalje igra ključnu ulogu. CAM softver može izračunati kretanje, ali ne može u potpunosti zamijeniti procjenu proizvodnje o odabiru alata, dizajnu pribora, strategiji rezanja i riziku inspekcije.
Postavljanje stroja i prihvat obratka
Postavke stroja i prihvat obratka određuju može li se dio precizno obraditi. Višeosni CNC stroj može imati izvrsnu sposobnost kretanja, ali ako obratak nije pravilno stegnut, konačni rezultat i dalje može biti loš. Prihvat obratka mora se oduprijeti silama rezanja, a istovremeno omogućiti pristup alatu iz nekoliko smjerova.
Ovo je izazovnije od jednostavnog stezanja u 3 osi. U višeosnom postavljanju, dio se može rotirati ili naginjati tijekom obrade, pa pričvrsni element mora izbjegavati interferenciju s alatom, vretenom, držačem i stolom. Pričvrsni element također mora podupirati dio bez uzrokovanja deformacije, posebno kod tankih stijenki, dugih ploča, mekih materijala ili visokovrijednih preciznih komponenti.
Kretanje alata, rotacijske osi i upravljanje rezanjem
Kretanje alata u višeosnoj obradi kombinira linearno i rotacijsko upravljanje osima. Linearne osi pozicioniraju alat u smjerovima X, Y i Z, dok rotacijske osi naginju ili rotiraju alat ili obradak. Ovo koordinirano kretanje omogućuje rezaču da se približi površini iz učinkovitijeg kuta.
Prednost nije samo pristup. Bolja orijentacija alata može smanjiti prevjes alata, poboljšati odvod strugotine, smanjiti vibracije i proizvesti glatkije površine. Za zakrivljene ili organske površine, rezač može održavati ujednačenije kontaktne uvjete. To je posebno korisno pri obradi impelera, površina kalupa, medicinskih komponenti, zrakoplovnih konstrukcija i složenih kućišta.
Inspekcija i validacija završnih dijelova
Inspekcija provjerava je li višeosni proces obrade proizveo potrebne dimenzije, površinsku obradu i geometriju. Za jednostavne dijelove mogu biti dovoljni osnovni mjerni alati. Za složene višeosne dijelove, inspekcija može zahtijevati mjerenje CMM-om, optičko skeniranje, ispitivanje površinske obrade, prilagođene mjerače ili izvješća o inspekciji prvog artikla.
Ovaj korak je važan jer složeni dijelovi mogu skrivati pogreške koje nisu vidljive golim okom. Kutna rupa može izgledati ispravno, ali biti malo izvan položaja. Zakrivljena površina može izgledati glatko, ali ne zadovoljava toleranciju profila. Višeslojna značajka može zadovoljiti pojedinačne dimenzije, ali ne zadovoljava poravnanje. Završna validacija potvrđuje da su strategija obrade, postavljanje i putanja alata proizveli funkcionalni dio, a ne samo vizualno prihvatljiv oblik.
Koje su glavne komponente višeosnog CNC stroja?
Glavne komponente višeosnog CNC stroja uključuju linearne osi, rotacijske osi, vreteno, alate za rezanje, mjenjač alata, sustav za prihvat obratka, rotacijski stol ili nagibnu glavu, CNC kontroler, CAM softver, sustav hlađenja i strukturu stroja. Ove komponente rade zajedno kako bi kontrolirale kretanje, krutost, točnost, pristup alatu i ponovljivost.
| Sastavni | funkcija | Zašto je to važno |
| Linearne osi | Pomicanje duž X, Y i Z | Osnovno pozicioniranje i kretanje rezanja |
| Rotacijske osi | Rotirajte ili nagnite dio/alat | Omogućuje kutnu i višestranu obradu |
| Vreteno | Drži i okreće alate za rezanje | Kontrolira snagu i preciznost rezanja |
| Mjenjač alata | Automatski prebacuje alate | Podržava složene sekvence obrade |
| Workholding | Osigurava dio | Sprječava kretanje i deformacije |
| Rotacijski stol | Rotira radni komad | Podržava rad s 4 osi, 3+2 i 5 osi |
| CNC kontroler | Koordinira kretanje stroja | Kontrolira točnost i vrijeme |
| CAM softver | Generira putanje alata | Upravlja kretanjem osi i rizikom od sudara |
Linearne osi i rotacijske osi
Linearne osi su pokreti X, Y i Z koji se koriste u gotovo svim CNC glodalicama. Ove osi pomiču alat ili stol u ravnim smjerovima. Rotacijske osi dodaju kutno kretanje, često nazvane osi A, B ili C, ovisno o smjeru rotacije. Ove rotacijske osi omogućuju stroju da pristupi dijelu iz više kutova.
Kombinacija linearnog i rotacijskog gibanja daje vrijednost višeosnoj obradi. Umjesto ponovljenog uklanjanja dijela iz stezaljke i ponovnog stezanja, stroj može rotirati dio ili alat kako bi dosegao različite površine. To poboljšava kontrolu odnosa značajki i smanjuje ručno rukovanje. Za precizne komponente, to smanjenje rukovanja može biti važnije od samog broja dodatnih osi.
Vreteno, alati i mjenjač alata
Vreteno osigurava snagu rezanja, brzinu i stabilnost potrebnu za uklanjanje materijala. Alati uključuju glodala, kuglaste rezače, bušilice, razvrtače, alate za skošenje i specijalne alate koji se koriste za složene elemente. Kod višeosne obrade, duljina alata i oblik držača posebno su važni jer se alat može približiti dijelu iz različitih kutova.
Izmjenjivač alata omogućuje stroju da izvrši više operacija u jednom programu. Na primjer, jedan dio može zahtijevati grubo glodanje, završno glodanje, bušenje, narezivanje navoja, skošenje i završnu obradu površine. Automatske izmjene alata smanjuju ručne prekide i poboljšavaju ponovljivost. Međutim, svaki alat mora se provjeriti na rizik od dohvata, razmaka i otklona.
Prihvatnici, učvršćivači i rotacijski stolovi
Prihvatnik drži obratka stabilnim tijekom rezanja. Kod višeosne obrade, fiksator mora istovremeno raditi dvije stvari: sigurno držati obratak i ostaviti dovoljno otvorenog prostora da alat dosegne potrebne značajke. Ako fiksator blokira pristup, stroj ne može u potpunosti iskoristiti svoje rotacijske osi.
Rotacijski stolovi i nagibni rotacijski stolovi omogućuju rotaciju ili naginjanje obratka tijekom obrade. Uobičajeni su u postavkama s 4 osi, 3+2 i 5 osi. Ovi sustavi pomažu u smanjenju potrebe za višestrukim postavkama i mogu poboljšati poravnanje između elemenata. Međutim, također zahtijevaju pažljivo planiranje razmaka jer stezaljke, vijci i ploče za pričvršćivanje mogu postati rizični za koliziju tijekom rotacije.
CNC kontroler i CAM softver
CNC kontroler izvršava program stroja i koordinira sve pokrete osi. Kod višeosne obrade, ova koordinacija je složenija jer se nekoliko osi može pomicati istovremeno. Kontroler mora održavati glatko kretanje dok precizno prati programiranu putanju alata.
CAM softver stvara putanju alata i pomaže programeru da provjeri kretanje prije rezanja. To je posebno važno za simultanu 5-osnu obradu, gdje se kut alata i položaj kontakta kontinuirano mijenjaju. CAM sustav mora odgovarati konfiguraciji stroja, jer putanja alata koja je sigurna na jednom stroju možda neće biti sigurna na drugom stroju s drugačijim rasporedom stola, smjerom rotacijske osi ili ograničenjem kretanja.
Krutost i stabilnost stroja
Krutost stroja određuje koliko dobro stroj podnosi vibracije, otklon i sile rezanja. Kod višeosne obrade, krutost je ključna jer alat može rezati pod različitim kutovima i s promjenjivim zahvatom. Slaba krutost može uzrokovati vibracije, lošu površinsku obradu, nedosljedne dimenzije i kraći vijek trajanja alata.
Stabilnost također utječe na troškove proizvodnje. Ako je stroj nestabilan, radionici će možda trebati sporije pomicanje, lakše rezove, više inspekcija ili dodatne završne prolaze. Stabilan višeosni obradni centar može predvidljivije proizvoditi složene dijelove, zbog čega je kvaliteta stroja jednako važna kao i broj osi.
Koje su vrste višeosne CNC obrade?
Glavne vrste višeosne CNC obrade uključuju 3-osne, 4-osne, 5-osne, 3+2-osne, 6-osne i napredne višeosne konfiguracije. Prava vrsta ovisi o geometriji dijela, toleranciji, završnoj obradi površine, pristupu alatu, obujmu proizvodnje i treba li proces obradu na fiksnom položaju ili kontinuirano rotacijsko kretanje.
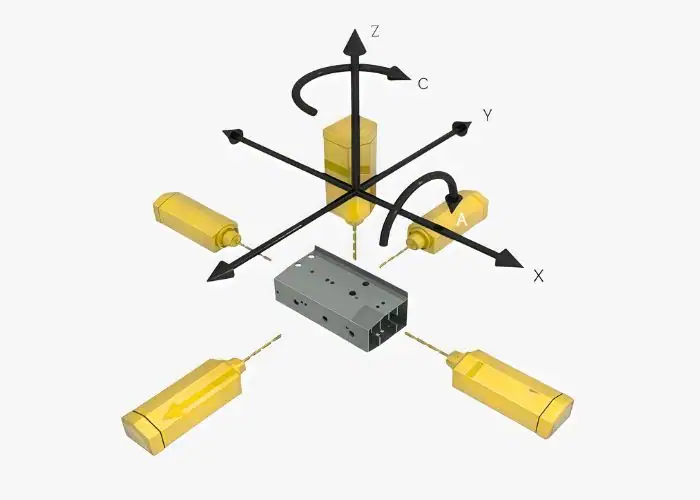
| Tip | Osovinski pokret | Najbolje za | Glavno ograničenje |
| 3-osna CNC obrada | X, Y, Z | Jednostavni dijelovi, džepovi, ploče | Ograničen pristup pod kutom |
| 4-osna CNC obrada | X, Y, Z + jedna rotacijska os | Cilindrične značajke, indeksirana obrada | Manje fleksibilan od 5-osnog |
| 5-osna CNC obrada | X, Y, Z + dvije rotacijske osi | Složene površine i dijelovi s više strana | Veća složenost programiranja |
| 3+2 osna obrada | Fiksno rotacijsko pozicioniranje + rezanje u 3 osi | Kutne značajke i smanjene postavke | Nije kontinuirano istovremeno rezanje |
| Obrada 6 osi | Dodatno rotacijsko ili alatno kretanje | Napredni složeni dijelovi | Viši troškovi i složenost |
| Obrada višekutne glave | Glava alata mijenja kut rezanja | Duboke ili nagnute značajke | Zahtijeva pažljivo planiranje postavljanja |
3-osna CNC obrada
3-osna CNC obrada koristi kretanje X, Y i Z. To je najčešća metoda glodanja i dobro funkcionira za mnoge dijelove s jednostavnom geometrijom. Ploče, blokovi, nosači, džepovi, utori i ravne površine često se mogu učinkovito obraditi 3-osnim CNC glodanjem.
Iako se 3-osna obrada obično ne smatra naprednom višeosnom obradom, ona je osnova za usporedbu. Mnogi dijelovi trebali bi ostati na 3-osnim strojevima ako ne zahtijevaju kutni pristup alatu. To smanjuje troškove i pojednostavljuje programiranje. Vrijednost višeosne obrade postaje jasna tek kada geometrija dijela premašuje ono što 3-osna obrada može učinkovito učiniti.
4-osna CNC obrada
CNC obrada s 4 osi dodaje jednu rotacijsku os standardnim trima linearnim osima. Rotacijska os omogućuje obratku okretanje, što olakšava obradu elemenata oko dijela bez ponovnog stezanja. To je korisno za cilindrične dijelove, bočne rupe, omotane elemente i indeksiranu obradu.
4-osni postav može smanjiti nekoliko ručnih operacija u jedan kontrolirani program. Na primjer, komponenta s rupama na nekoliko strana može se automatski rotirati umjesto da se ručno premješta. To može poboljšati ponovljivost i smanjiti pogreške u postavljanju. Međutim, 4-osna obrada i dalje ima manji pristup alatu od 5-osne obrade, posebno za složene zakrivljene površine.
5-osna CNC obrada
5-osna CNC obrada dodaje dvije rotacijske osi, što omogućuje alatu ili obratku naginjanje i rotaciju tijekom obrade. To rezaču daje pristup složenim površinama i kutnim značajkama koje bi bile teške s 3-osnim ili 4-osnim strojevima. To je jedna od najčešće korištenih naprednih CNC metoda za složene precizne dijelove.
Postoje dva uobičajena pristupa: indeksirana 5-osna obrada i simultana 5-osna obrada. Indeksirana obrada pozicionira dio pod fiksnim kutom prije rezanja. Simultana obrada pomiče više osi tijekom rezanja. Indeksirana obrada je često lakša i stabilnija, dok je simultana obrada bolja za složene zakrivljene površine, dijelove nalik lopaticama i kontinuiranu kontrolu površine.
3+2 osna obrada
3+2 osna obrada koristi dvije rotacijske osi za pozicioniranje dijela, a zatim izvodi rezanje s tri linearne osi. Rotacijske osi se ne pomiču kontinuirano tijekom prolaza rezanja. Ova metoda pruža mnoge prednosti višeosnog pozicioniranja bez pune složenosti simultane 5-osne obrade.
Korisno je za kutne rupe, nagnute površine i elemente na više strana. Za mnoge CNC dijelove, 3+2 obrada pruža praktičnu ravnotežu između mogućnosti, troškova i složenosti programiranja. Može smanjiti broj postavki, a istovremeno održava putanje alata stabilnijima i lakšima za provjeru.
6-osna i napredna višeosna obrada
6-osni i napredni višeosni sustavi obrade pružaju dodatno kretanje izvan standardne 5-osne obrade. Ovi sustavi mogu kombinirati glodanje, tokarenje, robotsko kretanje, nagibne glave, rotacijske stolove ili posebne arhitekture strojeva. Koriste se kada dio zahtijeva ekstremni pristup ili kada je više operacija integrirano u jedan stroj.
Ovi strojevi nisu nužni za većinu CNC dijelova. Njihova vrijednost očituje se u visoko specijaliziranim primjenama, kao što su složene zrakoplovne komponente, napredni medicinski uređaji, dijelovi povezani s turbinama i integrirana proizvodnja glodanjem i tokarenjem. Budući da su troškovi i složenost programiranja veći, napredna višeosna obrada trebala bi biti opravdana funkcijom dijela, učinkovitošću proizvodnje ili zahtjevima za kvalitetom.
Obrada rotacijskim stolom i nagibnim rotacijskim stolom
Obrada rotacijskim stolom koristi stol koji rotira obradak oko jedne osi. Nagibni rotacijski stol dodaje još jedno kutno kretanje, omogućujući pozicioniranje obratka za bolji pristup alatu. Ovi sustavi su uobičajeni u 4-osnim, 3+2 i 5-osnim obradnim centrima.
Prednost je smanjenje vremena postavljanja. Umjesto uklanjanja dijela i postavljanja u novi uređaj, stroj ga može rotirati ili naginjati pod CNC kontrolom. To poboljšava poravnanje značajki i štedi vrijeme rukovanja. Izazov je u tome što se uređaj, stol, stezaljke i držač alata moraju međusobno razmaknuto od drugog tijekom kretanja.
Kako se višeosna obrada uspoređuje s drugim CNC metodama?
Višeosna obrada razlikuje se od ostalih CNC metoda jer se fokusira na složeni pristup alatima, višesmjerno rezanje i smanjene promjene postavki. U usporedbi s troosnom obradom, obrađuje složeniju geometriju. U usporedbi s viševretenskom ili švicarskom obradom, prikladnija je za složene glodane elemente nego za jednostavne tokarene dijelove velikih količina.
Višeosna obrada u odnosu na 3-osnu obradu
Višeosna obrada omogućuje bolji pristup alatu od troosne obrade. Omogućuje rezaču da dosegne kutne površine, bočne elemente, zakrivljene površine i podreze s manje podešavanja. To može poboljšati poravnanje elemenata i smanjiti pogreške uzrokovane ponovljenim stezanjem.
Međutim, troosna obrada ostaje bolji izbor za mnoge jednostavne dijelove. Ako komponenta ima samo gornje džepove, ravne površine, jednostavne rupe i labave do umjerene tolerancije, troosna obrada može biti isplativija. Cilj nije koristiti najnapredniji proces, već koristiti najprikladniji proces.
Višeosna obrada u odnosu na viševretensku obradu
Viševretenska obrada dizajnirana je za učinkovitost proizvodnje, često kod tokarenja ili proizvodnje ponovljenih dijelova. Može obrađivati više dijelova ili više operacija istovremeno, što je vrijedno za masovnu proizvodnju jednostavnijih geometrija.
Višeosna obrada više se fokusira na pristup alatu i složenu geometriju. Pogodnija je za dijelove kojima je potrebno nekoliko kutnih površina, složene putanje glodanja ili precizni odnosi između značajki na različitim stranama. Oba procesa mogu biti napredna, ali rješavaju različite proizvodne probleme.
Višeosna obrada u odnosu na švicarski stil obrade
Švicarski stil obrade obično se koristi za male, precizne, duge i vitke komponente. Podupire obratak blizu alata za rezanje, što pomaže u kontroli otklona tijekom tokarenja. Široko se koristi za medicinske, elektroničke i precizno-mehaničke komponente.
Višeosna obrada obično je prikladnija za glodane dijelove, kućišta, nosače, zakrivljene površine i višeslojne elemente. Neki moderni strojevi za glodanje i tokarenje kombiniraju mogućnosti tokarenja i glodanja, ali odabir procesa i dalje ovisi o glavnoj geometriji. Dugi vitki tokareni dijelovi i složeni glodani dijelovi obično zahtijevaju različite strategije.
Višeosna obrada u odnosu na aditivnu proizvodnju
Aditivna proizvodnja gradi dijelove sloj po sloj, dok višeosna obrada uklanja materijal s čvrstog obratka. Aditivna proizvodnja može stvoriti unutarnje kanale ili složene lagane oblike koje je teško izravno obraditi. Međutim, CNC obrada često pruža bolju dimenzijsku točnost, površinsku obradu i konzistentnost materijala za mnoge funkcionalne dijelove.
U nekim projektima, obje metode se koriste zajedno. Dio se može 3D printati ili lijevati u gotovo čistom obliku, a zatim se završno obraditi višeosnom CNC obradom kako bi se postigle uske tolerancije, brtvene površine, značajke ležajeva ili spojevi sklopa. Ovaj hibridni pristup može biti koristan kada su potrebni i složenost oblika i preciznost.
Koje su prednosti višeosne obrade?
Glavne prednosti višeosne obrade su manji broj podešavanja, manja akumulirana pogreška, bolji pristup alatu, poboljšana završna obrada površine, veća točnost za složene dijelove, kraće vrijeme izrade za odgovarajuće geometrije i veća fleksibilnost dizajna. Posebno je vrijedna kada dio ima kutne površine, zakrivljene profile, duboke šupljine ili značajke na više strana.
Manje podešavanja i niža akumulirana pogreška
Manje podešavanja smanjuje akumulirane pogreške jer dio ne treba više puta uklanjati, premještati i poravnavati. Kod konvencionalne strojne obrade, složeni dio može zahtijevati nekoliko operacija na različitim stranama. Svaki put kada se dio pomiče, odnos podataka može se malo pomaknuti.
Višeosna obrada može smanjiti ovaj rizik održavanjem dijela u jednom kontroliranom postavu. To je važno za značajke koje se moraju poravnati na različitim površinama, kao što su kutni otvori u odnosu na referentnu površinu, bočne značajke u odnosu na otvor ili više točaka montaže na preciznom kućištu. Manje postavki također smanjuje vrijeme rukovanja operatera, što može poboljšati vrijeme isporuke i dosljednost.
Bolja točnost za složene dijelove
Višeosna obrada poboljšava točnost složenih dijelova jer omogućuje rezaču pristup značajkama iz prikladnijih kutova. Umjesto prisiljavanja alata da dosegne duboke ili kutne površine iz jednog smjera, stroj može rotirati dio ili nagnuti alat kako bi poboljšao pristup.
To je važno jer točnost nije samo stvar pozicioniranja stroja. Ona također ovisi o krutosti alata, sili rezanja, toplini, vibracijama i stabilnosti steznika. Kada višeosna obrada smanjuje duljinu alata i poboljšava zahvat rezača, može pomoći u proizvodnji točnijih i ponovljivijih značajki, posebno na dijelovima sa zakrivljenim površinama ili odnosima više strana.
Poboljšana površina površine
Završna obrada površine može se poboljšati kada alat održava bolji kut rezanja i koristi kraće, kruće alate. Dugi alati mogu vibrirati ili se savijati, ostavljajući tragove na površini. Višeosna obrada može smanjiti ovaj problem naginjanjem alata ili dijela kako bi se rezač održao u stabilnijem položaju za rezanje.
Za zakrivljene površine, kontinuirano ili indeksirano upravljanje osi također može smanjiti tragove stepenica i poboljšati konzistentnost površine. To je vrijedno za dijelove kao što su medicinski implantati, površine kalupa, impeleri, zrakoplovne strukture i precizna kućišta gdje kvaliteta površine utječe na funkciju, montažu ili izgled.
Veća fleksibilnost dizajna
Višeosna obrada daje inženjerima veću slobodu u dizajniranju funkcionalne geometrije. Kutni otvori, miješane površine, lagane strukture, konturne površine i višestrane značajke postaju praktičnije za proizvodnju. To je korisno u industrijama gdje performanse dijelova ovise o geometriji, a ne samo o jednostavnim dimenzijama.
Međutim, fleksibilnost dizajna i dalje zahtijeva procjenu proizvodnje. Samo zato što stroj može proizvesti oblik ne znači da je oblik ekonomičan. Dobar DFM pregled pomaže u određivanju koje su složene značajke potrebne, a koje se značajke mogu pojednostaviti kako bi se smanjilo vrijeme i troškovi obrade.
Brže vrijeme isporuke za složene geometrije
Višeosna obrada može skratiti vrijeme isporuke kada zamijeni nekoliko postavki jednim kontroliranim procesom. Čak i ako programiranje traje dulje, ukupno vrijeme proizvodnje može biti kraće jer dio provodi manje vremena premještajući se između uređaja, strojeva i inspekcija.
Ova prednost je najjača kod složenih dijelova. Jednostavna ploča možda neće postati brža na 5-osnom stroju. Ali kućište s elementima na pet strana, zrakoplovni nosač s kutnim površinama ili medicinski dio sa složenim konturama mogu značajno imati koristi od smanjenog vremena postavljanja i rukovanja.
Koja su ograničenja višeosne obrade?
Glavna ograničenja višeosne obrade su viši troškovi stroja, složenije programiranje, veći rizik postavljanja, veći zahtjevi za vještinom operatera, zahtjevnije održavanje i potreba za pažljivom simulacijom. To je moćan proces za složene dijelove, ali nije uvijek najekonomičniji izbor za jednostavnu geometriju.
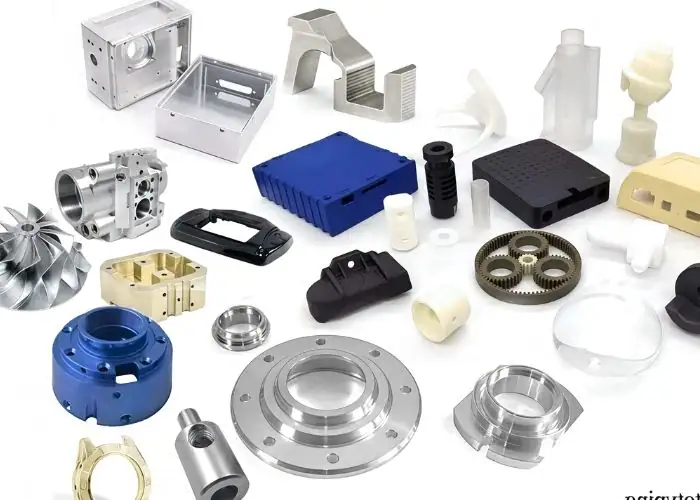
Viši troškovi stroja i postavljanja
Višeosni strojevi su skuplji za kupnju, rad i održavanje. Struktura stroja, rotacijske osi, kontroler, softver i zahtjevi za kalibraciju povećavaju troškove. Zbog toga dijelovi izrađeni na višeosnim strojevima mogu imati veće satnice od jednostavnih troosnih dijelova.
Troškovi postavljanja također se mogu povećati. Pribori moraju omogućiti pristup više površina, izbjegavati sudare i sigurno držati dio tijekom rotacije ili naginjanja. Za dijelove niske složenosti ovi dodatni troškovi možda nisu opravdani. Međutim, za složene dijelove smanjenje postavljanja i poboljšana točnost mogu nadoknaditi veću brzinu stroja.
Zahtjevi za složeno programiranje i CAM
Višeosno programiranje je složenije jer putanja alata mora kontrolirati položaj, kut, razmak i kretanje osi. Programer mora istovremeno razmišljati o ograničenjima rezača, držača, vretena, pričvrsnog elementa, obratka i stroja. To se vrlo razlikuje od jednostavnog 2.5D džepiranja ili bušenja.
CAM sustavi poput mastercam multiaxis pomažu u upravljanju ovom složenošću, ali sam softver ne jamči dobar proces. Programer mora odabrati pravu strategiju putanje alata, izbjeći nepotrebno kretanje osi, kontrolirati završnu obradu površine i provjeriti sigurno kretanje stroja. Loše programiranje može stvoriti udubljenja, sudare, tragove alata ili netočne površine.
Viši zahtjevi za vještinama
Višeosna obrada zahtijeva vješte programere, tehničare za postavljanje i operatere. Moraju razumjeti smjerove osi, duljinu alata, razmak pričvršćivača, silu rezanja, ograničenja stroja i zahtjeve inspekcije. Mala pogreška može biti skupa jer su dijelovi često visokovrijedni ili ih je teško ponovno izraditi.
Stoga su obuka i kontrola procesa važni. Radionica koja posjeduje višeosni stroj, ali nema iskustva u programiranju i inspekciji, možda neće u potpunosti isporučiti očekivanu kvalitetu. Za kupce, sposobnost dobavljača treba procijeniti prema vrsti stroja, inženjerskom iskustvu, kontroli kvalitete i prošlom iskustvu sa sličnim dijelovima.
Povećani rizik od pogrešaka u programiranju ili postavljanju
Veće pomicanje osi stvara više mogućih točaka pogreške. Alat se može sudariti s prihvatnom napravom, držač može dodirnuti dio, rotacijski stol može prekoračiti sigurni kut ili se program može nepravilno približiti površini. Ovi problemi mogu oštetiti dio, alat, stroj ili prihvatnu napravom.
Simulacija, probni radovi i provjera postavki su ključni. Prije rezanja skupog materijala, putanju alata treba provjeriti digitalno i fizički gdje je to prikladno. Za visokovrijedne dijelove, pregled prvog artikla trebao bi potvrditi da je proces stabilan prije pune proizvodnje.
Izazovi održavanja i kalibracije strojeva
Višeosni strojevi zahtijevaju pažljivo održavanje i kalibraciju jer rotacijske osi moraju ostati točne. Ako je rotacijska os malo izvan kalibracije, značajke na različitim stranama možda se neće ispravno poravnati. To može uzrokovati probleme s tolerancijom koje je teško otkriti tijekom jednostavnih provjera postavljanja.
Redovito održavanje pomaže u očuvanju točnosti. Stanje stroja, performanse vretena, zazor osi, toplinska stabilnost, držači alata, sonde i rotacijski stolovi utječu na kvalitetu konačnog dijela. Za preciznu višeosnu obradu, stanje stroja dio je proizvodnog procesa, a ne samo briga održavanja.
Kada višeosna obrada nije potrebna
Višeosna obrada nije potrebna kada dio ima jednostavnu geometriju, labave tolerancije, jednostavan pristup alatu ili značajke koje se mogu učinkovito obraditi u jednom ili dva 3-osna postava. Korištenje višeosnog procesa za takve dijelove može povećati troškove bez poboljšanja funkcije.
Na primjer, ravna ploča s rupama i jednostavnim džepovima možda neće zahtijevati 5-osnu obradu. Osnovni nosač samo s gornjim značajkama može biti prikladniji za 3-osno glodanje. Višeosnu obradu treba odabrati jer rješava stvarni proizvodni problem, a ne zato što zvuči naprednije.
Koje su uobičajene operacije višeosne obrade?
Uobičajene višeosne strojne operacije uključuju složeno površinsko glodanje, konturnu obradu, bušenje kutnih rupa, podrezivanje, višestrano glodanje, obradu impelera, obradu kalupa i obradu s jednim postavom za složene CNC dijelove. Ove operacije koriste koordinirano kretanje alata i obratka kako bi se dosegle površine koje je teško obraditi konvencionalnim metodama.
Glodanje složenih površina
Glodanje složenih površina koristi se kada dio ima zakrivljene, miješane ili slobodno oblikovane površine. Ove površine je teško obraditi samo vertikalnim pristupom alatu jer alat možda neće održavati najbolji kut rezanja po cijelom obliku. Višeosna obrada omogućuje alatu da se naginje i učinkovitije prati površinu.
Ova je operacija uobičajena u zrakoplovnim komponentama, medicinskim implantatima, kalupima, turbinama, impelerima i visokoučinkovitim mehaničkim dijelovima. Cilj nije samo stvaranje oblika, već i kontrola završne obrade površine, tragova alata i dimenzijske točnosti. Stabilna višeosna putanja alata može smanjiti sekundarno poliranje ili završnu obradu u nekim primjenama.
Obrada kontura
Obrada kontura prati složene profile ili rubove na dijelu. Kod višeosne obrade, alat može održavati bolju orijentaciju duž konture, što pomaže u smanjenju smetnji i poboljšanju stabilnosti rezanja. To je korisno kada kontura nije lako dostupna iz jednog smjera.
Na primjer, složeno kućište može imati zakrivljene vanjske stijenke i kutne elemente montaže. Stroj s 3 osi može zahtijevati više postavki ili dugačke alate da bi ih dosegao. Višeosni proces može pristupiti konturi iz boljeg smjera, smanjujući otklon alata i poboljšavajući konzistentnost.
Obrada podrezanih i kutnih elemenata
Podrezi i kutni elementi su među najčešćim razlozima za korištenje višeosne obrade. Ovi elementi su teški jer ih rezač ne može lako dosegnuti iz ravnog vertikalnog položaja. Višeosni stroj može nagnuti dio ili alat kako bi stvorio izravnu putanju pristupa.
To smanjuje potrebu za posebnim pričvršćivačima, prilagođenim kutnim postavkama ili sekundarnim operacijama. Također poboljšava točnost jer dio može ostati u istoj postavci referentnih točaka. Za precizne komponente to može biti ključno kada se kutne značajke moraju poravnati s drugim površinama ili rupama.
Bušenje rupa pod više kutova
Višeosna obrada može bušiti rupe pod različitim kutovima bez ručnog premještanja obratka. To je korisno za razdjelnike, kućišta, nosače, zrakoplovne konstrukcije, hidraulične komponente i dijelove povezane s rashladnim kanalima. Kutne rupe često zahtijevaju preciznu orijentaciju, a ručno podešavanje može uzrokovati pogreške.
S višeosnim procesom, stroj može rotirati dio pod pravim kutom i izbušiti rupu u kontroliranom položaju. To poboljšava ponovljivost i smanjuje vrijeme podešavanja. Također pomaže kada se više kutnih rupa mora locirati u odnosu na isti referentni sustav.
Obrada složenih CNC dijelova s jednim postavljanjem
Obrada s jednim postavljanjem znači dovršavanje više značajki dok dio ostaje u istom uređaju. To je jedna od najjačih prednosti višeosne obrade jer smanjuje pogrešku prijenosa podataka. Što se dio manje puta pomiče, lakše je održavati odnose među značajkama.
To je posebno korisno za dijelove s uskim tolerancijama na više površina. Primjeri uključuju precizna kućišta, nosače za zrakoplovnu industriju, komponente za automatizaciju, robotske zglobove i dijelove medicinskih uređaja. Obrada s jednim postavom ne znači da se svaki dio može dovršiti bez ikakve sekundarne operacije, ali može značajno smanjiti složenost procesa.
Koje su CNC primjene višeosne obrade?
Višeosna obrada koristi se za CNC dijelove koji zahtijevaju složenu geometriju, višeslojne značajke, uske tolerancije, kutne rupe, zakrivljene površine ili smanjene pogreške podešavanja. Uobičajene primjene uključuju zrakoplovne komponente, automobilske dijelove, medicinske uređaje, robotiku, opremu za automatizaciju, obrambene komponente, pomorske dijelove, kalupe i složene prototipove.
| Industrija | Tipični dijelovi | Zašto višeosna obrada pomaže |
| zračno-kosmički prostor | Nosači, strukturni dijelovi, impeleri | Složena geometrija i visoka tolerancija |
| Autokuće | Kućišta, prototipovi, dijelovi za poboljšanje performansi | Višestrane značajke i ponovljivost |
| medicinski | Implantati, kirurški alati, dijelovi uređaja | Složene površine i preciznost |
| Robotika | Zglobovi, hvataljke, dijelovi aktuatora | Kompaktna geometrija i poravnanje |
| Automatizacija | Pribor, strojne komponente | Točnost i ponovljivost |
| odbrana | Komponente precizne opreme | Pouzdanost i složene značajke |
| Marine | Dijelovi pumpe i zakrivljene komponente | Izdržljivi materijali i oblikovane površine |
| prototipova | Složeni ispitni dijelovi | Brža validacija dizajna |
Zrakoplovne i zrakoplovne komponente
Zrakoplovne komponente često zahtijevaju lagane strukture, složene džepove, zakrivljene površine, uske odnose elemenata i veliko uklanjanje materijala iz teških materijala. Višeosna obrada pomaže u proizvodnji tih elemenata s manje podešavanja i boljim pristupom alatu.
Tipični zrakoplovni dijelovi mogu uključivati nosače, strukturne komponente, kućišta, dijelove povezane s turbinama, impelere i precizne montažne elemente. Ovi dijelovi često zahtijevaju točne odnose između nekoliko površina. Održavanje više elemenata u jednom postavu pomaže u smanjenju akumuliranih pogrešaka i podržava dosljedne rezultate inspekcije.
Automobilski dijelovi
Primjene u automobilskoj industriji uključuju kućišta prototipa, dijelove visokih performansi, komponente pogonskog sklopa, dijelove povezane s ovjesom, učvršćivače i složene nosače. Višeosna obrada korisna je kada ti dijelovi imaju kutne površine, bočne značajke ili više funkcionalnih površina koje se moraju poravnati.
Za izradu prototipova u automobilskoj industriji, višeosna obrada također može skratiti vrijeme razvoja. Inženjerima mogu brzo trebati funkcionalni dijelovi za testiranje, provjere pristajanja ili validaciju dizajna. Višeosni proces može smanjiti promjene pribora i brže proizvesti složenu geometriju nego nekoliko odvojenih operacija obrade.
Medicinski uređaji i kirurške komponente
Medicinske komponente često zahtijevaju složenu geometriju, glatke površine i visoku dimenzijsku kontrolu. Primjeri uključuju implantate, kirurške instrumente, kućišta uređaja, ortopedske komponente i prilagođene medicinske uređaje. Mnogi od ovih dijelova su mali, složeni i izrađeni od teških materijala poput titana ili nehrđajućeg čelika.
Višeosna obrada je korisna jer omogućuje bolji pristup alatu oko organskih oblika i kutnih elemenata. Također može pomoći u smanjenju pogrešaka u rukovanju i postavljanju, što je važno kada dijelovi zahtijevaju dosljednu kvalitetu i dokumentiranu inspekciju. Za medicinske komponente, završna obrada površine i kontrola neravnina često su jednako važni kao i dimenzijska točnost.
Dijelovi za robotiku i automatizaciju
Robotske i automatizacijske komponente često kombiniraju kompaktan dizajn sa složenom funkcionalnom geometrijom. Tipični dijelovi uključuju robotske zglobove, hvataljke, kućišta aktuatora, nosače senzora, nosače, krajnje efektore i prilagođene učvršćivače. Ovi dijelovi mogu imati značajke na nekoliko strana i zahtijevaju točno poravnanje montaže.
Višeosna obrada pomaže u proizvodnji ovih dijelova s manje postavki i boljim odnosima značajki. Na primjer, robotski spoj može zahtijevati rupe, sjedišta ležajeva i montažne površine koje se moraju točno poravnati. Ako se te značajke obrađuju u manje postavki, točnost i ponovljivost montaže mogu se poboljšati.
Obrambena i precizna oprema
Dijelovi obrambene i precizne opreme mogu zahtijevati čvrste materijale, uske tolerancije i pouzdane odnose značajki. Višeosna obrada korisna je za kućišta, sustave za montažu, optičke komponente, dijelove komunikacijske opreme i složene mehaničke strukture.
Prednost je kontrolirana proizvodnja. Ovi dijelovi često zahtijevaju ne samo točne dimenzije, već i stabilne površine, ponovljive točke montaže i pouzdane performanse u zahtjevnim uvjetima. Višeosna obrada može podržati te zahtjeve kada je geometrija dijela složena.
Pomorske i industrijske komponente
Pomorske i industrijske komponente mogu uključivati dijelove pumpi, elemente slične impeleru, komponente ventila, mehanička kućišta i strukturne dijelove izrađene od trajnih materijala. Ovi dijelovi često zahtijevaju zakrivljene površine, kutne rupe ili višestranu obradu.
Višeosna obrada pomaže kada se moraju kombinirati jaki materijali i složeni oblici. Može poboljšati pristup alatu i smanjiti broj podešavanja, posebno za dijelove koje je teško držati ili do kojih je teško doći standardnim glodanjem.
Složeni prototipovi i proizvodnja malih serija
Složeni prototipovi i dijelovi malog obima često imaju koristi od višeosne obrade jer možda ne opravdavaju skupe namjenske uređaje. Višeosni proces može obraditi više elemenata u jednom fleksibilnom postavu, što pomaže u smanjenju ulaganja u alate i vremena isporuke.
Ovo je vrijedno za razvoj proizvoda, inženjersko testiranje i proizvodnju malih serija. Fleksibilnost je važna čak i kada se dizajn još uvijek mijenja. Višeosna obrada može pomoći u proizvodnji točnih funkcionalnih dijelova bez preranog korištenja tvrdih alata.
Kako odabrati pravu metodu višeosne obrade?
Prava metoda višeosne obrade treba se odabrati na temelju geometrije dijela, tolerancije, materijala, završne obrade površine, pristupa alatu, obujma proizvodnje, ciljanih troškova i je li potrebno kontinuirano rotacijsko kretanje. Jednostavan dio može zahtijevati samo 3-osnu obradu, dok složeni višestrani dio može opravdati 4-osnu, 3+2 ili 5-osnu obradu.
Razumijevanje geometrije dijela i zahtjeva za tolerancijom
Geometrija dijela je prvi faktor pri odabiru metode višeosne obrade. Ako se sve značajke nalaze na jednoj ili dvije dostupne površine, obrada s 3 osi može biti dovoljna. Ako dio ima kutne rupe, bočne značajke, zakrivljene površine ili teške podreze, mogućnost višeosne obrade može smanjiti podešavanje i poboljšati pristup.
Zahtjevi za toleranciju također su važni. Ako se elementi na različitim površinama moraju precizno poravnati, njihova obrada u manjem broju postavki može poboljšati točnost. Na primjer, kućište s provrtom, montažnom površinom i kutnom bočnom značajkom može imati koristi od višeosne obrade jer se svi kritični elementi mogu bliže povezati s istim postavkama referentnih točaka.
Odaberite pravi broj osi
Pravi broj osi ovisi o stvarnim proizvodnim potrebama dijela. Za dijelove s cilindričnim značajkama ili obradu indeksiranih strana može biti dovoljan 4-osni proces. Za kutne površine ili rupe može biti dovoljan 3+2 proces. Za složene zakrivljene površine i kontinuiranu orijentaciju alata može biti potreban simultani 5-osni proces.
Korištenje više osi nego što je potrebno može povećati troškove bez poboljšanja konačnog dijela. Ispravan pristup je prvo identificirati potreban pristup alatu, a zatim odabrati najjednostavniju konfiguraciju stroja koja može pouzdano postići geometriju, toleranciju i završnu obradu površine.
Procijenite mogućnosti stroja i radni opseg
Mogućnosti stroja uključuju snagu vretena, točnost rotacijske osi, raspon kretanja, veličinu stola, kapacitet izmjenjivača alata, performanse kontrolera i krutost stroja. Radni opseg određuje mogu li se dio, pričvršćivač, alat i držač sigurno kretati unutar stroja.
Ovaj se korak često zanemaruje. Dio može izgledati prikladan za višeosnu obradu, ali stvarni stroj možda nema dovoljno prostora za prihvatnik ili držač alata. Prije početka obrade, dobavljač treba potvrditi da se obradak može sigurno dosegnuti iz svih potrebnih kutova.
Razmotrite materijal, pristup alatu i završnu obradu površine
Materijal utječe na silu rezanja, toplinu, trošenje alata i deformaciju. Aluminij, nehrđajući čelik, titan, bakar, plastika i kaljeni materijali ponašaju se različito tijekom obrade. Dobra višeosna strategija mora uzeti u obzir kako materijal reagira na zahvat alata i kretanje osi.
Pristup alatu i završna obrada površine također bi trebali biti pregledani zajedno. Površina može biti dosegnuta dugim alatom, ali završna obrada može patiti zbog otklona. Višeosna obrada može omogućiti kraći alat i bolji kut alata, što može poboljšati i kvalitetu površine i dimenzijsku konzistentnost.
Uravnotežite troškove, vrijeme isporuke i složenost dijelova
Višeosna obrada može smanjiti vrijeme izrade složenih dijelova, ali može povećati troškove jednostavnih dijelova. Proces bi trebao biti opravdan manjim brojem postavki, boljom točnošću, poboljšanom završnom obradom ili lakšim pristupom teškim značajkama. Ako se nijedna od ovih prednosti ne primjenjuje, jednostavnija CNC metoda može biti bolja.
Za kupce to znači da trošak treba procijeniti na razini dijela, a ne samo po satnici stroja. Viša satnica stroja i dalje može biti ekonomična ako smanjuje nekoliko postavki, promjena pribora i koraka inspekcije. Najbolja ponuda trebala bi odražavati ukupnu učinkovitost proizvodnje, a ne samo tip stroja.
Odlučite kada prepustiti višeosnu CNC obradu vanjskim suradnicima
Outsourcing višeosne CNC obrade ima smisla kada dio zahtijeva strojne mogućnosti, iskustvo u programiranju, opremu za inspekciju ili poznavanje materijala koje nije dostupno interno. Također može pomoći u izbjegavanju troškova kupnje i održavanja skupe opreme.
Prilikom odabira dobavljača, pregledajte više od popisa strojeva. Važni čimbenici uključuju iskustvo sa sličnim dijelovima, mogućnost CAM programiranja, dizajn pribora, proces inspekcije, poznavanje materijala, povratne informacije DFM-a i kvalitetu komunikacije. Dobavljač s jakom inženjerskom podrškom često može smanjiti rizik prije početka obrade.
Koji su budući trendovi u višeosnoj obradi?
Budući trendovi u višeosnoj obradi uključuju pametniji CAM softver, poboljšanu automatizaciju putanje alata, bolju simulaciju sudara, integrirano sondiranje, naprednu inspekciju, obradne centre spremne za automatizaciju i veću preciznost za složene CNC dijelove. Cilj ovih trendova je smanjiti vrijeme programiranja, poboljšati sigurnost, povećati ponovljivost i učiniti složenu obradu učinkovitijom.
Pametniji CAM i automatizirano generiranje putanja alata
CAM softver postaje sve inteligentniji, pomažući programerima da generiraju sigurnije i učinkovitije putanje alata s više osi. Automatizirani prijedlozi putanja alata, provjera kolizije i optimizacija osi alata mogu smanjiti vrijeme programiranja i poboljšati dosljednost.
Međutim, automatizacija ne uklanja potrebu za inženjerskom procjenom. CAM sustav može predložiti putanju alata, ali programer i dalje mora procijeniti silu rezanja, pristup priboru, završnu obradu površine, otklon alata i zahtjeve inspekcije. Najbolji rezultati dolaze kombiniranjem softverskih mogućnosti s iskustvom u proizvodnji.
Digitalna simulacija i detekcija sudara
Digitalna simulacija i dalje će biti središnja za višeosnu obradu. Kako strojevi postaju sve složeniji, simulacija pomaže u smanjenju rizika od sudara alata, sudara s priborom, prekomjernog hoda i žljebljenja. To je posebno važno pri rezanju skupih materijala ili visokovrijednih dijelova.
Točnija simulacija stroja također može poboljšati izradu ponuda i planiranje procesa. Ako radionica može provjeriti pristup alatima i strategiju postavljanja prije proizvodnje, to može smanjiti nesigurnost i osigurati pouzdanije rokove isporuke.
Veća preciznost za složene CNC dijelove
Proizvođači strojeva nastavljaju poboljšavati točnost rotacijskih osi, toplinsku stabilnost, performanse vretena i upravljačke sustave. Ova poboljšanja pomažu višeosnoj obradi u proizvodnji složenih dijelova s boljom ponovljivošću i kvalitetom površine.
Veća preciznost posebno je važna u zrakoplovnoj, medicinskoj, robotskoj i automatizacijskoj industriji. Ove primjene često zahtijevaju složenu geometriju i pouzdane performanse montaže. Kako se poboljšavaju mogućnosti strojeva, složeniji dizajni mogu se proizvoditi s većom konzistentnošću.
Integracija s automatizacijom i naprednim pregledom
Višeosna obrada sve se više povezuje s automatizacijom i sustavima inspekcije. Robotsko utovarivanje, sustavi paleta, sondiranje, praćenje alata i povratne informacije CMM-a mogu poboljšati učinkovitost proizvodnje i smanjiti ručne pogreške.
Za proizvodne dijelove, ova integracija može pomoći u održavanju dosljednosti među serijama. Za prototipove i rad s malim količinama, integrirana inspekcija može pružiti brže povratne informacije i smanjiti rizik ponavljanja iste pogreške u obradi. Dugoročni trend je povezaniji tijek rada od dizajna do konačne inspekcije.
Pitanja i odgovori
Što je višeosna glodalica?
Višeosna glodalica je CNC stroj koji pomiče alat za rezanje ili obradak duž više od standardnih osi X, Y i Z. Stroj s 4 osi dodaje jednu rotacijsku os, dok stroj s 5 osi dodaje dvije rotacijske osi. To omogućuje alatu da dosegne kutne površine, zakrivljene profile, bočne značajke i geometriju s više strana s manje podešavanja. Obično se koristi za zrakoplovstvo, medicinu, robotiku, automatizaciju i složene precizne CNC dijelove.
Koje su neke uobičajene primjene za višeosne glodalice?
Uobičajene primjene višeosnih glodalica uključuju zrakoplovne nosače, impelere, medicinske implantate, kirurške alate, automobilske prototipove, robotske zglobove, automatizacijske uređaje, kalupe, kućišta i precizne komponente s kutnim rupama ili zakrivljenim površinama. Ovi dijelovi često zahtijevaju obradu iz više smjerova. Višeosna obrada smanjuje promjene postavki i poboljšava poravnanje značajki, što je čini korisnom kada bi troosna obrada zahtijevala nekoliko uređaja ili sekundarnih operacija.
Koje su prednosti korištenja višeosne glodalice?
Glavne prednosti korištenja višeosne glodalice su manji broj podešavanja, poboljšana točnost, bolji pristup složenim značajkama, kraći alati, bolja završna obrada površine i niža akumulirana pogreška podešavanja. Na primjer, 5-osna postavka može obraditi nekoliko strana dijela bez ponovnog stezanja. To poboljšava kontrolu referentnih točaka i može smanjiti vrijeme isporuke za složene CNC dijelove. Prednost je najveća kada dio ima kutne površine, duboke šupljine ili uske odnose značajki.
Koji su nedostaci višeosne glodalice?
Nedostaci višeosne glodalice uključuju veću cijenu stroja, složenije programiranje, dulju provjeru postavljanja, veće zahtjeve za vještinom operatera i veći rizik od kolizije. Cijena višeosne cnc glodalice obično je viša od standardne 3-osne stroja, što može povećati satnice. Za jednostavne dijelove, višeosna obrada možda nije isplativa. Najbolje ju je koristiti kada geometrija, tolerancija ili smanjenje postavljanja opravdavaju dodatnu složenost.
Zaključak
Višeosna obrada je moćna CNC metoda proizvodnje za izradu složenih dijelova s manje podešavanja, boljim pristupom alatima i poboljšanom točnošću značajki. Posebno je korisna za komponente s kutnim značajkama, zakrivljenim površinama, uskim tolerancijama i geometrijom koja bi bila teška ili neučinkovita na tradicionalnom 3-osnom stroju.
U TiRapidu pružamo precizne CNC strojne i proizvodne usluge za prilagođene metalne i plastične komponente. Naš tim podržava CNC glodanje, CNC tokarenje, DFM analizu, odabir materijala, površinsku obradu i dimenzijsku inspekciju kako bi pomogao kupcima da proizvedu točne, stabilne i proizvodne dijelove za stvarne inženjerske primjene.
















