
U CNC obradi plastike, tolerancija nije „što manja to bolje“, već „kontrolirana unutar razumnog raspona uz osiguravanje proizvodljivosti, montaže i stabilne masovne proizvodnje“. Za razliku od metala, plastični materijali su osjetljiviji na učinke temperature, naprezanja, alata za rezanje, metoda stezanja i apsorpcije vlage. Stoga, kako bi se osigurale stabilne tolerancije, nije dovoljno oslanjati se isključivo na preciznost alatnih strojeva; dizajn, procesi, materijali i inspekcija moraju biti koordinirani.
Koje su tolerancije CNC obrade plastike?
Uloga tolerancija
Tolerancije su dopušteni raspon dimenzijskih pogrešaka. Na primjer, crtež koji navodi 20.00 ± 0.05 mm znači da je stvarna veličina dijela prihvatljiva sve dok je između 19.95 i 20.05 mm. Plastični dijelovi se obično koriste u kućištima, izolacijskim komponentama, konstrukcijskim dijelovima i medicinskom priboru. Nestabilnost dimenzija ovih dijelova utjecat će na montažu, brtvljenje, pozicioniranje i izgled.
Zašto je plastiku teže kontrolirati nego metale?
Plastika se širi zagrijavanjem, deformira pod naprezanjem, a njihove dimenzije mogu se promijeniti nakon upijanja vlage. Toplina koju stvara alat za rezanje, sila stezanja pričvrsnog elementa i unutarnje naprezanje materijala tijekom obrade uzrokovat će odstupanje konačnih dimenzija od crteža. Stoga se kontrola tolerancije u obradi plastike u biti odnosi na kontrolu stabilnosti „stanja materijala“ i „stanja obrade“.
Postavke tolerancije trebaju biti prikladne za primjenu
Funkcionalne rupe, montažne površine i spojni utori obično zahtijevaju strože tolerancije; nekritični oblici i dekorativne površine mogu se na odgovarajući način ublažiti. Razumna raspodjela tolerancija može osigurati performanse uz smanjenje poteškoća i troškova obrade. Za poduzeća, ovaj korak je temelj za kontrolu vremena isporuke i prinosa.
Kako korak po korak stabilizirati tolerancije?
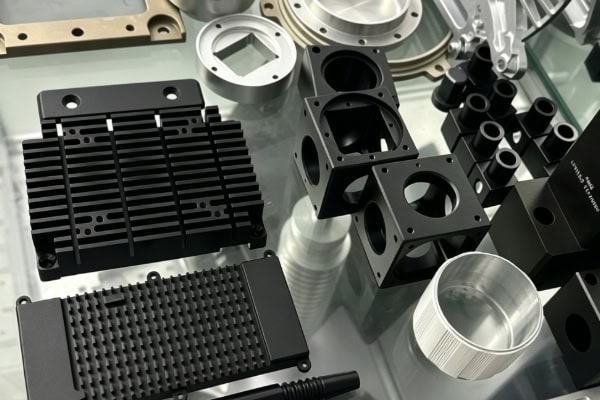
Definirajte pravila u fazi dizajna
Prije crtanja potrebno je razjasniti koje dimenzije moraju biti strogo kontrolirane, a koje dimenzije mogu biti ublažene. Izbjegavajte previše besmislenih zahtjeva za visokom preciznošću, jer svaka dodatna stroga točka tolerancije povećava poteškoće obrade i inspekcije. Crteži bi trebali biti što jasniji kako bi se izbjegla zbrka u dimenzijskom lancu i smanjile naknadne revizije.
Zatim raščlanite proces
Različite operacije obrade treba razmatrati odvojeno. Na primjer, ravninsko glodanje, obrada rupa, obrada navoja i završna obrada kontura mogu zahtijevati različite alate i parametre. Prvo, gruba obrada uklanja većinu viška materijala, a zatim završna obrada kontrolira konačne dimenzije. Ova metoda lakše osigurava stabilnost nego jednokratno oblikovanje.
Inspekcija nakon strojne obrade je neophodna
Nemojte stati nakon što prvi komad prođe inspekciju. Koristite pomične mjerila, mikrometre, čepove za mjerenje, koordinatne mjerne strojeve itd. za potvrdu kritičnih dimenzija i uspostavljanje mehanizma inspekcije uzorkovanja serije. Za osjetljiva mjesta poput rupa, montažnih površina i debljine stijenke, najbolje je uspostaviti fiksne točke inspekcije i dugoročno bilježiti podatke kako biste lako identificirali trendove odstupanja.
Kako smanjiti greške?
Podešavanje alata i parametara
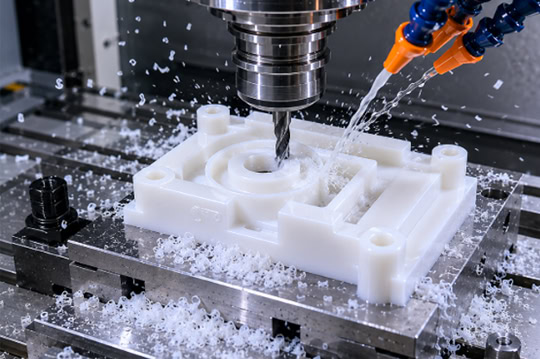
Obrada plastike općenito zahtijeva oštre alate, odgovarajuću brzinu i pomak te izbjegava pretjerano zagrijavanje alata. Tupi alati skloni su grebanju, deformaciji ekstruzijom i dimenzijskim odstupanjima. Prekomjerni volumen rezanja može uzrokovati da se materijal zbog naprezanja savija, što dovodi do „neusklađenosti u mjerenju i montaži“.
Stezanje treba biti što nježnije moguće
Plastični dijelovi su vrlo osjetljivi na deformacije uslijed stezanja. Prečvrsto stezanje može izgledati stabilno tijekom obrade, ali dimenzije se mogu vratiti nakon otpuštanja. Koristite mekane čeljusti, vakuumsko usisavanje ili specijalizirane uređaje za smanjenje lokalnog naprezanja. Kod tankostijenih dijelova treba izbjegavati dugotrajni visoki tlak, inače se nakon obrade može dogoditi savijanje.
Kontrola temperature i ublažavanje stresa
Promjene temperature u radionici izravno utječu na dimenzije plastičnih dijelova. Za dijelove koji zahtijevaju visoku preciznost, najbolje je dopustiti materijalu i okolini da se aklimatiziraju na temperaturu prije obrade. Za materijale s visokim unutarnjim naprezanjem, žarenje ili obrada starenjem mogu biti potrebni kako bi se smanjio rizik od naknadne deformacije. Iako to dodaje dodatni korak, značajno poboljšava stabilnost.
Razumna naknada i naknada
Zadržavanje male količine dodatka za završnu obradu nakon grube obrade može smanjiti toplinu rezanja i deformaciju. Za materijale sklone skupljanju, dimenzijska kompenzacija može se dodati tijekom programiranja kako bi se izbjeglo da konačni proizvod bude premalen ili prevelik. Iskusni procesni inženjeri obično fino podešavaju parametre na temelju serije, vremenskih uvjeta i stanja materijala, što je također ključno za stabilnu preciznost.
Kako odabrati pravi materijal?
Crazmotriti stabilnost materijala
Dimenzijska stabilnost različitih plastika uvelike varira. Na primjer, POM, PC, PEEK, ABS i najlon pokazuju različite karakteristike. Neki materijali imaju dobru obradivost i minimalnu deformaciju, što ih čini prikladnijima za visokoprecizne dijelove; drugi su vrlo higroskopni i žilavi, nudeći dobre performanse, ali otežavajući kontrolu tolerancije.
Odabir materijala na temelju primjene
Za sklopove, dijelove za pozicioniranje i precizne nosače, dimenzijska stabilnost i konzistentnost obrade obično su najvažnije; za dijelove otporne na habanje, visoke temperature i izolacijske dijelove, čvrstoća, otpornost na toplinu i kemijska otpornost moraju se uzeti u obzir istovremeno. Ne može se pratiti samo jedan pokazatelj, a zanemariti stvarne performanse nakon obrade.
Konzistentnost serije je jednako važna
Čak i kod istog materijala, različite serije mogu pokazivati razlike u gustoći, sadržaju vlage i tvrdoći. Što je veća fluktuacija serije, to je teže stabilizirati tolerancije. Stoga su pouzdano upravljanje lancem opskrbe i ulazna inspekcija materijala ključni za kontrolu tolerancija u CNC obradi plastike.
Česta pitanja
„Zašto i dalje postoje mala odstupanja nakon strojne obrade iako sam na crtežima naveo tolerancije?“
To je zapravo normalno. Plastika nije stabilna kao metali; tolerancije na crtežima su samo ciljani rasponi. Mogu li se dosljedno postići ovisi o kompatibilnosti materijala, strukture, procesa i okoline. Za tankostijene, duge ili dijelove s visokim zahtjevima za montažu preporučuje se provođenje provjere procesa tijekom faze izrade prototipa prije određivanja konačnih standarda tolerancije. Ovaj pristup je pouzdaniji i isplativiji.
Zaključno, za učinkovitu kontrolu tolerancija u CNC obradi plastike ključno je upravljati ne samo preciznošću alatnih strojeva, već i dizajnom, procesima, opremom, priborom, inspekcijom i materijalima. Jednostavno rečeno, prvo jasno definirajte zahtjeve crteža, a zatim odaberite ispravne materijale i metode obrade. Zatim, minimizirajte deformacije i pogreške odgovarajućim parametrima alata, metodama stezanja i kontrolom temperature. Konačno, potvrdite rezultate stabilnim postupkom inspekcije. Dijelovi proizvedeni na ovaj način nisu samo dimenzijski ispravni, već i „prilagođeni, pouzdani i konzistentni u svim serijama“.















