
Hrapavost obrađene površine opisuje mikroskopske vrhove i udubljenja koja ostaju na dijelu nakon rezanja. Ove nepravilnosti mogu biti premale da bi se jasno vidjele, ali mogu utjecati na trenje, brtvljenje, habanje, podmazivanje, prianjanje premaza, ponašanje pri zamoru, dimenzijsko pristajanje i izgled. Glatka površina nije automatski bolja, ispravna završna obrada ovisi o tome kako će dio funkcionirati.
Ovaj vodič objašnjava hrapavost obrađene površine, vrijednosti Ra i Rz, tablice hrapavosti površine, simbole za crtanje, metode mjerenja, faktore CNC procesa, razlike u glodanju i tokarenju te praktične načine za poboljšanje završne obrade. Također objašnjava kako odabrati prikladan zahtjev za hrapavost bez nepotrebnog dodavanja vremena i troškova obrade.
Što je hrapavost obrađene površine?
Hrapavost obrađene površine je fina tekstura koju ostavlja proces rezanja. Stvara se geometrijom alata, kretanjem pomicanja, ponašanjem materijala, vibracijama, trošenjem alata i drugim uvjetima obrade. Hrapavost je samo jedan dio ukupne teksture površine, ali je obično parametar koji se najčešće navodi na CNC crtežima.
Kako CNC obrada stvara površinske vrhove i doline
Alat za rezanje ne ostavlja savršeno ravnu površinu na mikroskopskoj skali. Svaki prolaz stvara male grebene, doline, tragove pomicanja ili udubljenja.
Kod tokarenja, radijus vrha alata i pomak po okretu stvaraju ponavljajući profil duž površine. Kod glodanja, zahvat zuba, prelazak preko ruba, odstupanje alata i geometrija rezača stvaraju vlastite karakteristične tragove.
Ponašanje materijala također mijenja rezultat. Aluminij se može čisto rezati oštrim alatom, dok nehrđajući čelik može stvoriti nakupine na rubu ili pukotine ako su uvjeti rezanja loši.
Hrapavost površine u odnosu na završnu obradu površine
Hrapavost površine je mjerljiva komponenta teksture površine.
Površinska obrada je širi pojam koji može uključivati hrapavost, valovitost, slojevitost, nedostatke i vizualni izgled obrađene površine.
Dio stoga može imati prihvatljivu Ra vrijednost, ali i dalje pokazivati tragove vibracija, ogrebotine ili usmjerene uzorke alata koji ga čine neprikladnim za njegovu primjenu.
Hrapavost vs. Valovitost vs. Položiti
Hrapavost se sastoji od relativno malih, gusto raspoređenih površinskih nepravilnosti.
Valovitost se odnosi na veće i šire razmaknute varijacije, često uzrokovane vibracijama, otklonom stroja, toplinskim pomicanjem ili nestabilnošću uređaja.
Smjer obrade opisuje dominantni smjer uzorka površine. Tokarenje obično stvara obodni oblik obrade, dok čeono glodanje stvara drugačiji smjer uzorka.
Ove tri karakteristike ne treba tretirati kao istu stvar.
Zašto je hrapavost površine važna za CNC dijelove
Tekstura površine utječe na način na koji se dva dijela međusobno dodiruju.
Brtvena površina može propuštati ako je tekstura pregruba ili nepravilno orijentirana. Klizna površina može se brzo istrošiti ako su hrapavosti prevelike. Dosjed ležaja može zahtijevati kontroliranu završnu obradu za stabilan kontakt.
Hrapavost također može utjecati na prianjanje i izgled premaza. Iz tog razloga, završna obrada površine treba biti specificirana prema funkciji, a ne samo tražiti najniži mogući Ra.
Koji su glavni parametri hrapavosti površine?
Ra je najčešće prepoznat parametar hrapavosti, ali ne opisuje svaku značajku površine. Rz, Rq, Rt i drugi parametri pružaju dodatne informacije o visini profila i varijacijama. NIST-ov rad na kalibraciji površine uključuje parametre kao što su Ra, Rq, Rz i Rt, pokazujući zašto teksturu površine ne možemo uvijek predstaviti samo jednim brojem.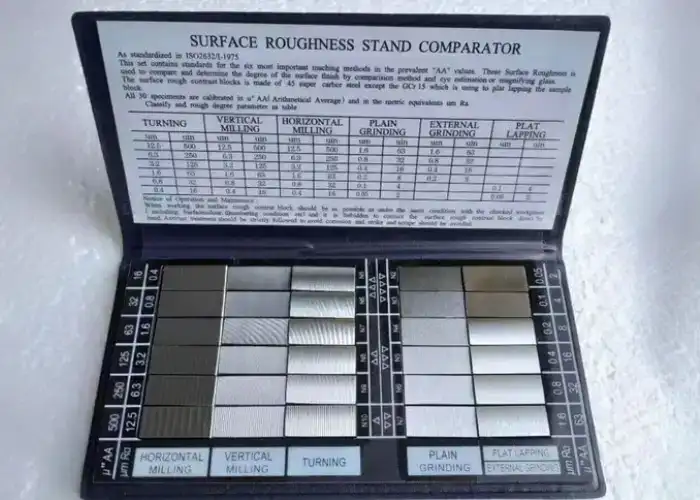
Ra: Prosječna hrapavost površine
Ra je aritmetička sredina apsolutnih odstupanja profila hrapavosti od njegove srednje linije na duljini procjene.
U praktičnoj CNC proizvodnji, Ra se često koristi jer pruža jednostavan, široko razumljiv broj za usporedbu površina.
Niži Ra općenito ukazuje na glatkiju prosječnu površinu, ali ne govori kako su pojedinačni vrhovi ili duboke doline raspoređeni.
Rz: Hrapavost površine od vrha do dna
Rz procjenjuje visinu vertikalnog profila koristeći informacije o vrhovima i dolinama na dionicama uzorkovanja.
Budući da je osjetljiviji na izražene vrhove i doline od Ra, Rz može otkriti površinske karakteristike koje prosječna vrijednost može skrivati.
To može biti korisno za brtvljenje, habanje i kontaktne površine gdje je izolirana duboka dolina ili visoki vrh važniji od ukupnog prosjeka.
Rq: Srednja kvadratna vrijednost hrapavosti
Rq je srednja vrijednost kvadrata odstupanja profila.
Budući da se veća odstupanja ponderiraju jače nego kod jednostavnog aritmetičkog prosjeka, Rq može biti osjetljiviji na značajne vrhove i doline.
Rjeđe se navodi na svakodnevnim CNC crtežima od Ra, ali je koristan u tehničkoj analizi i karakterizaciji površina.
Rt: Ukupna visina profila
Rt predstavlja vertikalnu udaljenost između najvišeg vrha i najniže doline unutar procijenjenog profila.
Stoga je osjetljiv na izolirane površinske nedostatke.
Površina može imati razuman Ra, a istovremeno imati veliki Rt ako postoji jedna ogrebotina, udubljenje ili visoki vrh.
Kada koristiti Ra vs. Rz
Ra dobro funkcionira za opću komunikaciju u proizvodnji jer daje stabilan prosječni prikaz.
Rz postaje koristan kada ponašanje od vrha do dna utječe na funkciju.
Na primjer, dvije brtvene površine mogu imati slične vrijednosti Ra, ali različite vrijednosti Rz jer jedna sadrži dublje doline.
Inženjeri bi stoga trebali odrediti parametar koji odražava stvarni funkcionalni problem, umjesto da pretpostavljaju da sam Ra opisuje svaku površinu.
Kako čitati tablicu hrapavosti površine i Ra vrijednosti
Tablica hrapavosti površine pomaže u usporedbi vrijednosti hrapavosti, jedinica, povijesnih stupnjeva hrapavosti N i praktičnih razina obrade. Vrijednosti treba koristiti kao smjernice, a ne kao univerzalna jamstva procesa jer postignuta završna obrada ovisi o stanju stroja, geometriji alata, materijalu, parametrima rezanja i metodi mjerenja.
| Tipični Ra | Mikroinči cca. | Opće tumačenje |
| 6.3 μm | 250 µin | Grubo obrađena površina |
| 3.2 μm | 125 µin | Opća CNC strojno obrađena završna obrada |
| 1.6 μm | 63 µin | Fina strojna / precizna završna obrada |
| 0.8 μm | 32 µin | Fina funkcionalna površina |
| 0.4 μm | 16 µin | Vrlo fina završna obrada, često zahtijeva kontroliranu završnu obradu |
| 0.2 μm | 8 µin | Visokokvalitetna završna obrada, koja često zahtijeva specijalizirane procese |
Mikrometri u odnosu na Mikroinči
Metrički crteži obično izražavaju hrapavost u mikrometrima.
Američki crteži mogu koristiti mikroinče.
Dvije jedinice opisuju istu fizičku površinsku skalu, ali koriste različite numeričke vrijednosti. Na primjer, približno 1.6 µm odgovara oko 63 µin.
Uvijek potvrdite jedinice prije prihvaćanja ili davanja ponude za završni rad.
Stupnjevi hrapavosti površine od N1 do N12
Stariji ili naslijeđeni crteži mogu koristiti N ocjene za predstavljanje razina hrapavosti.
Niži N brojevi odgovaraju glatkijim površinama, dok viši brojevi predstavljaju hrapavije završne obrade.
Moderni crteži sve više specificiraju stvarni parametar i vrijednost hrapavosti jer to pruža jasnije informacije o mjerenju.
Ra 6.3 Za grubu obradu
Ra 6.3 µm može biti prikladan tamo gdje tekstura površine nije visoko funkcionalna i glavni cilj je uklanjanje materijala.
Može se naći na skrivenim strukturnim površinama, grubo obrađenim materijalima ili nekritičnim područjima.
Stvarni izgled i dalje može znatno varirati ovisno o glodanju, tokarenju, materijalu i stanju alata.
Ra 3.2 Za opću CNC obradu
Ra 3.2 µm je široko korištena razina opće obrade. Neki dobavljači CNC strojeva koriste Ra od 3.2 µm kao standardnu obrađenu završnu obradu, iako je to mogućnost dobavljača ili komercijalna konvencija, a ne univerzalni standard obrade.
Za mnoga kućišta, nosače, ploče i opće mehaničke komponente, ova razina pruža praktičnu ravnotežu između kvalitete površine i učinkovitosti proizvodnje.
Površinska obrada Ra 1.6 za precizno obrađene dijelove
Zahtjev za površinsku obradu Ra 1.6 obično zahtijeva kontroliraniju završnu obradu od uobičajene grube obrade.
Može zahtijevati namjensku putanju alata za završnu obradu, niži pomak, dobru krutost stroja, stabilan prihvat obratka i oštru reznu oštricu.
Ra 1.6 se obično uzima u obzir kada površine imaju funkcionalni kontakt, izgled, klizanje ili zahtjevnije zahtjeve za montažu.
Ra 0.8 i manje za fine funkcionalne površine
Ra 0.8 µm i niže obično zahtijevaju strožu kontrolu cijelog sustava obrade.
Odstupanje alata, vibracije, ponašanje materijala, stanje rashladne tekućine i dodatak za završnu obradu postaju važniji.
Pri vrlo niskim vrijednostima Ra, tokarenje ili glodanje možda više nisu najekonomičniji put. Brušenje, honanje, lepanje ili poliranje mogu pružiti bolju sposobnost obrade.
Zašto Ra i Rz ne bi trebali biti izravno pretvarani
Ra i Rz opisuju različite aspekte profila.
Približni omjeri pretvorbe ponekad se pojavljuju u referentnim grafikonima, ali ne postoji univerzalna fiksna pretvorba koja se točno primjenjuje na svaku površinu.
Različiti proizvodni procesi mogu proizvesti isti Ra s vrlo različitim strukturama od vrha do dna. Za inženjerski rad koristite navedeni parametar umjesto da se oslanjate na grubu pretvorbu.
Kako čitati simbole hrapavosti površine na inženjerskim crtežima
Simbol hrapavosti površine komunicira više od jedne Ra vrijednosti. Ovisno o standardu crtanja, može naznačiti je li potrebno ili zabranjeno uklanjanje materijala, koji se parametar hrapavosti primjenjuje, prihvatljivu granicu, informacije o procesu, dopuštenu površinsku toleranciju i sloj površine. Norma ISO 21920-1:2021 definira trenutna ISO pravila za označavanje teksture površine profila grafičkim simbolima.
Osnovni simbol hrapavosti površine
Osnovni simbol označava zahtjev za teksturu površine.
Dodatne informacije se zatim postavljaju oko simbola u skladu s primjenjivim standardom crtanja.
Čitatelj ne bi trebao tumačiti samo grafičku oznaku, oznaka parametra i vrijednost tolerancije su jednako važne.
Simboli za obavezno ili zabranjeno uklanjanje materijala
Različiti oblici simbola mogu označavati može li se materijal proizvesti bilo kojim postupkom, je li potrebno uklanjanje materijala ili je uklanjanje zabranjeno.
To je važno za lijevane, kovane, oblikovane, brušene ili na drugi način obrađene površine.
Obrada površine označene da ostane neobrezana može narušiti namjeru dizajna čak i kada njezine dimenzije ostaju prihvatljive. ISO 21920-1 izričito definira varijante grafičkih simbola za ove uvjete proizvodnje.
Kako su Ra vrijednosti prikazane na crtežima
Opis hrapavosti trebao bi identificirati parametar i njegovu potrebnu vrijednost prema određenom standardu.
Moderna ISO praksa prema normi ISO 21920 koristi oznake parametara kao što su Ra ili Rz s granicom tolerancije, umjesto da se oslanja samo na neoznačeni broj.
To smanjuje dvosmislenost i pomaže proizvođaču da odabere ispravnu metodu mjerenja.
Simboli smjera polaganja površine
Simboli polaganja označavaju dominantnu orijentaciju površinskog uzorka.
Nanošenje može utjecati na brtvljenje, klizanje, podmazivanje, vizualni izgled i kontaktne performanse.
Tokarena brtvena površina i čeono glodana brtvena površina mogu imati slične Ra vrijednosti, ali se ponašati drugačije jer se smjer tragova alata razlikuje.
Dodatak za obradu i napomene o procesu
Neki crteži uključuju dopuštenje za obradu ili zahtjeve proizvodnog procesa zajedno s naznakom teksture površine.
Ove bilješke mogu odrediti koliko je materijala preostalo za brušenje ili poliranje.
Također mogu specificirati da se određeni proces mora koristiti kada je rezultirajuća tekstura ili metalurško stanje funkcionalno važno.
Kako se mjeri hrapavost obrađene površine?
Hrapavost površine mora se mjeriti metodom koja odgovara značajki i specifikaciji. Kontaktni profilometri uobičajeni su u kontroli strojne obrade, dok optički sustavi mogu mjeriti osjetljive, vrlo male ili složene površine bez dodirivanja. Uvjeti uzorkovanja i smjer mjerenja mogu značajno utjecati na prijavljenu vrijednost.
Kontaktni profilometri
Kontaktni profilometar pomiče olovku po površini.
Olovka prati mikroskopski profil, a instrument izračunava parametre poput Ra ili Rz.
Ova metoda se široko koristi jer je praktična, dobro utvrđena i prikladna za mnoge obrađene metalne površine.
Međutim, vrlo mekane površine, uski žljebovi ili osjetljivi premazi možda nisu idealni za kontakt s iglom.
Optičko i beskontaktno mjerenje
Optički sustavi koriste svjetlost umjesto fizičke olovke za mjerenje površinske topografije.
Mogu biti korisni za vrlo male elemente, meke materijale, složene oblike ili slučajeve gdje bi kontakt mogao oštetiti površinu.
Rezultati mjerenja mogu ovisiti o reflektivnosti, nagibu površine, optičkoj metodi i obradi podataka, stoga bi metoda trebala odgovarati specifikaciji.
Duljina uzorkovanja i duljina evaluacije
Profilometar ne mjeri samo jednu proizvoljnu kratku liniju.
Duljine uzorkovanja i evaluacije određuju koje su površinske valne duljine uključene u izračun.
Ako je duljina neprikladna, očitanje može uključivati previše valovitosti ili neće moći prikazati reprezentativnu hrapavost.
Zato se specifikacije teksture površine i standardi mjerenja moraju razmatrati zajedno.
Smjer mjerenja i površinski sloj
Mjerenje bi obično trebalo prelaziti dominantni sloj, a ne ići paralelno s njim kada je cilj uhvatiti primarne površinske nepravilnosti.
Mjerenje u različitim smjerovima može rezultirati različitim Ra vrijednostima na istoj površini.
Za usmjerene tragove glodanja ili tokarenja, ova razlika može biti značajna.
Uobičajene pogreške mjerenja hrapavosti površine
Prljave površine, ogrebotine, ulje, nepravilan smjer igle, nestabilno pričvršćivanje, pogrešne postavke filtriranja i neodgovarajuće duljine procjene mogu iskriviti rezultate.
Još jedna uobičajena pogreška je provjeravanje samo jedne prikladne lokacije na velikoj površini.
Za kritične dijelove, mjesto i smjer mjerenja trebaju biti dosljedno definirani.
Koji čimbenici utječu na hrapavost obrade površine?
Hrapavost obradne površine kontrolira se cijelim sustavom rezanja, a ne jednim parametrom. Posmak, brzina, geometrija alata, trošenje, dubina rezanja, krutost, rashladna tekućina, prihvat i ponašanje materijala međusobno djeluju. Poboljšanje završne obrade stoga zahtijeva identificiranje dominantnog uzroka, a ne nasumično mijenjanje postavki.
Brzina posmaka i razmak putanje alata
Posmak ima izravan utjecaj na razmak tragova alata.
Pri tokarenju, veći pomak po okretu općenito povećava teoretsku visinu profila koju proizvodi vrh alata.
Kod glodanja, prelazak i pomak po zubu utječu na razmak zubaca i uzorak površine.
Smanjenje posmaka može poboljšati završnu obradu, ali prenizak posmak može uzrokovati trenje umjesto čistog rezanja.
Brzina rezanja i brzina vretena
Brzina rezanja utječe na stvaranje strugotine, temperaturu i narastanje na rubu.
Povećanje brzine unutar prikladnog raspona može poboljšati završnu obradu nekih materijala jer rezna oštrica reže materijal čistije.
Ali pretjerana brzina povećava toplinu i trošenje alata, što može pogoršati završnu obradu.
Ispravna brzina ovisi o materijalu, premazu alata, promjeru rezača i strategiji rashladnog sredstva.
Dodatak za dubinu rezanja i završnu obradu
Velike sile rezanja tijekom grube obrade mogu stvoriti otklon i vibracije.
Kontrolirani dodatak za završnu obradu omogućuje da se u završnom prolazu ukloni konzistentna količina materijala.
Ako ostane premalo materijala, alat se može trljati. Ako ostane previše, završni prolaz može doživjeti nepotrebnu silu rezanja i otklon.
Geometrija alata i polumjer rezne oštrice
Polumjer vrha alata, kut nagiba, priprema oštrice, geometrija žlijeba i stil pločice utječu na konačnu teksturu.
Veći radijus vrha može poboljšati završnu obradu tokarenja pri danom posmaku, ali također može povećati radijalne sile rezanja.
Kod tankih ili fleksibilnih dijelova, te dodatne sile mogu uzrokovati vibracije ili dimenzijske pogreške.
Trošenje alata i nakupljanje na rubu
Istrošeni alat više ne reže s geometrijom pretpostavljenom tijekom planiranja procesa.
Trošenje ruba povećava silu rezanja i može oštetiti materijal.
Naslage na rubu nastaju kada se materijal obratka prilijepi za alat i periodično se odlama, stvarajući nepravilnu površinu.
Praćenje stanja alata je stoga ključno kada su zahtjevi za hrapavost strogi.
Krutost, vibracije i treperenje stroja
Za dosljednu završnu obradu potreban je stabilan sustav rezanja.
Dugi prepust alata, slabi pribor, fleksibilni obratci, odstupanje vretena ili nedovoljna krutost stroja mogu uzrokovati vibracije.
Jake vibracije stvaraju tragove vibracija koji mogu ostati vidljivi čak i ako se prosječni Ra čini prihvatljivim na odabranim mjestima.
Materijal obratka i stanje materijala
Različiti materijali različito formiraju čipove.
Aluminij i mesing koji se obrađuju slobodnom obradom općenito daju čišće površine od ljepljivih ili legura koje se ojačavaju pod usporedivim uvjetima.
Toplinska obrada, tvrdoća, inkluzije, ojačanje vlaknima i zaostala naprezanja također mogu promijeniti odziv obrade.
Kako glodanje i tokarenje utječu na hrapavost površine?
Glodanje i tokarenje mogu postići slične Ra vrijednosti, ali stvaraju različite uzorke površine. Kretanje alata, zahvat rezača, smjer pomaka i rotacija obratka određuju nagib i vizualni izgled, što može utjecati na funkciju čak i kada je izmjerena hrapavost slična.
CNC glodanje hrapavosti površine
Glodanje stvara isprekidane rezove dok pojedinačni zubi ulaze i izlaze iz materijala.
Čeono glodanje može generirati kružne ili lučne tragove alata, dok bočno glodanje stvara različite smjerne uzorke.
Odstupanje između zuba rezača može uzrokovati da jedna pločica reže dublje od ostalih, smanjujući konzistenciju površine.
Hrapavost površine CNC tokarenja
Tokarenje stvara spiralni površinski uzorak dok se dio okreće, a alat se pomiče duž osi.
Brzina pomaka i radijus vrha alata snažno utječu na teoretsku završnu obradu.
Stabilno držanje obratka i malo odstupanje vretena su važni jer vibracije ili otklon dijela mogu stvoriti periodične tragove oko promjera.
Glodanje kuglastog kraja i visina šiljka
Kuglaste glodalice se obično koriste za zakrivljene trodimenzionalne površine.
Budući da se susjedne putanje alata preklapaju, između prolaza ostaju male izbočine ili kvržice.
Smanjenjem prelaska preko ruba smanjuje se visina šiljka i poboljšava se završna obrada, ali se također dramatično povećava vrijeme obrade.
Ovo je važno razmatranje troškova kod kalupa, površina u zrakoplovnoj industriji i složenih dijelova s pet osi.
Tragovi alata i razlike u površinskom sloju
Različite putanje alata mogu postići sličnu prosječnu hrapavost, ali ostaviti različite smjerne uzorke.
Jednosmjerni završni prolaz može stvoriti ujednačen sloj, dok križno šrafirani ili višesmjerni prolazi mogu stvoriti drugačiju vizualnu i funkcionalnu površinu.
Najbolji pristup ovisi o tome je li najvažniji izgled, brtvljenje, trenje ili performanse premaza.
Zašto isti Ra može izgledati drugačije nakon različitih procesa
Ra usrednjava odstupanja profila.
Ne opisuje razmak, slojevitost, valovitost ili svaki pojedinačni nedostatak.
Kao rezultat toga, tokarena površina, brušena površina i glodana površina mogu mjeriti otprilike isti Ra, a pritom izgledati i ponašati se drugačije.
To je jedan od razloga zašto se funkcionalne površine ne bi trebale specificirati samo pomoću Ra kada su važne druge karakteristike teksture.
Kako poboljšati hrapavost obrađene površine
Poboljšanje završne obrade površine započinje stabilnim rezanjem. Oštar alat, kruto podešavanje, kontrolirani dodatak za završnu obradu, odgovarajući pomak i brzina te dobro odvođenje strugotine obično pružaju više koristi od pukog smanjenja pomaka. Sekundarne procese treba dodati samo kada sama obrada ne može ekonomično postići potrebnu površinu.
Smanjite posmak tijekom završne obrade
Niži završni pomak smanjuje teoretsku visinu traga alata u mnogim operacijama tokarenja i glodanja.
Međutim, posmak bi trebao ostati dovoljno visok da rezna oštrica smiče materijal umjesto da ga trlja.
Vrlo malo posmaka s brušenim ili istrošenim alatom može povećati toplinu i stvoriti razmazanu površinu.
Koristite oštre i stabilne alate za rezanje
Alati za završnu obradu trebaju imati kontroliranu geometriju i minimalno trošenje.
Namjenske pločice za završnu obradu ili glodalice često su predvidljivije od korištenja jako istrošenog alata za grubu obradu za završni prolaz.
Ravnoteža alata i odstupanje također postaju sve važniji kako zahtjevi za površinu postaju sve stroži.
Minimizirajte prevjes alata i vibracije
Kraći prepust alata povećava krutost.
Pribori bi trebali podupirati obradak blizu zone rezanja, posebno kod tankih stijenki ili dugih osovina.
Ako je prisutno vibriranje, samo smanjenje posmaka možda neće riješiti problem. Možda će trebati promijeniti brzinu vretena, duljinu alata, zahvat, stezanje obratka ili geometriju rezača.
Optimizirajte brzinu, dubinu rezanja i rashladnu tekućinu
Parametri završne obrade trebaju biti usklađeni s materijalom.
Kontrolirana dubina rezanja osigurava konstantan kontakt alata.
Rashladna tekućina ili mlaz zraka mogu ukloniti strugotine prije ponovnog rezanja, smanjiti toplinsku nestabilnost i spriječiti da strugotine ogrebu obrađenu površinu.
Dodajte namjenski završni prolaz
Odvajanje grube i završne obrade poboljšava kontrolu procesa.
Gruba obrada brzo uklanja većinu materijala, dok završni prolaz koristi niže opterećenje rezanja i konzistentniji materijal.
To također omogućuje odabir drugačijeg alata posebno za kvalitetu površine.
Koristite brušenje, honanje, lepanje ili poliranje kada je potrebno
Neke završne obrade je teško ili neekonomično postići samo glodanjem ili tokarenjem.
Brušenje može poboljšati kontrolu dimenzija i završnu obradu kaljenih dijelova.
Honanje je korisno za precizne otvore, dok se lepanjem i poliranjem mogu postići vrlo fine površine.
Sekundarni proces treba odabrati prema hrapavosti i geometriji.
Kako odabrati pravu hrapavost površine za CNC dio
Ispravna hrapavost površine je najmanje zahtjevna završna obrada koja i dalje zadovoljava funkciju dijela. Određivanje nepotrebno niskog Ra može povećati vrijeme obrade, troškove alata, napor inspekcije i vrijeme isporuke bez poboljšanja performansi.
Opće strukturne i nekritične površine
Nosaci, unutarnje strukturne površine i skrivene površine često ne zahtijevaju izuzetno finu završnu obradu.
Normalno obrađena površina može biti dovoljna ako područje ne brtvi, ne klizi, ne postavlja se ili ne nosi kritični premaz.
Smanjenje nepotrebnih zahtjeva za završnom obradom na ovim površinama može značajno uštedjeti vrijeme ciklusa.
Spajanje i klizne površine
Spajanje i klizne površine zahtijevaju pažljiviji odabir.
Ako je površina pregruba, izbočene točke mogu uzrokovati trošenje ili neravnomjeran kontakt.
Ako je pretjerano glatko, neke podmazane površine mogu zadržati manje ulja.
Ispravna tekstura ovisi o paru materijala, opterećenju, brzini i podmazivanju.
Brtvene površine
Brtvene površine mogu zahtijevati i kontroliranu hrapavost i kontrolirano nanošenje.
Površina može imati nizak Ra, a ipak propuštati ako tragovi strojne obrade stvaraju kontinuirane puteve preko brtve.
Ravnost, valovitost i smjer površine stoga mogu biti jednako važni kao i prosječna hrapavost.
Osovine, ležajevi i rotirajuće komponente
Sjedala ležajeva i rotirajuće osovine često zahtijevaju kontroliranu teksturu površine jer hrapavost utječe na prianjanje, trošenje, kontaktno naprezanje i ugradnju.
Zahtjevi za površinu trebaju odgovarati funkcionalnim preporukama proizvođača ležaja ili brtvi, a ne biti odabrani samo na temelju izgleda.
Kozmetičke i premazane površine
Vidljive površine mogu zahtijevati konzistentne tragove alata čak i ako zahtjev Ra nije izuzetno nizak.
Premazane ili anodizirane površine također mogu pokazivati nedostatke obrade nakon završne obrade.
Kada je izgled važan, strategija obrade treba kontrolirati ne samo Ra, već i smjer i konzistentnost putanje alata.
Spojite Ra s funkcijom umjesto samo s izgledom
Najbolja vrijednost hrapavosti nije najniži broj.
Zahtjev za funkcionalnu površinu trebao bi biti vezan uz potrebe za brtvljenjem, habanjem, klizanjem, umorom materijala, izgledom ili premazom.
Ako ne postoji funkcionalni razlog za Ra 0.8 umjesto Ra 3.2, stroži zahtjev može jednostavno povećati trošak.
Kako hrapavost površine utječe na cijenu CNC obrade?
Niži zahtjevi za Ra obično povećavaju troškove jer smanjuju slobodu procesa. Proizvođaču mogu biti potrebni sporiji prolazi završne obrade, dodatni alati, stabilniji pribor, sekundarna završna obrada i detaljniji pregled.
Zašto niže vrijednosti Ra povećavaju vrijeme ciklusa
Poboljšanje završne obrade često zahtijeva manji pomak i manji korak prekoračenja.
Na velikim ili složenim površinama, ove promjene značajno povećavaju duljinu putanje alata i vrijeme obrade stroja.
Petosne slobodne površine su posebno osjetljive jer malo smanjenje koraka preko ruba može umnožiti broj završnih prolaza.
Dodatne operacije obrade alata i završne obrade
Normalno glodalo može zadovoljiti Ra 3.2, dok finiji zahtjev može zahtijevati namjenske pločice ili dodatno brušenje.
Posebno poliranje i lepanje također povećavaju vrijeme ručnog ili strojnog rada.
Svaki dodatni proces uvodi troškove rukovanja, postavljanja i kontrole kvalitete.
Zahtjevi za inspekciju i mjerenje
Zahtjevi za rastresitu površinu mogu se potvrditi vizualno ili standardnim proizvodnim provjerama kada to dopuštaju ugovorni zahtjevi.
Kritične vrijednosti hrapavosti općenito zahtijevaju kalibrirani profilometar ili odgovarajući optički sustav.
Ako je potrebno mjerenje više strana, vrijeme pregleda se sukladno tome povećava.
Kada gušća površinska obrada dodaje malo funkcionalne vrijednosti
Određivanje iste fine završne obrade na svakoj površini rijetko je ekonomično.
Unutarnji džep koji nikada ne dodiruje drugu komponentu možda neće trebati isti Ra kao brtvena površina.
Odvajanje kritičnih površina od uobičajenih strojno obrađenih područja omogućuje koncentraciju proizvodnog napora tamo gdje se zapravo stvara vrijednost.
Koji su uobičajeni problemi s obrađenom površinskom obradom?
Loša završna obrada površine obično ima prepoznatljiv uzrok. Tragovi alata, vibracije, ogrebotine, naslage na rubu i nekonzistentna tekstura često se mogu pripisati alatima, stezanju obratka, strugotinama, vibracijama ili nestabilnim uvjetima rezanja.
Vidljivi tragovi alata
Redoviti tragovi alata mogu biti posljedica prekomjernog posmaka, velikog prelaska preko ruba, odstupanja od rezača ili nedovoljnog broja završnih prolaza.
Neki tragovi alata su normalni i prihvatljivi ako ostanu unutar određene teksture.
Problem nastaje kada premašuju zahtjeve hrapavosti ili ometaju funkciju.
Obrasci brbljanja i vibracija
Brbljanje stvara ponavljajuće valove ili tragove koji su često vidljivi bez mjerne opreme.
Mogući uzroci uključuju dugi prepust alata, slabe stezne elemente, fleksibilne komponente, loš odabir brzine vretena ili nestabilno zahvatanje rezača.
Budući da je vibracija problem na razini sustava, promjena samo jednog parametra rezanja možda ga neće riješiti.
Ogrebotine i nakupljena oštećenja rubova
Labave strugotine zarobljene između alata i površine mogu stvoriti ogrebotine.
Nakupljeni rub može se povremeno odlomiti i oštetiti površinu obratka.
Poboljšano odvođenje strugotine, ispravna brzina rezanja, odgovarajuće rashladno sredstvo i oštar alat mogu smanjiti ove nedostatke.
Nedosljedna hrapavost na jednoj površini
Velika površina može se mjeriti drugačije od mjesta do mjesta zbog promjena zahvata rezača, otklona alata, odstupanja ili tvrdoće materijala.
Izobličenje uređaja također može promijeniti uvjete rezanja po površini.
Konzistentna hrapavost zahtijeva konzistentno zahvaćanje alata i stabilnu geometriju stroja.
Zahtjevi za hrapavost površine izvan crteža
Ako izmjerena vrijednost premašuje zahtjev, ponovna obrada dijela možda neće uvijek biti jednostavna.
Dodatno poliranje može promijeniti dimenzije, rubove ili geometriju površine.
Najbolji pristup je kontrolirati hrapavost tijekom planiranja procesa, a ne tretirati je samo kao problem završne inspekcije.
Koje su uobičajene pogreške pri određivanju hrapavosti površine?
Pogreške u dizajnu mogu povećati troškove obrade jednako lako kao i pogreške u procesu. Najčešći problemi su određivanje nepotrebno niskih vrijednosti Ra, korištenje istog zahtjeva svugdje, zbunjujući parametri hrapavosti i ignoriranje načina na koji će se površina zapravo mjeriti.
Određivanje nižeg Ra nego što funkcija zahtijeva
Dizajner može odabrati Ra 0.8 jer se čini preciznijim od Ra 3.2.
Ako je površina samo nekritična montažna površina, bliža vrijednost možda neće pružiti funkcionalno poboljšanje.
Rezultat je dulje vrijeme ciklusa i potencijalno nepotrebna sekundarna završna obrada.
Tretiranje Ra i Rz kao direktnih ekvivalenata
Ra i Rz mjere različite karakteristike profila.
Ne smiju se zamijeniti fiksnom konverzijom osim ako se kupac i dobavljač nisu dogovorili o odgovarajućoj inženjerskoj osnovi.
Ako crtež specificira Rz, proces i plan mjerenja trebaju kontrolirati Rz.
Primjena iste hrapavosti na svaku površinu
Zahtjev za opću hrapavost prisiljava proizvođača da obrađuje površine koje možda nemaju funkcionalnu potrebu.
Bolji crtež odvojeno identificira kritične površine za brtvljenje, klizanje, ležajeve i vidljive površine, a istovremeno omogućuje normalnu obradu manje važnih elemenata.
Zanemarivanje nagiba površine i smjera obrade
Sama niska Ra vrijednost ne jamči prikladno brtvljenje ili kliznu površinu.
Usmjereni žljebovi mogu utjecati na curenje tekućine, trenje i trošenje.
Ako je smjer funkcionalno važan, crtež bi trebao prenijeti taj zahtjev.
Određivanje hrapavosti bez razmatranja metode mjerenja
Neke površine su teško dostupne olovkom.
Vrlo mali žljebovi, duboki džepovi, zakrivljene površine i osjetljivi materijali mogu zahtijevati alternativne metode mjerenja.
Stoga bi navedena tekstura trebala biti realno mjerljiva na gotovom dijelu.
Pitanja i odgovori
Mijenja li anodizacija hrapavost površine obrađenog aluminijskog dijela?
Da, eloksiranje može promijeniti konačnu teksturu površine jer oksidni sloj slijedi i može modificirati temeljnu obrađenu površinu. Ako je hrapavost funkcionalno kritična nakon eloksiranja, crtež treba navesti primjenjuje li se zahtjev prije ili nakon završne obrade.
Može li niska Ra vrijednost jamčiti brtvenu površinu bez curenja?
Ne. Brtvljenje također ovisi o ravnosti, valovitosti, smjeru polaganja, vrsti brtve, kontaktnom tlaku i nedostacima. Sama niska Ra vrijednost ne jamči učinkovitost brtvljenja.
Treba li hrapavost površine biti specificirana prije ili poslije premazivanja?
Crtež treba jasno navesti koji se uvjet kontrolira. Premazivanje, galvanizacija, poliranje ili pjeskarenje mogu promijeniti konačnu površinu, stoga bi potrebna faza mjerenja trebala odgovarati funkcionalnom stanju dijela.
Što ako kontaktni profilometar ne može dosegnuti površinu?
Optička ili neka druga beskontaktna metoda mjerenja može biti prikladnija. Proizvođač i kupac trebali bi se dogovoriti o metodi, mjestu mjerenja i kriterijima prihvatljivosti prije proizvodnje kada je pristup ograničen.
Zaključak
Hrapavost obrađene površine nije samo kozmetička vrijednost. Ra, Rz, površinski sloj, valovitost, tragovi alata i uvjeti mjerenja utječu na to kako se gotov dio ponaša. Najučinkovitiji pristup je odrediti hrapavost prema funkciji, a zatim odabrati parametre obrade, alate, završne operacije i metode inspekcije koje dosljedno postižu taj zahtjev bez dodavanja nepotrebnih troškova procesa.
U TiRapidu pružamo precizne CNC usluge obrade i proizvodnje prototipova i proizvodnih dijelova. Naš tim kombinira kontrolirano glodanje i tokarenje, praktične strategije završne obrade, dimenzijsku inspekciju i provjeru kvalitete površine kako bismo pomogli kupcima da postignu potrebnu završnu obradu, a istovremeno uravnotežimo performanse dijelova, učinkovitost obrade i troškove.
















