
Strojna obrada lopatica proizvodi ili usavršava aeroprofil, značajke pričvršćivanja i rubove koji omogućuju lopatici da se prilagodi svom sklopu i interagira s radnim fluidom. Izazov je kontrolirati te značajke dok uklanjanje materijala mijenja krutost obratka. Glatka površina nije dovoljna ako je njezin profil, debljina ili odnos prema korijenu nepravilan.
Ovaj vodič se fokusira na obradu metalnih lopatica turbina i kompresora. Objašnjava kako početni komad i materijal utječu na proces, kada istovremeno petoosno glodanje pomaže, gdje su potrebni drugi procesi i kako definirati zahtjeve za inspekciju. Inženjeri i kupci mogu koristiti ove principe za pripremu jasnijih crteža i usporedbu proizvodnih prijedloga.
Što je obrada oštrica?
Strojna obrada lopatice je kontrolirano uklanjanje materijala koje se koristi za stvaranje ili završnu obradu aerodinamičkih i pričvrsnih značajki lopatice. Može uključivati strojnu obradu aeroprofila od punog materijala ili selektivnu završnu obradu lijevanog ili kovanog blanka. Potrebne operacije ovise o dizajnu lopatice, materijalu i početnim uvjetima.

Obrada iz punog materijala i gotovo neto brusova
Obrada iz punog materijala pruža praktičan put za određene razvojne dijelove, komponente kompresora i dizajn lopatica čiji geometrijski i materijalni zahtjevi odgovaraju tom pristupu. Proces uspostavlja aeroprofil uklanjanjem materijala oko poduprtog blanka.
Gotovo neto blank već sadrži veći dio oblika lopatice. Strojna obrada se može usredotočiti na korijen, platformu, vrh, značajke brtvljenja i odabrana područja aeroprofila, umjesto da se svaka površina generira od nule. Ulazna geometrija i dodatak za strojnu obradu postaju važni jer blank nije točna kopija nominalnog CAD modela.
Mnoge lopatice turbina mlaznih motora u fazama visokog tlaka oslanjaju se na lijevanje postupkom preciznog lijevanja, uključujući usmjereno skrućene ili monokristalne rute gdje je to navedeno. Glodanje sličnog vanjskog oblika iz obične šipke ne reproducira tu strukturu materijala. Složeni unutarnji prolazi za hlađenje mogu se formirati tijekom lijevanja s keramičkim jezgrama, nakon čega slijedi strojna obrada i druge završne operacije.
Pojedinačne oštrice i integrirani dijelovi s oštricama
Pojedinačna lopatica može se držati kroz korijen, privremene elemente ili odgovarajući učvršćivač. Blisk integrira lopatice s diskom, tako da susjedne lopatice ograničavaju pristup rezaču. Impeleri također sadrže blisko razmaknute prolaze za protok, ali njihova geometrija i funkcija zahtijevaju vlastito planiranje procesa.
Ovaj vodič se usredotočuje na pojedinačne lopatice i principe obrade koji se dijele s povezanim dijelovima turbostrojeva. Lopatice turbine treba specificirati prema stvarnom tipu komponente, a ne tretirati ih kao jednu zamjenjivu obitelj.
Kako geometrija i materijali oblikuju proces?
Geometrija oštrice određuje pristup, potporu i odnos između funkcionalnih površina. Materijal određuje ponašanje rezanja i prikladne rute obrade. Pregledajte oboje zajedno jer putanja alata koja radi na pristupačnom aluminijskom demonstracijskom dijelu može biti neprikladna za tanku proizvodnu oštricu od legure nikla.
Zahtjevi za aeroprofil, korijen i rub
Aeroprofil mijenja zakrivljenost i presjek duž svog raspona. Tlačne i usisne površine, uvijanje, tetiva i raspodjela debljine moraju ostati u skladu s dizajnom. Mjerenjem ukupne duljine i širine ne može se utvrditi je li proizveden željeni aeroprofil.
Korijen i platforma uspostavljaju mehaničke i geometrijske odnose sa sklopom. Njihov položaj u odnosu na aeroprofil važan je jednako kao i njihove pojedinačne dimenzije. Napadni i stražnji rubovi također zahtijevaju definirane profile, a ne upute da se svaki rub učini što oštrijim.
| Regija oštrice | Proizvodni koncern | Zahtjev za pojašnjenje |
| Površine aeroprofila | Promjena zakrivljenosti i kontakta rezača | Profil, definicija presjeka i tekstura površine |
| Tanki rezovi | Otklon pri uklanjanju zaliha | Debljina i prihvatljivi uvjeti inspekcije |
| Korijen i platforma | Prilagođenost pričvršćenja i odnosi podataka | Geometrija, lokacija i orijentacija |
| Vodeći i stražnji rubovi | Neravnine, prekomjerno rezanje i zaokruživanje | Debljina ruba, radijus i dopušteno miješanje |
| Vrh ili pokrov, gdje je prisutan | Pristup i odnos prema susjednim objektima | Zahtjevi za gotovu geometriju i montažu |
Odabir materijala i obradivost
Specifikacija materijala trebala bi proizaći iz radnih zahtjeva komponente. Legure titana važne su u mnogim primjenama kompresora i ventilatora, dok su superlegure na bazi nikla povezane s toplijim područjima turbina. Lopatice parnih turbina mogu se izraditi od prikladnih nehrđajućih ili legiranih čelika, ovisno o dizajnu i uvjetima rada.
| Obitelj materijala | Relevantni kontekst primjene | Razmatranje strojne obrade |
| Superlegure na bazi nikla | Komponente vrućeg presjeka gdje su specificirana legura i struktura prikladne | Koncentracija topline, očvršćavanje i trošenje alata |
| Legure titana | Mnoge komponente kompresora i ventilatora | Toplina u zoni rezanja, prianjanje alata i fleksibilnost obratka |
| Nehrđajući i legirani čelici | Odgovarajući dizajni lopatica parnih turbina i industrijskih motora | Kvalitet, tvrdoća, sile rezanja i odabir alata |
| Legure aluminija | Odabrani modeli razvoja i prikladne primjene na nižim temperaturama | Kontrola neravnina i deformacija tankih presjeka |
Sama porodica legura nije potpuna specifikacija. Uključite točnu vrstu, oblik materijala, uvjete toplinske obrade i primjenjive zahtjeve za materijal. Promjena legure ili rute obrade može promijeniti i obradivost i prikladnost komponente za uporabu.
Kako funkcionira proces obrade oštrica?
Plan strojne obrade lopatice obično počinje pregledom modela i crteža, nakon čega slijedi priprema podataka, kontrolirana gruba obrada, poluzavršna obrada i završna obrada. Slijed mora očuvati potporu uz uspostavljanje potrebnog odnosa između aeroprofila i elemenata montaže. Lijevani komad i čvrsti komad neće nužno slijediti isti put.
Pregledajte model i uspostavite reference
Provjerite opisuju li model i crtež računalno potpomognutog dizajna (CAD) istu reviziju. Odredite kontrolirane površine aeroprofila, lokacije presjeka, korijenska sučelja, granice obrade i značajke koje moraju ostati netaknute. Riješite nedostajuće definicije rubova prije programiranja.
Sustav računalno potpomognute proizvodnje (CAM) prevodi geometriju proizvoda u planirane operacije rezanja. Potvrdite jedinice modela, kontinuitet površine, definicije alata i preostalu zalihu prije generiranja putanja. Pregled putanje alata uredno ne potvrđuje da programirana geometrija ili tolerancija obrade odgovara crtežu.
Planirajte kako se proizvodne reference odnose na podatke inspekcije. Privremena stezna značajka može pomoći proizvodnji bez da postane podatkovna točka dizajna. Suprotno tome, držanje gotovog korijena korisno je samo ako ga pričvršćivač dosljedno locira bez oštećenja ili izobličenja.
Dizajn uređaja također mora osigurati pristup za kasnije operacije. Stezaljka koja sigurno drži blank može ometati platformu nakon što je aeroprofil završen. Ako se dio mora prenositi između uređaja, uspostavite ponovljivi referentni prijenos i zaštitite gotove kontaktne površine. Potvrdite da otpušteni dio, a ne samo stegnuti oblik, zadovoljava specificirani uvjet prihvaćanja.
Za gotovo neto dijelove, provjerite postoji li dovoljno materijala u predviđenim područjima završne obrade. Provjera ulaznog oblika može identificirati pogrešno postavljene zalihe ili lokalne nedostatke prije početka skupe obrade. Pomicanje dijela radi poboljšanja dodatka za obradu i dalje mora očuvati specificirani odnos prema funkcionalnim značajkama.
Grubo bez gubitka podrške
Gruba obrada uklanja veći dio materijala uz zadržavanje dovoljno zaliha i krutosti za sljedeće operacije. Cilj uključuje predvidljivo zahvatanje rezača, učinkovito odvođenje strugotine i obradak koji ostaje stabilan dok se njegov presjek mijenja.
Slijed koji završava jednu tanku stranu, a ostavlja debeli materijal na drugoj može stvoriti nepovoljan omjer sile i krutosti. Ovisno o dizajnu, postupno uklanjanje sa suprotnih strana ili postupna obrada duž oštrice mogu pružiti bolju potporu.
Nemojte pretpostavljati da uklanjanje više materijala ranije uvijek skraćuje cijeli ciklus. Dodatne vibracije, oštećenje površine ili izobličenje mogu stvoriti dodatne radove završne obrade i inspekcije. Korisna mjera je pouzdano završena komponenta, a ne sama brzina grube obrade.
Polu-završna obrada za predvidljive završne rezove
Poluobrada dovodi obratak blizu konačnog oblika i uspostavlja kontroliranu raspodjelu preostalog materijala. Ravnomjerni dodatak za završnu obradu pomaže u izbjegavanju naglih promjena u opterećenju rezanja preko aeroprofila.
Ova faza je također prilika za provjeru zaliha, stanja alata i trendova dimenzija prije nego što površina postane teška za oporavak. Ako se oštrica pomaknula nakon odvajanja stezanja ili prethodne operacije, istražite uzrok prije primjene općeg odstupanja alata.
Uklanjanje materijala može preraspodijeliti zaostala naprezanja, dok rezanje može uvesti dodatne učinke blizu površine. Poluobrada ne uklanja automatski ta naprezanja. Svaki korak toplinske obrade ili stabilizacije mora odgovarati specifikaciji materijala i odobrenom proizvodnom postupku.
Završite aeroprofil i zaštitite rubove
Završna obrada uspostavlja zadani profil i teksturu kontroliranim kontaktom rezača. Planirajte prilaz, izlaz, prelazak i prijelaze tako da alat ne zastaje ili ne mijenja nagle smjer u osjetljivim područjima.
Vodeći i stražnji rubovi zahtijevaju posebnu pozornost jer se zahvat alata i lokalna krutost mogu brzo promijeniti. Održavajte zadanu debljinu i radijus i tijekom obrade i kasnijeg uklanjanja neravnina. Vizualno čist rub i dalje može biti neprihvatljiv ako se miješanjem ukloni previše materijala.
Pregledajte značajke koje kasnije operacije mogu zakriti ili promijeniti. Na primjer, provjera površine prije premazivanja može podržati kontrolu procesa, dok konačno prihvaćanje može zahtijevati dodatnu inspekciju nakon premazivanja i kondicioniranja rubova.
Kada je za obradu lopatica potreban 5-osni CNC?
Simultani CNC s pet osi koristan je kada se orijentacija alata mora kontinuirano mijenjati kako bi dosegao i pratio iskrivljenu površinu lopatice. Pristupačne značajke mogu se obrađivati metodama s fiksnim osima ili indeksiranim metodama. Odaberite raspored stroja na temelju geometrije, dosega, krutosti i potreba za provjerom, umjesto da broj osi tretirate kao jamstvo kvalitete.

Indeksirano pozicioniranje i simultano kretanje
Kod indeksirane ili 3+2 obrade, rotacijsko pozicioniranje uspostavlja orijentaciju prije operacije rezanja s fiksnom orijentacijom. Simultana obrada s pet osi omogućuje promjenu orijentacije alata u odnosu na dio tijekom rezanja.
Kontinuirana kontrola orijentacije može poboljšati pristup oko aeroprofila i smanjiti potrebu za dugim alatima ili ponovljenim premještanjem. Također uvodi ograničenja kretanja stroja koja se moraju obraditi u programiranju. Ograničenja rotacijskog hoda, brze promjene orijentacije i raspoloživi razmak mogu utjecati na praktičnu rutu.
Manje postavljanja može pomoći u očuvanju odnosa među značajkama, ali stroj s pet osi ne jamči da se cijela oštrica može završiti jednim stezanjem. Značajke stezanja obratka mogu zahtijevati uklanjanje, a specijalizirane operacije mogu zahtijevati drugačiju opremu.
Provjerite potpuno kretanje stroja
Provjerite rezalicu, držač, pričvrsnu ploču, obradak i relevantne komponente stroja. Vrh alata može pratiti predviđenu površinu dok se držač približava platformi ili se rotacijski sklop približava granici hoda.
Simulacija programa numeričkog upravljanja (NC) s naknadnom obradom pomaže u procjeni koda namijenjenog stvarnom stroju, uključujući kretnje uvedene tijekom naknadne obrade. Simulacija mora koristiti reprezentativne duljine alata, držače, zalihe, prihvatnike i konfiguraciju stroja.
Simulacija podržava planiranje, ali ne mjeri stvarne sile rezanja niti dokazuje gotov profil. Verifikacija postavki i kontrolirana inspekcija prvog dijela ostaju potrebne kako bi se potvrdilo da fizički proces slijedi plan.
Koji alati i putanje alata odgovaraju površinama oštrica?
Odabir alata trebao bi odgovarati lokalnoj zakrivljenosti, dosegu, materijalu i željenom rezultatu površine. Pristupi s kuglastim nosom, bikovim nosom, bočno glodanje i kružni segment služe različitim geometrijama. Prikladna strategija održava koristan kontakt rezača bez pretjeranog otklona, sudara ili nekontroliranih promjena u zahvatu.
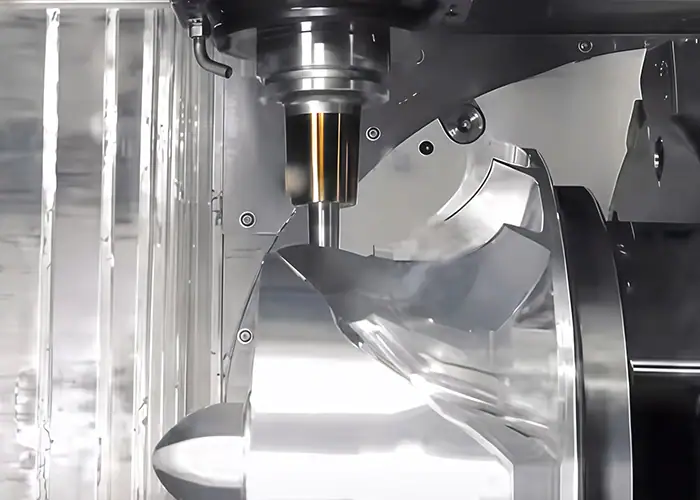
Usklađivanje kontakta rezača s lokalnom geometrijom
Rezači s kuglastim i bikovim vrhom pružaju fleksibilnost za oblikovane površine. Kod alata s kuglastim vrhom, kontakt blizu središta ima vrlo nisku brzinu rezanja, pa orijentacija alata može utjecati na ponašanje rezanja kao i na zazor.
Bočno glodanje koristi stranu rezača gdje geometrija površine omogućuje odgovarajući kontakt. Ne bi se trebalo primjenjivati na svaku iskrivljenu površinu samo zato što može učinkovito ukloniti materijal. Provjerite geometrijsko prianjanje i rezultirajuće odstupanje.
Kružni segmentni ili bačvasti rezači nude veći efektivni radijus kontakta za kompatibilne završne površine. Zahtijevaju definicije alata i CAM strategije koje predstavljaju stvarnu geometriju rezanja. Njihova upotreba mora se procijeniti u odnosu na zahtjeve za pristup i profil, a ne na generičko obećanje brže obrade.
Odaberite Stepover i površinske prijelaze
Prelazak oštrice utječe na preostale izbočine između susjednih prolaza, ali rezultat također ovisi o geometriji rezača i lokalnoj zakrivljenosti površine. Jedna vrijednost razmaka preko cijele oštrice može stvoriti različite uzorke površine u različitim područjima.
Planirajte prijelaze između glavnog aeroprofila, rubnih područja i spojeva platforme. Ove granice mogu otkriti tragove neusklađenosti čak i kada se pojedinačne putanje alata čine prihvatljivima. Pregledajte kombinirani model preostalog komada i provjerite stvarni prijelaz nakon rezanja.
Samo zatezanje tolerancije CAM izračuna neće ispraviti otklon alata ili pomak pričvrsnog uređaja. Postavite parametre programiranja s razumijevanjem svih izvora pogrešaka i kriterija prihvaćanja crteža.
Kontrolirajte toplinu, angažman i vibracije
Vrsta alata, geometrija, premaz, podaci rezanja i dovod rashladne tekućine moraju odgovarati materijalu i radu. Izbjegavajte prijenos parametara iz modela razvoja aluminija izravno na toplinski otpornu leguru.
Sklopove alata držite što krutim koliko to dopušta pristup. Dugi prepust, slab lokalni oslonac i nepovoljan smjer sile mogu uzrokovati otklon ili vibracije. Promjena brzine vretena ili pomaka može pomoći u određenom stanju, ali uporni problem s osloncem ili dosegom obično zahtijeva širi pregled postavki.
Trošenje alata također utječe na gotov profil. Utvrdite kriterije provjera i zamjene oko kritične značajke, umjesto da nastavljate dok alat nije vidljivo oštećen. Tamo gdje se koristi kompenzacija, provjerite rezultirajuću geometriju umjesto da pretpostavite da jedan pomak ispravlja svako područje.
Gdje se uklapaju brušenje, EDM i laserska obrada?
Obrada oštrica može kombinirati glodanje s brušenjem, elektroerozivnom obradom (EDM) i laserskom obradom kada to zahtijevaju specifične značajke. Ispravna kombinacija ovisi o dizajnu korijena, geometriji hlađenja, materijalu, stanju premaza i zahtjevima za integritet površine. Ove operacije nadopunjuju glodanje umjesto da tvore jedan univerzalni slijed.
Brušenje korijena i kontrolirana završna obrada površine
Brušenje puzanjem je utvrđena opcija za odgovarajuće karakteristike korijena lopatica turbina, uključujući oblike jele. Drugi postupci mogu biti prikladni ovisno o dizajnu, materijalu, obujmu proizvodnje i odobrenom procesu.
Brušenje zahtijeva kontrolu stanja kotača, obrade, dovoda rashladne tekućine i toplinskih učinaka. Geometrijski točna površina i dalje može zahtijevati istraživanje ako je proces uzrokovao neprihvatljiva toplinska oštećenja.
Poliranje i kondicioniranje rubova također bi trebali imati definirana ograničenja. Oni uklanjaju materijal i mogu promijeniti aeroprofil, radijus ruba ili tanki presjek. Pregledajte kritičnu geometriju nakon operacija koje utvrđuju njezino isporučeno stanje. Zrcalni izgled nije zamjena za određenu teksturu površine ili dobro stanje materijala.
Otvori za hlađenje i unutarnji prolazi
Neke lopatice vrućeg presjeka zahtijevaju rupe za hlađenje filmom, oblikovane izlaze ili druge značajke hlađenja. EDM bušenje se koristi na električno vodljivim materijalima, dok laserski procesi nude druge mogućnosti za prikladne primjene rupa i premaza.
Položaj rupe, smjer, oblik, ponašanje probijanja i lokalno stanje stijenke su važni. Proces mora izbjegavati oštećenje suprotne unutarnje stijenke prilikom prodiranja u šuplju lopaticu. Toplinska obrada može stvoriti ponovno lijevani materijal ili druge površinske efekte, stoga se prihvaćanje i svaka naknadna obrada moraju definirati za odabranu rutu.
Razlikujte izbušene elemente za hlađenje od složenih zatvorenih unutarnjih prolaza. Konvencionalna glodalica ne može dosegnuti svaki zatvoreni unutarnji kanal. Ti prolazi mogu nastati u lijevanju ili drugom kvalificiranom proizvodnom procesu.
Slijed premazivanja je još jedna odluka u planiranju. Neki postupci buše prije premazivanja, dok drugi koriste kontrolirano uklanjanje premaza i bušenje nakon toga. Potvrdite namjeravani slijed i konačno stanje rupe prije odabira opreme ili davanja ponude za rad.
Kako se provjerava kvaliteta obrade oštrica?
Provjera mora obuhvatiti geometriju aeroprofila, odnose pričvršćenja, stanje rubova, teksturu površine i sve specifične zahtjeve za materijal ili unutarnje značajke. Koordinatni mjerni strojevi (CMM), optičko skeniranje i specijalizirano ispitivanje odgovaraju na različita pitanja. Potpuni plan definira što se mjeri, kako se dio poravnava i u kojoj fazi proizvodnje dolazi do prihvaćanja.
Provjerite geometriju u odnosu na ispravne reference
Pregledom lopatica mogu se procijeniti profili presjeka, debljina, uvijanje, tetiva i karakteristike prednjeg ili stražnjeg ruba. Značajke korijena i platforme trebaju provjere koje čuvaju njihov specificirani odnos prema aeroprofilu.
Koordinatni mjerni stroj može prikupljati taktilne podatke s definiranih značajki i presjeka. Optički sustavi mogu pružiti guste površinske informacije, posebno korisne za vizualizaciju odstupanja preko aeroprofila. Odaberite pokrivenost i nesigurnost za zahtjev, umjesto da odaberete opremu isključivo zato što proizvodi više točaka.
Poravnanje je dio procjene. Neograničeno najbolje pristajanje površine može prikriti grešku u odnosu koja je važna kada se lopatica ugrađuje kroz korijen. Koristite referentnu shemu crteža i dokumentirajte sve dopuštene metode pristajanja.
Odvojite teksturu površine od stanja materijala
Pogreška profila, valovitost i hrapavost opisuju različite aspekte obrađene površine. Lopatica može imati glatku lokalnu završnu obradu, dok je njezin ukupni oblik aeroprofila pogrešan. Očitavanje hrapavosti također ne identificira svaku moguću pukotinu ili podpovršinski nedostatak.
Gdje je potrebno, koristite specificirano nerazorno ispitivanje ili unutarnji pregled. Kompjuterizirana tomografija (CT) ili radiografske metode mogu podržati određene unutarnje procjene, ali prikladnost ovisi o materijalu, geometriji, rezoluciji i defektu ili dimenziji koja se procjenjuje.
Paket inspekcije stoga bi trebao povezati svaki zahtjev s odgovarajućom metodom. Izbjegavajte tretirati skeniranje površine, dimenzijsko izvješće ili polirani izgled kao dokaz bilo koje druge karakteristike kvalitete.
Potvrdite isporučeno stanje
Zabilježite reviziju crteža, identitet materijala, procijenjene značajke, poravnanje, metodu mjerenja i rezultate. Utvrdite opisuje li izvješće strojno obrađeno, toplinski obrađeno, premazano ili potpuno završeno stanje.
Ispitivanje na stroju može podržati postavljanje i kontrolu procesa, dok primopredajna inspekcija mora zadovoljiti dogovoreni plan mjerenja. Ako se međuprovjera koristi kao dokaz o prihvaćanju, njezin opseg i prikladnost moraju se eksplicitno utvrditi.
Za ponovljene narudžbe dogovorite se o tome kako će se ocjenjivati izmjene alata, promjene pribora i revizije procesa. Prvi proizvod koji prolazi provjeru pokazuje stanje pregledanog proizvoda. Dosljednost proizvodnje zahtijeva odgovarajuće kontinuirane kontrole i evidencije.
Što bi trebao uključivati zahtjev za ponudu za obradu lopatica?
Koristan zahtjev za ponudu (RFQ) za strojnu obradu lopatice uključuje CAD model, kontrolirani crtež, materijal i stanje praznog komada, kritičnu geometriju, zahtjeve za završnu obradu i dokumentaciju o prihvaćanju. Identificirajte namjeravanu komponentu i status proizvodnje kako bi dobavljači mogli procijeniti stvarni opseg proizvodnje, umjesto da navedu neodređeni oblik lopatice.
Za preciznu obradu dijelova turbinskih motora, razlika između razvojnog modela i servisne opreme utječe na potreban materijal, procese i dokaze o odobrenju. Taj status treba jasno navesti na početku.
| Stavka zahtjeva za ponudu | Informacije koje treba dostaviti |
| Definicija proizvoda | CAD model, revizija crteža, vrsta komponente i namjeravana upotreba |
| Početni materijal | Točan stupanj kvalitete, stanje, stanje na zalihama i tko isporučuje prazan materijal |
| Kritična geometrija | Profili aeroprofila, referentni podaci, korijenske površine, rubovi i tanki presjeci |
| Specijalni efekti | Otvori za hlađenje, unutarnji prolazi, nepristupačna područja i postojeći premazi |
| Opseg završne obrade | Zahtjevi za brušenje, poliranje, kondicioniranje rubova, obradu i premazivanje |
| Prihvatanje | Potrebna izvješća, uvjeti mjerenja, posebna ispitivanja i odobrenja kupaca |
| Opseg narudžbe | Količina, očekivanja ponovljenih narudžbi, potrebe za isporukom i odgovornosti za isporučene dijelove |
Usporedite prijedloge s istim zahtjevima. Pitajte koje su operacije uključene, koje zahtijevaju stručnu obradu i koji dokazi prate isporučeni dio. Riješite predložene tolerancije ili promjene procesa prije proizvodnje, uz ažuriranje odobrene definicije proizvoda gdje je to potrebno.
Pitanja i odgovori
Može li CNC obrada zamijeniti lijevanje za lopatice turbina?
Samo kada to dopuštaju zahtjevi dizajna i materijala. Strojna obrada običnog šipkastog materijala ne može reproducirati monokristalnu ili usmjereno skrućenu strukturu potrebnu za neke lopatice turbina. CNC obrada često nadopunjuje lijevanje završnom obradom korijena, vrhova i odabranih površina.
Koje tolerancije se mogu postići obradom oštrica?
Dosegljive tolerancije ovise o materijalu, geometriji, stezanju obratka i kontroli procesa. Profil aeroprofila, debljina, dimenzije korijena i geometrija ruba zahtijevaju zasebne specifikacije. Sposobnost treba potvrditi u odnosu na crtež i plan inspekcije, a ne samo na točnost pozicioniranja stroja.
Što određuje cijenu strojne obrade oštrica?
Glavni čimbenici troškova uključuju materijal, stanje izrezanog komada, uklanjanje materijala, geometriju, alate, količinu narudžbe i inspekciju. Specificirano brušenje, otvori za hlađenje i premazi dodaju daljnje operacije. Usporedite ponude koristeći istu reviziju crteža, zahtjeve za materijalom, opseg završne obrade i kriterije prihvaćanja.
Zaključak
Obrada lopatica zahtijeva proces koji povezuje početni komad s gotovim aeroprofilom i geometrijom pričvršćenja. Odabir materijala, postupno uklanjanje materijala, orijentacija alata i prikladne metode završne obrade utječu na to može li dio ispuniti svoje zahtjeve.
Za inženjere i kupce, najjača polazna točka je potpuna definicija proizvoda i dogovoreni plan inspekcije. To olakšava usporedbu proizvodnih prijedloga i pomaže u sprječavanju da se izgled ili broj osi zamijene za dokaz kvalitete.
TiRapid pruža usluge CNC obrade za prilagođene dijelove. Pošaljite svoj crtež i CAD model s materijalom, stanjem praznog dijela, kritičnim značajkama lopatice, količinom, zahtjevima za završnu obradu i očekivanjima inspekcije za procjenu specifičnu za projekt. Uključite sve potrebne kvalifikacije procesa kako bi se opseg proizvodnje i provjere mogao raspraviti prije naručivanja.
















