
Pjeskarenje aluminijskih kuglica je mehanički postupak završne obrade površine koji se koristi za stvaranje ujednačenog mat ili satenskog izgleda na obrađenim aluminijskim dijelovima. Fini sferični medij udara u površinu pod kontroliranim tlakom zraka, miješajući vidljive tragove obrade, smanjujući odsjaj, čisteći svjetlosne kontaminacije i pripremajući komponente za eloksiranje, bojanje ili druge sekundarne završne obrade.
Ovaj vodič objašnjava kako funkcionira pjeskarenje aluminijskim kuglicama, koji su mediji za pjeskarenje prikladni, kako tlak i pokrivenost utječu na rezultat, koje dimenzijske rizike treba kontrolirati, kako proces funkcionira s CNC obradom i eloksiranjem te što inženjeri trebaju specificirati kada su izgled, tolerancija, čistoća i konzistentnost proizvodnje važni.
Što je pjeskarenje aluminijskih kuglica?
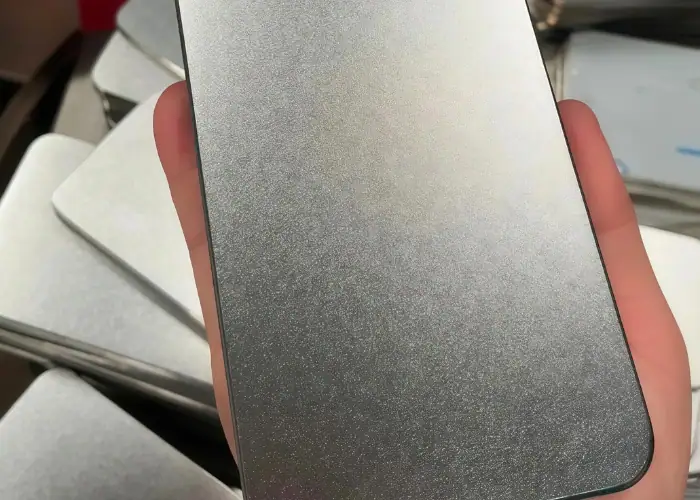
Pjeskarenje aluminijskih kuglica koristi komprimirani zrak za potiskivanje malih sferičnih čestica na aluminijsku površinu. Ponavljani udarci mijenjaju teksturu vanjske površine i stvaraju ujednačeniju vizualnu završnu obradu bez upotrebe alata za rezanje ili kemijskog sredstva za jetkanje.
Kako pjeskarenje kuglicama mijenja površinu aluminija?
Tijekom pjeskarenja, tisuće malih kuglica udaraju u aluminij iz različitih smjerova. Svaki udar stvara vrlo malu deformaciju površine, postupno zamjenjujući usmjerene linije glodanja ili uzorke tokarenja difuznom teksturom. Gotova površina ravnomjernije reflektira svjetlost i obično izgleda manje sjajno.
Proces je relativno nježan u usporedbi s agresivnim pjeskarenjem, ali nije potpuno bezdimenzionalan. Tlak, stanje medija, vrijeme ekspozicije i udaljenost mlaznice mogu utjecati na definiciju ruba, hrapavost i količinu promjene površine. Tanke stijenke i male značajke stoga zahtijevaju konzervativne parametre.
Pjeskarenje kuglicama uglavnom utječe na vanjski površinski sloj. Ne uklanja pouzdano duboke ogrebotine, veće tragove alata, udubljenja ili nedostatke obrade. Dijelovi bi trebali postići potrebnu geometriju i osnovnu kvalitetu površine prije pjeskarenja, umjesto da se oslanjaju na završnu obradu kako bi se prikrili problemi u proizvodnji.
Zašto aluminijski dijelovi dobivaju završnu obradu pjeskarenjem?
Mnogi CNC obrađeni aluminijski dijelovi izlaze iz stroja s vidljivim putanjama rezača, lokalnim razlikama u sjaju i tragovima rukovanja. Ove značajke mogu biti funkcionalno prihvatljive, ali nedosljedne na kućištima, poklopcima, upravljačkim komponentama i proizvodima s vidljivim vanjskim površinama.
Pjeskarenje kuglicama spaja te vizualne razlike u kontrolirani mat finiš. Može učiniti da dijelovi iz različitih postavki izgledaju ujednačenije, smanjiti odsjaj pod svjetlom i stvoriti neutralnu površinu koja dobro funkcionira za industrijsku opremu, elektronička kućišta i komponente okrenute potrošačima.
Postupak se također koristi prije eloksiranja ili premazivanja. Tekstura nakon pjeskarenja ostaje vidljiva kroz mnoge naknadne završne obrade, pa pjeskarenje postaje dio konačnog izgleda, a ne samo operacija čišćenja. Njegove parametre stoga treba potvrditi prije početka proizvodnje.
Kako funkcionira proces pjeskarenja aluminijskim kuglicama?
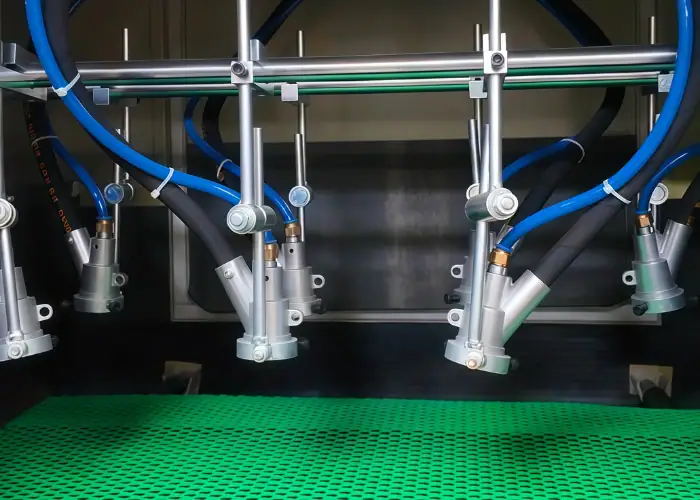
Ponovljiva završna obrada ovisi o više od pukog postavljanja dijela u kabinu za pjeskarenje. Čišćenje, maskiranje, odabir medija, kretanje mlaznice, kontrola tlaka, pokrivenost i završna inspekcija utječu na gotovu aluminijsku površinu.
Čišćenje dijelova i pregled prije pjeskarenja
Aluminijski dio treba pregledati prije pjeskarenja na ulje, rashladnu tekućinu, otiske prstiju, oksidaciju, ugrađene krhotine, neravnine i vidljiva oštećenja. Površinska kontaminacija može blokirati udar kuglice ili prijenos kroz sustav za pjeskarenje, uzrokujući mrlje, neujednačenu teksturu ili loše rezultate premazivanja nakon pjeskarenja.
Ostatke ulja za obradu i rashladne tekućine treba ukloniti metodom čišćenja kompatibilnom s legurom i kasnijom završnom obradom. Pjeskarenje prljavog dijela može proširiti kontaminaciju na veću površinu umjesto da je ukloni. Čiste rukavice za rukovanje mogu pomoći u sprječavanju novih otisaka prstiju prije obrade.
Pregledom bi se također trebali utvrditi nedostaci koje pjeskarenje ne može ispraviti. Duboke ogrebotine, udubljenja, tragovi vibracija, teški neravnine i neusklađene površine mogu ostati vidljivi nakon završne obrade. Ispravljanjem ovih problema prije pjeskarenja izbjegava se nepotrebna ponovna obrada i nedosljedna estetska prihvatljivost.
Maskiranje kritičnih značajki
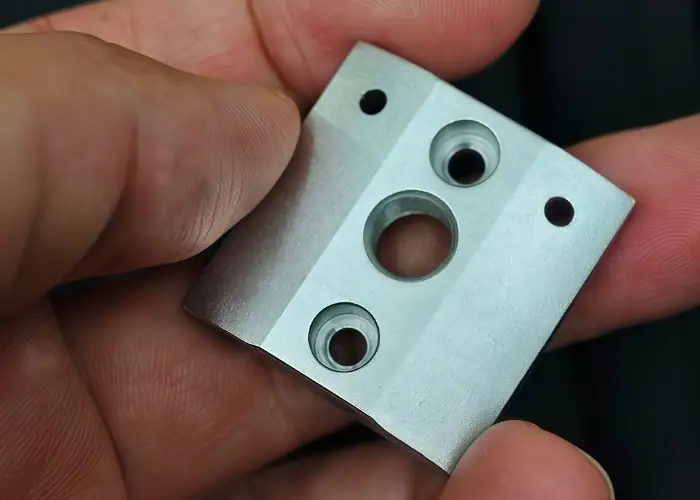
Ne treba svaku površinu obrađivati pjeskarenjem. Precizni otvori, sjedišta ležajeva, brtvene površine, navoji, područja električnih kontakata, referentne točke lociranja, polirane površine i identifikacijske oznake mogu zahtijevati maskiranje kako bi se sačuvale njihove dimenzije ili funkcionalno stanje.
Materijali za maskiranje moraju biti otporni na utjecaje medija i ostati sigurno pričvršćeni tijekom obrade. Ovisno o geometriji, mogu se koristiti čepovi, kapice, trake, prilagođeni poklopci i višekratni pribor. Rub maskiranja također treba biti postavljen tamo gdje bilo kakav prijelaz završne obrade neće utjecati na montažu ili izgled.
Crtež na kojem samo stoji „pjeskariti sve površine“ može stvoriti nepotreban rizik. Inženjeri bi trebali razlikovati kozmetičke površine od kritičnih mehaničkih značajki. Jasne upute za maskiranje smanjuju razlike u interpretaciji između prototipa i proizvodnih serija.
Odabir medija za pjeskarenje
Staklene perle se često odabiru za aluminij jer njihov zaobljeni oblik stvara difuznu mat teksturu s ograničenim djelovanjem rezanja. Različite veličine perli daju različite izglede, od finije satenske površine do jače i vidljivije teksture.
Keramičke kuglice mogu se koristiti kada je potreban dulji vijek trajanja medija, stabilan oblik čestica ili ponovljivija automatizirana obrada. Njihov učinak ovisi o specifičnoj vrsti i postavkama opreme, stoga se keramički mediji ne bi trebali tretirati kao izravna zamjena jedan za jedan za staklene kuglice.
Čistoća medija je bitna. Slomljene kuglice, miješane veličine čestica, kontaminacija metalom i ponovno korišteni mediji koji sadrže ostatke drugih materijala mogu promijeniti boju ili teksturu. Namjenski mediji i čista oprema posebno su važni za vidljive aluminijske dijelove i dijelove koji će kasnije biti eloksirani.
Kontroliranje tlaka, udaljenosti i kuta
Tlak zraka određuje energiju kojom kuglice udaraju u aluminij. Viši tlak općenito stvara jaču teksturu i povećava rizik od zaobljavanja ili izobličenja rubova. Niži tlak stvara mekši efekt, ali može zahtijevati više vremena za postizanje potpunog prekrivanja.
Razmak mlaznica mijenja koncentraciju i energiju mlaza medija. Kratka udaljenost koncentrira utjecaj na manje područje, dok veća udaljenost širi mlaz i smanjuje intenzitet. Operateri bi trebali održavati stabilnu radnu udaljenost, umjesto da se nasumično kreću prema dijelu i od njega.
Kut pjeskarenja i kretanje pištolja utječu na pokrivenost. Držanje mlaznice na jednom mjestu može stvoriti tamnu ili grubu mrlju, dok nedosljedni prolazi mogu ostaviti vidljive trake. Kontrolirani preklapajući potezi ili programirane automatizirane putanje poboljšavaju ujednačenost na širokim CNC obrađenim površinama.
Čišćenje i pregled gotovog dijela
Nakon pjeskarenja, rastresiti mediji i prašina moraju se ukloniti s dijela. Slijepe rupe, unutarnji kanali, navoji, džepovi i podrezi zahtijevaju posebnu pozornost jer zarobljene čestice mogu kontaminirati sklopove ili ometati kasnije procese eloksiranja i premazivanja.
Ovisno o zahtjevima čistoće, može se koristiti komprimirani zrak, usisavanje, ultrazvučno čišćenje ili pranje vodom. Odabrana metoda trebala bi ukloniti ostatke bez grebanja svježe matirane površine ili unošenja kemikalija koje utječu na kasniju završnu obradu.
Završni pregled trebao bi provjeriti ujednačenost teksture, konzistentnost boje, granice maskiranja, stanje rubova, čistoću i kritične dimenzije. Kozmetičke dijelove treba procijeniti pod definiranim osvjetljenjem, a ne pod promjenjivim uvjetima radionice.
Sredstva za pjeskarenje aluminijskih dijelova
Izbor medija određuje kako se modificira aluminijska površina. Stakleni, keramički, plastični i kutni abrazivi različito djeluju na podlogu, stoga ispravan odabir mora odražavati željeni izgled, zahtjeve čišćenja, leguru, geometriju i završnu obradu.
| Srednje za pjeskarenje | Karakter čestice | Tipični površinski efekt | Prikladnost za aluminij |
| Staklene perle | Zaobljeno i relativno nježno | Ujednačena mat ili satenska završna obrada | Uobičajeni izbor za kozmetičke CNC dijelove |
| Keramičke perle | Zaobljeno, izdržljivo i konzistentno | Fina do definirana mat tekstura | Pogodno za kontroliranu ili automatiziranu završnu obradu |
| Plastični mediji | Mekši i manje agresivan | Uklanjanje premaza s ograničenim djelovanjem na podlogu | Korisno za osjetljivo čišćenje |
| Aluminij oksid | Kutni i rezni | Grublja, jetkana površina s većim uklanjanjem materijala | Bolje za agresivnu pripremu nego za završnu obradu kozmetičkih perli |
| Čelični mediji | Gusti metalni mediji | Snažan udar i moguća površinska kontaminacija | Općenito se izbjegava za čiste kozmetičke aluminijske dijelove |
Staklene perle
Staklene perle se široko koriste jer njihov sferni oblik oštri površinu umjesto da je reže agresivno kao kutni materijali. Mogu se stopiti s laganim tragovima obrade i stvoriti mekani mat izgled, a istovremeno zadržati više izvorne definicije.
Fine perle se obično preferiraju za male precizne komponente, detaljna kućišta i dijelove koji zahtijevaju suptilnu teksturu. Veće perle mogu stvoriti jači vizualni uzorak, ali mogu biti previše agresivne za oštre rubove, gravirani tekst, tanke stijenke ili delikatne strojno obrađene elemente.
Stanje kuglica se mijenja s upotrebom. Ponovljeni udarci mogu slomiti medij i uvesti uglate fragmente, što može rezultirati grubljim i manje ujednačenim završnim slojem. Održavanje i intervali zamjene medija stoga su dio kontrole procesa.
Keramičke perle
Keramički medij s kuglicama nudi visoku izdržljivost i može održavati stabilan oblik čestica kroz ponovljene cikluse. To može podržati automatizirane sustave pjeskarenja gdje su važni dosljedno ponašanje medija i dugi vijek trajanja.
Rezultirajući završni sloj može izgledati drugačije od onog dobivenog pjeskarenjem staklenih kuglica čak i kada je nominalna veličina čestica slična. Gustoća, tvrdoća, energija udara i postavke stroja utječu na teksturu. Preporučuje se testiranje uzorka prije promjene vrste medija.
Keramičke kuglice mogu biti korisne za kućišta u proizvodnji, komponente medicinske opreme, zrakoplovnu opremu i druge dijelove koji zahtijevaju kontrolirane kozmetičke površine. Proces i dalje zahtijeva kontrolu tlaka, pokrivenosti i kontaminacije kako bi se zaštitili kritični aluminijski elementi.
Površinska obrada i dimenzionalni efekti
Pjeskarenje kuglicama često se opisuje kao proces s niskim uklanjanjem materijala, ali precizni dijelovi i dalje zahtijevaju dimenzionalno planiranje. Tekstura površine, oblik ruba, lokalna izloženost i stanje tankih ili nepotpomognutih elemenata mogu se promijeniti ako je obrada preagresivna.
Mat tekstura i miješanje tragova obrade
Primarni vizualni rezultat je difuzna mat ili satenska površina. Tragovi alata usmjereni prema smjeru postaju manje očiti jer pjeskarena tekstura raspršuje svjetlost s mnogih malih površinskih elemenata umjesto da je reflektira duž jednog smjera obrade.
Lagani tragovi završne obrade mogu se učinkovito izblendati, ali duboki tragovi rezača mogu ostati vidljivi ispod teksture. Pjeskarenje perlicama ne bi trebalo zamijeniti prikladan CNC završni prolaz kada površina ima stroge estetske zahtjeve.
Ujednačenost je važnija od maksimalne hrapavosti. Dva dijela mogu izgledati mat, ali ipak izgledati drugačije kada se stave zajedno zbog trošenja medija, varijacije tlaka, tehnike operatera, stanja legure ili trajanja pjeskarenja. Uzorci proizvodnje pomažu u utvrđivanju prihvatljivog vizualnog raspona.
Rubovi, tanke stijenke i osjetljive značajke
Oštri aluminijski rubovi mogu se lagano zaobliti nakon ponovljenog utjecaja medija. Učinak može biti malen, ali je važan za rubove noževa, površine za brtvljenje, precizne utore, fini tekst i značajke koje se oslanjaju na oštar geometrijski prijelaz.
Tanke stijenke, rebra i lagana kućišta mogu se iskriviti ako je tlak pjeskarenja visok ili je izloženost koncentrirana na jednoj strani. Potporni elementi, niži tlak, veća udaljenost mlaznica i uravnotežena obrada mogu smanjiti taj rizik.
Male rupe i navoji također mogu skupljati medij ili doživjeti promjene teksture. Maskiranje je često pouzdanije od pokušaja čišćenja ili vraćanja tih elemenata nakon pjeskarenja, posebno kada dio ima uske spojeve ili zahtjeve za unutarnju montažu.
Zahtjevi za hrapavost površine
Napomena o pjeskarenju ne bi se trebala oslanjati samo na riječi poput „fino“, „srednje“ ili „mat“. Ti su opisi subjektivni i dobavljači, operateri i inspektori ih mogu različito tumačiti.
Tamo gdje funkcija zahtijeva ograničenje hrapavosti, crtež može uključivati mjerljiv zahtjev za površinu na relevantnoj strani. Međutim, sama hrapavost ne definira u potpunosti vizualni izgled jer oblik medija, boja, sjaj i usmjerenost također utječu na percepciju.
Za kozmetičke projekte, odobreni fizički uzorak često je učinkovitiji od same vrijednosti hrapavosti. Uzorak može definirati prihvatljivu kombinaciju teksture, boje, sjaja i ujednačenosti za buduće proizvodne serije.
Pjeskarenje aluminijskih kuglica nakon CNC obrade
Pjeskarenje kuglicama se obično provodi nakon CNC glodanja ili tokarenja, a prije eloksiranja ili konačne montaže. Strategija obrade mora predvidjeti završnu obradu kako bi kritične površine ostale zaštićene, a kozmetička područja bila dosljedno izložena.
Radni tijek CNC glodanja i pjeskarenja kuglicama
CNC glodanje stvara konačnu geometriju, rupe, džepove, sučelja i vanjske konture. Kozmetičke površine trebaju dobiti stabilnu putanju alata za završnu obradu prije nego što dio napusti stroj, posebno kada ostanu vidljive široke ravne površine ili zakrivljena kućišta.
Dio se zatim uklanja s neravnina i čisti prije pjeskarenja. Treba izbjegavati teško ručno brušenje osim ako nije dio kontroliranog plana završne obrade jer lokalno brušenje može uzrokovati razlike u sjaju koje ostaju vidljive nakon pjeskarenja.
Gdje je to moguće, sve vidljive površine treba obraditi s dosljednim uvjetima rezanja. Pjeskarenje kuglicama može izgladiti manje razlike, ali ne mora u potpunosti sakriti prijelaze između alata, postavki ili popravljenih područja.
Radni tijek CNC tokarenja i pjeskarenja kuglicama
Tokareni aluminijski dijelovi često pokazuju spiralne tragove pomicanja duž cilindričnih površina. Pjeskarenje kuglicama smanjuje usmjereni izgled i može stvoriti ujednačenu završnu obradu po promjerima, ramenima i čeonim površinama.
Promjeri ležajeva, brtvene površine, precizni navoji i spojni konusi obično trebaju zaštitu. Ako se ta područja pjeskare, povećana hrapavost ili ugrađeni ostaci mogu utjecati na prianjanje, trenje, brtvljenje ili montažu.
Rotirajuće dijelove treba ravnomjerno pjeskariti po cijelom obodu. Neravnomjerno kretanje pištolja može stvoriti trake ili varijacije u sjaju, posebno na velikim cilindričnim komponentama gledanim pod usmjerenim svjetlom.
Maskiranje CNC tolerancija i značajki referentnih podataka
Strojno obrađeni dijelovi često sadrže i kozmetičke i funkcionalne površine. Kućište može zahtijevati mat vanjštinu, a istovremeno zadržati precizne provrte, brtvene površine, navojne rupe i područja električnog uzemljenja u strojno obrađenom stanju.
Dobavljač bi trebao primiti crtež ili označeni model koji identificira svaku zonu obrade. Karte završne obrade s kodovima boja mogu smanjiti zbrku kod složenih dijelova s nekoliko granica maskiranja.
Odluke o maskiranju treba donijeti prije konačne CNC operacije kad god je to moguće. Mali žljebovi, zaštitni rameni, uklonjivi čepovi ili prilagođeni pribor mogu pojednostaviti završnu obradu i učiniti rezultate proizvodnje ponovljivijima.
Kako aluminijske legure reagiraju na pjeskarenje kuglicama?
Različite aluminijske legure i uvjeti materijala ne daju uvijek identične boje ili teksture. Sastav legure, tvrdoća, struktura zrna, kvaliteta lijevanja i prethodna strojna ili toplinska obrada mogu utjecati na konačni izgled.
6061 i slične kovane aluminijske legure
6061 se obično koristi za CNC obrađena kućišta, nosače, okvire, poklopce i strukturne komponente. Obično predvidljivo reagira na kontrolirano pjeskarenje staklenim kuglicama i može proizvesti ujednačenu industrijsku mat površinu.
Izgled se i dalje može razlikovati između zaliha ili između površina obrađenih iz različitih smjerova. Dosljedna nabava materijala i standardizirani proces pjeskarenja pomažu u smanjenju varijacija između serija.
Kada se 6061 anodizira nakon pjeskarenja, ispitni uzorak treba uključivati oba procesa. Konačni anodizirani izgled ne može se točno procijeniti samo na temelju golog pjeskarenog dijela.
7075 i aluminij veće čvrstoće
7075 se često odabire za zrakoplovstvo, robotiku, automatizaciju i komponente s visokim opterećenjem. Njegova veća čvrstoća ne eliminira potrebu za zaštitom tankih dijelova, oštrih rubova, preciznih provrta i površina kritičnih zamoru.
Pjeskarenje kuglicama može pružiti konzistentan kozmetički izgled, ali treba izbjegavati pretjerano izlaganje na visoko opterećenim komponentama. Kozmetičko pjeskarenje ne smije se miješati sa specifikacijski kontroliranim sačmarnim čišćenjem namijenjenim stvaranju provjerenog tlačnog naprezanja.
Cijeli procesni proces trebao bi slijediti crtež i primjenjive zahtjeve kvalitete. Ako je komponenta kritična za zamor materijala, medij za pjeskarenje, intenzitet, pokrivenost, čišćenje i metoda odobravanja mogu zahtijevati odobrenje kupca ili inženjera.
Komponente od lijevanog aluminija
Lijevani aluminij može sadržavati poroznost, lokalne razlike u gustoći, oksidne filmove i površinske varijacije koje postaju vidljivije nakon pjeskarenja. Postupak može očistiti i ujednačiti površinu, ali ne može ukloniti nedostatke ispod površine.
Različita lijevana područja mogu reagirati neravnomjerno zbog strukture materijala ili prethodne završne obrade. Strojno obrađena površina i površina u lijevanom stanju na istoj komponenti možda neće razviti istu teksturu ili boju.
Obrada uzoraka posebno je korisna za lijevana kućišta i poklopce. Pomaže u određivanju pokazuje li odabrani medij neprihvatljivu poroznost, stvara li željeni izgled i ostaje li kompatibilan s kasnijim postupcima premazivanja ili brtvljenja.
Pjeskarenje kuglica prije eloksiranja i premazivanja
Pjeskarenje kuglicama često je dio višefaznog postupka završne obrade površine. Njime se uspostavlja mehanička tekstura, dok eloksiranje, bojanje ili praškasto premazivanje pruža boju, otpornost na okoliš ili neko drugo funkcionalno svojstvo površine.
Pjeskarenje kuglica prije anodizacije
Kada se aluminij pjeskari prije eloksiranja, mat tekstura obično ostaje vidljiva ispod anodnog sloja. Anodizirana površina izgleda manje reflektirajuće od polirane ili strojno obrađene površine jer temeljna tekstura raspršuje svjetlost.
Postupak pjeskarenja ne zamjenjuje čišćenje, deoksidaciju, jetkanje, uklanjanje čađi ili druge korake kemijske pripreme anodizatora. Dobavljač završne obrade trebao bi koordinirati mehaničke i kemijske procese kako bi se izbjegla kontaminacija i nekonzistentnost boje.
Zahtjevi za maskiranje također se mogu promijeniti. Površina koja mora ostati električno vodljiva ili održavati precizno prianjanje može zahtijevati zaštitu i od pjeskarenja i od anodizacije. Ove zahtjeve treba zasebno definirati na crtežu.
Varijacija boje i sjaja nakon anodizacije
Ista anodizacijska boja može izgledati drugačije na poliranim, strojno obrađenim, četkanim i pjeskarenim površinama. Grublja optička tekstura obično smanjuje sjaj i može učiniti da percipirana boja izgleda tamnija, mekša ili manje zasićena.
Varijacije legure također mogu utjecati na boju eloksiranog materijala. Dijelovi izrađeni od različitih legura, stanja ili proizvodnih serija možda se neće točno podudarati čak ni kada se obrađuju zajedno. Zavarivanje, umetci ili popravljena područja mogu stvoriti dodatne vizualne razlike.
Za sklopove kod kojih je izgled kritičan, odobreni uzorak treba koristiti stvarnu leguru, proces obrade, medij za pjeskarenje, parametre pjeskarenja, vrstu eloksiranja i ciljanu boju. Generički uzorak boja nije dovoljan za predviđanje konačnog rezultata.
Pjeskarenje kuglica prije bojanja ili praškastog premazivanja
Pjeskarenje staklenim kuglicama može očistiti laganu kontaminaciju i stvoriti ujednačenu površinu prije premazivanja, ali potreban profil prianjanja ovisi o sustavu premazivanja. Nježna završna obrada staklenim kuglicama možda neće pružiti isti profil kao kutna abrazivna priprema.
Dobavljač premaza trebao bi potvrditi je li pjeskarenje kuglicama prikladno. Neki sustavi premaza zahtijevaju kemijsku konverzijsku obradu, agresivnu abraziju ili drugu pripremu uz mehaničko pjeskarenje.
Nakon pjeskarenja, s dijelovima treba rukovati čisto i premazati ih unutar određenog procesnog prozora. Prašina, otisci prstiju, vlaga i oksidacija pri skladištenju mogu smanjiti pouzdanost završnog premaza.
Pjeskarenje perlicama u odnosu na druge aluminijske završne obrade
Pjeskarenje kuglicama samo je jedna od opcija površinske obrade. Ispravna završna obrada ovisi o tome treba li dijelu mat izgled, usmjerenu teksturu, reflektivnost, prianjanje premaza, zaštitu od korozije ili minimalnu promjenu kritične geometrije.
| završiti | Tipičan izgled | Glavna inženjerska svrha | Ograničenje ključa |
| Prskanje perle | Ujednačena mat ili satenska tekstura | Stapanje tragova obrade i smanjenje odsjaja | Zahtijeva maskiranje i strogu dosljednost procesa |
| Pjeskarenje ili pjeskarenje | Grublja, agresivnije nagrizena površina | Čišćenje i priprema premaza | Veći utjecaj materijala i rubova |
| četkanje | Usmjereno linearno zrno | Dekorativni kontrolirani uzorak | Teško sa složenom geometrijom |
| poliranje | Glatko i reflektirajuće | Visokosjajni izgled i niska hrapavost | Pokazuje ogrebotine i zahtijeva više rada |
| Kao strojno obrađeno | Vidljivi tragovi rezača ili tokarenja | Najniži troškovi sekundarne obrade | Kozmetička konzistencija ovisi o obradi |
| eloksiranje | Prozirni ili obojeni oksidni premaz | Zaštita površine i izgled | Konačni izgled ovisi o temeljnoj teksturi |
Pjeskarenje perlicama u odnosu na pjeskarenje
Oba procesa koriste pogonski medij, ali se oblik čestica i željeni rezultat razlikuju. Pjeskarenje kuglicama obično koristi zaobljene medije za stvaranje kontrolirane mat teksture, dok pjeskarenje ili pjeskarenje pijeskom često koristi uglate čestice koje agresivnije urežu površinu.
Pjeskarenje kuglicama se općenito odabire za kozmetičke CNC dijelove i osjetljive aluminijske površine. Pjeskarenje pijeskom je prikladnije kada se moraju ukloniti ili stvoriti jake oksidacije, stari premazi ili jači profil prianjanja.
Pojmovi se ponekad koriste naizmjenično u komercijalnoj komunikaciji. Inženjerski crteži trebali bi identificirati stvarni medij i ciljanu završnu obradu, a ne oslanjati se na opću riječ „pjeskareno“.
Pjeskarenje kuglicama u odnosu na četkanje
Četkanje stvara usmjerenu teksturu pomoću abrazivnih traka, kotača ili jastučića. Dobro funkcionira na ravnim pločama i površinama gdje je dosljedan linearni izgled dio dizajna proizvoda.
Pjeskarenje kuglicama stvara neusmjerenu teksturu i lakše dopire do zakrivljenih ili nepravilnih površina. Često je bolje za trodimenzionalna kućišta, tokarene dijelove i komponente s prijelazima između više strana.
Četkanje može istaknuti razlike u poravnanju između susjednih panela, dok pjeskarenje može učiniti orijentaciju manje uočljivom. Vizualni dizajn sklopa trebao bi voditi odabir.
Pjeskarenje perlicama u odnosu na poliranje
Poliranje smanjuje hrapavost i stvara reflektirajuću površinu. Može poboljšati dekorativne dijelove, optički izgled, olakšati čišćenje ili primjenu s manjim trenjem kada se koristi ispravan postupak poliranja.
Pjeskarenje kuglicama pomiče izgled u suprotnom smjeru stvaranjem difuzne teksture. Bolje skriva otiske prstiju i refleksije svjetlosti, ali ne stvara zrcalni sjaj.
Poliranje i pjeskarenje mogu se selektivno kombinirati na jednoj komponenti. Jasne granice maskiranja su ključne jer čak i manje prekomjerno prskanje može trajno promijeniti polirano područje.
Prednosti i ograničenja pjeskarenja aluminijskih kuglica
Proces je vrijedan jer stvara konzistentan industrijski izgled i dobro se integrira s CNC proizvodnjom. Njegova ograničenja postaju važna kada komponente imaju osjetljive značajke, zahtijevaju čistoću ili strogo kontrolirane estetske zahtjeve.
Glavne prednosti
Pjeskarenje kuglicama stvara ujednačenu mat završnu obradu koja smanjuje vidljivost svijetlih tragova alata i varijacija u rukovanju. Zbog toga CNC obrađeni dijelovi izgledaju ujednačenije na složenim površinama i proizvodnim serijama.
Proces može smanjiti odsjaj, poboljšati taktilni osjećaj, ukloniti svjetlosnu kontaminaciju i pružiti prikladnu osnovnu teksturu za neke postupke eloksiranja ili premazivanja. Također može tretirati složenu vanjsku geometriju koju bi bilo teško ravnomjerno nanijeti četkom.
Budući da je proces mehanički, može se podešavati putem medija, tlaka, udaljenosti, kuta i ekspozicije. Ova fleksibilnost omogućuje inženjerima razvoj različitih tekstura za prototipove, industrijske proizvode i komponente velikih količina.
Glavna ograničenja
Pjeskarenje kuglicama ovisi o liniji vidljivosti. Duboki slijepi džepovi, uski unutarnji kanali, skriveni podrezi i zatvorene šupljine mogu biti nepotpuno ili neravnomjerno pokriveni.
Ručno pjeskarenje može uvesti varijacije kod operatera. Udaljenost, brzina, kut i preklapanje mogu se razlikovati unutar dijela ili između smjena. Pribori i automatizacija poboljšavaju ponovljivost, ali povećavaju troškove razvoja procesa i opreme.
Završna obrada nije zamjena za zaštitu od korozije. Goli pjeskareni aluminij ostaje izložena aluminijska površina i može zahtijevati eloksiranje, konverzijski premaz, bojanje ili neki drugi tretman ovisno o radnom okruženju.
Uobičajeni rizici neuspjeha
Neravnomjerna tekstura može biti posljedica neujednačenog pritiska, istrošenog materijala, nepravilnog kretanja pištolja, lošeg osvjetljenja ili miješane ekspozicije. Prekomjerno pjeskarenje može uzrokovati tamna područja, prekomjernu hrapavost, zaobljene rubove ili izobličenja.
Kontaminacija može nastati zbog prljavih dijelova, ponovno korištenih medija, ostataka željeza, rukavica, pribora ili nedovoljno očišćenog ormarića. Kontaminacija može postati vidljiva tek nakon eloksiranja, kada je korekcija teža.
Neadekvatno maskiranje može oštetiti precizne površine ili ostaviti nepravilne rubove završne obrade. Plan proizvodnje trebao bi provjeriti čepove, trake, pričvršćivače i metode rukovanja prije obrade cijele serije.
Primjena pjeskarenja aluminijskih kuglica
Pjeskarenje aluminijskih kuglica koristi se u svim industrijama gdje CNC obrađene komponente trebaju kontrolirani izgled, smanjeni odsjaj, čiste površine ili pripremu za daljnju završnu obradu. Zahtjevi procesa variraju ovisno o funkciji i standardima kvalitete.
Automobilska i industrijska oprema
Primjene u automobilskoj industriji uključuju aluminijske unutarnje obloge, upravljačke komponente, nosače, kućišta, gumbe i dijelove prototipova. Mat završna obrada smanjuje refleksije i stvara konzistentnu vizualnu površinu na složenim strojno obrađenim oblicima.
Industrijska oprema koristi abrazivni aluminij za kućišta upravljačkih sklopova, poklopce strojeva, učvršćivače, ručke, okvire i instrument ploče. Ovi dijelovi često trebaju praktičnu mat završnu obradu koja ostaje konzistentna pod tvorničkom rasvjetom.
Funkcionalni otvori, montažne površine i područja za naljepnice trebaju biti odvojeni od kozmetičkih površina. Komponente opreme također mogu zahtijevati eloksiranje ili premazivanje nakon pjeskarenja radi poboljšane trajnosti u uvjetima okoliša.
Medicinski i zrakoplovni
Kućišta medicinske opreme i instrumenti mogu koristiti mat površine kako bi se smanjio odsjaj i stvorio čist profesionalni izgled. Čisti mediji, kontrolirana oprema i dokumentirano čišćenje nakon pjeskarenja važni su tamo gdje su zahtjevi za kontaminaciju strogi.
Dijelovi zrakoplovne industrije mogu koristiti pjeskarenje za odabrana kućišta, komponente instrumenata, nosače i nekritične kozmetičke površine. Odobrenje procesa postaje važnije kada umor, čistoća, sljedivost ili kontrolirano stanje površine utječu na performanse.
Pjeskarenje kuglicama ne bi se trebalo opisivati kao kontrolirano sačmarenje osim ako postupak nije kvalificiran za tu svrhu. Crteži zrakoplovnog inženjerstva moraju razlikovati kozmetičku završnu obradu od tretmana sačmarenjem temeljenih na specifikacijama.
Automatizacija i elektronika
Sustavi automatizacije koriste pjeskareni aluminij za kućišta senzora, robotske učvršćivače, upravljačke kutije, alate na kraju ruke i sučelja strojeva. Mat završna obrada smanjuje odsjaj oko kamera i inspekcijskih sustava, a istovremeno daje prilagođenim komponentama dosljedan izgled.
Primjene u elektronici uključuju kućišta hladnjaka, audio kućišta, tijela instrumenata, upravljačke ploče i zaštitne poklopce. Pjeskarenje kuglicama često se kombinira s prozirnom ili obojenom anodizacijom.
Točke električnog uzemljenja, navojni umetci, toplinska sučelja i mjesta konektora mogu zahtijevati maskiranje. Izgled površine ne smije ugroziti vodljivost, prijenos topline ili prianjanje sklopa.
Robotika i potrošački proizvodi
Robotske komponente često kombiniraju složenu CNC geometriju s vidljivim aluminijskim površinama. Pjeskarenje kuglicama može ujednačiti izgled ruku, hvataljki, zglobova, poklopaca senzora i laganih strukturnih komponenti.
Potrošački proizvodi koriste ovu završnu obradu za dijelove kamera, audio opremu, ručke, pribor i vrhunska kućišta. Otpornost na otiske prstiju i smanjeni odsjaj uobičajeni su vizualni ciljevi.
Kozmetički zahtjevi su posebno strogi kada se nekoliko dijelova sastavlja jedan pored drugog. Treba kontrolirati nabavu legure, parametre pjeskarenja, serije anodizacije i osvjetljenje za inspekciju kako bi se smanjila vidljiva neusklađenost.
Kontrola kvalitete za pjeskarenje aluminija
Inspekcija kvalitete trebala bi procijeniti izgled, teksturu, čistoću, geometriju i kompatibilnost s postupkom. Površina može na prvi pogled izgledati prihvatljivo, a ipak sadržavati zarobljene medije, maskirati oštećenja ili neprihvatljive varijacije između dijelova.
Vizualni pregled teksture i boje
Vizualni pregled treba koristiti definirano osvjetljenje, pozadinu, kut gledanja i udaljenost. Promjena ovih uvjeta može učiniti da ista mat površina izgleda svjetlije, tamnije, glatkije ili hrapavije.
Dijelove treba usporediti s odobrenim referentnim uzorkom, a ne samo s pisanim opisima. Uzorak pruža fizički standard za teksturu, sjaj i prihvatljive kozmetičke varijacije.
Pregledom treba provjeriti ima li pruga, tamnih mrlja, svijetlih područja, otisaka prstiju, ogrebotina, udarnih traka medija i nedosljedne pokrivenosti oko kutova ili udubljenja.
Kontrola hrapavosti i dimenzija
Tamo gdje hrapavost utječe na funkciju ili performanse premaza, profilometar ili prikladni komparator mogu provjeriti specificirani raspon površine. Smjer i mjesto mjerenja trebaju biti dosljedni u svim uzorcima.
Kritične dimenzije treba provjeriti nakon pjeskarenja, posebno na izloženim rubovima, tankim stijenkama, malim rupama, brtvenim površinama i dijelovima koji su bili podvrgnuti opsežnoj obradi.
Rezultate inspekcije treba povezati s procesnim zapisima. Serija medija, postavka tlaka, oprema, operater ili program, vrijeme ekspozicije i metoda čišćenja pomažu u praćenju uzroka varijacija.
Čistoća i spremnost za daljnji tok
Gotovi dijelovi trebaju biti bez rastresitih medija, prašine, ulja i nečistoća od rukovanja. Unutarnje šupljine, poprečni otvori, navoji i slijepi džepovi zahtijevaju ciljani pregled.
Kada se dijelovi podvrgavaju eloksiranju ili premazivanju, prekomjerno skladištenje između operacija može uzrokovati oksidaciju ili kontaminaciju. Čista ambalaža i kontrolirano rukovanje čuvaju pripremljenu površinu.
Za proizvodne programe, pilotni uzorci trebaju proći i vizualni pregled i naknadni proces završne obrade. Sam uzorak pjeskaren golim kuglicama ne može potvrditi konačnu anodiziranu boju, prianjanje premaza ili performanse montaže.
Pitanja i odgovori
Može li pjeskarenje kuglicama promijeniti dimenzije aluminijskog dijela?
Pjeskarenje kuglicama obično uzrokuje puno manje uklanjanja materijala od agresivnog pjeskarenja, ali i dalje može utjecati na oštre rubove, tanke stijenke, male rupe i precizne površine ako je tlak ili izloženost prekomjerna. Kritični otvori, navoji, brtvene površine i referentne točke trebaju se maskirati i pregledati nakon obrade.
Koji je medij najbolji za pjeskarenje aluminijskih perli?
Fine staklene perle su čest izbor za stvaranje ujednačenog satenskog ili mat završetka na CNC obrađenom aluminiju. Keramičke perle mogu ponuditi veću trajnost i stabilnost procesa. Najbolji medij ovisi o leguri, geometriji, teksturi cilja, opremi i naknadnoj obradi, stoga se preporučuju proizvodni uzorci.
Treba li aluminij pjeskariti prije ili poslije eloksiranja?
Pjeskarenje kuglicama se obično izvodi prije eloksiranja kada je potreban mat eloksiran izgled. Anodni sloj prati temeljnu teksturu. Pjeskarenje nakon eloksiranja oštetilo bi ili uklonilo dio gotovog oksidnog sloja i stvorilo neravnomjernu površinu.
Može li pjeskarenje ukloniti duboke tragove CNC obrade?
Pjeskarenje kuglicama može izmiješati svijetle putanje alata i smanjiti njihov vizualni kontrast, ali ne uklanja pouzdano duboke tragove rezača, vibracije, ogrebotine ili neusklađene površine. Dio treba proći odgovarajući CNC završni prolaz prije pjeskarenja kada je kozmetička kvaliteta važna.
Zaključak
Pjeskarenje aluminijskim kuglicama stvara ujednačenu mat površinu koja može ujednačiti svijetle tragove obrade, smanjiti odsjaj i pripremiti CNC dijelove za eloksiranje ili premazivanje. Pouzdani rezultati ovise o čistim dijelovima, prikladnom mediju, kontroliranom tlaku, stabilnom kretanju mlaznice, pravilnom maskiranju, konzistenciji legure i pregledu kozmetičkih i funkcionalnih površina.
U TiRapidu pružamo preciznu CNC obradu i usluge završne obrade površine za prilagođene aluminijske dijelove, pomažući kupcima da kontroliraju kvalitetu obrade, izgled pjeskarenja, dimenzijsku točnost i performanse završne obrade za zahtjevne inženjerske primjene.















