
Kada inženjeri uspoređuju 4 os vs 5 osna CNC obrada, odluka daleko nadilazi mogućnosti stroja i izravno utječe na točnost, stabilnost procesa, troškove i rizik proizvodnje. Odabir osi utječe na troškove proizvodnje, vrijeme isporuke, dimenzijsku stabilnost, složenost inspekcije i ukupni prinos. Odabir pogrešnog postavljanja često dovodi do prekomjernog ponovnog stezanja, nakupljanja tolerancija, nedosljedne kvalitete površine i veće stope otpada - posebno u programima s malim količinama ili visokom preciznošću.
Ovaj vodič objašnjava 9 ključnih razlika koje inženjeri moraju razumjeti prilikom procjene 4-osnog u odnosu na 5-osni CNC, fokusirajući se na stvarne proizvodne rezultate, a ne na teorijske mogućnosti.
Što je 4-osna CNC obrada?
4-osna CNC obrada je napredni proces glodanja koji standardnom 3-osnom kretanju dodaje rotacijsku os, omogućujući obradu dijelova s više strana u jednom postavu. Široko se koristi za poboljšanje točnosti, učinkovitosti i konzistentnosti kod složenih ili višeslojnih CNC dijelova.
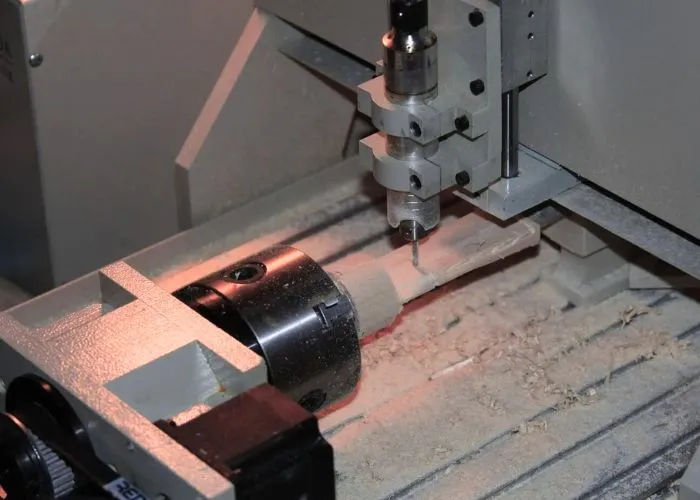
4-osna CNC obrada nadovezuje se na tradicionalnu 3-osnu obradu uvođenjem dodatne rotacijske osi - obično A-osi - koja rotira obradak oko X-osi. Ova rotacija omogućuje alatima za rezanje pristup višestrukim stranama dijela bez ručnog ponovnog učvršćivanja.
S gledišta proizvodnje, ovo smanjuje kumulativne pogreške pozicioniranja i poboljšava dimenzijsku konzistentnost. Po mom iskustvu, korištenje 4-osne obrade može smanjiti vrijeme podešavanja za 30-50% u usporedbi s višeosnim 3-osnim procesima, posebno za dijelove s značajkama raspoređenim oko središnje osi.
Četveroosna obrada se široko koristi za komponente kao što su osovine, nosači s bočnim rupama, elementi turbina i indeksirane površine. Postiže ravnotežu između cijene i mogućnosti - nudeći veću učinkovitost od troosne obrade, a istovremeno ekonomičniju od potpunih petoosnih rješenja.
Što je 5-osna CNC obrada i kada je potrebna?
5-osna CNC obrada omogućuje alatu za rezanje pristup obratku iz gotovo bilo koje orijentacije kontinuiranim rotiranjem i alata i dijela tijekom obrade.
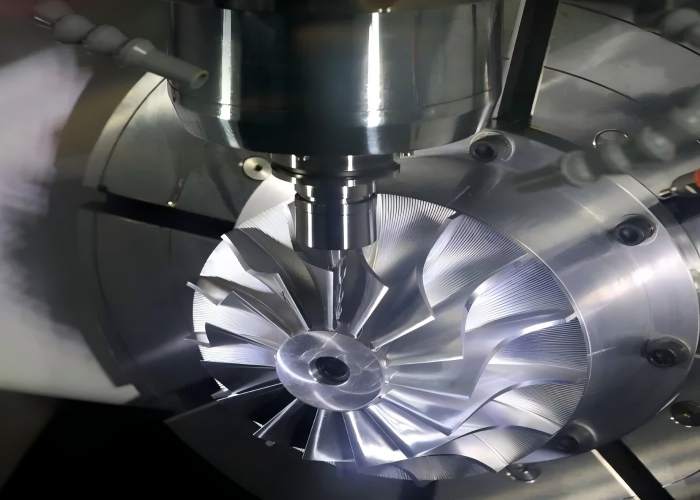
Ova sposobnost je ključna za proizvodnju:
- Složene konturne i slobodno oblikovane površine
- Duboke šupljine koje zahtijevaju kontrolirano djelovanje alata
- Unutarnje značajke i pravi podrezi
- Dijelovi s uskim pozicijskim tolerancijama na više strana
U visokopreciznoj proizvodnji, 5-osna obrada se manje cijeni zbog smanjenja vremena ciklusa, a više zbog pouzdanosti procesa. Minimiziranjem ili uklanjanjem višestrukih postavki poboljšava se dimenzijska konzistentnost, skraćuje lanac podataka, pojednostavljuje inspekcija i značajno smanjuje rizik od otpada - posebno za složene, visokovrijedne komponente.
Objašnjenje 3+2 osi u odnosu na simultanih 5 osi
3+2-osna obrada pozicionira dio pod fiksnim kutom pomoću dvije rotacijske osi, a zatim izvodi operacije rezanja kao kruti 3-osni proces. Simultana 5-osna obrada kontinuirano pomiče sve linearne i rotacijske osi tijekom rezanja, omogućujući glatke promjene orijentacije alata na složenim površinama.
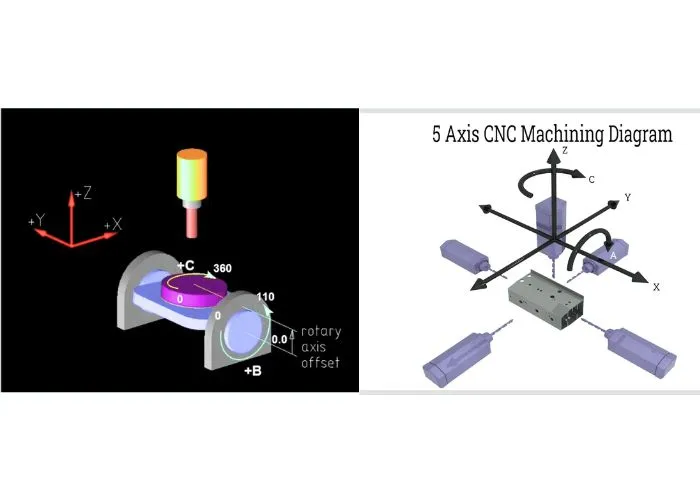
- 3+2-osna obradanudi veću krutost, jednostavnije programiranje i bolju stabilnost za prizmatične dijelove s kutnim značajkama ili uskim pozicijskim tolerancijama.
- Simultana obrada u 5 osiizvrsno se pokazuje u slobodnim površinama, geometrijama nalik oštrici i glatkim prijelazima površina gdje je potrebno kontinuirano kretanje alata.
U stvarnoj proizvodnji, mnogi industrijski dijelovi ne zahtijevaju potpuno simultano kretanje po 5 osi. U tim slučajevima, obrada po 3+2 osi često pruža najbolju ravnotežu između točnosti, stabilnosti i troškova.
9 ključnih razlika između 4-osnog i 5-osnog CNC stroja
Konfiguracija osi i princip rada
Četveroosna obrada rotira obradak između indeksiranih položaja, dok petoosna obrada kontinuirano rotira i alat i dio. To izravno utječe na pristup značajkama i fleksibilnost putanje alata.
Točnost obrade i precizna kontrola
5-osna obrada smanjuje pogreške ponovnog stezanja izradom više značajki u jednom postavljanju. To izravno smanjuje nagomilavanje tolerancija, vrijeme inspekcije i rizik ponovne obrade.
Međutim, sam broj osi ne jamči točnost. Kvaliteta pričvršćivanja, strategija mjerenja, termička kontrola i CAM programiranje ostaju ključni.
Geometrija i složenost dijelova
Četveroosna obrada učinkovito obrađuje indeksirane značajke i višestrane komponente.
Za složene kutove, organske površine, duboke šupljine i unutarnje podreze potrebna je 5-osna obrada.
Pristupačnost alata i rizik od sudara
5-osna obrada uvelike poboljšava pristup alatu, ali i povećava rizik od kolizije. Napredna CAM simulacija i iskusni programeri ključni su za sigurno upravljanje time.
Složenost programiranja i strategija postavljanja
4-osno programiranje je relativno jednostavno i široko podržano.
5-osna obrada zahtijeva napredni CAM softver, preciznu naknadnu obradu i vješto programiranje.
Vrijeme isporuke i učinkovitost postavljanja
Za složene dijelove, 5-osna obrada često skraćuje ukupno vrijeme isporuke eliminiranjem podešavanja. Za jednostavnije dijelove, 4-osna obrada može ostati brža i općenito ekonomičnija.
Površinska obrada i konzistencija
Održavanjem optimalnih kutova rezanja, 5-osna obrada pruža glatkije završne obrade i ujednačeniju kvalitetu površine na konturnim ili kutnim površinama.
Tipične primjene i slučajevi upotrebe u industriji
4-osna obrada uobičajena je u automobilskoj industriji, industrijskoj opremi i općim mehaničkim komponentama.
5-osna obrada dominira u zrakoplovnoj, medicinskoj, energetskoj i visokoučinkovitoj industriji.
Utjecaj na troškove opreme i proizvodnje
Četveroosna obrada nudi niže satnice i jednostavnije tijekove rada.
5-osna obrada povećava troškove stroja i programiranja, ali može smanjiti rizik od otpada, napore inspekcije i ukupne troškove za složene dijelove.
Koje su prednosti i nedostaci 4-osne i 5-osne CNC obrade?
Odabir između 4-osne i 5-osne CNC obrade nije stvar odabira najnaprednije opreme, već usklađivanja mogućnosti obrade sa stvarnim potrebama proizvodnje. Svaka konfiguracija nudi drugačiju ravnotežu troškova, fleksibilnosti, točnosti i rizika proizvodnje. Tablica u nastavku pruža usporedni pregled ključnih prednosti i ograničenja 4-osne i 5-osne CNC obrade, pomažući inženjerima da brzo procijene koja opcija najbolje odgovara njihovoj geometriji dijela, zahtjevima tolerancije i proizvodnoj strategiji.
| Kategorija | 4-osna CNC obrada | 5-osna CNC obrada |
|---|---|---|
| Trošak strojne obrade | Niže satne cijene, kraće vrijeme programiranja i jednostavniji alati čine ga isplativim za jednostavne geometrije i mnoge proizvodne dijelove. | Veća ulaganja u stroj, troškovi održavanja i dulje vrijeme CAM programiranja i verifikacije povećavaju ukupne troškove obrade. |
| Postavljanje i programiranje | Standardni stezni sustavi i jednostavniji CAM tijekovi rada smanjuju vrijeme podešavanja i olakšavaju validaciju procesa. | Potrebno je složenije programiranje i simulacija, posebno za izbjegavanje kolizija i optimizaciju putanje alata. |
| Geometrijska sposobnost | Najprikladnije za indeksirane geometrije gdje se značajkama pristupa pod fiksnim kutovima, kao što su kružnice vijaka, dijelovi s više strana i prizmatične komponente. | Nudi maksimalnu geometrijsku slobodu, omogućujući obradu složenih kontura, složenih kutova, dubokih šupljina i površina slobodnog oblika. |
| Broj postavljanja i konzistentnost | Napredni dijelovi često zahtijevaju višestruko ponovno stezanje, što povećava vrijeme ciklusa i rizik od nakupljanja tolerancija. | Manje postavki omogućuje bolju dimenzijsku konzistentnost, poboljšanu ponovljivost i jednostavnije tijekove rada inspekcije. |
| Veličina Završi | Kvaliteta površine je prihvatljiva za većinu indeksiranih značajki, ali može biti ograničena na složenim kutovima. | Vrhunska završna obrada površine na složenim dijelovima zahvaljujući optimalnoj orijentaciji alata i kraćem izbočenju alata. |
| Tehnički zahtjevi | Jednostavniji za rukovanje i održavanje, s manjom ovisnošću o naprednim CAM vještinama i iskustvu operatera. | Za potpuno ostvarenje prednosti potrebni su iskusni programeri, stabilno pričvršćivanje, precizna naknadna obrada i snažna kontrola procesa. |
Pitanja i odgovori
Kako funkcionira 4-osna CNC obrada?
CNC obrada s 4 osi funkcionira dodavanjem jedne rotacijske osi (obično osi A) standardnim linearnim pokretima X, Y i Z, što omogućuje automatsku rotaciju obratka tijekom obrade. To omogućuje obradu više strana dijela u jednom postavljanju bez ručnog premještanja, poboljšavajući točnost i učinkovitost. U CNC proizvodnji, obrada s 4 osi obično se koristi za dijelove s značajkama raspoređenim oko središnje osi, kao što su rupe, utori ili konture na cilindričnim ili prizmatičnim komponentama. U usporedbi s obradom s 3 osi, smanjuje vrijeme postavljanja i pogreške u poravnanju, a istovremeno nudi isplativije i lakše programirljivo rješenje od potpune obrade s 5 osi za dijelove srednje složenosti.
Kada bi inženjeri trebali odabrati 4-osni CNC umjesto 5-osnog CNC-a?
Inženjeri bi trebali odabrati 4-osni CNC umjesto 5-osnog CNC-a kada se geometriji dijela može u potpunosti pristupiti indeksiranom rotacijom i ne zahtijeva kontinuirano pomicanje alata pod više kutova. Za komponente s značajkama raspoređenim oko središnje osi, ponovljenim bočnim površinama ili jednostavnim kutnim rupama, 4-osna obrada pruža dovoljnu fleksibilnost, a istovremeno održava programiranje, pričvršćivanje i vrijeme stroja isplativijim. U tim slučajevima, 4-osni CNC nudi uravnoteženo rješenje koje zadovoljava zahtjeve točnosti i kvalitete bez većih troškova i složenosti povezanih s potpunom 5-osnom obradom.
Je li 5-osni CNC uvijek točniji od 4-osnog CNC-a?
Ne, 5-osni CNC nije uvijek točniji od 4-osnog CNC-a. Točnost obrade prvenstveno je određena krutošću steznika, kalibracijom stroja, toplinskom stabilnošću, stanjem alata i kontrolom procesa, a ne samo brojem osi. Dobro osmišljen 4-osni postav sa stabilnim steznicima i optimiziranim programiranjem može postići jednaku ili čak bolju točnost od loše kontroliranog 5-osnog procesa, dok 5-osna obrada uglavnom poboljšava pristupačnost i smanjenje podešavanja, a ne jamči veću preciznost.
Je li 5-osni CNC pretjeran za većinu dijelova?
U nekim proizvodnim scenarijima, 4-osna obrada može zamijeniti 5-osnu obradu kada geometrija dijela omogućuje dosezanje svih značajki indeksiranom rotacijom bez kontinuirane orijentacije alata. Za prizmatične dijelove, rotacijski simetrične komponente ili dizajne sa značajkama smještenim pod fiksnim kutovima, 4-osni CNC može postići potrebnu točnost i ponovljivost uz niže troškove. Međutim, složene površine slobodnog oblika, složene krivulje, podrezi i dijelovi koji zahtijevaju konstantno podešavanje kuta alata i dalje ovise o pravoj 5-osnoj sposobnosti održavanja kvalitete površine, dimenzijske konzistentnosti i pouzdanosti procesa u proizvodnji.
Zaključak
Izbor između 4-osne i 5-osne CNC obrade je strateška odluka u proizvodnji, a ne samo nadogradnja tehnologije. Uvijek preporučujem zajedničku procjenu geometrije dijela, zahtjeva za tolerancijom, obujma proizvodnje, strategije inspekcije i proračuna.
U TiRapidu se fokusiramo na proizvodnost i isplativost, pomažući inženjerima da odaberu pravu konfiguraciju osi bez nepotrebnog povećanja složenosti ili troškova. Ako niste sigurni koja opcija najbolje odgovara vašem projektu, slobodno nam pošaljite svoje crteže za brz i praktičan pregled izvedivosti.
















