
सफेद प्लास्टिक के पुर्जों में सीएनसी मशीनिंग, मिलिंग, टर्निंग या ड्रिलिंग के बाद पीलापन, स्थानीय पीलापन या मशीनीकृत क्षेत्र और मूल सामग्री के रंग में अंतर आ सकता है। सफेद दिखने वाले पुर्जों, सटीक प्लास्टिक पुर्जों और उन उत्पादों के लिए जिन्हें अपना मूल रंग बनाए रखना आवश्यक है, पीलापन न केवल दिखावट को प्रभावित करता है बल्कि ग्राहकों को यह गलतफहमी भी पैदा कर सकता है कि सामग्री पुरानी हो गई है, मशीनिंग का तापमान बहुत अधिक था या अयोग्य कच्चे माल का उपयोग किया गया था। उत्पादन के दौरान, सामग्री की ऊष्मा प्रतिरोधक क्षमता, मशीनिंग के दौरान उत्पन्न ऊष्मा, उपकरण की स्थिति, मशीनिंग का समय, कटिंग पैरामीटर और बाद में सफाई के तरीके, ये सभी सफेद प्लास्टिक में पीलेपन को प्रभावित कर सकते हैं। विभिन्न प्लास्टिक सामग्री भी पीलेपन के अलग-अलग लक्षण दिखाती हैं। एबीएस, पीसी, पीए, पीओएम, पीईईके, पीएमएमए और अन्य सामग्रियों की रासायनिक संरचना और ऊष्मा प्रतिरोधक क्षमता अलग-अलग होती है, इसलिए उच्च तापमान, पराबैंगनी विकिरण, ऑक्सीकरण और मशीनिंग घर्षण के संपर्क में आने के बाद उनके रंग में परिवर्तन बिल्कुल एक जैसा नहीं होता है। कुछ सामग्रियां सामान्य सीएनसी कटिंग स्थितियों में अपेक्षाकृत स्थिर रंग बनाए रखती हैं, जबकि अन्य में स्थानीय तापमान बहुत अधिक होने पर हल्का पीलापन, भूरा-पीलापन या यहां तक कि जलने के निशान भी विकसित हो सकते हैं।
सफेद प्लास्टिक के पुर्जे पीले क्यों हो जाते हैं?
अत्यधिक उच्च मशीनिंग तापमान
प्लास्टिक की सीएनसी मशीनिंग करते समय, टूल और वर्कपीस के बीच घर्षण और कटिंग से उत्पन्न ऊष्मा उत्पन्न होती है। यदि ऊष्मा को तुरंत बाहर नहीं निकाला जा सकता, तो कुछ क्षेत्रों में तापमान लगातार बढ़ सकता है, जिससे कुछ प्लास्टिक में थर्मल डिग्रेडेशन या रंग परिवर्तन हो सकता है। सफेद पदार्थ ऐसे परिवर्तनों के प्रति अपेक्षाकृत संवेदनशील होते हैं। जब मशीनिंग का तापमान बहुत अधिक होता है, तो पीलापन उन क्षेत्रों में होने की सबसे अधिक संभावना होती है जहां टूल लगातार कटिंग करता है, जैसे कि गहरी खांचों के निचले भाग में, छेद के मुहाने के आसपास और पतली दीवारों वाले किनारों पर। यदि मशीनिंग के दौरान निम्नलिखित स्थितियाँ उत्पन्न होती हैं, तो संभावित ओवरहीटिंग की जाँच की जानी चाहिए:
- मशीन से तैयार सतह पर पीले या हल्के भूरे रंग के निशान दिखाई देते हैं।
- प्लास्टिक चिप्स में असामान्य आसंजन या रंग परिवर्तन दिखाई देते हैं।
- प्रभावित हिस्से पर स्थानीय रूप से जलने की गंध आती है।
- मशीन से कटे किनारों पर स्पष्ट खुरदरापन या नरमपन दिखाई देता है।
औजारों के घिसने से घर्षण बढ़ता है
सफेद प्लास्टिक के रंग पर औजार की स्थिति का स्पष्ट प्रभाव पड़ता है। जब औजार तेज होता है, तो वह अपेक्षाकृत आसानी से सामग्री हटा सकता है। औजार के घिस जाने पर, काटने वाले किनारे और प्लास्टिक के बीच दबाव और घर्षण बढ़ जाता है। घर्षण से उत्पन्न ऊष्मा एक छोटे से क्षेत्र में केंद्रित हो जाती है, जिससे उस क्षेत्र में तापमान बढ़ सकता है। यदि स्पष्ट रूप से घिसे हुए औजार का उपयोग सफेद प्लास्टिक के पुर्जों की मशीनिंग के लिए किया जाता है, तो इससे न केवल पीलापन आ सकता है, बल्कि खुरदरेपन, लकीरें और सतह की खुरदरापन भी बढ़ सकती है।
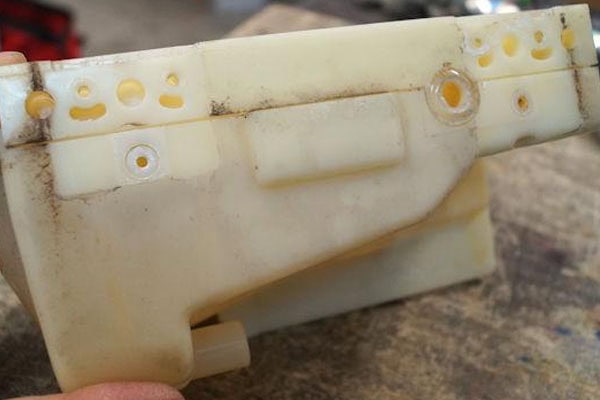
मशीनिंग की किन स्थितियों के कारण सफेद प्लास्टिक में पीलापन आने की संभावना होती है?
सफेद प्लास्टिक की मशीनिंग के बाद रंग में परिवर्तन सामग्री के साथ-साथ सीएनसी मशीनिंग की स्थितियों से भी संबंधित होता है। यहां तक कि समान सामग्री का उपयोग करने पर भी, उपकरण, स्पिंडल गति, फीड दर या मशीनिंग विधि में परिवर्तन होने पर अंतिम सतह का रंग भिन्न हो सकता है।
अनुचित कटिंग पैरामीटर
उच्च स्पिंडल गति से प्लास्टिक की मशीनिंग के परिणाम हमेशा बेहतर नहीं होते। यदि फीड दर और कटिंग मात्रा का उचित मिलान न हो, तो स्पिंडल गति बहुत अधिक होने पर टूल और सामग्री के बीच अत्यधिक घर्षण ऊष्मा उत्पन्न हो सकती है। अपेक्षाकृत पतले प्लास्टिक के पुर्जों के लिए, यदि टूल किसी एक क्षेत्र में बहुत देर तक रहता है, तो उस क्षेत्र का तापमान लगातार बढ़ सकता है। छोटे त्रिज्याओं, संकरे खांचों और बंद क्षेत्रों की मशीनिंग करते समय ऊष्मा को बाहर निकालना विशेष रूप से कठिन होता है। इसलिए, सफेद प्लास्टिक की मशीनिंग के लिए कटिंग मापदंडों को धातु सामग्री के लिए उपयोग किए जाने वाले मशीनिंग मापदंडों को सीधे लागू करने के बजाय सामग्री की गुणवत्ता, टूल के आकार और पुर्जे की संरचना के अनुसार समायोजित करने की आवश्यकता होती है।
चिप को अपर्याप्त रूप से हटाना
प्लास्टिक के टुकड़ों में एक प्रकार का इन्सुलेटिंग प्रभाव होता है। जब उपकरण के चारों ओर बड़ी मात्रा में टुकड़े जमा हो जाते हैं, तो मशीनिंग क्षेत्र से गर्मी को हटाना मुश्किल हो जाता है। यह विशेष रूप से गहरी खांचों, गहरे छेदों और ब्लाइंड होल की मशीनिंग करते समय ध्यान देने योग्य होता है। यदि टुकड़ों को तुरंत नहीं हटाया जा सकता है, तो उपकरण पहले से बने टुकड़ों को बार-बार काट सकता है, जिससे घर्षण और गर्मी और बढ़ जाती है। संपीड़ित हवा का उपयोग करके, उपकरण पथों को ठीक से व्यवस्थित करके और टुकड़ों को निकालने की बेहतर व्यवस्था करके मशीनिंग क्षेत्र में लंबे समय तक टुकड़ों के जमाव को कम किया जा सकता है।
अत्यधिक लंबा मशीनिंग समय
एक ही क्षेत्र पर लंबे समय तक लगातार मशीनिंग करने से स्थानीय स्तर पर ऊष्मा का संचय हो सकता है। सफेद प्लास्टिक के पुर्जों पर छोटे छेद, संकरे खांचे या जटिल घुमावदार सतहों के मामले में, एक ही क्षेत्र में बार-बार टूल चलाने से लगातार गर्मी के कारण सामग्री की सतह पर रंग में अंतर आ सकता है। मशीनिंग प्रोग्राम को अनावश्यक तीव्र गतियों और बार-बार कटाई को कम से कम करना चाहिए, साथ ही यह सुनिश्चित करना चाहिए कि चिप्स को आसानी से हटाया जा सके।
सामग्री का प्रकार भी पीलेपन की मात्रा को प्रभावित करता है।
अलग-अलग प्लास्टिक की ऊष्मा प्रतिरोधक क्षमता अलग-अलग होती है।
सफेद प्लास्टिक कोई एक पदार्थ नहीं है। यह विभिन्न प्लास्टिकों द्वारा विभिन्न फॉर्मूलेशन और रंगाई प्रक्रियाओं से उत्पन्न एक रंग को दर्शाता है। इसलिए, सभी सफेद प्लास्टिकों में पीलापन के प्रति एक समान प्रतिरोध नहीं होता है। उदाहरण के लिए, POM में आमतौर पर अच्छी आयामी स्थिरता और मशीनिंग क्षमता होती है, लेकिन अनुचित मशीनिंग स्थितियों में कुछ जगहों पर गर्मी के निशान पड़ सकते हैं। ABS और PC जैसे पदार्थ भी मशीनिंग तापमान से प्रभावित हो सकते हैं। PA नमी के प्रति अपेक्षाकृत संवेदनशील होता है, और पदार्थ की स्थिति बदलने पर इसकी मशीनिंग क्षमता में बदलाव आ सकता है। विशिष्ट पदार्थों के लिए, आपूर्तिकर्ता द्वारा दी गई प्रसंस्करण तापमान सीमा, ताप प्रतिरोध और अनुशंसित मशीनिंग स्थितियों की जानकारी अवश्य लें।
कच्चे माल के पुराने होने से भी रंग में परिवर्तन हो सकता है।
कुछ सफेद प्लास्टिक सीएनसी मशीनिंग में प्रवेश करने से पहले ही थोड़ी पुरानी हो चुकी हो सकती हैं। यदि सामग्री लंबे समय तक उच्च तापमान, पराबैंगनी विकिरण या नमी वाले वातावरण के संपर्क में रही है, तो मशीनिंग के बाद भी रंग में स्पष्ट अंतर दिखाई दे सकता है, भले ही मशीनिंग पैरामीटर सामान्य हों। इसलिए, यदि सामग्री के एक ही बैच के कुछ हिस्सों में ही पीलापन दिखाई देता है, तो केवल सीएनसी उपकरण की जांच करने के बजाय कच्चे माल के बैच, भंडारण समय और पैकेजिंग की स्थिति की जांच करनी चाहिए।
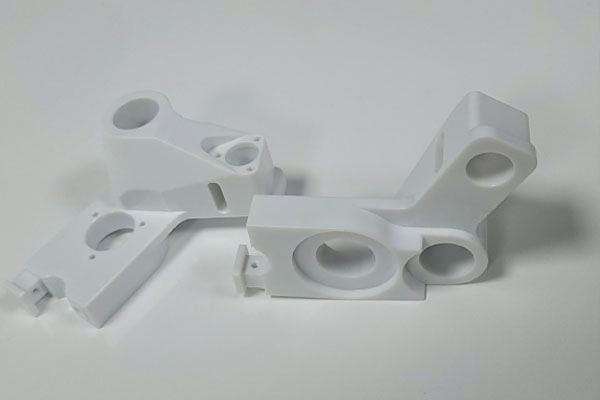
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: क्या सीएनसी मशीनिंग के बाद सफेद प्लास्टिक का पीला पड़ जाना यह निश्चित रूप से दर्शाता है कि वह जल गया है?
ज़रूरी नहीं। हल्का पीलापन स्थानीय मशीनिंग तापमान, उपकरण घर्षण या सामग्री की अंतर्निहित रंग स्थिरता से संबंधित हो सकता है। यदि स्पष्ट भूरा या जला हुआ पीलापन जलने की गंध के साथ दिखाई दे, तो मशीनिंग क्षेत्र की अत्यधिक गर्मी की अधिक सावधानीपूर्वक जाँच की जानी चाहिए।
प्रश्न: क्या टूल को बदलने से सफेद प्लास्टिक के पुर्जों में पीलापन आने की समस्या हल हो सकती है?
यदि पीलापन मुख्य रूप से औजार के घिसने के कारण है, तो औजार को तेज औजार से बदलने से मशीनीकृत सतह में काफी सुधार हो सकता है। हालांकि, यदि समस्या स्पिंडल की गति, फीड दर, कटाई की गहराई, सामग्री की उम्र बढ़ने या कच्चे माल के कारण है, तो केवल औजार बदलने से समस्या पूरी तरह हल नहीं होगी।
प्रश्न: क्या पीला पड़ने के बाद सफेद प्लास्टिक अपने मूल रंग में वापस आ सकता है?
यह पीलेपन की मात्रा पर निर्भर करता है। यदि रंग बदलना केवल सतह पर चिपके चिप्स, तेल या हल्के मशीनिंग के निशानों के कारण है, तो सफाई या हल्के सतही उपचार से रंग में सुधार हो सकता है। यदि सामग्री तापीय क्षरण या स्पष्ट रूप से जलने से प्रभावित हुई है, तो आमतौर पर केवल सफाई से मूल रंग वापस नहीं लाया जा सकता है।
Iनिष्कर्ष में
मशीनिंग के बाद सफेद प्लास्टिक के पुर्जों का पीला पड़ना आमतौर पर स्थानीय ऊष्मा संचय, औजारों के घिसाव, कटिंग मापदंडों, चिप निकासी की स्थितियों और सामग्री के गुणों से संबंधित होता है। उच्च गुणवत्ता वाले प्लास्टिक पुर्जों के लिए, कच्चे माल के भंडारण से लेकर सीएनसी मशीनिंग के पूरा होने तक, पूरी प्रक्रिया के दौरान उचित नियंत्रण बनाए रखना आवश्यक है। कच्चे माल को लंबे समय तक उच्च तापमान, तेज रोशनी या अनुपयुक्त भंडारण वातावरण से दूर रखना चाहिए, और मशीनिंग से पहले सामग्री की गुणवत्ता और रंग की पुष्टि कर लेनी चाहिए। सीएनसी मशीनिंग के दौरान, प्लास्टिक सामग्री के लिए उपयुक्त तेज औजारों का चयन किया जाना चाहिए, और सामग्री की कठोरता, पुर्जे की संरचना और औजार के आकार के अनुसार उपयुक्त स्पिंडल गति, फीड दर और कटिंग गहराई निर्धारित की जानी चाहिए। गहरे खांचे, संकरे खांचे और गहरे छेद जैसे क्षेत्रों में जहां चिप संचय की संभावना होती है, वहां बार-बार कटिंग और घर्षण से उत्पन्न ऊष्मा को रोकने के लिए प्लास्टिक चिप्स को तुरंत हटा देना चाहिए। यदि उत्पादन के दौरान मशीनीकृत सतह पर हल्के पीले निशान दिखाई देते हैं, तो मूल स्थिति में उत्पादन जारी रखने के बजाय औजार की स्थिति, मशीनिंग मापदंडों और चिप निकासी की तुरंत जांच की जानी चाहिए।
यदि पीलापन केवल कुछ खास जगहों पर दिखाई देता है, तो इस बात पर ध्यान देना चाहिए कि क्या उपकरण उस क्षेत्र में बहुत देर तक रहा, क्या काटने का भार बहुत अधिक था, या क्या वहाँ चिप्स जमा हो गए थे। यदि पूरे हिस्से का रंग बदल जाता है, तो कच्चे माल के भंडारण की स्थिति, सामग्री की मात्रा और मशीनिंग से पहले और बाद की पर्यावरणीय स्थितियों की भी जाँच करनी चाहिए। जिन उत्पादों में एकसमान सफेद रंग की आवश्यकता होती है, उनके लिए औपचारिक बैच उत्पादन से पहले पहले टुकड़े का निरीक्षण भी किया जा सकता है ताकि यह पुष्टि हो सके कि वास्तविक नमूने का रंग, सतह की गुणवत्ता और आयाम आवश्यकताओं को पूरा करते हैं या नहीं। इसलिए, सफेद प्लास्टिक के पुर्जों की सीएनसी मशीनिंग के बाद पीलापन केवल दिखावट की समस्या नहीं है। यह अक्सर मशीनिंग के दौरान गर्मी, उपकरण की स्थिति या सामग्री की स्थिति में बदलाव को दर्शाता है। तेज धार वाले उपकरणों, उचित काटने के मापदंडों, सुचारू रूप से चिप्स निकालने और स्थिर सामग्री भंडारण स्थितियों को बनाए रखने से मशीनिंग क्षेत्र में पीलेपन की संभावना को प्रभावी ढंग से कम किया जा सकता है, साथ ही सफेद प्लास्टिक के पुर्जों को अधिक एकसमान रंग और स्थिर सतह गुणवत्ता प्राप्त करने में मदद मिलती है।
















