
कस्टम मशीनिंग का उपयोग तब किया जाता है जब कोई पुर्जा मानक घटक के रूप में उपलब्ध न हो या जब उसकी ज्यामिति, सामग्री, सहनशीलता या कार्यक्षमता को किसी विशिष्ट परियोजना के अनुरूप ढालना आवश्यक हो। किसी मौजूदा पुर्जे के अनुरूप डिजाइन को ढालने के बजाय, इंजीनियर वास्तविक यांत्रिक आवश्यकताओं के अनुसार घटक का निर्माण कर सकते हैं।
यह मार्गदर्शिका बताती है कि कस्टम मशीनिंग कैसे काम करती है, जटिल पुर्जों के लिए यह क्यों उपयोगी है, आमतौर पर कौन सी प्रक्रियाएं और सामग्री उपयोग की जाती हैं, और ज्यामिति, सहनशीलता, गुणवत्ता आवश्यकताएं, लागत और उत्पादन मात्रा अंतिम विनिर्माण रणनीति को कैसे प्रभावित करती हैं।
कस्टम मशीनिंग क्या है?
कस्टम मशीनिंग का अर्थ है मानकीकृत कैटलॉग विनिर्देशों के बजाय किसी विशिष्ट ड्राइंग, सीएडी मॉडल या कार्यात्मक आवश्यकता के अनुसार पुर्जों का उत्पादन। ये पुर्जे पूरी तरह से नए डिज़ाइन हो सकते हैं, मौजूदा घटकों के संशोधित संस्करण हो सकते हैं, या उन वस्तुओं के प्रतिस्थापन हो सकते हैं जो अब व्यावसायिक रूप से उपलब्ध नहीं हैं।
सीएनसी मशीनिंग का व्यापक रूप से उपयोग किया जाता है क्योंकि इसके प्रोग्राम, टूलिंग और सेटअप को अलग-अलग ज्यामितियों के अनुरूप ढाला जा सकता है, इसके लिए विशेष उत्पादन मोल्ड की आवश्यकता नहीं होती है। पार्ट के प्रकार के आधार पर, कस्टम मशीनिंग में मिलिंग, टर्निंग, ईडीएम, ड्रिलिंग, बोरिंग या कई प्रक्रियाओं का संयोजन शामिल हो सकता है।
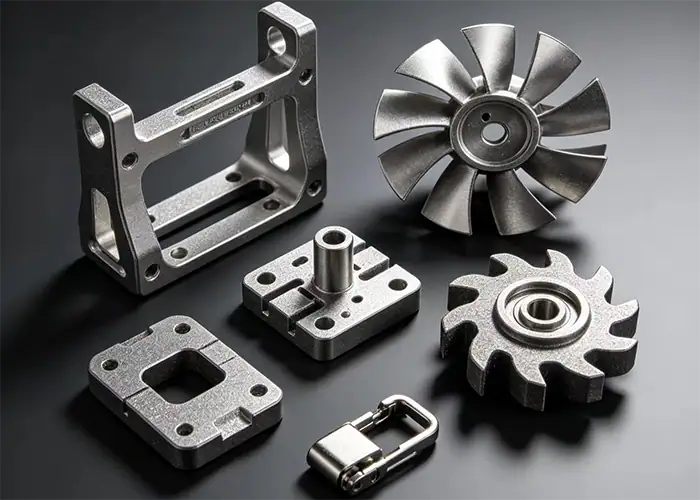
किसी यंत्र द्वारा निर्मित पुर्जे को कस्टम क्या बनाता है?
किसी मशीनीकृत पुर्जे को कस्टम तब कहा जाता है जब उसकी विशिष्टताएँ किसी विशेष उत्पाद या अनुप्रयोग के लिए परिभाषित की जाती हैं। यह अंतर समग्र ज्यामिति, छेदों की स्थिति, सामग्री की गुणवत्ता, सतह की फिनिश, सहनशीलता, उत्कीर्णन, माउंटिंग इंटरफेस या कोई अन्य विशेषता हो सकती है जो मानक घटक में उपलब्ध नहीं होती है।
कस्टमाइज़ेशन का मतलब यह नहीं है कि पार्ट बहुत जटिल हो। एक असामान्य व्यास वाला साधारण स्पेसर या एक असंबद्ध इंटरफ़ेस वाला रिप्लेसमेंट शाफ्ट भी उतना ही कस्टम मशीनिंग प्रोजेक्ट हो सकता है जितना कि जटिल सतहों वाला मल्टी-एक्सिस हाउसिंग।
कस्टम मशीनिंग बनाम स्टैंडर्ड मशीनिंग
मानकीकृत उत्पादन तब सबसे अधिक कुशल होता है जब एक ही डिज़ाइन को बार-बार निर्मित किया जाता है और प्रक्रिया को स्थिर ज्यामिति के अनुसार अनुकूलित किया जा सकता है। कस्टम मशीनिंग तब अधिक लचीलापन प्रदान करती है जब पुर्जों के विनिर्देश बदलते हैं, मात्रा कम होती है, या ज्यामिति के लिए परियोजना-विशिष्ट विनिर्माण रणनीति की आवश्यकता होती है।
इसलिए, अंतर इस बात पर कम निर्भर करता है कि कौन सी विधि अधिक उन्नत है और अधिक विनिर्माण आवश्यकता पर निर्भर करता है। स्थिर, दोहराव वाले उत्पाद अनुकूलित उत्पादन प्रक्रियाओं से लाभान्वित होते हैं, जबकि कस्टम पुर्जे लचीली प्रोग्रामिंग, टूलिंग, सेटअप और इंजीनियरिंग समीक्षा से लाभान्वित होते हैं।
जटिल पुर्जों के लिए कस्टम मशीनिंग क्यों कारगर होती है?
जटिल पुर्जों के निर्माण में अक्सर केवल एक ही चुनौती होती है। एक ही घटक में घुमावदार सतहें, सटीक छेद, पतली दीवारें, गहरे खांचे, अलग-अलग सहनशीलता और कई कार्यात्मक इंटरफेस हो सकते हैं। कस्टम मशीनिंग से प्रक्रिया को एक निश्चित उत्पादन मानक के बजाय इन आवश्यकताओं के अनुरूप बनाया जा सकता है।
अद्वितीय ज्यामिति के लिए अधिक स्वतंत्रता
कस्टम मशीनिंग डिजाइनरों को गैर-मानक आकार बनाने की अधिक स्वतंत्रता देती है क्योंकि टूलपाथ को सीधे पार्ट की ज्यामिति से प्रोग्राम किया जाता है। फीचर्स को कैटलॉग आकार या पहले से मौजूद कंपोनेंट से मेल खाने की आवश्यकता नहीं होती है।
मल्टी-एक्सिस मशीनिंग कम सेटअप से अधिक सतहों तक पहुंचने की सुविधा देकर इस लचीलेपन को और भी बढ़ाती है। यह हाउसिंग, ब्रैकेट, मैनिफोल्ड, इम्पेलर, मेडिकल हार्डवेयर और कई सतहों पर वितरित विशेषताओं वाले अन्य भागों के लिए विशेष रूप से उपयोगी है।
महत्वपूर्ण विशेषताओं पर बेहतर नियंत्रण
किसी कस्टम पार्ट के लिए यह ज़रूरी नहीं है कि हर आयाम में एक जैसी सटीकता हो। इंजीनियर उन सतहों की पहचान कर सकते हैं जो फिटिंग, गति, संरेखण, सीलिंग या असेंबली को नियंत्रित करती हैं और उन जगहों पर सख्त आवश्यकताएं निर्धारित कर सकते हैं जहां वे वास्तविक कार्यात्मक मूल्य पैदा करती हैं।
इससे मशीनिंग और निरीक्षण के प्रयासों को उन विशेषताओं पर केंद्रित किया जा सकता है जो सबसे अधिक मायने रखती हैं, बजाय इसके कि पूरे हिस्से को अनावश्यक रूप से निर्माण में जटिल बनाया जाए।
समर्पित टूलिंग के बिना लचीला उत्पादन
कस्टम सीएनसी मशीनिंग के मुख्य लाभों में से एक यह है कि डिजाइन में बदलाव को अक्सर नया मोल्ड या डाई बनाने के बजाय सीएडी मॉडल, प्रोग्राम, टूलपाथ, फिक्स्चर या मशीनिंग रणनीति को अपडेट करके संभाला जा सकता है।
यह लचीलापन विशेष रूप से प्रोटोटाइपिंग और कम मात्रा में उत्पादन के दौरान उपयोगी होता है, जहां डिजाइन में अभी भी बदलाव हो सकता है और समर्पित उत्पादन टूलिंग को उचित ठहराना मुश्किल होगा।
कस्टम मशीनिंग प्रक्रिया कैसे काम करती है?
एक विश्वसनीय कस्टम मशीनिंग प्रक्रिया सामग्री के मशीन तक पहुंचने से पहले ही शुरू हो जाती है। ड्राइंग, ज्यामिति, सहनशीलता, सामग्री, उत्पादन मात्रा और निरीक्षण संबंधी आवश्यकताएं, ये सभी कारक प्रभावित करते हैं कि पुर्जे का निर्माण कैसे किया जाना चाहिए।
सीएडी मॉडल और तकनीकी ड्राइंग की समीक्षा करें।
पहला चरण आयामों, सहनशीलता, सामग्री, फिनिश, थ्रेड, डेटम संबंधों और अन्य विशिष्टताओं के लिए सीएडी मॉडल और ड्राइंग की समीक्षा करना है।
इस चरण में निर्माण क्षमता की भी जांच की जानी चाहिए। गहरी गुहाएं, दुर्गम आंतरिक संरचनाएं, बहुत पतली दीवारें, असामान्य कोने की त्रिज्याएं और अनावश्यक रूप से सख्त सहनशीलता किसी पुर्जे की मशीनिंग को काफी कठिन बना सकती हैं।
प्रक्रिया, सामग्री और उपकरण का चयन करें
निर्माण विधि घटक के आकार पर निर्भर करती है। घूर्णी ज्यामिति के लिए टर्निंग उपयुक्त हो सकती है, प्रिज्मीय आकार के लिए मिलिंग उपयुक्त होती है, और दोनों को मिलाकर बने भागों के लिए कई प्रक्रियाओं की आवश्यकता हो सकती है।
उपकरण का चयन करते समय सामग्री के व्यवहार, संरचना की गहराई, पहुंच, कठोरता और सतह की आवश्यकताओं को भी ध्यान में रखना चाहिए। कुछ परियोजनाएं मानक उपकरणों से पूरी की जा सकती हैं, जबकि जटिल ज्यामिति के लिए विशेष कटर या ईडीएम की आवश्यकता हो सकती है।
पार्ट को प्रोग्राम करें, मशीन करें और फिनिश करें
CAM प्रोग्रामिंग आवश्यक ज्यामिति को मशीनिंग प्रक्रियाओं और टूलपाथ में परिवर्तित करती है। इस प्रक्रिया में रफिंग, सेमी-फिनिशिंग, ड्रिलिंग, थ्रेडिंग, फिनिशिंग और अतिरिक्त सेटअप शामिल हो सकते हैं।
मशीनिंग के बाद, उपयोग के आधार पर पुर्जों को डिबरिंग, पॉलिशिंग, एनोडाइजिंग, प्लेटिंग, पैसिवेशन, हीट ट्रीटमेंट या किसी अन्य द्वितीयक प्रक्रिया की आवश्यकता हो सकती है।
अंतिम घटक का निरीक्षण करें
निरीक्षण यह सत्यापित करता है कि निर्मित भाग आरेख और कार्यात्मक आवश्यकताओं को पूरा करता है। निरीक्षण विधि मापी जा रही विशेषता के अनुरूप होनी चाहिए, न कि प्रत्येक आयाम के लिए एक ही उपकरण पर निर्भर रहना चाहिए।
कैलिपर्स और माइक्रोमीटर कई सुलभ आयामों के लिए अच्छी तरह से काम करते हैं, जबकि जटिल प्रोफाइल, स्थिति और डेटा संबंधों के लिए निर्देशांक माप या ऑप्टिकल विधियों की आवश्यकता हो सकती है।
मुख्य कस्टम मशीनिंग प्रक्रियाएँ
कस्टम मशीनिंग कोई एक विशिष्ट प्रक्रिया नहीं है। सबसे उपयुक्त प्रक्रिया इस बात पर निर्भर करती है कि पुर्जा घूर्णी, प्रिज्मीय, बहुपक्षीय, अत्यधिक घुमावदार या दुर्गम स्थान वाला है या नहीं।
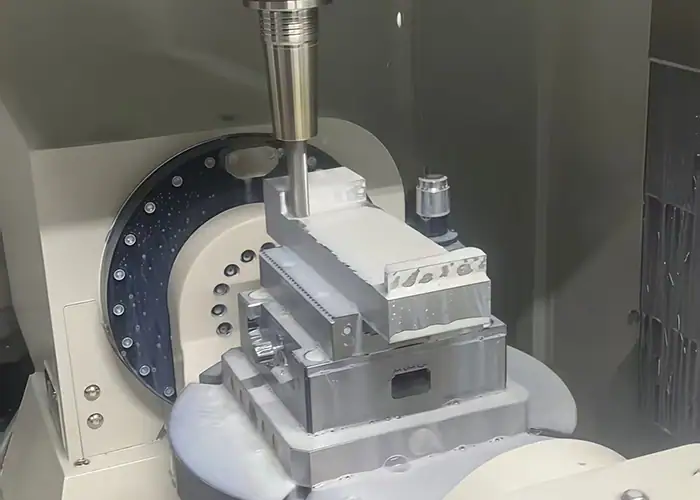
सीएनसी मिलिंग
सीएनसी मिलिंग में स्थिर या अनुक्रमित वर्कपीस से सामग्री हटाने के लिए घूर्णनशील कटिंग टूल्स का उपयोग किया जाता है। इसका उपयोग आमतौर पर पॉकेट, स्लॉट, सपाट सतहों, छेद पैटर्न, कंटूर, ब्रैकेट, हाउसिंग, फिक्स्चर और अन्य प्रिज्मीय घटकों के लिए किया जाता है।
तीन-अक्षीय मिलिंग कई पारंपरिक भागों को कुशलतापूर्वक संभालती है, जबकि चार-अक्षीय और पांच-अक्षीय मशीनें उन स्थितियों में अतिरिक्त पहुंच प्रदान करती हैं जब विशेषताएं कई तरफ या जटिल कोणों पर स्थित होती हैं।
सीएनसी टर्निंग
सीएनसी टर्निंग में वर्कपीस को घुमाया जाता है जबकि कटिंग टूल उससे सामग्री हटाता है। यह शाफ्ट, बुशिंग, पिन, स्लीव, थ्रेडेड कंपोनेंट और मुख्य रूप से बेलनाकार ज्यामिति पर आधारित अन्य भागों के लिए विशेष रूप से प्रभावी है।
टर्न-मिल उपकरण टर्निंग को मिलिंग, ड्रिलिंग और अन्य कार्यों के साथ जोड़ सकते हैं, जिससे उपयुक्त घटकों के लिए मशीनों के बीच स्थानांतरण कम हो सकता है।
5-एक्सिस सीएनसी मशीनिंग
5-एक्सिस मशीनिंग से टूल को वर्कपीस के पास अतिरिक्त दिशाओं से पहुंचने की सुविधा मिलती है। यह जटिल सतहों, बहुपक्षीय भागों, कोणीय विशेषताओं और उन घटकों के लिए उपयोगी है जिन्हें अन्यथा कई बार स्थिति बदलने की आवश्यकता होती है।
विनिर्माण का मुख्य लाभ केवल अधिक जटिलता ही नहीं है। बेहतर दृष्टिकोण कोण से छोटे, अधिक मजबूत उपकरण बनाना संभव हो सकता है और आवश्यक सेटअपों की संख्या कम हो सकती है।
ईडीएम और द्वितीयक मशीनिंग
विद्युत निर्वहन मशीनिंग विद्युत प्रवाहकीय सामग्रियों के लिए उपयोगी है जब पारंपरिक कटिंग उपकरण संकीर्ण स्लॉट, तेज आंतरिक विवरण, छोटी विशेषताएं या जटिल आंतरिक ज्यामिति को कुशलतापूर्वक नहीं बना सकते हैं।
कस्टम परियोजनाओं में, जब अंतिम आवश्यकताएं एक ही प्रक्रिया में पूरी नहीं हो पाती हैं, तो मशीनिंग को ग्राइंडिंग, होनिंग, रीमिंग, वेल्डिंग, हीट ट्रीटमेंट या सरफेस फिनिशिंग के साथ भी जोड़ा जा सकता है।
कस्टम मशीनिंग के लिए किन सामग्रियों का उपयोग किया जा सकता है?
कस्टम मशीनिंग विभिन्न प्रकार की धातुओं और इंजीनियरिंग प्लास्टिक को सपोर्ट करती है। सबसे पहले, पार्ट के कार्य के लिए सही सामग्री का चयन किया जाना चाहिए, फिर उसकी मजबूती, कठोरता, थर्मल व्यवहार, स्थिरता और मशीनेबिलिटी के आधार पर मशीनिंग रणनीति को समायोजित किया जाना चाहिए।
एल्युमिनियम और एल्युमिनियम मिश्र धातु
एल्युमिनियम का व्यापक रूप से उपयोग किया जाता है क्योंकि इसका घनत्व अपेक्षाकृत कम होता है और इसकी मशीनिंग क्षमता अच्छी होती है। 6061 जैसे ग्रेड हाउसिंग, फिक्स्चर, ब्रैकेट, प्रोटोटाइप और सामान्य परिशुद्धता घटकों के लिए आम हैं, जबकि 7075 जैसे उच्च-शक्ति वाले ग्रेड उन जगहों पर चुने जा सकते हैं जहां यांत्रिक प्रदर्शन की अधिक आवश्यकता होती है।
इसकी उच्च तापीय चालकता काटने वाले क्षेत्र से गर्मी को दूर करने में मदद करती है, हालांकि पतली संरचनाओं और बर्र के निर्माण के लिए अभी भी सावधानीपूर्वक नियंत्रण की आवश्यकता होती है।
स्टील और स्टेनलेस स्टील
कार्बन और मिश्र धातु इस्पात मजबूती, घिसाव प्रतिरोध और विभिन्न प्रकार के ताप उपचार विकल्प प्रदान करते हैं। स्टेनलेस स्टील संक्षारण प्रतिरोध प्रदान करते हैं और उपकरण, चिकित्सा, प्रसंस्करण और तरल पदार्थ संभालने वाले अनुप्रयोगों में आम हैं।
एल्युमीनियम की तुलना में, कई स्टील अधिक काटने की शक्ति और अधिक उपकरण घिसाव उत्पन्न करते हैं। स्टेनलेस स्टील में ऊष्मा उत्पादन और वर्क हार्डनिंग पर भी अधिक ध्यान देने की आवश्यकता हो सकती है।
टाइटेनियम और अन्य उच्च-प्रदर्शन धातुएँ
टाइटेनियम का चयन तब किया जाता है जब उच्च शक्ति-से-भार अनुपात, संक्षारण प्रतिरोध, या उच्च मांग वाली सेवा प्रदर्शन के कारण मशीनिंग में आने वाली अतिरिक्त कठिनाई उचित ठहराई जाती है।
इसकी अपेक्षाकृत कम तापीय चालकता काटने वाले किनारे के पास गर्मी को केंद्रित करती है, जिससे उपकरण का घिसाव, शीतलन और काटने की स्थिरता महत्वपूर्ण विचारणीय बिंदु बन जाते हैं।
इंजीनियरिंग प्लास्टिक
पीओएम, पीईईके, पीटीएफई, नायलॉन और पीईआई जैसे इंजीनियरिंग प्लास्टिक का उपयोग इंसुलेटर, बुशिंग, घिसाव वाले घटकों, हल्के संरचनाओं, रासायनिक प्रतिरोधी भागों और अन्य विशेष अनुप्रयोगों के लिए किया जाता है।
धातुओं की तुलना में इनका मशीनीकरण व्यवहार काफी भिन्न होता है। ऊष्मा, जकड़न बल, नमी अवशोषण, ऊष्मीय विस्तार और सामग्री की लचीलता, ये सभी कारक अंतिम आयामों को प्रभावित कर सकते हैं।
जटिल कस्टम पार्ट्स में मशीनिंग संबंधी चुनौतियाँ
जब ज्यामिति उपकरणों की पहुंच को सीमित करती है, पुर्जे की कठोरता को कम करती है, सेटअप की संख्या बढ़ाती है, या निरीक्षण को कठिन बनाती है, तो जटिलताएँ और भी जटिल हो जाती हैं। इसलिए सबसे अच्छी रणनीति यह मूल्यांकन करना है कि पुर्जे को वास्तव में कैसे काटा और मापा जाएगा, न कि केवल यह कि ज्यामिति का मॉडल बनाया जा सकता है या नहीं।
गहरी जेबें और आंतरिक विशेषताएं
गहरी खाइयों में अक्सर लंबी पहुंच वाले औजारों की आवश्यकता होती है। जैसे-जैसे औजार का बाहरी हिस्सा बढ़ता है, कठोरता कम होती जाती है और कटर कंपन और विक्षेपण के प्रति अधिक संवेदनशील हो जाता है।
आंतरिक कोनों के लिए भी वास्तविक त्रिज्या की आवश्यकता होती है क्योंकि घूर्णनशील कटर सीधे तौर पर पूरी तरह से नुकीले आंतरिक कोने नहीं बना सकते। उपलब्ध कटर आकारों को ध्यान में रखते हुए डिज़ाइन करने से स्थिरता और लागत दोनों में सुधार हो सकता है।
पतली दीवारें और नाजुक संरचनाएं
पतली दीवारें काटने और कसने वाले बलों के कारण हिल सकती हैं। सामग्री हटाने से मशीनिंग प्रक्रिया के दौरान कठोरता भी कम हो जाती है, इसलिए रफिंग और फिनिशिंग के दौरान ज्यामिति का व्यवहार अलग-अलग हो सकता है।
विनिर्माण रणनीतियों में चरणबद्ध सामग्री निष्कासन, सहायक विशेषताएं, हल्के फिनिशिंग पास, नियंत्रित फिक्सचरिंग और उपयुक्त कटिंग दिशा शामिल हो सकते हैं।
बहुपक्षीय और आकृतिबद्ध ज्यामिति
कई दिशाओं में स्थित संरचनाओं के लिए एक पारंपरिक मशीन पर कई सेटअप की आवश्यकता हो सकती है। प्रत्येक पुनर्व्यवस्थापन प्रक्रिया संरेखण में भिन्नता की एक और संभावना उत्पन्न करती है।
उपयुक्त पुर्जों के लिए मल्टी-एक्सिस मशीनिंग इन बदलावों को कम कर सकती है और जटिल सतहों और कोणीय विशेषताओं तक बेहतर पहुंच प्रदान कर सकती है।
ऐसी विशेषताएं जिनके लिए कई संक्रियाओं की आवश्यकता होती है
कुछ भागों में टर्न किए गए व्यास, मिलिंग द्वारा बनाए गए पॉकेट, ड्रिल किए गए छेद, सटीक बोर, थ्रेड और सतह उपचार का संयोजन होता है।
मुख्य चुनौती विभिन्न प्रक्रियाओं में डेटा संबंधों को बनाए रखना है। प्रक्रिया नियोजन में यह निर्धारित किया जाना चाहिए कि कौन से फ़ीचर पहले बनाए जाते हैं और बाद के सेटअप किस प्रकार पार्ट की स्थिति निर्धारित करते हैं।
कस्टम मशीनिंग में सहनशीलता और परिशुद्धता
कस्टम मशीनिंग से सटीक आयामी नियंत्रण संभव है, लेकिन प्राप्त करने योग्य सहनशीलता सामग्री, ज्यामिति, फीचर आकार, मशीन की क्षमता, टूलिंग, वर्कहोल्डिंग, थर्मल स्थिरता और निरीक्षण पर निर्भर करती है। इसलिए इसे एक सार्वभौमिक संख्या के बजाय कार्य के अनुसार परिभाषित किया जाना चाहिए।
किन आयामों के लिए सटीक सहनशीलता की आवश्यकता होती है?
महत्वपूर्ण आयाम आमतौर पर मिलान संबंधों, बेयरिंग फिटिंग, सीलिंग, संरेखण, स्थिति निर्धारण या गति को नियंत्रित करते हैं। इन पर विनिर्माण और निरीक्षण के दौरान अधिक ध्यान देने की आवश्यकता है।
गैर-कार्यात्मक क्लीयरेंस सतहों को अक्सर उतनी सटीकता की आवश्यकता नहीं होती है। अनावश्यक टॉलरेंस को कम करने से पार्ट के प्रदर्शन को कम किए बिना मशीनिंग का समय कम हो सकता है और निरीक्षण सरल हो सकता है।
सेटअप और टूलिंग सटीकता को कैसे प्रभावित करते हैं
उपकरण की लंबाई, कटर की कठोरता, वर्कहोल्डिंग, मशीन की स्थिति, उपकरण का घिसाव और काटने की रणनीति, ये सभी कारक आयामी स्थिरता को प्रभावित करते हैं।
सेटअप डिज़ाइन तब विशेष रूप से महत्वपूर्ण होता है जब कई सतहें एक दूसरे को संदर्भित करती हैं। संबंधित विशेषताओं को एक सामान्य सेटअप में रखने से ज्यामिति की अनुमति होने पर पुनर्व्यवस्थापन त्रुटि को कम किया जा सकता है।
टॉलरेंस स्टैक-अप का प्रबंधन
एक ही घटक भले ही हर एक आयाम को पूरा करता हो, फिर भी अगर एक ही दिशा में कई सहनशीलताएं जमा हो जाएं तो संयोजन में समस्या उत्पन्न हो सकती है।
स्पष्ट मापदंड और कार्यात्मक आयाम निर्धारण इस जोखिम को नियंत्रित करने में सहायक होते हैं। डिज़ाइनरों को प्रत्येक विशेषता को स्वतंत्र रूप से कसने के बजाय, वास्तविक इंटरफ़ेस को प्रभावित करने वाले आयामों की श्रृंखला पर ध्यान केंद्रित करना चाहिए।
बेहतर कस्टम मशीनिंग के लिए डिज़ाइन
कस्टम मशीनिंग के लिए अच्छे डिज़ाइन का मतलब हर हिस्से को सरल बनाना नहीं है। इसका मतलब है आवश्यक कार्यक्षमता को बनाए रखना और ऐसी ज्यामिति से बचना जो प्रदर्शन में सुधार किए बिना लागत बढ़ाती है।
औजारों तक पहुंच और कार्य धारण करने की क्षमता में सुधार करें।
मशीन द्वारा निर्मित प्रत्येक भाग के लिए कटर और संपूर्ण टूल असेंबली दोनों के लिए एक व्यावहारिक दृष्टिकोण की आवश्यकता होती है।
पुर्जों में फिक्सचरिंग के लिए पर्याप्त स्थिर ज्यामिति भी होनी चाहिए। एक ऐसा फीचर जिसे मॉडल करना आसान हो लेकिन क्लैंप करना मुश्किल हो, उसके लिए अतिरिक्त सेटअप या कस्टम वर्कहोल्डिंग की आवश्यकता हो सकती है।
व्यावहारिक त्रिज्या, गहराई और दीवार की मोटाई का उपयोग करें
अधिक आंतरिक त्रिज्याएँ आमतौर पर अधिक कठोर औजारों और आसान मशीनिंग की अनुमति देती हैं। मध्यम पॉकेट की गहराई से औजारों की अत्यधिक पहुँच की आवश्यकता कम हो जाती है, जबकि व्यावहारिक दीवार की मोटाई स्थिरता को बढ़ाती है।
इन निर्णयों का निर्माण क्षमता पर समग्र भाग के आयामों में छोटे-मोटे बदलावों की तुलना में कहीं अधिक प्रभाव पड़ सकता है।
अनावश्यक जटिलता पैदा करने वाली सुविधाओं को सरल बनाएं
बहुत गहरे खांचे, छिपी हुई जेबें, गैर-मानक धागे, नुकीले आंतरिक कोने और मांग वाली सहनशीलता वाली कॉस्मेटिक सतहें प्रक्रियाओं को बढ़ा सकती हैं।
जब इन विशेषताओं का कोई स्पष्ट कार्यात्मक उद्देश्य नहीं होता है, तो उन्हें सरल बनाने से चक्र समय, विशेष उपकरण और निरीक्षण आवश्यकताओं को कम किया जा सकता है।
सख्त सहनशीलता का प्रयोग केवल वहीं करें जहां यह आवश्यक हो।
जब सटीक मापदंड व्यापक रूप से लागू किए जाते हैं, तो किसी ड्राइंग का निर्माण करना कठिन और अधिक महंगा हो जाता है।
अधिक प्रभावी तरीका यह है कि उन आयामों की पहचान की जाए जो कार्य को नियंत्रित करते हैं और अन्य जगहों पर विनिर्माण की उचित स्वतंत्रता छोड़ दी जाए।
कस्टम मशीनिंग में गुणवत्ता को कैसे नियंत्रित किया जाता है
गुणवत्ता नियंत्रण को अंतिम जाँच के रूप में देखने के बजाय विनिर्माण प्रक्रिया में ही एकीकृत किया जाना चाहिए। जटिल पुर्जों के लिए अतिरिक्त प्रक्रियाओं से पहले महत्वपूर्ण आयामों की पुष्टि करना फायदेमंद होता है, क्योंकि अतिरिक्त प्रक्रियाओं के बाद दोबारा काम करना मुश्किल हो जाता है।
प्रथम उत्पाद और प्रक्रियाकालीन निरीक्षण
पहले भाग का निरीक्षण यह सत्यापित करता है कि अतिरिक्त भागों को पूरा करने से पहले प्रारंभिक विनिर्माण प्रक्रिया में आवश्यक आयाम, सामग्री की स्थिति और फिनिश प्राप्त हो गए हैं।
उत्पादन के दौरान होने वाली जांचों से महत्वपूर्ण आयामों, उपकरणों की घिसावट, सेटअप की स्थिरता और अन्य चरों की निगरानी की जा सकती है।
जटिल विशेषताओं के लिए आयामी निरीक्षण
विभिन्न ज्यामितियों के लिए अलग-अलग निरीक्षण विधियों की आवश्यकता होती है। जटिल ज्यामिति और डेटम-आधारित मापों के लिए कोऑर्डिनेट मेजरिंग मशीनें उपयोगी होती हैं, जबकि ऑप्टिकल सिस्टम दृश्य प्रोफाइल और छोटी विशेषताओं के लिए उपयोगी हो सकते हैं।
डिजाइन के दौरान निरीक्षण योजना पर विचार किया जाना चाहिए क्योंकि गहराई से धंसे हुए या छिपे हुए हिस्सों को मापना मुश्किल हो सकता है, भले ही वे मशीन से बनाए जा सकें।
सतह की अंतिम फिनिश और अंतिम सत्यापन
सतह की गुणवत्ता सीलिंग, घिसाव, घर्षण, दिखावट, थकान व्यवहार या कोटिंग के प्रदर्शन को प्रभावित कर सकती है।
अतः अंतिम सत्यापन से पहले आयामी आवश्यकताओं और निर्दिष्ट फिनिश स्थितियों दोनों की पुष्टि होनी चाहिए, तभी पुर्जे को जारी किया जाना चाहिए।
कस्टम मशीनिंग की लागत और लीड टाइम को कौन से कारक प्रभावित करते हैं?
कस्टम मशीनिंग की लागत पूरी विनिर्माण प्रक्रिया पर निर्भर करती है। सामग्री की कीमत मायने रखती है, लेकिन मशीनिंग का समय, सेटअप की जटिलता, टूलिंग, निरीक्षण, फिनिशिंग और मात्रा का भी उतना ही प्रभाव पड़ता है।
पार्ट की ज्यामिति और मशीनिंग का समय
जटिल ज्यामिति के लिए अधिक टूलपाथ, छोटे कटर, धीमी फिनिशिंग पास, कई सेटअप या अतिरिक्त प्रोग्रामिंग की आवश्यकता हो सकती है।
गहरी संरचनाएं और सीमित पहुंच भी चक्र समय को बढ़ाने की प्रवृत्ति रखते हैं क्योंकि कटाई की स्थिति स्थिर बनी रहनी चाहिए।
सामग्री और मशीनेबिलिटी
सामग्री कच्चे माल की कीमत और मशीनिंग में लगने वाले समय दोनों को प्रभावित करती है। एल्युमीनियम आमतौर पर टाइटेनियम या कई स्टेनलेस स्टील की तुलना में अधिक आसानी से मशीन किया जा सकता है, जबकि कठोर या गर्मी प्रतिरोधी सामग्री काटने के समय और उपकरण की खपत को बढ़ा सकती है।
सामग्री की गुणवत्ता और प्रमाणन संबंधी आवश्यकताएं भी खरीद और डिलीवरी समय को प्रभावित कर सकती हैं।
सहनशीलता और सतह की आवश्यकताएँ
अधिक सटीक माप के लिए अधिक स्थिर सेटअप, अतिरिक्त फिनिशिंग पास, पर्यावरणीय नियंत्रण और अतिरिक्त निरीक्षण की आवश्यकता हो सकती है।
निर्दिष्ट खुरदरापन, पॉलिशिंग, हीट ट्रीटमेंट, एनोडाइजिंग, प्लेटिंग या पैसिवेशन से उत्पादन के अतिरिक्त चरण जोड़े जा सकते हैं।
मात्रा और द्वितीयक संचालन
कम मात्रा में उत्पादन करने पर प्रोग्रामिंग और सेटअप की लागत कम भागों में विभाजित हो जाती है, जबकि अधिक मात्रा में उत्पादन करने पर इन लागतों को अधिक कुशलता से वितरित किया जा सकता है।
द्वितीयक प्रक्रियाएं भी शेड्यूलिंग को प्रभावित कर सकती हैं क्योंकि पुर्जों को मशीनिंग, फिनिशिंग, हीट ट्रीटमेंट और निरीक्षण आपूर्तिकर्ताओं के बीच स्थानांतरित करने की आवश्यकता हो सकती है।
कस्टम मशीनिंग कब उपयोगी साबित होती है?
जब लचीलापन, ज्यामिति या उत्पादन मात्रा के कारण मानकीकृत समाधान अव्यावहारिक हो जाते हैं, तब कस्टम मशीनिंग सबसे अधिक उपयोगी होती है। सामान्य स्थितियों में अद्वितीय डिज़ाइन, प्रतिस्थापन पुर्जे, प्रोटोटाइप और सीमित मात्रा में उत्पादित सटीक घटक शामिल हैं।
प्रोटोटाइप और नए उत्पाद का विकास
सीएनसी मशीनिंग की मदद से विशेष मोल्ड के बिना इंजीनियरिंग डेटा से सीधे कार्यात्मक पुर्जे तैयार किए जा सकते हैं।
इसलिए, अधिक मात्रा में उपकरण बनाने या उत्पादन संबंधी निर्णय लेने से पहले डिजाइनों का परीक्षण और संशोधन किया जा सकता है।
कम मात्रा में सटीक उत्पादन
कम मात्रा में उत्पादित होने वाले पुर्जों के लिए अक्सर उत्पादन-गुणवत्ता वाली सामग्री और सटीक ज्यामिति की आवश्यकता होती है, लेकिन इसके लिए उच्च उपकरण निवेश उचित नहीं होता है।
कस्टम मशीनिंग इस आवश्यकता को पूरा करती है क्योंकि प्रोग्रामिंग और फिक्सचरिंग को स्थायी उत्पादन उपकरण की आवश्यकता के बिना विशिष्ट मात्रा के अनुसार अनुकूलित किया जा सकता है।
गैर-मानक और प्रतिस्थापन पुर्जे
पुराने उपकरणों में ऐसे घटक इस्तेमाल हो सकते हैं जो बंद हो चुके हैं या मूल आपूर्तिकर्ता से उपलब्ध नहीं हैं।
कभी-कभी किसी मौजूदा ड्राइंग, सीएडी मॉडल, नमूने या रिवर्स-इंजीनियरिंग ज्यामिति से प्रतिस्थापन का निर्माण किया जा सकता है, जिससे महत्वपूर्ण उपकरण सेवा में बने रह सकते हैं।
अद्वितीय कार्यात्मक आवश्यकताओं वाले भाग
एक मानक घटक आवश्यक डिजाइन के करीब हो सकता है, लेकिन फिर भी किसी एक इंटरफ़ेस, सामग्री, छेद पैटर्न, सहनशीलता या पर्यावरणीय आवश्यकता के कारण विफल हो सकता है।
कस्टम मशीनिंग से यह सुविधा मिलती है कि अनुपयुक्त मानक भाग को समायोजित करने के लिए आसपास की असेंबली को फिर से डिजाइन करने के बजाय, उस फीचर सेट को एप्लिकेशन के अनुरूप बनाया जा सकता है।
कस्टम मशीनिंग बनाम अन्य विनिर्माण विधियाँ
कस्टम मशीनिंग विशेष रूप से सटीक पुर्जों, जटिल ज्यामिति, प्रोटोटाइप और कम उत्पादन मात्रा के लिए प्रतिस्पर्धी है क्योंकि इसमें विशेष उत्पादन टूलिंग की आवश्यकता नहीं होती है। ज्यामिति या मात्रा में परिवर्तन होने पर अन्य विधियाँ अधिक उपयुक्त हो सकती हैं।
कस्टम मशीनिंग बनाम इंजेक्शन मोल्डिंग
प्रोटोटाइप और कम मात्रा में उत्पादित होने वाले पुर्जों के लिए मशीनिंग अधिक लचीली होती है क्योंकि इसमें मोल्ड की आवश्यकता नहीं होती है। इंजेक्शन मोल्डिंग तब अधिक आकर्षक हो जाती है जब प्लास्टिक का डिज़ाइन स्थिर हो और उत्पादन मात्रा इतनी अधिक हो कि टूलिंग का उपयोग उचित हो।
कस्टम मशीनिंग बनाम 3डी प्रिंटिंग
मशीनिंग द्वारा इंजीनियरिंग-ग्रेड स्टॉक से सीधे पुर्जे तैयार किए जाते हैं और यह सटीक कार्यात्मक सतहों के लिए उपयुक्त है। 3डी प्रिंटिंग अत्यधिक जटिल आंतरिक ज्यामिति के लिए अधिक स्वतंत्रता प्रदान करती है और तीव्र अवधारणा विकास के लिए उपयोगी हो सकती है।
कस्टम मशीनिंग बनाम कास्टिंग
कम मात्रा और सटीक विशेषताओं के लिए मशीनिंग अक्सर सरल होती है। उपयुक्त आकृतियों और उच्च उत्पादन मात्रा के लिए कास्टिंग अधिक प्रतिस्पर्धी हो जाती है, लेकिन इसमें आमतौर पर टूलिंग की आवश्यकता होती है और महत्वपूर्ण सतहों पर द्वितीयक मशीनिंग की भी आवश्यकता हो सकती है।
अक्सर पूछे जाने वाले प्रश्न
कस्टम मशीनिंग की लागत कितनी होती है?
कस्टम मशीनिंग की लागत पार्ट की ज्यामिति, सामग्री, टॉलरेंस, मात्रा, मशीनिंग समय, सतह की फिनिश और निरीक्षण आवश्यकताओं पर निर्भर करती है। साधारण एल्युमीनियम पार्ट्स अपेक्षाकृत किफायती हो सकते हैं, जबकि जटिल ज्यामिति, कठिन सामग्री, सख्त टॉलरेंस और कई अन्य प्रक्रियाओं के कारण कुल लागत आमतौर पर बढ़ जाती है।
सीएनसी इतनी महंगी क्यों है?
सीएनसी मशीनिंग महंगी हो सकती है क्योंकि इसमें केवल सामग्री हटाने से कहीं अधिक लागत शामिल होती है। प्रोग्रामिंग, मशीन सेटअप, फिक्स्चर, कटिंग टूल्स, मशीनिंग समय, टूल घिसाव, निरीक्षण और फिनिशिंग, ये सभी अंतिम लागत में योगदान करते हैं। जटिल पुर्जों और सटीक सहनशीलता के लिए आमतौर पर अतिरिक्त प्रक्रियाओं और गुणवत्ता नियंत्रण की आवश्यकता होती है।
कस्टम पार्ट्स के लिए रैपिड सीएनसी मशीनिंग सेवाएं कहां मिलेंगी?
ऐसा आपूर्तिकर्ता चुनें जो आपकी आवश्यक सामग्री, सहनशीलता, पुर्जे की जटिलता, निरीक्षण और वितरण समय-सारणी का समर्थन कर सके। TiRapid में, हम कस्टम धातु और इंजीनियरिंग प्लास्टिक पुर्जों के लिए सटीक CNC मशीनिंग सेवाएं प्रदान करते हैं, जिसमें मिलिंग, टर्निंग, मल्टी-एक्सिस मशीनिंग और आयामी निरीक्षण के साथ प्रोटोटाइप और कम मात्रा में उत्पादन शामिल है।
निष्कर्ष
कस्टम मशीनिंग जटिल पुर्जों का उत्पादन आसान बनाती है, क्योंकि इससे विनिर्माण प्रक्रिया को आवश्यक ज्यामिति, सामग्री, सहनशीलता और मात्रा के अनुसार ढाला जा सकता है। इसका महत्व तब सबसे अधिक होता है जब मानक घटक डिज़ाइन की आवश्यकताओं को पूरा नहीं कर पाते, जब प्रोटोटाइपों में बार-बार संशोधन की आवश्यकता होती है, या जब विशेष टूलिंग के बिना सटीक, कम मात्रा वाले पुर्जों का उत्पादन करना होता है। अच्छे परिणाम व्यावहारिक फीचर डिज़ाइन, स्थिर मशीनिंग रणनीतियों, उचित सहनशीलता और कार्यक्षमता को नियंत्रित करने वाले आयामों पर केंद्रित निरीक्षण पर निर्भर करते हैं।
TiRapid में , हम कस्टम मेटल और इंजीनियरिंग प्लास्टिक पार्ट्स के लिए सटीक CNC मशीनिंग और विनिर्माण सेवाएं प्रदान करते हैं। हमारी क्षमताएं CNC मिलिंग, टर्निंग, मल्टी-एक्सिस मशीनिंग, जटिल ज्यामिति, आयामी निरीक्षण, सतह परिष्करण समन्वय, प्रोटोटाइप और कम मात्रा में उत्पादन को सपोर्ट करती हैं।
















