
सीएनसी टर्निंग में निरीक्षण एक अनिवार्य हिस्सा है क्योंकि यह आयामी सटीकता, ज्यामितीय सटीकता, सतह की गुणवत्ता और समग्र मशीनिंग स्थिरता को सत्यापित करता है। शाफ्ट, स्लीव, फ्लैंज, थ्रेडेड कंपोनेंट, प्रेसिजन कनेक्टर और ऑटोमेशन उपकरण के पुर्जों के लिए, केवल मशीनिंग प्रोग्राम का पालन करना और मशीन के स्थिर संचालन को बनाए रखना यह गारंटी नहीं दे सकता कि प्रत्येक तैयार कंपोनेंट ड्राइंग की आवश्यकताओं को पूरा करता है। वास्तविक परिणामों को सत्यापित करने के लिए पेशेवर मापन उपकरणों और निरीक्षण उपकरणों की आवश्यकता होती है। सीएनसी टर्निंग निरीक्षण में आमतौर पर बाहरी व्यास, आंतरिक व्यास, लंबाई, बोर का आकार, ग्रूव की चौड़ाई, ग्रूव की गहराई, थ्रेड के आयाम, गोलाई, संकेंद्रण, रनआउट, सतह की खुरदरापन और दृश्यमान सतह दोष शामिल होते हैं। अलग-अलग परिशुद्धता आवश्यकताओं के लिए अलग-अलग निरीक्षण विधियों की आवश्यकता होती है। मानक आयामों की जाँच अक्सर कैलिपर, बाहरी माइक्रोमीटर और आंतरिक मापन उपकरणों से की जा सकती है, जबकि उच्च-परिशुद्धता वाले कंपोनेंट के लिए कोऑर्डिनेट मापन मशीन, गोलाई परीक्षक, कंटूर मापन उपकरण या सतह खुरदरापन परीक्षक की आवश्यकता हो सकती है। निरीक्षण प्रक्रिया में उचित तापमान नियंत्रण, वर्कपीस की सफाई, मापन उपकरण अंशांकन और सुसंगत मापन संदर्भों की भी आवश्यकता होती है। ये उपाय शीतलक अवशेष, बर्र, चिप्स, तापमान परिवर्तन और ऑपरेटर की त्रुटियों को मापन परिणामों को प्रभावित करने से रोकने में मदद करते हैं। पहले उत्पाद की जांच, उत्पादन प्रक्रिया के दौरान जांच और अंतिम जांच की प्रक्रियाओं को स्थापित करके, निर्माता प्रारंभिक चरण में ही आयामी परिवर्तनों की पहचान कर सकते हैं, बैच दोषों को कम कर सकते हैं और सीएनसी टर्निंग उत्पादन के दौरान स्थिर आयामी स्थिरता और गुणवत्ता बनाए रख सकते हैं।
सीएनसी टर्निंग आयामी निरीक्षण विधियाँ
सीएनसी टर्निंग में आयामी निरीक्षण सबसे आम गुणवत्ता नियंत्रण प्रक्रियाओं में से एक है। इसका उपयोग यह निर्धारित करने के लिए किया जाता है कि किसी घटक के वास्तविक आयाम इंजीनियरिंग ड्राइंग में निर्दिष्ट सहनशीलता सीमा के भीतर आते हैं या नहीं। टर्न किए गए घटकों में अक्सर बाहरी व्यास, आंतरिक बोर, लंबाई, स्टेप, ग्रूव और टेपर्ड सतहें होती हैं, और प्रत्येक प्रकार के आयाम के लिए एक उपयुक्त मापन उपकरण की आवश्यकता हो सकती है। निरीक्षण के दौरान, ऑपरेटरों को केवल एक महत्वपूर्ण आयाम पर ध्यान केंद्रित नहीं करना चाहिए। निरीक्षण प्रक्रिया में संदर्भ डेटम, मिलान संबंध और मशीनिंग अनुक्रमों पर भी विचार किया जाना चाहिए। बैच उत्पादन के लिए, निर्माता घटक सटीकता आवश्यकताओं के अनुसार निश्चित निरीक्षण मद स्थापित कर सकते हैं और निरीक्षण आवृत्तियों को परिभाषित कर सकते हैं ताकि उत्पादन कर्मी समय रहते आयामी परिवर्तनों की पहचान कर सकें। प्रभावी आयामी निरीक्षण न केवल यह निर्धारित करता है कि कोई घटक योग्य है या नहीं, बल्कि उपकरण घिसाव, थर्मल विरूपण, वर्कहोल्डिंग परिवर्तन और अन्य मशीनिंग समस्याओं की पहचान करने में भी मदद कर सकता है।
बाह्य व्यास निरीक्षण
बाहरी व्यास, सीएनसी मशीन द्वारा निर्मित पुर्जों पर मापे जाने वाले सबसे आम आयामों में से एक है। शाफ्ट, स्लीव और बेलनाकार भागों के बाहरी व्यास की सटीक जाँच आवश्यक होती है। मानक आयामों की जाँच वर्नियर कैलिपर्स से शीघ्रता से की जा सकती है, जबकि उच्च परिशुद्धता वाले बाहरी व्यास को आमतौर पर माइक्रोमीटर से मापा जाता है। माप के दौरान, मापने वाली सतहें साफ होनी चाहिए और उन पर चिप्स, शीतलक या बर्र नहीं होने चाहिए जो माप को प्रभावित कर सकते हैं।
- माप की त्वरित जांच के लिए वर्नियर कैलिपर्स का उपयोग करें।
- उच्च परिशुद्धता माप के लिए बाहरी माइक्रोमीटर का उपयोग करें।
- कई अक्षीय स्थितियों की जाँच करें
- विभिन्न परिधीय स्थितियों की जाँच करें
- खुरदरे किनारे और कटिंग फ्लूइड हटा दें।
- परिणामों की तुलना ड्राइंग टॉलरेंस से करें।
- वास्तविक माप डेटा रिकॉर्ड करें
लंबी शाफ्ट या सटीक पुर्जों के लिए, विभिन्न अक्षीय स्थितियों पर माप लेकर यह निर्धारित किया जा सकता है कि क्या पुर्जे के साथ-साथ बाहरी व्यास में परिवर्तन होता है। यदि महत्वपूर्ण अंतर पाए जाते हैं, तो निर्माता को उपकरण घिसाव, मशीन की स्थिति सटीकता और कटिंग मापदंडों की जांच करनी चाहिए।
आंतरिक व्यास और बोर निरीक्षण
आंतरिक आयाम बियरिंग, पिन, सील और अन्य संयोजन घटकों के संयोजन प्रदर्शन को सीधे प्रभावित करते हैं। बोर के आकार और सटीकता की आवश्यकताओं के आधार पर, आंतरिक व्यास को इनसाइड माइक्रोमीटर, डायल बोर गेज, डिजिटल बोर गेज या विशेष प्लग गेज का उपयोग करके मापा जा सकता है। माप के दौरान, उपकरण को बोर अक्ष के साथ ठीक से संरेखित किया जाना चाहिए, और बोर के आकार और गोलाई दोनों का मूल्यांकन करने के लिए विभिन्न दिशाओं में माप लिया जाना चाहिए।
- वास्तविक बोर व्यास की जाँच करें
- बोर के साथ-साथ विभिन्न स्थानों को मापें
- अलग-अलग दिशाओं में आयामों की जाँच करें
- यह निर्धारित करें कि बोर एकसमान है या नहीं।
- बोर की दीवार में दिखाई देने वाले दोषों की जांच करें।
- माप की तुलना संभोग सहनशीलता से करें
गहरे छिद्रों में उपयोग होने वाले घटकों के लिए, उपकरण की प्रभावी मापन गहराई पर भी विचार करना आवश्यक है। केवल गहरे छिद्र के प्रवेश द्वार को मापने से पूरे छिद्र का सटीक प्रतिनिधित्व नहीं हो सकता है। इसलिए, सटीक गहरे छिद्र की मशीनिंग के लिए अक्सर विशेष मापन उपकरणों की आवश्यकता होती है।
लंबाई और चरण-आयाम निरीक्षण
अक्षीय लंबाई, स्टेप की ऊँचाई और अंतिम फलक की स्थिति, घटक संयोजन और कार्यात्मक संबंधों को प्रभावित कर सकती हैं। लंबाई के आयामों को आमतौर पर वर्नियर कैलिपर्स, हाइट गेज या विशेष गेज का उपयोग करके मापा जा सकता है। सटीक स्टेप संरचनाओं के लिए, डायल इंडिकेटर और सटीक मापन प्लेटफॉर्म का भी उपयोग किया जा सकता है।
माप लेते समय इंजीनियरिंग ड्राइंग पर दिए गए निर्धारित संदर्भ बिंदु का संदर्भ लें। असंगत संदर्भ सतहों का उपयोग करने से माप संबंधी भ्रामक परिणाम प्राप्त हो सकते हैं। कई चरणों वाले घटकों के लिए, प्रत्येक आयाम की जांच मशीनिंग संदर्भ बिंदु के अनुसार की जानी चाहिए ताकि यह सुनिश्चित हो सके कि प्रत्येक विशेषता निर्दिष्ट आवश्यकताओं को पूरा करती है।
सीएनसी टर्निंग में ज्यामितीय सहनशीलता निरीक्षण विधियाँ
किसी घटक का आयामी आवश्यकताओं को पूरा करना यह आवश्यक रूप से नहीं दर्शाता कि वह पूरी तरह से योग्य है। सटीक यांत्रिक घटकों के लिए, गोलाई, बेलनाकारता, संकेंद्रण, अक्षीय रनआउट और रेडियल रनआउट जैसी ज्यामितीय विशेषताएं भी महत्वपूर्ण होती हैं। उदाहरण के लिए, एक शाफ्ट अपने निर्दिष्ट बाहरी व्यास को पूरा कर सकता है, लेकिन फिर भी उसमें अत्यधिक गोलाई या संकेंद्रण त्रुटि हो सकती है। ऐसा घटक संयोजन के बाद कंपन, असमान घिसाव या अस्थिर घूर्णन का कारण बन सकता है। ज्यामितीय निरीक्षण के लिए अधिक विशिष्ट मापन उपकरण और वर्कपीस की स्थिति और मापन बिंदुओं पर सख्त नियंत्रण की आवश्यकता होती है। सटीक सीएनसी टर्निंग के लिए, ज्यामितीय निरीक्षण मशीन की सटीकता और प्रक्रिया स्थिरता के बारे में अतिरिक्त जानकारी प्रदान करता है।
गोलाई निरीक्षण
गोलाई निरीक्षण किसी घटक के वास्तविक वृत्ताकार आकार और आदर्श वृत्त के बीच के अंतर को निर्धारित करता है। मानक मापन उपकरण केवल एक या अनेक दिशाओं में ही आकार मापते हैं और गोलाई की विशेषताओं का पूर्णतः वर्णन नहीं कर सकते। परिशुद्ध घटकों के लिए, गोलाई मापने वाली मशीन वर्कपीस को घुमाकर आकार में होने वाले बदलावों को रिकॉर्ड कर सकती है और फिर गोलाई त्रुटि की गणना करती है।
शाफ्ट, बुशिंग, सटीक घूर्णी घटकों और उच्च गति पर घूमने वाले पुर्जों के लिए गोलाई निरीक्षण महत्वपूर्ण है। खराब गोलाई उच्च गति संचालन के दौरान आवधिक कंपन उत्पन्न कर सकती है और उपकरण की स्थिरता और सेवा जीवन को प्रभावित कर सकती है।
संकेंद्रता निरीक्षण
संकेंद्रता निरीक्षण से यह मूल्यांकन किया जाता है कि विभिन्न बेलनाकार संरचनाओं के केंद्र अक्ष ठीक से संरेखित हैं या नहीं। कई चरणों, जर्नल और बोर वाले घटकों के लिए, संकेंद्रता का संयोजन सटीकता और घूर्णी प्रदर्शन पर सीधा प्रभाव पड़ता है।
- कई शाफ्ट जर्नल के बीच संबंध की जाँच करें
- आंतरिक बोर और बाहरी व्यास के बीच केंद्र संबंध की जाँच करें।
- विभिन्न चरणबद्ध खंडों के बीच संकेंद्रण की जाँच करें
- असेंबली की विलक्षणता को कम करें
- घूर्णी कंपन को कम करें
- घटक की परिचालन स्थिरता में सुधार करें
संकेंद्रता का निरीक्षण करते समय, एक उपयुक्त संदर्भ सतह का चयन किया जाना चाहिए और वर्कपीस को मजबूती से स्थिर रखा जाना चाहिए। उच्च परिशुद्धता वाले घटकों के लिए निर्देशांक मापन मशीन या विशेष गोलाई निरीक्षण उपकरण की आवश्यकता हो सकती है।
रनआउट निरीक्षण
रेडियल रनआउट और एक्सियल रनआउट, सीएनसी टर्निंग द्वारा निर्मित घटकों के लिए सामान्य ज्यामितीय निरीक्षण आइटम हैं। माप के दौरान, घटक को आमतौर पर एक सटीक फिक्स्चर या घूर्णी उपकरण पर लगाया जाता है, जबकि गति को मापने के लिए डायल इंडिकेटर या डिजिटल इंडिकेटर का उपयोग किया जाता है। जैसे-जैसे घटक घूमता है, इंडिकेटर में होने वाला परिवर्तन संबंधित रनआउट को दर्शाता है।
रनआउट निरीक्षण से वर्कहोल्डिंग त्रुटियों, स्पिंडल सटीकता समस्याओं और कंपोनेंट मशीनिंग विचलन की पहचान करने में मदद मिल सकती है। यदि रनआउट निर्धारित टॉलरेंस से अधिक है, तो निर्माता को वर्कपीस डेटम, चक की स्थिति, स्पिंडल सटीकता और मशीनिंग प्रोग्राम का निरीक्षण करना चाहिए।
सीएनसी टर्निंग थ्रेड निरीक्षण विधियाँ
थ्रेडेड कंपोनेंट्स का व्यापक रूप से मैकेनिकल कनेक्शन, हाइड्रोलिक उपकरण, ऑटोमोटिव कंपोनेंट्स और ऑटोमेशन मशीनरी में उपयोग किया जाता है। थ्रेड निरीक्षण में केवल मेजर डायमीटर, माइनर डायमीटर और थ्रेड लेंथ की जाँच ही शामिल नहीं होती। पिच, थ्रेड प्रोफाइल, इफेक्टिव थ्रेड लेंथ और मेटिंग परफॉर्मेंस की जाँच भी आवश्यक हो सकती है। स्टैंडर्ड एक्सटर्नल थ्रेड्स की जाँच थ्रेड रिंग गेज से की जा सकती है, जबकि इंटरनल थ्रेड्स की जाँच थ्रेड प्लग गेज से की जा सकती है। प्रेसिजन थ्रेड्स के लिए थ्रेड माइक्रोमीटर, थ्री-वायर मेथड या विशेष थ्रेड मापने वाले उपकरण की आवश्यकता हो सकती है।
थ्रेड रिंग गेज और प्लग गेज निरीक्षण
थ्रेड रिंग गेज का उपयोग आमतौर पर बाहरी थ्रेड निरीक्षण के लिए किया जाता है, जबकि थ्रेड प्लग गेज का उपयोग आंतरिक थ्रेड निरीक्षण के लिए किया जाता है। गो/नो-गो गेज यह निर्धारित करने का एक त्वरित तरीका प्रदान करते हैं कि कोई थ्रेड निर्दिष्ट मिलान आवश्यकताओं को पूरा करता है या नहीं और बैच सीएनसी टर्निंग उत्पादन में विशेष रूप से उपयोगी होते हैं।
- धागे की मिलान स्थिति की जाँच करें
- असामान्य थ्रेड प्रोफाइल की पहचान करें
- प्रभावी धागे की लंबाई की जाँच करें
- सीमा से बाहर के घटकों की शीघ्रता से पहचान करें
- बैच उत्पादन के लिए उपयुक्त
- निरीक्षण दक्षता में सुधार करें
जांच के दौरान थ्रेड गेज को साफ रखना चाहिए। चिप्स या गंदगी से थ्रेड के सही ढंग से काम करने में बाधा आ सकती है और गलत परिणाम मिल सकते हैं। गेज को निर्धारित समय-सारणी के अनुसार कैलिब्रेट भी किया जाना चाहिए।
थ्रेड पिच और प्रोफाइल निरीक्षण
उच्च परिशुद्धता वाले थ्रेड्स के लिए पिच और थ्रेड प्रोफाइल का सटीक सत्यापन आवश्यक है। गलत पिच से सही जुड़ाव में बाधा आ सकती है, जबकि असामान्य प्रोफाइल से कनेक्शन की मजबूती और सीलिंग क्षमता प्रभावित हो सकती है। उपयुक्त थ्रेड मापने वाले उपकरणों का चयन लागू थ्रेड मानक और घटक आवश्यकताओं के अनुसार किया जाना चाहिए।
सटीक थ्रेडिंग के लिए टूल वियर और मशीनिंग पैरामीटर पर भी ध्यान देना आवश्यक है। यदि बैच उत्पादन के दौरान थ्रेड की गुणवत्ता धीरे-धीरे खराब होती है, तो इसका कारण टूल वियर या स्पिंडल और फीड सिस्टम के बीच सिंक्रोनाइज़ेशन त्रुटियाँ हो सकती हैं। समय पर प्रक्रिया में सुधार करके आगे होने वाले दोषपूर्ण उत्पादन को रोका जा सकता है।
सीएनसी टर्निंग सतह खुरदरापन निरीक्षण विधियाँ
सतह की गुणवत्ता घर्षण, सीलिंग, घिसाव प्रतिरोध और संयोजन प्रदर्शन को प्रभावित करती है। सीएनसी टर्निंग द्वारा निर्मित बाहरी बेलनाकार सतहों, आंतरिक बोर, एंड फेस और ग्रूव पर आमतौर पर मशीनिंग के निशान दिखाई देते हैं, और घटक विनिर्देशों के अनुसार उनकी सतह खुरदरापन की जाँच करना आवश्यक है। दृश्य निरीक्षण से स्पष्ट खरोंच, डेंट और बर्र की पहचान की जा सकती है, लेकिन सूक्ष्म सतह खुरदरापन का सटीक निर्धारण नहीं किया जा सकता है। इसलिए, सटीक घटकों के लिए सतह खुरदरापन परीक्षक की आवश्यकता होती है।
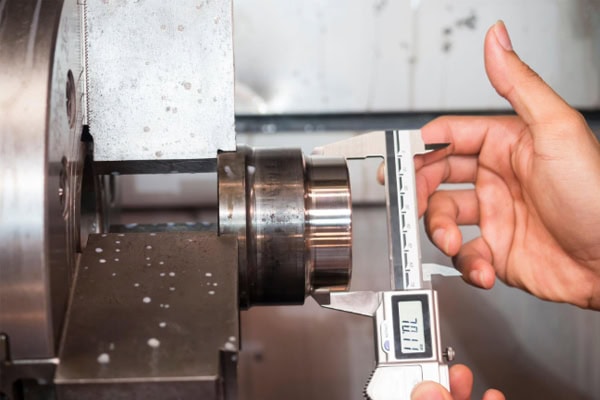
सतह खुरदरापन परीक्षक निरीक्षण
सतह खुरदरापन परीक्षक एक प्रोब का उपयोग करता है जो मशीनीकृत सतह पर घूमकर सूक्ष्म प्रोफाइल भिन्नताओं को एकत्रित करता है और संबंधित खुरदरापन मापदंडों की गणना करता है। निरीक्षण स्थान वास्तविक सतह की स्थिति का प्रतिनिधि होना चाहिए, और माप की दिशा टर्निंग पैटर्न के अनुसार चुनी जानी चाहिए।
- बेलनाकार सतहों के बाहरी भाग का निरीक्षण करें
- आंतरिक बोर सतहों का निरीक्षण करें
- अंतिम सतह की गुणवत्ता की जाँच करें
- सीलिंग सतहों का निरीक्षण करें
- सटीक मिलान सतहों की जाँच करें
- परिणामों की तुलना निर्दिष्ट खुरदरापन आवश्यकताओं से करें।
माप लेते समय, प्रोब को चिप्स, तेल और खुरदरे कणों से सुरक्षित रखना चाहिए। संवेदनशील सतहों के लिए, डेटा की तुलनात्मकता को बेहतर बनाने के लिए माप एक ही स्थान और दिशा में लगातार लिए जाने चाहिए।
दृश्य और सतही दोष निरीक्षण
संख्यात्मक खुरदरापन मानों के अलावा, घटकों में दिखाई देने वाले मशीनिंग दोषों की भी जाँच की जानी चाहिए। सामान्य दोषों में बर्र, खरोंच, डेंट, चैटर मार्क्स, थर्मल क्षति, बिल्ट-अप-एज मार्क्स और अपूर्ण मशीनिंग शामिल हैं। सीलिंग घटकों, सटीक शाफ्ट और दिखावट के प्रति संवेदनशील भागों के लिए, सतह दोष अंतिम प्रदर्शन को सीधे प्रभावित कर सकते हैं।
दृश्य निरीक्षण एक बुनियादी निरीक्षण विधि के रूप में काम कर सकता है। छोटे या मुश्किल से दिखाई देने वाले दोषों के लिए, आवर्धक लेंस, सूक्ष्मदर्शी या मशीन विज़न सिस्टम अतिरिक्त निरीक्षण क्षमता प्रदान कर सकते हैं।
पहले टुकड़े का, प्रक्रिया के दौरान और अंतिम सीएनसी टर्निंग निरीक्षण
गुणवत्ता निरीक्षण केवल मशीनिंग पूरी होने के बाद ही नहीं किया जाना चाहिए। इसे उत्पादन प्रक्रिया में ही एकीकृत किया जाना चाहिए। पहले उत्पाद का निरीक्षण यह सुनिश्चित करता है कि प्रोग्राम और मशीन सेटअप सही हैं या नहीं। उत्पादन प्रक्रिया के दौरान निरीक्षण बैच उत्पादन के दौरान होने वाले आयामी परिवर्तनों की निगरानी करता है। अंतिम निरीक्षण यह सुनिश्चित करता है कि तैयार उत्पाद सभी तकनीकी और ग्राहक आवश्यकताओं को पूरा करते हैं या नहीं। ये सभी निरीक्षण चरण मिलकर उत्पादन जोखिमों को कम करने में सहायक होते हैं।
प्रथम-भाग निरीक्षण
बैच उत्पादन शुरू होने से पहले प्रथम-टुकड़ा निरीक्षण एक महत्वपूर्ण चरण है। ऑपरेटरों को इंजीनियरिंग ड्राइंग और प्रक्रिया आवश्यकताओं के अनुसार महत्वपूर्ण आयामों, ज्यामितीय सहनशीलता, थ्रेड्स और सतह की गुणवत्ता का निरीक्षण करना चाहिए, साथ ही यह सुनिश्चित करना चाहिए कि टूल कंपनसेशन, वर्क कोऑर्डिनेट्स और मशीनिंग प्रोग्राम सही हैं।
- महत्वपूर्ण बाहरी व्यास की जाँच करें
- आंतरिक बोर के आयामों की जाँच करें
- लंबाई और चरणों की जाँच करें
- थ्रेड्स का निरीक्षण करें
- रनआउट की जाँच करें
- सतह की गुणवत्ता का निरीक्षण करें
- महत्वपूर्ण सहनशीलता की पुष्टि करें
पहले घटक की गुणवत्ता की पुष्टि हो जाने के बाद निरंतर उत्पादन शुरू किया जा सकता है। इससे प्रोग्रामिंग या सेटअप त्रुटियों के कारण होने वाले बड़े पैमाने पर नुकसान का जोखिम काफी कम हो जाता है।
परीक्षण प्रक्रिया में
उत्पादन के दौरान होने वाले बदलावों की निगरानी के लिए प्रक्रिया-वार निरीक्षण किया जाता है। निरंतर मशीनिंग के दौरान कटिंग टूल्स धीरे-धीरे घिसते हैं, और घटकों के आयामों में धीरे-धीरे बदलाव आ सकता है। नियमित रूप से नमूने लेकर इन बदलावों की पहचान की जा सकती है और टूल्स की क्षतिपूर्ति को समायोजित किया जा सकता है।
निरीक्षण की आवृत्ति घटक की सटीकता, सामग्री, उत्पादन मात्रा और उपकरण के जीवनकाल के अनुसार निर्धारित की जानी चाहिए। उच्च परिशुद्धता वाले घटकों और महंगी सामग्रियों के लिए आमतौर पर सख्त प्रक्रिया निगरानी की आवश्यकता होती है।
अंतिम निरीक्षण
अंतिम निरीक्षण से यह पुष्टि होती है कि तैयार घटक इंजीनियरिंग ड्राइंग, प्रक्रिया दस्तावेज़ और ग्राहक की गुणवत्ता आवश्यकताओं के अनुरूप हैं या नहीं। महत्वपूर्ण आयामों के अलावा, निरीक्षकों को घटक विनिर्देशों के अनुसार थ्रेड्स, सतह की खुरदरापन, ज्यामितीय सहनशीलता और दृश्य गुणवत्ता की भी जाँच करनी पड़ सकती है।
महत्वपूर्ण परिशुद्ध घटकों के लिए, घटक पहचान संख्या, निरीक्षण मद, वास्तविक माप परिणाम, निरीक्षण समय और निरीक्षक की जानकारी सहित संपूर्ण निरीक्षण रिकॉर्ड बनाए रखा जा सकता है। ये रिकॉर्ड गुणवत्ता की निगरानी और भविष्य में प्रक्रिया सुधार में सहायक होते हैं।
सीएनसी टर्निंग निरीक्षण वातावरण और मापन उपकरण प्रबंधन
निरीक्षण के परिणाम न केवल मापने वाले उपकरणों पर बल्कि तापमान, स्वच्छता, मापने वाले उपकरणों की सटीकता और संचालक की तकनीक पर भी निर्भर करते हैं। तापमान में बदलाव के साथ धातु के पुर्जे फैलते या सिकुड़ते हैं, इसलिए उच्च परिशुद्धता निरीक्षण के लिए अपेक्षाकृत स्थिर वातावरण आवश्यक है। माप लेने से पहले, वर्कपीस से शीतलक, चिप्स, बर्र और अन्य संदूषकों को हटा देना चाहिए। मापने वाले उपकरणों की भी जांच करनी चाहिए ताकि यह सुनिश्चित हो सके कि वे अपनी वैध अंशांकन अवधि के भीतर हैं। माइक्रोमीटर, डायल इंडिकेटर, कैलिपर और गेज जैसे सामान्य उपकरणों को नियमित अंशांकन और उचित रखरखाव की आवश्यकता होती है।
नियंत्रण निरीक्षण तापमान
उच्च परिशुद्धता वाले आयामी निरीक्षण में तापमान का महत्वपूर्ण प्रभाव होता है। उच्च गति से टर्निंग प्रक्रिया से गुजरे हुए पुर्जे निरीक्षण वातावरण की तुलना में अधिक गर्म हो सकते हैं। उन्हें तुरंत मापने से आयामी विचलन हो सकता है। परिशुद्धता निरीक्षण के लिए आमतौर पर माप से पहले पुर्जे का तापमान स्थिर होना आवश्यक होता है।
- स्थिर निरीक्षण स्थितियों को बनाए रखें
- गर्म घटकों को तुरंत मापने से बचें
- वर्कपीस और मापने वाले उपकरण के बीच तापमान के अंतर को नियंत्रित करें।
- तापमान संबंधी माप त्रुटियों को कम करें
- सटीक घटकों को तापमान स्थिरीकरण के लिए पर्याप्त समय दें
तापमान पर उचित नियंत्रण से उच्च परिशुद्धता वाले आयामी डेटा की विश्वसनीयता में सुधार होता है।
मापन उपकरण अंशांकन प्रबंधन को सुदृढ़ करें
मापन उपकरण लंबे समय तक उपयोग करने पर घिस सकते हैं या उनकी सटीकता कम हो सकती है। यहां तक कि जब ऑपरेटर सही मापन प्रक्रिया का पालन करता है, तब भी गलत उपकरण अविश्वसनीय परिणाम दे सकते हैं। निर्माताओं को मापन उपकरण के प्रकार, उपयोग की आवृत्ति और सटीकता वर्ग के अनुसार अंशांकन कार्यक्रम निर्धारित करना चाहिए।
सामान्य माप उपकरणों को साफ-सुथरा रखना चाहिए और उन्हें उचित तरीके से संग्रहित करना चाहिए ताकि उन पर प्रभाव पड़ने से होने वाली क्षति, जंग लगने और असामान्य भार से बचाव हो सके। उच्च परिशुद्धता वाले निरीक्षण उपकरणों के विस्तृत स्थिति रिकॉर्ड और अंशांकन दस्तावेज़ भी उपलब्ध होने चाहिए।
सीएनसी टर्निंग निरीक्षण तकनीक से मशीनिंग की गुणवत्ता में सुधार होता है।
सीएनसी टर्निंग निरीक्षण केवल कुछ आयामों को मापने तक सीमित नहीं है। यह घटक की गुणवत्ता निर्धारित करने के लिए आयामी निरीक्षण, ज्यामितीय सहनशीलता निरीक्षण, थ्रेड निरीक्षण, सतह गुणवत्ता निरीक्षण, प्रथम-टुकड़ा निरीक्षण, प्रक्रिया-वार निगरानी और अंतिम निरीक्षण को संयोजित करता है। कैलिपर और माइक्रोमीटर से बाहरी व्यास और लंबाई की त्वरित जाँच की जा सकती है। आंतरिक बोर की जाँच आंतरिक मापन उपकरणों से की जा सकती है। रिंग गेज और प्लग गेज का उपयोग करके थ्रेड की जाँच की जा सकती है। आवश्यक सटीकता के अनुसार डायल इंडिकेटर, राउंडनेस टेस्टर या कोऑर्डिनेट मेजरिंग मशीन का उपयोग करके गोलाई, संकेंद्रण और रनआउट का निरीक्षण किया जा सकता है। अधिक विश्वसनीय डेटा प्राप्त करने के लिए विशेष रफनेस टेस्टर से सतह की खुरदरापन को मापा जा सकता है। बैच सीएनसी टर्निंग उत्पादन में, प्रथम-टुकड़ा निरीक्षण प्रोग्रामिंग और सेटअप त्रुटियों को कम करता है, प्रक्रिया-वार निरीक्षण उपकरण घिसाव के कारण होने वाले आयामी परिवर्तनों की पहचान करता है, और अंतिम निरीक्षण यह पुष्टि करता है कि तैयार घटक वितरण आवश्यकताओं को पूरा करते हैं। साथ ही, निरीक्षण तापमान, वर्कपीस की स्थिति, मापन उपकरण अंशांकन और मानकीकृत संचालन प्रक्रियाओं को लगातार नियंत्रित करना आवश्यक है। एक व्यवस्थित निरीक्षण प्रक्रिया स्थापित करने से निर्माताओं को घटकों की गुणवत्ता की सटीक निगरानी करने, बैच दोषों और पुनर्कार्य को कम करने और सीएनसी टर्निंग संचालन में आयामी स्थिरता, उत्पादन स्थिरता और उत्पाद विश्वसनीयता में सुधार करने की अनुमति मिलती है।
















