
एल्यूमीनियम मिश्र धातु की कम घनत्व, उच्च तापीय चालकता और कटिंग टूल्स से चिपकने की प्रबल प्रवृत्ति के कारण, इसकी टर्निंग में विशेष चुनौतियाँ आती हैं। मशीनिंग के दौरान, बिल्ट-अप एज निर्माण, सतह का फटना और आयामी भिन्नता जैसी समस्याएँ आसानी से उत्पन्न हो सकती हैं। स्थिर मशीनिंग परिणाम प्राप्त करने के लिए टूलिंग, कटिंग पैरामीटर, चिप निकासी और क्लैम्पिंग स्थिरता में अनुकूलन आवश्यक है, जिससे सतह की गुणवत्ता और मशीनिंग दक्षता दोनों में सुधार होता है।
एल्यूमीनियम मिश्र धातु की मशीनिंग की कटाई विशेषताएँ और बुनियादी नियंत्रण
एल्यूमीनियम मिश्र धातुओं में खराद के दौरान बिल्ट-अप एज और एडहेसिव वियर बनने की प्रवृत्ति होती है। हालांकि काटने के लिए लगने वाला बल अपेक्षाकृत कम होता है, लेकिन औजार की तीक्ष्णता और सतह की फिनिशिंग की आवश्यकताएं काफी अधिक होती हैं। मशीनिंग स्थिरता मुख्य रूप से ऊष्मा वितरण और घर्षण व्यवहार पर निर्भर करती है।
तापीय चालकता और विरूपण नियंत्रण
हालांकि एल्युमिनियम गर्मी को जल्दी से फैला देता है, फिर भी स्थानीय तापमान में वृद्धि सतह की गुणवत्ता को प्रभावित कर सकती है।
- स्थानीय नरमी और टूटने से बचाने के लिए कटाई क्षेत्र में गर्मी की सांद्रता को नियंत्रित करें।
- तापमान में उतार-चढ़ाव को कम करने के लिए निरंतर कटाई जारी रखें।
- वर्कपीस के तापमान में वृद्धि को कम करने के लिए कुशल शीतलन का उपयोग करें।
- सामग्री के चिपकने से बचने के लिए एक ही जगह पर ज्यादा देर तक न रुकें।
- काटने के बल में होने वाले बदलावों को स्थिर करें
- ऊष्मा संचय को कम करने के लिए मशीनिंग की गति को एकसमान बनाए रखें।
स्थिर तापीय नियंत्रण से सतह की एकरूपता में सुधार होता है।
निर्मित किनारे दमन विधियाँ
बिल्ट-अप एज सीधे तौर पर आयामी सटीकता और सतह की फिनिश को प्रभावित करता है।
- घर्षण को कम करने के लिए तेज धार वाले सकारात्मक रेक उपकरणों का उपयोग करें।
- चिपकने की प्रवृत्ति को कम करने के लिए काटने की गति बढ़ाएँ।
- चिप निकासी को बेहतर बनाने के लिए लेपित उपकरणों का उपयोग करें।
- कटाई में ठहराव से बचने के लिए फीड दर को अनुकूलित करें
- कटिंग ज़ोन को साफ रखें
- स्थिर कटिंग तापमान बनाए रखें
किनारों पर जमाव को कम करने से सतह की एकरूपता में सुधार होता है।
वर्कपीस की कठोरता और क्लैम्पिंग स्थिरता
एल्युमिनियम की कठोरता अपेक्षाकृत कम होती है, जिससे क्लैंपिंग के दौरान इसमें कंपन और विरूपण होने की संभावना रहती है।
- क्लैम्पिंग से होने वाले नुकसान को कम करने के लिए मुलायम जॉ का उपयोग करें।
- विरूपण से बचने के लिए क्लैम्पिंग बल को नियंत्रित करें।
- कठोरता बढ़ाने के लिए सपोर्ट पॉइंट जोड़ें
- कंपन को कम करने के लिए ओवरहैंग की लंबाई कम करें
- फिक्स्चर की संकेंद्रता की सटीकता की जाँच करें
- दोहराने योग्य क्लैम्पिंग स्थितियों को बनाए रखें
स्थिर क्लैम्पिंग से मशीनिंग की विश्वसनीयता में सुधार होता है।
एल्युमिनियम मिश्र धातु टर्निंग टूल चयन तकनीकें
एल्यूमीनियम टर्निंग में कटिंग टूल्स मुख्य घटक होते हैं। इनका प्रदर्शन कटिंग की स्थिरता, सतह की फिनिश और मशीनिंग दक्षता को सीधे प्रभावित करता है। चूंकि एल्यूमीनियम नरम होता है और चिपकने की प्रवृत्ति रखता है, इसलिए टूल की तीक्ष्णता, सतह की चिकनाई और चिप निकासी क्षमता अत्यंत महत्वपूर्ण हैं। गलत टूल का चयन, पैरामीटर सही होने पर भी, बिल्ट-अप एज, आसंजन या आयामी विचलन का कारण बन सकता है।
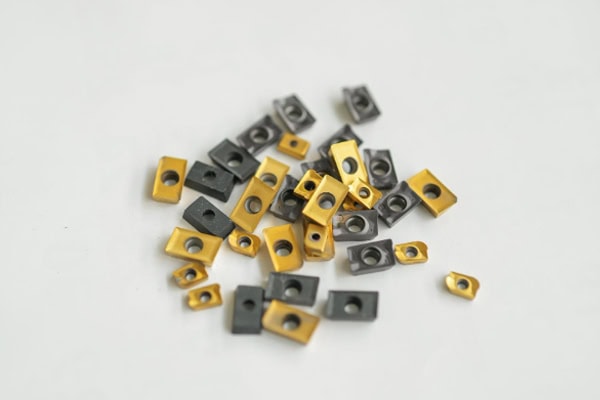
उपकरण ज्यामिति अनुकूलन
कटाई के दौरान उपकरण की ज्यामिति सामग्री के प्रवाह और घर्षण को निर्धारित करती है।
- काटने के प्रतिरोध और विरूपण को कम करने के लिए बड़े धनात्मक रेक कोण का उपयोग करें।
- संपर्क घर्षण और गर्मी को कम करने के लिए क्लीयरेंस कोण बढ़ाएँ।
- काटने की धार की तीक्ष्णता में सुधार करके चीरने और किनारे पर जमाव को कम करें।
- कठोरता और सतह की फिनिश के बीच संतुलन बनाए रखने के लिए नोज रेडियस को अनुकूलित करें।
- चिप प्रवाह को बेहतर बनाने के लिए पॉलिश किए हुए रेक फेस का उपयोग करें।
- रफिंग और फिनिशिंग चरणों के लिए ज्यामिति को समायोजित करें
- चिपकने से रोकने के लिए एज होन की स्थिति को नियंत्रित करें
अनुकूलित ज्यामिति से चिप का प्रवाह बेहतर होता है और सतह की बनावट अधिक महीन होती है।
उपकरण सामग्री और कोटिंग का चयन
एल्युमिनियम के विभिन्न ग्रेड के लिए अलग-अलग टूल सिस्टम की आवश्यकता होती है।
- उच्च परिशुद्धता वाली मशीनिंग के लिए अति महीन दाने वाला कार्बाइड
- चिपकने से रोकने वाली फिनिशिंग के लिए दर्पण-पॉलिश किए गए उपकरण
- डीएलसी कोटिंग घर्षण गुणांक को कम करती है।
- अति सूक्ष्म सतह परिष्करण के लिए बिना कोटिंग वाले तेज औजार
- बाधित कटाई की स्थितियों के लिए मजबूत उपकरण
- सिलिकॉन की मात्रा और कठोरता के आधार पर टूल ग्रेड का चयन करें।
- उच्च गति की मशीनिंग के लिए ऊष्मा प्रतिरोधी उपकरणों को प्राथमिकता दें।
सही सामग्री का चयन उपकरण के जीवनकाल और स्थिरता को बढ़ाता है।
उपकरण घिसाव नियंत्रण रणनीति
औजारों की घिसावट का सीधा असर आयामी स्थिरता पर पड़ता है।
- टूल टिप के घिसाव और टूटन की नियमित रूप से जांच करें।
- काटने की आवाज़ और कंपन में होने वाले परिवर्तनों की निगरानी करें
- आयामी विचलन के रुझानों पर नज़र रखें
- अत्यधिक घिसे हुए औजारों से मशीनिंग करने से बचें।
- असामान्य घिसाव को कम करने के लिए कटिंग लोड को नियंत्रित करें।
- बैच उत्पादन के लिए प्रतिस्थापन चक्र स्थापित करें
- टूल की स्थिति की पुष्टि करने के लिए टेस्ट कट करें।
स्थिर घिसाव नियंत्रण से स्थिरता में सुधार होता है।
उपकरण चयन और प्रक्रिया मिलान रणनीति
उपकरण का चयन करते समय मशीनिंग की स्थितियों को ध्यान में रखना आवश्यक है।
- खुरदरापन के लिए ऐसे मजबूत औजारों का उपयोग करें जो झटके सह सकें।
- सतह की गुणवत्ता सुधारने के लिए फिनिशिंग के दौरान तेज औजारों का प्रयोग करें।
- उच्च गति की मशीनिंग के लिए कम घर्षण वाली कोटिंग्स का उपयोग करें।
- लंबे समय तक चलने वाले उत्पादन कार्यों के लिए घिसाव-प्रतिरोधी उपकरणों का उपयोग करें।
- बीच-बीच में कटाई करते समय चिपिंग रोधी उपकरणों का उपयोग करें।
- उच्च परिशुद्धता वाले छोटे बैचों के लिए स्थिर उपकरण चुनें।
सही मिलान से समग्र मशीनिंग स्थिरता में सुधार होता है।
कटिंग पैरामीटर और कूलिंग ऑप्टिमाइजेशन विधियाँ
काटने के मापदंड मशीनिंग स्थिरता को बहुत प्रभावित करते हैं। गति, फीड और कटाई की गहराई के बीच का संबंध ऊष्मा उत्पादन, काटने के बल और सतह की गुणवत्ता के रुझान को निर्धारित करता है।
काटने की गति अनुकूलन
काटने की गति उत्पादकता और सामग्री विरूपण व्यवहार दोनों को प्रभावित करती है।
- सामग्री की गुणवत्ता के अनुसार गति सीमा को समायोजित करें।
- गति में उतार-चढ़ाव से बचने के लिए स्पिंडल की गति को स्थिर बनाए रखें।
- रफिंग और फिनिशिंग के लिए अलग-अलग गति रणनीतियाँ
- कम गति से काटने से बचें जिससे चिपकने की समस्या हो सकती है।
- काटने की गति को उपकरण की तीक्ष्णता के अनुरूप रखें।
- परीक्षण कटाई के माध्यम से इष्टतम स्थिर सीमा निर्धारित करें
- स्थिरता के लिए गति में उतार-चढ़ाव को नियंत्रित करें।
स्थिर गति से ताप संचय कम होता है।
शीतलक उपयोग रणनीति
शीतलन प्रणाली तापमान और चिप निकासी दोनों को प्रभावित करती है।
- कटिंग ज़ोन को साफ करने के लिए हाई-फ्लो कूलेंट का उपयोग करें।
- टूल टिप की ओर नोजल की दिशा को अनुकूलित करें
- बेहतर प्रवाह के लिए कम चिपचिपाहट वाले शीतलक का चयन करें।
- अंतिम चरण के दौरान शीतलन की तीव्रता को समायोजित करें।
- संदूषण से बचने के लिए शीतलक को फ़िल्टर करें
- स्थिर दबाव प्रणाली बनाए रखें
- शीतलक प्रवाह में गतिरोध उत्पन्न होने से रोकें
अच्छी शीतलन प्रणाली से उपकरण का जीवनकाल और सतह की गुणवत्ता में काफी सुधार होता है।
फीड और कट की गहराई का नियंत्रण
ये पैरामीटर काटने के भार और स्थिरता को निर्धारित करते हैं।
- रफिंग की दक्षता बढ़ाने के लिए कट की गहराई अधिक रखें।
- सतह की गुणवत्ता में सुधार के लिए फिनिशिंग के दौरान फीड दर कम करें।
- अचानक भार परिवर्तन से होने वाले कंपन से बचें।
- कटाई की मोटाई एकसमान बनाए रखें।
- स्तरित मशीनिंग रणनीतियों का उपयोग करें
- टूल की कठोरता के अनुसार फ़ीड को समायोजित करें
- कटाई को निरंतर और स्थिर रखें।
उचित संयोजन से आयामी भिन्नता कम हो जाती है।
चिप निकासी और सतह गुणवत्ता सुधार
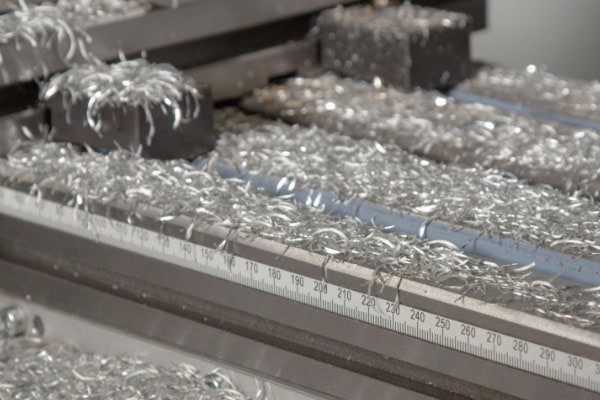
एल्यूमीनियम को खरादने की प्रक्रिया के दौरान अक्सर लगातार छोटे-छोटे टुकड़े निकलते हैं। यदि इन टुकड़ों को ठीक से तोड़ा और हटाया नहीं जाता है, तो ये औजार या वर्कपीस के चारों ओर लिपट सकते हैं, जिससे खरोंच, आकार में विचलन और औजार को नुकसान हो सकता है।
चिप निर्माण तंत्र और नियंत्रण
चिप का आकार पदार्थ के विरूपण और अपरूपण स्थिरता पर निर्भर करता है।
- चिप कर्ल त्रिज्या को नियंत्रित करने के लिए शियर कोण को समायोजित करें
- प्लास्टिक के प्रवाह को प्रभावित करने के लिए काटने की गति का उपयोग करें
- चिप की मोटाई बदलने के लिए फीड दर को समायोजित करें।
- आसंजन को कम करने के लिए रेक कोण को अनुकूलित करें
- सामग्री की नरमी को बदलने के लिए तापमान को नियंत्रित करें
- फ्रैक्चर उत्पन्न करने के लिए चिप ब्रेकर ज्यामिति का उपयोग करें
स्थिर चिप निर्माण से मशीनिंग की निरंतरता में सुधार होता है।
चिप ब्रेकर और संरचनात्मक अनुकूलन
चिप नियंत्रण में टूल की ज्यामिति महत्वपूर्ण भूमिका निभाती है।
- विशेष एल्युमीनियम चिप ब्रेकर इंसर्ट का उपयोग करें
- घर्षण को कम करने के लिए रेक की सतह को पॉलिश करें
- चिप के प्रवाह को निर्देशित करने के लिए टूल के कोण को समायोजित करें।
- उलझने से बचने के लिए नाक की त्रिज्या को अनुकूलित करें
- सुचारू प्रवाह के लिए सकारात्मक रेक ज्यामिति का उपयोग करें
- चिप निकासी मार्ग को स्पष्ट बनाए रखें
उचित संरचना से चिप्स का जमाव नहीं होता है।
शीतलक और चिप निकासी तालमेल
शीतलन का सीधा प्रभाव चिप के टूटने की क्षमता पर पड़ता है।
- कटिंग ज़ोन में उच्च दबाव वाले शीतलक का प्रयोग करें
- नोजल को चिप निकास पथ की ओर रखें
- आंतरायिक और निरंतर शीतलन को मिलाएं
- चिप्स को बाहर निकालने के लिए शीतलक प्रवाह बढ़ाएँ
- चिप जमाव पैदा करने वाले डेड ज़ोन से बचें
- फ़िल्टर सिस्टम का नियमित रखरखाव करें।
सिनर्जी से टूल पर पड़ने वाला भार काफी कम हो जाता है।
सतही खुरदरापन का निर्माण और सुधार
सतह की गुणवत्ता चिप निकासी और उपकरण की स्थिति से प्रभावित होती है।
- अंतिम रूप देने के लिए तेज औजारों का प्रयोग करें।
- चिपकने की समस्या को कम करने के लिए काटने की गति बढ़ाएँ।
- कम खुरदरापन के लिए फ़ीड दर को नियंत्रित करें
- नाक की त्रिज्या संक्रमण को अनुकूलित करें
- द्वितीयक कटने के निशानों से बचें
- निरंतर कटाई प्रक्रिया बनाए रखें
सतह की बेहतर गुणवत्ता से असेंबली की सटीकता बढ़ती है।
चिप उलझाव और मशीन सुरक्षा नियंत्रण
चिप उलझाव गुणवत्ता और सुरक्षा दोनों को प्रभावित करता है।
- स्वचालित चिप कन्वेयर स्थापित करें
- चिप हटाने वाली प्रणालियों का उपयोग करें
- चिप चैनलों को नियमित रूप से साफ करें
- लंबी चिप निर्माण अनुपात को कम करें
- स्पिंडल या फिक्स्चर पर चिप्स के फंसने से रोकें
- मशीन के संचालन की लगातार निगरानी करें
सुरक्षा नियंत्रण से उत्पादन स्थिरता में सुधार होता है।
सतही स्थिरता के लिए प्रक्रिया तालमेल
सतह की स्थिरता कई परस्पर क्रिया करने वाले कारकों पर निर्भर करती है।
- उपकरणों के घिसाव की स्थिर स्थिति बनाए रखें
- कटिंग पैरामीटर को लगातार अनुकूलित करें
- मशीन के कंपन के प्रभाव को कम करें
- स्थिर शीतलन प्रणाली संचालन सुनिश्चित करें
- मशीनिंग पैरामीटर सिस्टम को मानकीकृत करें
- अनुकूलन के लिए ट्रायल कट करें
बहु-कारक सहक्रिया स्थिर सतह गुणवत्ता सुनिश्चित करती है।
















