
उच्च-प्रदर्शन प्लास्टिक सीएनसी मशीनिंग देखने में साधारण प्लास्टिक प्रसंस्करण के समान लग सकती है, लेकिन व्यवहार में यह अक्सर कहीं अधिक कठिन होती है। इसका कारण केवल यह नहीं है कि सामग्री अधिक महंगी होती है, बल्कि यह भी है कि कटाई के दौरान ये सामग्रियां विरूपण, खुरदरापन, आयामी विचलन और अस्थिर सतह गुणवत्ता के प्रति अधिक संवेदनशील होती हैं।
उच्च-प्रदर्शन प्लास्टिक सीएनसी मशीनिंग क्या है?
उच्च प्रदर्शन वाले प्लास्टिक की मशीनिंग करना कठिन क्यों है?
उच्च-प्रदर्शन वाले प्लास्टिक आमतौर पर इंजीनियरिंग या विशेष प्रकार के प्लास्टिक होते हैं, जैसे कि PEEK, PPS, PI, PEI, PTFE, आदि। इन सामग्रियों में उच्च तापमान प्रतिरोध, संक्षारण प्रतिरोध, अच्छा इन्सुलेशन और उच्च शक्ति जैसे गुण होते हैं। इनका व्यापक रूप से चिकित्सा, सेमीकंडक्टर, ऑटोमोटिव, एयरोस्पेस और सटीक उपकरण उद्योगों में उपयोग किया जाता है। हालांकि, इन सामग्रियों में कुछ विशिष्ट मशीनिंग विशेषताएं भी होती हैं: कुछ अत्यधिक कठोर होती हैं और काटने के दौरान तार जैसी संरचना उत्पन्न करती हैं; कुछ ऊष्मीय रूप से संवेदनशील होती हैं और उपकरण के गर्म होते ही नरम हो जाती हैं; कुछ में कठोरता की कमी होती है और थोड़े से बल से भी दबाने पर आसानी से विकृत हो जाती हैं। दूसरे शब्दों में, इनका प्रदर्शन जितना बेहतर होगा, इन्हें नियंत्रित करने के लिए उतनी ही अधिक सटीकता की आवश्यकता होगी।
ये कठिनाइयाँ कहाँ से उत्पन्न होती हैं?
उच्च-प्रदर्शन प्लास्टिक सीएनसी मशीनिंग में आने वाली मुख्य कठिनाइयाँ आमतौर पर तीन पहलुओं से उत्पन्न होती हैं:
सबसे पहले, सामग्री के थर्मल विरूपण का खतरा;
दूसरा, कटाई के बाद पुनः सक्रिय होना और तनाव से मुक्ति;
तीसरा, एक ही समय में आयामी सटीकता और सतह की गुणवत्ता दोनों को प्राप्त करने में आने वाली कठिनाई।
इसलिए, इस प्रकार की मशीनिंग केवल "काट-छांट" करने के बारे में नहीं है, बल्कि सामग्री के गुणों, उपकरण मापदंडों, फिक्सचरिंग विधियों और प्रक्रिया की लय को संतुलित करने के बारे में है।
उच्च-प्रदर्शन प्लास्टिक सीएनसी मशीनिंग कैसे करें?
मशीनिंग से पहले सामग्री का मूल्यांकन
मशीन चालू करने से पहले, सामग्री की गुणवत्ता, मोटाई, आंतरिक तनाव और उपयोग के उद्देश्य की पुष्टि करना आवश्यक है। विभिन्न प्लास्टिक के लिए तापमान, स्पिंडल गति और फ़ीड सेटिंग्स बिल्कुल अलग-अलग होती हैं। उदाहरण के लिए, PEEK उच्च परिशुद्धता वाले संरचनात्मक भागों के लिए उपयुक्त है, लेकिन इसके लिए सख्त थर्मल नियंत्रण की आवश्यकता होती है; PTFE का घर्षण गुणांक कम होता है, लेकिन इसमें आयामी अस्थिरता की प्रवृत्ति होती है; PEI विद्युत और उच्च तापमान वाले वातावरण के लिए उपयुक्त है, लेकिन मशीनिंग के दौरान किनारों पर अधिक सटीक नियंत्रण की आवश्यकता होती है।
अधिक सावधानीपूर्वक प्रोग्रामिंग और फिक्सचरिंग
धातुओं के विपरीत, उच्च-प्रदर्शन वाले प्लास्टिक बल का प्रतिरोध नहीं कर सकते। यदि क्लैम्पिंग दबाव बहुत अधिक हो, तो मशीनिंग के दौरान पार्ट ठीक दिख सकता है, लेकिन क्लैम्पिंग छोड़ने के बाद उसमें विकृति आ सकती है। इसलिए, क्लैम्पिंग विधियाँ यथासंभव एकसमान होनी चाहिए। कुछ मामलों में, वैक्यूम फिक्सचरिंग, सॉफ्ट जॉ या विशेष फिक्सचर का उपयोग किया जाना चाहिए। प्रोग्रामिंग में, गहरे सिंगल-पास कटिंग से बचना चाहिए। स्थानीयकृत ऊष्मा संचय को कम करने के लिए लेयर्ड मशीनिंग और स्थिर टूलपाथ का उपयोग किया जाना चाहिए।
रफिंग, फिनिशिंग और निरीक्षण का अलग-अलग नियंत्रण
मशीनिंग प्रक्रिया को सामान्यतः तीन चरणों में विभाजित किया जाता है: रफिंग, सेमी-फिनिशिंग और फिनिशिंग। रफिंग का मुख्य उद्देश्य दक्षता है, जबकि फिनिशिंग का मुख्य उद्देश्य स्थिरता है। प्रत्येक चरण के साथ निरीक्षण किया जाना चाहिए, विशेष रूप से महत्वपूर्ण आयामों, छेदों की स्थिति, सहनशीलता और संयोजन सतहों के लिए। उच्च-प्रदर्शन वाले प्लास्टिक के साथ आम समस्या "भाग की मशीनिंग करने में असमर्थता" नहीं है, बल्कि "यह शुरू में निरीक्षण में पास हो जाता है, लेकिन कुछ समय बाद बदल जाता है।" इसलिए, निरीक्षण न केवल कार्य पूरा होने पर किया जाना चाहिए, बल्कि सामग्री के शिथिलन और स्थिरीकरण के बाद भी किया जाना चाहिए।
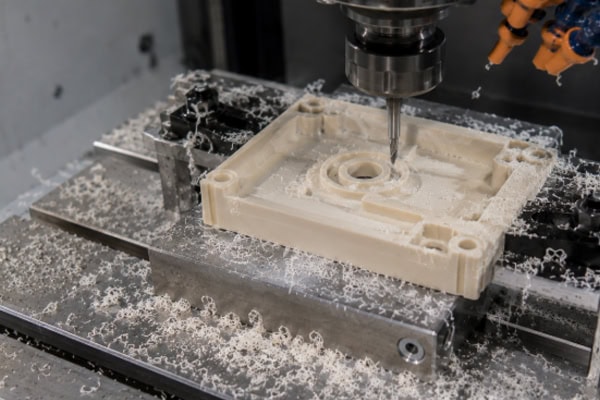
उच्च प्रदर्शन वाले प्लास्टिक की मशीनिंग सही तरीके से कैसे करें
गर्मी नियंत्रण हमारी सर्वोच्च प्राथमिकता है।
प्लास्टिक गर्मी के प्रति अत्यधिक संवेदनशील होते हैं। अत्यधिक गर्मी से काटने पर किनारों का पिघलना, लकीरें बनना, सफेदी आना, आकार में विचलन और यहाँ तक कि औजारों के निशान पड़ना भी संभव है जिन्हें ठीक करना मुश्किल होता है। इसलिए, औजारों को तेज रखना आवश्यक है और प्लास्टिक के लिए उपयुक्त ज्यामिति का उपयोग किया जाना चाहिए। काटने के मापदंडों में "तेज़ गति से शुष्क रगड़" और "धीमी गति से घर्षण" दोनों से बचना चाहिए। चिप्स से होने वाले द्वितीयक घर्षण को कम करने के लिए चिप्स के निकास को भी ठीक से नियंत्रित किया जाना चाहिए।
औजार का चयन सतह की गुणवत्ता निर्धारित करता है।
उच्च-प्रदर्शन प्लास्टिक मशीनिंग के लिए ऐसे तेज औजारों की आवश्यकता होती है जो सुचारू रूप से चिप्स हटाते हों और हल्की कटिंग क्रिया करते हों। यदि कटिंग एज कुंद हो जाती है, तो सामग्री धातु की तरह केवल "काटने में कठिन" नहीं हो जाएगी। इसके बजाय, यह सीधे बर्र, स्ट्रिंगिंग, स्थानीयकृत ताप संचय और एज के टूटने का कारण बनेगी। इसलिए, सामान्य प्लास्टिक मशीनिंग की तुलना में टूल लाइफ मैनेजमेंट अधिक महत्वपूर्ण है। औजारों का उपयोग तब तक नहीं किया जाना चाहिए जब तक कि उनमें अत्यधिक घिसाव न हो जाए।
आयामी स्थिरता प्रक्रिया क्षतिपूर्ति पर निर्भर करती है।
उच्च-प्रदर्शन वाले प्लास्टिक के साथ एक आम समस्या यह है: "मशीनिंग के दौरान यह सही दिखता है, लेकिन ठंडा होने के बाद इसमें विचलन आ जाता है।" ये सामग्रियां ऊष्मीय विस्तार, नमी अवशोषण और आंतरिक तनाव मुक्ति प्रदर्शित करती हैं। इसलिए, अनुभवी मशीनिस्ट अक्सर प्रक्रिया में क्षतिपूर्ति भत्ते छोड़ देते हैं और चरणबद्ध शीतलन, स्थिरीकरण होल्डिंग और पुनर्माप सुधार के माध्यम से अंतिम सटीकता में सुधार करते हैं। उच्च-परिशुद्धता वाले पुर्जों के लिए, प्रक्रिया क्षतिपूर्ति लगभग अनिवार्य है।
विभिन्न सामग्रियों की मशीनिंग में आने वाली कठिनाइयाँ
तिरछी
पीईईके में उच्च शक्ति और उच्च तापमान प्रतिरोध क्षमता होती है और यह उच्च श्रेणी के संरचनात्मक भागों के लिए उपयुक्त है। हालांकि, मशीनिंग के दौरान ऊष्मा संचय के कारण इसके आकार में परिवर्तन होने की संभावना रहती है। इसके लिए उपकरण की अत्यधिक तीक्ष्णता और कटिंग स्थिरता आवश्यक है।
PTFE
पीटीएफई संक्षारण-प्रतिरोधी और कम घर्षण वाला पदार्थ है, लेकिन यह अपेक्षाकृत नरम होता है और आसानी से विकृत हो जाता है। इसे जकड़ना और आकार देना मुश्किल होता है। मशीनिंग के दौरान किनारों के ढहने और वापस अपनी मूल स्थिति में आने पर विशेष ध्यान देना आवश्यक है।
पीईआई / पीपीएस
पीईआई और पीपीएस का उपयोग इलेक्ट्रॉनिक्स, चिकित्सा और औद्योगिक क्षेत्रों में व्यापक रूप से किया जाता है। हालांकि, ये कटिंग की गर्मी और सतह की फिनिश के प्रति संवेदनशील होते हैं। छोटी-मोटी गलतियाँ दिखावट और असेंबली की सटीकता को प्रभावित कर सकती हैं।
सामग्री का चयन उपयोग के अनुरूप होना चाहिए।
सभी उच्च-प्रदर्शन वाले प्लास्टिक उच्च-सटीकता वाले पुर्जों के लिए उपयुक्त नहीं होते। यदि ऊष्मा प्रतिरोध प्राथमिकता है, तो PEEK और PEI बेहतर विकल्प हैं। यदि रासायनिक प्रतिरोध अधिक महत्वपूर्ण है, तो PPS और PTFE बेहतर विकल्प हैं। यदि इन्सुलेशन और हल्केपन जैसे गुण महत्वपूर्ण हैं, तो चयन विशिष्ट कार्य परिस्थितियों के आधार पर किया जाना चाहिए। सही सामग्री का चयन अक्सर बाद में सुधार करने से अधिक महत्वपूर्ण होता है।
उच्च-प्रदर्शन प्लास्टिक सीएनसी मशीनिंग में मुख्य कठिनाइयाँ
गर्मी को नियंत्रित करना मुश्किल है: ये सामग्रियां ऊष्मा के प्रति संवेदनशील होती हैं; अस्थिर कटाई से किनारों का पिघलना और विरूपण हो सकता है, जिससे आयाम और स्वरूप प्रभावित हो सकते हैं।
फिक्सचर लगाना मुश्किल है: सीमित कठोरता का अर्थ है कि अत्यधिक कसने से क्षति होती है, जबकि कम कसने से कंपन होता है।
सटीकता बनाए रखना कठिन है: मशीनिंग के दौरान सही होना, ठंडा होने के बाद आयामी स्थिरता की गारंटी नहीं देता है।
सतह की गुणवत्ता का निर्धारण करना कठिन है: धातु की तुलना में इनमें आसानी से खुरदरापन, तारनुमापन, सफेदी और औजारों के निशान पड़ जाते हैं और इन्हें ठीक करना अधिक कठिन होता है।
सामग्री का चयन कठिन है: विभिन्न उच्च-प्रदर्शन वाले प्लास्टिक में बहुत भिन्नता होती है और उनका मूल्यांकन अनुप्रयोग, तापमान, शक्ति और मशीनीकरण क्षमता के आधार पर किया जाना चाहिए।
आम प्रश्न
ग्राहकों का सबसे आम सवाल यह नहीं होता कि "क्या इसे बनाया जा सकता है," बल्कि यह होता है कि "क्या इसका उत्पादन एकसमान रूप से किया जा सकता है।" उच्च-प्रदर्शन प्लास्टिक सीएनसी मशीनिंग का यही मुख्य लाभ है। सटीक पुर्जों के लिए, एक योग्य पुर्जे का उत्पादन करना मुश्किल नहीं है; चुनौती बैच की एकरूपता, दोहराए जाने योग्य आयामों और असेंबली की विश्वसनीयता में है। पेशेवर मशीनिंग में आमतौर पर शुरुआती चरण से ही सामग्री, उपकरण, फिक्स्चर, पैरामीटर और निरीक्षण योजनाओं पर विचार किया जाता है। इससे रीवर्क कम होता है, लीड टाइम कम होता है और वास्तविक उपयोग में स्थिरता बढ़ती है।
Iनिष्कर्ष में
उच्च-प्रदर्शन प्लास्टिक सीएनसी मशीनिंग का मतलब केवल "मशीन पर अधिक महंगी सामग्री का उपयोग करना" नहीं है। यह प्रक्रिया की समझ, उपकरण नियंत्रण और संचित अनुभव की एक व्यापक परीक्षा है। यदि सामग्री ऊष्मा-संवेदनशील है, तो कटाई के दौरान उत्पन्न ऊष्मा को नियंत्रित करना आवश्यक है; यदि भाग विरूपण के प्रति संवेदनशील है, तो फिटिंग को अनुकूलित करना होगा; यदि उच्च परिशुद्धता की आवश्यकता है, तो निरीक्षण और क्षतिपूर्ति को परिष्कृत करना होगा। इस प्रकार की मशीनिंग किसी एक पैरामीटर के बारे में नहीं है, बल्कि पूरी प्रक्रिया की स्थिरता के बारे में है। जो भी सामग्री के व्यवहार को बेहतर ढंग से समझता है, उसके सटीक आयामों, आकर्षक दिखावट और स्थिर प्रदर्शन वाले पुर्जे बनाने की संभावना अधिक होती है। इसलिए, सही सामग्री का चयन करना, सही प्रक्रिया को परिभाषित करना और हर विवरण को नियंत्रित करना ही स्थिर और सफल उच्च-प्रदर्शन प्लास्टिक सीएनसी मशीनिंग की असली कुंजी है।















