
पीसी (पॉलीकार्बोनेट) एक उच्च-प्रदर्शन वाला प्लास्टिक है जिसका उपयोग इलेक्ट्रॉनिक उपकरणों, चिकित्सा उपकरणों, ऑटोमोटिव घटकों, स्वचालन प्रणालियों और ऑप्टिकल उत्पादों में व्यापक रूप से किया जाता है। इसकी उत्कृष्ट पारदर्शिता, प्रभाव प्रतिरोध, आयामी स्थिरता और ताप प्रतिरोध के कारण यह उपयोगी है। उत्पाद विकास और कम मात्रा में उत्पादन के दौरान, पीसी पुर्जों के निर्माण के लिए सीएनसी मशीनिंग सबसे महत्वपूर्ण विधियों में से एक है। धातु सामग्री की तुलना में, पीसी वजन में हल्का होता है जबकि इसमें अच्छी मजबूती होती है। साधारण प्लास्टिक की तुलना में, पीसी उच्च यांत्रिक शक्ति और प्रभाव प्रतिरोध प्रदान करता है, जिससे यह कई उच्च-स्तरीय औद्योगिक उत्पादों के लिए एक महत्वपूर्ण सामग्री बन जाता है। हालांकि, पीसी में अच्छी मशीनेबिलिटी होने के बावजूद, वास्तविक सीएनसी मशीनिंग के दौरान कई तकनीकी चुनौतियां बनी रहती हैं। इसकी उच्च मजबूती, पारदर्शिता और ताप के प्रति संवेदनशीलता के कारण, अनुचित मशीनिंग मापदंडों से सतह का सफेद होना, आयामी विचलन, अत्यधिक बर्र और यहां तक कि तनाव दरार जैसी समस्याएं आसानी से उत्पन्न हो सकती हैं।
पीसी सामग्री और उसकी मशीनिंग विशेषताओं को समझना
प्लास्टिक उद्योग में पीसी सामग्री का एक महत्वपूर्ण स्थान है। इसका समग्र प्रदर्शन संतुलित है, जो उच्च यांत्रिक शक्ति और उत्कृष्ट प्रभाव प्रतिरोध दोनों प्रदान करता है। साथ ही, पारदर्शी पीसी कांच के समान प्रकाश संचरण प्रदान करता है, जिसके कारण इसका व्यापक रूप से अवलोकन खिड़कियों, सुरक्षात्मक आवरणों, उपकरण पैनलों और ऑप्टिकल घटकों में उपयोग किया जाता है।
पीसी सामग्री में उच्च कठोरता होती है
पीसी की सबसे उल्लेखनीय विशेषताओं में से एक इसकी मजबूत प्रभाव प्रतिरोधक क्षमता है। अत्यधिक बाहरी बल के बावजूद, ऐक्रिलिक की तुलना में इसमें आसानी से दरार पड़ने की संभावना बहुत कम होती है। इस गुण के कारण पीसी पारदर्शी सुरक्षात्मक आवरणों, सुरक्षा अवलोकन खिड़कियों और औद्योगिक सुरक्षा घटकों के लिए एक सामान्य सामग्री है। हालांकि, उच्च कठोरता का अर्थ यह भी है कि काटने के दौरान यह सामग्री आसानी से नहीं टूटती। मशीनिंग के दौरान, यह सामग्री रेशेदार चिप्स और लंबे घुमाव उत्पन्न करती है। धातु की मशीनिंग के विपरीत, जिसमें आमतौर पर छोटे टूटे हुए चिप्स उत्पन्न होते हैं, पीसी की मशीनिंग में अक्सर निरंतर चिप्स बनते हैं। यदि चिप्स को तुरंत नहीं हटाया जाता है, तो वे बार-बार वर्कपीस की सतह से रगड़ खा सकते हैं और सतह की गुणवत्ता को प्रभावित कर सकते हैं।
सामान्य मुद्दों में शामिल हैं:
- मशीनीकृत किनारों पर बर्र का निर्माण
- अव्यवस्थित छेद किनारे
- सतह पर औजार के घिसने के हल्के निशान हैं
- अंतिम कार्यों को पूरा करने में कठिनाई बढ़ गई है
इसलिए, पीसी मशीनिंग के लिए अत्यंत तीक्ष्ण कटिंग टूल्स की आवश्यकता होती है। साथ ही, सामग्री के बार-बार संपीड़न को रोकने और बेहतर मशीनिंग परिणाम प्राप्त करने के लिए उचित चिप निकासी विधियों और टूलपाथ डिजाइन का होना आवश्यक है।
पीसी तापमान के प्रति अपेक्षाकृत संवेदनशील होता है।
हालांकि पीसी में अच्छी ताप प्रतिरोधक क्षमता होती है, फिर भी मशीनिंग के दौरान उत्पन्न होने वाला उच्च तापमान उत्पाद की गुणवत्ता को काफी हद तक प्रभावित कर सकता है। कटिंग टूल के तेज गति से घूमने के कारण, यह सामग्री के लगातार संपर्क में रहता है, जिससे कटिंग क्षेत्र में तापमान बढ़ जाता है। यदि ऊष्मा शीघ्रता से बाहर नहीं निकल पाती है, तो उत्पाद की सतह पर गुणवत्ता संबंधी समस्याएं उत्पन्न हो सकती हैं। कटिंग से उत्पन्न ऊष्मा को कुशलतापूर्वक बाहर न निकालने पर निम्नलिखित समस्याएं उत्पन्न हो सकती हैं:
- सतह को सफ़ेद करना
- स्थानीय पिघलना
- आयामी परिवर्तन
- आंतरिक तनाव में वृद्धि
सामान्य संरचनात्मक भागों के लिए, तापमान में मामूली वृद्धि से कोई स्पष्ट समस्या नहीं होती है। हालांकि, पारदर्शी उत्पादों के लिए, मामूली बदलाव भी अंतिम स्वरूप को प्रभावित कर सकते हैं। ऊष्मा संचय को आमतौर पर स्पिंडल गति, फीड दर और कटिंग गहराई को अनुकूलित करके नियंत्रित किया जाता है। मशीनिंग क्षेत्र में ऊष्मा अपव्यय को बेहतर बनाने के लिए संपीड़ित वायु शीतलन का भी आमतौर पर उपयोग किया जाता है।
पारदर्शी भागों के लिए उच्च स्तरीय मशीनिंग मानकों की आवश्यकता होती है।
पीसी चुनने का एक मुख्य कारण इसकी पारदर्शिता है। पारदर्शी पुर्जों को न केवल आयामी आवश्यकताओं को पूरा करना होता है, बल्कि उनमें उत्कृष्ट प्रकाश संचरण भी होना चाहिए। परिणामस्वरूप, इनकी मशीनिंग आवश्यकताएं सामान्य संरचनात्मक घटकों की तुलना में काफी अधिक होती हैं।
यह विशेष रूप से निम्नलिखित उत्पादों में स्पष्ट है:
- उपकरण अवलोकन खिड़कियाँ
- मेडिकल पारदर्शी कवर
- ऑप्टिकल घटक
- साधन पैनल
मशीनिंग के बाद, ग्राहक अक्सर पारदर्शी पीसी उत्पादों की सतह की स्थिति का प्रत्यक्ष निरीक्षण करते हैं। भले ही आयामी सटीकता सभी आवश्यकताओं को पूरा करती हो, फिर भी दिखाई देने वाले औजारों के निशान, खरोंच, सफेदी या स्थानीय धुंधलापन अस्वीकृति का कारण बन सकते हैं। इसलिए, पारदर्शी भागों की मशीनिंग के लिए न केवल आयामी सटीकता बल्कि उत्कृष्ट सतह फिनिश और दृश्य रूप भी आवश्यक हैं। कई उच्च-गुणवत्ता वाले पारदर्शी पीसी उत्पादों को बेहतर प्रकाशीय स्पष्टता प्राप्त करने के लिए अतिरिक्त फिनिशिंग और पॉलिशिंग प्रक्रियाओं की आवश्यकता होती है।
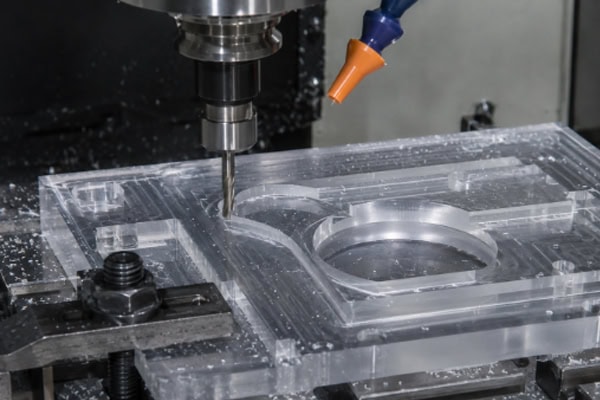
पीसी सीएनसी मशीनिंग के दौरान आने वाली सामान्य समस्याएं
सतह का सफेद होना
पीसी मशीनिंग में सतह का सफेद होना सबसे आम समस्याओं में से एक है।
सामान्य कारणों में शामिल हैं:
- सुस्त काटने वाले उपकरण
- अत्यधिक कटाई तापमान
- अनुचित चारा दरें
- आंतरिक भौतिक तनाव से मुक्ति
जब किसी विशेष सतह पर काटने का दबाव बहुत अधिक हो जाता है, तो पीसी की सतह पर सूक्ष्म संरचनात्मक परिवर्तन हो सकते हैं, जिससे दिखाई देने वाले सफेद निशान बन जाते हैं। सफेदी न केवल दिखावट को प्रभावित करती है, बल्कि यह किसी विशेष क्षेत्र में तनाव के संकेंद्रण का संकेत भी दे सकती है। यदि बाद में उस भाग पर बाहरी बल लगाया जाता है या उसे रासायनिक सफाई सामग्री के संपर्क में लाया जाता है, तो दरार पड़ने का खतरा बढ़ सकता है। इसलिए, मशीनिंग प्रक्रियाओं में काटने के बल और काटने की ऊष्मा को सावधानीपूर्वक नियंत्रित करना आवश्यक है, साथ ही तेज औजारों का उपयोग करना और यथासंभव कम फिनिशिंग लोड का प्रयोग करना भी जरूरी है।
बर्र और स्ट्रिंगिंग संबंधी समस्याएं
पीसी की कठोरता अधिक होने के कारण, काटने के दौरान इसके टुकड़े पूरी तरह से साफ नहीं टूटते। यह समस्या विशेष रूप से निम्नलिखित स्थितियों में आम है:
- ड्रिलिंग
- स्लॉट मशीनिंग
- बाह्य समोच्च कटाई
- छोटे-विशेषता वाली मशीनिंग
इन प्रक्रियाओं के दौरान, खुरदरे और रेशेदार पदार्थ आसानी से उत्पन्न हो जाते हैं। ये अवशेष न केवल दिखावट को प्रभावित करते हैं बल्कि संयोजन में भी बाधा डाल सकते हैं। सील, पारदर्शी आवरण या सटीक संरचनात्मक घटकों की आवश्यकता वाले उत्पादों के लिए, खुरदरे पदार्थ कार्यक्षमता को भी प्रभावित कर सकते हैं। कुछ भाग आयामी निरीक्षण में पास हो सकते हैं लेकिन किनारों की खराब फिनिशिंग के कारण उन्हें फिर से काम करने की आवश्यकता हो सकती है। किनारों की चिकनाई और उत्पाद की एकरूपता सुनिश्चित करने के लिए कई उच्च-गुणवत्ता वाले पीसी घटकों को मशीनिंग के बाद विशेष खुरदरेपन हटाने की प्रक्रियाओं से गुज़ारा जाता है।
पारदर्शिता में कमी
निम्नलिखित मशीनिंग दोषों के कारण पारदर्शिता कम हो सकती है:
- दृश्यमान उपकरण के निशान
- खुरदरी सतह
- स्थानीयकृत जलने के निशान
- अपर्याप्त पॉलिशिंग
इन समस्याओं के कारण प्रकाश का संचरण काफी हद तक कम हो सकता है।
चिकित्सा उपकरण, प्रयोगशाला उपकरण और अवलोकन खिड़की अनुप्रयोगों में यह विशेष रूप से महत्वपूर्ण है, जहां पारदर्शिता सीधे कार्यक्षमता को प्रभावित करती है। सतह की खुरदरापन बढ़ने पर, सामग्री से गुजरते समय प्रकाश बिखर जाता है, जिससे धुंधलापन आ जाता है। इसलिए, पारदर्शी पीसी की मशीनिंग के लिए न केवल अनुकूलित मशीनिंग मापदंडों की आवश्यकता होती है, बल्कि सतह की गुणवत्ता में सुधार के लिए पॉलिशिंग उपचार की भी आवश्यकता होती है।
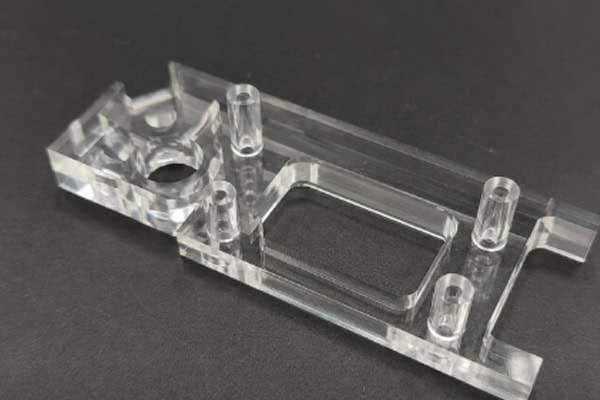
पीसी मशीनिंग की गुणवत्ता को प्रभावित करने वाले कारक
उच्च गुणवत्ता वाले पीसी कंपोनेंट प्राप्त करने के लिए उन्नत उपकरणों से कहीं अधिक की आवश्यकता होती है। उपकरण का चयन, मशीनिंग पैरामीटर और प्रक्रिया नियंत्रण सभी महत्वपूर्ण भूमिका निभाते हैं। उत्कृष्ट मशीनिंग परिणाम केवल उच्च स्तरीय मशीनरी पर निर्भर रहने के बजाय बारीकियों पर सावधानीपूर्वक ध्यान देने से प्राप्त होते हैं।
उपकरण चयन के लिए सख्त आवश्यकताएँ
पीसी एक अपेक्षाकृत नरम प्लास्टिक है जिसमें उच्च कठोरता होती है। यदि काटने वाली धार पर्याप्त तीक्ष्ण न हो, तो सामग्री कटने के बजाय दबने लगती है।
संभावित समस्याओं में निम्नलिखित शामिल हैं:
- सफेद
- गड़गड़ाहट गठन
- औजारों के निशान अधिक स्पष्ट हैं
- खुरदरी सतह
इसलिए, निम्नलिखित उपकरण आमतौर पर उपयोग किए जाते हैं:
- उच्च तीक्ष्णता वाले कार्बाइड उपकरण
- सिंगल-फ्लूट प्लास्टिक-कटिंग टूल्स
- पॉलिश किए हुए किनारों वाले काटने के औजार
ये उपकरण काटने के प्रतिरोध को कम करने और मशीनिंग की गुणवत्ता में सुधार करने में सहायक होते हैं। पारदर्शी भागों से संबंधित परियोजनाओं में, उपकरण की स्थिति अक्सर अंतिम स्वरूप को सीधे निर्धारित करती है। इसलिए, उपकरणों की घिसावट का नियमित रूप से निरीक्षण किया जाना चाहिए और घिसे हुए उपकरणों को तुरंत बदल देना चाहिए।
कटिंग पैरामीटर नियंत्रण चुनौतीपूर्ण है
पीसी मशीनिंग में बेहतर परिणाम प्राप्त करना केवल स्पिंडल की गति बढ़ाने का मामला नहीं है। अत्यधिक उच्च स्पिंडल गति से अत्यधिक गर्मी उत्पन्न हो सकती है, जबकि बहुत धीमी फीड दर से घर्षण के कारण ऊष्मा बढ़ सकती है। अत्यधिक कटाई की गहराई से तनाव का संकेंद्रण भी हो सकता है।
इसलिए, सावधानीपूर्वक संतुलन बनाए रखना आवश्यक है:
- स्पिंडल स्पीड
- फ़ीड दर
- गहराई काटना
- टूलपाथ रणनीति
स्थिर मशीनिंग प्रदर्शन केवल पैरामीटर संयोजनों के निरंतर अनुकूलन के माध्यम से ही प्राप्त किया जा सकता है। यहां तक कि छोटे पैरामीटर परिवर्तन भी अंतिम दृश्य गुणवत्ता को महत्वपूर्ण रूप से प्रभावित कर सकते हैं।
तनाव नियंत्रण उत्पाद के जीवनकाल को प्रभावित करता है
पीसी सामग्री में कुछ मात्रा में अवशिष्ट आंतरिक तनाव होता है। यदि मशीनिंग के दौरान स्थानीय तनाव और बढ़ जाता है, तो बाद में उपयोग के दौरान दरारें पड़ सकती हैं।
यह विशेष रूप से उन वातावरणों में सत्य है जिनमें शामिल हैं:
- शराब के संपर्क में
- रासायनिक सफाई
- दीर्घकालिक लोडिंग
- तापमान में उतार-चढ़ाव
तनाव केंद्रित क्षेत्र दरार पड़ने के प्रति अधिक संवेदनशील होते हैं। इसलिए, उच्च गुणवत्ता वाले पीसी घटकों में अक्सर दीर्घकालिक स्थिरता में सुधार के लिए तनाव-राहत प्रक्रियाएं शामिल होती हैं।
पीसी सीएनसी मशीनिंग की चुनौतियों का समाधान कैसे करें?
हालांकि पीसी मशीनिंग में सफेदी, बर्र निर्माण और तनाव दरार जैसी चुनौतियां आती हैं, लेकिन प्रक्रिया अनुकूलन, शीतलन में सुधार और उचित पोस्ट-प्रोसेसिंग के माध्यम से इन समस्याओं का प्रभावी ढंग से समाधान किया जा सकता है।
मशीनिंग प्रक्रिया मार्ग को अनुकूलित करें
पीसी जैसी ऊष्मा-संवेदनशील और तनाव-संवेदनशील सामग्रियों के लिए, सभी मशीनिंग प्रक्रियाओं को एक ही चरण में पूरा करने का प्रयास अक्सर मशीनिंग त्रुटियों को बढ़ा देता है और सतह की गुणवत्ता को नियंत्रित करना अधिक कठिन बना देता है। चरणबद्ध मशीनिंग दृष्टिकोण प्रत्येक प्रक्रिया को एक विशिष्ट उद्देश्य पर केंद्रित करने की अनुमति देता है, जिससे सटीकता, दक्षता और दिखावट में एक साथ सुधार होता है। यह विशेष रूप से उन भागों के लिए महत्वपूर्ण है जिनमें सख्त सहनशीलता या जटिल ज्यामिति होती है।
सामान्य प्रक्रिया चरणों में शामिल हैं:
- किसी न किसी मशीनिंग
- अर्द्ध परिष्करण
- परिष्करण
- सतह का उपचार
यह दृष्टिकोण तनाव संकेंद्रण और ऊष्मा संचय को कम करने में मदद करता है, साथ ही आयामी स्थिरता में सुधार करता है।
कूलिंग और चिप रिमूवल कंट्रोल में सुधार करें
पीसी मशीनिंग के दौरान, कटिंग हीट और चिप निकासी अंतिम सतह की गुणवत्ता को सीधे प्रभावित करते हैं। यदि हीट को कुशलतापूर्वक नहीं हटाया जाता है, तो सफेदी, पिघले हुए किनारे और गंभीर टूल मार्क्स जैसी समस्याएं उत्पन्न हो सकती हैं। इसी प्रकार, खराब चिप निकासी के कारण चिप्स बार-बार वर्कपीस की सतह से रगड़ खा सकते हैं, जिससे पारदर्शिता और आयामी सटीकता कम हो जाती है। इसलिए, कूलिंग और चिप निकासी को एक साथ अनुकूलित किया जाना चाहिए। उचित कूलिंग कटिंग तापमान को प्रभावी ढंग से कम करती है, जबकि कुशल चिप निकासी सतह के बार-बार संपर्क को रोकती है।
सामान्य तरीकों में शामिल हैं:
- संपीड़ित वायु शीतलन
- न्यूनतम मात्रा स्नेहन (MQL)
- उच्च आवृत्ति चिप निष्कासन
- अनुकूलित टूलपाथ डिज़ाइन
ये उपाय पारदर्शी भागों की गुणवत्ता में सुधार करने और सतह के दोषों को कम करने में सहायक होते हैं।
पोस्ट-प्रोसेसिंग ऑपरेशन जोड़ें
मशीनिंग मापदंडों को सावधानीपूर्वक नियंत्रित करने के बावजूद, पीसी पार्ट्स में मशीनिंग के बाद भी मामूली खरोंच, औजारों के निशान या कुछ जगहों पर धुंधलापन रह सकता है। अतिरिक्त पोस्ट-प्रोसेसिंग प्रक्रियाएं न केवल दिखावट में सुधार करती हैं बल्कि समग्र गुणवत्ता और उपयोगकर्ता अनुभव को भी बढ़ाती हैं। कई उच्च-गुणवत्ता वाले पीसी उत्पाद मशीनिंग के तुरंत बाद वितरित नहीं किए जाते हैं।
अतिरिक्त प्रक्रियाओं में अक्सर निम्नलिखित शामिल होते हैं:
- deburring
- बारीक पॉलिशिंग
- लौ पॉलिशिंग
- सफाई उपचार
ये पोस्ट-प्रोसेसिंग विधियां पारदर्शिता और दिखावट की गुणवत्ता को और बेहतर बनाती हैं।
अक्सर पूछे जाने वाले प्रश्न
सीएनसी मशीनिंग के बाद पारदर्शी पीसी पार्ट्स में दरारें क्यों पड़ जाती हैं?
पीसी पार्ट्स में दरारें आमतौर पर आंतरिक तनाव से संबंधित होती हैं। यदि कटिंग तापमान बहुत अधिक हो, उपकरण पर्याप्त रूप से तेज न हों, या किसी विशेष स्थान पर अत्यधिक कटिंग बल लगे हों, तो सामग्री के अंदर काफी अवशिष्ट तनाव जमा हो सकता है। बाद में जब उत्पाद को अल्कोहल, सफाई एजेंटों, या तापमान में बड़े बदलाव वाले वातावरण के संपर्क में लाया जाता है, तो तनाव-केंद्रित क्षेत्रों में धीरे-धीरे दरारें पड़ सकती हैं। इसलिए, पारदर्शी पीसी उत्पादों को आमतौर पर मशीनिंग मापदंडों के सावधानीपूर्वक नियंत्रण की आवश्यकता होती है और आवश्यकता पड़ने पर, दीर्घकालिक स्थिरता में सुधार के लिए तनाव-निवारक उपचार की आवश्यकता होती है।
निष्कर्ष
पॉलीकार्बोनेट (PC) एक ऐसा प्लास्टिक पदार्थ है जो पारदर्शिता, प्रभाव प्रतिरोध और यांत्रिक मजबूती का संयोजन है, जिसके कारण आधुनिक औद्योगिक विनिर्माण में इसका व्यापक रूप से उपयोग किया जाता है। स्वचालन उपकरणों में अवलोकन खिड़कियों से लेकर चिकित्सा उपकरणों के लिए पारदर्शी आवरणों, साथ ही इलेक्ट्रॉनिक आवरणों और ऑप्टिकल घटकों तक, PC अनेक अनुप्रयोगों में महत्वपूर्ण भूमिका निभाता है। हालांकि इसकी मशीनिंग क्षमता कई पारदर्शी प्लास्टिकों से बेहतर है, फिर भी इसकी उच्च कठोरता और तापीय संवेदनशीलता सीएनसी मशीनिंग के दौरान महत्वपूर्ण चुनौतियां पेश करती हैं। उत्पादन के दौरान आम समस्याओं में सतह का सफेद होना, बर्र बनना, पारदर्शिता में कमी और तनाव के कारण दरारें पड़ना शामिल हैं। उच्च गुणवत्ता वाले उत्पाद प्राप्त करने के लिए, निर्माताओं को सामग्री प्रबंधन, उपकरण चयन, मशीनिंग मापदंडों और पोस्ट-प्रोसेसिंग प्रक्रियाओं को सावधानीपूर्वक नियंत्रित करना चाहिए। विशेष रूप से पारदर्शी PC घटकों के लिए, न केवल आयामी सटीकता आवश्यकताओं को पूरा करना बल्कि उत्कृष्ट दिखावट गुणवत्ता और दीर्घकालिक स्थिरता सुनिश्चित करना भी आवश्यक है।
















