
स्वचालित उपकरणों के विकास के दौरान, अनुसंधान एवं विकास टीमों को पुर्जों के डिज़ाइन को शीघ्रता से सत्यापित करने के साथ-साथ बाद के चरणों में उत्पादन स्थिरता का भी ध्यान रखना आवश्यक होता है। प्रोटोटाइप की डिलीवरी की गति, मशीनिंग की सटीकता, प्रक्रिया की निरंतरता और बैच की स्थिरता, ये सभी विकास कार्यक्रम को प्रभावित कर सकते हैं। सीएनसी मशीनिंग प्रक्रिया की उचित योजना बनाने से पुर्जे डिज़ाइन सत्यापन से लेकर इंजीनियरिंग परीक्षण और बड़े पैमाने पर उत्पादन तक सुचारू रूप से आगे बढ़ पाते हैं, जिससे बार-बार संशोधन और आपूर्तिकर्ता परिवर्तन के कारण होने वाली समय लागत में कमी आती है।
रैपिड प्रोटोटाइपिंग के लिए कौन से स्वचालित उपकरण के पुर्जे उपयुक्त हैं?
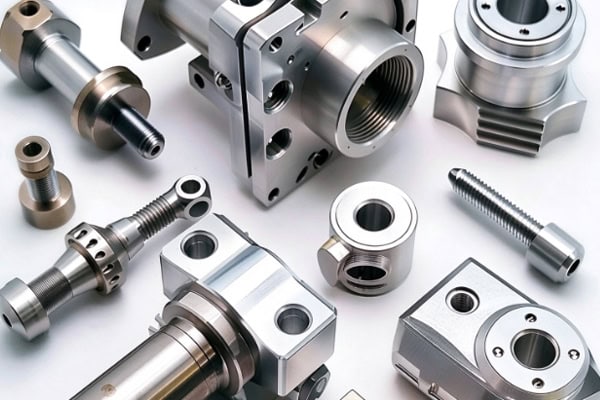
स्वचालित उपकरणों में कई गैर-मानक संरचनात्मक घटक और सटीक कार्यात्मक भाग होते हैं। सीएनसी मशीनिंग 3डी ड्राइंग के आधार पर विभिन्न सामग्रियों और संरचनाओं वाले प्रोटोटाइप को तेजी से तैयार कर सकती है।
उपकरण संरचनात्मक और माउंटिंग पार्ट्स
उपकरण के आधार प्लेट, सपोर्ट फ्रेम, माउंटिंग प्लेट और कनेक्टिंग बेस समग्र असेंबली संबंधों को सीधे प्रभावित करते हैं। प्रोटोटाइप चरण के दौरान, आयामों और माउंटिंग स्थितियों का सावधानीपूर्वक सत्यापन करना आवश्यक है।
- माउंटिंग प्लेट और बेस: छेद की स्थिति, चरणों, संदर्भ सतहों और उपकरण इंटरफेस की पुष्टि करें।
- सहायक संरचनाएं: स्थापना स्थान, कठोरता और समग्र संयोजन संबंधों की जांच करें।
- आधारों को जोड़ना और भागों को कसना: विभिन्न मॉड्यूल के बीच स्थिति और कनेक्शन विधियों की पुष्टि करें।
संरचनात्मक भागों का भौतिक सत्यापन समय रहते पूरा करने से रेखाचित्रों और वास्तविक संयोजन के बीच विसंगतियों की पहचान करने में मदद मिल सकती है।
गति तंत्र और कार्यात्मक भाग
स्वचालित उपकरणों में स्लाइडर, बुशिंग, एडेप्टर, फिक्स्चर और ट्रांसमिशन घटकों में अक्सर सख्त आयामी और फिटिंग संबंधी आवश्यकताएं होती हैं, जिससे कार्यात्मक प्रोटोटाइप सत्यापन के लिए सीएनसी मशीनिंग उपयुक्त हो जाती है।
- शाफ्ट और स्लीव: व्यास, संकेंद्रण और मिलान क्लीयरेंस की पुष्टि पर ध्यान केंद्रित करें।
- फिक्सचर और लोकेटिंग पार्ट्स: स्थिति निर्धारण की सटीकता, क्लैम्पिंग स्पेस और संचालन में आसानी की जांच करें।
- स्लाइडिंग और ट्रांसमिशन पार्ट्स: मोशन फिट, माउंटिंग पोजीशन और सतह की गुणवत्ता पर ध्यान दें।
इन पुर्जों को तेजी से भौतिक प्रोटोटाइप में ढालने के बाद, उनकी गति और संयोजन प्रदर्शन को अधिक सहजता से सत्यापित किया जा सकता है।
स्वचालित उपकरण रैपिड प्रोटोटाइपिंग विकास चक्र को कैसे छोटा कर सकता है?
रैपिड प्रोटोटाइपिंग की कुंजी विनिर्माण के दौरान प्रतीक्षा और पुनर्कार्य को कम करना है, जिससे डिजाइन संबंधी समस्याओं की पहचान और उन्हें यथाशीघ्र ठीक किया जा सके।
मशीनिंग से पहले डीएफएम प्रक्रिया की पूरी समीक्षा करें
औपचारिक मशीनिंग से पहले, संरचना की समीक्षा 3डी मॉडल और इंजीनियरिंग ड्राइंग के आधार पर की जानी चाहिए ताकि यह निर्धारित किया जा सके कि यह सीएनसी विनिर्माण के लिए उपयुक्त है या नहीं।
- मशीनिंग की सुगमता की जाँच करें: गहरी गुहाओं, संकीर्ण स्लॉट, छोटे छेदों और जटिल सतहों के लिए उपकरण पहुँच की स्थितियों का विश्लेषण करें।
- क्लैम्पिंग विधि को अनुकूलित करें: बार-बार सेटअप करने की कठिनाई को कम करने के लिए उपयुक्त लोकेटिंग सतहों और क्लैम्पिंग क्षेत्रों को आरक्षित करें।
- महत्वपूर्ण आयामों को पहचानें: प्रत्येक आयाम पर अत्यधिक सख्त सहनशीलता लागू करने से बचें और उन विशेषताओं पर ध्यान केंद्रित करें जो वास्तव में असेंबली को प्रभावित करती हैं।
विनिर्माण संबंधी कठिनाइयों को पहले से ही हल करने से मशीनिंग के दौरान प्रोग्राम और ड्राइंग में बार-बार संशोधन करने की आवश्यकता कम हो सकती है।
पुर्जे की संरचना के अनुसार मशीनिंग विधि का मिलान करें।
साधारण प्लेट और ब्रैकेट को 3-एक्सिस सीएनसी मशीनों से बनाया जा सकता है, जबकि बहुपक्षीय संरचनाओं के लिए 4-एक्सिस या 5-एक्सिस मशीनिंग का उपयोग किया जा सकता है। शाफ्ट-प्रकार के पुर्जे सीएनसी टर्निंग द्वारा बनाए जा सकते हैं। उपयुक्त मशीनिंग उपकरण का चयन करने से सेटअप की संख्या कम हो सकती है और जटिल संरचनाओं के बीच स्थितिगत संबंध में सुधार हो सकता है।
सहनशीलता आवश्यकताओं के अनुरूप प्रोटोटाइप निरीक्षण प्रक्रिया स्थापित करें
प्रोटोटाइप पूरा होने के बाद, समग्र असेंबली आवश्यकताओं के अनुसार महत्वपूर्ण आयामों और ज्यामितीय सहनशीलता की जाँच उपयुक्त मापन उपकरणों का चयन करके की जानी चाहिए। रेखाचित्रों के अनुसार रेखीय और बाहरी आयामों के लिए कैलिपर्स और माइक्रोमीटर का उपयोग किया जा सकता है, जबकि स्थिति, लंबवतता, संकेंद्रण और जटिल प्रोफाइल जैसी महत्वपूर्ण ज्यामितीय विशेषताओं को निर्देशांक मापन मशीनों या विशेष उपकरणों से सत्यापित किया जा सकता है। इसके बाद प्राप्त परिणामों का उपयोग डिज़ाइन को समय पर समायोजित करने के लिए किया जा सकता है।
मशीनिंग तनाव के कारण प्रोटोटाइप विरूपण को नियंत्रित करना
एल्यूमीनियम माउंटिंग प्लेट, बेस और स्लाइडर जैसे पुर्जों के लिए जिनमें पर्याप्त मात्रा में सामग्री को हटाने की आवश्यकता होती है, प्रोटोटाइपिंग चरण के दौरान अवशिष्ट तनाव और मशीनिंग विरूपण पर विचार करने की आवश्यकता होती है।
- मशीनिंग अलाउंस को उचित रूप से वितरित करें: एक ही ऑपरेशन में बड़ी मात्रा में सामग्री हटाने से बचें, जिससे महत्वपूर्ण तनाव उत्पन्न हो सकता है।
- रफ और फिनिश मशीनिंग को व्यवस्थित करें: पतली दीवारों वाले, बड़े आकार के या उच्च परिशुद्धता वाले पुर्जों के लिए, रफ मशीनिंग को फिनिश मशीनिंग से अलग करके विरूपण को नियंत्रित किया जा सकता है।
- सामग्री की स्थिति के आधार पर तनाव से राहत लागू करें: विशिष्ट एल्यूमीनियम मिश्र धातुओं और संरचनाओं के लिए, सामग्री की स्थिति, सामग्री हटाने की मात्रा और सटीकता आवश्यकताओं के अनुसार एजिंग या अन्य तनाव-राहत प्रक्रियाओं का मूल्यांकन किया जा सकता है।
मशीनिंग तनाव पर उचित नियंत्रण से पुर्जे को फिक्स्चर से हटाने के बाद होने वाले विरूपण और बाद में असेंबली के दौरान होने वाले आयामी परिवर्तनों को कम किया जा सकता है।

रैपिड प्रोटोटाइपिंग को बड़े पैमाने पर उत्पादन में आसानी से कैसे परिवर्तित किया जा सकता है?
प्रोटोटाइप सत्यापन पूरा होने के बाद, मान्य डिजाइन को एक स्थिर उत्पादन समाधान में परिवर्तित करने की आवश्यकता होती है, जिसमें टूलिंग, कटिंग टूल्स, प्रोग्राम और निरीक्षण विधियों पर विशेष ध्यान दिया जाता है।
मान्य मशीनिंग प्रक्रिया को मानकीकृत करें
प्रोटोटाइप परीक्षण के बाद, सत्यापित मशीनिंग समाधान को एक स्थिर उत्पादन प्रक्रिया में व्यवस्थित किया जाना चाहिए।
- प्रोग्राम संस्करण को ठीक करें: मान्य सीएनसी प्रोग्राम और मशीनिंग पैरामीटर को बनाए रखें।
- मशीनिंग डेटम को परिभाषित करें: प्रोटोटाइप सत्यापन परिणामों के आधार पर उत्पादन क्लैम्पिंग डेटम निर्धारित करें।
- प्रमुख मापदंडों को रिकॉर्ड करें: दोहराव योग्य उत्पादन के लिए कटिंग टूल्स, कटिंग पैरामीटर और मशीनिंग अनुक्रमों को व्यवस्थित करें।
संपूर्ण प्रक्रिया प्रलेखन से बड़े पैमाने पर उत्पादन के दौरान बार-बार होने वाले परीक्षण और त्रुटि में लगने वाले समय को कम किया जा सकता है।
छोटे बैच के परीक्षण उत्पादन के दौरान टूलिंग का परिचय दें
विशेष प्रकार के उपकरणों के लिए बड़े पैमाने पर उत्पादन तक प्रतीक्षा करना आवश्यक नहीं है। जिन पुर्जों में स्थिति निर्धारण में उच्च स्तर की पुनरावृति की आवश्यकता होती है, उनके लिए इंजीनियरिंग परीक्षणों या छोटे पैमाने पर उत्पादन के दौरान उपकरण समाधानों का पूर्व-सत्यापन किया जा सकता है।
| विकास के चरण | चरण उद्देश्य | ग्राहक केंद्रित | सीएनसी मशीनिंग कार्य |
| प्रथम लेख प्रोटोटाइपिंग | संरचना और बुनियादी कार्यों को सत्यापित करें | आयाम, संयोजन, स्थान | तीव्र 3-अक्ष, 4-अक्ष और 5-अक्ष मशीनिंग |
| ईवीटी इंजीनियरिंग सत्यापन | इंजीनियरिंग डिजाइन की व्यवहार्यता की पुष्टि करें | कार्य, महत्वपूर्ण आयाम, संयोजन संबंध | प्रोटोटाइप मशीनिंग और डिजाइन समायोजन |
| डीवीटी डिज़ाइन सत्यापन | डिजाइन की परिपक्वता की जांच करें | सहनशीलता, विश्वसनीयता, प्रक्रिया अनुकूलन | छोटे बैचों में मशीनिंग और प्रक्रिया परिशोधन |
| निजी उत्पादन सत्यापन | उत्पादन प्रक्रिया का सत्यापन करें | औजार, निरीक्षण, उत्पादन, चक्र समय | उत्पादन स्थितियों के अंतर्गत परीक्षण मशीनिंग |
| जन उत्पादन | निरंतर वितरण बनाए रखें | स्थिरता, लागत, लीड टाइम, गुणवत्ता | मानकीकृत सीएनसी बैच उत्पादन |
उत्पाद विकास और उत्पादन सत्यापन में EVT, DVT और PVT आमतौर पर उपयोग किए जाने वाले चरण हैं, हालांकि परियोजना प्रबंधन दृष्टिकोण के आधार पर इनकी विशिष्ट परिभाषाएँ भिन्न हो सकती हैं। परीक्षण और सत्यापन चरणों में उपकरण, निरीक्षण और उत्पादन संबंधी दस्तावेज़ों को पहले से शामिल करने से बड़े पैमाने पर उत्पादन शुरू होने के बाद प्रक्रिया संबंधी जोखिमों को कम करने में मदद मिल सकती है।
बैच उत्पादन के अनुरूप निरीक्षण योजना स्थापित करें
बड़े पैमाने पर उत्पादन पूरी तरह से प्रथम उत्पाद निरीक्षण पर निर्भर नहीं हो सकता। महत्वपूर्ण आयामों, उत्पादन मात्रा और गुणवत्ता संबंधी जोखिमों के अनुसार प्रक्रिया के दौरान निरीक्षण और अंतिम निरीक्षण स्थापित किए जाने चाहिए। असेंबली को प्रभावित करने वाले आयामों के लिए, उपकरण घिसाव या क्लैम्पिंग स्थितियों में परिवर्तन के कारण होने वाले आयामी विचलन की पहचान करने के लिए निरीक्षण की आवृत्ति बढ़ाई जा सकती है।
स्वचालित उपकरणों के लिए सीएनसी आपूर्तिकर्ता का चयन करते समय किन क्षमताओं पर विचार किया जाना चाहिए?
स्वचालित उपकरण निर्माताओं के लिए, आपूर्तिकर्ता विभिन्न विकास चरणों में निरंतर सहायता प्रदान कर सकता है या नहीं, यह सीधे तौर पर बाद की खरीद और उत्पादन प्रबंधन को प्रभावित करता है।
कई सामग्रियों और जटिल संरचनाओं को सहारा देता है
स्वचालित उपकरणों के पुर्जों में विभिन्न सामग्रियां शामिल होती हैं, जिसके लिए सामग्री की विशेषताओं के अनुसार काटने के औजारों और प्रक्रियाओं का मिलान करना आवश्यक होता है।
- सामान्य प्रकार की सामग्रियां: स्वचालित उपकरणों में आमतौर पर एल्यूमीनियम मिश्र धातु, स्टेनलेस स्टील, कार्बन स्टील और इंजीनियरिंग प्लास्टिक का उपयोग किया जाता है।
- सामग्री और प्रक्रिया का मिलान: विभिन्न सामग्रियों के लिए अलग-अलग कटिंग टूल्स और मशीनिंग पैरामीटर की आवश्यकता होती है।
- लचीला प्रक्रिया समायोजन: आपूर्तिकर्ताओं को प्रत्येक ऑर्डर पर एक निश्चित समाधान लागू करने के बजाय, पुर्जों की संरचना के अनुसार प्रक्रियाओं को समायोजित करने की आवश्यकता होती है।
स्वचालित उपकरणों के पुर्जों की गुणवत्ता और दक्षता बनाए रखने के लिए उचित सामग्री और प्रक्रिया का मिलान एक महत्वपूर्ण शर्त है।
स्थिर गुणवत्ता नियंत्रण क्षमताओं को बनाए रखें
बैच में उत्पादित पुर्जों के आयामों, सतह उपचार और संयोजन फिट में एकरूपता बनाए रखना आवश्यक है।
- महत्वपूर्ण आयाम निरीक्षण: उपकरण संयोजन और गति को प्रभावित करने वाले आयामों पर ध्यान केंद्रित करें।
- उत्पादन प्रक्रिया के दौरान गुणवत्ता नियंत्रण: उत्पादन के दौरान औजारों के घिसाव और क्लैंपिंग की स्थिति में बदलाव जैसे कारकों की निगरानी करें।
- अंतिम निरीक्षण: आरेख और ऑर्डर की आवश्यकताओं के अनुसार अंतिम निरीक्षण पूर्ण करें और संबंधित अभिलेख सुरक्षित रखें।
स्थिर गुणवत्ता नियंत्रण से बैच-उत्पादित पुर्जों के बीच आयामी भिन्नता को कम किया जा सकता है और अंतिम उपकरण असेंबली के दौरान पुनर्कार्य को न्यूनतम किया जा सकता है।
डिजाइन में बदलावों के प्रति लचीले ढंग से प्रतिक्रिया दें।
स्वचालित उपकरणों में अक्सर अनुसंधान एवं विकास (आर एंड डी) चरण के दौरान छेद की स्थिति में समायोजन, संरचनात्मक अनुकूलन और सामग्री में बदलाव किए जाते हैं। आपूर्तिकर्ताओं को मशीनिंग समाधानों में तेजी से संशोधन करने की क्षमता की आवश्यकता होती है। जिन पुर्जों को अभी पूरी तरह से अंतिम रूप नहीं दिया गया है, उनके सत्यापन के लिए पहले छोटे बैच में मशीनिंग की जा सकती है, और डिज़ाइन को अंतिम रूप देने के बाद उत्पादन मात्रा में धीरे-धीरे वृद्धि की जा सकती है। यह दृष्टिकोण शुरुआती निवेश की अधिकता के जोखिम को कम कर सकता है।
प्रोटोटाइप विकास से लेकर बड़े पैमाने पर उत्पादन तक, स्वचालित उपकरण पुर्जों को प्रक्रिया निरंतरता, आयामी नियंत्रण और उत्पादन स्थिरता का ध्यान रखना आवश्यक है। TiRapid ग्राहकों के आरेखों के आधार पर CNC मिलिंग, टर्निंग और 3-एक्सिस से 5-एक्सिस तक सटीक मशीनिंग सेवाएं प्रदान करता है, जिससे स्वचालित उपकरण पुर्जों को रैपिड प्रोटोटाइपिंग से इंजीनियरिंग परीक्षण, छोटे बैच उत्पादन और बड़े पैमाने पर उत्पादन तक पहुंचने में मदद मिलती है।
















