
सीएनसी टर्निंग में कॉन्सेंट्रिसिटी, प्रिसिजन शाफ्ट मशीनिंग में एक महत्वपूर्ण गुणवत्ता आवश्यकता है, विशेष रूप से ट्रांसमिशन शाफ्ट, स्टेप्ड शाफ्ट, बुशिंग, प्रिसिजन स्लीव, कनेक्टर और अन्य रोटेशनल कंपोनेंट्स के लिए। जब किसी पार्ट में कई कॉन्सेंट्रिक बाहरी व्यास, आंतरिक बोर, शोल्डर या प्रिसिजन मेटिंग सतहें होती हैं, तो केवल व्यक्तिगत आयामी सहनशीलता को नियंत्रित करना उचित असेंबली और संचालन प्रदर्शन सुनिश्चित करने के लिए पर्याप्त नहीं हो सकता है। यदि कॉन्सेंट्रिसिटी या रेडियल रनआउट निर्दिष्ट सहनशीलता से अधिक हो जाता है, तो संचालन के दौरान कंपोनेंट में कंपन, एक्सेंट्रिक रोटेशन, असमान घिसाव या असेंबली संबंधी कठिनाइयाँ हो सकती हैं। सीएनसी टर्निंग, स्थिर स्पिंडल प्रदर्शन, उचित वर्कहोल्डिंग, सुसंगत मशीनिंग डेटम, सटीक टूल कंपनसेशन और इन-प्रोसेस निरीक्षण के माध्यम से कॉन्सेंट्रिसिटी और बैच स्थिरता में सुधार कर सकती है। TiRapid, प्रिसिजन मशीनिंग, डीएफएम सपोर्ट और गुणवत्ता निरीक्षण क्षमताओं के साथ शाफ्ट, स्लीव और अन्य रोटेशनल कंपोनेंट्स के लिए सीएनसी टर्निंग सेवाएं प्रदान करता है।
सीएनसी टर्निंग की संकेंद्रता सटीक पुर्जों के प्रदर्शन को क्यों प्रभावित करती है?
शाफ़्ट घटकों के लिए, संकेंद्रता केवल एक आयामी आवश्यकता नहीं है। यह घूर्णी सटीकता, असेंबली फिट, बेयरिंग प्रदर्शन और घटक सेवा जीवन से निकटता से संबंधित है। जब किसी भाग में कई शाफ़्ट व्यास, आंतरिक बोर, थ्रेडेड सेक्शन और पोजिशनिंग शोल्डर होते हैं, तो उनके केंद्र अक्षों के बीच का संबंध असेंबली के अंतिम प्रदर्शन को सीधे प्रभावित कर सकता है। मोटर, गियरबॉक्स, स्वचालन उपकरण, ऑटोमोटिव ट्रांसमिशन सिस्टम और सटीक मशीनरी में उपयोग किए जाने वाले सटीक घूर्णनशील घटकों को स्थिर घूर्णन बनाए रखना आवश्यक है। विभिन्न शाफ़्ट सेक्शन के बीच महत्वपूर्ण मिसअलाइनमेंट अतिरिक्त रेडियल बल और कंपन उत्पन्न कर सकता है, जिससे पूरे सिस्टम की परिचालन स्थिरता प्रभावित हो सकती है। सटीक सीएनसी टर्निंग के लिए, संकेंद्रता नियंत्रण को पार्ट डिज़ाइन, वर्कहोल्डिंग, मशीनिंग अनुक्रम और अंतिम निरीक्षण के दौरान ध्यान में रखा जाना चाहिए, न कि केवल अंतिम निरीक्षण पर समस्याओं की पहचान करने के लिए निर्भर रहना चाहिए।
संकेंद्रता का रेडियल रनआउट से गहरा संबंध है।
इंजीनियरिंग ड्राइंग में घटक की कार्यात्मक आवश्यकताओं के आधार पर संकेंद्रण, वृत्ताकार रनआउट या कुल रनआउट निर्दिष्ट किया जा सकता है। घूर्णनशील भागों के लिए, रेडियल रनआउट यह बताता है कि घूर्णन के दौरान मशीनीकृत सतह संदर्भ अक्ष से कितना विचलित होती है, जबकि संकेंद्रण नियंत्रित विशेषता के केंद्र और आधार अक्ष के बीच संबंध को दर्शाता है। उत्पादन के दौरान, एक ही सेटअप में कई शाफ्ट व्यास की मशीनिंग करने से पुनःस्थापन त्रुटियों को कम किया जा सकता है और विभिन्न विशेषताओं के बीच संबंध बनाए रखने में मदद मिलती है। सटीक सीएनसी टर्निंग आपूर्तिकर्ता ड्राइंग की आवश्यकताओं और भाग की ज्यामिति के आधार पर निरीक्षण के लिए डायल इंडिकेटर, वी-ब्लॉक, विशेष गेज या सीएमएम उपकरण का उपयोग कर सकते हैं।
शाफ्ट घटकों के लिए संकेंद्रण का सावधानीपूर्वक नियंत्रण आवश्यक है।
शाफ़्ट घटकों में अक्सर कई मशीनिंग ज़ोन होते हैं, जिनमें बेयरिंग सीट, सीलिंग सतहें, पोजिशनिंग शोल्डर, थ्रेडेड सेक्शन और कनेक्शन एंड शामिल हैं। जब इन क्षेत्रों को एक साथ घूमना होता है या अन्य घटकों के साथ सटीक रूप से जुड़ना होता है, तो असेंबली के प्रदर्शन की गारंटी के लिए प्रत्येक व्यक्तिगत व्यास को नियंत्रित करना पर्याप्त नहीं होता है। उदाहरण के लिए, एक शाफ़्ट पर दो बेयरिंग सीट अपने आयामी सहनशीलता को पूरा कर सकती हैं, फिर भी उनके बीच महत्वपूर्ण अक्षीय बेमेल हो सकता है। असेंबली के बाद, यह स्थिति घूर्णीय प्रतिरोध, कंपन या समय से पहले घिसाव का कारण बन सकती है। सटीक ट्रांसमिशन शाफ़्ट, रोबोटिक जॉइंट शाफ़्ट, स्वचालन उपकरण शाफ़्ट और सटीक यांत्रिक शाफ़्ट के लिए, महत्वपूर्ण डेटम और मिलान क्षेत्रों को डिज़ाइन चरण के दौरान परिभाषित किया जाना चाहिए और सीएनसी टर्निंग प्रक्रिया के दौरान लगातार बनाए रखा जाना चाहिए।
सीएनसी टर्निंग में संकेंद्रण को कौन से कारक प्रभावित करते हैं?
सीएनसी टर्निंग की संकेंद्रता मशीन की स्थिति, टूलिंग, वर्कपीस की विशेषताओं, वर्कहोल्डिंग, कटिंग मापदंडों और तापमान में बदलाव से प्रभावित होती है। इनमें से किसी भी कारक में महत्वपूर्ण बदलाव से सटीक शाफ्ट घटकों में अक्षीय या रेडियल विचलन बढ़ सकता है। TiRapid की टर्निंग संबंधी जानकारी स्पिंडल की सटीकता, मशीन की कठोरता, क्लैम्पिंग विधियों, टूल की स्थिति और तापमान में बदलाव को भी टर्निंग सटीकता को प्रभावित करने वाले महत्वपूर्ण कारकों के रूप में दर्शाती है।
स्पिंडल की सटीकता घूर्णीय स्थिरता निर्धारित करती है।
सीएनसी लेथ स्पिंडल मशीनिंग के दौरान वर्कपीस को घुमाता है, इसलिए स्पिंडल की सटीकता कटिंग की स्थिति को सीधे प्रभावित करती है। यदि स्पिंडल में अत्यधिक रनआउट, बेयरिंग घिसाव, या लंबे समय तक संचालन के बाद सटीकता में गिरावट आती है, तो सटीक रूप से प्रोग्राम किया गया टूल पाथ भी स्थिर कॉन्सेंट्रिसिटी उत्पन्न करने में विफल हो सकता है। सटीक सीएनसी टर्निंग के लिए स्पिंडल की स्थिति, टरेट की स्थिति की सटीकता और मशीन की ज्यामिति का नियमित निरीक्षण आवश्यक है, जिसके बाद मशीन के उपयोग के आधार पर उचित रखरखाव और कैलिब्रेशन किया जाता है। एक स्थिर मशीन फाउंडेशन बैच उत्पादन के दौरान आयामी विचलन को कम करने में मदद करता है और विभिन्न उत्पादन चरणों के बीच दोहराव में सुधार करता है।
वर्कहोल्डिंग से डेटम स्थिरता निर्धारित होती है।
वर्कहोल्डिंग, सीएनसी टर्निंग की कॉन्सेंट्रिसिटी को प्रभावित करने वाला एक महत्वपूर्ण कारक है। मानक तीन-जबड़े वाले चक कई पारंपरिक घूर्णी घटकों के लिए उपयुक्त होते हैं, लेकिन सटीक स्टेप्ड शाफ्ट, पतली दीवार वाली स्लीव और लंबे शाफ्ट के लिए अधिक स्थिर क्लैम्पिंग विधियों की आवश्यकता हो सकती है। अपर्याप्त ग्रिपिंग लंबाई, असमान क्लैम्पिंग बल या लोकेटिंग सतह पर बर्र के कारण वर्कपीस में एक्सेंट्रिसिटी हो सकती है। लंबे शाफ्ट वाले घटकों के लिए, टेलस्टॉक सपोर्ट, स्टेडी रेस्ट या अन्य सहायक सपोर्ट, मशीनिंग के दौरान कंपन और विरूपण को कम कर सकते हैं। TiRapid का सटीक मशीनिंग मार्गदर्शन भी लंबे शाफ्ट वाले घटकों की मशीनिंग करते समय टेलस्टॉक सपोर्ट, स्टेडी रेस्ट और कम ओवरहैंग के महत्व पर जोर देता है।
औजारों के घिसने से आयामी और ज्यामितीय त्रुटियां हो सकती हैं।
समय के साथ कटिंग टूल के उपयोग से धीरे-धीरे घिसावट के कारण उसकी वास्तविक कटिंग स्थिति में बदलाव आता है। रफ मशीनिंग के दौरान मामूली बदलाव से शायद तुरंत कार्यक्षमता प्रभावित न हो, लेकिन फिनिशिंग प्रक्रियाओं के दौरान टूल नोज रेडियस, कटिंग एज की स्थिति या टूल की पोजीशन में बदलाव से व्यास में विचलन, सतह की फिनिश में परिवर्तन और ज्यामितीय सटीकता में भिन्नता आ सकती है। बैच सीएनसी टर्निंग उत्पादन के लिए, निर्माता टूल-लाइफ प्रबंधन प्रक्रियाएं स्थापित कर सकते हैं, पहले उत्पाद का निरीक्षण कर सकते हैं, उत्पादन के दौरान महत्वपूर्ण आयामों की निगरानी कर सकते हैं और घिसावट की सीमा तक पहुंचने से पहले ही टूल को बदल सकते हैं या उसकी भरपाई कर सकते हैं। इससे बड़े उत्पादन बैचों में एकरूपता संबंधी समस्याओं को कम करने में मदद मिलती है।
सीएनसी टर्निंग प्रक्रियाओं द्वारा संकेंद्रण को कैसे नियंत्रित किया जा सकता है?
सटीक टर्निंग में संकेंद्रण को नियंत्रित करने के लिए केवल उच्च-सटीकता वाली मशीन का उपयोग करना ही पर्याप्त नहीं है। एक उपयुक्त मशीनिंग प्रक्रिया में पार्ट की ज्यामिति के अनुसार लोकेटिंग डेटम, वर्कहोल्डिंग विधि, रफिंग और फिनिशिंग का क्रम और निरीक्षण बिंदु भी निर्धारित होने चाहिए। मशीनिंग प्रक्रिया जितनी अधिक स्थिर होगी और डेटम में जितने कम बदलाव होंगे, विभिन्न विशेषताओं के बीच संकेंद्रण संबंध बनाए रखना उतना ही आसान होगा।
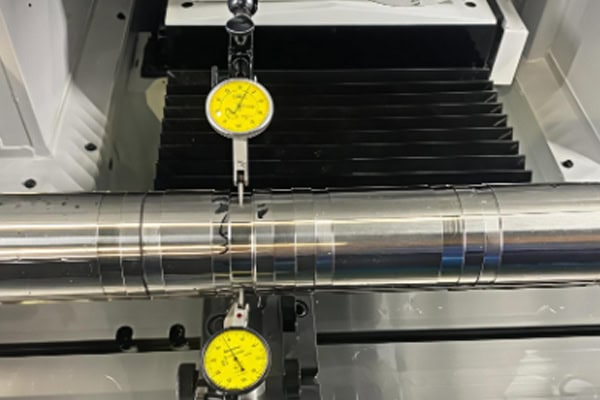
बार-बार काम रोकने की आवश्यकता को कम करें
जब किसी कंपोनेंट में कई ऐसे फीचर्स होते हैं जिन्हें एक ही केंद्र पर रखना आवश्यक होता है, तो संभवत: एक ही सेटअप में महत्वपूर्ण फीचर्स को पूरा करने से पोजिशनिंग त्रुटियों को कम किया जा सकता है। बार-बार वर्कपीस को पकड़ने से नई पोजिशनिंग त्रुटियां उत्पन्न होती हैं, और प्रत्येक रीपोजिशनिंग ऑपरेशन वर्कपीस के अक्ष को बदल सकता है। शाफ्ट कंपोनेंट्स के लिए, प्राथमिक डेटम को पहले मशीन किया जा सकता है और फिर उसका उपयोग अन्य महत्वपूर्ण व्यास, सतहों और बोर को पूरा करने के लिए किया जा सकता है। यह तरीका संचित पोजिशनिंग त्रुटियों को कम करता है और सटीक सीएनसी टर्न किए गए पार्ट्स की स्थिरता में सुधार करता है।
रफिंग और फिनिशिंग के लिए एक उचित क्रम स्थापित करें
रफ मशीनिंग मुख्य रूप से अतिरिक्त सामग्री को कुशलतापूर्वक हटाती है, जबकि फिनिशिंग प्रक्रियाएं अंतिम आयाम और ज्यामितीय सटीकता निर्धारित करती हैं। यदि पर्याप्त प्रक्रिया नियंत्रण के बिना एक ही प्रक्रिया में अंतिम आयाम प्राप्त कर लिए जाते हैं, तो आंतरिक तनाव, कटिंग हीट और टूल लोड के कारण आयामों में परिवर्तन हो सकते हैं। एक उपयुक्त प्रक्रिया आमतौर पर रफिंग के बाद उचित फिनिशिंग मार्जिन छोड़ती है। इससे वर्कपीस महत्वपूर्ण व्यास, बोर और सतहों को फिनिश करने से पहले अधिक स्थिर स्थिति में पहुंच सकता है। सटीक शाफ्ट के लिए, सामग्री की विशेषताओं के अनुसार चरणबद्ध मशीनिंग का उपयोग अंतिम फिनिशिंग प्रक्रिया को अधिक स्थिर बनाने के लिए भी किया जा सकता है।
लंबे शाफ्ट घटकों के लिए समर्थन को अनुकूलित करें
लंबे और पतले शाफ्ट में पर्याप्त कठोरता की कमी हो सकती है, जिससे कटाई के दौरान झुकना या कंपन हो सकता है। ये स्थितियाँ व्यास की सटीकता, गोलाई और संकेंद्रण को प्रभावित कर सकती हैं। टेलस्टॉक सपोर्ट, स्टेडी रेस्ट या अन्य सहायक सपोर्ट प्रभावी ओवरहैंग को कम कर सकते हैं और कटाई बलों के कारण होने वाले विरूपण को सीमित कर सकते हैं। लंबे शाफ्ट के लिए, इंजीनियरों को प्रक्रिया नियोजन के दौरान टूल की स्थिति, मशीनिंग दिशा और कटाई मापदंडों पर भी विचार करना चाहिए। लंबाई-से-व्यास अनुपात जितना अधिक होगा, कोटेशन और इंजीनियरिंग चरणों के दौरान सपोर्ट और कंपन नियंत्रण का मूल्यांकन करना उतना ही महत्वपूर्ण हो जाता है।
प्रेसिजन सीएनसी टर्निंग में संकेंद्रण की जांच कैसे की जानी चाहिए?
मशीनिंग के बाद, निरीक्षण विधि का चयन इंजीनियरिंग ड्राइंग और घटक की कार्यात्मक आवश्यकताओं के अनुसार किया जाना चाहिए। सामान्य निरीक्षण विधियों में डायल इंडिकेटर परीक्षण, वी-ब्लॉक निरीक्षण, विशेष गेज और कोऑर्डिनेट मेजरिंग मशीन शामिल हैं। मानक यांत्रिक घटकों के लिए उनकी सहनशीलता आवश्यकताओं के अनुसार किफायती निरीक्षण विधियों का उपयोग किया जा सकता है, जबकि उच्च परिशुद्धता वाले शाफ्ट, चिकित्सा घटक, एयरोस्पेस पार्ट्स और महत्वपूर्ण ट्रांसमिशन घटकों के लिए अधिक व्यापक आयामी और ज्यामितीय निरीक्षण की आवश्यकता हो सकती है। निरीक्षण विधियों को हमेशा ड्राइंग के आधार बिंदुओं और कार्यात्मक आवश्यकताओं से जोड़ा जाना चाहिए ताकि माप परिणाम घटक के वास्तविक प्रदर्शन को सटीक रूप से दर्शा सकें।
डायल इंडिकेटर त्वरित रेडियल रनआउट निरीक्षण के लिए उपयुक्त हैं।
रोटेशनल रनआउट की जाँच के लिए वर्कशॉप में डायल इंडिकेटर का आमतौर पर उपयोग किया जाता है। वर्कपीस को सुरक्षित रूप से रखने के बाद, इंडिकेटर की नोक को जाँची जाने वाली सतह पर रखा जाता है। फिर वर्कपीस को धीरे-धीरे घुमाया जाता है और रनआउट की स्थिति निर्धारित करने के लिए इंडिकेटर की गति का अवलोकन किया जाता है। यह विधि पहले उत्पाद की जाँच, प्रक्रिया के दौरान निरीक्षण और शिपमेंट से पहले त्वरित सत्यापन के लिए सरल और कारगर है। हालाँकि, माप परिणाम वर्कहोल्डिंग, डेटम चयन और निरीक्षण स्थिति से प्रभावित हो सकता है। सख्त ज्यामितीय सहनशीलता आवश्यकताओं के लिए, अधिक सटीक माप उपकरण की भी आवश्यकता हो सकती है।
सीएमएम जटिल ज्यामितीय निरीक्षण के लिए उपयुक्त हैं।
कोऑर्डिनेट मेजरिंग मशीन (सीएमएम) इंजीनियरिंग ड्राइंग के अनुसार डेटम सिस्टम स्थापित करते हुए कई आयामों और ज्यामितीय विशेषताओं को डिजिटल रूप से माप सकती है। कई शाफ्ट व्यास, आंतरिक बोर, सतहों और जटिल स्थिति निर्धारण विशेषताओं वाले सटीक टर्न किए गए पुर्जों के लिए, सीएमएम निरीक्षण अधिक व्यापक माप डेटा प्रदान कर सकता है। महत्वपूर्ण आयामों, स्थितिगत संबंधों, गोलाई और संकेंद्रण से संबंधित विशेषताओं का सत्यापन किया जा सकता है और निरीक्षण रिपोर्ट तैयार की जा सकती हैं। सटीक मशीनिंग आपूर्तिकर्ता ग्राहक की आवश्यकताओं के अनुसार प्रथम-आर्टिकल निरीक्षण या गुणवत्ता रिपोर्ट प्रदान कर सकते हैं, जिससे इंजीनियरिंग और खरीद टीमों को यह सत्यापित करने में मदद मिलती है कि पुर्जे निर्दिष्ट डिज़ाइन आवश्यकताओं को पूरा करते हैं।
निरीक्षण संबंधी आवश्यकताएं पुर्जे के कार्य के अनुरूप होनी चाहिए।
हर शाफ्ट कंपोनेंट के लिए अत्यधिक सटीक कॉन्सेंट्रिसिटी टॉलरेंस की आवश्यकता नहीं होती है। यदि कोई कंपोनेंट बहुत उच्च घूर्णी सटीकता पर निर्भर नहीं करता है, तो अनावश्यक रूप से सख्त टॉलरेंस से मशीनिंग, निरीक्षण और डिलीवरी लागत बढ़ सकती है। बेयरिंग सीट, सीलिंग सतह और सटीक घूर्णन क्षेत्रों के लिए वास्तविक असेंबली स्थितियों के आधार पर सख्त नियंत्रण की आवश्यकता हो सकती है। इंजीनियरिंग ड्राइंग में उन आयामों और ज्यामितीय विशेषताओं को स्पष्ट रूप से दर्शाया जाना चाहिए जो सीधे कार्य को प्रभावित करते हैं, जिससे मशीनिंग आपूर्तिकर्ता विनिर्माण प्रक्रिया का सटीक मूल्यांकन कर सके और सटीक कोटेशन दे सके। महत्वपूर्ण टॉलरेंस को प्रत्येक फीचर पर समान रूप से अत्यधिक सख्त टॉलरेंस लागू करने के बजाय वास्तविक अनुप्रयोग आवश्यकताओं के अनुसार निर्धारित किया जाना चाहिए।
शाफ्ट घटकों के लिए सटीक सीएनसी टर्निंग निर्माता का चयन कैसे करें?
उच्च संकेंद्रण, दोहराव और स्थिर बैच उत्पादन की आवश्यकता वाले प्रोजेक्ट्स के लिए, आपूर्तिकर्ता की इंजीनियरिंग और गुणवत्ता प्रबंधन क्षमताएं मशीन विनिर्देशों जितनी ही महत्वपूर्ण हैं। सटीक सीएनसी टर्न किए गए पुर्जों की सोर्सिंग करते समय, खरीद टीमें मशीनिंग उपकरण, प्रक्रिया अनुभव, निरीक्षण क्षमताएं, डीएफएम समर्थन, प्रोटोटाइप सत्यापन और उत्पादन क्षमता का मूल्यांकन कर सकती हैं। TiRapid एल्यूमीनियम मिश्र धातु, स्टेनलेस स्टील, टाइटेनियम मिश्र धातु, पीतल, तांबा और इंजीनियरिंग प्लास्टिक सहित विभिन्न सामग्रियों के लिए सीएनसी टर्निंग, डीएफएम समर्थन और सटीक मशीनिंग प्रदान करता है। इसकी प्रकाशित सीएनसी टर्निंग जानकारी से पता चलता है कि निर्दिष्ट सहनशीलता लगभग ±0.005 मिमी तक पहुंच सकती है और विशिष्ट सतह खुरदरापन Ra 0.6 तक पहुंच सकता है, जो पुर्जे की ज्यामिति, सामग्री और ड्राइंग आवश्यकताओं पर निर्भर करता है।
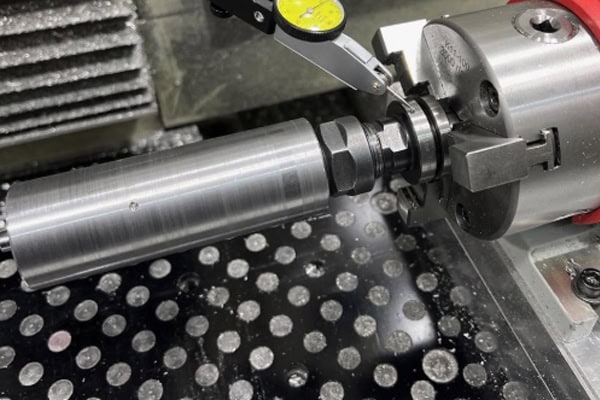
परिशुद्ध शाफ्ट मशीनिंग क्षमताओं की पुष्टि करें
ऑर्डर देने से पहले, कंपोनेंट का ड्राइंग सीएनसी मशीनिंग सप्लायर को उपलब्ध कराएं ताकि इंजीनियरिंग टीम शाफ्ट के महत्वपूर्ण व्यास, आंतरिक बोर, संकेंद्रण, रनआउट, थ्रेड्स और सतह उपचार संबंधी आवश्यकताओं की समीक्षा कर सके। लंबे शाफ्ट, पतली दीवार वाली स्लीव, छोटे व्यास वाले शाफ्ट या जटिल स्टेप्ड शाफ्ट के लिए, सप्लायर को उपलब्ध मशीनिंग रेंज और सपोर्ट विधि की भी पुष्टि करनी चाहिए।
- सटीक सीएनसी टर्निंग उपकरण
- महत्वपूर्ण शाफ्ट व्यास और आंतरिक बोर के लिए क्षमता
- लंबी शाफ्ट की मशीनिंग का अनुभव
- संकेंद्रता और रनआउट नियंत्रण
- प्रथम-वस्तु निरीक्षण क्षमता
- प्रोटोटाइप से लेकर उत्पादन मात्रा तक के लिए समर्थन
स्पष्ट तकनीकी पुष्टि से खरीद टीमों को उत्पादन से पहले विनिर्माण क्षमता का मूल्यांकन करने में मदद मिलती है और उत्पादन शुरू होने के बाद प्रक्रिया में बदलाव के जोखिम को कम किया जा सकता है।
संपूर्ण इंजीनियरिंग ड्राइंग और 3डी सीएडी मॉडल प्रदान करें।
सटीक सीएनसी टर्निंग कोटेशन केवल एक बुनियादी 3डी मॉडल पर आधारित नहीं होना चाहिए। 2डी इंजीनियरिंग ड्राइंग में महत्वपूर्ण आयाम, सामग्री, सतह की खुरदरापन, सहनशीलता, थ्रेड मानक और ज्यामितीय आवश्यकताओं को स्पष्ट रूप से निर्दिष्ट किया जाना चाहिए। 3डी सीएडी मॉडल इंजीनियरों को संपूर्ण घटक ज्यामिति को समझने में मदद करता है। दोनों फाइलें उपलब्ध कराने से डीएफएम समीक्षा की दक्षता में सुधार हो सकता है।
- STEP या अन्य 3D CAD मॉडल
- पीडीएफ या डीडब्ल्यूजी प्रारूप में इंजीनियरिंग ड्राइंग
- सामग्री ग्रेड
- महत्वपूर्ण आयामी सहनशीलता
- संकेंद्रता या रनआउट आवश्यकताएँ
- सतह खुरदरापन
- भूतल उपचार आवश्यकताएँ
- आदेश की मात्रा
- आवश्यक वितरण अनुसूची
तकनीकी जानकारी जितनी अधिक संपूर्ण होगी, इंजीनियरों के लिए मशीनिंग प्रक्रिया, टूलिंग कॉन्फ़िगरेशन, निरीक्षण योजना और उत्पादन अनुसूची निर्धारित करना उतना ही आसान होगा, जिससे अधिक सटीक सीएनसी टर्निंग कोटेशन प्राप्त करने में भी मदद मिलेगी।
बैच उत्पादन शुरू करने से पहले प्रोटोटाइप तैयार करें
उच्च परिशुद्धता वाले शाफ्ट घटकों के लिए, तत्काल बड़े पैमाने पर उत्पादन शुरू करने से प्रक्रिया समायोजन के जोखिम बढ़ सकते हैं। सीएनसी टर्निंग प्रोटोटाइप निर्माताओं को उत्पादन मात्रा बढ़ने से पहले सामग्री चयन, वर्कहोल्डिंग, टूलिंग, मशीनिंग अनुक्रम और निरीक्षण प्रक्रियाओं को सत्यापित करने की अनुमति देते हैं। प्रोटोटाइप निरीक्षण परिणामों के आधार पर, मशीनिंग प्रक्रिया को समायोजित और मानकीकृत किया जा सकता है। प्रोटोटाइप स्वीकृत हो जाने के बाद, आपूर्तिकर्ता अधिक स्थिर विनिर्माण प्रक्रिया के साथ बैच उत्पादन शुरू कर सकता है, जिससे उत्पादन मात्राओं में आयामी विचलन की संभावना कम हो जाती है।
परिशुद्ध शाफ्ट, बुशिंग, कनेक्टर और अन्य घूर्णी घटकों की आवश्यकता वाले प्रोजेक्टों के लिए, खरीद टीमें कोटेशन चरण के दौरान इंजीनियरिंग ड्राइंग, 3डी मॉडल, सामग्री विनिर्देश, महत्वपूर्ण सहनशीलता, संकेंद्रण आवश्यकताएं, मात्रा और वितरण कार्यक्रम प्रदान कर सकती हैं। TiRapid प्रोटोटाइप मशीनिंग से लेकर उत्पादन निर्माण तक CNC टर्निंग और DFM सहायता प्रदान करता है और प्रत्येक घटक की विशिष्ट ज्यामिति और आवश्यकताओं के अनुसार निर्माण क्षमता का मूल्यांकन कर सकता है।
















