
Tarkkuusvalmistuksen alalla "tarkkuus" on yksi tärkeimmistä työstökyvyn mittaamisen indikaattoreista. CNC-muovintyöstössä monet asiakkaat ovat eniten huolissaan seuraavista asioista: kuinka tarkkaa se voi olla? Täyttääkö se kokoonpanovaatimukset? Kasaantuuko virheitä? Itse asiassa CNC-muovintyöstön tarkkuus ei riipu pelkästään itse laitteesta, vaan myös materiaalien ominaisuuksista, prosessivirrasta ja toiminnanohjauksesta.
CNC-muovin koneistuksen tarkkuuden todellinen merkitys
Mitä on koneistuksen tarkkuus?
CNC-muovintyöstön tarkkuus viittaa yleensä työstetyn osan mittojen ja piirustusten väliseen poikkeamaan, mukaan lukien mittavirheet, geometriset toleranssit ja pinnan tasaisuus. Käytännön teollisissa sovelluksissa tarkkuus ei ole yksittäinen arvo, vaan kokonaisvaltainen ohjaustulos. Tavallisen CNC-muovintyöstön tarkkuusalue on tyypillisesti ±0.1 mm:n sisällä, kun taas erittäin tarkoilla laitteilla ja hyvällä prosessinohjauksella se voi vakaasti saavuttaa ±0.02 mm:n tai jopa korkeamman tason. On kuitenkin tärkeää huomata, että tämä arvo ei ole kiinteä standardi, vaan dynaaminen tulos, johon vaikuttavat useat tekijät.
Muovin koneistuksen tarkkuuden ainutlaatuinen luonne
Toisin kuin metalleilla, muoveilla on korkea lämpölaajenemiskerroin, alhainen jäykkyys ja ne muuttavat muotoaan helposti, mikä tekee niiden työstötarkkuudesta alttiimman ympäristön ja prosessin vaikutuksille. Esimerkiksi lämpötilan muutokset voivat aiheuttaa pientä mittalaajenemista, ja epätasaiset puristusvoimat voivat johtaa takaisinjousen muodonmuutokseen. Siksi tarkkuuden säätö muovin työstössä on monimutkaisempaa kuin metallin työstössä.
Tarkkuus ei ole vain laitteiden ominaisuuksista kiinni
Monet ihmiset virheellisesti uskovat, että tarkkuus määräytyy kokonaan työstökoneen mukaan. Todellisuudessa CNC-muovintyöstön lopullinen tarkkuus on kokonaisvaltainen "laite + prosessi + materiaali + toiminta" -seuranta. Vaikka prosessinohjaus olisi huippuluokkaa, ihanteellista tarkkuutta ei voida saavuttaa, jos prosessinohjaus on riittämätöntä.
Miten tarkkuus saavutetaan askel askeleelta?
CNC-ohjelmointi ja radan optimointi
Ennen koneistusta insinöörit luovat työstöradat CAD/CAM-ohjelmistolla. Tämä on ensimmäinen tarkkuuteen vaikuttava vaihe. Jos radan suunnittelu on kohtuuton, kuten liian monta kulmaa tai epätieteellinen leikkausjärjestys, koneistuksen aikana voi esiintyä tärinää tai jännitysten keskittymistä, jotka vaikuttavat lopullisiin mittoihin. Siksi tarkka koneistus sisältää tyypillisesti radan optimointia, kuten äkillisten pysähdysten ja käännösten vähentämistä ja tasaisten siirtymäreittien käyttöä.
Materiaalin esikäsittely ja stabilointi
Muovimateriaalit vaativat ennen prosessointia stabilointikäsittelyn, kuten staattisen jännityksen purkamisen tai kuivaamisen. Prosessoinnin jälkeen sisäiset jännitykset purkautuvat, mikä aiheuttaa mittamuutoksia. Tämän vaiheen laiminlyönti voi johtaa lopputuotteen poikkeamiin, jopa suurella prosessointitarkkuudella.
Vaiheittainen käsittelyn hallinta
Tarkkuuskoneistus ei tyypillisesti ole yksivaiheinen prosessi, vaan se jaetaan kolmeen vaiheeseen: rouhintaan, väliviimeistelyyn ja viimeistelyyn. Rouhinta poistaa suurimman osan ylimääräisestä materiaalista, kun taas viimeistely hallitsee lopullisia mittoja. Lähestymällä tavoitemittoja asteittain jännitysvaihteluiden aiheuttamat virheet vähenevät tehokkaasti, mikä parantaa lopullisen tarkkuuden vakautta.
Verkkotarkastus ja -korjaus
Joissakin erittäin tarkoissa koneistusprosesseissa käytetään prosessinaikaista tarkastusta. Keskeiset mitat mitataan työstön aikana ja hienosäätö suoritetaan tulosten perusteella. Tämä menetelmä välttää tehokkaasti kumulatiiviset virheet, mikä johtaa vakaampaan lopulliseen tarkkuuteen.
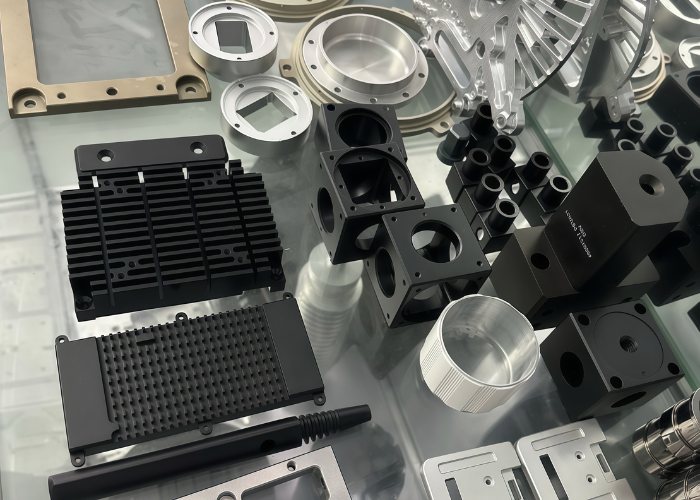
Tarkkuuden ylärajan määrittävät keskeiset tekijät
Leikkausparametrien suora vaikutus tarkkuuteen
Leikkausparametrit, kuten karan nopeus, syöttönopeus ja lastuamissyvyys, vaikuttavat suoraan työstövakauteen. 1. Suuri karan nopeus ja lastuamisvirheen hallinta: Liian suuri karan nopeus voi aiheuttaa paikallista materiaalin laajenemista ylikuumenemisen vuoksi; epätasainen syöttö voi johtaa värähtelyvirheisiin. Siksi tarkka työstö käyttää tyypillisesti "pieni lastuamissyvyys + vakaa syöttö + korkea toistettavuus" -lähestymistapaa.
Työkalun kunto ja heittoliikkeen hallinta
Työkalun terävyys ja pyörintävirhe vaikuttavat merkittävästi tarkkuuteen. Työkalun kuluminen lisää leikkausvastusta, mikä vaikuttaa mittatasaisuuteen; karan pyörintävirhe aiheuttaa suoraan mittapoikkeamia. Siksi tarkka työstö käyttää yleensä tarkkoja työkalunpitimiä ja työkaluja vaihdetaan säännöllisesti vakauden varmistamiseksi.
Lämpötilan säätelyn merkitys
Muovit ovat erittäin herkkiä lämpötilalle; lämpölaajeneminen ja supistuminen vaikuttavat suoraan työstötarkkuuteen. Merkittävät lämpötilanvaihtelut työpajassa voivat aiheuttaa poikkeamia lopputuotteeseen, vaikka mitat olisivatkin tarkkoja työstön aikana. Siksi tarkka työstö suoritetaan tyypillisesti vakiolämpötilassa.
Jigien suunnittelu ja jännityksen lievittäminen
Riittämätön kiinnityssuunnittelu on merkittävä tarkkuuspoikkeamien lähde. Liiallinen puristusvoima voi aiheuttaa takaisinjoustoa koneistuksen jälkeen; epätasainen tuki voi johtaa muodonmuutoksiin. Siksi tarkkuuskoneistuksessa käytetään tyypillisesti tasaisesti jakautunutta puristus- tai tyhjiöadsorptiomenetelmiä jännityksen vaikutuksen vähentämiseksi.

Eri materiaalien vaikutus tarkkuuteen
Erittäin stabiilit materiaalit, joilla on helpompi saavuttaa korkea tarkkuus
Tekniset muovit, kuten POM ja PEEK, imevät kosteutta vähän ja niillä on hyvä mittapysyvyys, mikä tekee niistä ihanteellisia tarkkuuskoneistukseen. Niiden muodonmuutos ja takaisinjousto prosessoinnin aikana ovat vähäisiä, joten ±0.02 mm:n tarkkuustasot saavutetaan helpommin.
Yleiskäyttöisten materiaalien tarkkuusominaisuudet
ABS ja PC ovat yleisiä prosessointimateriaaleja. Vaikka niillä voidaan saavuttaa korkea tarkkuus, lämpötila ja rasitus vaikuttavat niihin merkittävästi, mikä vaatii tiukempaa prosessinohjausta. Suotuisissa olosuhteissa niitä voidaan hallita vakaasti noin ±0.05 mm:n tarkkuudella.
Helposti muovautuvien materiaalien tarkkuusrajoitukset
Materiaalit, kuten PMMA (akryyli) ja PVC, ovat erittäin herkkiä lämmölle ja rasitukselle, ja ne muuttuvat helposti mikromuodonmuutoksiksi prosessoinnin aikana. Siksi niiden tarkkuus on yleensä rajallinen, ja ±0.1 mm on realistisempi.
Materiaalivalinnan perusperiaatteet
Tarkassa koneistuksessa materiaalin valinnassa tulisi asettaa etusijalle ”mittapysyvyys > prosessoinnin suorituskyky > kustannukset”. Korkeampi materiaalin stabiilius johtaa korkeampaan tarkkuuden ylärajaan ja pienempiin prosessinohjauksen vaikeuksiin.
Voidaanko CNC-muovin koneistuksen tarkkuutta todella ylläpitää vakaasti?
Monet asiakkaat ovat huolissaan siitä, että vaikka näytteet saattavat olla tarkkoja, tarkkuus saattaa laskea massatuotannon jälkeen. Todellisuudessa niin kauan kuin prosessijärjestelmä on vakaa, laitteet ovat hyvässä kunnossa ja materiaalierät ovat yhdenmukaisia, CNC-muovin koneistuksen tarkkuus voi pysyä vakaana pitkän ajan. On kuitenkin tärkeää huomata, että muovit ovat merkittävästi alttiita lämpötilalle ja rasitukselle, joten pieniä vaihteluita voi esiintyä erilaisissa ympäristöolosuhteissa, mikä on normaalia teollisuudessa. Näitä vaihteluita voidaan tehokkaasti hallita vakiolämpötilassa olevien koneistusympäristöjen, standardoitujen prosessien ja tiukan testauksen avulla, jolloin tarkkuus pysyy vakaalla alueella.
Yhteenveto
CNC-muovintyöstön tarkkuus ei ole kiinteä arvo, vaan pikemminkin "säädettävä alue". Normaaleissa työstöolosuhteissa voidaan yleensä saavuttaa noin ±0.1 mm:n tarkkuus. Korkeammalla laitteiston tarkkuudella ja paremmalla prosessinohjauksella voidaan saavuttaa vakaasti ±0.05 mm:n tai jopa ±0.02 mm:n tarkkuustaso. Tarkkuuteen vaikuttava todellinen tekijä ei kuitenkaan ole pelkästään itse työstökone, vaan koko työstöjärjestelmä, mukaan lukien materiaalin valinta, leikkausparametrit, kiinnittimen suunnittelu ja ympäristön hallinta. Muovimateriaalien luontaiset ominaisuudet tekevät niistä alttiimpia lämpötilalle ja rasitukselle kuin metallit. Siksi erittäin tarkka työstö vaatii huolellista hallintaa jokaisessa vaiheessa. CNC-työstön tarkkuusedut voidaan todella saavuttaa vain, kun laitteet, prosessit ja materiaalit koordinoidaan.















