
Mitä on pikatyökaluvalmistus? 3D-tulostettujen työkalujen ja CNC-muottien käyttö – suoraan tai epäsuorasti – mahdollistaa tuotantokelpoisten osien valmistumisen tunneissa tai päivissä, kustannuksia ja läpimenoaikaa lyhentää 40–60 %, validoi suunnitelmat ja yhdistää prototyypin tuotantoon. Tässä artikkelissa autan sinua ymmärtämään pikatyökaluvalmistuksen prosessin, milloin valita pikatyökaluvalmistus ja pikatyökaluvalmistuksen varotoimet.
Mitä Is Pikatyökalut
Pikamuovaus hyödyntää prosesseja, kuten 3D-tulostusta ja CNC-koneistusta, ruiskuvaluun soveltuvien muottien valmistukseen edullisesti ja lyhyillä toimitusajoilla. Se mahdollistaa porttauksen, jäähdytyksen, kutistumisen ja sykliajan nopean validoinnin, tukee 50–5 000 osan piensarjoja ja vähentää sekä riskejä että kustannuksia.
Mitä Is Pikatyökalut
Pikamuovaus hyödyntää prosesseja, kuten 3D-tulostusta, CNC-koneistusta ja sähkömuovausta, joiden avulla voidaan luoda tuotantokelpoisia muotteja ja onteloita tunneissa tai päivissä alhaisemmilla alkukustannuksilla ruiskuvalua, lämpömuovausta, puristusmuovausta tai valamista varten. Se validoi tuotantolaatuisia materiaaleja ja prosesseja – syöttöä, jäähdytystä, kutistumista ja sykliaikaa – samalla kun se toimittaa vakaita pieniä eriä.
Yleisiä materiaaleja ovat alumiini, esikarkaistut teräkset, additiivisesti valmistetut metallit, korkean lämpötilan hartsit ja silikoni, joiden tyypillinen käyttöikä on sadoista muutamiin tuhansiin sykleihin. Verrattuna perinteisiin terästyökaluihin, joiden toimitusaika on 4–8 viikkoa, toimitusaika on usein 2–10 päivää, mikä lyhentää aikataulua noin 40–60 %. Sopii parhaiten 50 000–5 000 osan tuotantomäärille (siltatuotannot, pilottimyynnit, sertifioinnit). Skaalaa perinteisiin terästyökaluihin myöhemmin yksikkökustannusten minimoimiseksi.
Dero Between RAPID Tooling And RAPID Prototyypitystä
Tarkoitus ja aikomus
Pikatyökalujen valmistus : Pikatyökalujen valmistus keskittyy tuotantokelpoisten työkalujen, kuten muottien, keernojen ja onteloiden, luomiseen ja sitten todellisten prosessien suorittamiseen porttauksen, jäähdytyksen, kutistumisen, sykliajan ja vakauden validoimiseksi pienissä erissä.
Nopea prototyyppien valmistus : Nopea prototyyppien valmistus keskittyy tarkasteltavien osien nopeaan tuottamiseen esteettistä arviointia, ergonomisia tarkastuksia, kokoonpanon sopivuutta, toiminnallisuutta ja varhaista lujuustestausta varten.
Tuotokset
Pikatyökalujen valmistus : Pikatyökalujen toimituksiin kuuluvat työkalusarjat ja osaerät, jotka on valmistettu aiotulla prosessilla, ja jotka soveltuvat prosessi-ikkunatutkimuksiin, tekniseen validointiin ja siltojen tuotantoon.
Nopea prototyyppien valmistus : Nopeassa prototyyppien valmistuksessa toimitettavat tuotteet ovat pieni määrä osia konseptien vertailua, suunnittelun valintaa ja perustoimintojen testausta varten.
Materiaalit ja prosessit
Pikamuokkaus : Pikamuokkauksessa käytetään tyypillisesti tuotantolaatuisia materiaaleja ja tuotantomaisia prosesseja, kuten ruiskuvalua, lämpömuovausta, puristusmuovausta tai metallivalua.
Nopea prototyyppien valmistus : Nopea prototyyppien valmistus perustuu tyypillisesti additiivisiin tai substraktiivisiin menetelmiin, joiden materiaalit eivät välttämättä täysin vastaa tuotanto-ominaisuuksia. Ne sopivat ihanteellisesti suuntaa antaviin näkemyksiin, mutta eivät korvaa lopullista tuotantolaatuista validointia.
Aika- ja kustannusrakenne
Käytännön toimituksissa pikatyökalut toimitetaan usein kahdesta kymmeneen päivään, ja ne ovat noin 40–60 prosenttia nopeampia kuin perinteiset terästyökalujen valmistelut. Pikaprototyyppien toimitusaika on yleensä samasta päivästä kolmeen päivään.
Nopea työkalujen valmistus vaatii suurempia alkuinvestointeja, mutta yksikkökustannukset laskevat volyymin kasvaessa. Nopea prototyyppien valmistus vaatii pienempiä alkuinvestointeja, mutta yksikkökustannukset laskevat hitaasti, joten kokonaiskustannukset voivat nousta nopeasti määrän kasvaessa.
Dero Between RAPID Tooling And Tlisätty Tooling
Tarkoitus ja skenaario : Perinteiset työkalut pyrkivät erittäin pitkään käyttöikään ja maksimaaliseen vakauteen tasaisessa massatuotannossa. Pikatyökalut pyrkivät nopeaan suunnitteluun ja prosessin päättämiseen prototyypeissä ja pienten määrien toimituksissa.
Läpimenoaika : Perinteiset työkalut usein neljästä kahdeksaan viikkoa. Nopeat työkalut päivistä yhteen tai kahteen viikkoon, monimutkaiset ohjelmat yhdestä kolmeen viikkoa.
Alkuperäiset kustannukset : Perinteiset työkalut ovat korkeammat karkaistujen terästen ja täysien valmistusvaiheiden vuoksi. Nopeat työkalut ovat alhaisemmat alumiinilla tai pehmeämmillä teräksillä ja yksinkertaistetuilla vaiheilla.
Elinikä ja määrä : Perinteiset työkalut saavuttavat satojatuhansia syklejä, usein yli viisituhatta osaa ja enemmän. Pikatyökalut kestävät yleensä muutaman tuhannen syklin ja sopivat noin viidellekymmenelle–viidelletuhannelle osalle.
Geometria ja jäähdytys : Nopea työkaluvalmistus mahdollistaa helpommin monimutkaisten onteloiden ja konformisen jäähdytyksen, mikä parantaa sykliaikaa. Perinteiset työkalut ovat erinomaisia suurissa kuormissa, pitkän käyttöiän ja tarkan mittahallinnan alaisina.
Materiaalit ja prosessi : Perinteisessä työkalutuotannossa käytetään karkaistuja teräksiä, joilla on tehokas lämmönhallinta ja viimeistely. Pikatyökalutuotannossa käytetään alumiinia, pehmeämpiä teräksiä tai lisäaineita, joilla on välttämätön mutta kevyt jäähdytys ja viimeistely.
Mitä Ovatko Tjoo Of RAPID Tooling
Pikavalmistusmenetelmät sisältävät suorat (CNC, 3D-tulostus, metalli) ja epäsuorat (silikoni, tyhjiö, valu) menetelmät. Suora sopii 50 5,000 yksikköön prosessin validoinnilla , epäsuora 10 300 prototyyppiin ja estetiikka on miellyttävä. Pehmeät muotit kestävät kymmeniä tai satoja iskuja , kovat muotit tuhansia. Valinta riippuu kustannuksista, nopeudesta ja kestävyydestä.
Suorat työkalut
CNC-koneistus
Periaate : Alumiinin tai esikarkaistujen terästen leikkaus ytimien ja onteloiden muodostamiseksi.
Paras sopivuus : Yksinkertaiset tai suuret geometriat, voimakas lämmönhukka, vakaa mittahallinta.
Materiaalit ja käyttöikä : Alumiini ja esikarkaistut teräkset, tyypillisesti tuhansia syklejä.
Lisäaineiden valmistus
Periaate : Hartsin tai metallin kerrosmainen rakentaminen inserttien tai kompaktien muottien luomiseksi, sisältää stereolitografian, selektiivisen lasersintrauksen ja metallin lasersintrauksen.
Paras sopivuus : Monimutkaiset geometriat, mikro-ominaisuudet, konformaalinen jäähdytys.
Materiaalit ja käyttöikä : Korkean lämpötilan hartsit, nailon, metallijauheet, sadoista yli tuhanteen sykliin viimeistelyn jälkeen.
Suora metallipinnoitus
Periaate : Laserilla jauheen tai langan avulla muodostetaan lähes tasalaatuista metallia alustalle, minkä jälkeen suoritetaan viimeistelytyöstö.
Paras sopivuus : Nopeat lisäominaisuudet ja korjaukset, työkaluun kiinnitettävät muotonsa mukautuvat kanavat tai vahvikkeet.
Materiaalit ja käyttöikä : Työkaluteräkset ja koboltti- tai nikkelipohjaiset seokset, käyttöikä riippuu pohjasta ja lämpökäsittelystä.
Sideaine Jetting
Periaate : Sideaine yhdistää jauheen selektiivisesti muodostaen vihreän kappaleen, jonka jälkeen sintraus ja tunkeutuminen tuottavat metalliosia, joita käytetään myös valimoiden hiekkamuoteissa.
Paras sovitus : Valumallit, hiekkamuotit, monimutkaiset sisäkanavat.
Materiaalit ja käyttöikä : Hiekka, teräs- tai kupariseosjauheet, tunkeutuminen lisää tiheyttä ja kulutuskestävyyttä.
Sähkömuokkaus
Periaate : Elektrodepositio muodostaa tarkan metallikuoren peruskappaleen päälle, joka myöhemmin tuetaan.
Paras sopivuus : Kiiltävät pinnat, ohuet seinät, terävät tekstuurit kosmeettisiin ja tarkkuusosiin.
Materiaalit ja käyttöikä : Nikkeli, kupari ja seokset, käyttöiän määräävät paksuus, taustamateriaali ja kuormitus.
Epäsuorat työkalut
Silikonimuotit
PeriaateVala silikoni painetun tai koneistetun mallin päälle, käytä kovettunutta muottia hartsien tai matalan lämpötilan materiaalien valamiseen.
Parhaiten sopivaKymmeniä tai satoja kosmeettisia, kirkkaita tai monikovuisia osia.
Materiaali ja elämäRepäisyluja silikoni, kymmeniä tai satoja vetoja.
Tyhjiövalu
PeriaateKaada polyuretaania tai vastaavia materiaaleja silikonimuotteihin tyhjiössä kuplien poistamiseksi ja viimeistelyn parantamiseksi.
Parhaiten sopivaKosmeettiset ja toiminnalliset osat, napsautuskiinnitykset, värivaihtoehdot.
Materiaali ja elämäABS- ja PC-tyyppiset järjestelmät, käyttöikä samanlainen kuin silikonimuoteissa.
Hiekkavalu
PeriaateLuo hiekkamuotteja painetuista kuvioista, kaada alumiinia tai rautaseoksia metalliosien muodostamiseksi.
Parhaiten sopivaPienet ja keskikokoiset kotelot ja rakenneosat.
Materiaali ja elämäKertakäyttöiset hiekkamuotit, laaja metalliseosvalikoima.
Investointi valu
PeriaateKäytä vaha- tai hartsikuvioita keraamisten kuorien rakentamiseen, polta kuvioita ja vala metallia tarkkoja osia varten.
Parhaiten sopivaMonimutkaiset ohutseinäiset metalliosat ilmailu- ja lääketieteen alan käyttöön.
Materiaali ja elämäRuostumattomasta teräksestä, nikkelistä ja koboltista valmistetut seokset, kuoret ovat kertakäyttöisiä.
3D-tulostetut kuviot ruiskuvaluun
PeriaateTulosta vaha- tai lämmönkestäviä hartsikuvioita metallisten työkalukomponenttien tai lyhytsarjaisten hartsimuottien luomiseksi ja suorita sitten rajoitettuja ruiskutuskokeita.
Parhaiten sopivaPortin sijainnin, kutistumisen ja vääntymisen trenditutkimukset vähällä osamäärällä.
Materiaali ja elämäLämmönkestävät hartsit ja uhrivaha, kymmeniä tai satoja laukauksia.
Suorat työkalut vs.. Epäsuorat työkalut
Päätösavaimet
Suunniteltu määrä :
Noin 50–5 000 osaa prosessitietoineen ja tahtitavoitteineen: Suora.
10–300 kosmeettista tai läpinäkyvää osaa väritutkimuksineen: Epäsuora.
Nopeus ja iteraatio :
24–72 tuntia ruiskutettaviksi soveltuvien inserttien tai alumiinityökalun hankkimiseksi: Suoraan.
1–4 päivää kymmenien tai satojen näyttelyvalmiiden osien replikointiin: Epäsuora.
Materiaali ja lämpökuorma :
Korkean lämpötilan tai hiovat hartsit: Suoraan alumiiniin tai esikarkaistuun teräkseen.
Matalan lämpötilan valetut hartsit, kirkkaat tai värilliset osat: Epäsuorasti silikonimuoteilla tai tyhjiövalauksella.
Geometria ja jäähdytys :
Muotoiltu jäähdytys ja vakaa tahti: Suoraan metallilisäaineilla tai alumiinityökaluilla.
Korkealaatuinen tekstuurien replikointi: Epäsuorasti sähkömuovatuilla mastereilla tai korkealaatuisella silikonilla.
Budjetin muoto :
Korkeammat alkukustannukset kuin epäsuorat, mutta jyrkästi laskevat yksikkökustannukset volyymin myötä: Suora.
Alhaisin aloitushinta ja nopein replikointi, mutta hitaampi yksikkökustannusten lasku: Epäsuora.
Tyypillisiä käyttötapauksia
Suora : tekninen validointi, siltajuoksut, sertifiointia edeltävät luotettavuuserät, esimerkiksi alumiinityökalut porttien lukitsemiseen ja liitinkoteloiden kutistuminen.
Epäsuorat : suunnittelukatselmukset, sopivuustarkastukset, väri- ja kirkkaat osat pilottimyyntiä varten, esimerkiksi 100 tyhjiövalettua lääketieteellistä koteloa markkinatestejä varten.
Vaiheittainen prosessi – epäsuora prosessi, jolla varmistetaan ulkonäkö ja sopivuus, ja sitten suora prosessi, jolla varmistetaan tahti ja saanto – usein puolittaa kokonaisaikataulun ja uudelleentyöstön. Kun kumulatiivinen kysyntä lähestyy 200–500 osaa, ajoita suora prosessi, jotta yksikkökustannusten nousu vältetään.
Pehmeät työkalut vs.. Kova työkalut
Materiaalit ja rakenne
Pehmeät työkalut: silikonimuotit sekä uretaani-/epoksivalut, mallit usein 3D-tulostettuja. Erinomainen yksityiskohtatarkkuus, rajoitettu lämpötila ja jäykkyys.
Kova työstö: alumiini ja esikarkaistu teräs, valinnaisesti pintakarkaisulla tai pinnoituksella, korkea lämmönjohtavuus ja jäykkyys.
Elinikäalueet (tyypilliset)
Pehmeämuovaus: noin 20–100 vetoa muottia kohden, tyhjiövaluun avulla saadaan 10–100 osaa onteloa kohden.
Kovametalliset työkalut: alumiini noin 1 000–20 000 laukausta, esikarkaistu teräs 50 000–300 000 laukausta, hartsi ja jäähdytys riippuvat käyttötavasta.
Kustannusrakenne
Pehmeät työkalut: matala alkuinvestointi, nopea ensimmäinen artikkeli, yksikkökustannukset laskevat hitaasti.
Kova työstö: korkeammat alkukustannukset, yksikkökustannukset laskevat jyrkästi volyymin kasvaessa.
Määrä ja toimitusaika
Pehmeä työstö: ensimmäiset artikkelit 1–4 päivässä, parhaiten 10–300 osalle, kosmeettiset toimenpiteet ja sopivuustarkastukset.
Kovametalliset työstöt: alumiini 3–10 päivää, teräs 3–8 viikkoa, parhaiten 500–50 000+ osalle ja sertifiointierille.
Mitä Is The Psijoittamisprosessi Of RAPID Tooling
Nopea työkaluvalmistus pyrkii tuotantoon soveltuviin prosesseihin lyhyillä aikaväleillä. Suljettu kierto kattaa suunnittelun, reitinvalinnan, valmistuksen, viimeistelyn, kokeet ja laadunvarmistuksen – joten voit toimittaa vakaita pieniä eriä, kerätä prosessi-ikkunoita ja poistaa alumiini- tai terästyökaluihin siirtymisen riskin.
Design
Katkaisu ja poisto : suosi suoria vetoja, joiden syväys on ≥1°, lisää nostimia, poistolevyjä tai ilmapoistoa monimutkaisille alueille.
Kutistuminen ja jäähdytys : aseta hartsikohtainen kutistumisaste (esimerkiksi PA66 GF30 0.3–0.6 %), varmista yhtenäiset seinämät ja isometrinen jäähdytys, poista kuumat kohdat muotoiltujen kanavien tai kupari-inserttien avulla.
Terät : käytä vaihdettavia teriä kuluneilla tai yksityiskohtaisilla alueilla.
Kierteet ja kiinnitys : käytä kierteitettyjä inserttejä tai kierretappeja, metallitappeja lämpökiinnityksen avulla vääntömomentin ja käyttöiän varmistamiseksi.
Psijoittamisprosessi Rulos valitata
Additiivinen valmistus : monimutkaiset sisäosat, konforminen jäähdytys, kompaktit terät, osien valmistusaika 24–72 tuntia, mutta vaatii viimeistelyn.
CNC : keskikokoiset ja suuret työkalut, korkea lämmönjohtavuus, 2–10 päivää ja vakaa tahti.
Valaminen/galvanointi : hiekka/investointi funktionaalisille metalleille, galvaaninen muovaus peilikosmetiikkaa ja tekstuureja varten.
Peltilevy : kiinnikkeet, paikantimet, lämmönlevityskotelot.
RENKA : suuret, paksut, vähän jännitystä kestävät kirkkaat osat.
Valitsin : tasapainota geometria, lämpökuormitus, tavoitekäyttöikä, määräaika ja budjetti, valitse epäsuora kosmeettista replikointia varten, suora prosessidataa ja tahtia varten.
Miten To Mvalmistaa
Parametrit : kerroksen korkeus ja tuki AM:lle, syötöt, työkalut ja jäähdytys CNC:lle.
Kiinnitys : yksi perusjärjestelmä työvaiheiden yli tapeilla, tavoitteena maksimaalinen pintojen viimeistely asetusta kohden.
Työstöradat : korkean MRR-arvon rouhinta, muoto- ja kampasorvausviimeistely, toissijaiset nurkkien puhdistustyökalut.
Suorituskyky : rinnakkaiskääntöterät, vakiojalustat räätälöidyillä terillä odotusajan lyhentämiseksi.
Lähettää-Processing
Tukien poisto ja HIP : poista tuet, valinnainen kuumaisostaattinen puristus tiheyden parantamiseksi.
Lämpökäsittely/vanhennus : alumiini T6, esikarkaistu teräs, päästö vakauden ja kovuuden takaamiseksi.
Pinnan erittely : määritetään VDI:n tai Ra:n mukaan, kiillota optiikka peilimäiseksi, hiekkapuhaltamalla tasaisen hajonnan saavuttamiseksi.
Pintakäsittely : nitraus, kovakromi, kemiallinen nikkeli, PVD kulumisen ja irtoamisen estoon.
Trial And Validaatti
Ikkunointi : suunnittele ortogonaalisia kokeita sulamislämpötilalle, muotin lämpötilalle, ruiskutusnopeudelle, pakkaukselle ja jäähdytykselle, tukin koolle, vääntymiselle ja visuaalisille ominaisuuksille.
Tietueet : ensimmäisen artikkelin raportti ja SPC-perusviivat, sieppausportin leikkaus- ja kutistumiskompensaatio.
Jälkikäsittely : helposta vaikeaan polkuun, terät priorisoidaan massalastujen sijaan, jäähdytys on huomioitava ennen portin liikkeitä.
Miten To Avarma QAATU
Mitat ja GD&T : Koordinaattilaskentaohjelma tai skannaus CAD-ohjelmaan, tavoitteena CPK ≥1.33 keskeisillä ominaisuuksilla.
Jäljitettävyys : erä-, kuivaus-, MFI- ja kosteuslokit, säilytä näytteet.
Ramppi : 10 → 50 → 200-osaiset rampit tahtien, saannon ja pakkausten testaamiseksi, minkä jälkeen siirrytään teräkseen.
Tuotokset : FAI, materiaalisertifikaatit, prosessikaaviot ja koeraportit sertifioinnin ja massatuotannon aloittamisen tueksi.
Mitä Are The Advantaget And Don etuja Of RAPID Tooling
Nopeat työkalut toimittavat tuotantokelpoisia osia ja dataa lyhyessä ajassa – usein 40–60 % nopeammin ja alhaisemmilla alkukustannuksilla. Se validoi portit, jäähdytyksen, kutistumisen ja tahtiprosentit ja tukee 10 5,000 kappaleen silta-ajoja. Alla on käytännön plussat ja miinukset, datapisteitä ja muunnosvinkkejä.
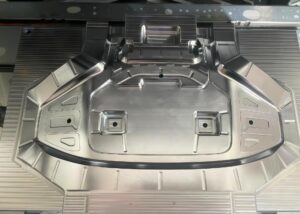
edut
Nopeampi markkinoilletuloaika ja alhaisemmat kehityskustannukset
Läpimenoaika: suorat reitit 24–72 tunnissa inserteille, 2–10 päivää alumiinille, epäsuora silikoni-/tyhjiövaluvala kymmenien tai yli 100 osan replikoinnille 1–4 päivässä.
Kustannukset: vakiojalustat + mittatilaustyönä tehdyt terät, alumiini teräksen sijaan, EDM-menetelmät alentavat etukäteiskustannuksia 30–70 %.
Harjoitus: rinnakkaisjyrsintä ja yhden peruspisteen asetukset vähentävät koekierrosten määrän 1–2:een.
Suunnittelun/toiminnan ja prosessiparametrien nopea validointi
Käytä tuotantolaatuisia hartseja lukitaksesi sulan/muotin lämpötilan, nopeuden, pakkauksen ja jäähdytyksen, tallentaaksesi portin leikkausjännityksen, kutistumisen kompensoinnin ja sykliajan.
Rakenna SPC-perusviivat ja FAI vääntymis-/vajoamis-/hitsausongelmien varhaiseksi havaitsemiseksi.
Joustava pienen volyymin/monimuuttujaisen/monimutkaisen tulostuksen
Kosmetiikka, värit, läpinäkyvyys: epäsuorat loistaa.
Muotoiltu jäähdytys ja mikro-ominaisuudet: metalliset AM- tai korkean lämpötilan hartsi-insertit.
Esimerkki: liitinperhe vaihdettavien inserttien kautta, tuntikohtaiset vaihdot.
Tarkkuus/johdonmukaisuus ja räätälöinti
Hyvän jäähdytyksen ansiosta alumiinityökalut pitävät IT-arvon 13–14, ja niiden tärkeimmät ominaisuudet ovat usein Cpk ≥1.33.
Modulaariset työkalut (vaihdettavat terät, paikalliset pinnoitteet) nopeuttavat tarkistuksia ja käyttöiän hallintaa.
ROI-etu oikealla volyymi-ikkunalla
Yksikkökustannukset laskevat nopeasti volyymin kasvaessa. 50–5 000 kappaleen välillä nopeat työkalut usein parantavat kokonaiskustannuksia välttämällä suuria alkuvaiheen investointeja ja pitkiä odotusaikoja.
Kytkinsignaali : kun kumulatiivinen kysyntä ≥200–500 ja prosessi on vakaa, arvioi siirtymistä kovempiin työkaluihin.
Haitat
Lyhyempi käyttöikä , lämpötila-/kulumisrajat (erityisesti pehmeät työkalut/matalan lämpötilan hartsit)
Pehmeät työkalut: ~10–100 osaa/ontelo, alumiini: ~1 000–20 000 laukausta, korkean lämpötilan tai GF-hartsit lyhentävät käyttöikää.
Lieventäminen: suunnittele kulumisalueet vaihdettaviksi teriksi, nitraa/kovakromaa/ENP:tä tarvittaessa.
Pidempi yksikkö- tai työ-/puristusaika verrattuna suurivolyymisten terästyökaluihin
Ohjelmistotyökalujen replikointi on nopeaa, mutta tahti- ja yksikkötyö voi olla korkeampaa, mikä on epätaloudellista yli noin 5 000 osan tuotannon jälkeen.
Lieventäminen: ennustettu mittakaava ja tahtikohtaiset tavoitteet, siirtyminen teräkseen kynnysarvossa.
Mittapysyvyyden, lämmönhallinnan ja pintakaton rajoitukset
AM-polymeerimuoteilla on lämpötila-/jäykkyysrajoitukset, silikonimuotit ajautuvat ympäristön mukana.
Lieventäminen: metalliset insertit tai sähkömuovatut peilit kriittisillä pinnoilla, tehokkaampi jäähdytys ja muotin lämpötilan hallinta.
Vaihtelu moniprosessiketjutuksesta ja viimeistelystä
Tukien poisto, kiillotus, hiekkapuhalluserot, mittasiirtymä muottikopioiden välillä.
Lievennys: standardoi VDI/Ra, erätunnukset, CMM-näytteenotto, tarkasta master-työkalut ja seuraa pehmeiden työkalujen käyttöikää.
Mitä ovat Varotoimet Nopeasta työkalusta
Saadaksesi ”nopeutta ilman yllätyksiä”, tehosta materiaalien hallintaa (DfM), sovita materiaalit prosesseihin, standardoi mittaus- ja viimeistelymenetelmät sekä sulje kustannus- ja virhekierros. Alla oleva käsikirja antaa käytännön kynnysarvoja ja taktiikoita, joita voit soveltaa välittömästi saavuttaaksesi saannon ja tahtimäärän 2–10 päivän läpimenoajassa.
DfM Eolennaiset asiat
Jakaus ja veto : lukitse jakauslinja/poisto aikaisin, tyypillinen veto ≥1° (≥2° tekstuurilla).
Kierteet ja kiinnikkeet : muovien kanssa suosi metallisia inserttejä, pidä työkalujen kierteet yleisten standardien mukaisina helpottaaksesi työkalujen käyttöä.
Asettelut ja työstöradat : yhden peruspisteen järjestelmä, viimeistely mahdollisimman paljon yhdellä asetuksella, karkea viimeistely 0.1–0.2 mm:n aineella.
Lämpöreitti : lyhennä portteja/kanavaosia, lisää konformaalista/lähes kanavaa vastaavaa jäähdytystä tai korkean johtavuuden inserttejä paksuihin vyöhykkeisiin.
ottelu Mmateriaali & Psijoittamisprosessi
Painetut hartsi-/metalli-insertit : erinomaiset matalan lämpötilan, lyhyiden syklien ja monimutkaisten vesilinjojen käyttöön.
Alumiini (6061/7075) : Toimitusaika 2–10 päivää, ~1 000–20 000 laukausta, sopii ABS/PC/PA-muoville ilman raskasta lasikuitua.
Esikarkaistut teräkset (esim. P20) : pidempään käyttöikään tai kuluttaville/lasitäytteisille materiaaleille.
Prosessien yhdistäminen : kirkkaat osat → alumiini/sähkömuovatut peilit, GF-nailonit → teräs tai karkaistu alumiini/ENP, RIM/silikoni → tulostetut mallit + silikonimuotit.
Suunnitelman mitat ja metrologia
Suunnittelun ja kiinnityksen välinen yhtenäinen perusjärjestelmä .
FAI ja SPC : 100 % kriittisistä himmennyksistä FAI- ja CMM/SPC-arvoilla keskeisillä ominaisuuksilla (kohde-Cpk ≥1.33).
Suuret osat : aloita skaalaus-/leikkauskokeilla kutistumisen/käyristymisen oppimiseksi ennen täyden koon vahvistamista.
Määrittele pinnat ja standardit
Yksi spesifikaatiolähde : määritä VDI- tai peililaadut kosmeettisille piirteille, Ra-ikkunat toiminnallisille pinnoille, määritä tekstuurin suunta, jakoviiva ja tunnistusmerkit.
Tasainen viimeistely : kiinteät materiaali-/karkeusjärjestykset, yhtenäiset viisteet (C0.2–C0.5).
Todentaminen : tiivisteiden/kosmetiikkatuotteiden pintatestaus, samat kiinnikkeet erää kohden leikkausvaihteluiden variaatioiden varmistamiseksi.
Optimoi kustannukset
Kynnysarvot : ≤300 kpl → silikoni/tyhjiövalu, 200–1 000 → alumiini, >5 000 tai käyttöikä >50 000 laukausta → teräs.
Kavitaatio : ramppi 1→2–4 onteloa kysynnän vakiinnuttua, perhemuotit pienille osille.
Vaihdettavat osat : kulumis-/varianttivyöhykkeet insertteinä, yhteinen emolevy + vaihtoytimet varianteille.
Viat ja korjaukset
Loimi : tasapainoinen jäähdytys, rivat 0.5–0.7 × seinämän paksuudella, symmetrinen muotin lämpötila.
Tiskiallas : siirrä/muuta portin kokoa, pidentä/nosta pakkausta, onttoja paksuja seiniä kaarien avulla.
Lyhyt ratkaisu : nosta sulan/muotin lämpötilaa ja nopeutta, käytä suurempaa porttia, tuuletinta tai apuporttia.
Tarttuminen : lisää vetoa, kiillotus spesifikaatioiden mukaisesti, irrotusaineet/ejektorin apuaineet.
Palamis-/ilmajäljet : lisää tuuletusaukot (0.02–0.04 mm), pyöristä terävät kulmat ja täyttöaika on kohtuullinen.
Ympäristö-, terveys- ja turvallisuus sekä vaatimustenmukaisuus
Lajittele romu hartsikohtaisesti ja hävitä jäähdytysneste/pinnoitus käyttöturvallisuustiedotteen/määräysten mukaisesti.
AM-jauheet tarvitsevat ilmanvaihtoa, UV-kovetteista SLA-jätettä ja henkilönsuojaimia.
Koneen lukitukset, ejektorin turvallisuus, korkean lämpötilan/korkeapaineen SOP ja LOTO.
Milloin pikatyökaluja ei pidä käyttää
Erittäin suuri volyymi : >50 000/vuosi tai tahti <20 s → teräs ja automaatio.
Äärimmäinen kestävyys : korkean lämpötilan/kuluttavat hartsit pitkille sarjoille eivät sovi pehmeille työkaluille.
Ensiluokkainen kosmetiikka : A-luokan peili pitkäaikaisella koostumuksella → kovat työkalut vakaalla jäähdytyksellä.
Mitkä ovat pikatyökalujen sovellukset?
Kattaa ruiskuvalun, lämpömuovauksen, puristuksen, metalli-/koruvalun, hiilikuituasennuksen ja ohutlevytyöt auto-, ilmailu-, lääketieteen ja elektroniikan aloilla. Alhaiset aloituskustannukset ja nopea toimitusaika mahdollistavat tuotantotason validoinnin , mikä sopii ihanteellisesti noin 10 000–5 000 yksikön tuotantomäärille iteraatioiden ja pilottiajojen nopeuttamiseksi.
| Prosessiluokka | Tyypilliset tuotteet/osat | Suositeltu työstöpolku (suora/epäsuora, materiaalit) | Sopiva tilavuusalue (kpl) | Tärkeimmät edut | Esimerkkejä toimialasta |
| Ruiskuvalu (vakio) | Kotelot, pikaliittimet, rakenneosat | Suorat työkalutalumiinimuotit, esikarkaistu teräs, metalliset AM-insertit monimutkaista jäähdytystä varten | 200-5,000 | Lyhyt toimitusaika, tuotantolaatuiset materiaalit, hyvä mittapysyvyys | Autojen sisätilat, kulutuselektroniikan kuoret |
| Ruiskuvalu (päällysvalu/2-ruiskutus) | Pehmeät ja kovat kahvat, tiivisteet | Suorat työstöt + jaetut ontelotalumiini/teräs, matalan lämpötilan kanavat elastomeereille | 200-3,000 | Yhtenäinen kokoonpano, parempi tuntuma ja tiivistys | Lääketieteelliset kahvat, urheiluvälineet |
| Aseta muovaus | Mutteri-/akselipäällysteet, liittimet | Suorat työkalutalumiinimuotti + jigit/kiinnikkeet | 100-3,000 | Vahva kiinnitys tai johtavuus, poistaa jälkikokoonpanon tarpeen | Liittimet, drone-kiinnikkeet |
| Lämpömuovaus (ohutlevy) | Tarjottimet, suojukset, kirkkaat kannet | Epäsuorat työkalutCNC-alumiinimuotti / alumiinikopio 3D-tulostetusta mallista | 50-2,000 | Yksinkertainen työkaluvalikoima, korkea levyn käyttöaste | Lääketieteelliset tarjottimet, pakkausinsertit |
| Puristusmuovaus (lämpökovettuvat/komposiitit) | SMC-osat, hiilikuitukomponentit | Suorat työkalutalumiini/teräs tai Epäsuora3D-tulostettu malli + sähkömuovattu pinta | 100-2,000 | Suuri kuitumäärä, vahva mekaniikka | Lentokoneiden sisätilat, kilpa-autojen osat |
| Valu (korut) | Sormukset, riipukset, kellokotelot | Epäsuorat työkalut: 3D-tulostetut vaha-/hartsikuviot → tarkkuusvalu | 10-500 | Erinomaiset yksityiskohdat, vapaamuotoinen geometria | Korut, luksuskellot |
| Valu (yleiset metallit) | Pienet Al/SS-komponentit | Epäsuorat työkalut: hiekka/keraamiset kuoret, 3D-tulostetut kuviot | 20-1,000 | Edullinen, laaja valikoima seosvaihtoehtoja | Kiinnikkeet, venttiilirungot |
| Hiilikuituiset layup-muotit | Aseet, kuoret, kanavat | Epäsuora: 3D-tulostettu malli → silikoni-/alumiinikopio tai SuoraCNC-alumiinimuotti | 20-500 | Kevyt, erittäin jäykkä | Droonien käsivarret, runkopaneelit |
| Peltilevyjen muovaus (veto/taivutus) | Pieneräkotelot, kiinnikkeet | Epäsuora3D-tulostetut/alumiiniset pehmeät rei'ittimet tai Suora: yksinkertaiset CNC-teräsmuotit | 50-1,000 | Nopeat kokeilut, pieni työkaluinvestointi | Alusta, kiinnikkeet |
UKK
Mitä pikatyökaluilla tarkoitetaan?
Määrittelen pikatyökalutuotannon tuotantoon tarkoitettujen muottien, suulakkeiden tai inserttien luomiseksi päivissä viikkojen sijaan CNC-, 3D-tulostus- tai hybridimenetelmiä käyttäen. Tavoitteenani on 40–60 %:n toimitusajan lyhennys, tyypillinen läpimenoaika 2–10 päivää ja työkalujen käyttöikä 300–5 000 sykliä (materiaalista riippuen). Käytän tuotantolaatuisia polymeerejä/metalleja porttien, jäähdytyksen, kutistumisen ja sykliaikojen validointiin ja ajan jälkeen ajan 10–5 000 osaa pilottikokeita varten. Tämä yhdistää prototyyppien valmistuksen ja vähentää samalla alkukustannuksia 30–70 % perinteisiin karkaistusta teräksestä valmistettuihin työkaluihin verrattuna.
Mitkä ovat pikatyökalujen luokittelut?
Luokittelen pikatyökalut valmistustavan ja kestävyyden mukaan. Menetelmän mukaan: Suora (CNC/AM-työkalujen terät käytetään välittömästi) ja epäsuora (päämalli → silikoni-/metallikopio). Kestävyyden mukaan: Pehmeä (silikoni/fotopolymeeri, ≤100–500 sykliä) ja kova (alumiini/esikovetettu teräs/metalli-AM, 500–5 000+ sykliä). Prosessin mukaan: Ruiskutus, lämpömuovaus, puristus, valu. Valitsen tilavuuden (10–5 000 yksikköä), lämpötilan/paineen, pintaspesifikaation (VDI/Ra) ja sijoitetun pääoman tuoton perusteella verrattuna täysteräkseen.
Mitä eroa on työkalujen ja valmistuksen välillä?
Käsittelen työkaluja mahdollistavien työkalujen – muottien, leimasinten ja jigien – luomisena, joilla on spesifikaatiot (materiaali, jäähdytys, poisto) geometrian toistamiseksi toleranssin rajoissa (esim. ±0.05–0.20 mm). Valmistuksessa käytetään näitä työkaluja raaka-aineen muuntamiseen osiksi tavoitejaksoajalla (esim. 18–45 s/isku), saannolla (≥98 %) ja yksikkökustannuksilla. Työkalut ovat investointikustannuksia, pitkäikäisiä ja lisäävät kapasiteettia, kun taas valmistus on käyttökustannuksia, toistuvaa ja tuottaa volyymia. Työkalusuunnittelun optimointi voi leikata valmistuskustannuksia 10–25 % syklien ja hylkytuotteiden vähentämisen kautta.
Mikä on pikatyökalujen tarkoitus?
Käytän pikatyökaluja riskien minimoimiseen lanseerauksissa: validoin suunnittelu-, materiaali- ja prosessi-ikkunat tuotantomenetelmillä ennen sitoutumista täysteräkseen. Tavoitteisiin kuuluvat markkinoilletuloajan lyhentäminen 4–8 viikolla, katkaisun, vetolujuuden, seinämän ja ripojen testaus, vakaan syklin (±5 %) varmistaminen ja 10 5,000 pilottiyksikön ajaminen EVT/DVT-testejä, sertifiointeja tai markkinatestejä varten. Se mahdollistaa myös varianttien tutkimisen (A/B-portit, jäähdytys) ja varhaisen kustannuslaskennan, mikä usein alentaa alkuinvestointeja 30–70 % perinteisiin työkaluihin verrattuna.
Miten nopeat työkalut vaikuttavat tuotantonopeuteen?
Nopeutan tuotantoa yhdistämällä nopeat työkalujen valmistusprosessit (2–10 päivää) sykliajan optimointiin. Konformaalijäähdytys tai alumiiniterät voivat lyhentää jäähdytysaikaa 20–50 % ja lyhentää kokonaissykliä 10–35 %. Vakiomuotin pohjat ja modulaariset terät lyhentävät valmistustunteja vielä 15–25 %. Nettovaikutus: Siirryn CAD-jäädytyksestä toimitettaviin pilottikappaleisiin 1–3 viikossa 6–10 viikon sijaan, samalla kun kriittisten mittojen CPK on ≥1.33. Tämä kasvattaa tuloja ja lyhentää takaisinmaksuaikaa, usein saavuttaen sijoitetun pääoman tuoton ensimmäisten 500–1 500 osan sisällä.
Yhteenveto
Pikatyökalut yhdistävät prototyyppien valmistuksen ja tuotannon suoria tai epäsuoria reittejä muutamassa päivässä. Tuotantomateriaalien käyttäminen porttauksen, jäähdytyksen, kutistumisen ja sykliajan validointiin lyhentää läpimenoaikaa 40–60 %, ihanteellinen 10 5,000 koekappaleelle. Onnistuminen riippuu materiaalien sopivuudesta, työkalukokeista ja laadunvarmistuksesta. Tunnista työkalun käyttöiän ja lämpötilan rajoitukset ja siirry karkaistuun teräkseen skaalausta varten. Onko sinulla erityistarpeita tai kysymyksiä pikatyökaluista? Ota meihin yhteyttä ja jaa ideasi!
















