
Anodisointi on sähkökemiallinen prosessi, joka muodostaa metalleille kestävän oksidikerroksen, mikä parantaa korroosion- ja kulutuskestävyyttä ja mahdollistaa monipuoliset pintakäsittelyt. Tässä artikkelissa selitän anodisoinnin periaatteet, materiaalit, prosessit, tyypit, keskeiset parametrit, laadunvalvonnan ja vianmäärityksen optimaalisten tulosten saavuttamiseksi.
Mikä on anodisointi
Anodisointi on metallin pintakäsittelyprosessi, jossa metallipintamateriaali muutetaan kestäväksi, korroosionkestäväksi oksidikerrokseksi, joka tarttuu tiiviisti metallipintaan. Prosessiparametreja kontrolloimalla anodisoinnilla voidaan saavuttaa räätälöity paksuus, kovuus ja väri. Tätä prosessia käytetään laajalti ilmailu- ja avaruusteollisuudessa, lääketieteessä, elektroniikassa ja rakentamisessa.
PPERIAATE Of Anyökkäily
Anodisointi toimii käyttämällä sähköä ja kemiaa luomaan suojaava oksidikerros metallien, useimmiten alumiinin, pinnalle. Näin se tapahtuu käytännössä:
Sähkökemiallinen reaktio
Työkappale toimii anodina elektrolyysikennossa, joka on upotettu happamaan elektrolyyttiin (yleensä rikkihappo). Kennoon on myös sijoitettu katodi.
Esimerkiksi alumiinin anodisessa hapetuksessa alumiinikappale toimii kennon anodina. Kun kennon pinnalle syötetään tasavirta, elektrolyytistä vapautuvat happi-ionit reagoivat alumiiniatomien kanssa alumiinin pinnalla muodostaen tiheän alumiinioksidikalvon (Al₂O₃).
Kerroksen muodostus ja Tuote mallit
Toisin kuin maalissa tai pinnoituksessa, oksidikerros kasvaa itsestään metallista – noin puolet tunkeutuu sisäänpäin ja puolet rakentuu ulospäin. Tämä tekee siitä kiinteän osan alustasta ja kestää hilseilyä. Kerros on huokoinen, mikä mahdollistaa värjäyksen tai tiivistämisen myöhemmissä vaiheissa.
Ohjatut parametrit
Tekijät, kuten virrantiheys, jännite, elektrolyyttikoostumus, lämpötila ja aika, vaikuttavat suoraan oksidin paksuuteen, kovuuteen ja huokoisuuteen.
Toiminnalliset edut
Tämä tiheä oksidikerros parantaa huomattavasti korroosionkestävyyttä, kulutuskestävyyttä, sähköeristystä ja mahdollistaa koristeellisen värjäyksen. Se on myös UV-stabiili, joten se sopii erinomaisesti ulkokäyttöön ja tehokkaisiin sovelluksiin.
Mitä Are The Tjoo Of Anyökkäily
Anodisointeja on seitsemän päätyyppiä: tyyppi I, tyyppi II, tyyppi III, tyyppi IC, tyyppi IIB, tyyppi IIB ja fosforihappoanodisointi. Erilaiset anodisointityypit vaihtelevat paksuuden, kovuuden ja kestävyyden suhteen – näiden erojen ymmärtäminen voi auttaa sinua valitsemaan oikean prosessin suorituskyky- ja ulkonäkötarpeidesi perusteella.
| Tyyppi | elektrolyytti | Paksuus (μm) | Kovuus (HV) | Pääominaisuudet |
| Tyyppi I (kromihappoanodisointi) | Kromihappo | 0.2-0.5 | - | Erinomainen korroosionkestävyys, säilyttää johtavuuden |
| Tyyppi II (rikkihappoanodisointi) | Rikkihappo | 5-25 | - | Hyvä koristeellinen viimeistely, värjättävä, kohtalainen kulutuskestävyys |
| Tyyppi III (kova-anodisointi) | Matalan lämpötilan rikkihappo | 25-150 | 400-500+ | Korkea kovuus, erinomainen kulutus- ja korroosionkestävyys |
| Tyyppi IC | Boori-rikkihappo | 0.2-0.5 | - | Kromihapon korvaaja, hyvä korroosionkestävyys |
| Tyyppi IIB (ohutkalvoinen rikkianodisointi) | Rikkihappo | 1-5 | - | Ohut koristeellinen pinnoite, minimaalinen mittamuutos |
| Fosforihappo-anodisointi | Fosforihappo | 0.5-3 | - | Lisää pintaenergiaa, käytetään liimauksen valmisteluun |
Dero Between Anyökkäily And OTher Skasvosi Treatment Process
| Prosessin tyyppi | Pääperiaate | Rakenteelliset ominaisuudet | Paksuusalue | Kulutuskestävyys | kiinnittyminen | Suolasumutuskestävyys (ASTM B117) |
| anodisointi | Sähkökemiallinen hapetus muodostaa alumiinioksidia integroituna substraattiin | Tiivis suojakerros (suoja) + huokoinen kerros (värjäys/tiivistys) | 5–50 μm (kovaanodisoinnissa jopa 150 μm) | Korkea | Erittäin korkea (ei kuoriudu) | 500-1000 tuntia |
| Galvanointi | Kerrostaa pinnalle ulkoisen metallikerroksen sähkökemiallisen pelkistyksen kautta | Kiinteä ulkopinnoite, joka on riippuvainen tarttuvuudesta ja altis hilseilylle | 5-25 μm | Keskikova | Keskikova | Riippuu pinnoitusmateriaalista |
| Tomukuorrute | Sulaneet jauhehiukkaset sulautuvat yhteen muodostaen suojaavan ja koristeellisen kalvon | Paksu orgaaninen kerros, tasainen peitto, mutta pehmeämpi kuin anodisoitu oksidi | 60-120 μm | Keskikova | Korkea | Riippuu pinnoitteen tyypistä |
| Kromaattimuunnos | Kemiallinen konversioreaktio luo ohuen suojaavan konversiokalvon | Hyvin ohut kerros, jolla on minimaalinen mekaaninen lujuus, pääasiassa tilapäiseen tai täydentävään suojaukseen | 0.2-0.4 μm | Matala | Keskikova | Matala |
Mitä Materiaalit Are Sopii For Anyökkäily
Kokemukseni anodisointituotannosta ja laadunvalvonnasta perusteella voin sanoa, että materiaalin valinta on ensimmäinen askel pinnoitteen tasaisen suorituskyvyn ja ulkonäön varmistamisessa. Kaikki metallit eivät sovellu anodisointiin – se riippuu niiden hapettumiskäyttäytymisestä ja oksidikalvon stabiilisuudesta.
Seuraavaksi analysoin sopivia metalleja, sopimattomia tai erikoistapauksia sekä seoskoostumuksen vaikutusta anodisoituihin kerroksiin.
Sopivia metalleja For Anyökkäily
Alumiini & metalliseokset
Alumiini (esim. 6061, 7075, 2024) on yleisin anodisointimateriaali. Sen alumiinioksidikalvo (Al₂O₃) on tiheä, voimakkaasti tarttuva ja voi saavuttaa 5–50 μm:n paksuisen kerroksen, mikä parantaa merkittävästi korroosionkestävyyttä – suolasumutestaus voi kestää 500–1000 tuntia (ASTM B117). Sitä käytetään laajalti ilmailu- ja avaruusteollisuudessa, elektroniikassa ja arkkitehtuurissa.
Titaani ja metalliseokset
Titaanin (esim. Ti-6Al-4V) anodisoinnilla voidaan tuottaa monivärisiä interferenssikalvoja, joiden paksuus on tarkasti säädetty välillä 20–200 nm. Käytetään yleisesti lääketieteellisissä implanteissa ja ilmailu- ja avaruuskomponenteissa erinomaisen bioyhteensopivuuden ja korroosionkestävyyden ansiosta.
Magnesium ja seokset
Magnesium muodostaa hauraan, huokoisen oksidikalvon. Riittävän korroosionkestävyyden saavuttamiseksi tarvitaan joko yhdistettyä kemiallista konversiota tai tiivistystä. Käytetään usein kevyissä rakenneosissa.
Niobium / Tantaali / Sinkki
Niobiumia ja tantaalia anodisoidaan usein elektroniikassa ja huippuluokan koristesovelluksissa, jolloin muodostuu stabiileja oksidikalvoja. Sinkkiä voidaan anodisoida tietyissä elektrolyyttiolosuhteissa, pääasiassa koristetarkoituksiin.
Metallit eivät sovellu Ftai anodisointi
Teräs / Rauta
Pehmeä teräs ruostuu nopeasti happamissa elektrolyyteissä, jolloin muodostuu epästabiileja oksidikalvoja, mikä tekee perinteisestä anodisoinnista epäkäytännöllistä.
Ruostumaton teräs
Kromioksidikalvojen passivoivan luonteen vuoksi ruostumaton teräs vaatii anodisointiin erityisiä elektrolyyttejä (esim. rikki-fluoridiseoksia). Tuloksena oleva kerros on enimmäkseen koristeellinen, mutta sen korroosionkestävyys on rajallinen, se on kalliimpi ja ympäristövaatimukset tiukat.
Vaikutus Of Seoskoostumus On TOksidikerros
Puhtaus
Erittäin puhdas alumiini (≥99.5 %) tuottaa tasaisia, läpinäkyviä kalvoja, joilla on erinomainen värin tasaisuus, mikä sopii erinomaisesti arkkitehtoniseen ja optiseen käyttöön.
Seoselementit
Pii : Lisää kalvon harmaantumista ja vähentää kiiltoa, yleistä valuseoksissa.
Kupari : Vähentää korroosionkestävyyttä ja tummentaa kalvoa – vaatii optimoidun tiivistyksen.
Magnesium/sinkki : Parantaa kovuutta, mutta tummentaa oksidikerrosta ja heikentää värin tasaisuutta.
mikrorakenne
Rakekoko ja toisen faasin jakauma vaikuttavat suoraan värivaihteluun ja kalvon tasaisuuteen. Tuotannossa suosittelen seoslaatujen ja lämpökäsittelytilojen pitämistä yhdenmukaisina erien sisällä värivaihteluiden minimoimiseksi.
Mitä Are The Psijoittamisprosessi Fmatalat Of Anyökkäily
Anodisointiprosessi parantaa metallin pintaa useiden tarkkojen vaiheiden avulla. Esikäsittely alkaa. Elektrolyyttikoostumusta, lämpötilaa, virrantiheyttä ja jännitettä säädetään huolellisesti halutun paksuuden, kovuuden ja huokoisuuden omaavan pinnoitteen aikaansaamiseksi. Lämpösaumaus, kylmäsaumaus tai nikkeliasetaattisaumaus varmistavat korroosionkestävyyden. Viimeinen huuhtelu ja kuivaus varmistavat yhdenmukaisen ulkonäön ja suorituskyvyn kaikissa osissa.
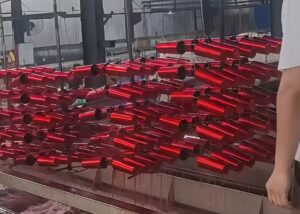
pre-hoito Of Työkappale
rasvanpoisto
Öljyn, sormenjälkien ja pinnan epäpuhtauksien poistamiseksi tasaisen oksidikalvon kiinnittymisen varmistamiseksi puhdista työkappale emäksisellä liuoksella (kuten natriumkarbonaattipohjaisilla puhdistusaineilla) 50–70 °C:ssa 2–5 minuutin ajan ja huuhtele sitten huolellisesti.
Mekaaninen tai kemiallinen kiillotus
Mekaaninen : Kiillotus- tai hiomahihnat halutun pinnan karheuden saavuttamiseksi (Ra 0.2–1.0 µm).
Kemiallinen: Happokiillotus (fosfori-typpihapposeos) heijastavuuden parantamiseksi.
Etsaus
Naarmujen ja valuvirheiden poistamiseksi etsauta tasaisesti 5–15 µm materiaalia upottamalla työkappale 40–60 °C:n lämpötilaan natriumhydroksidikylpyyn varmistaen tarkan hallinnan ylietsauksen estämiseksi.
Desmut
Syövytyksen jälkeen poista seosjäämät, kuten kupari tai pii, upottamalla työkappale typpihappoliuokseen tai rikki-rauta-seokseen 30–90 sekunniksi ja varmista, että kappale puhdistuu kokonaan ennen anodisointia.
anodisointi
Elektrolyytin valmistus säiliössä
Anodisointisäiliössä elektrolyyttiä valmistettaessa käytetään tavallisessa tyypin II prosessissa tyypillisesti 15–20 % rikkihappoa pääkomponenttina. Lisäaineita, kuten oksaalihappoa, voidaan lisätä pinnan kirkkauden parantamiseksi tai huokoskoon säätämiseksi, mikä varmistaa tasaisemman ja hienojakoisemman oksidikerroksen muodostumisen.
Lämpötilan säätö
Säätelee oksidikerroksen kasvunopeutta, kovuutta ja huokosrakennetta anodisoinnin aikana. Estää paikallisen ylikuumenemisen, joka voi aiheuttaa pehmeitä kohtia, värjäytymistä tai epätasaisia kalvon ominaisuuksia.
Perinteinen rikkihappoanodisointi : Perinteisessä rikkihappoanodisoinnissa kylvyn lämpötilan tulisi olla 18–22 °C. Tämä varmistaa tasaisen oksidin muodostumisen, hyvän kovuuden ja vakaan huokoskoon, mikä johtaa tasaiseen väriaineen imeytymiseen ja tiivistymiseen.
Kovaanodisointi: Kovaanodisoinnin saavuttamiseksi prosessi tulisi suorittaa suhteellisen alhaisessa 0–5 °C:n lämpötilassa. Tässä lämpötila-alueella oksidin liukeneminen hidastuu, jolloin pinnoitteen paksuus voi nousta 50–100 µm:iin tai enemmän, mikä saavuttaa oksidikerroksen kovuuden ja kulutuskestävyyden.
Virrantiheyden ja jännitteen säätö
Virrantiheyden ja jännitteen hallinta on ratkaisevan tärkeää ihanteellisten anodisoitujen kerroksen ominaisuuksien saavuttamiseksi.
Koristeanodisointi: Koristeanodisoinnissa käytetään tyypillisesti 1.0–1.5 A/dm²:n virrantiheyttä tasaisen, tasaisen värisen oksidikerroksen tuottamiseksi.
Kovaanodisointi: Kovaanodisointi vaatii suuremman virrantiheyden, 2.5–3.0 A/dm², paksumpien ja kovempien pinnoitteiden saavuttamiseksi.
Jännitettä lisätään tyypillisesti vähitellen prosessin aikana sen sijaan, että se kohdistettaisiin välittömästi maksimijännitteeseen – tämä estää paikallisen ylikuumenemisen ja palamisen, varmistaa tasaisen oksidin kasvun ja vähentää pistekorroosion tai värjäytymisen riskiä.
Oikea ohjaus varmistaa tasaisen kovuuden, paksuuden ja pinnanlaadun kaikissa osissa.
Ajanhallinta
Anodisointityössäni valvon tarkasti käsittelyaikaa 720-säännön mukaisesti, jossa 720 ampeeriminuuttia neliöjalkaa kohden tuottaa noin 1 milin (25.4 µm) oksidikerroksen paksuuden. Esimerkiksi 2 milin (≈50 µm) kohdekerroksen vaatima virta on noin 1 440 ampeeriminuuttia neliöjalkaa kohden, virrantiheyden ja pinta-alan mukaan säädettynä.
Seuraan sekä virranvoimakkuutta että kulunutta aikaa reaaliajassa varmistaakseni tasaisen kasvun monimutkaisissa geometrioissa ja välttääkseni ylihapettumisen tai ohuet läiskät. Tarkka ajan hallinta vaikuttaa suoraan kalvon kovuuteen, huokoisuuteen ja värin tasaisuuteen, mikä tekee siitä kriittisen parametrin toistettavien korkean suorituskyvyn tulosten saavuttamiseksi.
Sekoitus ja kiinnitys
levottomuus
Pidä elektrolyytin virtaus jatkuvana ilmasuihkutuksella tai mekaanisilla pumpuilla varmistaaksesi tasaisen lämpötilan ja happopitoisuuden koko säiliössä. Estää paikallisen ylikuumenemisen ja epätasaisen oksidien kasvun parantaen kalvon paksuuden tasaisuutta kaikilla pinnoilla.
Kiinnitys
Käytä kiinnitysmateriaaleina kontaminoitumatonta, korroosionkestävää titaania tai erittäin johtavaa alumiinia luotettavan sähköisen kontaktin varmistamiseksi. Kiinnityspisteiden tulisi sijaita ei-kriittisillä tai piilossa olevilla alueilla, jotta vältetään näkyvien jälkien jääminen toiminnallisille tai esteettisille pinnoille.
Kiinnittimen on varmistettava työkappaleen tukeva mekaaninen ote ja samalla minimoitava sähköinen vastus valokaaren tai epätasaisen hapettumisen estämiseksi.
Väritys Of työkappaleet (valinnainen)
Orgaaninen värjäys
Orgaanisessa värjäyksessä anodisoidun alumiinin huokoinen oksidikerros toimii kuin sieni, joka imee värimolekyylejä syvälle rakenteeseensa. Tämä mahdollistaa laajan kirjon eloisia värejä ja tarkan värien yhteensovittamisen koristetarkoituksiin.
Koska orgaanisilla väriaineilla on kuitenkin heikompi UV-kestävyys kuin epäorgaanisilla pigmenteillä, pitkäaikainen altistuminen auringonvalolle voi aiheuttaa haalistumista. Kestävyyden maksimoimiseksi kontrolloin huokoskokoa ja värikylvyn lämpötilaa (yleensä 50–60 °C), minkä jälkeen suljen tuotteen välittömästi lukitakseni värin ja parantaakseni kestävyyttä ympäristön pilaantumisen vaikutuksille.
Elektrolyyttinen väritys
Elektrolyyttisessä värjäyksessä upotan anodisoidun osan metallisuoloja, kuten tinaa tai kobolttia, sisältävään kylpyyn. Vaihtovirta ajaa nämä metalli-ionit oksidihuokosten pohjaan, jolloin syntyy vakaita pronssista mustaan sävyjä.
Tämä menetelmä tarjoaa poikkeuksellisen UV-kestävyyden ja värin tasaisuuden tyypillisten 12–18 V:n prosessijännitteiden ja 1–3 minuutin upotusaikojen ansiosta, mikä takaa pitkäkestoiset ja haalistumattomat pinnat, jotka sopivat arkkitehtonisiin ja ulkokäyttöön.
Häiriövärit
Interferenssivärjäyksessä käytän katodeina titaania tai ruostumatonta terästä ja säädän tarkasti huokosten tiivistysvaihetta luodakseni optisia interferenssiefektejä. Säätämällä tiivistysparametreja ja huokosten geometriaa voin tuottaa kirkkaita sinisiä, vihreitä ja violetteja sävyjä ilman väriaineita.
Nämä värit johtuvat oksidikerroksen valoaaltojen interferenssistä, mikä tarjoaa erinomaisen UV-vakauden ja korroosionkestävyyden, ja paksuuden säätö on tyypillisesti ±0.1 µm:n tarkkuudella tasaisen visuaalisen laadun takaamiseksi.
Tiivistys
Tiivistysvaiheessa valitsen menetelmän vaaditun korroosionkestävyyden, värinpitävyyden ja tuotantotehokkuuden perusteella.
Kuuma denaturoitu vesitiivistys (≥95 °C, 15–30 min): Hydratoin alumiinioksidikerroksen böhmiitiksi [AlO(OH)], mikä sulkee tehokkaasti huokoset ja tarjoaa poikkeuksellisen korroosionkestävyyden – usein yli 1 000 tuntia ASTM B117 -suolasumutesteissä.
Nikkeliasetaattitiivistys (85–90 °C): Tämä tarjoaa vahvan korroosionestosuojan ja minimoi värinmuutokset, joten se sopii erinomaisesti koristeelliseen anodisointiin, jossa visuaalinen yhdenmukaisuus on kriittisen tärkeää.
Kylmäsaumaus (~25 °C, fluoridipohjainen) : Käytän tätä, kun energiansäästö ja suuri läpivirtaus ovat etusijalla. Vaikka se saumautuu nopeammin, syntyvän kerroksen kovuus voi olla hieman pienempi (5–10 %) kuumasaumaukseen verrattuna.
huuhtelu Ja kuivaus
Huuhtelu- ja kuivausvaiheessa sekä kontaminaation torjunta että osan eheys ovat ratkaisevan tärkeitä halutun anodisoidun kerroksen suorituskyvyn saavuttamiseksi.
Huuhtelu : Useat peräkkäiset huuhtelut deionisoidulla (DI) vedellä kunkin prosessivaiheen välillä estävät elektrolyyttien kulkeutumisen ja ristikontaminaation. DI-veden johtavuus pidetään tyypillisesti alle 5 µS/cm, ja virtausnopeudet riittävät kylvyn täydelliseen vaihtoon 1–2 minuutissa.
Kuivaus : Osan geometriasta ja viimeistelyvaatimuksista riippuen käytetään kuumailmakuivaimia 60–80 °C:ssa tai keskipakokuivaimia pienille komponenteille. Toimenpiteillä estetään vesitahrojen muodostuminen, erityisesti koristeellisiin osiin.
Räkkien suunnittelu : Räkit on suunniteltu ylläpitämään vahvaa ja vakaata sähkökontaktia ja minimoimaan näkyvät kosketusjäljet. Pienten tai herkkien osien kanssa käytetään joustavia titaani- tai alumiinisormia muodonmuutosten estämiseksi, ja puristimien paikkoja säädetään monivaiheisessa anodisoinnissa jälkien tasaamiseksi ja yhtenäisen ulkonäön säilyttämiseksi.
edut Aja rajoitukset OAnodisointi
Tässä osiossa tutkin, kuinka anodisointi parantaa kestävyyttä, ulkonäköä ja pitkäikäisyyttä, ja paljastan samalla sen tuomat suunnitteluun ja valmistukseen liittyvät näkökohdat. Näet, miksi anodisoitua alumiinia arvostetaan korroosionkestävyyden, kulumiskestävyyden ja koristeellisten ominaisuuksien vuoksi, ja ymmärrät myös, kuinka sähköeristys, värin tasaisuus ja mittamuutokset voivat vaikuttaa sen soveltuvuuteen tarkkuussovelluksiin.
edut
Korroosionkestävyys : Anodisoitu alumiini muodostaa Al₂O₃-oksidikerroksen, jonka tyypillinen paksuus on 5–25 µm (tyyppi II) tai 25–150 µm (tyyppi III). Tämä tiheä ja vakaa kerros voi pidentää korroosionkestävyyden yli 1 000 tuntiin ASTM B117 -suolasumutesteissä, joten se soveltuu meri- ja teollisuusympäristöihin.
Kulumiskestävyys : Tyypin III kovaanodisointi saavuttaa kovuusasteet HV 400–500+, mikä lisää merkittävästi pinnan kestävyyttä ja vähentää kitkasta johtuvaa kulumista liikkuvissa tai hankaavissa kosketuskohteissa.
Estetiikka : Huokoinen oksidirakenne mahdollistaa tasaisen värjäyksen orgaanisten väriaineiden tai elektrolyyttisen metallipinnoituksen avulla, mikä mahdollistaa laajan valikoiman koristeellisia pintakäsittelyjä säilyttäen samalla metallisen kiillon.
Vähäinen huoltotarve : Kemiallisesti inertti oksidikerros vähentää tarvetta usein puhdistukselle tai pinnoitteen uudelleen levittämiselle, mikä alentaa elinkaaren aikaisia ylläpitokustannuksia.
Rajoitukset.
Alentunut sähkönjohtavuus – Oksidikerros on dielektrinen materiaali, jonka pintaresistiivisyys on yli 10¹¹ Ω·cm, mikä rajoittaa sen käyttöä sovelluksissa, jotka vaativat sähköistä maadoitusta tai virran kulkua ilman toissijaista käsittelyä.
Värien yhteensovittamisen haasteet – Väriaineen imeytyminen voi vaihdella seoksen koostumuksen, kalvon paksuuden ja sulkemismenetelmän mukaan, mikä johtaa pieniin sävyeroihin erien välillä. Arkkitehtuuriprojektien toleranssit saattavat vaatia ΔE < 2.0 CIE Lab -väriavaruudessa.
Mittamuutokset – Noin 50 % oksidikerroksesta kasvaa ulospäin ja 50 % sisäänpäin (tyyppi III), mikä muuttaa mittoja noin 0.5 × pinnoitteen paksuus. Tarkkuuskoneistetut osat saattavat vaatia esikompensointia suunnittelussa toleranssien pitämiseksi ±0.01 mm:n sisällä.
Tuotanto Liini Chuomioita
Anodisointituotantolinjoilla kustannukset ja sykliaika ovat kriittisiä tekijöitä, jotka vaikuttavat sekä kannattavuuteen että toimituskykyyn. Pinnoitteen suorituskykyyn, eräkokoon, laitteiston kokoonpanoon, energiankulutukseen ja työpanokseen liittyvät vaatimukset yhdessä määräävät tehokkuuden ja yksikkökustannukset. Korkealaatuisten tai esteettisesti korkealaatuisten osien kohdalla tiukempi prosessinohjaus lisää laitteiden kuormitusta ja pidentää sykliaikoja, mikä nostaa kokonaistuotantokustannuksia.
Sykliajan koostumus
Esikäsittely (rasvanpoisto, kiillotus, etsaus, tahmanpoisto): ~20–30 % kokonaisajasta
Pääanodisointivaihe: tyyppi II, tyypillisesti 20–40 min, tyyppi III, kovapinnoite 60–120 min, eli jopa 50 % kokonaisajasta
Jälkikäsittely (värjäys, tiivistys, kuivaus): ~20–30 %
Käsittely ja kiinnitys: ~5–15 % erää kohden
Vaikutus Of Oxide Ftiede Tkeveys On Cost
Tyyppi II (5–25 μm): Lyhyempi käsittelyaika, pienempi energiantarve, pienempi kemikaalien kulutus, alhaisemmat yksikkökustannukset
Tyyppi III (25–150 μm): Vaatii matalan lämpötilan (0–5 °C), suuren virrantiheyden (2.5–3.0 A/dm²), korkeammat energia- ja jäähdytyskustannukset, suuremmat tasasuuntaajakuormat, hitaamman läpimenon, lisää yksikkökustannuksia 30–50 %
Paksummat kalvot vaativat myös useammin kemikaalien vaihtoa ja nostavat kylvyn ylläpitokustannuksia.
ympäristö- Safety
Anodisoinnin aikana elektrolyytin sekoitus ja elektrolyysi tuottavat happosumua (esim. rikki- tai kromihappohöyryjä), joka on kerättävä ja neutraloitava paikallisilla poistojärjestelmillä ja happosumupesureilla, jotta päästörajat täyttyvät. Kromihappoa, tinasuoloja tai nikkelisuoloja sisältävät prosessit vaativat raskasmetallijätteen tiukkaa erottelua ja stabilointia veden saastumisen estämiseksi. Jätevesi on neutraloitava pH-arvoon 6–9 ja käsiteltävä saostus-, suodatus- ja kierrätysjärjestelmillä veden ja tiettyjen kemikaalien talteen ottamiseksi, mikä vähentää sekä päästöjen määrää että käyttökustannuksia.
Käyttöturvallisuus Aja kemikaalien vaatimustenmukaisuus
Henkilökunnan on käytettävä happo-emäskestäviä käsineitä, suojalaseja, haponkestävää esiliinaa ja turvajalkineita sekä työskenneltävä hyvin ilmastoiduissa tiloissa hengitysteitse tai ihokosketuksessa syntyvien riskien minimoimiseksi. Kaikessa kemikaalien hankinnassa, varastoinnissa ja käsittelyssä on noudatettava GHS:ää (Globally Harmonized System of Classification and Labelling of Chemicals) ja paikallisia vaarallisia aineita koskevia määräyksiä. Laitosten on ylläpidettävä käyttöturvallisuustiedotteita (MSDS) ja järjestettävä vuosittainen turvallisuuskoulutus. Hätätilanteisiin varautumiseen kuuluvat neutraloivat aineet, hätäsuihkut ja silmähuuhteluasemat sekä säännölliset harjoitukset nopean ja tehokkaan reagoinnin varmistamiseksi.
Anodisoinnin keskeiset parametrit
Keskeiset anodisointiparametrit – kuten 720-sääntö, paksuus-aika-virta-suhde, kylvyn lämpötila, happopitoisuus ja kasvukuvio – vaikuttavat suoraan pinnoitteen laatuun ja tarkkuuteen. Optimaalinen virrantiheys ja kesto saavuttavat tavoitepaksuuden ilman virheitä, kun taas tarkka lämpötilan ja hapon säätö estävät pehmeiden tai hauraiden kalvojen muodostumisen. Tyypin II ja tyypin III kasvusuhteiden ymmärtäminen tukee tarkkaa toleranssisuunnittelua.
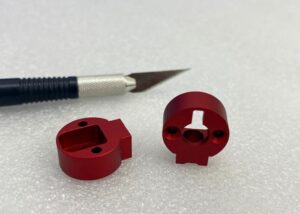
720-sääntö
1 mil (25.4 μm) oksidin paksuus ≈ 720 ampeeriminuuttia neliöjalkaa kohden.
Toimii anodisoinnin keston ja virrankuormituksen suunnittelun perusohjeena.
Paksuus-aika/virtasuhde
Paksuus on suoraan verrannollinen virrantiheyteen × käsittelyaikaan.
Anodisoinnin aikana oksidin paksuus kasvaa suoraan verrannollisesti virrantiheyden ja käsittelyajan tuloon. Esimerkiksi virrantiheyden kaksinkertaistaminen arvosta 1.2 A/dm² arvoon 2.4 A/dm² kaksinkertaistaa kasvunopeuden suunnilleen.
Liian suuri virta tai pitkä kesto voivat kuitenkin ylikuumentaa pinnan, mikä aiheuttaa palovammoja, halkeamia tai liian huokoisia kalvoja. Tasapainoinen säätö varmistaa tasaisen paksuuden, vakaan kovuuden ja yhtenäisen ulkonäön kaikissa osissa.
Lämpötilan ja happopitoisuuden säätö
Liian korkea kylvyn lämpötila voi pehmentää oksidikerrosta ja lisätä huokoisuutta.
Liian korkeat happopitoisuudet voivat kiihdyttää liukenemista, mikä tekee oksidikalvosta hauraan ja hauraan.
Siksi lämpötilan ja happopitoisuuden pitäminen tarkoilla käyttöalueilla on ratkaisevan tärkeää vakauden ja laadun varmistamiseksi.
Mittakasvun ja toleranssin vaikutus
Tyypin II rikkihappoanodisointi
Noin 50 % oksidikerroksesta kasvaa metallin pinnasta ulospäin, mikä lisää osan mittoja.
Loput 50 % tunkeutuu sisäänpäin alustaan vahvistaen pinnoitteen ja pohjamateriaalin välistä sidosta.
Tyypin III kovaanodisointi
Kasvusuhde on myös 50 % ulospäin ja 50 % sisäänpäin, mutta suuremmalla paksuudella (25–150 μm) ja suuremmalla tiheydellä.
Tarjoaa erinomaisen kulutuskestävyyden, kovuuden (HV 400–500+) ja mittapysyvyyden.
Esimerkki ulottuvuuksista
50 μm:n pinnoite lisää jokaiselle pinnalle noin 25 μm.
Tämä on otettava huomioon koneistuksessa tiukkojen toleranssien säilyttämiseksi.
Suvaitsevaisuuden hallinta
Tunnetut kasvusuhteet mahdollistavat anodisointia edeltävät koneistussiirtymät ±0.005 mm:n tarkkuudella, mikä varmistaa, että lopulliset mitat täyttävät vaatimukset ilman ylimääräistä viimeistelyä.
Laitteet Aja kulutustarvikkeet Ftai anodisointi
Anodisointilaitteet ja -kulutusaineet vaativat haponkestävät säiliöt (PP, PVC tai lyijyvuoratut), vakaat ohjelmoitavat tasavirtalähteet ja johtavat, eristettyinä varustetut kupari- tai alumiinitelineet. Tehokkaat ilmanvaihtojärjestelmät keräävät ja puhdistavat happosumua. Säännöllinen kemiallinen analyysi ylläpitää oikeaa happopitoisuutta ja alumiini-ionitasoja varmistaen tasaisen pinnoitteen laadun ja turvallisen käytön.
Tanks
Valmistettu haponkestävästä materiaalista, kuten polypropeenista (PP), polyvinyylikloridista (PVC) tai lyijyvuoratusta teräksestä, kestämään rikkihappoa ja muita elektrolyyttejä. Säiliöillä tulee olla riittävä mekaaninen lujuus ja lämmönkestävyys, ja niissä voi olla eristys tai jäähdytysjärjestelmät vakaan käyttölämpötilan ylläpitämiseksi.
Virtalähde
Vakaa tasavirta (DC) -tasasuuntaaja ohjelmoitavalla ohjauksella on välttämätön virrantiheyden, lähtöjännitteen ja ramp-up-profiilien tarkalle säädölle. Suuri tehokerroin ja alhainen ripple-nopeus edistävät tasaista oksidikalvon muodostumista ja prosessin toistettavuutta.
Räkit/Ohjelmistot
Valmistettu erittäin johtavasta kuparista tai alumiinista, ja eristys on kiinnitetty kosketuksettomiin kohtiin kemiallisen hyökkäyksen ja valokaaren jälkien estämiseksi. Valaisimien tulee varmistaa tukeva sähköinen kontakti, vakaa johtavuus ja puristimien sijainti ei-kriittisillä tai piilossa olevilla alueilla näkyvien pintavirheiden välttämiseksi.
Ilmanvaihto ja kylpyhuoneen huolto
Asenna tehokkaat ilmanvaihtojärjestelmät, joissa on happosumun keräämis- ja pesulaitteet ilmassa olevien epäpuhtauksien vähentämiseksi. Kylpykemiaa on seurattava säännöllisesti happopitoisuuden ja alumiini-ionipitoisuuden suhteen, ja säätöjä on tehtävä liuoksen täydennyksellä ja epäpuhtaussuodatuksella vakauden ylläpitämiseksi.
Kemikaalien hallinta ja täydennys
Ota käyttöön kemikaalien inventaarioloki elektrolyyttierien, lisäainesuhteiden ja vaihtoaikataulujen seuraamiseksi. Täydennyksen tulisi perustua analyysituloksiin, jotta estetään pitoisuusvaihtelut, jotka voisivat vaikuttaa pinnoitteen laatuun.
Huolto, korjaus, And-yleiskunnostus
Laadi ennakoiva huolto-ohjelma, joka sisältää säiliön tarkastuksen, korroosiokerroksen korjauksen, tasasuuntaajan suorituskyvyn testauksen, kalusteiden puhdistuksen ja ilmanvaihtosuodattimen vaihdon, varmistaen pitkän aikavälin käyttövarmuuden ja tasaisen anodisointilaadun.
Miten To Control Pylintä Liini QAATU
Hyvin rakennettu anodisoinnin laatuohjelma ei ainoastaan mittaa – se varmistaa pitkäaikaisen suorituskyvyn. Tarkasta paksuustarkastuksesta tiukkoihin korroosio-, kulumis- ja tiiviystesteihin jokainen tarkastusvaihe varmistaa pinnoitteen eheyden, estetiikan ja kestävyyden, auttaen valmistajia toimittamaan jatkuvasti luotettavia ja visuaalisesti virheettömiä osia.
Paksuus
Paksuus tarkistetaan pyörrevirtamittareilla rikkomattomia reaaliaikaisia mittauksia varten tai gravimetrisillä menetelmillä tarkkaa näytteenottoa varten. Esimerkiksi pyrin ±2 µm:n toleranssiin 25 µm:n tyypin II pinnoitteelle.
Tiivistyksen laatu
Tiivistyksen laatu tarkistetaan värjäystesteillä tai johtavuusmittauksilla, mikä varmistaa huokosten sulkeutumisen korroosioreittien estämiseksi. Johtavuus pidetään alle 30 µS/cm optimaalisen suorituskyvyn saavuttamiseksi.
Korroosionkestäväce
Korroosionkestävyys on validoitu ASTM B117 -suolasumutestillä, jonka tavoitteena on yli 1 000 tuntia ilman syöpymistä arkkitehtonisen tason viimeistelyssä.
Kulutuskestävyys
Kulumiskestävyyttä mitataan Taberin hankauskokeella, jonka suorituskyvyn vertailuarvoksi on asetettu ≤5 mg:n painohäviö 1 000 sykliä kohden kovaanodisoinnissa.
Väri ja kiilto
Värin ja kiillon yhdenmukaisuus tarkistetaan spektrofotometreillä siten, että värikriittisten osien ΔE < 1.0 ja pinnan tasaisuuden osalta ±3 kiiltoyksikköä.
Tämä integroitu testausmenetelmä varmistaa, että jokainen erä ei ainoastaan täytä alan spesifikaatioita, vaan usein myös ylittää ne.
Yleisiä vikoja Aja vianmääritys
Yleiset anodisointivirheet – kuten palaminen, syöpyminen, harmaantuminen, värin vaihtelut ja huono tiivistys – johtuvat usein prosessinohjausongelmista. Niiden syiden, visuaalisten indikaattoreiden ja korjaavien toimenpiteiden ymmärtäminen on olennaista tasaisen pinnoitteen laadun ylläpitämiseksi ja kalliiden uudelleentöiden minimoimiseksi.
Polttava
Syy: Liian suuri virrantiheys (>3.0 A/dm² kovaanodisoinnissa) tai riittämätön sähkökontakti, mikä johtaa paikalliseen ylikuumenemiseen.
Indikaattorit: Tummia, karheita tai jauhemaisia laikkuja pinnoitteen pinnalla.
Ratkaisu: Vähennä virran ramppinopeutta, varmista, että kosketuspisteet ovat tukevat ja puhtaat, ja ylläpidä tasaista elektrolyytin sekoitusta lämmön poistamiseksi.
Pistely
Syy: Huono vedenlaatu (korkea kloridi-ionipitoisuus >25 ppm) tai elektrolyytin saastuminen kupari-, rauta- tai piihiukkasilla.
Indikaattorit: Pieniä, syviä kraattereita oksidikalvossa, usein ryppäinä.
Ratkaisu: Käytä huuhteluun deionisoitua vettä, suodata elektrolyyttiä jatkuvasti ja seuraa epäpuhtaustasoja viikoittain.
Harmaantuminen
Syy: Seosaineepäpuhtaudet, kuten korkea piipitoisuus (>0.5 %) tai kuparipitoisuus (>4 %) alustassa.
Indikaattorit: Himmeä, harmaa pinta, jonka kiilto on heikentynyt anodisoinnin jälkeen.
Ratkaisu: Käytä erittäin puhtaita seoksia (esim. 6061, 6063) tai esikäsittele optimoiduilla desmutaatiosykleillä jäännösseosaineiden poistamiseksi.
Värin vaihtelu
Syy: Epätasainen kylvyn lämpötila (±2 °C), jännitevaihtelut tai epätasainen saumausaika.
Indikaattorit: Näkyvät sävyerot saman erän osien välillä.
Ratkaisu: Pidä kylvyn lämpötila ±1 °C:n sisällä, kalibroi virtalähteen lähtö ja synkronoi värjäys-/tiivistysajat kaikissa osissa.
Huono tiivistys
Syy: Alumiinioksidin huokosten epätäydellinen hydraatio riittämättömän ajan, alhaisen lämpötilan tai likaantuneen tiivistekylvyn vuoksi.
Indikaattorit: Korkeat johtavuuslukemat (>25 µS/cm) tai heikko korroosionkestävyys suolasumutesteissä.
Ratkaisu: Pidennä tiivistysaikaa (≥15 min kuumalle deionisoidulle vedelle), pidä lämpötila kurissa ja vaihda tiivistyskylpy, kun kontaminaatio ylittää raja-arvot.
FAQ
Onko Anyökkäily Wkorva Off?
Kyllä, mutta se riippuu käyttöolosuhteista. Valmistamani tyypin III pinnoitteet ovat 25–100 µm paksuja, kovuudeltaan HV 400–500 ja Taberin kulumishäviö < 20 mg/1000 sykliä. Ne voivat kestää useita vuosia normaalikäytössä, vaikka reunat saattavat ohentua kovassa kuormituksessa tai hankaavissa ympäristöissä.
Onko Rubbing Aalkoholia ROISTA Anyökkäilyä?
Ei, isopropyylialkoholi ei poista anodisointia kemiallisesti. Anodisoitu kerros on alumiinioksidia (Al₂O₃), jonka kovuus on noin HV 300–500 ja paksuus 5–150 µm, ja joka kestää erittäin hyvin mietoja liuottimia. Pitkäaikainen kosketus voi kuitenkin poistaa orgaanisia väriaineita koristeellisessa anodisoinnissa, erityisesti jos tiivistys on huono, aiheuttaen näkyvää haalistumista poistamatta itse oksidia.
Miten DOES Anyökkäily Ikasvaa Corroosiota Rvastustuskyky?
Al₂O₃-kerros toimii esteenä O₂:n ja Cl⁻:n tunkeutumiselle. Tyypin II (10–20 µm) tai tyypin III (jopa 50 µm) pinnoitteeni voivat kestää yli 500–1000 tuntia ASTM B117 -suolasuihkutesteissä. Polarisaatiokestävyys kasvaa merkittävästi ja korroosiovirran tiheys voi laskea alle 1 µA/cm².
Miten CI-kirjain Tell If MeTAL Is Anyökkäilty?
Tunnistan anodisoinnin metallisesta ulkonäöstä, jossa on hieman keraaminen tuntuma, korkeasta pintaresistiivisyydestä (> 10¹¹ Ω·cm) ja pyörrevirtamittauksella mitatusta 5–50 µm:n paksuuslukemasta. Väriainetestaus voi myös paljastaa, ovatko huokoset tiiviit – hyvin suljetut pinnoitteet estävät värin imeytymisen.
Mitä Caus Anodoitettu ALuminum To Fade?
Haalistumisen aiheuttaa tyypillisesti UV-altistus, heikon valonkestävyyden omaavat väriaineet, huono tiivistys tai aggressiivinen emäksinen puhdistus. Käytän elektrolyyttistä värjäystä tinalla tai koboltilla korkean UV-kestävyyden saavuttamiseksi ja tiivistän 95–100 °C:ssa deionisoidussa vedessä 15–30 minuuttia pitäen erän värivaihtelun alle ΔE < 2.0:ssa.
Yhteenveto
Anodisointi on monitoiminen ja esteettinen viimeistelyprosessi, joka sopii erinomaisesti ei-rautametalleille – erityisesti alumiinille ja sen seoksille. Hallitsemalla prosessiparametreja, valitsemalla oikean tyypin ja soveltamalla asianmukaista jälkikäsittelyä voit täyttää vaativimmatkin teollisuuden vaatimukset ja samalla saavuttaa ensiluokkaisen visuaalisen ilmeen.
















