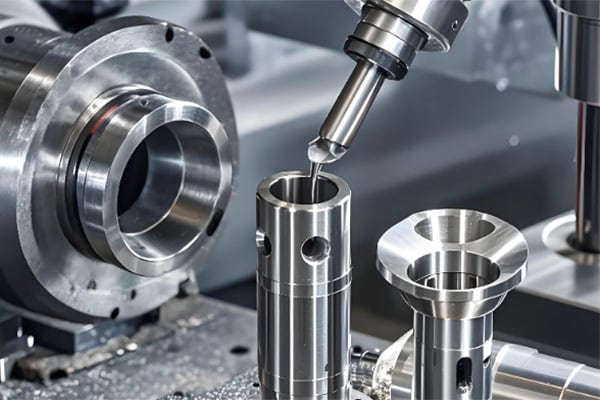
Syvän reiän metallintyöstö on tärkeä prosessi tarkkuusvalmistuksessa, ja sitä käytetään laajalti autoteollisuuden osissa, hydrauliikkalaitteissa, muoteissa, ilmailu- ja avaruustekniikan osissa, lääkinnällisissä laitteissa ja teollisuuskoneissa. Perinteiseen reiäntyöstöön verrattuna syvillä rei'illä on suhteellisen suuri syvyyden ja halkaisijan suhde, mikä tekee niiden valmistamisesta tarkkaa.
Syvien reikien koneistuksessa valmistajat voivat kohdata ongelmia, kuten huonon lastunpoiston, työkalun taipuman, liiallisen lämmön, karheat reiän seinämät, mittapoikkeamat ja työkalun rikkoutumisen. Metalliosille, jotka vaativat suurta tarkkuutta, hyvää samankeskisyyttä ja erinomaista pinnanlaatua, oikeiden työkalujen valinta ja koneistusparametrien optimointi ovat olennaisia.
Saada 20% pois päältä
Ensimmäinen tilauksesi
Tarvitsetko räätälöityjä metalli- ja muoviosia?
Mitä on syväreikäinen metallintyöstö?
Syvän reiän koneistuksen perusominaisuudet
Syvän reiän koneistuksella tarkoitetaan yleensä reiän koneistamista, jossa syvyys on huomattavasti suurempi kuin sen halkaisija. Reiän syventyessä leikkaustyökalun on ulotuttava syvemmälle työkappaleeseen. Tämä vähentää työkalun jäykkyyttä ja vaikeuttaa leikkausalueen saavutettavuutta.
Perinteisessä porauksessa lastut pääsevät yleensä poistumaan reiästä suhteellisen helposti. Syvän reiän koneistuksessa lastujen on kuitenkin kuljettava pitkää ja kapean kanavan läpi. Jos lastuja kertyy reiän sisään, ne voivat aiheuttaa toissijaista lastuamista, vaurioittaa reiän seinämää, lisätä työkalun kulumista ja jopa johtaa työkalun rikkoutumiseen.
Yleisiä materiaaleja syväreikäiseen koneistukseen
Syviä reikiä voidaan koneistaa alumiiniseoksista, hiiliteräksestä, ruostumattomasta teräksestä, seosteräksestä, kupariseoksista, titaaniseoksista ja muista metalleista. Jokaisella materiaalilla on erilainen kovuus, sitkeys, lämmönjohtavuus ja lastunmuodostusominaisuudet, joten leikkaustyökalut ja työstöparametrit on valittava vastaavasti.
Mitkä ovat syväreikäisen koneistuksen suurimmat haasteet?
Vaikea lastunpoisto
Lastunpoisto on yksi yleisimmistä haasteista syväreiän koneistuksessa. Reiän syvyyden kasvaessa lastujen on kuljettava pidemmälle ennen kuin ne irtoavat työkappaleesta.
Jos reiän sisään kertyy lastuja, työkalu voi työstää niitä uudelleen, mikä voi aiheuttaa naarmuja reiän seinämään ja kiihdyttää työkalun kulumista. Materiaalit, kuten ruostumaton teräs, voivat olla erityisen haastavia, koska ne tuottavat usein pitkiä, jatkuvia lastuja.
Työkalun taipuma
Syvien reikien koneistus vaatii suhteellisen pitkän työkalun jatkeen, mikä heikentää työkalun kokonaisjäykkyyttä. Lastuamisvoimat voivat aiheuttaa työkalun pienen taipumisen tai taipumisen, mikä vaikuttaa reiän sijaintiin, suoruuteen ja mittatarkkuuteen.
Syvien ja tiukkojen toleranssien omaavien reikien koneistuksessa työkalun ohjaus, karan vakaus ja koneen jäykkyys ovat erityisen tärkeitä.
Vaikeus hallita koneistuslämmön
Syvän reiän sisällä oleva suljettu tila vaikeuttaa leikkauslämmön nopeaa poistumista. Jos jäähdytys on riittämätöntä, työkalun lämpötila voi nousta jatkuvasti, mikä kiihdyttää työkalun kulumista.
Liiallinen kuumuus voi myös vaikuttaa mittapysyvyyteen, mikä on erityisen tärkeää tarkkoja syviä reikiä koneistettaessa.
Huono reiän seinämän laatu
Syvän reiän koneistus vaatii muutakin kuin reiän halkaisijan hallintaa. Myös pyöreys, suoruus, samankeskisyys ja pinnan karheus ovat tärkeitä.
Työkalun tärinä, kuluminen tai väärät leikkausparametrit voivat aiheuttaa naarmuja, värinäjälkiä ja purseita reiän seinämään, mikä voi vaikuttaa kokoonpanon ja komponentin suorituskykyyn.
Yleisiä syväreiän koneistuksen ongelmia ja ratkaisuja
Yleinen ongelma
Pääsyy
Prosessisuositus
Reiän halkaisija liian suuri tai pieni
Työkalun kuluminen tai väärät parametrit
Tarkista työkalun kunto ja optimoi leikkausparametrit
Reiän sijainnin poikkeama
Riittämätön työkalun jäykkyys tai epävakaa ohjaus
Vähennä työkalun ulkonemaa ja paranna työkalun ohjausta
Huono lastunpoisto
Lastujen kertyminen tai riittämätön jäähdytysneste
Paranna korkeapaineista jäähdytysnestettä ja lastunpoistoa
Karkea reiän seinämä
Työkalun tärinä tai kuluminen
Käytä teräviä työkaluja ja vähennä tärinää
Työkalun rikkoutuminen
Liiallinen leikkausvoima tai lastun tukkeutuminen
Vähennä leikkauskuormitusta ja paranna lastunpoistoa
Liian korkea työstölämpötila
Riittämätön jäähdytys
Optimoi jäähdytysnesteen virtaus ja paine
Purseita reiän suulla
Työkalun kuluminen tai väärät parametrit
Optimoi syöttönopeus ja lisää tarvittaessa purseenpoistoa
Mitä prosessisuosituksia suositellaan syväreikäkoneistukseen?
Valitse oikea syväreikäinen työstötyökalu
Eri reiän halkaisijat ja syvyydet vaativat erilaisia leikkaustyökaluja. Syvempiin reikiin erikoisporat tai tykkiporat voivat tarjota paremman ohjauksen ja työstön vakauden.
Työkalumateriaalin tulee myös vastata työkappaleen materiaalia. Ruostumatonta terästä, karkaistua terästä tai muita vaikeasti työstettäviä metalleja työstettäessä on otettava huolellisesti huomioon työkalun kulumiskestävyys ja lämmönkestävyys.
Optimoi leikkausparametrit
Suuremmat lastuamisnopeudet eivät aina johda parempaan syväreiän koneistuksen suorituskykyyn. Liian korkea karan nopeus tai syöttönopeus voi lisätä lastuamislämpöä ja työkalun kuormitusta, kun taas liian konservatiiviset parametrit voivat heikentää tuotannon tehokkuutta.
Karan nopeus, syöttönopeus ja lastuamissyvyys tulee säätää työkappaleen materiaalin, reiän halkaisijan, reiän syvyyden, työkalun halkaisijan ja koneen ominaisuuksien mukaan.
Paranna jäähdytystä ja lastunpoistoa
Tehokas jäähdytys on kriittisen tärkeää syväreiän koneistuksen vakaalle suoritukselle. Oikea jäähdytysnesteen paine ja virtaus voivat alentaa leikkauslämpötiloja ja samalla auttaa poistamaan lastuja reiästä.
Pitkiä lastuja tuottavien aineiden kohdalla työkalun geometriaa ja leikkausparametreja voidaan optimoida lyhyempien ja helpommin hallittavien lastujen tuottamiseksi.
Minimoi työkalun ylitys
Mitä kauemmaksi työkalu ulottuu pitimestä, sitä heikommaksi sen jäykkyys yleensä muuttuu. Liiallinen työkalun ulkonema voi lisätä tärinää, taipumaa ja koneistusvirheitä.
Tarkkojen syvien reikien koneistuksessa on myös huolellisesti valvottava koneen karan, työkalun ja työkappaleen samankeskisyyttä.
Käytä sopivaa työstöjärjestystä
Syvien reikien koneistaminen suoraan lopulliseen mittaan yhdellä työkierroksella ei usein ole paras lähestymistapa.
Komponentin vaatimuksista riippuen prosessi voi sisältää esiporauksen, porauksen, väliviimeistelyn ja viimeistelyn. Jos tarvitaan tarkempaa mittatarkkuutta ja pinnanlaatua, seuraavia prosesseja ovat avarrus, avarrus tai hoonaus.
Kuinka syväreiän koneistuksen tarkkuutta voidaan parantaa?
Syvän reiän koneistuksen tarkkuuden parantaminen vaatii suunnittelun, laitteiden, työkalujen ja koneistusprosessin hallintaa.
Suunnitteluvaiheessa reiän halkaisijan, syvyyden, suoruuden, samankeskisyyden ja pinnan karheuden vaatimukset tulee määritellä selkeästi. Tuotannon aikana koneen tarkkuuden tulee pysyä vakaana ja työkalun kulumista tulee seurata säännöllisesti.
Monimutkaisten tai erittäin tarkkojen syväreikäisten komponenttien kohdalla prosessin aikainen mittaus tai koneistuksen jälkeinen mittatarkastus voi auttaa tunnistamaan poikkeamat varhaisessa vaiheessa ja estämään laatuongelmia erätuotannon aikana.
Syväreiän metallintyöstön suurimmat haasteet ovat lastunpoisto, jäähdytys, työkalun jäykkyys, reiän asemointi, reiän seinämän laatu ja mittahallinta. Reiän syvyyden kasvaessa perinteiset porausmenetelmät eivät välttämättä riitä täyttämään vaativia tarkkuusvaatimuksia.
Valitsemalla sopivat leikkaustyökalut, optimoimalla työstöparametreja, parantamalla jäähdytystä ja lastunpoistoa, minimoimalla työkalun ulkoneman ja käyttämällä vaiheittaista työstöstrategiaa valmistajat voivat tehokkaasti vähentää työstöriskejä.
Ilmailu-, auto-, hydrauliikka-, muotti- ja tarkkuuskoneissa käytettävien syväreikäisten komponenttien osalta yhteistyö syväreikäisen koneistuksen kokeneen CNC-koneistustoimittajan kanssa voi auttaa saavuttamaan tasaisemman tarkkuuden, pinnanlaadun ja tuotannon luotettavuuden.
kirjailija
Galenin johtaja ja perustaja
Sitoudumme varmistamaan, että tarjoamme parasta mahdollista palvelua valmistavassa teollisuudessa.
Tyhjiökammiot ovat tarkkuuskoteloita, jotka on suunniteltu luomaan ja ylläpitämään kontrolloituja matalapaineympäristöjä puolijohdevalmistuksessa, tutkimuslaitteissa, pinnoitusjärjestelmissä, testausalustoilla ja muissa tyhjiötä vaativissa prosesseissa. Niiden suorituskyky riippuu
Alumiininen vesijäähdytyslohko on nestejäähdytyskomponentti, joka siirtää lämpöä elektronisista laitteista kiertävään jäähdytysnesteeseen. Kuparivaihtoehtoihin verrattuna alumiini on kevyempi ja materiaalikustannukset kilpailukykyiset.
Mikrokanavainen kylmälevy on tarkka nestejäähdytyskomponentti, joka poistaa lämpöä suuritehoisesta elektroniikasta lähekkäin sijaitsevien sisäisten nestekanavien kautta. Nämä kanavat lisäävät kosketuspinta-alaa
Puolijohdetyhjiökomponentit ovat tarkkuusosia, joita käytetään puolijohdevalmistuslaitteiden sisällä olevien matalapaineisten ympäristöjen luomiseen, ylläpitämiseen, ohjaamiseen ja eristämiseen. Tyhjiökammiot, laipat, venttiilirungot, jakotukit, istukat, portit ja kiekkojen käsittelyosat.
Osan ei tarvitse olla sormenpäähän mahtuva, jotta se vaatisi mikrotyöstöä. Suuremmassa komponentissa voi olla pieni reikä, kapea kanava tai ohut seinämä.
Koska tekoälylaskenta, tehokkaat palvelimet ja datakeskukset tuottavat jatkuvasti enemmän lämpöä, perinteinen ilmajäähdytys on menettämässä tehoaan suuren tiheyden laitteissa. Nestejäähdytys tarjoaa suoremman tavan
Puolijohteiden valmistuslaitteet käyttävät tarkkoja alumiinikomponentteja kiekkojen käsittelyssä, tyhjiöjärjestelmissä, lämmönhallintajärjestelmässä ja automatisoidussa liikkeessä. Suurista kiinnityslevyistä ja laitekoteloista jäähdytyslohkoihin ja...
Vaihteet siirtävät liikettä ja voimaa komponenttien välillä laitteissa, pienistä toimilaitteista teollisuusvaihteistoihin. Vaikka vaihde saattaa näyttää yksinkertaiselta hammaspyörältä, sen suorituskyky riippuu
Vesijäähdytyslohko on tarkkuusjäähdytyskomponentti, joka siirtää lämpöä suorittimesta, näytönohjaimesta tai muusta elektronisesta laitteesta kiertävään nesteeseen. Siinä käytetään tyypillisesti kuparia tai alumiinia.
Turbopyörät ovat nopeasti pyöriviä komponentteja, joiden suorituskyky riippuu suuresti siipien geometriasta, massajakautumasta, pinnan laadusta sekä navan ja pyörimisakselin välisestä suhteesta. Pienet koneistusvirheet voivat
Nestemäinen kylmälevy on metallinen lämmönvaihdin, joka poistaa lämpöä elektronisista komponenteista kiertävän jäähdytysnesteen avulla. Se käyttää sisäisiä kanavia tai putkia lämmön siirtämiseen pois suorittimista,
Akun jäähdytyslevy auttaa siirtämään lämpöä akkukennojen ja jäähdytysjärjestelmän välillä. Monissa sähköajoneuvoissa neste virtaa levyn sisällä olevien kanavien läpi kuljettaen lämpöä pois akun ulkopuolelta.