
Pysty- ja vaakajyrsinnässä käytetään samaa perusleikkausperiaatetta, mutta karan suuntaus muuttaa sitä, miten työkalu saavuttaa työkappaleen, poistaa lastut ja käsittelee erilaisia kappalegeometrioita.
Tämä opas selittää pystysuoran ja vaakasuoran jyrsinnän keskeiset erot, missä kumpikin prosessi toimii parhaiten ja miten geometria, tuotantomäärä, tarkkuus ja kustannukset vaikuttavat CNC-jyrsintämenetelmän valintaan.
Mikä on pystysuora jyrsintä?
Pystyjyrsinnässä käytetään pystysuoraan suunnattua karaa, jossa leikkaustyökalu lähestyy työkappaletta pääasiassa ylhäältä päin. Sitä käytetään laajalti yleisessä CNC-työstössä, koska se tarjoaa yksinkertaisen asennuksen, hyvän näkyvyyden ja joustavan pääsyn yleisiin osan ominaisuuksiin.
Pystysuuntaisia työstökeskuksia, joita kutsutaan yleisesti VMC:iksi, käytetään usein prototyyppien, kiinnittimien, kiinnikkeiden, levyjen, koteloiden, muottikomponenttien ja muiden prismaattisten osien työstämiseen. Ne ovat erityisen tehokkaita silloin, kun useimmat kriittiset ominaisuudet voidaan työstää ylhäältä tai rajoitetusta määrästä suunnista.
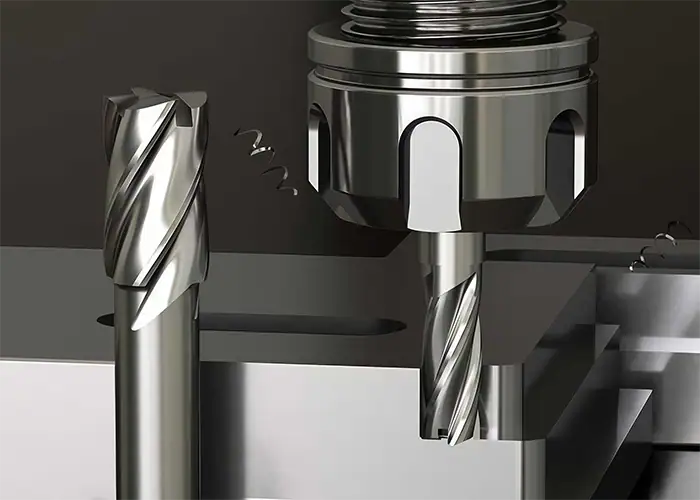
Pystysuoran jyrsinkoneen rakenne
Pystyjyrsinkoneen erottava ominaisuus on sen pystysuoraan asennettu kara. Työkappale kiinnitetään yleensä vaakasuoraan pöytään ruuvipenkin, kiinnittimen, puristimien tai erityisen työkappaleen kiinnitysjärjestelmän avulla.
Nykyaikaisissa CNC-pystytyöstökeskuksissa on tyypillisesti kolme lineaariakselia yhdistettynä automaattisiin työkalunvaihtajiin, jäähdytysjärjestelmiin, mittausjärjestelmään ja CNC-ohjaukseen. Joissakin koneissa on myös neljännen tai viidennen akselin pyöröyksiköt, jotka parantavat pääsyä sivuominaisuuksiin ja kulmikkaisiin pintoihin.
Tämä järjestely tekee virtuaalikoneista erittäin mukautuvia. Versasto voi koneistaa monia erilaisia osamalleja ilman, että jokaista työtä varten tarvitsee luoda monimutkaisia kiinnitysjärjestelmiä, mikä on arvokasta prototyyppien ja pienten tuotantomäärien tuotannossa.
Yleisiä pystysuuntaisia jyrsintäoperaatioita
Pystyjyrsintä soveltuu hyvin tasojyrsintään, taskujen jyrsintään, muotojyrsintään, poraukseen, avarrukseen, kierteitykseen, urien jyrsintään, viisteiden jyrsintään ja pinnan viimeistelyyn.
Leveät, tasaiset pinnat, matalat taskut, ylöspäin suuntautuvat reiät ja ulkoprofiilit omaavat osat on yleensä tehokasta työstää pystysuunnassa. Esimerkkejä ovat kiinnityslevyt, kiinnikkeet, kannet, kiinnitysosat ja yksinkertaiset kotelot.
Suurin rajoitus ilmenee, kun tärkeät ominaisuudet sijaitsevat komponentin useilla sivuilla. Ilman kiertoakseliominaisuutta osa on ehkä irrotettava ja sijoitettava uudelleen, mikä lisää asennusaikaa ja lisää mahdollisuuksia kohdistusvirheille.
Mikä on vaakasuora jyrsintä?
Vaakajyrsinnässä käytetään konepöydän suuntaisesti sijoitettua karaa, jolloin leikkaustyökalu voi lähestyä työkappaletta sivulta. Tämä kokoonpano on erityisen tehokas monipintatyöstössä, syvien ominaisuuksien työstössä, raskaan materiaalin poistossa ja toistuvissa tuotannoissa.
Vaakasuorat työstökeskukset eli HMC:t käyttävät usein pyöröpöytiä, paletteja ja hautakivikiinnittimiä. Nämä järjestelmät mahdollistavat useiden kappalepintojen tai useiden osien koneistamisen vähemmillä manuaalisilla asetusmuutoksilla.
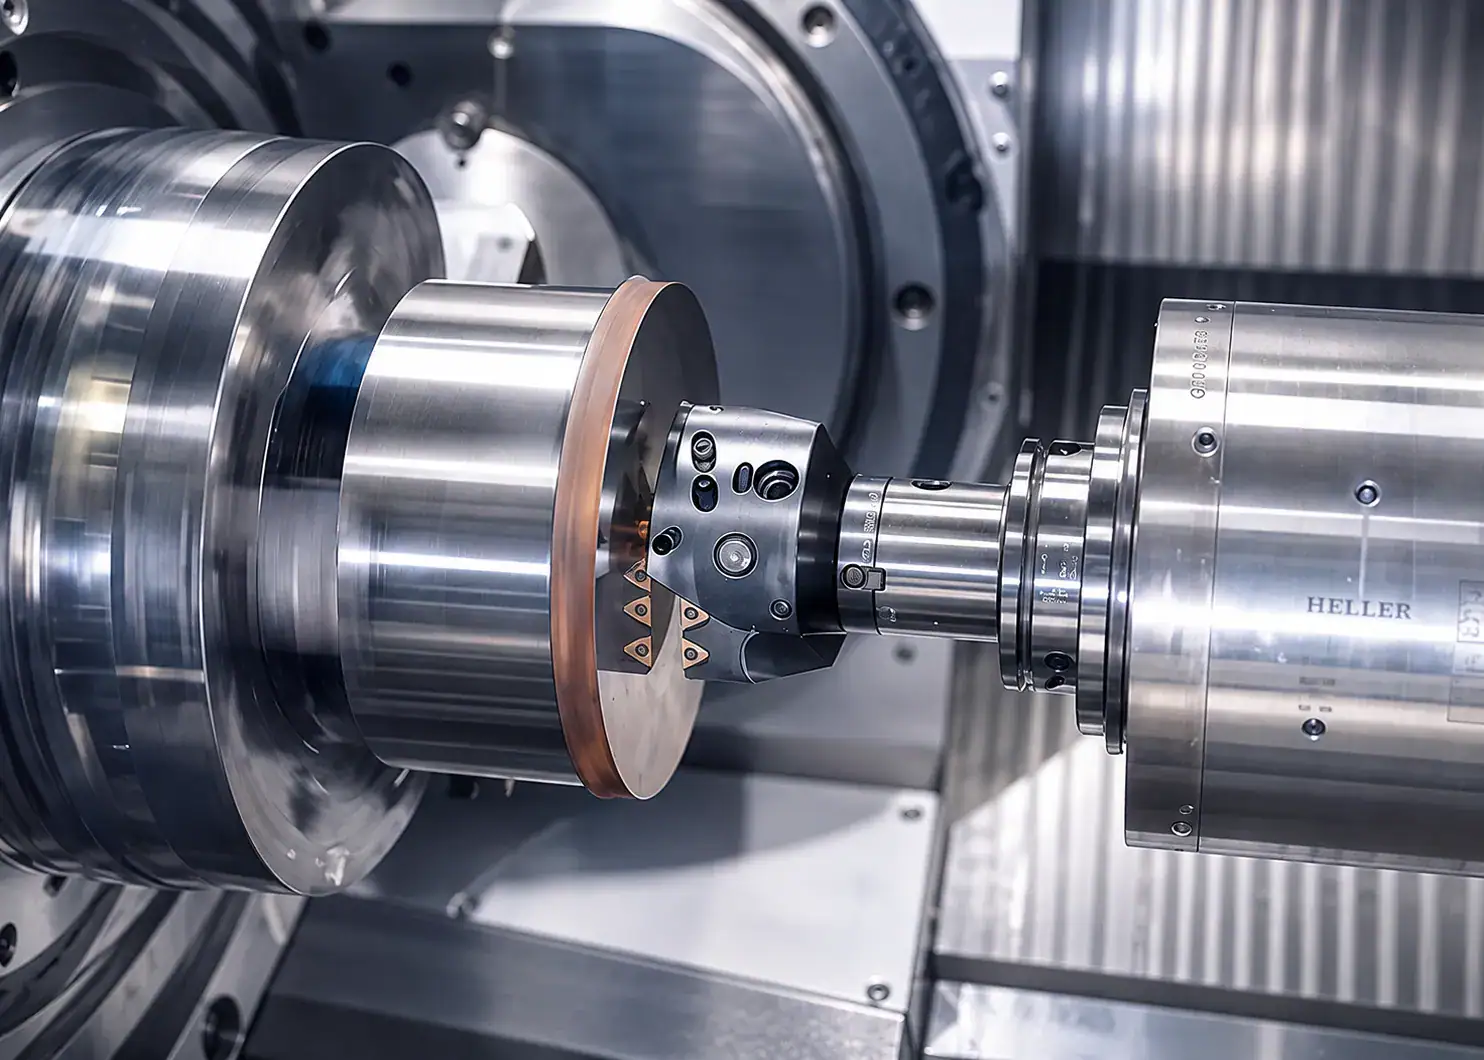
Vaakasuora jyrsinkoneen rakenne
Vaakasuora jyrsinkone asettaa karan vaakasuoralle akselille eikä suoraan työkappaleen yläpuolelle.
Työkappale kiinnitetään usein pyöröpöydälle tai pystysuoraan kiinnityspisteeseen. Pöytää pyörittämällä kone voi esittää komponentin eri pintoja karalle irrottamatta kappaletta kokonaan kiinnittimestä.
Tämä kokoonpano voi vähentää toistuvaa kiinnitystä ja auttaa säilyttämään eri pinnoilla sijaitsevien ominaisuuksien väliset suhteet.
Perinteisissä vaakasuuntaisissa jyrsinkoneissa voidaan käyttää tuurnaan kiinnitettyjä leikkureita, kun taas nykyaikaisissa HMC-jyrsinkoneissa käytetään laajempaa valikoimaa CNC-työkaluja, mukaan lukien varsijyrsimet, porat, tasojyrsimet ja erikoisleikkaustyökalut.
Yleisiä vaakasuuntaisia jyrsintäoperaatioita
Vaakajyrsintää käytetään yleisesti syvien urien, sivuprofiilien, suurten onteloiden, raskaan rouhinnan, monipintaisten reikäkuvioiden ja useiden sivujen ympäriltä työstettävän komponentin koneistukseen.
Venttiilirungot, vaihdelaatikon kotelot, pumppukomponentit, hydrauliset jakotukit ja suuret rakenneosat ovat tyypillisiä esimerkkejä.
Vaakasuorat koneet ovat tehokkaita myös silloin, kun tarvitaan suurta materiaalinpoistonopeutta. Niiden koneen rakenne ja lastuvirtaus tukevat vaativia leikkausolosuhteita ja vähentävät samalla lastujen kertymisen aiheuttamia keskeytyksiä.
Pystysuora vs. vaakasuora jyrsintä: Keskeiset erot
Pysty- ja vaakajyrsintä eroaa pääasiassa karan suuntaus, mutta tämä ero vaikuttaa suoraan työkalun saavutettavuuteen, jäykkyyteen, lastunpoistoon, asetusstrategiaan, tuotantotehokkuuteen ja kustannuksiin.
| Tekijä | Pystysuuntainen jyrsintä | Vaakajyrsintä |
| Karan suuntaus | Pystysuora | Vaakasuora |
| Päätyökalun käyttöoikeus | Ylhäältä | Sivulta |
| Tyypillinen asetelma | Tasainen pöytä, ruuvipenkki, kiinnitys | Pyöröpöytä, lava, hautakivi |
| Sirun evakuointi | Taskuihin voi jäädä siruja | Painovoima auttaa siruja putoamaan pois |
| Raskas rouhinta | hyvä | Usein paremmin sopiva |
| Monipintainen työstö | Saattaa vaatia enemmän asetuksia | Usein vaatii vähemmän asetuksia |
| Prototyypin joustavuus | Korkea | Kohtalainen |
| Toista tuotanto | hyvä | Usein erittäin tehokas |
| Koneinvestoinnit | Yleensä alhaisempi | Yleensä korkeampi |
| Lattiatila | Yleensä pienempi | Yleensä suurempi |
Karan suuntaus ja työkalun käyttö
Pystysuuntaiset koneet lähestyvät työkappaletta pääasiassa ylhäältä päin. Tämä tekee niistä tehokkaita taskujen, tasopintojen, reikien ja ylöspäin suuntautuvilla pinnoilla sijaitsevien profiilien koneistuksessa.
Vaakasuorat koneet lähestyvät sivulta. Yhdessä pyöröpöydän kanssa tämä helpottaa useiden pintojen saavuttamista ilman työkappaleen toistuvaa irrottamista.
Ero on tärkeä osissa, joissa on sivureikiä, leikkaavia reikiä, syviä onteloita tai ominaisuuksia, jotka ovat jakautuneet komponentin ympärille.
Yksinkertainen levy voi hyötyä vain vähän vaakasuorasta työstöstä, kun taas monimutkainen kotelo voi hyötyä merkittävästi paremmasta sivuttaispääsystä.
Jäykkyys, leikkausvoima ja materiaalinpoisto
Voimakas rouhinta luo suuria leikkausvoimia. Koneen jäykkyys, työkalun ulkonema, kiinnityksen vakaus ja karan kapasiteetti vaikuttavat kaikki siihen, kuinka aggressiivisesti materiaalia voidaan poistaa.
Vaakasuorat työstökeskukset valitaan usein vaativaan materiaalinpoistoon, koska niiden rakenne soveltuu hyvin vakaaseen työstöön ja toistuvaan tuotantoon.
Tästä voi olla hyötyä työstettäessä suuria teräskomponentteja, syviä ominaisuuksia tai osia, jotka vaativat huomattavaa aineenpoistoa.
Pystysuorat koneet ovat tehokkaita monissa rouhintatöissä, erityisesti silloin, kun kappale on pieni ja työkalun käyttö on helppoa. Päätöksen tulisi perustua todellisiin leikkausvaatimuksiin eikä pelkästään koneen suuntaukseen.
Lastunpoisto ja pinnanlaatu
Lastunpoisto voi vaikuttaa voimakkaasti työstövakauteen.
Pystyjyrsinnässä lastuja voi kertyä syviin taskuihin ja onteloihin. Jos lastuja jää lastualueelle, työkalu voi lastua niitä uudelleen, mikä tuottaa lisää lämpöä ja voi vaikuttaa terän käyttöikään ja pinnanlaatuun.
Vaakasuora työstö hyötyy painovoimasta, koska lastut voivat pudota pois leikkausalueelta luonnollisemmin.
Tämä on erityisen hyödyllistä syvien taskujen, urien ja pitkien lastuamisjaksojen koneistuksessa. Parempi lastunpoisto voi auttaa ylläpitämään tasaisempia lastuamisolosuhteita ja vähentämään lastunpoiston aiheuttamia keskeytyksiä.
Pinnanlaatu riippuu edelleen työkaluista, leikkausparametreista, koneen kunnosta, jäähdytysnesteestä ja kappaleen vakaudesta. Vaakasuora suuntaus ei automaattisesti tuota parempaa pintaa, mutta se voi parantaa prosessin vakautta lastuintensiivisissä työstöissä.
Asennus, tuottavuus ja kustannukset
Pystysuuntaiset koneet ovat yleensä helpompia ja nopeampia asentaa yksittäiskappaleille ja lyhyille tuotantoerille.
Vakiokokoiset ruuvipenkit ja kiinnikkeet pystyvät käsittelemään monia erilaisia komponentteja, mikä tekee virtuaalikoneista (VMC) käytännöllisiä, kun suunnitelmat muuttuvat usein. Alhaisemmat konekustannukset ja laaja saatavuus tekevät niistä myös houkuttelevia yleiseen CNC-työhön.
Vaakasuora työstö vaatii tyypillisesti enemmän investointeja koneisiin, kuormalavoihin, hautakiviin ja erillisiin työkappaleen kiinnittimiin. Myös ohjelmointi ja asetukset saattavat vaatia enemmän suunnittelua.
Vaakasuora prosessi voi kuitenkin vähentää asetuksien määrää ja pitää karan lastuamassa pidempään. Toistuvassa tuotannossa nämä hyödyt voivat kompensoida suurempia koneinvestointeja.
Tästä syystä pelkkä koneen tuntihinta ei riitä vertailemaan pystysuoraa ja vaakasuoraa jyrsintää. Asetusaika, sykliaika, työ, työkalut, tarkastus, kiinnityskustannukset ja tuotantomäärä vaikuttavat kaikki lopulliseen kappalehintaan.
Mikä jyrsintämenetelmä sopii eri osille?
Paras jyrsintämenetelmä riippuu kappaleen geometriasta, ominaisuuksien suunnasta, materiaalinpoistosta ja tuotantomäärästä. Kumpikaan suunta ei ole automaattisesti parempi kaikille komponenteille.
Prototyypit ja pienimuotoiset osat
Pystyjyrsintä on usein käytännöllisin valinta prototyypeille ja pienille erille.
Prototyyppien suunnittelu muuttuu usein, joten joustavuus on tärkeää. Pystysuora kone voi usein hyväksyä uuden materiaalilohkon, uuden CNC-ohjelman ja suhteellisen yksinkertaisen työkappaleen kiinnityksen ilman suuria investointeja erillisiin kiinnittimiin.
Tämä tekee VMC-työstöstä sopivan kiinnikkeille, levyille, koteloille, kiinnittimille, testikomponenteille ja muille alkuvaiheen osille.
Se antaa insinööreille myös mahdollisuuden muokata mittoja tai ominaisuuksia tuotantoerien välillä ilman, että monimutkaista valmistusjärjestelmää tarvitsee rakentaa uudelleen.
Monimutkaisissa prototyypeissä, joissa työstöä vaaditaan useilta sivuilta, vaakasuora tai moniakselinen lähestymistapa voi silti lyhentää kokonaisasetusaikaa.
Monipuoliset ja monimutkaiset komponentit
Vaakajyrsinnästä tulee houkuttelevampaa, kun kappaleessa on kriittisiä ominaisuuksia useilla pinnoilla.
Ajatellaan venttiilirunkoa, jossa on porauksia, portteja, kiinnitysreikiä ja tiivistyspintoja komponentin ympärillä. Näiden ominaisuuksien koneistaminen useilla toisistaan riippumattomilla asetuksilla voi parantaa käsiteltävyyttä ja vaikeuttaa asentosuhteiden hallintaa.
Vaakasuora kone, jossa on pyöröpöytä, voi indeksoida komponentin sen pysyessä samassa kiinnittimessä.
Tämä vähentää tarvetta määrittää uusia työsiirtymiä ja datumeja jokaisen uudelleensijoituksen jälkeen. Se voi myös parantaa toistettavuutta, kun eri pintojen ominaisuuksien on säilytettävä tarkat suhteet toisiinsa.
Syvät taskut, urat ja raskas leikkaus
Syvät kolot ja urat aiheuttavat kaksi yleistä ongelmaa: työkalun jäykkyyden ja lastujen kertymisen.
Pitkät lastuavat työkalut taipuvat todennäköisemmin, erityisesti lastuamisvoimien kasvaessa. Samalla lastut voivat jäädä muotoonsa ja sotkea jyrsintä.
Vaakasuora työstö on usein edullista näissä olosuhteissa, koska lastut putoavat helpommin pois leikkausalueelta.
Sen jäykkä koneenrakenne tukee myös vaativia rouhintaoperaatioita, joten se sopii osille, jotka vaativat merkittävää aineenpoistoa.
Pystysuoralla koneistuksella voidaan edelleen tuottaa syviä muotoja onnistuneesti, mutta työkalun pituutta, jäähdytysnesteen syöttöä, lastunpoistoa ja leikkausstrategiaa on hallittava huolellisesti.
Suuret ja raskaat osat
Pelkkä osan koko ei ratkaise, pitäisikö käyttää pystysuoraa vai vaakasuoraa konetta.
Suuret ja raskaat komponentit vaativat riittävän koneen liikeradan, pöydän kapasiteetin, kiinnittimen lujuuden, karan tehon ja rakenteellisen jäykkyyden.
Vaakasuuntaisia koneita käytetään usein raskaiden teollisuuskomponenttien työstämiseen, koska ne tarjoavat tukevan sivuttaispääsyn ja voivat tukea suuria kiinnikkeitä.
Suuri, tasainen levy, jossa on enimmäkseen ylöspäin suuntautuvia ominaisuuksia, voi kuitenkin olla tehokkaampi pystysuorassa työstökeskuksessa.
Ominaisuuksien suunta tulisi siksi arvioida yhdessä osan kokonaismittojen kanssa.
Keskikokoinen ja suuri tuotanto
Tuotantomäärä muuttaa CNC-koneistuksen taloudellisuutta.
Kymmenen prototyypin kohdalla merkittävän ajan käyttäminen monimutkaisen paletti- tai hautakivijärjestelmän rakentamiseen ei välttämättä ole järkevää. Satojen tai tuhansien toistuvien osien kohdalla sama investointi voi vähentää työvoimaa ja asennusaikaa koko tuotantoajassa.
Vaakasuorat työstökeskukset sopivat hyvin tämäntyyppiseen tuotantoon, koska useita osia voidaan usein asentaa lavalle tai hautakivelle.
Samalla kun yhtä palettia työstetään, toista voidaan valmistella työalueen ulkopuolella. Automaattiset palettijärjestelmät voivat vähentää seisokkiaikaa entisestään.
Tuloksena on korkeampi karan käyttöaste ja tasaisempi toistettu tuotanto, kun osan suunnittelu on vakaa.
Kuinka valita pystysuoran ja vaakasuoran jyrsinnän välillä
Oikean jyrsintäprosessin valinta tulisi aloittaa osapiirustuksesta ja tuotantovaatimuksista. Geometria, asetusmäärä, leikkauskuorma, toleranssit ja kokonaisvalmistuskustannukset ovat yleensä tärkeämpiä kuin pelkkä konetyyppi.
Aloita osan geometriasta
Ensin on määritettävä, missä kriittiset ominaisuudet sijaitsevat.
Jos useimpiin taskuihin, reikiin, profiileihin ja pintoihin päästään käsiksi ylhäältä päin, pystysuora jyrsintä on yleensä suoraviivaista.
Jos työstöä tarvitaan useilta sivuilta, vaakasuora työstö voi vähentää osan uudelleenasentojen määrää.
Syvät kolot, toisensa leikkaavat reiät, kapeat urat ja vaikeasti työstettäville työkaluille avattavat kohdat tulisi myös arvioida varhaisessa vaiheessa. Nämä ominaisuudet vaikuttavat usein koneen valintaan selkeämmin kuin osan kokonaiskoko.
Tavoitteena ei ole vain sovittaa työkappaletta koneen sisään. Tavoitteena on antaa leikkaustyökalulle vakaa ja tehokas pääsy kaikkiin kriittisiin ominaisuuksiin.
Vähennä tarpeettomia asetuksia
Jokainen lisäasetus lisää leikkausta odottavaa aikaa.
Käyttäjän on ehkä irrotettava työkappale, puhdistettava kiinnitin, sijoitettava osa uudelleen, määritettävä uusi peruspiste, mitattava työkappaletta ja tarkistettava kohdistus.
Useammat asetelmat voivat myös lisätä mittariskiä, kun kriittisiin ominaisuuksiin viitataan eri suunnista.
Jos useita toisiinsa liittyviä pintoja tai reikiä voidaan työstää samalla, kun kappale pysyy yhdessä kiinnittimessä, sijainnin yhdenmukaisuutta on yleensä helpompi hallita.
Tämä on yksi syy siihen, miksi vaakasuora koneistus voi olla houkuttelevaa monimutkaisille monipintaisille osille, vaikka koneen tuntihinta olisi korkeampi.
Ota huomioon materiaali ja leikkauskuorma
Myös materiaalien ominaisuudet vaikuttavat prosessiin.
Alumiinia on suhteellisen helppo työstää suurilla leikkausnopeuksilla, kun taas ruostumaton teräs, titaani ja muut vaativat seokset saattavat vaatia konservatiivisempia leikkausparametreja ja suurempaa huomiota jäykkyyteen.
Kun kappale vaatii suuria määriä aineenpoistoa, materiaalin, jyrsimen kytkeytymispisteen, karan tehon ja kiinnittimen vakauden yhdistelmästä tulee tärkeä.
Vaakasuorat koneet voivat tarjota etuja jatkuvassa raskaassa leikkauksessa, mutta koneen spesifikaatiolla on enemmän merkitystä kuin pelkällä suunnalla.
Hyvin varusteltu pystysuora työstökeskus voi suoriutua paremmin kuin sopimaton vaakasuora kone, jos karan teho, työkalut, työkappaleen kiinnitys tai koneen kunto vastaavat paremmin käyttötarkoitusta.
Vertaa kokonaistuotantokustannuksia
Koneen halvin tuntihinta ei välttämättä tuota halvinta osan hintaa.
Kokonaisvalmistuskustannukset sisältävät asennuksen, ohjelmoinnin, syklin ajan, työkalut, työkappaleen kiinnityksen, tarkastuksen, operaattorin työvoiman, hylkyriskin ja tuotantomäärän.
Prototyypin osalta pystysuora kone voi tarjota alhaisimmat kokonaiskustannukset, koska asennus on yksinkertainen eikä monimutkaisia kiinnittimiä tarvita.
Toistuvassa monipintatuotannossa vaakasuora kone voi maksaa enemmän tunnissa, mutta se voi valmistaa osan vähemmillä asetuksilla ja manuaalisella käsittelyllä.
Oikean päätöksen tulisi siksi perustua koko valmistusprosessiin, ei pelkästään laitteiden hintaan.
UKK
Mitä haittapuolia pystysuoran jyrsinkoneen käytössä on?
Pystyjyrsinkoneet voivat olla tehottomampia syvien taskujen, raskaan materiaalinpoiston ja useiden sivujen työstöä vaativien osien työstössä. Lastuja voi myös kertyä onteloihin, ja lisäasetuksia voidaan tarvita, kun tärkeisiin ominaisuuksiin ei pääse käsiksi ylhäältä päin.
Kuinka tarkkaa vaakasuora jyrsintä on?
Vaakajyrsinnällä voidaan saavuttaa suuri tarkkuus, kun konetta, työkaluja, työkappaleen kiinnitystä ja leikkausolosuhteita hallitaan oikein. Sen kyky työstää useita pintoja vähemmillä asetuksilla voi myös auttaa ylläpitämään sijaintitarkkuutta toisiinsa liittyvien ominaisuuksien välillä.
Minkä tyyppisiä leikkureita käytetään useimmiten pystyjyrsinkoneessa?
Pystyjyrsinkoneissa käytetään yleisesti päätyjyrsimiä, tasojyrsimiä, poria, kuulapääjyrsimiä, viistejyrsimiä ja urajyrsimiä. Jyrsimen tyyppi riippuu työstettävästä ominaisuudesta, kuten taskuista, tasopinnoista, rei'istä, profiileista tai muodoista.
Yhteenveto
Sekä pystysuora että vaakasuora jyrsintä ovat tehokkaita CNC-työstöprosesseja, mutta ne ratkaisevat erilaisia valmistusongelmia. Pystysuora jyrsintä on joustavaa ja tehokasta prototyyppien, lyhyiden sarjojen ja osien, joissa on helposti saavutettavia yläpuolisia ominaisuuksia, valmistuksessa. Vaakasuora jyrsintä on erityisen arvokasta raskaaseen työstöön, syvien ominaisuuksien, monipintaisten komponenttien ja toistuvan tuotannon yhteydessä, joissa asetusten vähentäminen voi parantaa tehokkuutta ja yhdenmukaisuutta.
TiRapidilla tarjoamme tarkkuus - CNC-koneistusta ja -valmistuspalveluita räätälöidyille metalli- ja muoviosille. Tiimimme arvioi osan geometrian, toleranssit, materiaalin, määrän ja koneistusmahdollisuudet kehittääkseen käytännöllisen prosessin prototyyppejä ja pientuotantoa varten.















