
Ohutseinäisten holkkien CNC-sorvaus on yleinen työstötehtävä tarkkuusvalmistuksessa, ja sitä käytetään automaatiolaitteissa, autonosissa, hydraulijärjestelmissä, lääkinnällisissä laitteissa ja tarkkuusvaihteistomekanismeissa. Perinteisiin paksuseinäisiin holkkeihin verrattuna ohutseinäisillä komponenteilla on alhaisempi säteittäinen jäykkyys ja ne ovat alttiimpia muodonmuutoksille istukan kiinnityksen, leikkauksen, lämmön kertymisen ja työkappaleen poiston aikana. Nämä vaikutukset voivat aiheuttaa vaihteluita pyöreydessä, lieriömäisyydessä sekä sisä- ja ulkohalkaisijan mitoissa. Vaikka osa täyttäisi piirustusten vaatimukset koneeseen kiinnitettynä, siitä voi tulla soikea, se voi kutistua paikallisesti tai siihen voi muodostua epätasaiset liitäntävälykset irrotuksen jälkeen. Holkkien, holkkien ja tarkkuusakselin kaulusten kohdalla, jotka vaativat tarkkaa kokoonpanoa, asianmukainen prosessisuunnittelu, kiinnitysvoiman hallinta ja luotettava tarkastusmenettely ovat välttämättömiä tuotteen laadun ja erän yhdenmukaisuuden ylläpitämiseksi.
Miksi pyöreysvirheet ovat yleisiä ohutseinäisten holkkien CNC-sorvauksessa?
Ohutseinäisten holkkien suurin työstöhaaste on riittämätön rakenteellinen jäykkyys. Sorvauksen aikana istukan puristusvoima, leikkausvoima ja lämpömuodonmuutos voivat kaikki muuttaa työkappaleen todellista muotoa. Kun seinämä on ohut, komponentti on suhteellisen pitkä tai materiaali on erittäin elastinen, jopa pienet ulkoiset voimat voivat aiheuttaa havaittavaa muodonmuutosta. Koneistajien on otettava huomioon seinämän paksuus, halkaisija, pituus, materiaalin kunto ja työkappaleen kiinnitysmenetelmä, jotta vältetään perinteisten akselin työstöparametrien soveltaminen suoraan ohutseinäisiin rakenteisiin.
Istukan puristusvoima voi aiheuttaa soikean muodonmuutoksen
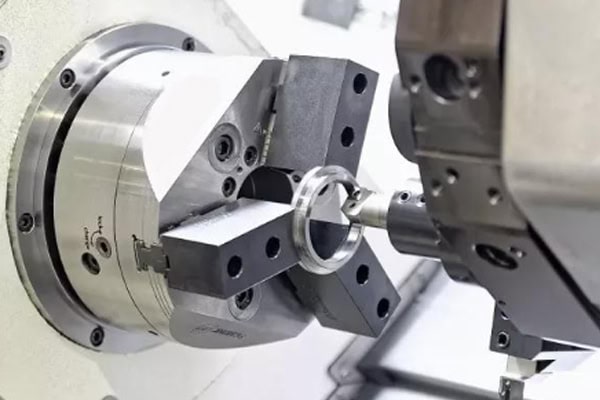
Perinteiset kolmileukaiset istukat kiinnittävät työkappaleet useiden kiinnityspisteiden kautta ja tarjoavat vahvan pidon jäykkyyden. Liiallinen kiinnitysvoima voi kuitenkin muuttaa ohutseinäisen holkin poikkileikkausta. Työkappale, joka näyttää pyöreältä kiinnitettynä, ei välttämättä säilytä samaa muotoaan irrottamisen jälkeen. Kun istukka vapautetaan, elastinen palautuminen voi muuttaa kiinnitysvoiman puristamien alueiden mittoja, mikä johtaa pyöreysvirheisiin.
- Vähennä istukan puristusvoimaa asianmukaisesti estääksesi liiallisen säteittäisen kuormituksen ohutseinäisissä osissa.
- Valitse pehmeät leuat, erilliset holkit tai muut vähän muodonmuutoksia aiheuttavat kiinnikkeet työkappaleen halkaisijan ja seinämän paksuuden mukaan.
- Optimoi kiinnityspituus ja kosketuspinta-ala paikallisen jännityskeskittymän minimoimiseksi.
- Tarkkojen ohutseinäisten holkkien kiinnitykseen kannattaa harkita erillisten laajenevien karaiden tai hydraulisten kiinnittimien käyttöä kiinnityksen tasaisuuden parantamiseksi.
- Määritä erätuotannolle yhdenmukaiset kiinnitysparametrit käyttäjien välisten vaihteluiden vähentämiseksi.
Puristusvoiman on oltava tasapainossa työkappaleen vakauden ja leikkausturvallisuuden välillä. Pelkkä paineen vähentäminen ei voi ratkaista kaikkia muodonmuutosongelmia. Merkittäviä leikkauskuormia sisältävissä töissä myös tukirakenteet ja työkaluparametrit on optimoitava työstövakauden parantamiseksi.
Leikkausvoimat ja työstövärähtelyt vaikuttavat pyöreyteen
Ohutseinäiset holkit ovat alttiita säteittäisille leikkausvoimille sorvauksen aikana. Tämä on erityisen tärkeää työstettäessä sisäreikiä, ohutseinäisiä ulkohalkaisijoita ja rakenteita, joissa on pitkiä vapaapituuksia. Paikallista värähtelyä tai elastista taipumaa voi esiintyä, kun leikkaustyökalu kulkee työkappaleen yli. Kun työkalu liikkuu poispäin, materiaali voi palautua elastisesti, mikä aiheuttaa eroja todellisen leikkaushalkaisijan ja ohjelmoidun mitan välille. Työstössä voi myös esiintyä ajoittaisia työkalun jälkiä, paikallista aaltoilua ja pyöreyspoikkeamia.
- Minimoi työkalun tarpeeton ylitys.
- Valitse työkappaleeseen sopivat terävät leikkuuterät.
- Säädä syöttönopeutta ja lastuamissyvyyttä komponentin jäykkyyden mukaan.
- Vältä tylsien leikkuuterien aiheuttamia lisääntyneitä leikkuuvoimia.
- Käytä tarvittaessa vaiheittaista koneistusta ja apuvälineitä.
Radiaalisten leikkausvoimien ja työstövärähtelyn vähentäminen voi parantaa leikkausvakautta ja minimoida pyöreysvirheitä ja pintavikoja.
Lämpötilan muutokset ja jännityksen purkautuminen aiheuttavat mittamuutoksia
Ruostumattomalla teräksellä, alumiiniseoksilla ja seosteräksillä on erilaiset lämmönjohtavuusominaisuudet ja jäännösjännitysolosuhteet. Leikkauslämpö kertyy paikallisesti, työkappaleen lämpötila nousee ja aiheuttaa mittamuutoksia. Kun työkappale jäähtyy huoneenlämpöiseksi, sen mitat voivat kutistua. Ohutseinäisillä holkeilla lämpötilan muutokset voivat myös vaikuttaa puristusjännitykseen ja jäännösjännityksen purkautumiseen, mikä aiheuttaa vaihteluita pyöreydessä sekä sisä- ja ulkohalkaisijoissa.
Ennen koneistusta valmistajien tulee varmistaa materiaalin kunto ja raaka-aineen laatu. Karkeatyöstö, väliviimeistely ja viimeistely tulee järjestää vaaditun tarkkuuden mukaisesti, ja kriittisissä vaiheissa tulee varmistaa asianmukainen jäähdytys ja mittatarkastus. Komponenttien, joilla on vaativat mittapysyvyysvaatimukset, tarkastuslämpötilaa on myös valvottava, jotta kuumana tehtyjä mittauksia ei käytetä lopullisina hyväksyntätuloksina.
Miten tarkkuusohutseinäisten hylsyjen CNC-sorvausprosessi tulisi suunnitella?
Ohutseinäisten holkkien työstöprosessi tulisi kehittää komponentin geometrian, materiaaliominaisuuksien ja piirustustoleranssien mukaisesti. Hyvin suunniteltu prosessi vähentää leikkausmuodonmuutoksia, minimoi toistuvan työkappaleen kiinnityksen ja rajoittaa myöhempää mittakorjausta. Holkeissa, jotka vaativat tarkkoja sisäreikiä, ulkohalkaisijoita, päätypintoja ja samankeskisiä liitoskohtia, kriittisten pintojen tulisi käyttää yhdenmukaisia työstötietoja aina kun mahdollista, jotta toimintojen väliset vakaat paikannussuhteet säilyisivät.
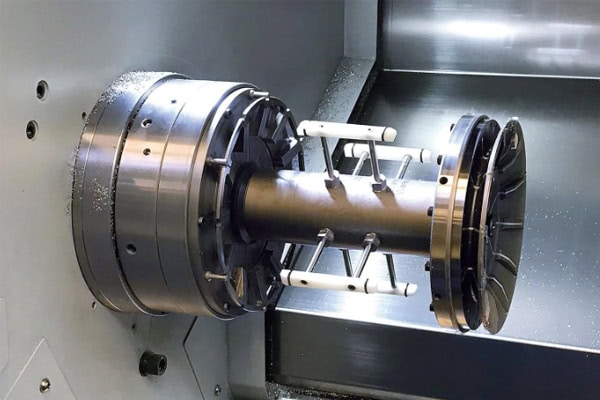
Optimoi rouhinta-, väliviimeistely- ja viimeistelyjärjestys
Rouhintaa käytetään ensisijaisesti ylimääräisen materiaalin tehokkaaseen poistamiseen, mutta ylimääräistä materiaalia ei tule poistaa kerralla ennen kuin ohutseinämäinen rakenne on saanut riittävän tuen. Väliviimeistely korjaa profiilin ja mitat jättäen samalla tasaisen viimeistelyvaran. Viimeistely keskittyy pyöreyden, mittojen ja pinnanlaadun hallintaan.
- Rouhinta: Säilytä asianmukainen työstövara ja vältä paikallisen seinämän paksuuden pienentämistä liian aikaisin.
- Väliviimeistely: Korjaa sisä- ja ulkoprofiilit ja tarkista seinämän paksuuden tasaisuus ja työkappaleen kiinnitysolosuhteet.
- Viimeistely: Käytä vakaita työkaluja, leikkausparametreja ja kiinnitysmenetelmiä lopullisten mittojen hallintaan.
- Kriittisten toimintojen välillä: Järjestä irrotus, mittatarkastus tai jännityksenpoistotoimenpiteet komponentin geometrian mukaan.
- Erätuotannon aikana: Vahvista työstöjärjestys ja -parametrit ensimmäisen kappaleen tarkastuksella.
Viimeistelyvarat tulee määrittää materiaalin, työkalun ja koneen jäykkyyden mukaan. Liian pieni vara voi aiheuttaa hankausta, kun taas liiallinen varastomäärä voi lisätä leikkausvoimia. Hyvin suunniteltu työstöjärjestys auttaa hallitsemaan muodonmuutoksia ja vähentää lopullisten mittakorjausten tarvetta.
Käytä erityisiä kiinnittimiä parantaaksesi ohutseinäisten holkkien työkappaleen kiinnitystä
Erikoiskiinnittimet ovat tärkeä menetelmä ohutseinäisten holkkien pyöreyden hallintaan. Perinteiset istukat soveltuvat standardikokoisille pyöriville komponenteille, mutta erittäin tarkkojen ohutseinärakenteiden kohdalla kiinnitysasento ja voiman jakautuminen voivat olla kriittisiä tekijöitä, jotka vaikuttavat koneistuksen laatuun. Pehmeät leuat, joustavat holkit, laajenevat karat tai räätälöidyt paikannuskiinnittimet voivat jakaa kiinnityskuormat tasaisemmin ja vähentää paikallista muodonmuutosta.
Holkeissa, jotka vaativat tarkkaa sisä- ja ulkohalkaisijan sovitusta, työkappaleen kiinnitysstrategia voidaan valita koneistuksen mukaan käyttäen joko sisäreikää tai ulkohalkaisijaa paikannuspisteenä. Kiinnittimen suunnittelun tulisi varmistaa luotettava paikannus ja tasainen kiinnitys samalla, kun se mahdollistaa kätevän lastauksen ja purkamisen sekä toistettavan paikannuksen erätuotannon aikana. Ohutseinäisten holkkien, joilla on suuri pituus-halkaisija-suhde, aksiaalinen tuki ja työstövärähtelyt on myös arvioitava. Pelkkä kiinnitysvoiman lisääminen ei ole sopiva ratkaisu kaikkiin vakausongelmiin.
Valitse leikkausparametrit ja työkalut materiaalin mukaan
Eri materiaaleilla on erilaiset leikkauskestävyys, lämmönjohtavuus ja elastiset palautumisominaisuudet. Ohutseinäisiä holkkeja ei tule työstää samoilla työkaluilla ja parametreilla materiaalista riippumatta. Alumiiniseokset tarjoavat yleensä hyvän lastottavuuden, mutta ohutseinämäiset rakenteet vaativat silti kiinnitysmuodonmuutoksen ja lämpölaajenemisen hallintaa. Ruostumaton teräs on altis muokkauslujittumiselle, minkä vuoksi työkalun terävyys, leikkauslämmön hallinta ja lastunpoisto ovat tärkeitä. Seosterästen leikkausolosuhteet tulee määrittää kovuuden, lämpökäsittelyolosuhteiden ja työkalumateriaalin mukaan.
| Materiaali | Koneistusominaisuudet | Keskeiset prosessinäkökohdat |
| Alumiiniseokset | Suhteellisen alhainen leikkausvastus ja huomattava lämpölaajeneminen | Hallitse kiinnitysvoimaa, leikkauslämpötilaa ja mittapalautumista |
| Ruostumaton teräs | Merkittävä muokkauskarkeneminen ja keskittynyt leikkauslämpö | Valitse sopivat työkalut ja ylläpidä jatkuvaa lastuamista ja tehokasta lastunpoistoa |
| Seosteräs | Lujuus ja kovuus vaihtelevat materiaalin kunnosta riippuen | Sovita työkalut ja leikkausparametrit lämpökäsittelyolosuhteisiin |
| Messinki | Hyvä työstettävyys ja soveltuvuus tarkkuuspyöriville komponenteille | Hallitse työstöjälkiä, mittatarkkuutta ja purseiden muodostumista |
Todelliset parametrit tulee määrittää ottaen huomioon materiaalilaatu, koneen kapasiteetti, työkalun tiedot, seinämän paksuus ja piirustusvaatimukset. Tarkkuusholkkien osalta suositellaan koetyöstöä ja ensimmäisen kappaleen tarkastusta ennen validoidun prosessin soveltamista erätuotantoon.
Miten ohutseinäisten holkkien pyöreyttä, lieriömäisyyttä ja mittatarkkuutta tarkastetaan?
Ohutseinäisten holkkien laaduntarkastuksen ei tulisi perustua pelkästään ulko- tai sisähalkaisijan mittaamiseen yhdestä kohdasta. Pyöreys, lieriömäisyys, seinämän paksuuden tasaisuus ja mittatoleranssit kuvaavat erilaisia geometrisia ominaisuuksia ja edellyttävät piirustusten mukaisia asianmukaisia tarkastusmenetelmiä. Ohutseinäisten komponenttien kohdalla itse tarkastuskiinnitysvoima voi vaikuttaa mittaustulokseen, joten mittauslaitteiden aiheuttamaa muodonmuutosta on vältettävä.
Kriittisten geometristen ominaisuuksien tarkastaminen pyöreys- ja koordinaattimittauslaitteilla
Pyöreysmittauslaite soveltuu pyöreysvirheiden arviointiin tietyillä poikkileikkauksilla ja poikkeamien, kuten soitavuuden ja kolmiliuskaisten profiilien, tunnistamiseen. Koordinaattimittauskone (CMM) voi arvioida kriittisiä mittoja, sijaintisuhteita ja valittuja geometrisia toleransseja tarkastussuunnitelman mukaisesti. Sen todellinen ominaisuus riippuu mittauspäästä, mittausstrategiasta ja komponentin geometriasta.
- Pyöreystarkastus: Mittaa pyöreysvirheet piirustuksessa määritellyissä poikkileikkauskohdissa.
- Sylinterimäisyyden tarkastus: Arvioi sylinterimäisen pinnan kokonaismuotopoikkeama.
- Sisä- ja ulkohalkaisijan tarkastus: Käytä mittauslaitteita, joilla on sopiva mittausalue ja tarkkuus.
- Seinän paksuuden tarkastus: Tarkista seinämän paksuuden vaihtelut eri kehäkohdissa.
- Kokoonpanon varmistus: Vahvista yhteenliittyvien komponenttien toiminnallinen sopivuus käyttämällä varsinaista kokoonpanoa tai siihen tarkoitettuja mittareita.
Ohutseinäisten holkkien mittausmenetelmien tulisi minimoida lisäpuristusvoimat. Tarvittaessa voidaan käyttää matalan voiman antureita, erillisiä tukia tai kosketuksettomia mittauslaitteita estämään elastisen muodonmuutoksen vaikutus tuloksiin.
Ensimmäisen artikkelin tarkastuksen ja eräprosessin valvonnan käyttöönotto
Pelkkä ensimmäisen artikkelin täydellinen tarkastus ei riitä takaamaan tasaista laatua koko erän ajan. Työkalujen kuluminen, koneen lämpötilaolosuhteet, kiinnittimien kuluminen ja materiaali-erävaihtelut voivat vähitellen aiheuttaa seuraavien komponenttien poikkeamia tavoitemitoista. Kriittisten ohutseinäisten holkkien kohdalla sopiva näytteenottotaajuus tulisi määrittää tuotantomäärän, laaturiskien ja asiakasvaatimusten mukaan.
- Ensimmäisen kappaleen tarkastus: Varmista, että työstöjärjestys, kiinnittimen asetukset ja kriittiset mitat täyttävät piirustusvaatimukset.
- Prosessin aikainen näytteenotto: Seuraa sisä- ja ulkohalkaisijoiden, pyöreyden ja kriittisten liitosmittojen muutoksia.
- Työkalujen hallinta: Säädä tai vaihda leikkuutyökalut kulumisolosuhteiden ja tarkastustulosten mukaan.
- Erätietueet: Säilytä materiaalitiedot, työstöparametrit ja tarkastustulokset.
- Lopputarkastus: Täydellinen laadunvarmistus ja asiaankuuluvat raportit asiakkaan vaatimusten mukaisesti.
Vakaa laadunhallintajärjestelmä auttaa tunnistamaan koneistuspoikkeamat varhaisessa vaiheessa, vähentää eräkäsittelyn ja hylkytuotteiden riskiä sekä tarjoaa luotettavia prosessiviitteitä toistuville tilauksille.
Kuinka valita tarkkuus-CNC-sorvauskoneiden valmistaja ohutseinäisille hylsyille?
Tarkkuusohutseinäisten hylsyjen hankinnassa toimittaja tarvitsee enemmän kuin perinteisen CNC-sorvauksen kyvykkyyden. Kokemus matalan jäykkyyden omaavista työkappaleista, tarkkoista sisäporauksista ja vaativista toleranssivaatimuksista on myös tärkeää. Ostajien tulisi arvioida koneen kokoonpanoja, kiinnittimien suunnitteluominaisuuksia, tarkastustiloja, materiaalien hankintakanavia ja näytteiden validointimenettelyjä. Pitkäaikaisissa toimitusprojekteissa prosessin vakaus ja erän yhdenmukaisuus tulisi myös sisällyttää hankinta-arviointiin.
Laadi täydelliset tekniset piirustukset ja tekniset vaatimukset ennen tarjouksen pyytämistä
Selkeä tekninen dokumentaatio auttaa koneistustoimittajia arvioimaan tarkasti osan geometriaa, koneistuksen haasteita ja tuotantokustannuksia. Ohutseinäisten holkkien projekteissa on kiinnitettävä erityistä huomiota seinämän paksuuteen, sisä- ja ulkohalkaisijan mittoihin, pituuteen, pyöreyteen, lieriömäisyyteen, pinnan karheuteen ja materiaalilaatuun. Pelkkien ulkomittojen antaminen ilman kriittisiä hyväksymisvaatimuksia voi johtaa puutteellisiin tarjouksiin tai sopimattomiin koneistusehdotuksiin.
- 2D-suunnittelupiirustukset ja 3D CAD-mallit
- Materiaalilaatu ja lämpökäsittelyolosuhteet
- Sisä- ja ulkohalkaisijan sekä seinämän paksuuden toleranssit
- Pyöreys, lieriömäisyys ja samankeskiset liitosvaatimukset
- Pinnan karheus ja viimeistelyvaatimukset
- Prototyyppien määrä ja erätuotannon vaatimukset
- Tarkastusraportit ja toimitusvaatimukset
Mitä kattavampi dokumentaatio on, sitä helpompi suunnittelutiimin on arvioida prosessin toteutettavuutta, kiinnitysvaatimuksia ja tarkastusmenetelmiä. Täydelliset tekniset tiedot tukevat myös tarkempien tarjousten ja toimitusaika-arvioiden laatimista.
Koneistuskyvyn ja erän yhdenmukaisuuden validointi näytteiden avulla
Tarkkojen ohutseinäisten holkkien osalta näytteiden validointi antaa ostajille mahdollisuuden varmistaa, täyttävätkö todelliset työstötulokset piirustusvaatimukset. Näytteen tarkastuksessa on kiinnitettävä erityistä huomiota pyöreyteen puristuksen avaamisen jälkeen, sisä- ja ulkohalkaisijan mittoihin, seinämän paksuuden tasaisuuteen ja kriittisiin liitosolosuhteisiin. Mittauksia, jotka on tehty vain työkappaleen ollessa kiinnitettynä koneeseen, ei tule pitää riittävänä todisteena lopullisesta laadusta.
TiRapid tarjoaa CNC-sorvaus- ja tarkkuus-CNC-koneistuspalveluita ja voi arvioida koneistusratkaisuja osapiirustusten, materiaalien, mittatoleranssien ja tuotantomäärien perusteella. Yritys tukee projekteja prototyypin kehittämisestä erätuotantoon. Ostajat voivat toimittaa täydellisen CAD-dokumentaation ja laatuvaatimukset tarjousvaiheessa, jolloin suunnittelutiimi voi arvioida työkappaleen kiinnitystä, koneistusjärjestyksiä, tarkastusmenetelmiä ja tuotannon toteutettavuutta.
Tarkkuusohutseinäisten holkkien pyöreyden hallinta vaatii materiaalivalinnan, kiinnityssuunnittelun, leikkausparametrien, työstösekvenssien ja tarkastusmenettelyjen koordinoitua hallintaa. Näytteiden validoinnin ja jatkuvan erälaadun seurannan avulla valmistajat voivat vähentää ohutseinäisten muodonmuutosten riskejä, parantaa mittajohdonmukaisuutta ja auttaa ostajia luomaan luotettavamman toimitusprosessin tarkkuuskomponenteille.















