
Potkurin työstö on prosessi, jossa potkurin lapoja, napoja, akseleita ja kiinnitysosia valmistetaan tai viimeistellään tiettyjen mittojen ja pintavaatimusten mukaisesti. Koska potkurin lavat sisältävät kiertyneitä profiileja, vaihtelevia kaarevuuksia ja monimutkaisia siirtymiä, työstötarkkuus vaikuttaa suoraan lavan geometriaan, tasapainoon ja kokoonpanon sopivuuteen. CNC-jyrsintää, erityisesti 5-akselista koneistusta, käytetään laajalti näiden vaativien ominaisuuksien hallintaan.
Tämä opas selittää potkurin koneistusmenetelmät, sopivat materiaalit ja koko CNC-valmistusprosessin. Se käsittelee myös CNC- ja manuaalisen koneistuksen eroja, työstöradan suunnittelua, lapakulman mittausta, koneistuksen haasteita, mittatarkastusta ja laadunvalvontaa.
Mitä on potkurin koneistus?
Potkurin työstö on tarkkuusvalmistusprosessi, jossa valusta, takomasta tai kiinteästä työkappaleesta poistetaan materiaalia haluttujen lapapintojen, navan ominaisuuksien ja kiinnitysgeometrian luomiseksi. Prosessissa käytetään CNC-sorvausta, jyrsintää, moniakselityöstöä ja kontrolloitua viimeistelyä vaaditun mitta- ja pintatarkkuuden saavuttamiseksi.
Potkurin pääkomponentit ja lapageometria
Potkuri koostuu pääasiassa lavat ja keskellä olevan navan. Tärkeitä lavan ominaisuuksia ovat painepinta, imupinta, etureuna, takareuna, tyven pyöristys ja kärki. Navassa on kiinnityskohta, joka yhdistää kokoonpanon akseliinsa tai käyttöjärjestelmään.
Lavan geometriaa kuvataan halkaisijan, nousun, jännevälin, paksuusjakauman, kaltevuuden ja vinouden avulla. Nämä parametrit määrittävät, miten lapa on vuorovaikutuksessa ympäröivän nesteen kanssa ja miten mekaaniset kuormat siirtyvät napaan.
Terän tyvi ja kaarevat pinnat ovat erityisen vaativia koneistuksen kannalta. Niiden muuttuva kaarevuus ja rajoitettu työkalun käyttö edellyttävät tarkkaa CAD-geometriaa, vakaata työkappaleen kiinnitystä ja huolellisesti suunniteltuja viimeistelytoimenpiteitä.
Miten lavan kaltevuus ja profiili vaikuttavat suorituskykyyn?
Siiven nousu on teoreettinen aksiaalimatka, jonka potkuri etenee yhdellä kierroksella ilman luisua. Siiven profiili kuvaa yksittäisten osien muotoa ja paksuutta. Molemmat vaikuttavat työntövoiman muodostumiseen, hydrodynaamiseen kuormitukseen, kavitaatiokäyttäytymiseen ja värähtelyyn.
Tietyllä säteellä geometrinen nousu liittyy paikalliseen nousukulmaan. Eri lapaosilla voi olla erilaiset nousukulmat, vaikka potkuri olisi suunniteltu suunnilleen vakiolla nousulla.
Koneistusvirheet voivat muuttaa paikallisia lapakulmia tai paksuusjakaumaa. Nämä erot voivat muuttaa tarkoitettua virtausta ja kuormitusta, minkä vuoksi tarkka profiilin toistaminen on tärkeää potkurin tasaisen suorituskyvyn kannalta.
Mitkä potkurin osat voidaan CNC-koneistaa?
CNC-koneistuksella voidaan valmistaa tai viimeistellä potkurin lapoja, navoja, akselin reikiä, kiinnitysliitäntöjä, akseleita ja valittuja prototyyppikomponentteja. Sopiva prosessi riippuu komponentin mitoista, materiaalista, pinnan monimutkaisuudesta ja siitä, onko kyseessä uusi osa vai olemassa oleva valu.
CNC-jyrsintää käytetään tyypillisesti monimutkaisille teräpinnoille, kun taas CNC-sorvaus ja -avarrus soveltuvat usein pyöriviin ominaisuuksiin.
Meripotkurin lavat ja navat
Meripotkurin lavat ja navat ovat tärkeitä tarkkuus-CNC-koneistuksen sovelluksia. Valettu potkuri voi vaatia merkittävää materiaalinpoistoa ennen kuin sen lopullinen lapageometria ja kiinnityspinnat vastaavat suunnittelun vaatimuksia.
Terän koneistukseen kuuluvat painepinta, imupinta, tyven siirtymät ja ulkoreunat. Koska näillä pinnoilla on vaihteleva kaarevuus, työkalun suuntausta on valvottava häiriöiden ja ei-toivottujen profiilivirheiden välttämiseksi.
Napa vaatii yleensä koneistettuja päätypintoja, reikiä, kartioita tai muita paikannusominaisuuksia. Navan akselin tarkka määrittäminen tarjoaa luotettavan referenssin myöhemmille terän toiminnoille ja lopputarkastukselle.
Potkuriakselit ja kiinnitysliitännät
Potkuriakselit ovat pääasiassa pyöriviä komponentteja, joten CNC-sorvaus soveltuu akselin halkaisijoiden, hartioiden, kierteiden, kartioiden ja laakeriliitäntöjen valmistukseen.
Kiinnitysominaisuuksiin voi kuulua myös kiilaurat, laipat, pultinreiät ja tarkkuuskosketuspinnat. Nämä ominaisuudet on valmistettava valitun kytkentä- ja akseliliitosrakenteen mukaisesti.
Tärkeimmät vaatimukset ovat toiminnallinen sopivuus ja linjaus. Tarkasti koneistettu terä ei voi kompensoida navan reikää tai akselin rajapintaa, joka aiheuttaa kohtuutonta epäkeskisyyttä tai kokoonpano-ongelmia.
Mukautetut potkurit ja prototyyppikomponentit
Räätälöityjä potkureita ja prototyyppikomponentteja voidaan CNC-koneistaa, kun olemassa oleva malli ei sovi tai uusi geometria vaatii arviointia. Esimerkkejä ovat pienet potkurit, kokeelliset lavat, pienoismallin komponentit ja erikoistuneet mekaaniset rajapinnat.
Koneistus suoraan kiinteästä materiaalista voi olla käytännöllistä prototyypeille tai pienille komponenteille, koska se välttää joitakin valamiseen liittyviä työkaluvaatimuksia. Materiaalin käyttöaste ja koneistusaika voivat kuitenkin olla huomattavasti korkeammat.
Prototyypin tulisi toistaa tarkoitetut toiminnalliset ominaisuudet eikä vain muistuttaa lopullista osaa. Tärkeitä huomioitavia seikkoja ovat terän paksuus, kiinnitystarkkuus, pinnan kunto ja yhteensopivuus suunnitellun tarkastusmenetelmän kanssa.
Mitä materiaaleja käytetään potkurin koneistuksessa?
Yleisiä potkurin työstömateriaaleja ovat nikkeli-alumiinipronssi, mangaanipronssi, ruostumaton teräs, alumiiniseokset ja tietyt titaaniseokset. Materiaalivalinta riippuu korroosionkestävyydestä, lujuudesta, väsymiskestävyydestä, painosta, käyttöympäristöstä ja työstökustannuksista.
Meripotkureissa käytetään yleisesti kuparipohjaisia seoksia, koska ne tarjoavat hyödyllisen yhdistelmän korroosionkestävyyttä ja mekaanista suorituskykyä. Muut materiaalit saattavat sopia paremmin pienempiin, erikoistuneempiin tai muihin kuin merisovelluksiin.
Pronssi- ja kupariseokset meripotkureihin
Nikkeli-alumiinipronssia käytetään laajalti meripropulsiossa, koska se yhdistää hyvän korroosionkestävyyden lujuuteen ja kestävyyteen. Mangaanipronssia ja vastaavia kupariseoksia käytetään myös potkurien valmistuksessa.
Nämä materiaalit toimitetaan yleensä valukappaleina. Työstösuunnitelmassa on otettava huomioon materiaalin kunto, valuvara, mahdolliset pintavirheet ja valmiiden terien geometria.
Leikkausparametrit ja työkalut tulee valita kullekin seokselle. Läheisestikin samankaltaiset kupariseokset voivat erota toisistaan kovuuden, leikkauskäyttäytymisen ja työkalujen kulumisen suhteen, joten samaa työstöstrategiaa ei pitäisi automaattisesti soveltaa kaikkiin pronssilajeihin.
Ruostumaton teräs, alumiini ja titaaniseokset
Ruostumatonta terästä voidaan valita potkureihin tai niihin liittyviin osiin, jos sen lujuus, korroosionkestävyys tai käyttökohteen vaatimukset oikeuttavat sen käytön. Koneistusolosuhteet riippuvat ruostumattoman teräksen laadusta.
Alumiiniseokset ovat tiheämpiä ja niiden työstö on suhteellisen tehokasta, mikä tekee niistä houkuttelevia materiaaleja tietyille kevyille prototyypeille ja komponenteille. Niiden soveltuvuus merikäyttöön on arvioitava korroosion, mekaanisen kuormituksen ja ympäristörasituksen varalta.
Titaaniseokset tarjoavat suuren ominaislujuuden ja korroosionkestävyyden tietyissä ympäristöissä, mutta ne ovat kalliimpia ja vaikeampia työstää. Leikkauslämpö, työkalun kuluminen ja pinnan eheys vaativat huolellista hallintaa.
Miten materiaalin ominaisuudet vaikuttavat työstettävyyteen?
Materiaalin ominaisuudet vaikuttavat leikkausvoimiin, työkalun kulumiseen, pinnanlaatuun, lastunmuodostukseen ja työstöaikaan. Pelkkä kovuus ei riitä ennustamaan potkurimateriaalin koneistamisen helppoutta.
Lämmönjohtavuus, muokkauslujittuminen, seoksen koostumus ja mikrorakenne voivat vaikuttaa työstöprosessiin. Valukappaleissa voi myös olla vaihteluita työstövarassa tai paikallisissa materiaaliolosuhteissa.
Hyödyllinen materiaalivertailu on:
| Materiaali | Pääasiallinen etu | Työstön huomioiminen | Tyypillisiä käyttökohteita |
| Nikkeli-alumiinipronssi | Meren korroosionkestävyys | Työkalujen kuluminen ja valun vaihtelu | Meripotkurin lavat |
| Mangaanipronssi | Vahvuus ja meripalveluiden käyttö | Seosaineesta riippuva leikkauskäyttäytyminen | Meripotkurit |
| Ruostumaton teräs | Lujuus ja korroosionkestävyys | Lämpö- ja työkarkeneminen | Erikoispotkurit ja -akselit |
| Alumiiniseos | Kevyt ja hyvä työstettävyys | Purseita ja mahdollisia vääristymiä | Prototyypit ja kevyet osat |
| Titaaniseos | Korkea ominaislujuus | Lämmön keskittyminen ja työkalujen kuluminen | Erikoiskomponentit |
Materiaalivalinnan tulee aina noudattaa hyväksyttyä suunnittelua ja käyttövaatimuksia eikä pelkästään työstettävyyden mukavuutta.
Miten CNC- ja manuaalinen potkurikoneistus vertautuvat?
CNC-potkurikoneistuksessa käytetään ohjelmoituja työkalun liikkeitä toistettavan lapageometrian tuottamiseen, kun taas manuaalinen koneistus perustuu enemmän käyttäjän ohjaamaan leikkaukseen, hiontaan ja viimeistelyyn. CNC soveltuu yleensä paremmin monimutkaisiin, toistettaviin profiileihin, kun taas manuaaliset menetelmät ovat edelleen hyödyllisiä valituissa korjauksissa ja viimeistelytoimenpiteissä.

Perinteinen koneistus ja manuaalinen viimeistely
Perinteistä koneistusta käytetään yleisesti saavutettavissa oleviin napapintoihin, reikiin ja muihin yksinkertaisiin ominaisuuksiin. Myös manuaalista hiontaa ja sovitusta voidaan käyttää paikallisiin säätöihin tai pinnankorjaukseen.
Terän manuaalinen käsittely vaatii huolellista mittausta ja hallittua materiaalin poistoa. Liiallinen hionta voi muuttaa terän paksuutta, reunan muotoa tai jakokulmaan liittyvää geometriaa, mikä tekee toistuvat tarkastukset tarpeellisiksi.
Nämä menetelmät voivat olla arvokkaita korjauksessa ja viimeistelyssä, mutta niistä tulee vähemmän tehokkaita, kun suurten vapaamuotoisten pintojen on vastattava tarkasti yksityiskohtaista CAD-mallia useiden terien yli.
3-akselinen vs. 5-Akseli-CNC-koneistus
Kolmiakseliset CNC-koneet ovat tehokkaita napapintojen, helposti saavutettavien reikien, porauksen ja tiettyjen terän ominaisuuksien koneistuksessa. Ne ovat usein taloudellisia, kun työkalulla saavutetaan vaaditut pinnat ilman liiallista uudelleenasennointia.
5-akseliset CNC-koneet tarjoavat lisähallintaa työkalun suuntaukseen. Tämä tekee niistä erityisen hyödyllisiä kiertyneiden terien, kaarevien tyvien siirtymien ja alueiden kanssa, joissa napa tai viereiset terät rajoittavat työkalun käyttöä.
5-akselinen CNC-työstö ei automaattisesti takaa parempaa tarkkuutta. Työkalun kalibrointi, koneen dynamiikka, kiinnitys, interpolointi ja CAM-ohjelmointi määräävät edelleen, pystyykö prosessi toistamaan vaaditun geometrian.
| Menetelmä | Päävoima | Päärajoitus | Sopiva työ |
| Manuaalinen viimeistely | Paikallinen korjaus | Operaattorista riippuva johdonmukaisuus | Korjaus ja lopullinen säätö |
| 3-akselinen CNC | Tehokas yksinkertainen geometria | Rajoitettu työkalun suunta | Keskittimet ja esteettömät ominaisuudet |
| Indeksoitu moniakselinen CNC | Useita hallittuja suuntauksia | Rajoitettu jatkuva uudelleen suuntautuminen | Valitut terän alueet |
| Samanaikainen 5-akselinen CNC | Jatkuva työkalun suuntaus | Suurempi ohjelmoinnin monimutkaisuus | Monimutkaiset teräpinnat |
Kuinka valita oikea työstömenetelmä?
Työstömenetelmä tulee valita terän geometrian, saavutettavuuden, mittavaatimusten ja tuotantomäärän mukaan. Yksinkertaiset akselin ominaisuudet eivät välttämättä vaadi 5-akselista laitteistoa.
Monimutkaisen terän kohdalla insinöörien tulisi tutkia työkalun ulottuvuutta, viereisen terän interferenssiä, pinnan viimeistelyvaatimuksia ja tarvittavien asetusten määrää.
Tehokas prosessi voi yhdistää navan sorvauksen, saavutettavien osien 3-akselisen koneistuksen ja terien 5-akselisen viimeistelyn. Tämä lähestymistapa voi vähentää tarpeetonta koneistusaikaa säilyttäen samalla kriittisten pintojen tarkkuuden.
Miten potkurit CNC-koneistetaan?
Potkurit CNC-koneistetaan CAD/CAM-esivalmistelun, työkappaleen asemoinnin, navan koneistuksen, lavan rouhinnan, tyven ja reunan koneistuksen, tarkkuusviimeistelyn ja mittatarkastuksen avulla. Toimintajärjestys on suunniteltu ylläpitämään tarkkoja referenssejä ja estämään vääristymiä materiaalia työkappaleesta poistettaessa.
Laivapotkurin koneistuksessa lähtöaineena on usein valukappale, jossa on huomattava työvara. Koneistussuunnitelmassa on siksi otettava huomioon sekä lopullinen geometria että tulevan osan kunto.
CAD/CAM-ohjelmointi ja työkalupolun suunnittelu
CAD/CAM-ohjelmointi muuntaa potkurin kolmiulotteisen geometrian työstöradoiksi. Tarkkojen mallien on määriteltävä painepinta, imupinta, lavan tyvet, reunat ja kiinnityspinnat.
Työstöradan suunnittelussa määritetään leikkaussuunta, työkalun kytkeytyminen, sivuttaissiirtymä, työstövara ja työkalun suuntaus. 5-akselisissa toiminnoissa CAM-järjestelmän on otettava huomioon myös työkalunpidin, koneen rajoitukset ja mahdolliset häiriöt viereisten terien kanssa.
Simulointi on olennaista törmäysten, yliliikkeiden ja leikkaamattomien materiaalialueiden tarkistamiseksi. Sopivin työstörata seuraa todellista pintaa ja koneen vaatimuksia sen sijaan, että oletettaisiin, että yksi universaali leikkaussuunta on ihanteellinen jokaiselle potkurille.
Työkappaleen kiinnitys ja potkurin asennus
Potkurin asetus määrittää työkappaleen, koneen koordinaattien ja suunnittelutietojen välisen suhteen. Navan akselia ja valittuja referenssipintoja käytetään yleisesti yhtenäisen työstökoordinaatistojärjestelmän luomiseen.
Kiinnittimien on pidettävä työkappale tukevasti paikallaan ja samalla sallittava leikkaustyökalun pääsy tarvittaville pinnoille. Suuret potkurit tuovat mukanaan lisähaasteita massansa, siipien kärkivälinsä ja rajallisten tukipisteidensä vuoksi.
Ennen koneistusta insinöörien tulee tarkistaa kiinnityksen vakaus, työkappaleen välys, koneen liikerata ja kiinnittimen häiriöt. Paikallaan ollessaan tarkan asetuksen on pysyttävä vakaana myös leikkausvoimien alaisena.
Potkurin navan ja reiän koneistus
Navan työstöön kuuluu yleensä tasosorvaus, avarrus, kartiotyöstö ja kiilaurien tai muiden kiinnitysosien valmistelu. Oikeat toimenpiteet riippuvat potkurin rakenteesta.
Tarkkojen navan referenssipintojen määrittäminen on tärkeää, koska nämä ominaisuudet vaikuttavat myöhempään asennukseen ja potkurin ja sen akselin väliseen suhteeseen.
Kiilaliitoksissa tai avaimettomissa liitoksissa mittojen on oltava todellisen kokoonpanon mukaisia. Potkurin sylinterin reikien geometriaa, kosketuspinta-alaa, linjausta ja kiinnitysjärjestelyä ei pidä olettaa yleisen potkurirakenteen perusteella.
Terän etu- ja takapuolen karkea työstö
Terän karkea työstö poistaa ylimääräisen materiaalin paine- ja imupinnoista ja säilyttää samalla riittävästi materiaalia viimeistelyyn. Suuret meriteollisuuden valukappaleet saattavat vaatia huomattavaa karhennusta ennen kuin terän profiilit saavuttavat lopullisen muotonsa.
Molempien puolien työstö on suunniteltava huolellisesti, koska materiaalin poistaminen muuttaa paikallista jäykkyyttä ja voi vaikuttaa työkappaleen vakauteen.
Tasapainotettu rouhintastrategia vähentää raskaita paikallisia lastuja ja säilyttää tarvittavan tuen. Välitarkastuksilla voidaan tunnistaa odottamattomia ainesvaihteluita, valuvirheitä tai geometriaa, joka vaatii säätöä ennen viimeistelyä.
Terän tyven, etureunan ja takareunan työstö
Terän tyvi yhdistää terän napaan ja sisältää usein monimutkaisia pyöristyksiä. Näitä siirtymäkohtia on vaikea työstää, koska vierekkäiset pinnat voivat rajoittaa käytettävissä olevaa työkalutilaa.
Myös etu- ja takareunat vaativat hallittua työstöä. Niiden lopullisen muodon on vastattava hyväksyttyä terän geometriaa jättämättä tahattomia purseita, tasaisia kohtia tai liiallista materiaalinpoistoa.
Pallopäisiä ja muita sopivia jyrsintyökaluja voidaan käyttää kaarevuudesta ja pääsystä riippuen. Leikkausstrategioissa tulisi välttää äkillisiä työkalun liikkeitä, törmäyksiä ja liiallisia leikkauskuormia ohuiden reunaosien lähellä.
5-Aksiaalisen terän viimeistely ja pinnan optimointi
5-akselista terän viimeistelyä käytetään lopullisen vapaamuotoisen geometrian tuottamiseen hallitulla työkalun suuntauksella. Työkalun oikea sijoittelu voi parantaa pääsyä työstöalueelle, ylläpitää sopivaa leikkauskontaktia ja vähentää tarpeettomia työstöjälkiä.
Viimeistelyparametreihin kuuluvat jyrsimen halkaisija, työkalun kallistus, sivuttaissiirto, syöttö ja jäännösaine. Pallopääjyrsintä voi sopia kaareville alueille, kun taas muut työkalutyypit voivat parantaa tehokkuutta pinnan geometrian salliessa.
Pinnan optimointi tulisi varmistaa mittaamalla eikä pelkästään visuaalisesti. Valmiin terän on täytettävä määritellyt profiili-, paksuus-, nousu- ja pintavaatimukset ilman liiallista kiillotusta, joka muuttaisi aiottua muotoa.
Mitkä ovat potkurin koneistuksen suurimmat haasteet?
Potkurin koneistuksen suurimmat haasteet ovat monimutkaiset vapaamuotoiset pinnat, rajoitettu työkalujen saatavuus, ohuiden lapojen taipuma, tärinä, nousuvirheet ja pintavirheet. Nämä ongelmat edellyttävät sopivaa koneen suorituskykyä, vakaita kiinnittimiä, tarkkoja työstöratoja ja tarkastuksia koko valmistusprosessin ajan.
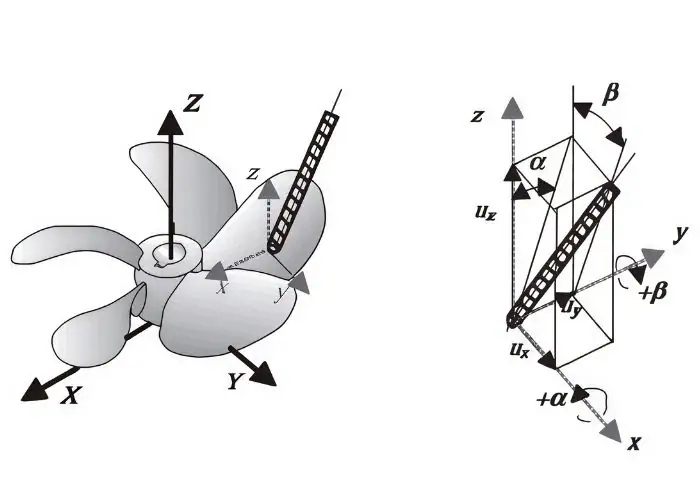
Monimutkaiset kaarevat pinnat ja työkalujen saavutettavuus
Potkurin lavat sisältävät jatkuvia kaarevuuden, kiertymän ja poikkileikkauksen paksuuden muutoksia. Näitä vapaamuotoisia ominaisuuksia on vaikea työstää tehokkaasti kiinteällä työkalun suunnalla.
Napa, vierekkäiset terät ja terän tyven siirtymät voivat rajoittaa pääsyä. Työstörata, joka ulottuu ulommalle terälle, voi törmätä työkappaleeseen tai kiinnittimeen lähestyessään tyveä.
5-akselinen paikoitus ja törmäyssimulointi auttavat ratkaisemaan näitä ongelmia. Koneen liike, karan välys, työkalun pituus ja kiinnittimen suunnittelu on kuitenkin tarkistettava yhdessä ennen toiminnon vapauttamista.
Ohuen terän taipuma ja työstövärähtely
Ohuet potkurin lavat voivat taipua leikkausvoimien alaisena, erityisesti kärjen lähellä tai muilla tukemattomilla alueilla. Liiallinen taipuma voi aiheuttaa paksuusvaihteluita, värinäjälkiä tai profiilivirheitä.
Ongelma pahenee materiaalin poistuessa ja terän jäykkyyden heikentyessä. Raskaat viimeistelyleikkaukset voivat siksi tuottaa epäjohdonmukaisia tuloksia, vaikka kone itse olisi tarkka.
Insinöörit voivat hallita tätä riskiä vähentämällä leikkausvoimia, säätämällä työstöratoja, säilyttämällä tarvittaessa väliaikaisen tuen ja valitsemalla sopivat viimeistelyparametrit. Tarkastuksen tulisi varmistaa, että terä palaa vaadittuun geometriaan työstökuormien poistamisen jälkeen.
Terän kaltevuuden tarkkuus ja profiilin yhdenmukaisuus
Jakotarkkuuden saavuttamiseksi valmiiden teräosien on toistettava määritellyt kulma- ja geometriset suhteet. Virheitä voi johtua CAD/CAM-tiedoista, asetuksien kohdistuksesta, työkalun taipumasta tai virheellisestä materiaalinpoistosta.
Terien välinen yhdenmukaisuus on yhtä tärkeää. Poikkileikkauksen muodon, paksuuden tai nousun erot voivat vaikuttaa kuorman jakautumiseen ja aiheuttaa tärinää tai epätasapainoisia käyttöolosuhteita.
Valmistajien tulisi käyttää määriteltyjä mittaussäteitä ja vertailupisteitä. Todellisten mittausten vertaaminen hyväksyttyyn suunnitelmaan antaa luotettavamman arvion kuin pelkästään terän yleisen ulkonäön tarkastelu.
Pinnan viimeistely ja koneistusvirheet
Pinnan viimeistely vaikuttaa terän rajapinnan laatuun ja voi vaikuttaa nesteen virtauskäyttäytymiseen. Työkalun jäljet, aaltoilu, purseet ja paikalliset pintavauriot voivat myös paljastaa työstön epävakauden.
Tyypillisiä syitä ovat sopimaton sivuttaisaskel, työkalun kuluminen, tärinä, huono työkalun suuntaus ja epäjohdonmukaiset lastuamisvoimat. Pintavirheiden korjaaminen voi olla erityisen vaikeaa ohuiden reunojen ja kaarevien siirtymäkohtien lähellä.
Viimeistelyvaatimukset tulee määrittää käyttötarkoituksen mukaan. Liiallinen kiillotus ei ole aina hyödyllistä, jos se muuttaa kriittistä paksuutta tai reunan geometriaa.
| Koneistushaaste | Mahdollinen tulos | Suositeltu ohjaus |
| Monimutkainen terän kaarevuus | Profiilin poikkeama | Tarkat CAM-työstöradat |
| Rajoitettu työkalujen käyttöoikeus | Törmäysriski | 5-akselinen simulointi |
| Ohuen terän taipuma | Paksuusvirhe | Hallitut leikkausvoimat |
| Tärinä ja pulina | Pinnan aaltoilu | Vakaa kiinnitys- ja leikkausparametrit |
| Navan virheasento | Pyörimisvirhe | Luotettavat työstötiedot |
| Liiallinen kiillotus | Geometrian muutos | Hallittu viimeistely ja tarkastus |
Miten potkurin koneistuksen tarkkuus ja laatu varmennetaan?
Potkurin koneistuksen tarkkuus ja laatu varmistetaan mittatarkastuksella, nousun mittauksella, lapaprofiilin vertailulla, pinnan arvioinnilla ja määritellyillä tasapainotustarkastuksilla. Tarkastussuunnitelman on vastattava potkurin suunnittelua, sovellettavia standardeja ja valmistustyön todellista laajuutta.
Mittatarkastus vahvistaa koneistetun komponentin geometrian. Tasapainotus ja toiminnan suorituskyvyn arviointi vastaavat lisävaatimuksiin, eikä niitä tule käsitellä keskenään vaihdettavina mittauksina.
Napojen ja teräprofiilien mittatarkastus
Navan tarkastuksessa tarkistetaan tärkeitä mittoja, kuten reiän halkaisija, kartiogeometria, päätypinnan kohdistus ja kiinnitysosien sijainnit. Nämä ominaisuudet ohjaavat potkurin ja sen käyttöjärjestelmän välistä mekaanista sovitusta.
Terän tarkastuksessa arvioidaan poikkileikkauksen geometria, paksuus, halkaisija ja määritetyt pintakoordinaatit. Sopivia laitteita voivat olla koosta ja saavutettavuudesta riippuen koordinaattimittauskoneet, optinen skannaus tai erikoistuneet potkurin mittausjärjestelmät.
Tarkastustulosten tulee viitata hyväksyttyyn CAD-malliin tai piirustukseen. Mittauslaitteiden on myös oltava riittävän tehokkaita määriteltyjen toleranssien saavuttamiseksi.
Potkurin nousun mittaus ja laskeminen
Potkurin nousukulma voidaan arvioida mittaamalla määriteltyjen lapaosien geometria. Paikallista nousukulmaa ja mittaussädettä voidaan käyttää geometrisen nousukulman laskemiseen.
Kierukkamaisen vertailuviivan tapauksessa suhde on:
P = 2πr × tan(β)
Tässä P on geometrinen nousu, r on etäisyys pyörimisakselista ja β on paikallinen nousukulma pyörimistasoon nähden.
Sama kaava pätee idealisoituun paikalliseen lapapoikkileikkaukseen, mutta varsinaisessa tarkastuksessa on noudatettava määriteltyä referenssigeometriaa ja mittausmenettelyä. Meripotkureiden kohdalla nousukulma voidaan arvioida useissa säteittäisissä asennoissa yhden pisteen sijaan.
Pinnanlaadun ja terän geometrian tarkastus
Pinnan tarkastuksessa tarkistetaan karheus, työkalun jäljet, purseet, aaltoilu ja paikalliset vauriot. Geometrisessa tarkastuksessa varmistetaan, että valmis terä vastaa aiottua kolmiulotteista muotoaan.
Pinnalla, jonka mitattu karheus on alhainen, voi silti olla virheellinen profiili. Siksi pinnan karheus ja geometrinen tarkkuus on tarkistettava erillisinä ominaisuuksina.
Soveltuville meripotkureille standardi ISO 484 sisältää valmistustoleranssivaatimukset nousun, lavan geometrian ja muiden ominaisuuksien osalta. Sopiva standardiosa, painos ja tarkkuusluokka on vahvistettava kullekin projektille erikseen.
Potkurin tasapainotus ja käytännön validointi
Potkurin tasapainotus arvioi massan jakautumista pyörimisakselin ympäri. Staattinen tasapainotus tunnistaa tiettyjä massan epätasapainotiloja, kun taas dynaaminen tasapainotus voi arvioida epätasapainon käyttäytymistä pyörimisen aikana.
Tasapainotusvaatimukset riippuvat potkurin koosta, käyttönopeudesta, kokoonpanosta ja sovellettavista spesifikaatioista. Mittatarkka lapa ei ole automaattisesti tasapainotettu.
Käytännön validointiin voi sisältyä myös kokoonpanotarkastuksia, suororäjähdysmittauksia, tärinätestejä tai suorituskykykokeita. Nämä toiminnot tulisi suorittaa asianmukaisesti varusteltujen asiantuntijoiden toimesta tarvittaessa, ja ne ovat erillään tavanomaisesta CNC-mittatarkastuksesta.
Mikä vaikuttaa potkurin koneistuskustannuksiin ja toimittajan valintaan?
Potkurin työstökustannukset riippuvat pääasiassa materiaalista, potkurin koosta, lavan geometriasta, työstöajasta, toleranssivaatimuksista, tarkastuksen laajuudesta ja tuotantomäärästä. Toimittajan valinnassa tulisi keskittyä vaaditun komponentin todistettuun kyvykkyyteen eikä pelkästään koneen spesifikaatioihin tai tarjottuun hintaan.
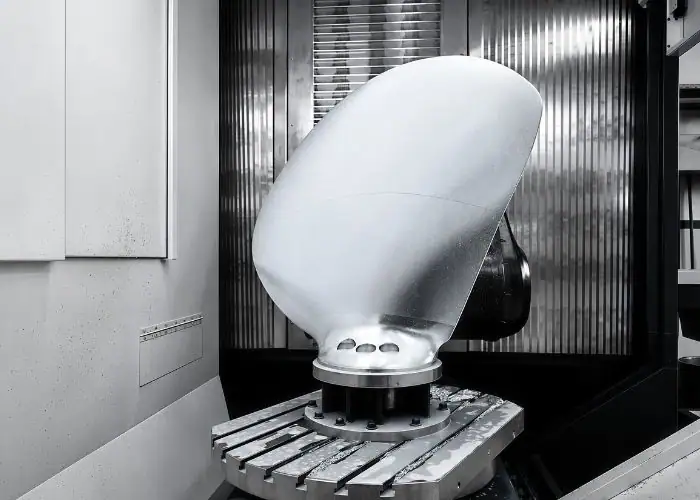
Halvin koneistushinta ei välttämättä sisällä monimutkaista tarkastusta, viimeistelyä, asennusvalmisteluja tai erikoiskäsittelyä. Nämä erot tulee ottaa huomioon valmistusehdotusta arvioitaessa.
Materiaali, terän monimutkaisuus ja työstöaika
Materiaalikustannukset riippuvat seostyypistä, raaka-aineen koosta, saatavuudesta ja poistettavan materiaalin määrästä. Suurilla valukappaleilla ja umpinaisilla aihiokomponenteilla voi olla hyvin erilaiset valmistuskustannusrakenteet.
Terän monimutkaisuus vaikuttaa myös ohjelmointiin ja koneistuksen aikaan. Syvät tyven siirtymät, rajoitettu työkalujen saatavuus ja hienoviimeistelyvaatimukset lisäävät yleensä työvaiheiden määrää.
Työkalujen kuluminen, kiinnittimien valmistelu ja koneen kapasiteetti voivat vaikuttaa lopullisiin kustannuksiin. Pientä tarkkuuspotkuria ja suurta merikäyttöön tarkoitettua valukappaletta ei pitäisi arvioida samoilla työstöoletuksilla.
Toleranssi-, tarkastus- ja tuotantovaatimukset
Tiukat toleranssit lisäävät valmistuksen vaikeutta, kun ne vaativat lisää viimeistelylaskoja, hallittuja asetuksia tai yksityiskohtaisempaa tarkastusta.
Tarkastuskustannukset vaihtelevat komponentin koon, mittaustiheyden, laitevaatimusten ja dokumentaation mukaan. Erikoistunut terän mittaus ja tasapainotus ovat erillisiä palveluita, jotka saattavat vaatia erillistä suunnittelua.
Prototyypeillä, varaosilla ja tuotantoerillä on myös erilaiset kustannusrakenteet. Toistuva tuotanto voi jakaa ohjelmointi- ja kiinnityskustannukset useampiin komponentteihin, mutta vain silloin, kun suunnittelu ja prosessi pysyvät vakaina.
CNC-koneistusominaisuudet ja toimittajien arviointi
Sopivan toimittajan tulisi ymmärtää monimutkaista pinnanmuokkausta, materiaalien käyttäytymistä, työkappaleen kiinnitystä ja kriittisten mekaanisten ominaisuuksien mittaamista. Asiaankuuluva valmistuskokemus on hyödyllisempää kuin yleinen väite suuresta tarkkuudesta.
Potkurin lapojen mittatilaustyönä koneistusta varten ostajien tulisi ottaa huomioon koneen koko, akselikokoonpano, CAM-ominaisuudet, työkappaleen enimmäispaino ja tarkastuslaitteet. Suuret meripotkurit saattavat vaatia erikoistiloja, jotka ylittävät tavanomaisen tarkkuustyöpajan kapasiteetin.
Toimittajien arvioinnin tulisi erottaa CNC-koneistus valamisesta, tasapainottamisesta, hydrodynaamisesta testauksesta ja merisertifioinnista. Luotettava valmistussuunnitelma määrittelee selvästi, mitkä toiminnot suoritetaan itse ja mitkä vaativat pätevää ulkopuolista tukea.
UKK
Voiko potkurin CNC-koneistaa umpimetallista valukappaleen sijaan?
Kyllä. Pieniä tai erikoispotkureita voidaan koneistaa umpimetallista, erityisesti prototyyppejä tai pientuotantoa varten. Esimerkiksi lavan koneistaminen, jonka kokonaishalkaisija on 80 mm, voi välttää erillisen valumallin alkukustannukset. Umpimateriaalista koneistaminen poistaa kuitenkin enemmän materiaalia ja voi vaatia pidemmän koneistusajan. Suuremmat meripotkurit ovat usein taloudellisempia valmistaa valukappaleista, joissa on sopiva työstövara. Materiaalin soveltuvuus ja rakenteellinen suorituskyky on silti varmistettava.
Kuinka paljon potkurin lapaan tulisi jättää työstövaraa?
Viimeistelyvara riippuu materiaalista, lavan koosta, valun tarkkuudesta, työkalun halkaisijasta ja kiinnittimen jäykkyydestä. Ei ole olemassa luotettavaa yleismaailmallista arvoa jokaiselle potkurille. Esimerkiksi pienessä prototyypissä voidaan käyttää muutaman kymmenesosan millimetrin lopullista työstövaraa, kun taas suuri valu saattaa vaatia erilaisen rouhinta- ja viimeistelystrategian. Työstövaran tulisi olla riittävä poistamaan aiemmat työkalun jäljet ja geometriset virheet aiheuttamatta tarpeetonta leikkausvoimaa tai lavan taipumista.
Voidaanko vaurioitunutta potkuria työstää uudelleen korjauksen jälkeen?
Kyllä, jotkut vaurioituneet potkurit voidaan työstää uudelleen hyväksytyn korjauksen jälkeen, kunhan materiaalia ja rakenteellista eheyttä säilyy riittävästi. Yleisiä työvaiheita voivat olla pultinreikien, kiinnityspintojen tai paikallisen lapageometrian palauttaminen. Korjausmenettelyssä on otettava huomioon alkuperäinen seos, vaurioiden sijainti sekä mahdolliset hitsaukseen tai lämpöön liittyvät muutokset. Työstämisen jälkeen korjattu alue vaatii mittatarkastuksen ja kaikki korjausviranomaisen määrittelemät lisätarkastukset. Vakavat vauriot voivat tehdä vaihtamisesta turvallisempaa kuin materiaalin lisäpoisto.
Parantaako tasaisempi potkurin lapa aina hyötysuhdetta?
Ei. Sileämpi pinta ei takaa parempaa tehokkuutta, jos terän nousu, profiili, paksuus tai särmän geometria on väärä. Pinnan karheus on vain yksi osa suunnittelua. Esimerkiksi kiillotus voi pienentää Ra-arvoa 1.6 µm:stä 0.8 µm:iin, mutta liian suuren materiaalimäärän poistaminen ohuen reunan läheltä voi aiheuttaa vakavamman geometrisen virheen. Oikea tavoite on täyttää hyväksytyt pinta- ja mittavaatimukset, ei saavuttaa mahdollisimman pieni karheus.
Yhteenveto
Potkurin koneistus vaatii lapojen geometrian, materiaalin käyttäytymisen, työstöratojen ja mittatarkkuuden huolellista hallintaa. CNC-sorvaus ja -jyrsintä voivat tuottaa tarkkoja navan ominaisuuksia, kun taas moniakselinen koneistus parantaa pääsyä monimutkaisiin lapojen pintoihin ja juuriliitoksiin. Onnistunut valmistus riippuu vakaasta työkappaleen kiinnityksestä, sopivista rouhinta- ja viimeistelystrategioista sekä nousun, profiilin, paksuuden ja pinnanlaadun tarkastuksesta. Insinöörien tulisi myös erottaa koneistuskyky erikoistuneesta tasapainotuksesta ja toiminnan suorituskyvyn validoinnista toimittajaa valitessaan.
TiRapidilla tarjoamme tarkkaa CNC - koneistusta ja valmistuspalveluita räätälöidyille potkurikomponenteille, akseleille, navoille ja monimutkaisille mekaanisille osille. CNC-jyrsintä-, sorvaus-, moniakselikoneistus- ja mittatarkastuspalvelumme tukevat prototyyppien ja tuotantokomponenttien tarkkaa valmistusta.















