
Yleisenä teknisenä muovina nailonia käytetään laajalti koneissa, autoissa, sähköteollisuudessa ja muilla aloilla sen erinomaisen lujuuden, kulutuskestävyyden ja itsevoitelevien ominaisuuksien ansiosta. Se soveltuu paitsi ruiskuvaluun, myös erittäin hyvin CNC-työstöön. Lähtökohtaisesti selitän systemaattisesti nailonin perusominaisuuksista sen käytännön taidot ja varotoimet CNC-työstössä, jotta saat syvemmän ymmärryksen siitä, miten nailonmateriaaleja voidaan käyttää tarkkuusvalmistuksessa tehokkaammin.
Mitä Is Nylon
Nailon on synteettinen polymeeri, jonka koko nimi on polyamidi. DuPont kehitti sen ensimmäisen kerran vuonna 1935, ja sitä käytetään laajalti konepajateollisuuden teollisuudessa. Käytän käytännössä PA6:ta ja PA66:ta, joilla on erinomainen mekaaninen lujuus (PA66:n vetolujuus 80–90 MPa), hyvä kulutuskestävyys, alhainen kitkakerroin 0.25 ja jotka kestävät pitkään kuivissa kitkaolosuhteissa.
Nailonilla on myös hyvä öljyn- ja alkalinkestävyys sekä erinomaiset sähköneristysominaisuudet, mikä tekee siitä ihanteellisen materiaalin autonosille, elektroniikkakomponenteille, liukuville osille, vaihteille ja teollisuushihnapyörille.
CNC-koneistuksessa nailon soveltuu erittäin hyvin sorvaukseen, jyrsintään ja poraukseen termoplastisuuden ja keskikovuuden ansiosta. Erityisesti tilanteissa, joissa keveydelle ja itsevoitelevalle rakenteelle asetetaan korkeat vaatimukset, nailon voi tehokkaasti korvata joitakin metalliosia ja samalla vähentää järjestelmän melua ja ylläpitokustannuksia.
Olipa kyseessä sitten vahvistamaton PA6 tai 30 % lasikuidulla vahvistettu PA66-GF30, voin kohtuullisilla työkaluvalinnoilla ja työstöparametreilla saavuttaa ±0.05 mm:n toleranssin. Rakenteellisiin ja toiminnallisiin osiin nailon on aina yksi kustannustehokkaimmista materiaaleista, joita suosittelen.
Yhteinen Tjoo Of Nylon And Tperillinen PSUORITUSKYKY Dvaikutukset
Erilaisissa projekteissa, joihin olen osallistunut, nailon ei ole tunnettu ainoastaan lujuudestaan ja sitkeydestään, vaan siitä on myös useita muunneltuja malleja erilaisten sovellusvaatimusten täyttämiseksi. Yleisimmin käytettyjä tyyppejä ovat PA6, PA66, PA12 ja lasikuituvahvisteinen nailon. Niiden väliset suorituskykyerot vaikuttavat suoraan prosessointistrategiaan ja päätelaitteiden suorituskykyyn . Nailontyyppejä on useita, ja myös kunkin laadun fysikaaliset ominaisuudet vaihtelevat merkittävästi.
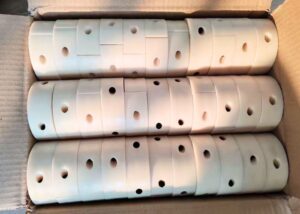
CNC - koneistusprojekteissani valitsen sopivan nailonmallin osan käyttötarkoituksen, mekaanisten vaatimusten ja ympäristöolosuhteiden perusteella. Seuraavassa on analyysi useista yleisistä nailonmateriaaleista:
PA6 (nylon 6)
PA6 on yksi useimmin käsittelemistäni nailoneista, erityisesti hihnapyöriin, ohjainkiskoihin ja yleisiin rakenneosiin. Sen vetolujuus on jopa 80 MPa ja murtovenymä jopa 50 %, ja sillä on hyvä iskunkestävyys ja sitkeys. Sen vedenimeytymisaste on kuitenkin jopa 2.5 %, ja kosteuden muutokset vaikuttavat mittatarkkuuteen, joten minun on yleensä kuivattava sitä 6–12 tuntia (80 °C) ennen käsittelyä.
PA66 (nylon 66)
Verrattuna PA66:een, PA6:lla on korkeampi kiteisyys, vetolujuus on noussut 85–95 MPa:iin ja lämpömuodonmuutoslämpötila on 250 °C (alle 0.45 MPa). Sitä käytetään usein suurille voimille altistuvien osien, kuten liittimien, hammaspyörien, kiinnittimien jne., valmistukseen. Sillä on suurempi jäykkyys, mutta sillä on myös korkea hygroskooppisuusongelma, ja se on myös kuivattava kokonaan ennen käsittelyä.
PA12
PA12 on ensisijainen valintani projekteihin, jotka vaativat korkeaa mittapysyvyyttä ja alhaista veden imeytymistä, kuten lääketieteellisiin tiivisteisiin, pneumaattisiin liittimiin jne. Sen veden imeytyminen on niinkin alhainen kuin 0.2 %, ja sen mittapysyvyys prosessoinnin jälkeen on erinomainen. Sen vetolujuus on hieman alhaisempi (noin 50–60 MPa), mutta sen kemiallinen kestävyys ja iskunkestävyys ovat erinomaiset, joten se sopii tarkkuusrakenteisiin osiin.
30 % lasikuituvahvistettua nailonia
Tämä malli voi nostaa vetolujuuden yli 90 MPa:iin, ja jotkut mallit voivat saavuttaa jopa 130 MPa:n. Se on ensisijainen valintani työstettäessä erittäin lujia tukirakenteita (kuten kiinnikkeitä ja kantavia kuoria). Sen jäykkyys, mittapysyvyys ja lämmön muodonmuutoslämpötila ovat huomattavasti korkeammat kuin vahvistamattomalla nailonilla, mutta työkalun kuluminen työstön aikana lisääntyy merkittävästi. Yleensä käytän kovametallityökaluja ja täydennän niitä sumujäähdytyksellä pidentääkseni työkalun käyttöikää ja saavuttaakseni paremman pinnanlaadun.
voida Nylon Be Pkäsitelty BCNC-kone
Nailon on CNC-työstöön soveltuva tekninen muovi, jolla on hyvä leikkauskyky ja laaja työstöalue. Sen työstövaikeus on kohtalainen, mutta se vaatii myös keskeisten taitojen hallintaa, kuten materiaalijännityksen hallintaa, työkalun valintaa, jäähdytysmenetelmää jne. Erityisesti massatuotannossa mittapysyvyys, hygroskooppisuus ja lämpölaajeneminen on hallittava etukäteen, muuten toleranssipoikkeamat tai pintavirheet ovat hyvin todennäköisiä.
Valmistelu Work Bennen Nylon Pkäsittely (Suh As Ahehkutus Dryyping)
Nailon on hygroskooppista, joten kuivaaminen ennen prosessointia on kriittistä. Esimerkiksi PA6:n vedenimeytymisnopeus on jopa 2.5 %, ja sen mitat voivat laajentua yli 0.3 % märkänä. Kuivaan sitä yleensä 80 °C:ssa 8–12 tuntia varmistaakseni, että kosteuspitoisuus laskee alle 0.2 %. Lisäksi suuren jännityksen omaaville valetuille aihioille (kuten ruiskuvaletuille osille) harkitsen hehkutusta (90–100 °C 2 tuntia) sisäisen jännityksen vapauttamiseksi ja vääntymisen tai halkeilun estämiseksi prosessoinnin aikana.
Suositeltava Msärkynyt Pparametrit (CUtting Spissasi FTE, Depth Of Culos)
Nailontyypistä riippuen käsittelyparametrit vaihtelevat hieman:
PA6/PA66
Leikkausnopeus: 180–250 m/min
Syöttönopeus: 0.1–0.3 mm/kierros
Leikkaussyvyys: 0.5–1.5 mm
30 % lasikuituvahvistettua nailonia
leikkausnopeus: 100–180 m/min (koska lasikuitu kuluttaa työkalua)
Käytä kovametallityökaluja tai titaanipäällysteisiä HSS-työkaluja ja käytä ruiskutusjäähdytysjärjestelmää lämpötilan pitämiseksi vakaana.
Monissa kokeissa havaitsin, että lastunmurtajalla varustetun työkalun käyttö voi vähentää lastujen tarttumista, vähentää lämmön kertymistä ja parantaa pinnanlaatua.
Yhteinen Processing Pryöstöjä And Sratkaisut (Edge Cromahdus Elaajennus)
Ongelma 1: Monet Chipping/BurrsNylon
on erittäin sitkeä. Jos työkalu ei ole tarpeeksi terävä tai syöttö on liian voimakas, materiaalia on helppo vetää leikkaamisen sijaan. Ratkaisu on käyttää terävää työkalua, jolla on pieni rintakulma, ja vähentää syöttönopeutta 0.1 mm:iin/kierros.
Tehtävä 2: Ulotteinen Elaajennus/Deformaatio
johtuu pääasiassa kosteuden imeytymisestä tai epätasaisesta paikallisesta kuumenemisesta, joka johtaa jännitysten vapautumiseen. Vältän tämän esikuivaamalla materiaalin ja käyttämällä vaiheittaista karhennus- ja viimeistelystrategiaa. Esimerkiksi neljän tunnin tauko karhennus- ja viimeistelyvaiheiden välillä auttaa materiaalin vakauttamisessa.
pinta Treatment Mmenetelmät (Polishing, Djoo Sja räjäytys)
Vaikka nailonpinta itsessään on suhteellisen sileä, jos on erityisvaatimuksia, teen yleensä seuraavaa:
Mekaaninen kiillotus : parantaa läpinäkyvyyttä tai sileyttä (Ra<0.8 μm )
Värjäys : käytetään räätälöityihin väreihin, yleisesti nähtävissä kuluttajatuotteiden koteloissa
Hiekkapuhallus : Kitkaominaisuuksien parantamiseen tai mattaefektin saavuttamiseen, käytetään usein kädessä pidettäviin osiin!
vertaileva Analysis Of Nylon And OTher Esuunnittelu Plastit
Käytännön prosessointiprojekteissa nailonia verrataan usein muihin yleisiin teknisiin muoveihin, kuten POM:iin, ABS:ään ja polykarbonaattiin (PC). Kokemukseni mukaan nailon sopii osiin, joilla on keskitason lujuus-, kulutuskestävyys- ja itsevoiteluvaatimukset, kun taas POM on kulutusta kestävämpi, ABS on kevyt mutta heikko lujuudessa, ja PC voittaa läpinäkyvyyden ja iskunkestävyyden suhteen. Materiaalien valinnan avain on suorituskyvyn yhteensovittaminen, erityisesti keskittyen kitkakertoimeen, hygroskooppisuuteen ja lämpömuodonmuutoslämpötilaan.
| Vertailu mitat | Nylon (PA6/PA66) | POM (polyoksimetyleeni) | ABS (akryylinitriilibutadieenistyreeni) | Polykarbonaatti (PC) |
| Kitkakerroin | ≈0.25 | ≈0.2 | ≈0.35 | ≈0.4 |
| Kulutuskestävyys | ★★★★ ☆ | ★ ★ ★ ★ ★ | ★★ ☆☆☆ | ★★ ☆☆☆ |
| Iskulujuus | keskitaso | keskitaso | yleensä | Erittäin korkea (>850 J/m²) |
| Mittapysyvyys | Keskitaso (korkea hygroskooppisuus) | Korkea (alhainen hygroskooppisuus) | korkea | keskitaso |
| Lämmön taipuman lämpötila | ≈200–250 °C | ≈160–180 °C | ≈90–100 °C | ≈135–145 °C |
| Suorituskyky | erinomainen | erinomainen | erinomainen | yleensä |
| Suositellut käyttötavat | Vaihteet, liukupalat, holkit | Hihnapyörät, laakerit, telineet | Kotelot, lelut, rakenteelliset tuet | Läpinäkyvä kansi, iskunkestävä kuori |
Yhteinen Industry AS OVELLUSALAT Scenarios Nailonista
CNC-koneistusprojekteissani nailonmateriaaleja käytetään laajalti monilla keskeisillä teollisuudenaloilla niiden keveyden, suuren lujuuden, itsevoitelevuuden ja erinomaisten sähköneristysominaisuuksien ansiosta. Olipa kyseessä sitten autoteollisuus, elektroniikka, elintarviketeollisuus tai lääkinnälliset laitteet, valitsen sopivan nailontyypin (kuten PA6, PA66, PA12, lasikuituvahvisteinen nailon) niiden mekaanisten vaatimusten, ympäristöolosuhteiden ja sääntelystandardien mukaan. Sen vetolujuus voi olla jopa 90 MPa ja lämpömuodonmuutoslämpötila jopa 250 °C. Sillä on myös hyvä mittapysyvyys ja kemiallinen korroosionkestävyys, minkä ansiosta se soveltuu suurtaajuuskäyttöön ja tarkkuusosien valmistukseen ankarissa olosuhteissa.
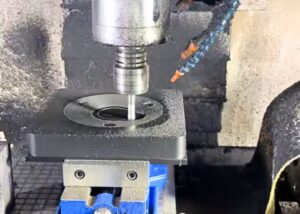
Seuraavat ovat tyypillisiä nailonosien sovelluksia, joita käsittelen usein eri teollisuudenaloilla:
Autoteollisuus
Työstän usein nailonosia asiakkaille, joita käytetään voimansiirrossa ja korirakenteissa, mukaan lukien:
Erittäin kulutusta kestävät nailonvaihteet (PA66-GF30) sopivat vaihteisto- ja moottorivaihteistojärjestelmiin
Kiinteät kiinnikkeet ja liittimet, joilla on sekä jäykkyys että tärinänvaimennusominaisuudet
Öljyputkikiinnikkeet, johtosarjan kiinnikkeet ja muut pienet rakenneosat, joiden on oltava öljyn- ja korkeiden lämpötilojen kestäviä
Sähköteollisuus
nailon tekee siitä korvaamattoman materiaalin sähköjärjestelmissä. Tyypillisiä osia, joita olen työstänyt, ovat:
Eristysruuvit, eristysaluslevyt (yleisesti käytettyjä PA6 ja PA66)
Eristyslevyt kaapelien erottamiseen, korkeaan läpilyöntijännitteeseen ja erinomaiseen turvallisuuteen
Sähköisen ohjauskotelon nailonista valmistettu asemointilohko varmistaa linjajärjestelmän vakaan ja luotettavan toiminnan
Elintarviketeollisuudessa käytämme pääasiassa vähän hygroskooppisia , FDA : n sertifioimia PA12 - materiaaleja. Yleisiä osia ovat:
Kuljetinrulla ja ketjuliukusäädin, alhainen kitkakerroin ja hiljainen käynti
Leikkauskiskot ja ohjauskourut säilyttävät korkean puhtauden ja täyttävät samalla rakenteelliset lujuusvaatimukset
Irrotettava nailoninen napsautusliitin helppoa puhdistusta ja huoltoa varten
Lääketeollisuus Eurooppalaisilla ja amerikkalaisilla lääketieteellisillä asiakkaillani nailonia käytetään laajalti erittäin tarkkojen rakenneosien valmistuksessa, kuten:
Lääketieteellisten laitteiden kotelo, kiinnikejärjestelmä (käyttäen PA12:ta, erinomainen mittapysyvyys)
Kertakäyttöisten kirurgisten työkalujen komponenttien sijoittelu
Hammaslääkärin laitteiden vetopyörät ja kiinnittimet
Materiaali Svaalit Rsuositus Tpystyy For Nnailon CNC Msärkynyt
Seuraavat vertailutaulukot voidaan luetella (ne on suositeltavaa sijoittaa eteen):
| Materiaalin laatu | Veden imeytyminen | Vetolujuus | Mittapysyvyys | Sovellusskenaario |
| PA6 | Korkea (2.5%) | 80 MPa | yleensä | Ohjainkiskon hihnapyörä |
| PA66 | Korkea (2.0%) | 90 MPa | hyvä | Vaihteet, liittimet |
| PA12 | Low (0.2%) | 60 MPa | Erinomainen | Lääketieteellinen, tiivistysrengas |
| PA66-GF30 | 低 | 130 MPa | Erinomainen | 支架、壳体 |
FAQ
Kuinka työstettävää nailonia on?
Nailonia on erittäin helppo työstää CNC-menetelmillä, kuten jyrsinnällä ja sorvauksella. Yleensä saavutan ±0.05 mm:n toleranssit. Sen keskikovuus ja alhainen kitka mahdollistavat tasaiset leikkaukset, mutta terävät työkalut ja jäähdytys ovat välttämättömiä sulamisen tai muodonmuutoksen estämiseksi.
Mikä on paras tapa työstää nailonia?
Suosittelen terävien kovametallityökalujen, kohtuullisten lastuamisnopeuksien (180–250 m/min) ja jäähdytysnesteen suihkuttamisen käyttöä. Nailonin esikuivaus ja hakkaava lastuaminen auttavat estämään purseita ja pinnan pehmenemistä. Vältä aggressiivisia syöttöjä mittapysyvyyden säilyttämiseksi.
Mitä eroa on nailonilla ja PA6:lla?
Nailon on yleisnimitys polyamidille, kun taas PA6 viittaa erityisesti nailon 6:een. PA6:n vetolujuus on noin 80 MPa ja iskunkestävyys hyvä. Sen 2.5 %:n vedenimeytyminen voi kuitenkin vaikuttaa tarkkuuteen, joten kuivaus on välttämätöntä ennen koneistusta.
Mikä on nailonin toleranssi koneistuksessa?
Yleensä noudatan ±0.05 mm:n toleranssia nailonia työstäessäni. Kriittisissä sovitteissa ±0.02 mm on saavutettavissa kuivalla materiaalilla ja tiukalla kiinnityksellä. Kosteus ja lämpölaajeneminen tekevät kuitenkin ±0.1 mm:n turvallisemmaksi yleisohjeeksi monimutkaisille osille.
Mitkä ovat nailonin rajoitukset?
Nailon imee kosteutta (jopa 2.5 %), mikä aiheuttaa mittamuutoksia. Se on herkkä lämmölle, sillä on kohtalainen jäykkyys ja se voi muuttaa muotoaan tai aiheuttaa purseita koneistuksen aikana. Nämä tekijät tekevät tiukoista toleransseista ja pitkäaikaisesta stabiilisuudesta haastavampaa.
Mikä on hyvä toleranssi koneistukselle?
Kokemukseni mukaan ±0.1 mm on käytännöllinen oletustoleranssi CNC-muoviosijoille. Hyvällä materiaalin esivalmistelulla ja koneenohjauksella ±0.05 mm on yleinen toleranssi. Alle ±0.02 mm:n toleranssit vaativat koneistuksen jälkeistä kalibrointia tai erikoiskiinnittimiä.
Mikä on nailonin lämpötilansietokyky?
Tavallinen nailon kestää jatkuvassa käytössä -40 °C - 120 °C. Lyhytaikaisissa purkauksissa se kestää jopa 150 °C:n lämpötilan. Suurempaan kestävyyteen käytän PA66-GF30-materiaalia, joka säilyttää lujuutensa korkeissa lämpötiloissa eikä pehmene kuormituksen alaisena.
Mitkä ovat nailonin laatuluokat työstöön?
Käytän yleisesti PA6:ta, PA66:ta, PA12:ta ja PA66-GF30:ta. PA6 on kestävää ja edullista, PA66 lisää jäykkyyttä, PA12 tarjoaa alhaisen kosteuden imeytymisen ja 30-prosenttisesti lasitäytteinen PA66 nostaa vetolujuuden yli 130 MPa:iin rakennesovelluksissa.
Yhteenveto
Tämän nailonin prosessointioppaan tarkoituksena on auttaa sinua ymmärtämään täysin nailonin suorituskykyerot, sovellusskenaariot ja CNC-prosessointitekniikat. Olitpa sitten suunnittelija, ostaja tai valmistajan puolella oleva operaattori, kunhan hallitset kosteuden imeytymisen hallinnan, kohtuulliset valinta- ja prosessointiparametrit, voit tehokkaasti parantaa osien laatua, vähentää viallisten tuotteiden määrää ja saavuttaa joustavammin toimivan suunnittelun ja kustannusten optimoinnin auto-, sähkö-, lääketieteen ja muilla teollisuudenaloilla. Toivon, että tämä opas voi olla sinulle käytännöllinen viite materiaalien valinnassa ja tarkkuusprosessoinnissa.
















