
CNC-sorvauksen pinnanlaatu vaikuttaa suoraan komponenttien kokoonpanon tarkkuuteen, kulutuskestävyyteen, tiivistysominaisuuksiin ja käyttöikään. Tarkkuusakseleita, metalliholkkeja, kierreliittimiä ja mittatilaustyönä sorvattuja komponentteja ostaville yrityksille mittavaatimusten täyttäminen ei aina riitä. Näkyvät työkalujäljet, purseet, värinäjäljet tai paikalliset naarmut voivat myös vaikuttaa kokoonpanoon ja tuotteen suorituskykyyn. Tasaisen pinnanlaadun saavuttaminen edellyttää oikeaa yhdistelmää leikkaustyökalun materiaalia, terän kärkisädettä, leikkausnopeutta, syöttönopeutta, jäähdytysnesteen syöttöä ja koneen jäykkyyttä. Optimoimalla koneistusparametreja ja tarkastusmenetelmiä valmistajat voivat vähentää uudelleentyöstöä, parantaa CNC-sorvattujen osien tasalaatuisuutta ja hallita kokonaistuotantokustannuksia.
Mikä on CNC-sorvauksen pinnan karheus? Miten Ra-arvo vaikuttaa osan laatuun?
CNC-sorvauksen pinnan karheus mittaa koneistetun pinnan mikroskooppisia epätasaisuuksia. Se ilmaistaan yleensä Ra:na eli aritmeettisena keskimääräisenä karheutena. Alhaisempi Ra-arvo tarkoittaa yleensä tasaisempaa pintaprofiilia. Komponentin toiminnallisten vaatimusten täyttämiseksi on kuitenkin otettava huomioon myös aaltoilu, purseet, naarmut, pyöreys ja muut geometriset ominaisuudet.
Tarkkuusvalmistuksessa eri komponentit vaativat erilaisia pintakäsittelyjä. Yleisliittimet saattavat tarvita vain vakiotyöstölaatua, kun taas laakeripesät, liukuvat kosketuspinnat, tiivistysalueet ja tarkkuusvaihteiston komponentit vaativat usein tiukempaa pinnankarheutta. Suunnittelupiirustuksia laatiessaan hankintatiimien tulisi määrittää pinnankarheus kunkin komponentin todellisen toiminnan mukaan sen sijaan, että automaattisesti pyydettäisiin alhaisinta mahdollista Ra-arvoa.
Yleiset CNC-sorvauksen Ra-arvot ja niiden sovellukset
Seuraavat arvot havainnollistavat tyypillisiä pinnanlaatuvaatimuksia. Todelliset tiedot tulee määrittää materiaalin, työstöprosessin ja komponentin toiminnan mukaan.
| Pinnan karkeus | Tyypilliset pinnan ominaisuudet | Yleiset sovellukset |
| Ra 6.3 μm | Havaittavat työstöjäljet | Ei-kriittiset pinnat ja yleiset mekaaniset osat |
| Ra 3.2 μm | Standardi sorvattu viimeistely | Yleiset akselit ja liittimet |
| Ra 1.6 μm | Hienommin työstetty pinta | Tarkkuusmekaaniset osat ja vastapinnat |
| Ra 0.8 μm | Suhteellisen sileä pinta | Parempaa kosketuslaatua vaativat komponentit |
| Ra 0.4 μm tai pienempi | Hieno pintakäsittely | Valikoidut tarkat sovitukset ja toiminnalliset pinnat |
Näitä arvoja ei taata kaikille materiaaleille tai koneille. Lopullinen viimeistely riippuu työkalun geometriasta, leikkausolosuhteista, materiaalin tarttumisesta, koneen värähtelystä ja mittausmenetelmistä. Tiukkojen teknisten vaatimusten mukaisten komponenttien osalta suunnittelupiirustuksissa tulee selvästi määrittää karheusstandardi ja tarkastuskohdat.
Miksi pinnan karheus vaikuttaa komponentin suorituskykyyn?
- Kokoonpanon tarkkuus: Jos akseli on kosketuksissa laakerin kanssa tai holkki sopii tapin päälle, liialliset pinnan epätasaisuudet voivat vaikuttaa todellisiin kosketusolosuhteisiin ja kokoonpanovälyksen.
- Kulumiskestävyys: Pinnan olosuhteet vaikuttavat kitkaan, voiteluainekalvon muodostumiseen ja kulumiskäyttäytymiseen. Todellinen suorituskyky riippuu myös materiaalista, kuormituksesta ja voitelusta.
- Tiivistyksen luotettavuus: Naarmut tai sopimattomat pintakuviot tiivistysliitännöissä voivat lisätä vuotoriskiä.
- Väsymiskestävyys: Tietyt sykliselle kuormitukselle altistuvat komponentit ovat herkkiä pintakoloille ja koneistusvirheille, minkä vuoksi pinnanlaatu on erityisen tärkeä.
- Ulkonäön laatu: Yhtenäiset pintakuviot parantavat näkyvien metallikomponenttien visuaalista ulkonäköä ja tukevat tasaisempaa pinnan viimeistelyä.
Ra-spesifikaatioiden käytännön merkityksen ymmärtäminen auttaa suunnittelutiimejä laatimaan asianmukaiset koneistusstandardit ja samalla tasapainottamaan pinnanlaatua, valmistuksen tehokkuutta ja hankintakustannuksia.
CNC-sorvaustyökalujen valitseminen paremman pinnanlaadun saavuttamiseksi
Työkalun geometria, terän materiaali, leikkaussärmän kunto ja työkalun kuluminen vaikuttavat kaikki materiaalinpoistoon ja lopullisen pinnan ulkonäköön. Vaikka käytettäisiin samaa CNC-sorvia, sopimattomat terät, kuluneet leikkaussärmät tai irtosärmän muodostuminen voivat aiheuttaa havaittavia työstöjälkiä. Tarkkuus-CNC-sorvausprojekteissa työkalun valinnassa on otettava huomioon työkappaleen materiaali, leikkausolosuhteet, komponentin geometria ja vaadittu pinnanlaatu.
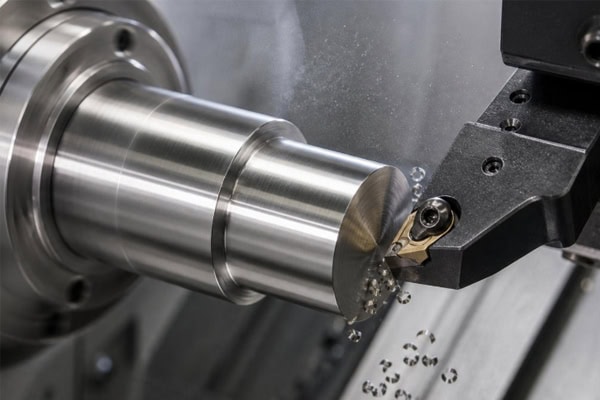
Työkalun valintavinkkejä eri työkappalemateriaaleille
Työkappaleen materiaalille suunnitellun terän valitseminen voi vähentää leikkausvastusta, parantaa lastunmuodostusta ja minimoida pintavirheet.
- Alumiinin sorvaus: Alumiiniseokset ovat yleensä hyvin lastuttavia, mutta jotkin laadut ovat alttiita irtosärmien muodostumiselle ja materiaalin tarttumiselle. Alumiinille suunnitellut terävät, kiillotetut terät voivat parantaa pinnanlaatua, kun leikkaussärmä pidetään puhtaana.
- Ruostumattoman teräksen sorvaus: Ruostumaton teräs voi tuottaa merkittävää leikkauslämpöä ja karkenea. Teriltä vaaditaan sopiva sitkeys, kulumiskestävyys ja lastunhallintaominaisuudet. Vältä pitkäaikaista hankausta työkalun ja työkappaleen välillä.
- Hiiliteräksen ja seosteräksen sorvaus: Valitse terälaadut materiaalin kovuuden ja lämpökäsittelyolosuhteiden mukaan. Viimeistelyssä erityisen tärkeitä ovat leikkaussärmän terävyys, terän vakaus ja kulumisenesto.
- Messingin sorvaus: Messingin lastuttavuus on yleensä hyvä. Sopiva työkalugeometria voi auttaa vähentämään purseita ja särmävikoja.
- Muovien sorvaus: Materiaalit, kuten POM ja PEEK, vaativat leikkauslämmön, elastisen muodonmuutoksen ja puristuspaineen huolellista hallintaa. Terävät työkalut ja oikeat leikkausparametrit auttavat minimoimaan purseita, sulamisjälkiä ja mittamuutoksia.
Materiaalien, työkalujen ja leikkausparametrien on toimittava yhdessä. Vaikeasti työstettävien materiaalien tai erittäin tarkkojen komponenttien kohdalla lopullisen prosessin määrittämiseksi tulisi käyttää koeleikkauksia ja pinnanmittauksia sen sijaan, että parametreja kopioitaisiin jostakin toisesta materiaalista.
Miten terän kärkisäde ja leikkaussärmän kunto vaikuttavat Ra-arvoon?
Terän kärkisäde vaikuttaa sorvausjälkien teoreettiseen jäännöskorkeuteen. Muuten samankaltaisissa olosuhteissa sopiva kärkisäteen suurentaminen voi vähentää geometrista pinnan karheutta. Liian suuri säde voi kuitenkin lisätä säteittäisiä leikkausvoimia, mikä tekee hoikista akseleista, ohutseinäisistä komponenteista tai riittämättömän jäykkyyden omaavista osista alttiimpia tärinälle.
Koneistuksen aikana on otettava huomioon seuraavat käytännöt:
- Valitse sopiva kärkisäde kappaleen jäykkyyden mukaan, jotta liialliset lastuamisvoimat eivät aiheuta värinäjälkiä.
- Käytä viimeistelyyn hyväkuntoisia teriä ja vaihda työkalut, joissa on merkittävää kulumista, lohkeilua tai materiaalin tarttumista.
- Tarkista teränpitimen vapaapituus ja terän kiinnitys työkalujärjestelmän elastisen muodonmuutoksen minimoimiseksi.
- Käytä ohutseinäisten komponenttien kanssa asianmukaisia työkappaleen kiinnittimiä ja tukia muodonmuutoksista johtuvien pintavirheiden vähentämiseksi.
- Valitse työkappaleen materiaalille sopiva lastunmurtajan geometria estääksesi lastut naarmuttamasta viimeisteltyä pintaa.
Oikein valitut työkalut parantavat pinnanlaatua ja auttavat säilyttämään mittapysyvyyden erätuotannon aikana, mikä vähentää työkalun kunnon muutosten aiheuttamia laatuvaihteluita.
CNC-sorvauksen leikkausparametrien säätäminen pinnan karheuden vähentämiseksi
Leikkausnopeus, syöttönopeus ja lastuamissyvyys ovat keskeisiä parametreja, jotka vaikuttavat CNC-sorvauspinnan laatuun. Optimaaliset asetukset vaihtelevat materiaalin, työkalun ja koneen jäykkyyden mukaan. Pelkkä karan nopeuden lisääminen ei takaa parempaa viimeistelyä, jos syöttönopeutta, työkalun geometriaa ja työkappaleen tukea ei hallita kunnolla.
Luotettavampi lähestymistapa on optimoida viimeistelyprosessi käyttämällä työkaluvalmistajan suosituksia, materiaaliominaisuuksia ja koeleikkaustuloksia.
Syöttönopeuden ja leikkausnopeuden optimointi
Yksinkertaistetussa ideaalisessa geometrisessa mallissa teoreettinen sorvauskarheus liittyy syötön neliöön kierrosta kohden ja käänteisesti liittyy työkalun kärkisäteeseen. Yleisesti käytetty approksimaatio on:
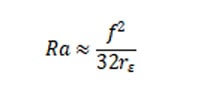
Missä:
(f) edustaa syöttöä kierrosta kohden.
(r_\varepsilon) edustaa työkalun kärkisädettä.
Tämä kaava auttaa selittämään geometristen työkalujälkien vaikutusta. Se ei takaa todellista Ra-arvoa, koska tärinä, työkalun kuluminen, materiaalin tarttuminen ja konevirheet voivat vaikuttaa lopulliseen pintaan.
Käytännön parametrien optimointimenetelmiin kuuluvat:
- Pienennä viimeistelysyöttönopeutta asianmukaisesti: Alhaisempi syöttönopeus yleensä pienentää teoreettista työkalun jäljen korkeutta. Liian alhaiset syöttönopeudet voivat kuitenkin aiheuttaa hankausta, materiaalin tarttumista tai heikentynyttä tuottavuutta. Koelastut auttavat määrittämään sopivan alueen.
- Optimoi leikkausnopeus: Tietyillä materiaaleilla leikkausnopeuden lisääminen voi vähentää irtosärmän muodostumista ja parantaa pinnanlaatua. Terän lämmönkestävyys, koneen nopeusrajoitukset ja leikkauslämpötila on kuitenkin otettava huomioon.
- Säilytä tasainen viimeistelyvara: Liiallinen raaka-aine voi lisätä leikkauskuormitusta, kun taas liian vähäinen raaka-aine voi aiheuttaa työkalun hankaavan pintaa ilman, että leikkausolosuhteet pysyvät vakaina.
- Erota karhennus- ja viimeistelyparametrit: Karhennus priorisoi vakaata materiaalinpoistoa, kun taas viimeistely keskittyy pinnanlaatuun, mittatarkkuuteen ja leikkausvakauteen.
- Varmista tulokset koeleikkausten avulla: Mittaa todellinen pinta karheusmittarilla ja kirjaa parametrit, työkalun kunto ja materiaalierä toistettavan tuotantoikkunan määrittämiseksi.
Lastuamissyvyyden ja työstövaran koordinointi
Lastuamissyvyys vaikuttaa leikkausvoimiin, lämmöntuottoon ja työkalun kuormitukseen. Rouhintatoiminnoissa priorisoidaan tyypillisesti materiaalinpoistonopeutta, kun taas viimeistelytoiminnoissa vaaditaan johdonmukainen ja asianmukainen työstövara leikkauskuormituksen äkillisten vaihteluiden estämiseksi.
Hoikilla akseleilla, ohutseinäisillä holkeilla ja pienihalkaisijaisilla komponenteilla liiallinen lastuamissyvyys voi aiheuttaa työkappaleen taipumista tai värähtelyä. Säädä työstöjärjestystä komponentin rakenteen mukaan, käytä sopivia kiinnitys- ja tukimenetelmiä ja vältä äkillisiä muutoksia lastuamiskuormassa viimeistelyn aikana.
Useita halkaisijoita omaavien porrastettujen akseleiden työstöradat on myös suunniteltava huolellisesti, jotta työkalun sisään- ja ulostulon aiheuttamat pintajäljet voidaan minimoida.
CNC-sorvauksen jäähdytysnesteen ja lastunpoiston optimointi naarmujen ja tärinän estämiseksi
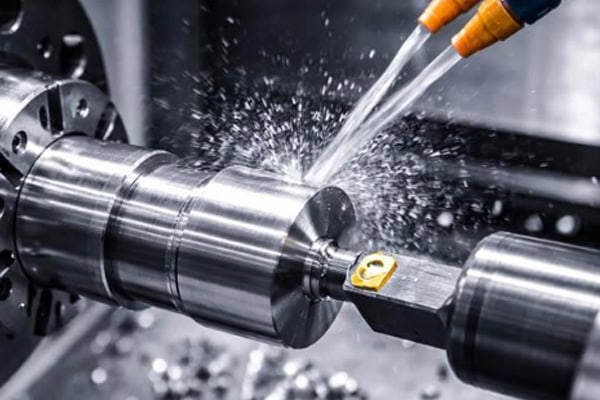
Jäähdytysneste, jäähdytysmenetelmät ja lastunpoisto vaikuttavat sekä työkalun kestoikään että työkappaleen pinnan laatuun. Jos lastut eivät pääse poistumaan leikkausalueelta tehokkaasti, ne voivat toistuvasti hankautua työkalua ja työkappaletta vasten, mikä aiheuttaa naarmuja, painaumia tai paikallisia karheusvaihteluita. Tehokas lastunhallinta on erityisen tärkeää sorvattaessa ruostumatonta terästä, syväreikäisiä holkkeja ja akselikomponentteja jatkuvassa tuotannossa.
Jäähdytysnesteen toimitus ja leikkausalueen hallinta
- Varmista, että jäähdytysneste saavuttaa leikkausalueen: Suuttimen sijainnin ja virtaussuunnan tulee vastata työkalun syöttösuuntaa, jotta leikkausalue peittyy tehokkaasti.
- Säilytä jäähdytysnesteen kunto: Hallitse jäähdytysnesteen pitoisuutta, puhtautta ja suodatusta koneen ja materiaalin vaatimusten mukaisesti estääksesi epäpuhtauksien naarmuuntumisen työkappaleeseen.
- Valitse sopiva voitelumenetelmä: Eri materiaalit vaativat erilaiset jäähdytys- ja voiteluolosuhteet. Noudata sopivia työkalusuosituksia ja laitteiden ominaisuuksia.
- Lämmön kertymisen hallinta: Jatkuvan tuotannon aikana työkappaleen lämpötilaa ja koneen lämpöolosuhteita on valvottava mitta- ja pintavaihteluiden vähentämiseksi.
- Vältä epäsopivaa ajoittaista jäähdytystä: Tietyissä työkalu- ja leikkausolosuhteissa epätasainen jäähdytysnesteen syöttö voi aiheuttaa lämpöshokin. Jäähdytyskäytäntöjen tulee sopia työkalun materiaaliin ja työstöprosessiin.
Lastunhallinta ja tärinänhallinta
Lastunpoisto ja koneen jäykkyys on optimoitava yhdessä, erityisesti työstettäessä syviä reikiä, kapeita akseleita tai materiaaleja, jotka tuottavat pitkiä, jatkuvia lastuja.
- Valitse sopiva lastunmurtajan geometria ja syöttöparametrit, jotta lastut voidaan poistaa tehokkaasti.
- Tarkista työkalun ulkonema vähentääksesi työkalunpitimen liiallisen pidennyksen aiheuttamaa tärinää.
- Käytä takapylkkää, tukilepäätä tai muuta sopivaa tukea kapeille akseleille.
- Tarkasta holkit, istukat, pehmeät leuat ja kohdistuspinnat varmistaaksesi työkappaleen vakaan kiinnityksen ja minimoidaksesi epäkeskisyyden.
- Tarkkaile karan, työkalurevolverin ja työkappaleen kiinnitysjärjestelmän epänormaalia tärinää ja tarkista kuluminen tai löysyys.
- Poista lastut viipymättä koneistuksen jälkeen naarmujen välttämiseksi käsittelyn ja varastoinnin aikana.
Kun leikkausparametreja, jäähdytysnesteen syöttöä ja lastunpoistoa hallitaan oikein, pinnanlaadun ylläpitäminen tasaisena jatkuvan tuotannon aikana on helpompaa.
CNC-sorvatun pinnan karheuden tarkastaminen ja erän yhdenmukaisuuden ylläpitäminen
Silmämääräisellä tarkastuksella voidaan havaita selviä naarmuja, purseita ja epäsäännöllisiä työkalun jälkiä, mutta se ei voi korvata ammattimaista karheusmittausta. Tarkkuuskomponentit, joille on määritetty Ra-vaatimukset, tulee mitata sopivalla pinnankarheusmittarilla noudattaen vaadittuja mittauspaikkoja, suuntaa ja sovellettavia standardeja.
Korkean tarkkuuden komponenttien tai kriittisten toiminnallisten pintojen kohdalla pinnan karheuden tarkastus tulisi yhdistää mittauksiin, pyöreystarkastuksiin, heittomittauksiin ja muihin geometrisiin tarkastuksiin.
Käytännön laaduntarkastusmenetelmät CNC-sorvaukseen
- Ensimmäisen artikkelin tarkastus: Kun otat käyttöön uuden ohjelman, työkalun tai materiaalierän, tarkista kriittiset mitat ja pinnanlaatu varmistaaksesi, että prosessi täyttää piirustusvaatimukset.
- Prosessin aikainen tarkastus: Määritä näytteenottotaajuus tuotantomäärän, komponenttiriskin ja työkalun kulumisen mukaan, jotta työstöolosuhteiden muutokset havaitaan varhaisessa vaiheessa.
- Lopputarkastus: Vahvista kriittiset mitat, karheus, kierteiden tiedot ja ulkonäkö ennen toimitusta.
- Työkalun käyttöiän hallinta: Tallenna työkalun käyttöaika, tuotantomäärä ja pinnanmittaustulokset, jotta voit ajoittaa työkalunvaihdot ennen laadun heikkenemistä.
- Tarkastustietojen hallinta: Säilytä tärkeiden komponenttien mittaustulokset ja koneistusparametrit erävaihteluiden jäljittämiseksi ja jatkuvan parantamisen tukemiseksi.
CNC-sorvauspalveluita ostavien yritysten tulisi selkeästi määrittää pinnankarheusvaatimukset ja soveltuvat pinnat piirustuksissaan. Jos vain tietyt liitospinnat vaativat matalan Ra-arvon, kyseiset kohdat tulisi yksilöidä yksiselitteisesti, jotta vältetään tarpeettomat viimeistelytoimenpiteet koko komponentissa.
Kuinka valita tarkkuus-CNC-sorvauskoneiden toimittaja
Toimittajan valinta on yhtä tärkeää tasaisen pinnanlaadun ja mittatarkkuuden saavuttamiseksi. Koneen kokoonpanon lisäksi ostajien tulisi arvioida suunnittelun tarkastusvalmiuksia, materiaalien saatavuutta, työkalujen hallintaa, tarkastuslaitteita, pintakäsittelytukea ja erän laadunvalvontamenettelyjä.
TiRapid tarjoaa CNC-sorvausta, CNC-jyrsintää ja muita tarkkuusvalmistuspalveluita yrityksille, jotka tarvitsevat räätälöityjä metallikomponentteja, teknisiä muoviosia, prototyyppejä ja tuotantoeriä.
Tarjouspyyntöä tehdessä tulee toimittaa STEP- tai STP-3D CAD -mallit, 2D-suunnittelupiirustukset, materiaaliluokat, määrät, tavoite-Ra-arvot ja kriittiset toleranssit. Nämä tiedot auttavat suunnittelutiimiä arvioimaan valmistettavuutta ja laatimaan sopivan tarjouksen.
Kun arvioit toimittajaa, ota huomioon seuraavat asiat:
- Voiko toimittaja koneistaa määritellyt materiaalit ja täyttää kriittiset piirustustoleranssit?
- Onko toimittajalla sopivat pinnan karheuden ja mittojen tarkastuslaitteet?
- Voiko toimittaja tarjota ensimmäisen artikkelin hyväksynnän ja prosessinaikaisen tarkastuksen?
- Voiko toimittaja tarjota valmistettavuussuunnittelua (DFM) koskevia suosituksia komponentin geometrian perusteella?
- Onko toimittajalla riittävä tuotantokapasiteetti ja sopiva toimitusaikataulu?
- Voiko toimittaja täyttää purseenpoistoon, pintakäsittelyyn ja pakkaamiseen liittyvät vaatimukset?
Määrittelemällä pinnankarheusvaatimukset, valitsemalla sopivat leikkaustyökalut, optimoimalla leikkausparametrit, hallitsemalla jäähdytysnesteen ja lastunpoiston sekä ottamalla käyttöön yhdenmukaisen tarkastusprosessin valmistajat voivat parantaa CNC-sorvauspinnan laatua ja erän yhdenmukaisuutta.
Tarkkuusakseleita, holkkeja, kierteitettyjä komponentteja ja räätälöityjä pyöriviä osia sisältävissä projekteissa määritä materiaali, mitat, toleranssit ja pinnanlaatuvaatimukset tarjousvaiheessa, jotta saat valmistusratkaisun, joka vastaa todellista käyttötarkoitusta.















