
Metalliosien valmistuksessa mittatarkkuus määrää, voidaanko komponentti koota oikein, kun taas pinnan karheus vaikuttaa suoraan kitkaan, kulumiseen, tiivistyskykyyn, ulkonäköön ja käyttöikään. CNC-koneistuksessa, tarkkuusmekaanisissa komponenteissa ja erätuotannossa pinnan karheuden hallinta on tärkeä osa prosessisuunnittelua. Eri materiaalit, leikkaustyökalut, työstöparametrit ja jälkikäsittelymenetelmät voivat tuottaa merkittävästi erilaisia pintakäsittelyjä. Siksi halutun pinnanlaadun saavuttaminen vaatii enemmän kuin vain tarkkuuskoneen käyttöä.
Mikä on metalliosien pinnan karheus?
Mitä pinnan karheus tarkoittaa?
Pinnan karheus kuvaa koneistetun pinnan mikroskooppisia epätasaisuuksia ja vaihteluita. Yleisiä parametreja ovat Ra ja Rz, joista Ra on yksi yleisimmin käytetyistä indikaattoreista valmistuksessa.
Alhaisempi Ra-arvo tarkoittaa yleensä sileämpää pintaa. Kaikki komponentit eivät kuitenkaan tarvitse erittäin alhaista Ra-arvoa. Liian tiukat pinnanlaatuvaatimukset voivat pidentää työstöaikaa ja valmistuskustannuksia. Sopiva pinnan karheus tulisi määrittää komponentin kokoonpanon, liikkeen, tiiviyden ja ulkonäön vaatimusten mukaan.
Miksi pinnan karheus on tärkeää?
Jos komponentin pinta on liian karhea, liikkuvien osien välinen kitka ja kuluminen voivat lisääntyä, ja tiivistyspinnoilla voi myös olla suurempi vuotoriskin. Akseleiden, hammaspyörien, johdekiskojen, hydraulisten komponenttien ja muiden mekaanisten osien pinnanlaadulla voi olla suora vaikutus todelliseen suorituskykyyn.
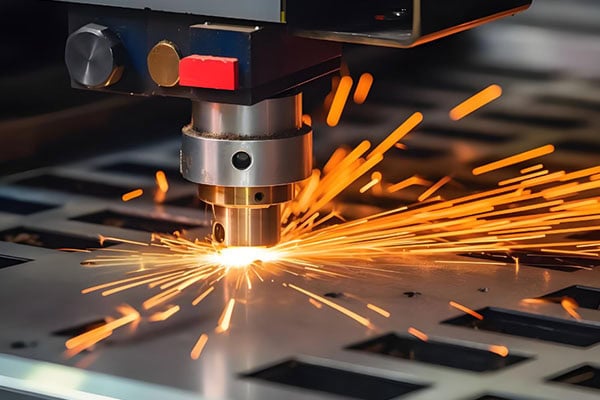
Mitkä tekijät vaikuttavat pinnan karheuteen CNC-koneistuksessa?
Työkalun kunto
Lastuavat työkalut ovat yksi suorista tekijöistä, jotka vaikuttavat koneistetun pinnan laatuun. Leikkaussärmän terävyys, työkalun materiaali, työkalun geometria ja työkalun kuluminen voivat kaikki vaikuttaa lopulliseen pintaan.
Työkalun kuluessa leikkausvoimat kasvavat, mikä voi johtaa purseiden, naarmujen ja selkeämpien työkalun jälkien muodostumiseen. Viimeistelytoimenpiteissä työkalun kuntoa on siksi seurattava huolellisesti ja sopivat työkalut on valittava työkappaleen materiaalin ja vaaditun pinnanlaadun mukaan.
Leikkausnopeus ja syöttönopeus
Leikkausnopeudella ja syöttönopeudella on merkittävä vaikutus pinnan karheuteen. Liian suuri syöttönopeus voimistaa leikkuutyökalun jättämiä työstöjälkiä. Myös aggressiiviset leikkuuparametrit voivat lisätä tärinän ja tärinän riskiä.
Viimeistelyssä lastuamisparametrit, mukaan lukien lastuamissyvyys ja hammaskohtainen syöttö, on optimoitava huolellisesti, jotta saavutetaan tasapaino tuottavuuden ja pinnanlaadun välillä.
Koneen, työkappaleen kiinnityksen ja työkappaleen jäykkyys
Koneen karan suororinta, laitteen tärinä, kiinnittimen vakaus ja työkappaleen jäykkyys voivat kaikki vaikuttaa koneistettuun pintaan.
Ohutseinäiset osat, pitkät akselit ja syvät ontelot ovat erityisen alttiita muodonmuutoksille tai tärinälle koneistuksen aikana. Vaikka työkalu ja leikkausparametrit olisi valittu oikein, epävakaa työkappaleen kiinnitys voi silti aiheuttaa näkyviä värinäjälkiä.
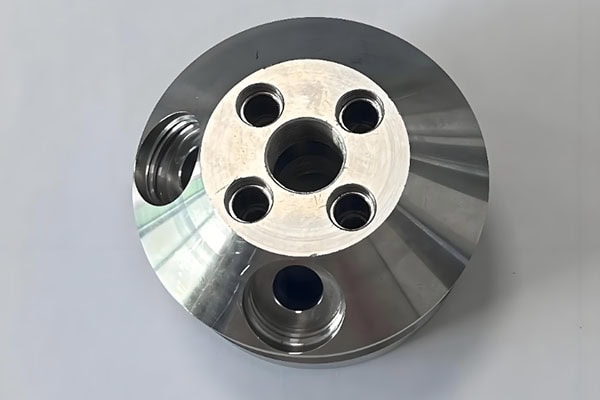
Yleisten metallipintojen työstömenetelmien vertailu
Erilaisilla työstömenetelmillä voidaan saavuttaa erilaisia pinnan viimeistelytaasoja ja -ominaisuuksia. Todellisessa tuotannossa valmistajat voivat valita yhden prosessin tai yhdistää useita prosesseja materiaalin, mittojen, toleranssien ja ulkonäkövaatimusten mukaan.
| Koneistusmenetelmä | tyypillisiä käyttökohteita | Pinnan viimeistelyominaisuudet | Sopivat sovellukset |
| CNC-jyrsintä | Tasaiset pinnat, urat, monimutkaiset profiilit | Vakaa ja tasainen pinnanlaatu | Tarkkuusmekaaniset osat |
| CNC-sorvaus | Akselit, holkit, lieriömäiset osat | Havaittavat työstöjäljet ympärysmitan ympärillä | Akselin komponentit |
| hionta | Tarkkuuspinnat ja -akselit | Alhainen pinnan karheus | Korkean tarkkuuden komponentit |
| kiillotus | Kosmeettiset ja koristeelliset pinnat | Tasaisempi ja hienostuneempi viimeistely | Ulkonäkö ja kiiltävät osat |
| hiekkapuhallus | Alumiini, teräs, ruostumaton teräs jne. | Yhtenäinen kuvioitu pinta | Ulkonäkö ja pintakäsittely |
| Sively | Ruostumaton teräs, alumiiniseokset | Suuntainen pintarakenne | Koristeelliset ja ulkonäkökomponentit |
Miten työstömenetelmä tulisi valita?
Standardi mekaaniset komponentit
Jos komponenttia käytetään pääasiassa mekaaniseen kokoonpanoon eikä sillä ole tiukkoja ulkonäkövaatimuksia, asianmukaisesti suunnitellut CNC-rouhinta- ja viimeistelytoimenpiteet riittävät usein.
Yleensä ei ole tarvetta lisätä lisäprosesseja vain saavuttaakseen tarpeettoman alhaisen Ra-arvon.
Korkean tarkkuuden liitoskomponentit
Akseleiden, holkkien, tarkkuusliukukomponenttien ja vastaavien osien osalta on otettava huomioon sekä mittatoleranssi että pinnan karheus.
Kun vaadittu pinnanlaatu ylittää tavanomaisen CNC-koneistuksen käytännön mahdollisuudet, tarkkuuskoneistuksen jälkeen voidaan ottaa käyttöön lisäprosesseja, kuten hionta.
Komponentit, joilla on korkeat ulkonäkövaatimukset
Kulutuselektroniikassa, autojen sisustuksessa ja näyttölaitteissa käytettävillä metalliosilla on usein korkeammat ulkonäkövaatimukset. CNC-koneistuksen jälkeen voidaan valita prosesseja, kuten kiillotus, hiekkapuhallus, harjaus ja anodisointi, ulkonäön parantamiseksi ja erityisten pintarakenteiden luomiseksi.
Miten pinnan karheutta voidaan hallita johdonmukaisesti?
Hallitse pinnan laatua alusta alkaen
Pinnan karheutta ei tule ottaa huomioon vasta koneistuksen valmistuttua. Insinöörien tulee määrittää vaadittu Ra-arvo piirustus- ja suunnitteluvaiheessa ja valita sopiva työstöreitti materiaalin, osan geometrian ja toiminnallisten vaatimusten perusteella.
Erota rouhinta ja viimeistely oikein
Rouhinta on tarkoitettu pääasiassa materiaalin tehokkaaseen poistoon, eikä siinä tarvitse keskittyä vahvasti lopulliseen pinnanlaatuun. Viimeistelytoimenpiteissä tulisi keskittyä jäljellä olevan materiaalin, työkalun kunnon ja leikkausparametrien hallintaan tasaisemman pinnanlaadun saavuttamiseksi.
Tarkista pinta koneistuksen jälkeen
Komponenteille, joilla on erityiset Ra-vaatimukset, voidaan käyttää pinnankarheusmittaria tarkastukseen. Mittaustulokset voivat auttaa määrittämään, ovatko työstöparametrit sopivia, ja ne voivat toimia myös tärkeänä laadunvalvonnan referenssinä erätuotannossa.
Metalliosien pinnan karheuden hallinta ei ole pelkästään tarkkaa CNC-konetta. Se liittyy läheisesti materiaalien ominaisuuksiin, leikkaustyökaluihin, työstöparametreihin, työkappaleen kiinnitykseen, koneen kuntoon ja jälkikäsittelymenetelmiin.
CNC-jyrsintä ja -sorvaus sopivat useimmille mekaanisille komponenteille, kun taas hionta sopii paremmin tarkkuuspinnoille. Kiillotus, hiekkapuhallus ja harjaus valitaan yleisesti, kun on saavutettava erityiset ulkonäkö- tai pintarakennevaatimukset.
CNC-työstöprojektissa vaadittava Ra-arvo tulee määrittää komponentin todellisen käyttötarkoituksen mukaan. Työstöprosessi voidaan sitten suunnitella valmistuskustannusten, tuotantotehokkuuden, mittatarkkuuden ja pinnanlaatuvaatimusten perusteella. Tämä lähestymistapa auttaa saavuttamaan tasaisen pinnanlaadun ja välttämään tarpeettomia työstökustannuksia.















