
CNC-sorvauksen pinnan karheus on yksi tärkeimmistä laatuindikaattoreista tarkkuuskoneistuksessa. Akseleiden, holkkien, liittimien, kierteitettyjen osien, venttiilien osien ja erittäin tarkkojen pyörivien osien osalta pelkkä mittavaatimusten täyttäminen ei välttämättä tarkoita, että koneistusprosessi on valmis. Pinnan karheus, koneistusjäljet, purseet ja paikalliset viat voivat myös vaikuttaa kokoonpanoon ja toiminnalliseen suorituskykyyn. Eri materiaalit, leikkaustyökalut, työkalun kärkisäteet, karan nopeudet, syöttönopeudet, leikkaussyvyydet ja jäähdytysolosuhteet voivat kaikki vaikuttaa lopulliseen pinnanlaatuun. CNC-sorvauspalveluita hankkiessaan valmistajien tulisi määrittää vaadittu Ra-arvo aiotun sovelluksen mukaan ja käyttää hallittua koneistusprosessia tasaisen pinnanlaadun ylläpitämiseksi eri tuotantoerissä.
Miksi pinnan karheudella on merkitystä CNC-sorvauksessa?
Pinnan karheus on enemmän kuin ulkonäköön liittyvä ominaisuus. Komponenteissa, jotka vaativat liittämistä, tiivistämistä, liukumista tai nopeaa pyörimistä, mikroskooppinen pintaprofiili voi vaikuttaa kitkaan, kulumiseen, tiivistyskykyyn ja kokoonpano-olosuhteisiin. Esimerkiksi kun akseli on kosketuksissa laakerin kanssa tai männänvarsi työskentelee tiivistävän komponentin kanssa, liiallinen karheus voi lisätä kitkaa ja kulumista. Epävakaa pinta voi myös heikentää tiivistyskykyä tai aiheuttaa epänormaalia kokoonpanovastusta. CNC-sorvausprosessien tulisi siksi määrittää sopiva pinnan karheusarvo komponentin todellisen käyttötarkoituksen mukaan sen sijaan, että yksinkertaisesti tavoiteltaisiin alhaisinta mahdollista Ra-arvoa.
Eri sovellukset vaativat erilaisia Ra-arvoja
Eri komponentit toimivat erilaisissa olosuhteissa, joten niiden pinnankarheusvaatimukset voivat vaihdella huomattavasti. Yleiset rakenneosat saattavat vaatia vain vakiotyöstölaatua, kun taas suurnopeusakselit, tiivistyspinnat ja tarkkuusliukukomponentit vaativat usein tiukempaa pinnan hallintaa.
- Yleinen ulkosorvaus: Keskitytään mittapysyvyyteen ja tasaisiin työstöjälkiin
- Tarkkuusakselit: Hallitse halkaisijan toleranssia, pyöreyttä ja pinnan karheutta yhdessä
- Pintojen tiivistäminen: Pinnan rakenteen ja mikroskooppisten virheiden hallinta
- Liukupinnat: Vähentävät kitkaa ja epänormaalia kulumista
- Kierteitetyt vastapinnat: Säilyttää vakaat kierreprofiilit ja pinnanlaadun
- Nopeasti pyörivät komponentit: Hallitsevat pinnankarheutta ja heittokulmaa yhdessä
Kohtuullisen Ra-tavoitteen asettaminen auttaa estämään koneistuskyvyn ja tuotevaatimusten välisen epäsuhdan ja välttämään tarpeettomia viimeistelykustannuksia.
Pinnan karheus voi vaikuttaa kokoonpanoon
Tarkkuuskomponentit on usein koottava muiden osien kanssa. Vaikka mittatarkastus olisi tyydyttävä, selkeät työkalun jäljet, purseet tai paikalliset naarmut voivat vaikeuttaa kokoonpanoa. Akseleiden, holkkien, kohdistustappien ja tarkkuussorvattujen komponenttien kohdalla vakaa pinnanlaatu auttaa parantamaan kokoonpanon yhdenmukaisuutta ja vähentämään uudelleentyöstöä ja manuaalista viimeistelyä.
CNC-sorvauksen aikana mittatarkkuutta ja pinnanlaatua on hallittava yhdessä. Työkaluvalintojen, leikkausparametrien ja jäähdytysnesteen olosuhteiden koordinointi voi auttaa saavuttamaan suunnittelupiirustuksissa määritellyt vaatimukset.
Mitkä CNC-sorvausparametrit vaikuttavat pinnan karheuteen?
Sorvauspinnan laatu liittyy läheisesti leikkausparametreihin. Monet työstövirheet eivät johdu riittämättömästä koneen tarkkuudesta, vaan väärästä leikkausnopeuden, syöttönopeuden, leikkaussyvyyden ja työkalun kunnon yhdistelmästä. Vaikka käytettäisiin samaa materiaalia, konetta ja työkalua, työstöparametrien muutokset voivat vaikuttaa merkittävästi lopulliseen Ra-arvoon ja työstökuvioon.
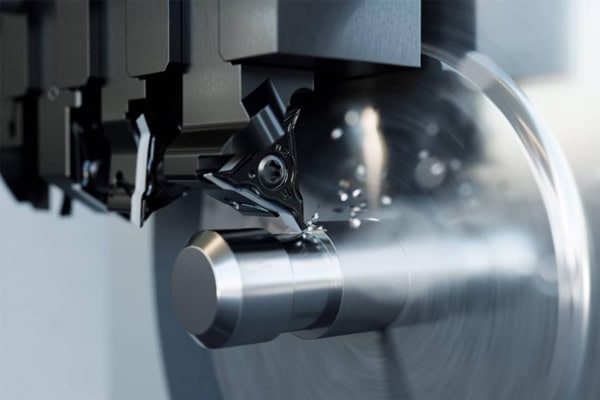
Syöttönopeus vaikuttaa suoraan työstöjälkiin
Syöttönopeus on yksi sorvatun pinnan karheuteen vaikuttavista keskeisistä parametreista. Suurempi syöttönopeus luo yleensä selkeämmät teoreettiset työstöjäljet työkappaleen pintaan, kun taas syöttönopeuden pienentäminen voi parantaa pinnanlaatua pidemmän työstöajan kustannuksella. Todelliset tuotantoparametrit tulee valita työkalun kärkisäteen, materiaalin, työstövaiheen ja mittavaatimusten mukaan.
- Käytä suurempia syöttönopeuksia tehokkaaseen rouhintaan
- Käytä kontrolloituja syöttönopeuksia väliviimeistelyn aikana
- Optimoi syöttönopeus huolellisesti viimeistelyn aikana
- Pienemmät syöttönopeudet voivat tuottaa hienompia työstökuvioita
- Liian pienet syöttönopeudet voivat pidentää työstöaikaa
- Työkalun käyttöiän ja tuotantotehokkuuden yhteisvaikutus
Oikea syöttönopeuden säätö auttaa luomaan käytännöllisen tasapainon työstötehokkuuden ja pinnanlaadun välillä.
Leikkausnopeus vaikuttaa lämpötilaan ja työkalun kuntoon
Karan nopeus ja leikkausnopeus vaikuttavat leikkausalueen lämpötilaan, työkalun kulumiseen ja työstövakauteen. Alumiiniseoksia ja messinkiä voidaan usein työstää suhteellisen suurilla leikkausnopeuksilla, kunhan käytössä on sopivat työkalut ja koneen ominaisuudet. Ruostumaton teräs ja titaaniseokset vaativat yleensä tarkempaa lämmöntuotannon ja työkalun kuormituksen hallintaa.
Kun leikkausnopeus on sopimaton, voi esiintyä ongelmia, kuten irtosärmän muodostumista, nopeaa työkalun kulumista, pinnan repeytymistä tai epäsäännöllisiä työstöjälkiä. Viimeistelytyöstöissä vakaan leikkaussärmän ylläpitäminen on erityisen tärkeää tuotantoerien pinnanlaadun vaihteluiden minimoimiseksi.
Leikkaussyvyys vaikuttaa koneistuksen vakauteen
Lastuamissyvyys vaikuttaa ensisijaisesti materiaalinpoistoon ja leikkauskuormitukseen. Rouhintatöissä voidaan käyttää suurempia lastuamissyvyyksiä ylimääräisen materiaalin tehokkaaseen poistamiseen, kun taas viimeistelytöissä vaaditaan yleensä asianmukainen viimeistelyvara, jotta työkalu voi tuottaa lopullisen pinnan tasaisesti.
Jos viimeistelyvara on liian pieni, työkalu voi hankautua pintaa vasten tehokkaan leikkaustyön sijaan. Jos vara on liian suuri, leikkausvoimat voivat kasvaa ja vaikuttaa pinnanlaatuun. Koneistusohjelman tulee määrittää asianmukaiset rouhinta-, väliviimeistely- ja viimeistelyvarat raaka-aineen mittojen ja kappaleen geometrian mukaan.
Kuinka työkalun valinta voi vähentää CNC-sorvauspinnan karheutta?
Leikkaustyökalu koskettaa suoraan työkappaletta, joten sen reunan kunto, nokkasäde, työkalun materiaali ja geometria vaikuttavat kaikki lopulliseen pinnanlaatuun. Tarkkuus-CNC-sorvausprojekteissa työkalun valinnassa ei pidä keskittyä pelkästään siihen, pystyykö työkalu poistamaan materiaalia. Yhtä tärkeää on pitkän aikavälin vakaus jatkuvan tuotannon aikana.
Valitse sopiva työkalun kärkisäde
Työkalun kärkisäde vaikuttaa teoreettiseen työstökuvioon. Sopiva kärkisäde voi parantaa pinnanlaatua ja vahvistaa leikkaussärmää. Suurempi kärkisäde ei kuitenkaan aina ole parempi. Ohutseinäisiä osia, hoikkia akseleita tai rajoitetun jäykkyyden omaavia komponentteja työstettäessä liian suuri kärkisäde voi lisätä säteittäisiä leikkausvoimia ja johtaa värinöihin.
- Valitse nokkasäde sorvausoperaation mukaan
- Sovita viimeistelytyökalut kohde-Ra-arvoon
- Vähennä muodonmuutos- ja tärinäriskejä ohutseinäisiä osia työstettäessä
- Huomioi työkalun jäykkyys hoikilla akseleilla
- Tarkista työkalun saavutettavuus pienille tarkkuuskomponenteille
- Vältä häiriöitä monimutkaisia profiileja työstettäessä
Työkalun kärkisäteen tulee olla oikein sovitettu syöttönopeuteen ja muihin leikkausparametreihin vakaan pinnanlaadun saavuttamiseksi.
Valitse leikkuuterät materiaalin mukaan
Eri materiaalit vaativat erilaisia terämateriaaleja ja pinnoitteita. Alumiiniseokset hyötyvät yleensä terävistä leikkaussärmistä ja tehokkaasta lastunpoistosta. Ruostumaton teräs vaatii tasapainon sitkeyden, kulutuskestävyyden ja lämpöominaisuuksien välillä. Kovemmat materiaalit saattavat vaatia kovametallia tai muita erikoistyökaluja todellisten työstöolosuhteiden mukaan.
Vakaa työkalun kunto auttaa minimoimaan työkalun jälkien ja pintavirheiden vaihtelut. Suurtuotantomäärien aikana valmistajien tulisi myös ottaa käyttöön työkalun käyttöiän hallintamenettelyt ja vaihtaa työkalut asianmukaisten kulumisrajojen saavuttamiseksi, jotta osien pinnanlaadussa ei ole havaittavia eroja.
Miten työkappaleen kiinnitys ja koneen jäykkyys vaikuttavat pinnanlaatuun?
Vaikka työkalut ja leikkausparametrit olisivatkin oikeat, epävakaa työkappaleen kiinnitys tai riittämätön koneen jäykkyys voivat aiheuttaa merkittävää värähtelyä. Leikkausvärähtely voi luoda työkappaleen pinnalle säännöllisiä kuvioita ja vakavissa tapauksissa aiheuttaa mittavaihteluita, työkalun lohkeilua ja paikallisia työstövirheitä. Tämä ongelma on erityisen tärkeä työstettäessä hoikkia akseleita, ohutseinäisiä holkkeja ja komponentteja, joissa on pitkät työkalun tai työkappaleen ulokkeet.
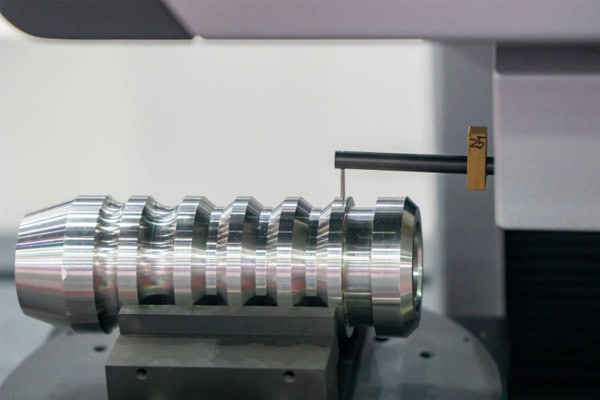
Optimoi työkappaleen kiinnitys tärinän vähentämiseksi
Työkappaleen kiinnitysmenetelmä tulee valita kappaleen pituuden, halkaisijan, materiaalin ja rakenteellisten ominaisuuksien mukaan. Pitkillä akseleilla takapylkät, tuet tai seuraajatuet voivat tarjota lisätukea koneistuksen aikana. Ohutseinäisten komponenttien kiinnitysvoimaa on valvottava huolellisesti muodonmuutosten estämiseksi.
- Minimoi työkalun ulkonema
- Lisää työkappaleen kiinnitysjäykkyyttä
- Käytä takapylkän tukea tarvittaessa
- Lisää tuki pitkän akselin koneistukseen
- Ohutseinäisten osien puristuspaineen säätö
- Tarkista istukan kiinnitysolosuhteet
- Vähennä toistuvasta työkappaleen kiinnittämisestä johtuvia virheitä
Vakaa työkappaleen kiinnitys tarjoaa luotettavan perustan tarkalle viimeistelylle ja auttaa vähentämään tärinästä johtuvia pintavirheitä.
Koneen kunto vaatii myös säännöllistä tarkastusta
Karan heitto, johderadan kunto, revolverin paikannustarkkuus ja kiinnittimien kuluminen voivat kaikki vaikuttaa koneistustuloksiin. Jos koneen tarkkuus heikkenee vähitellen pitkäaikaisen käytön jälkeen, pinnanlaatu voi heikentyä, vaikka koneistusohjelma pysyisi muuttumattomana.
Erätuotantoa varten CNC-sorvauksessa valmistajien tulisi ottaa käyttöön säännölliset koneen tarkastus- ja huoltomenettelyt. Ensimmäisen kappaleen tarkastus ja prosessin aikainen tarkastus voivat myös auttaa tunnistamaan koneistusolosuhteiden muutokset ennen kuin ne vaikuttavat suureen määrään komponentteja.
Miten tarkkuus-CNC-sorvauksessa voidaan saavuttaa vakaa Ra-säätö?
Vakaan pinnankarheuden hallinnan saavuttamiseksi tarvitaan prosessisuunnittelun, työkalujen, koneen kunnon, jäähdytyksen ja tarkastuksen koordinoitua hallintaa. Pitkien tuotantosyklien aikana toimitettavien tarkkuuskomponenttien kohdalla ei riitä, että yhden koekappaleen Ra-tavoitearvo saavutetaan. Myös seuraavien tuotantoerien on ylläpidettävä yhdenmukaisia työstöolosuhteita.
Luo hallittu prosessi rouhintaan ja viimeistelyyn
Oikein suunniteltu työstöjärjestys vähentää viimeistelyyn kohdistuvaa työmäärää. Rouhintaa käytetään pääasiassa materiaalin tehokkaaseen poistoon, esiviimeistely korjaa profiilin ja mitat ja viimeistely määrittää lopulliset mitat ja pinnanlaadun. Korkean tarkkuuden komponenteille voidaan lisätä viimeistelytoimenpiteitä materiaalin ja kappaleen geometrian mukaan.
- Poista ylimääräinen materiaali tehokkaasti rouhinnan aikana
- Korjaa profiilia esiviimeistelyn aikana
- Hallitse lopullisia mittoja viimeistelyn aikana
- Säädä leikkausparametreja materiaalin mukaan
- Valitse viimeistelytyökalut vaaditun Ra-arvon perusteella
- Käytä jäähdytysnestettä leikkauslämpötilan hallintaan
- Tarkasta kriittiset pinnat huolellisesti
Standardoitu työstöprosessi vähentää manuaalisten säätöjen aiheuttamia vaihteluita ja auttaa ylläpitämään tasaista laatua eri tuotantoerien välillä.
Käytä ammattimaisia laitteita pinnan karheuden tarkistamiseen
Pinnan karheutta ei tule arvioida pelkästään silmämääräisesti. Kun suunnittelupiirustuksissa on määritelty tietty Ra-vaatimus, tulisi käyttää ammattimaisia pinnan karheuden mittauslaitteita tuloksen varmistamiseksi määritellyissä tarkastuskohdissa.
Tarkastuksen ei tulisi keskittyä vain yhteen komponenttiin. Myös tuotantoerien ja koneen eri käyttövaiheiden välisiä muutoksia tulisi seurata. Jos Ra-arvo kasvaa vähitellen, mahdollisia syitä voivat olla työkalun kuluminen, leikkausparametrien muutokset tai koneen kunto-ongelmat.
Tarkastusdataa voidaan käyttää työkalujen ja koneistusparametrien säätämiseen ajan kuluessa, mikä vähentää pinnanlaadun epäjohdonmukaisuuksien riskiä erätuotannon aikana.
Kuinka valita CNC-sorvauskoneiden valmistaja tarkkuuskomponenteille?
Kun komponentit vaativat hallittua pinnankarheutta, tarkkoja mittatoleransseja ja vakaata erätuotantoa, toimittajan prosessiominaisuudet voivat vaikuttaa suoraan lopulliseen laatuun. CNC-sorvauspalveluita hankkiessaan ostajien tulisi ottaa huomioon muutakin kuin hinta. Koneen ominaisuudet, materiaalikokemus, tarkastuslaitteet, tekninen viestintä ja tuotannon yhdenmukaisuus ovat kaikki tärkeitä näkökohtia.
Valmistele täydelliset osatiedot ennen hankintaa
Selkeät tekniset piirustukset auttavat koneistustoimittajaa ymmärtämään komponenttien vaatimukset tarkasti. Osien, joilla on erityiset Ra-vaatimukset, kriittisten pintojen pinnankarheusmääritykset tulisi olla selkeästi määriteltyjä. Myös materiaali, mitat, toleranssit, määrät ja erityiset käsittelyvaatimukset tulisi ilmoittaa.
- 2D-suunnittelupiirustukset
- 3D CAD mallit
- Materiaalin laatu
- Kriittiset mittatoleranssit
- Pinnan karheusvaatimukset
- Tuotantomäärä
- Pinnan viimeistelyvaatimukset
- Laaduntarkastusvaatimukset
Täydellisempien tietojen avulla suunnittelutiimi voi arvioida koneistuksen toteutettavuutta, työkalujen kokoonpanoa ja tuotantosuunnittelua tehokkaammin ja auttaa luomaan tarkemman tarjouksen.
Erätyöstökyvyn validointi näytteiden avulla
Tarkkuuskomponenttien osalta näytteiden validointi antaa ostajille mahdollisuuden vahvistaa mitat, pinnanlaadun ja kokoonpano-olosuhteet ennen siirtymistä sarjatuotantoon. Kriittiset mitat ja avainpinnat voidaan tarkastaa näytteiden tuotannon aikana sen varmistamiseksi, että ehdotettu prosessi täyttää suunnitteluvaatimukset.
Pitkäaikaista toimitusta vaativien komponenttien osalta ostajat voivat myös pyytää asiaankuuluvia tarkastuspöytäkirjoja selkeämmän laadunvalvonnan varmistamiseksi seuraaville tuotantoerille.
TiRapid tarjoaa CNC-sorvausta, tarkkuus-CNC-koneistusta ja valmistuspalveluita prototyyppien valmistuksesta tuotantoon. Suunnittelupiirustusten, materiaalispesifikaatioiden, mittatoleranssien ja pinnan viimeistelyvaatimusten perusteella sen suunnittelutiimi voi kehittää sopivan koneistusratkaisun. Projekteissa, joilla on määritellyt Ra-arvot, mittatoleranssit ja erätoimitusvaatimukset, täydellisten suunnittelutietojen toimittaminen tarjousvaiheessa auttaa suunnittelutiimiä arvioimaan koneistuksen toteutettavuutta ja tuotantovaatimuksia.
Asianmukaisten työkaluvalintojen, leikkausparametrien, työkappaleen kiinnitysmenetelmien, jäähdytysjärjestelmien ja tarkastusmenetelmien avulla valmistajat voivat tehokkaasti parantaa CNC-sorvattujen komponenttien pinnanlaatua. Tarkkuusakseleiden, holkkien, liittimien ja muiden pyörivien komponenttien kohdalla vaaditun Ra-arvon selkeä määrittäminen ja koneistusprosessin jatkuva valvonta on käytännöllisempää kuin pelkkä mahdollisimman pienen karheusarvon tavoittelu. Vakaa prosessinohjaus auttaa ylläpitämään sopivan tasapainon mittatarkkuuden, pinnanlaadun ja erätasaisuuden välillä samalla vähentäen uudelleentyöstöriskejä ja parantaen pitkän aikavälin toimitusvarmuutta.
















