CNC-sorvausta käytetään laajalti tarkkuuskoneissa, autoteollisuuden osissa, automaatiolaitteissa, elektroniikassa ja teollisuusliittimissä. Yrityksille, jotka tarvitsevat räätälöityjä akseleita, metalliholkkeja, kierreliittimiä ja tarkkoja pyöriviä komponentteja, pinnan karheus vaikuttaa kitkaan, sovitustarkkuuteen, tiivistyskykyyn ja käyttöikään. Vaikka osa täyttäisi teknisessä piirustuksessa määritellyt mittavaatimukset, näkyvät työkalun jäljet, purseet tai paikalliset naarmut voivat silti vaikuttaa kokoonpanoon ja laitteiden toimintaan. Sopivien leikkaustyökalujen valinta, työstöparametrien optimointi, työkappaleen värähtelyn hallinta ja luotettavien tarkastusmenetelmien käyttöönotto voivat parantaa CNC-sorvauksen pinnanlaatua, vähentää uudelleentyöstöä ja hylkyä sekä parantaa valmistuksen yhdenmukaisuutta.
CNC-sorvauspinnan karheuteen vaikuttavat tekijät
CNC-sorvauspinnan karheutta arvioidaan yleisesti käyttämällä parametreja, kuten Ra ja Rz. Ra edustaa absoluuttisten profiilipoikkeamien aritmeettista keskiarvoa ja se määritetään usein suunnittelupiirustuksissa. Eri komponentit vaativat erilaisia pinnan viimeistelyjä. Yleiset rakenneosat voivat priorisoida koneistuksen tehokkuutta, kun taas laakerisovitteet, tiivistyspinnat ja liukuvat kosketuspinnat saattavat vaatia tiukempaa pinnanlaadun valvontaa. Karheuteen vaikuttavien tärkeimpien tekijöiden ymmärtäminen auttaa valmistajia kehittämään tehokkaampia koneistusprosesseja.
Leikkausnopeus ja syöttönopeus
Leikkausnopeus ja syöttönopeus vaikuttavat suoraan leikkausolosuhteisiin, työkalun kulumiseen ja pinnanlaatuun. Suurempi syöttönopeus tuottaa yleensä selkeämpiä geometrisia työkalun jälkiä, kun taas syöttönopeuden pienentäminen voi parantaa teoreettista pinnan karheutta, vaikka työstöaika voi pidentyä. Leikkausnopeus vaikuttaa leikkauslämpötilaan, irtosärmän muodostumiseen ja työkalun kulumiseen, ja eri materiaalit reagoivat nopeuden muutoksiin eri tavoin.
- Säädä syöttönopeutta asianmukaisesti: Tarkkuusakseleiden, -holkkien ja -liittimien, jotka vaativat korkealaatuista pinnanlaatua, viimeistelysyöttönopeutta voidaan pienentää, kun tuotantovaatimukset sen sallivat. Säädöissä on otettava huomioon myös työkalun kärkisäde, materiaalin ominaisuudet ja työkalun kunto, jotta vältetään sopimattomien asetusten aiheuttama epävakaa pinnanlaatu.
- Valitse sopiva leikkausnopeus: Hyvän lastuttavuuden omaaville materiaaleille, kuten alumiiniseoksille, leikkausnopeudet voidaan valita työkalusuositusten ja koneen ominaisuuksien mukaan. Tiettyjä ruostumattomia teräslajeja työstettäessä on kiinnitettävä erityistä huomiota leikkauslämpöön ja muokkauslujittumiseen, jotta vältetään sopimattomien nopeuksien aiheuttama epänormaali työkalun kuluminen ja pintavirheet.
- Hallitse lastuamissyvyyttä: Viimeistelyoperaatioissa käytetään yleensä sopivaa lastuamissyvyyttä vakaiden leikkausolosuhteiden ylläpitämiseksi. Jos työvara on liian pieni, työkalu voi hangata tai muuttaa materiaalin muotoa tehokkaan leikkaamisen sijaan. Liian suuri työvara voi lisätä leikkauskuormitusta ja aiheuttaa tärinää tai mittavaihteluita.
- Parametriyhdistelmien validointi: Leikkausnopeus, syöttönopeus, lastuamissyvyys ja työkalun geometria ovat yhteydessä toisiinsa. Yhden parametrin säätämisen sijaan valmistajien tulisi varmistaa yhdistelmä koekoneistuksella pinnan karheuden, sykliajan ja työkalun kestoiän tasapainottamiseksi.
Erätuotantona tehtävien CNC-sorvaustilausten leikkausparametrit ja pinnantarkastuksen tulokset on kirjattava ensimmäisen kappaleen tuotannon aikana. Varmistettujen prosessien soveltaminen seuraaviin osiin ja työkalujen kulumiseen perustuvien säätöjen tekeminen voi vähentää pinnanlaadun vaihteluita erien välillä.
Leikkaustyökalun materiaali ja kärjen geometria
Työkalumateriaali, leikkaussärmän terävyys, kärkisäde ja lastunmurtajan rakenne vaikuttavat kaikki työstettävään pintaan. Liiallinen työkalun kuluminen voi aiheuttaa jarrutusjälkiä, naarmuja tai materiaalin repeämistä. Myös sopimaton työkalun geometrian ja syöttönopeuden suhde voi aiheuttaa havaittavia ajoittaisia työkalun jälkiä. Työkalun valinnan tulisi siksi heijastaa työkappaleen materiaalia, osan geometriaa ja vaadittua pinnan karheutta.
- Valitse sopivat työkalumateriaalit: Alumiiniseosten koneistuksessa työkalun terävyys ja irtosärmän muodostumisen hallinta ovat tärkeitä. Ruostumattoman teräksen kohdalla kulutuskestävyys, sitkeys ja lämmönkestävyys on otettava huomioon yhdessä. Vaikeasti työstettävien materiaalien, kuten titaaniseosten, kohdalla on myös arvioitava työkalun vakautta korkeissa lämpötiloissa ja leikkauskuormissa.
- Valitse sopiva terän kärkisäde: Sopivissa olosuhteissa suurempi terän kärkisäde voi parantaa teoreettista pinnan karheutta. Se voi kuitenkin myös lisätä säteittäisiä leikkausvoimia, mikä tekee hoikista akseleista ja ohutseinäisistä komponenteista alttiimpia värähtelyille. Lopullisessa valinnassa on otettava huomioon työkappaleen jäykkyys, syöttönopeus ja koneen stabiilius.
- Vaihda kuluneet työkalut nopeasti: Lastuavien työkalujen käytön aikana niiden terät kuluvat vähitellen ja niistä tulee vähemmän teräviä, mikä voi lisätä leikkausvoimia ja heikentää pinnanlaatua. Työkalujen käyttöiän kirjaaminen, koneistetun pinnan muutosten seuranta ja työkalujen vaihtaminen, kun ne saavuttavat asetetut rajat, voivat vähentää karheusvirheiden riskiä erätuotannossa.
- Tarkista työkalun asennus: Väärä työkalun korkeus, liiallinen työkalun ulkonema ja riittämätön kiinnitys voivat vaikuttaa lastuamisen vakauteen. Tarpeettoman ulkoneman minimointi ja työkalun tukevan asennuksen varmistaminen auttavat vähentämään tärinää ja epätasaisia pinnanmuotoja.
Tarkkojen CNC-sorvattujen osien osalta työkalujen hallinta tulisi sisällyttää standardoituihin tuotantomenetelmiin. Yhdenmukaiset työkaluspesifikaatiot, käyttöiän kirjaaminen ja säännölliset työkalujen tarkastukset voivat parantaa toistettavuutta ja minimoida työkalujen kunnon eroista johtuvia pinnanlaadun vaihteluita.
Työkappaleen jäykkyys ja koneen vakaus
Sopivista leikkausparametreista huolimatta epävakaa työkappaleen kiinnitys, huono koneen kunto tai liiallinen tärinä voivat estää valmistajia saavuttamasta tasaista pinnanlaatua. Hoikat akselit, ohutseinäiset holkit ja pieniläpimittaiset komponentit ovat erityisen herkkiä leikkausvoimille ja niihin voi muodostua värinäjälkiä, paikallista aaltoilua tai mittamuutoksia.
Työkappaleen kiinnitys tulee suunnitella kappaleen halkaisijan, pituuden, seinämän paksuuden ja työstöasennon mukaan. Hoikat akselit saattavat vaatia takapylkän tai muun sopivan tukimenetelmän. Ohutseinäiset holkit vaativat huolellisesti hallittuja kiinnitysvoimia muodonmuutosten estämiseksi. Myös istukan leukojen, pehmeiden leukojen ja kohdistuspintojen tulee pysyä puhtaina, jotta lastut ja roskat eivät vaikuta paikannustarkkuuteen.
Koneen karan kunto, ohjainten kuluminen, revolverin jäykkyys ja huollon laatu voivat myös vaikuttaa koneistuksen tuloksiin. Karan toiminnan, kiinnittimen tarkkuuden ja kriittisten koneen osien säännölliset tarkastukset auttavat tunnistamaan värähtelyn lähteet. Jos pinnalla näkyy säännöllistä aaltoilua, tarkista kone, työkalu, työkappaleen kiinnitysjärjestely ja leikkausparametrit sen sijaan, että luottaisit vain syöttönopeuden pienentämiseen.
Menetelmiä CNC-sorvauspinnan viimeistelyn parantamiseksi
CNC-sorvauspinnan viimeistelyn parantaminen vaatii koordinoitua prosessisuunnittelua, leikkausparametrien optimointia, jäähdytysnesteen hallintaa ja työvaiheiden järjestämistä. Eri materiaalit ja komponenttien geometriat vaativat erilaisia työstöstrategioita. Tehokkaan viimeistelyprosessin tulisi täyttää piirustusten vaatimukset ja samalla minimoida tärinä, lämpömuodonmuutos ja työkalun kuluminen.
Optimoi rouhinta- ja viimeistelytoiminnot
Rouhinta ja viimeistely palvelevat eri valmistustarkoitusta. Rouhinta poistaa tehokkaasti ylimääräisen materiaalin, kun taas viimeistelyllä saavutetaan lopulliset mitat ja pinnanlaatu. Jos työstövarat on jaettu huonosti tai työkappale on altis muodonmuutoksille ennen viimeistelyä, pinnan karheudesta voi tulla epätasainen.
- Pidä kiinni sopivasta viimeistelyvarasta: Jätä rouhinnan aikana sopiva määrä materiaalia työkappaleen materiaalin, mittojen ja seuraavien työvaiheiden perusteella. Liiallinen vara lisää viimeistelykuormaa, kun taas riittämätön vara voi estää vakaan lastuamisen ja heikentää pinnanlaatua ja mittahallintaa.
- Suunnittele työstöjärjestys: Järjestä työvaiheet porrastettujen, urien, sisäreikien ja kierteiden sisältävien sorvattujen osien osalta komponentin geometrian mukaan. Samankeskisyyttä tai tarkkaa sovitusta vaativat pinnat tulee koneistaa vakaissa asemointiolosuhteissa toistuvien asetusten aiheuttamien virheiden minimoimiseksi.
- Hallitse viimeistelykuormituksia: Viimeistelyn aikana ylläpidä jatkuvia ja vakaita leikkausolosuhteita. Vältä työkalun tiheää sisään- ja ulostuloa tai epätasaisten työvaran aiheuttamia suuria vaihteluita leikkauskuormituksessa. Optimoi hoikkien akseleiden ja ohutseinäisten komponenttien tuki- ja työstöjärjestykset muodonmuutosten vähentämiseksi.
- Vältä tarpeettomia jälkikäsittelyjä: Jos asianmukaisilla työkaluilla ja optimoiduilla leikkausparametreilla voidaan saavuttaa määritelty pinnan karheus, lisäkiillotus- tai viimeistelytoimenpiteet voivat olla tarpeettomia. Kun osan toiminta vaatii hienompaa viimeistelyä, valitse sopiva viimeistely- tai jälkikäsittelymenetelmä piirustusvaatimusten mukaisesti.
Rouhinta- ja viimeistelyvaiheiden selkeä erottaminen parantaa prosessin vakautta ja estää tarpeettomia kustannuksia, jotka johtuvat aiempien vaiheiden ongelmien kompensoinnista.
Käytä jäähdytysnestettä ja voiteluaineita tehokkaasti
Leikkausvaiheessa syntyvä lämpö vaikuttaa työkalun kulumiseen, työkappaleen mittapysyvyyteen ja pinnan kuntoon. Asianmukainen jäähdytys ja voitelu voivat alentaa leikkausalueen lämpötiloja, parantaa lastunpoistoa ja vähentää työkalun ja työkappaleen välistä kitkaa sopivissa olosuhteissa. Jäähdytysmenetelmän on kuitenkin sovittava materiaaliin, työkaluun ja työstöparametreihin. Pelkkä jäähdytysnesteen virtauksen lisääminen ei takaa parempaa pinnanlaatua.
- Pidä huolta vakaasta jäähdytysnesteen syötöstä: Jos jäähdytysnestettä tarvitaan, varmista, että se saavuttaa lastuamisalueen tehokkaasti. Huono jäähdytysnesteen sijoittelu tai epätasainen virtaus voivat aiheuttaa paikallisia lämpötilan muutoksia, jotka vaikuttavat työkalun kestoikään ja koneistuksen tasaisuuteen.
- Pidä jäähdytysneste puhtaana: Jäähdytysnesteessä olevat lastut, epäpuhtaudet ja öljyjäämät voivat vaikuttaa työstöolosuhteisiin ja lisätä pintanaarmujen riskiä. Huolla suodatusjärjestelmiä ja tarkista jäähdytysnesteen kunto säännöllisesti vakaan tuotannon tukemiseksi.
- Sovita jäähdytysmenetelmät materiaalin mukaan: Alumiiniseoksilla, ruostumattomalla teräksellä ja titaaniseoksilla on erilaiset lastuamisominaisuudet. Valitse jäähdytysmenetelmät työkalun valmistajan suositusten ja prosessiolosuhteiden mukaan. Jotkut työvaiheet ovat riippuvaisempia tehokkaasta lastunpoistosta ja lämmönhallintasta kuin pelkästä jäähdytysnesteen määrän lisäämisestä.
- Estä lämpövaikutukset mittoihin: Tarkkaile tiukkojen toleranssien omaavien osien lämpötilan nousua jatkuvan koneistuksen aikana. Säädä tarvittaessa syklin ajoitusta, jäähdytysolosuhteita ja tarkastusmenettelyjä lämpötilamuutosten vaikutuksen vähentämiseksi mittauksiin.
Jäähdytysnesteen hallinta tulisi integroida laitteiden huoltoon ja prosessien dokumentointiin. Vakaat jäähdytysolosuhteet auttavat vähentämään työkalujen epänormaalia kulumista ja pintavikoja samalla parantaen laadun tasaisuutta jatkuvan tuotannon aikana.
Hallitsee purseita, naarmuja ja jäännöslastuja
Pintavauriot eivät aina johdu leikkausparametreista. Myös purseet, lastunaarmut, kiinnitysjäljet ja käsittelyvauriot voivat vaikuttaa ulkonäköön, kokoonpanoon ja lopulliseen hyväksyntään. Tarkkuussorvatut osat vaativat siksi sopivia suojatoimenpiteitä koneistuksen, puhdistuksen, tarkastuksen ja pakkauksen aikana.
Jäysteitä esiintyy yleisesti komponenttien reunoilla, urien ulostuloissa ja katkaisukohdissa. Niitä voidaan hallita optimoimalla työstöratoja, säätämällä leikkausparametreja ja käyttämällä asianmukaisia jäysteenpoistotoimenpiteitä. Pienten aukkojen tai monimutkaisten reunojen omaaville osille on määriteltävä hyväksyttävät viistemitat ja jäysteen rajat, jotta jäysteenpoisto ei vahingoita kriittisiä ominaisuuksia.
Lastujen naarmuja voi syntyä koneistuksen aikana tai kappaleen käsittelyn, puhdistuksen ja siirron aikana. Lastujen poistaminen työkappaleesta ja kiinnittimistä nopeasti, sopivien puhdistustyökalujen käyttö ja metalliosien törmäysten estäminen voivat vähentää ei-toivottuja naarmuja. Tuotteet, joilla on tiukat ulkonäkövaatimukset, saattavat myös tarvita suojaavia erottimia tai sopivia pakkauksia vaurioiden estämiseksi kuljetuksen aikana.
Jos komponentti vaatii anodisointia, galvanointia tai muuta pintakäsittelyä, varmista vaaditun pinnan karheuden ja viimeistelyprosessin välinen suhde ennen koneistuksen aloittamista. Jotkut pintakäsittelyt eivät pysty poistamaan syviä naarmuja tai selkeitä työkalun jälkiä, joten vaadittu pinnan kunto on ehkä saavutettava aikaisemmassa valmistusvaiheessa.
CNC-sorvauspinnan karheuden tarkastus ja laadunhallinta
Sopiva työstöprosessi on varmistettava tarkastuksella. Tarkkuuskomponenttien, joilla on tiukat pintavaatimukset, kohdalla pelkkä visuaalinen tarkastus ei voi tarkasti määrittää, täyttääkö karheus piirustusten vaatimukset. Sopivien mittauslaitteiden valinta, tarkastuspaikkojen määrittäminen ja johdonmukaisten prosessinohjauksen toteuttaminen auttavat arvioimaan työstötuloksia luotettavasti ja estämään poikkeavien osien pääsyn kokoonpanoon.
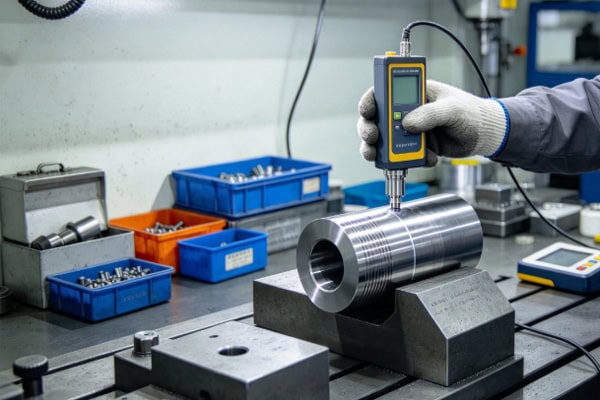
Valitse sopiva pinnan karheuden mittausmenetelmä
Tarkastusmenetelmä tulee valita komponentin geometrian, pinnan sijainnin, piirustusparametrien ja hyväksymiskriteerien mukaan. Yleisiä menetelmiä ovat pintaprofiileja mittaavat kontaktiprofilometrit ja tarvittaessa optiset mittauslaitteet pinnan analysointia varten.
- Kosketuspinnan karheusmittarit: Mittauskynä liikkuu tiettyä mittausreittiä pitkin keräten pintaprofiilitietoja ja laskeen karheusparametrit. Valitse oikea mittaussuunta, arviointipituus ja katkaisuaallonpituus ja varmista, että työkappale on puhdas ja tukevasti paikallaan.
- Optiset mittauslaitteet: Tietyille mikrorakenteille, erikoispinnoille tai kosketusmittauksiin sopimattomille paikoille voidaan harkita optisia menetelmiä. Ennen käyttöä on tarkistettava laitteen mittauskyky, sovellettava mittausalue ja yhteensopivuus piirustuksen hyväksymisvaatimusten kanssa.
- Standardoi mittausolosuhteet: Mittauspaikka, -suunta ja työkappaleen kunto voivat vaikuttaa tuloksiin. Sylinterimäisten sorvattujen pintojen osalta määritä mittaussuunta sovellettavien standardien ja piirustusvaatimusten mukaisesti ja käytä toistettavia mittauspaikkoja.
- Kalibroi ja huolla laitteita: Mittauslaitteet vaativat säännöllistä kalibrointia ja huoltoa. Kulunut mittakynä, laitteiden epänormaali kunto tai epäjohdonmukaiset käyttötavat voivat aiheuttaa mittausvirheitä ja epäluotettavia laadunarviointeja.
Tarkastustuloksia tulee verrata teknisessä piirustuksessa määriteltyihin parametreihin ja sovellettaviin standardeihin. Jos piirustuksessa on määritelty Ra, Rz tai jokin muu parametri, tarkastus on tehtävä kyseisen vaatimuksen mukaisesti sen sijaan, että eri karheusparametreja käsiteltäisiin keskenään vaihdettavina.
Perustetaan ensimmäisen artikkelin tarkastus ja prosessien seuranta
Johdonmukaisen laadunhallinnan tulisi kattaa ensimmäisen kappaleen hyväksyntä, prosessinaikainen tarkastus ja lopullinen hyväksyntä. Ensimmäisen kappaleen tarkastuksessa varmistetaan, täyttävätkö ohjelma, työkalut, työkappaleen kiinnitysmenetelmä ja leikkausparametrit vaatimukset. Prosessin aikainen tarkastus auttaa tunnistamaan työkalujen kulumisesta, koneen kunnon muutoksista tai työstöolosuhteiden vaihteluista johtuvat ongelmat.
- Ensimmäisen artikkelin hyväksyntä: Ennen erätuotannon aloittamista tarkasta kriittiset mitat, pinnan karheus, kierteet ja asiaankuuluvat geometriset toleranssit. Kun tulokset täyttävät vaatimukset, jatka tuotantoa varmennettua prosessia käyttäen.
- Prosessin aikainen näytteenotto: Määritä näytteenottotiheys tilausmäärän, osan riskin ja laatuvaatimusten perusteella. Työkalun kulumiselle herkkien tai tiukkaa pinnanlaatua vaativien komponenttien karheuden muutoksia on seurattava tarkasti ja tarkastusvälejä on lyhennettävä tarvittaessa.
- Vikojen jäljitettävyys: Kun pinnanlaatu ei täytä vaatimuksia, kirjaa osaerä, koneen kunto, työkalun käyttö ja työstöparametrit. Perimmäisen syyn selvittäminen ja korjaavien toimenpiteiden toteuttaminen auttaa estämään toistuvia vikoja.
- Säilytä laaturekisterit: Säilytä osien, jotka vaativat yhdenmukaista erätoimitusta, asiaankuuluvat tarkastustiedot, prosessimuutokset ja korjaavien toimenpiteiden tiedot. Nämä tiedot tukevat jäljitettävyyttä ja auttavat varmistamaan tulevien tilausten laadun.
Karheustarkastuksen yhdistäminen koneistusprosessitietoihin helpottaa laatutrendien havaitsemista varhaisessa vaiheessa ja vähentää erän hävikkiä ja uudelleenkäsittelykustannuksia.
Valitse luotettava tarkkuus-CNC-sorvauskoneiden toimittaja
Tarkkuussorvausta ulkoistaville yrityksille toimittajan laitteistokapasiteetit, prosessikokemus ja laadunhallintamenettelyt vaikuttavat suoraan lopulliseen pinnanlaatuun. Ostopäätöksissä tulisi ottaa huomioon muutakin kuin yksikköhinta. On myös tärkeää varmistaa, että toimittajalla on piirustusvaatimusten täyttämiseen tarvittavat koneistus- ja tarkastusvalmiudet.
Toimittajia arvioitaessa on tarkistettava, onko heillä kohdemateriaaleille ja osan geometrialle sopivat CNC-sorvauslaitteet, pystyvätkö he kehittämään sopivat työkalut ja leikkausparametrit ja onko heillä sopivat pinnan karheuden mittauslaitteet. Tarkkoja sovituksia vaativien komponenttien osalta on varmistettava, että toimittaja ymmärtää määritellyt mitat, toleranssit ja pinnanlaatuvaatimukset ja pystyy toimittamaan sovitut tarkastuspöytäkirjat.
Tarjouspyyntöä tehdessä on toimitettava täydelliset tekniset piirustukset, materiaaliluokat, karheusparametrit, toleranssivaatimukset, tilausmäärät ja toimitusaikataulut. Jos tuote vaatii erityisiä pintakäsittelyjä, jäysteenpoistostandardeja tai tarkastusraportteja, ilmoita näistä vaatimuksista etukäteen. Selkeät tekniset tiedot antavat toimittajille mahdollisuuden arvioida prosessin toteutettavuutta ja vähentävät tarjousvirheitä ja niistä johtuvia muutoksia.
CNC-sorvauspinnan tasainen laatu riippuu asianmukaisista leikkausparametreista, sopivista työkaluista, luotettavasta työkappaleen kiinnityksestä, tehokkaasta jäähdytyksestä ja voitelusta sekä standardoiduista tarkastusmenetelmistä. Viimeistelytoimintojen optimointi, tärinän minimointi, työkalujen kulumisen hallinta ja pinnan karheuden säännöllinen mittaaminen voivat parantaa tarkkuuskomponenttien tasalaatuisuutta ja luotettavuutta. Räätälöidyissä koneistusprojekteissa selkeästi määritellyt piirustusvaatimukset ja toimittaja, jolla on todistetut prosessi- ja laadunvalvontaominaisuudet, auttavat tasapainottamaan koneistuksen tarkkuutta, toimitusaikatauluja ja valmistuskustannuksia.