
Kiinnike saattaa tarvita kaarevan reunan viereisen komponentin ohittamiseksi. Kotelo voi vaatia tarkasti muotoillun sisäseinän, kun taas muotti tarvitsee jatkuvan pinnan, joka määrittelee valmiin tuotteen. Profiilijyrsintä tuottaa nämä ominaisuudet ohjaamalla pyörivää leikkuria ohjelmoitua muotoa pitkin.
Tuotesuunnittelijoille ja ostajille prosessin ymmärtäminen auttaa yhdistämään piirustuksen toimivaan valmistussuunnitelmaan. Tämä opas selittää tärkeimmät menetelmät, työkalut, sovellukset ja suunnittelupäätökset, mukaan lukien tarkkuuteen vaikuttavat tekijät ja mitä on määriteltävä tarjousta pyydettäessä.
Mikä on profiilijyrsintä?
Profiilijyrsintä on koneistusoperaatio, jossa materiaalia poistetaan määriteltyä ääriviivaa pitkin osan muodon luomiseksi tai viimeistelemiseksi. Se voi tuottaa ulkoreunoja, sisäseiniä ja kaarevia pintoja. CNC-koneistuksessa koordinoidut koneen liikkeet sijoittavat jyrsimen siten, että sen leikkaussärmät luovat vaaditun geometrian.
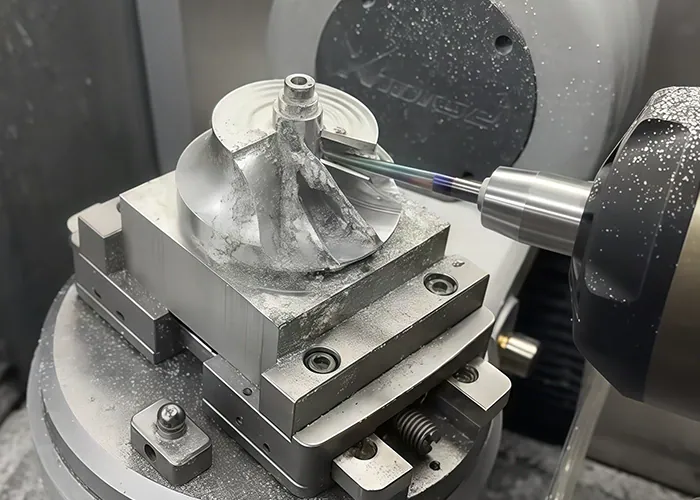
Kuinka leikkuri seuraa geometriaa
CAM-ohjelmisto laskee terän sijainnin suhteessa vaadittuun muotoon ottaen huomioon sen halkaisijan ja leikkausgeometrian. Sivuttaistyöstössä työkalun keskipiste seuraa valmiista reunasta siirtynyttä rataa. CAM-järjestelmä tai koneen ohjaus soveltaa sopivaa terän kompensaatiota.
Tuo siirtymä mahdollistaa leikkaussärmän määritetyn profiilin luomisen. Väärä työkalun halkaisija tai kompensaatioasetus voi siirtää valmista seinämää pois aiotusta paikastaan.
Profiilijyrsintä suoritetaan sopivalla jyrsinkoneella. Se ei aina vaadi erillistä konetta, jota kutsutaan profiilijyrsimeksi.
Profiilijyrsintä vs. taskujyrsintä ja tasojyrsintä
Nämä toiminnot käsittelevät eri ominaisuuksia ja esiintyvät usein samassa työstöohjelmassa.
| Toiminta | Päätavoite | Tyypillinen ominaisuus |
| Profiilin jyrsintä | Määritellyn ääriviivan luominen tai viimeisteleminen | Kaareva ulkoreuna, sisäseinä tai muotoiltu pinta |
| Taskun jyrsintä | Tyhjennä materiaali rajatun alueen sisällä | Syvennys tai ontelo |
| Jyrsintä | Muodosta leveä tasomainen pinta | Yläpinta tai vertailupinta |
Kotelon koneistuksessa verstas saattaa ensin työstää aihion, puhdistaa ontelon ja viimeistellä sitten seinät profiiliradalla. Ominaisuuden kuvaaminen sisäiseksi ei automaattisesti tee jokaisesta työvaiheesta taskujyrsintää.
Mitkä ovat profiilijyrsinnän päätyypit?
Hyödyllinen ero on tasomaisten muotojen, eri syvyyksillä koneistettujen muotojen ja jatkuvasti muuttuvien pintojen välillä. Näitä kuvataan yleisesti 2D-, 2.5D- ja 3D-työstöksi. Koneen akselien lukumäärä on erillinen huomioon otettava seikka, joka riippuu työkalun käyttömahdollisuuksista ja vaadittavista suunnista.
2D- ja 2.5D-profiilijyrsintä
Tyypillisessä 2D-ääriviivatyöstössä leikkuri seuraa tasomaista ääriviivaa valitulla syvyydellä. Toistamalla kyseistä ääriviivaa peräkkäisillä syvyyksillä kone voi viimeistellä korkeamman seinän tai leikata levyn ympäri.
Termi 2.5D kuvaa yleisesti osia ja strategioita, joissa on tasomaisia ominaisuuksia eri tasoilla. Kiinnityslevyt, porrastetut kiinnikkeet ja monet kotelo-ominaisuudet kuuluvat tähän kategoriaan. Niiden ääriviivat voivat sisältää käyriä ilman, että tarvitaan vapaamuotoista pintatyöstörataa.
3D-profiilijyrsintä
Kolmiulotteinen profilointi luo pintoja, joiden muoto vaihtelee kappaleen eri osissa, kuten muottilisäkkeenä tai sekoitetun siirtymän kohdalla. Työstöradan on otettava huomioon pinnan kaltevuus, paikallinen kaarevuus ja jyrsimen kosketuspiste.
CAM-strategiat voivat seurata peräkkäisiä korkeustasoja tai kulkea pintaa muilla tavoilla. Jyrkät ja matalat alueet voivat hyötyä erilaisista poluista, koska ohjelman tasainen välistys ei välttämättä tuota tasaista pintarakennetta muuttuvilla rinteillä.
Kun tarvitaan moniakselista koneistusta
Kolmiakselinen kone voi tuottaa useita kaarevia pintoja, kun työkalu yltää niihin kiinteästä asennosta. Lisäkiertoakselit auttavat, kun jyrsimen on päästävä viistettyihin pintoihin tai kun kallistaminen parantaa maavaraa.
Indeksoitu työstö muuttaa kappaleen suuntaa leikkausoperaatioiden välillä. Samanaikainen moniakselityöstö muuttaa suhteellista suuntaa leikkauksen aikana. Kumpikin lähestymistapa voi vähentää uudelleensijoittamista, mutta valinnan tulisi olla geometrian ja asetusvaatimusten mukainen.
Miten profiilin jyrsintäprosessi toimii?
Prosessi alkaa osan geometrian ja hyväksymisvaatimusten määrittämisestä, sitten etenee ohjelmoinnin, asennuksen, materiaalinpoiston ja tarkastuksen kautta. Karkea työstö määrittää muodon, kun taas seuraavat toimenpiteet valmistelevat ja viimeistelevät vaaditun profiilin. Vaiheiden määrä riippuu aihion kunnosta ja valmistetuista ominaisuuksista.

CAD-mallin tarkastelu ja työstöratojen suunnittelu
Malli määrittelee nimellisen geometrian. Piirustus tunnistaa mitat, datumit, toleranssit ja pintavaatimukset. Molempien tarkastelu auttaa valmistajaa erottamaan toiminnalliset rajapinnat pinnoista, joilla on enemmän suunnittelun vapautta.
Ohjelmoija valitsee työstörajat, sisään- ja uloskäynnit sekä alueet, jotka vaativat pienempiä työkaluja. Simulointi auttaa tunnistamaan törmäykset, leikkaamattoman materiaalin ja odottamattomat liikkeet ennen kuin ohjelma saavuttaa koneen.
Jos rouhintaa seuraa viimeistelyoperaatio, ohjelman on säilytettävä riittävästi materiaalia puhdistukseen jättämättä raskaita, epätasaisia osia viimeistelyjyrsimelle.
Valitse Työkalut ja aseta työkappale
Työkalu- ja kiinnitysvalinnat kehitetään yhdessä. Jyrsimen on oltava vapaasti muotoiltu, ja työkappaleen on pysyttävä tuettuna koko työvaiheen ajan.
Ulkopuolinen profilointi ansaitsee erityistä huomiota silloin, kun se erottaa osan ympäröivästä materiaalista. Asennuksessa voidaan käyttää liuskoja, uhrautuvaa materiaalia tai muuta kiinnitysjärjestelyä komponentin turvalliseen pitämiseen, kunnes leikkaus on valmis. Myöhemmissä operaatioissa on otettava huomioon kaikki jäljellä oleva kiinnitysmateriaali.
Profiilin karkea, väliviimeistely ja viimeistely
Rouhinta poistaa tehokkaasti ylimääräisen materiaalin. Väliviimeistely hioo tarvittaessa muotoa ja tasoittaa jäljelle jäävän työvaran. Jäännöstyöstössä käytetään sopivaa pienempää työkalua poistamaan materiaalia, johon suurempi jyrsin ei yltäisi.
Viimeistelyllä saadaan ominaisuus vaadittuihin mittoihin ja pinnan kuntoon. Yksinkertaiset profiilit saattavat vaatia vain karhennuslastun ja viimeistelyn, kun taas monimutkaiset pinnat voivat vaatia lisävaiheita. Kiillotus tai muut viimeistelytoimenpiteet määritellään erikseen, kun jyrsitty pinta ei täytä käyttötarkoituksen vaatimuksia.
Poista purseet ja tarkista valmiista osasta
Koneistuksen jälkeen purseet poistetaan vahingoittamatta toiminnallisia reunoja. Osa puhdistetaan ja tarkistetaan piirustusta vasten.
Tarkastuksessa tulee noudattaa määriteltyjä viitepisteitä ja hyväksymiskriteerejä. Visuaalisesti sileällä pinnalla voi silti olla väärä muoto, joten pelkkä ulkonäkö ei voi määrittää profiilin hyväksyttävyyttä.
Mitä leikkaustyökaluja ja -materiaaleja käytetään?
Tasapääjyrsimet, sädepääjyrsimet ja nurkkapyöreät pääjyrsimet kattavat monia metallien ja teknisten muovien profilointitehtäviä. Yleisiä työkappalemateriaaleja ovat alumiini, teräs, ruostumaton teräs ja titaani. Sopiva työkalu riippuu materiaalilaadusta, paikallisesta geometriasta ja vaaditusta ulottuvuudesta.
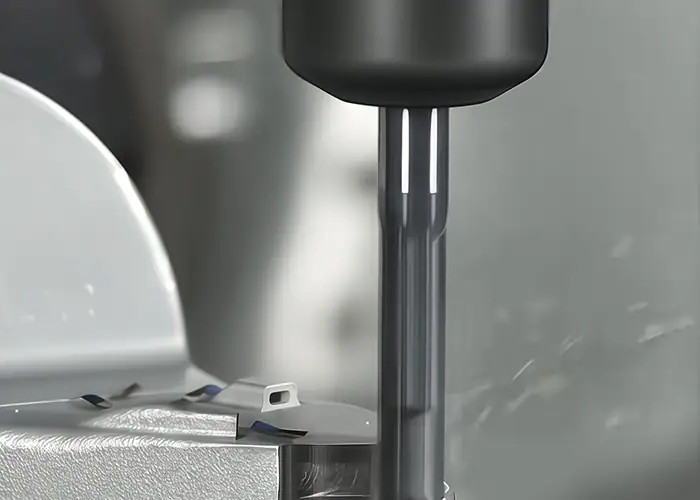
Tasapääjyrsimet, pallopääjyrsimet ja nurkkasädepääjyrsimet
| Työkalu | Yleinen käyttö | Valintaperusteet |
| Tasainen pääjyrsin | Suorat seinät, tasaiset ääriviivat ja esteettömät portaat | Halkaisijan on sovittava sisäsäteisiin ja käytettävissä olevaan tilaan |
| Pallopääjyrsin | Sekoitetut pinnat ja kaarevat profiilit | Kosketusasento ja palkojen välinen etäisyys vaikuttavat viimeistelyyn |
| Kulmasäteen päätyjyrsin | Yhteensopivien pintojen karhennus ja viimeistely | Työkalun nurkkasäteen on sovittava mallinnettuun geometriaan |
| Erikoistunut alaleikkuukone | Syvennykset, joihin tavallisilla työkaluilla ei pääse käsiksi | Kaulan, varren ja pitimen välys on tarkistettava |
Sädejyrsimellä leikkuunopeus on hyvin hidas lähellä työkalun keskipistettä. Siksi työkalun suuntaus ja kosketusasento ovat tärkeitä, erityisesti hienossa pinnan viimeistelyssä. Pelkkä sädejyrsimen valinta ei takaa tasaista lopputulosta.
Työkalun halkaisija, ulottuvuus ja leikkausgeometria
Suurempi työkalu voi tarjota suurempaa jäykkyyttä, mutta sen on sovittava pienimpään työstettävään ominaisuuteen. Pienempi työkalu yltää ahtaampiin alueisiin jäykkyyden ja materiaalinpoistokyvyn kustannuksella.
Käytä vain tarvittavaa ulottuvuutta. Pitkät työkalut ja tarpeeton uran pituus voivat tehdä leikkausjärjestelmästä joustavamman. Myös pidikkeen välys on otettava huomioon. Leikkaussärmä, joka ulottuu piirteeseen, ei riitä, jos pidin törmää kappaleeseen.
Metallien ja muovien materiaalihuomioita
Alumiiniseokset mahdollistavat usein tuottavan jyrsinnän, vaikka lastujen tarttumiseen ja poistoon on kiinnitettävä huomiota. Teräkset ja ruostumattomat teräkset vaativat niiden laatuun ja kuntoon sopivat työkalut ja leikkausolosuhteet. Titaaniseokset asettavat erityisiä vaatimuksia lämmönhallinnalle ja terän kestävyydelle.
Tekniset muovit aiheuttavat erilaisia huolenaiheita, kuten puristusvääntymät, lämmönnousu ja mittapysyvyys. Täytetyt muovilaadut voivat myös olla kuluttavia. Materiaalin valinnan tulisi alkaa osan käyttövaatimuksista, ja sen jälkeen tulisi laatia sopiva työstösuunnitelma kyseiselle materiaalille. Jäähdytyksen, voitelun ja lastunpoiston tulee sopia materiaaliin ja työkaluun. Yksi jäähdytysneste ei sovi kaikkiin sovelluksiin.
Mikä vaikuttaa profiilijyrsinnän tarkkuuteen ja pinnan viimeistelyyn?
Tarkkuus riippuu koneen, jyrsimen, kiinnittimen ja työkappaleen yhteiskäytöstä. Pinnan viimeistelyyn vaikuttavat myös leikkausolosuhteet sekä työkalun ylikulkujen etäisyys ja suunta. Luotettavat tulokset edellyttävät näiden tekijöiden hallintaa ja piirustukseen sopivaa mittausmenetelmää.
Työkalun taipuma, tärinä ja koneen liike
Lastuamisvoimat voivat taivuttaa työkalua pois aiotusta asennostaan. Korkeaa seinämää pitkin tämä voi aiheuttaa kartiomaisuutta tai mittavirheen. Heittovirhe aiheuttaa epätasaista kuormitusta leikkaussärmien välille, ja värähtely voi jättää näkyviä kuvioita ja kiihdyttää kulumista.
Työkalun kosketuspinta usein kasvaa sisänurkassa. Suoraa osuutta pitkin tasaisesti etenevä lastuaminen voi muuttua epävakaaksi jyrsimen lähestyessä sädettä. Lähestymis-, kosketus- tai paikallissyöttöä säätämällä voidaan korjata kuormituksen muutos.
Koneen liikkeellä on merkitystä myös suunnanmuutoksissa. Akseleiden paikannusvirheet ja rajoitukset käsketyn radan seuraamisessa voivat vaikuttaa muotoon, erityisesti ahtaissa siirtymissä. Työstöradan tasoitus ja sopiva syötön säätö auttavat konetta seuraamaan geometriaa ilman äkillisiä muutoksia.
Työkappaleen kiinnitys, osan jäykkyys ja lämpövaikutukset
Ohut seinämä voi taipua leikkauksen aikana ja ponnahtaa takaisin sen jälkeen. Kappale voi myös mitata oikein kiinnitettynä, mutta liikkua irrotettaessa, jos kiinnitin on vääristänyt sitä.
Koneistusjärjestys on tärkeä, koska materiaalin poistaminen muuttaa jäykkyyttä ja voi vapauttaa jäännösjännityksiä. Lämpötilan muutokset tuotannon ja mittauksen aikana voivat vaikuttaa mittoihin edelleen. Tarkastusjärjestelyn tulee edustaa määriteltyä hyväksymisehtoa, mukaan lukien mahdolliset vaaditut rajoitukset.
Leikkausparametrit ja viimeistelyradat
Syötön, lastuamisnopeuden ja kosketusleveyden on sovittava työkaluun ja materiaaliin. Liian kevyt lastuaminen voi aiheuttaa hankausta, kun taas liiallinen kuormitus lisää voimia ja vaurioriskiä.
Pinnan viimeistelyssä vierekkäiset lastut jättävät pieniä harjanteita, joita kutsutaan kampasimpukoiksi. Niiden koko riippuu työkalun geometriasta, pinnan kaarevuudesta ja ratavälistä. Välin pienentäminen voi parantaa geometrista viimeistelyä, mutta se myös pidentää työstöaikaa eikä poista epävakaan asetelman aiheuttamaa tärinää.
Myötäjyrsintä ja perinteinen jyrsintä muuttavat lastunmuodostusta ja voiman suuntaa. Myötäjyrsintää käytetään yleisesti sopivissa CNC-kokoonpanoissa, mutta valinta riippuu myös koneen kunnosta, työkappaleen kiinnityksestä ja leikkaustilanteesta.
Mittojen, profiilien ja pinnanlaadun tarkistaminen
Mittaukset määrittävät koot ja etäisyydet. Profiilitarkastus arvioi muodon suhteessa sen määriteltyihin vaatimuksiin, mukaan lukien soveltuvin osin datapisteet. Pinnan karheus kuvaa tekstuuria eri mittakaavassa. Nämä tarkastukset vastaavat eri kysymyksiin.
Esteettömät mitat voidaan tarkistaa sopivilla mittareilla tai mittauslaitteilla. Monimutkaiset profiilit voivat vaatia koordinaattimittausta tai optisia menetelmiä, kun taas karheuden mittaamiseen tarvitaan sopiva pinnanmittausmenetelmä. Mittausepävarmuuden on oltava arvioitavan vaatimuksen mukainen.
TiRapid pystyy hallitsemaan työstövirheitä 0.01 mm:n tarkkuudella sopivissa ominaisuuksissa, kun sovellettavat geometria- ja hyväksymisvaatimukset on määritetty piirustusten tarkistuksen yhteydessä. Profiilikriittisen osan osalta tunnista pinnat, jotka vaativat tätä säätöä, ja määrittele, miten ne mitataan.
Missä profiilijyrsintää käytetään?
Profiilijyrsintää käytetään kaikkialla, missä komponentti tarvitsee hallittua ääriviivaa tai muotoiltua pintaa. Tyypillisiä sovelluksia ovat muottityökalut, rakennekiinnikkeet, laitekotelot ja tarkkuuskiinnikkeet. Sen arvo tulee geometrian tuottamisesta, joka tukee tiettyä sovitusta, välystä tai muovaustoimintoa.
Muotti- ja muottipinnat
Muottiosissa ja suulakkeissa voi olla kaarevia seiniä, sulautettuja siirtymiä ja muotoiltuja pintoja, jotka siirtävät geometriaa toiseen tuotteeseen. Jyrsintä luo nämä ominaisuudet, ja viimeistely valitaan halutun pinnanlaadun mukaan.
Tärkeä suunnittelukysymys on, miten vierekkäiset alueet kohtaavat. Pintojen tasainen yhtymäkohta voi olla yhtä tärkeä kuin yksittäisen työstöradan alueen ulkonäkö.
Ilmailu- ja autoteollisuuden komponentit
Rakennekiinnikkeissä ja koteloissa yhdistyvät usein muotoillut rajat kiinnitys- tai paikannusominaisuuksiin. Profilointi luo välystä viereisten komponenttien ympärille ja muodostaa rakennesuunnitelman määrittelemät ääriviivat.
Kevyiden osien materiaalinpoisto voi jättää jälkeensä ohuita osia, jotka vaativat huolellista tukea. Valmistussuunnitelman on säilytettävä valmiin muodon ja kokoonpanossa käytettyjen rajapintojen väliset suhteet.
Automaatio-, lääkintä- ja tarkkuuslaitteiden osat
Automaatiolaitteissa käytetään räätälöityjä levyjä, tarttujia ja kiinnittimiä, joiden muodot vastaavat työkappaletta tai sitä ympäröivää mekanismia. Tarkkuusinstrumenteissa ja lääketieteellisissä laitteissa muotoillut kotelot ja komponenttien rajapinnat voivat toimia samanlaisissa sovitus- ja välystehtävissä.
Sovellus määrittää lisävaatimuksia, kuten materiaalidokumentaation, puhdistuksen tai pintakäsittelyn. Nämä vaatimukset tulisi sisällyttää tarjoukseen, koska luonnoksen laatiminen on vain osa valmiin komponentin toimitusta.
Mitkä ovat profiilijyrsinnän hyödyt ja rajoitukset?
Profiilijyrsintä tarjoaa joustavan muodonmuodostuksen ja toistettavan ohjelmoidun prosessin. Käytännön rajoitukset liittyvät jyrsimen käsiksipääsyyn, paikalliseen geometriaan, asetuksen vakauteen ja spesifikaation täyttämiseksi tarvittavaan työhön. Näiden olosuhteiden arviointi auttaa määrittämään, onko se taloudellinen valmistusvaihtoehto.
Joustava geometria ja toistettava tuotanto
Työstöratoja voidaan päivittää suunnittelun muuttuessa, mikä tukee prototyyppien kehittämistä ja räätälöityjen komponenttien kehittämistä. Vakiintuneita ohjelmia ja kiinnittimiä voidaan myös käyttää uudelleen toistuvassa tuotannossa, kun revisio- ja valmistusvaatimukset pysyvät muuttumattomina.
Toistettavuus riippuu edelleen työkalun kunnon hallinnasta, korjauksista, aihiovaihteluista ja tarkastuksista. Ohjelman uudelleenkäyttö ei poista prosessitarkistuksia erien välillä.
Työkalujen käyttö, sisäkulmat ja syvät ominaisuudet
Tavallinen pyörivä varsijyrsin jättää säteen leikkaustason sisänurkkaan. Säteen pienentäminen vaatii pienemmän jyrsimen, mikä voi vaikeuttaa syvien ominaisuuksien työstöä.
Joihinkin alileikkauskohtiin päästään erikoistyökaluilla tai toisella suunnalla. Täysin tukkeutuneet alueet saattavat vaatia suunnittelumuutosta tai toisenlaista prosessia. Esimerkiksi toiminnallisesti välttämätön sisäinen terävä kulma voi vaatia EDM-työstöä sopivalla johtavalla materiaalilla, riippuen käyttömahdollisuuksista ja geometriasta.
Ohjelmointi, koneistusaika ja kustannukset
Kustannukset kasvavat, kun ominaisuudet vaativat laajaa työstöradan kehittämistä, lisäasetuksia tai pitkäkestoista viimeistelyä. Pienet työkalut, vaikeasti tavoitettavat pinnat ja yksityiskohtainen tarkastus voivat myös lisätä työtä kappaleen kokonaiskoon yli.
Yksinkertaisen tasaisen profiilin työstämiseen laser- tai vesileikkaus voi olla vertailun arvoinen menetelmä, jos niiden reunanlaatu ja mittaominaisuudet täyttävät vaatimukset. Jyrsinnästä tulee tarkoituksenmukaisempaa, kun osa tarvitsee myös hallittuja seiniä, portaita, koneistettuja rajapintoja tai kaarevia pintoja.
Miten voit suunnitella ja määrittää osia profiilijyrsintään?
Suunnittele leikkausmahdollisuudet, vakaa tuki ja selkeästi määritellyt toiminnalliset vaatimukset huomioiden. Anna toimittajalle riittävästi tietoa koko osan arvioimiseksi, mukaan lukien viimeistely ja tarkastus. Vaikeiden ominaisuuksien selvittäminen varhaisessa vaiheessa auttaa välttämään tarpeetonta koneistusta ja tarjousten tarkistamista.
Paranna työkalujen saatavuutta ja tue ohuita ominaisuuksia
Käytä suuria sisäsäteitä kokoonpanon sallimissa rajoissa. Sisänurkassa jyrsintäsäteen ylittävän tilan jättäminen voi helpottaa lastuamispinnan muutosta. Sovi todellinen säde valmistettavuuden tarkistuksen yhteydessä sen sijaan, että valitsisit sen erikseen.
Vähennä tarpeetonta syvyyttä kapeissa kohdissa ja luo alueita, joita voidaan pitää vahingoittamatta valmiita pintoja. Jos ohuet osat ovat välttämättömiä, keskustele väliaikaisesta tuesta tai työstöjärjestyksestä, joka pitää ympäröivän materiaalin paikallaan myöhempään työvaiheeseen asti.
Harkitse peitelevyä, jonka on sovittava koteloon. Pieni kohouma toimimattomassa kulmassa voi tarjota tilaa vastakappaleelle ja samalla mahdollistaa käytännöllisemmän leikkurin käytön. Suunnittelijan tulee varmistaa, että muutos säilyttää paikannuskosketuksen, tiiviyden ja ympäröivän seinämän lujuuden.
Määritä toiminnalliset toleranssit ja pintavaatimukset
Tunnista, mitkä ääriviivat paikantavat liitososan, tarjoavat välyksen tai määrittelevät tiivistysrajan. Sovella vaatimuksia näiden toimintojen mukaisesti käyttämällä selkeitä viitepisteitä ja sopivia yleisiä toleransseja muualla.
Jos pinnoite tai muu käsittely vaikuttaa kriittiseen sovitukseen, ilmoita, pätevätkö hyväksymismitat ennen kyseistä prosessia vai sen jälkeen. Määritä tarvittavat reunanmurtumat, jotta purseenpoisto ei muuta toiminnallista rajaa.
Näkyvän pinnan osalta erota kosmeettiset odotukset mitatusta karheudesta. Pelkkä numeerinen pintarakennevaatimus ei välttämättä kuvaa hyväksyttäviä työkalun jälkiä tai niiden suuntaa.
Laadi selkeä tarjouspyyntö TiRapidille
Hyödyllinen tarjouspyyntö sisältää:
- Nykyinen CAD-malli ja piirustusversio.
- Materiaalilaatu ja kaikki vaaditut varastotilat.
- Prototyyppi, erä tai odotetut toistuvien tilausten määrät.
- Kriittiset mitat, viitepisteet ja pintavaatimukset.
- Pintakäsittely, tarkastuspöytäkirjat ja toimitusodotukset.
Korosta alueet, joilla suunnittelumuutokset ovat hyväksyttäviä. TiRapid voi sitten keskustella ehdotetusta työstömenetelmästä suhteessa vaatimuksiin, joiden on pysyttävä kiinteinä. Tarjouksia vertaillessa tarkista, että jokainen tarjous kattaa saman piirustusten tarkistuksen, viimeistelyn ja varmennuksen laajuuden.
UKK
Onko profiilijyrsintä sama asia kuin muotojyrsintä?
Termit menevät usein päällekkäin kuvattaessa työstöä tietyn muodon suuntaisesti. CAM-ohjelmistossa komento, kuten 2D-profiili tai 3D-profiili, kuitenkin määrittää tietyn strategian. Vahvista käsiteltävä geometria ja työstörata pelkän nimen sijaan.
Voiko profiilijyrsinnällä tuottaa teräviä sisäkulmia?
Tavallinen varsijyrsin ei pysty luomaan täysin terävää sisäkulmaa leikkaustasoon. Määritä kokoonpanon sallima suurin säde tai keskustele nurkan poistosta tai sopivasta toissijaisesta toimenpiteestä, kun suunnittelu vaatii terävämpää ominaisuutta.
Vaatiiko profiilijyrsintä aina 5-akselisen koneen?
Ei. Kolmiakselinen kone voi tuottaa useita tasomaisia muotoja ja saavutettavia kaarevia pintoja. Lisäakseleista on hyötyä, kun ne parantavat työkalun saatavuutta, suuntausta tai kappaleen tarvittavien asetusten määrää.
Yhteenveto
Profiilijyrsintä luo rajat ja muotoillut pinnat, jotka mahdollistavat osien sovittamisen, liikkumisen tai muiden tuotteiden muotoilun. Onnistuneet tulokset riippuvat geometriaan sopivien työkalujen ja työstöstrategioiden valinnasta sekä sovelluksen kannalta tärkeiden ominaisuuksien hallinnasta ja tarkistamisesta.
Seuraavaa projektiasi varten lähetä TiRapidille malli, piirustus ja tuotantovaatimukset. Kriittisten muotojen, pintavaatimusten ja tarkastustarpeiden kohdennettu tarkastelu tarjoaa selkeän lähtökohdan koneistuksen suunnittelulle ja hyödyllisen tarjouksen.
















