
CNC-koneistettaessa muoviosia viisteytys on yleinen viimeistelyprosessi, jota käytetään pääasiassa terävien reunojen poistamiseen osista, tuotteiden ulkonäön parantamiseen ja naarmuuntumisriskin vähentämiseen kokoonpanon aikana. Muovimateriaalit eroavat merkittävästi metallimateriaaleista. Niillä on yleensä alhaisempi kovuus ja heikompi lämmönjohtavuus, mikä tekee niistä herkempiä leikkauslämmölle, työkalun kulumiselle ja leikkausparametrien muutoksille koneistuksen aikana. Siksi muovin viisteytys vaatii sopivia työkaluja, työstömenetelmiä ja leikkausolosuhteita. CNC-muovintyöstössä viisteen mitat ja kulmat on määritettävä osan sovelluksen, materiaalin ominaisuuksien ja mittavaatimusten mukaan. Yleisiä CNC-työstettäviä muoveja ovat ABS, POM, PEEK, PVC, PC, akryyli ja muut materiaalit. Eri muovit käyttäytyvät viisteytyksen aikana eri tavoin. Jotkut pehmeät muovit ovat alttiita työkalun jumittumiselle ja purseiden muodostumiselle, kun taas jotkut korkean suorituskyvyn omaavat tekniset muovit ovat lujempia, mutta ne voivat aiheuttaa sisäistä jännitystä koneistuksen aikana. Siksi koneistusprosessin asianmukainen hallinta voi tehdä viisteytystuloksista johdonmukaisempia ja parantaa muoviosien yleistä laatua.
Yleisiä menetelmiä CNC-muovin viisteytykseen
CNC-koneistus viistejyrsillä
CNC-jyrsinnässä viistejyrsimen käyttö on yksi yleisimmistä menetelmistä. Viistejyrsimillä on yleensä kiinteät kulmat ja niillä voidaan työstää kaltevia pintoja piirustusvaatimusten mukaisesti, kuten 45° tai 60° kulmissa. Tämä menetelmä soveltuu muoviosien erätuotantoon ja sillä voidaan säilyttää hyvä mittatasaisuus. Koneistuksen aikana karan nopeus ja syöttönopeus tulee säätää muovimateriaalin mukaan, jotta estetään materiaalin sulaminen tai reunan muodonmuutos suurella nopeudella tapahtuvan kitkan vuoksi. Muovin työstö vaatii yleensä teräviä leikkaustyökaluja ja tehokasta lastunpoistoa työstöalueen lämpötilan nousun vähentämiseksi.
Jyrsinterien käyttö reunojen työstöön
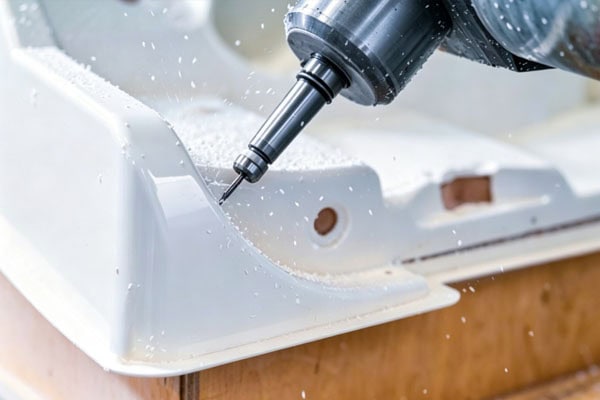
Joillakin muoviosilla on monimutkaisia rakenteita, epäsäännöllisiä reunanmuotoja tai viisteytyskohtia reikien, urien tai portaiden lähellä, mikä tekee vakioviistejyrsimistä sopimattoman. Näissä tapauksissa reunan viimeistelyyn voidaan käyttää pienempihalkaisijaisia ja teräviä jyrsimiä, ja sopivat työstöradat voidaan ohjelmoida osan profiilin mukaan. Työstön aikana työstösyvyyttä ja syöttönopeutta on hallittava, jotta estetään liiallisen työkaluvoiman aiheuttama reunan lohkeilu, purseiden muodostuminen tai plastinen muodonmuutos, mikä varmistaa tarkat viistemitat ja pinnanlaadun.
Tämä menetelmä sopii:
- Monimutkaisten kaarevien pintojen omaavien muoviosien reunojen työstö
- Viisteytys pienten reikien ja urien lähellä
- Tarkkuusosat, jotka vaativat hallittua viisteleveyttä
Jyrsintävaiheessa työkalun terävyyteen on kiinnitettävä erityistä huomiota. Kulunut työkalu lisää leikkausvastusta ja voi aiheuttaa purseita, jänteitä tai karheaa pintaa muoviosissa. Teknisten muovien, kuten POM:n ja PEEK:n, työstämiseen suositellaan yleensä kulutusta kestäviä kovametallityökaluja työstövakauden varmistamiseksi.
CNC-muovin viisteiden varotoimet
Oikean työkalutyypin valitseminen
Muovimateriaalit reagoivat helposti lämpöön koneistuksen aikana, joten työkalun valinta on erittäin tärkeää. Tavalliset metallintyöstötyökalut eivät välttämättä tarjoa ihanteellisia tuloksia, ja sopivat työkalut tulee valita materiaalin ominaisuuksien perusteella. Leikkuusärmän tulee pysyä terävänä leikkausvastuksen ja kitkakuumuuden vähentämiseksi, mikä estää ongelmia, kuten sulamista, työkalun jumiutumista, muodonmuutoksia tai muovin reunojen haalistumista. Samalla työkalun materiaali, uran lukumäärä ja geometria tulee valita muovin kovuuden, sitkeyden, lämmönkestävyyden ja osan rakenteen mukaan. Yleisille muoveille, kuten ABS:lle ja PVC:lle, voidaan käyttää teräviä yksi- tai kaksiuraisia työkaluja. Teknisille muoveille, kuten POM:lle ja PEEK:lle, suositellaan kulutusta kestäviä kovametallityökaluja koneistuksen vakauden ja työkalun käyttöiän parantamiseksi.
Yleisiä valintoja ovat:
Yksiuraiset työkalut: Tarjoavat suuremman lastunpoistotilan ja sopivat muoveille, kuten akryylille ja PVC:lle;
Kovametallityökalut: Sopivat erittäin lujille teknisille muoveille ja parantavat työstöikää;
Terävät työkalut: Vähennä leikkausvastusta ja minimoi muovireunojen vauriot.
Mitä terävämpi leikkuureuna on, sitä lähempänä leikkausprosessi on varsinaista leikkausta kuin hankausta, mikä auttaa vähentämään kitkan synnyttämää lämpöä ja estää muovin sulamisen tai muodonmuutoksen.
Koneistusparametrien hallinta
CNC-muovin viisteytyksen aikana karan nopeus, syöttönopeus ja leikkaussyvyys vaikuttavat kaikki lopputulokseen. Jos syöttönopeus on liian alhainen, työkalu voi olla kosketuksissa materiaaliin liian kauan, mikä aiheuttaa työstöalueen lämpötilan nousun. Jos syöttönopeus on liian korkea, voi esiintyä reunan lohkeamista tai epävakaita viisteen mittoja. Siksi työstöparametreja tulisi säätää muovityypin, osan paksuuden ja työkalun koon mukaan. Osien, joilla on suuret mittavaatimukset, työstetään usein useita työstövaiheita, mukaan lukien karkea työstö ja viimeistelytyöstö, viisteen pinnan laadun parantamiseksi.
Kiinnittäen huomiota plastiseen muodonmuutokseen
Verrattuna metalleihin, muovit reagoivat helpommin ulkoisiin paineisiin ja lämpötilan muutoksiin. CNC-työstössä on kiinnitettävä erityistä huomiota kiinnityslaitteiden valintaan ja puristusvoimaan. Liiallinen puristusvoima voi aiheuttaa osan lievää puristusta, taipumista tai paikallista muodonmuutosta, mikä johtaa viisteen mittojen ja suunnitteluvaatimusten välisiin poikkeamiin. Tämä ongelma on erityisen havaittavissa ohutseinäisissä osissa, pitkänomaisissa komponenteissa ja joustavissa muoveissa. Siksi ennen työstöä on valittava sopivat tukiasennot osan rakenteen mukaan, jotta vältetään tukematon leikkaus. Myös koepuristus on suoritettava sen varmistamiseksi, että osa ei muodonmuutostu merkittävästi. Tarvittaessa voidaan käyttää pehmeitä leukoja, alipainekiinnikkeitä tai aputukia työstön vakauden parantamiseksi.
Koneistuksen aikana on välttämätöntä:
- Käytä sopivia kiinnikkeitä osan kiinnittämiseen
- Vältä liiallista puristusta, joka voi puristaa materiaalia
- Varmista, että materiaalin kunto on vakaa ennen koneistusta
Kosteutta imevien muovien, kuten nailonin, kohdalla on otettava huomioon myös kosteuspitoisuuden muutosten vaikutus mittapysyvyyteen.
Oikea purseiden poisto
Muovin viisteittämisen jälkeen reunoihin voi jäädä pieniä purseita, erityisesti jos työkalu on kulunut, leikkuuterä ei ole tarpeeksi terävä tai työstöparametrit on asetettu väärin. Nämä purseet eivät ainoastaan vaikuta osan ulkonäköön, vaan ne voivat myös aiheuttaa naarmuja kokoonpanon, käytön tai kuljetuksen aikana ja vaikuttaa komponenttien välisen sovitustarkkuuteen. Siksi viistetyt reunat on tarkastettava työstön jälkeen. Tarvittaessa voidaan käyttää viimeistelytyöstöä, kevyttä manuaalista kiillotusta tai erikoistuneita purseenpoistotyökaluja sileiden ja tasaisten reunojen varmistamiseksi, jotka täyttävät tuotteen laatu- ja kokoonpanovaatimukset.
Yleisiä hoitomenetelmiä ovat:
- Viimeistelytyökalujen ratojen käyttö purseiden muodostumisen vähentämiseksi
- Kevyen manuaalisen kiillotuksen suorittaminen
- Reunojen käsittelyyn tarkoitettujen purseenpoistotyökalujen käyttö
Oikea viistemittojen suunnittelu voi myös vähentää manuaalisen käsittelyn lisäaikaa ja parantaa koneistuksen tehokkuutta.
Mitä eroja on eri muovimateriaalien viistehionnassa?
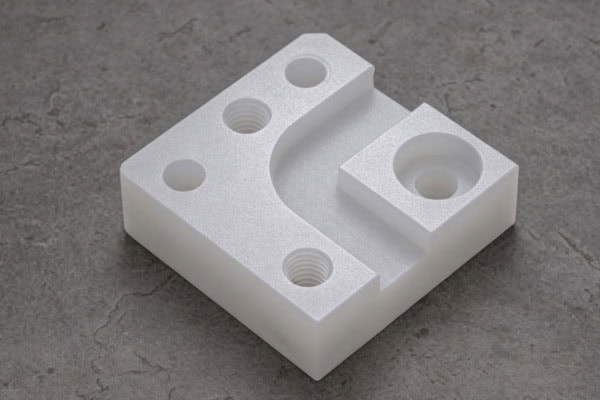
CNC-koneistuksessa muovien kovuus, sitkeys ja lämmönkestävyys vaihtelevat materiaalien välillä, joten viisteytysmenetelmiä on säädettävä vastaavasti. Esimerkiksi ABS-muovilla on hyvä työstettävyys ja se tuottaa yleensä suhteellisen sileät reunat viisteytyksessä. POM:lla on erinomainen mittapysyvyys ja se soveltuu tarkkuusrakenteisiin komponentteihin. PEEK on korkean suorituskyvyn omaava tekninen muovi, jolla on korkea lujuus ja lämmönkestävyys, mutta työstössä on kiinnitettävä enemmän huomiota työkalun kuntoon ja leikkauslämpöön. Läpinäkyvien akryylimateriaalien viisteytyksessä on säilytettävä sekä mittatarkkuus että ulkonäkö. Jos työkalu ei ole tarpeeksi terävä tai työstölämpötila nousee liian korkeaksi, reunojen vaaleneminen voi vaikuttaa tuotteen ulkonäköön. Siksi ennen muovin viisteytystä materiaalityyppi on tunnistettava selvästi ja työstömenetelmiä on säädettävä materiaalin ominaisuuksien mukaan sen sijaan, että sovellettaisiin suoraan metallin työstöparametreja.
Usein Kysytyt Kysymykset
Miksi CNC-muovin viisteiden jälkeen ilmestyy purseita?
Pääasialliset syyt liittyvät yleensä työkalun terävyyteen, työstöparametreihin ja materiaalin ominaisuuksiin. Kun työkalun leikkauskyky heikkenee, muovia ei voida leikata tehokkaasti, vaan se puristuu tai vedetään, mikä johtaa purseiden muodostumiseen. Ratkaisuja ovat työkalun vaihtaminen terävämpään, syöttönopeuden optimointi ja viimeistelyoperaatioiden lisääminen.
Miksi muoviosat värjäytyvät tai muuttuvat valkoisiksi viisteittämisen jälkeen?
Muovimateriaaleilla on alhainen lämmönjohtavuus, joten työstön aikana syntyvä lämpö ei pääse helposti pois. Kun työkalu pysyy yhdessä kohdassa liian kauan tai työstöolosuhteet eivät ole sopivat, paikalliset lämpötilan nousut voivat muuttaa materiaalin pintaa. Parannuksia ovat mm. lastunpoiston tehostaminen, työkalun kitkan vähentäminen ja muovin työstöön suunniteltujen työkalujen käyttö.
Miksi viisteen mitat ovat epätarkkoja?
Viistemittojen poikkeamat voivat johtua työkalun kulumisesta, epävakaasta kiinnityskohdasta, materiaalin muodonmuutoksesta tai virheellisistä työstöparametreista. Tarkkuusmuoviesineiden osien kohdalla työkalun mitat on vahvistettava ennen työstöä ja parametrit on säädettävä koetyöstöllä.
Yhteenveto
CNC-muovin viisteytys vaatii säätöjä materiaalin ominaisuuksien, työkalun valinnan ja työstöparametrien perusteella. Metallin työstöön verrattuna muovit ovat herkempiä lämmölle ja paineelle, joten erityistä huomiota on kiinnitettävä työkalun terävyyteen, lastunpoistokykyyn ja osan kiinnitykseen työstön aikana. Oikea viisteytys voi parantaa muoviosan reunan laatua, helpottaa kokoonpanoa ja vähentää mahdollisia turvallisuusongelmia käytön aikana. Varsinaisessa tuotannossa tulisi valita vastaavat työstömenetelmät eri muovimateriaaleille, kuten ABS, POM, PEEK ja PVC, kun taas kohtuullinen prosessinohjaus varmistaa tarkat viistemitat ja pinnanlaadun. Tarkassa muoviosien työstössä viisteytys ei ole pelkästään reunankäsittelyprosessi, vaan myös tärkeä työstövaihe, joka vaikuttaa tuotteen laatuun. Standardoitujen CNC-työstömenetelmien avulla muoviosilla voidaan saavuttaa vakaa, puhdas ja käyttövalmis tulos.
















