
Tarkkuussorvaus vaatii tarkkaa mittatarkkuuden, pinnanlaadun ja työstövakauden hallintaa. Virheelliset leikkausparametrien asetukset voivat vaikuttaa suoraan työkappaleen laatuun ja työkalun käyttöikään. Koneistuksen aikana karan nopeuden, syöttönopeuden ja lastuamissyvyyden väärät yhdistelmät voivat johtaa värinään, mittapoikkeamaan, huonoon pinnanlaatuun ja epänormaaliin työkalun kulumiseen. Vakaan tarkkuustyöstötehon saavuttaminen edellyttää systemaattista optimointia, joka perustuu materiaalin ominaisuuksiin, koneen kuntoon ja leikkaustyökalun suorituskykyyn.
Leikkausnopeusparametrien optimointi
Lastuamisnopeus vaikuttaa suoraan lämmöntuottoon, työkalun kulumiseen ja pinnanlaatuun. Liian alhainen nopeus voi johtaa irtosärmän muodostumiseen, kun taas liian suuri nopeus voi aiheuttaa nopeaa lämmön kertymistä ja mittaepästabiilisuutta.
Nopeuden säätömenetelmät eri materiaaleille
Eri materiaaleilla on erilainen kovuus, lämmönjohtavuus ja plastisuus leikkauksen aikana, mikä vaatii räätälöityjä nopeusasetuksia.
- Alumiiniseokset sopivat suuremmille karanopeuksille pinnanlaadun parantamiseksi
- Ruostumaton teräs vaatii hallittua nopeutta ylikuumenemisen estämiseksi
- Kovat materiaalit vaativat alhaisemman leikkausnopeuden työkalun kulumisen vähentämiseksi
- Kuparimateriaalit voivat hyötyä nopeasta työstövakaudesta
- Säädä karan nopeusalue materiaalin kovuuden mukaan
- Erilliset rouhinta- ja viimeistelynopeusstrategiat
Materiaalin ja leikkausnopeuden oikea yhteensovittaminen parantaa työstön vakautta.
Lämmönhallinta suurnopeusleikkauksen aikana
Lämmön kertyminen lisääntyy nopeasti suurnopeustyöstössä ja voi vaikuttaa mittatarkkuuteen, jos jäähdytys on riittämätöntä.
- Hallitse jatkuvan leikkauksen kestoa paikallisen ylikuumenemisen estämiseksi
- Käytä korkeavirtaista jäähdytysnestettä lämpötilan nousun vähentämiseksi
- Pidä karan toiminta vakaana lämpötilavaihteluiden vähentämiseksi
- Vältä toistuvia kiihdytyksiä ja hidastuksia, jotka aiheuttavat lämpömuodonmuutoksia
- Paranna lämmönpoistotehokkuutta vähentääksesi lämmön kertymistä
- Pidä työkalun lämpötila vakaana
Vakaa lämmönsäätö parantaa mittatasaisuutta.
Pinnan viimeistely- ja nopeudensovitustekniikat
Leikkausnopeudella on suora yhteys pinnan karheuteen.
- Lisää leikkausnopeutta viimeistelyn aikana työkalun jälkien vähentämiseksi
- Hallitse karan heilahtelua tasaisen pinnanlaadun ylläpitämiseksi
- Paranna työkalun terävyyttä materiaalin repeämisen vähentämiseksi
- Yhdistä pienet syöttönopeudet vakaaseen nopeuteen saadaksesi hienomman pinnan
- Vältä hitaalla leikkauksella, joka aiheuttaa tarttumista
- Ylläpidä jatkuvia ja vakaita työstöolosuhteita
Oikea nopeuden sovitus tuottaa tasaisemman ja tasaisemman pinnan.
Syöttönopeuden ja lastuamissyvyyden säätäminen
Syöttönopeus ja lastuamissyvyys ovat kriittisiä parametreja tarkkuussorvauksessa. Ne vaikuttavat suoraan lastuamisvoimaan, työkalun kuormitukseen, lämmöntuottoon ja työstövakauteen. Liiallinen syöttö voi aiheuttaa näkyviä työkalun jälkiä ja värinää, kun taas väärä lastuamissyvyys voi aiheuttaa epävakaan työkalun kuormituksen ja mittapoikkeamia. Tehokas parametrien säätö edellyttää materiaalin ominaisuuksien, työkalun jäykkyyden ja koneen vakauden välistä koordinointia.
Syöttönopeuden säätötekniikat
Syöttönopeus vaikuttaa sekä työstötehokkuuteen että pinnanlaatuun. Eri työstövaiheet vaativat erilaisia syöttöstrategioita.
- Suurenna syöttönopeutta rouhinnassa parantaaksesi materiaalinpoiston tehokkuutta
- Vähennä syöttönopeutta viimeistelyn aikana parantaaksesi pinnanlaatua
- Säädä syöttöä työkalun kärkisäteen mukaan
- Säilytä tasainen ja jatkuva syöttöliike
- Ohjaa leikkausvoimaa tärinän vahvistumisen vähentämiseksi
- Säädä syöttörytmiä materiaalin plastisuuden mukaan
- Vältä liian pientä syöttöä, joka lisää kitkaa
Vakaa syötön säätö parantaa mittatasaisuutta ja vähentää karheusongelmia.
Lastuamissyvyyden optimointimenetelmät
Lastuamissyvyys vaikuttaa voimakkaasti työkalun kuormitukseen ja lämmön jakautumiseen.
- Käytä suurempaa lastuamissyvyyttä rouhinnassa paremman tuottavuuden saavuttamiseksi.
- Vähennä lastuamissyvyyttä viimeistelyn aikana muodonmuutoksen minimoimiseksi
- Hallitse leikkauskuormitusta työkalun ylikuormituksen välttämiseksi
- Vältä äkillisiä syvyyden muutoksia, jotka aiheuttavat iskuvoimia
- Säädä syvyyttä koneen jäykkyyden mukaan
- Sovita lastuamissyvyys työkalun lujuuteen
- Säilytä vakaa leikkausvoiman jakautuminen
Oikeat syvyysasetukset vähentävät työkalun kulumista ja parantavat mittapysyvyyttä.
Syöttö- ja syvyyssovitusstrategia
Syöttönopeus ja lastuamissyvyys ovat läheisessä yhteydessä toisiinsa. Väärä sovitus voi lisätä lastuamiskuormaa dramaattisesti.
- Pienennä syöttönopeutta, kun käytät suurempaa lastuamissyvyyttä
- Käytä mikrosyöttöä matalien viimeistelysahausten aikana
- Säilytä tasainen lastunpaksuus vaihtelun vähentämiseksi
- Optimoi parametriyhdistelmä työkalun jäykkyyden perusteella
- Vältä suuren syötön ja liian suuren lastuamissyvyyden yhdistämistä
- Säilytä jatkuvat leikkausolosuhteet iskujen vähentämiseksi
- Säädä parametreja dynaamisesti lastunpoisto-olosuhteiden mukaan
Oikeanlainen parametrien yhteensovitus parantaa työstön tasaisuutta ja terän kestoikää.
Viimeistelyparametrien yhdistelmästrategia
Viimeistelytyöt vaativat suurempaa vakautta ja tarkkuutta.
- Käytä suurempaa karan nopeutta pienemmällä syöttönopeudella
- Pidä lastuamissyvyys matalana tärinän vähentämiseksi
- Paranna työkalun terävyyttä saadaksesi paremman pinnanlaadun
- Hallitse leikkauslämpöä mittojen vakauttamiseksi
- Käytä jäykkiä kiinnitysjärjestelmiä siirtymän vähentämiseksi
- Vältä äkillisiä parametrimuutoksia koneistuksen aikana
- Säilytä vakaa ja jatkuva leikkausrytmi
Vakaat parametriyhdistelmät parantavat tarkkuutta ja pinnan tasaisuutta.
Parametrien säätötekniikat eri materiaaleille
Eri materiaalit käyttäytyvät eri tavoin kovuuden, plastisuuden ja lämmönjohtavuuden suhteen.
- Alumiiniseokset tukevat suurempaa syöttöä ja nopeaa koneistusta
- Ruostumaton teräs vaatii pienemmän syöttömäärän muokkauskarkenemisen välttämiseksi
- Kovimmat materiaalit vaativat pienemmän lastuamissyvyyden
- Kuparin työstö vaatii huomiota tarttuvuuden hallintaan
- Titaaniseosten työstö vaatii lämmön kertymisen hallintaa
- Säädä parametreja lastunmuodostusominaisuuksien mukaan
Oikea parametrien yhteensovitus parantaa tukevuutta ja terän kestoikää.
Leikkauskuorma ja vakauden hallinta
Leikkauskuormituksen vaihtelu vaikuttaa värähtelyyn ja mittatarkkuuteen.
- Säilytä vakaa leikkausvoiman vaihtelu
- Vältä äkillisiä parametrimuutoksia, jotka aiheuttavat tärinää
- Optimoi siirtymä rouhinnan ja viimeistelyn välillä
- Hallitse lämmön kertymistä jatkuvan koneistuksen aikana
- Säädä parametreja dynaamisesti koneen kunnon mukaan
- Parantaa koneen yleistä käyntivakautta
Vakaa kuormituksen hallinta parantaa sekä pinnanlaatua että mittatarkkuutta.
Työkaluparametrit ja työstön vakauden hallinta
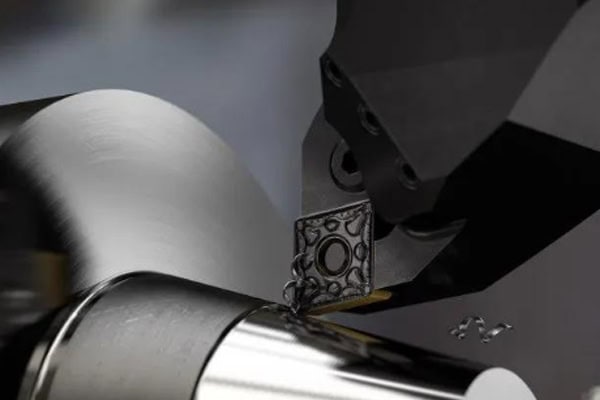
Työkaluparametrit vaikuttavat leikkausvoiman jakautumiseen, lastunpoistoon, värähtelyyn ja pinnanlaatuun. Tarkkuussorvauksessa työkalun geometria, kulumisolosuhteet ja asennustarkkuus vaikuttavat kaikki mittajohdonmukaisuuteen. Väärät työkaluasetukset voivat silti aiheuttaa mittasiirtymää ja pinnan aaltoilua jopa erittäin tarkoissa koneissa.
Työkalugeometrian optimointitekniikat
Työkalun geometria muuttaa materiaalin muodonmuutoskäyttäytymistä ja leikkausvastusta.
- Suurenna harauskulmaa leikkuuvastuksen vähentämiseksi
- Optimoi välyskulma kitkalämpöjen vähentämiseksi
- Hallitse kärkisädettä parantaaksesi pinnan siirtymää
- Käytä teräviä leikkuureunoja vähentääksesi irtosärmän muodostumista
- Säädä geometriaa työkappaleen materiaalin mukaan
- Paranna lastunpoiston sujuvuutta
- Vältä liiallista kaltevuutta, joka heikentää terän lujuutta
Optimoitu geometria parantaa leikkausvakautta ja pinnanlaatua.
Työkalujen kulumisen seurantamenetelmät
Työkalun kuluminen lisää vähitellen mittapoikkeamaa jatkuvan koneistuksen aikana.
- Tarkista terän kärjen kuluminen ja lohkeamat säännöllisesti
- Seuraa leikkausäänen muutoksia
- Tarkkaile muutoksia pinnan rakenteessa ja värissä
- Tallenna mittapoikkeamatrendit
- Vältä työstöä työkalun käyttöiän yli
- Vähennä epänormaalia kulumista kuormituksen hallinnalla
- Vakaiden vaihtovälien määrittäminen
Vakaa kulumisenesto parantaa koneistuksen tasaisuutta.
Työkalun asennuksen vakauden hallinta
Työkalun asennus vaikuttaa samankeskisyyteen, värähtelyyn ja työstövakauteen.
- Säilytä jäykkä työkalun kiinnitys
- Lyhennä työkalun ulkoneman pituutta
- Tarkista pitimen ja revolverin välinen kosketustila
- Säilytä asennuksen toistettavuus
- Estä löystyminen koneistuksen aikana
- Paranna asennuksen referenssivakautta
- Kalibroi työkalun keskipisteen korkeus säännöllisesti
Vakaa asennus vähentää tärinää ja mittavaihteluita.
Työkalumateriaalien yhteensovitustekniikat
Erilaiset työkappalemateriaalit vaativat erilaisia työkalumateriaalijärjestelmiä.
- Kovametallityökalut soveltuvat standardinmukaiseen tarkkuussorvaukseen
- CBN-työkalut sopivat koville materiaaleille
- Pinnoitetut työkalut soveltuvat jatkuvaan nopeaan leikkaukseen
- Kestävät työkalut sopivat häiritsevään lastuamiseen
- Säädä työkalun tyyppi lämmönjohtavuuden mukaan
- Optimoi leikkausparametrit yhdessä työkaluvalinnan kanssa
Oikea sovitus parantaa koneistuksen tehokkuutta ja tarkkuutta.
Jäähdytysjärjestelmä ja tärinänvaimennustekniikat
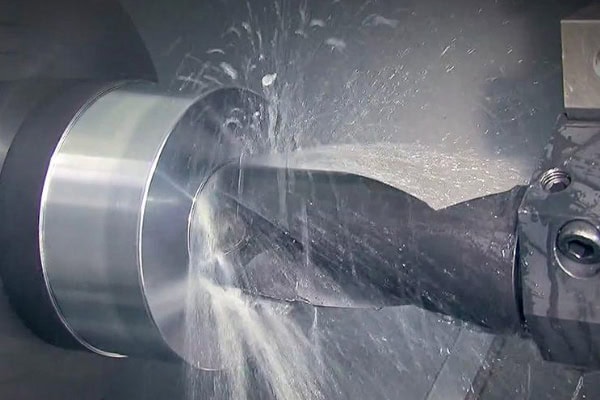
Jäähdytysolosuhteet ja värähtely vaikuttavat suoraan mittatarkkuuteen, työkalun käyttöikään ja pinnanlaatuun. Tarkkuussorvauksessa riittämätön lämmönpoisto voi aiheuttaa lämpömuodonmuutoksia ja mittasiirtymää, kun taas värähtely voi aiheuttaa pinnan aaltoilua ja epänormaalia työkalun kulumista. Siksi lämpötilan ja värähtelyn hallinta on optimoitava yhdessä.
Jäähdytysnesteen optimointimenetelmät
Jäähdytysneste ei ainoastaan alenna lämpötilaa, vaan myös vaikuttaa voiteluun ja lastunpoistoon.
- Käytä korkeavirtaista jäähdytysnestettä parantaaksesi lämmönpoistoa
- Optimoi suuttimen suunta leikkausaluetta kohti
- Valitse tietyille materiaaleille sopiva jäähdytysneste
- Estä riittämätön jäähdytys, joka aiheuttaa reunan muodostumista
- Pidä jäähdytysnesteen kierto vakaana
- Suodata ja vaihda jäähdytysneste säännöllisesti
- Säädä jäähdytysnesteen painetta paikallisen ylikuumenemisen vähentämiseksi
Optimoitu jäähdytys vähentää merkittävästi työkalun kulumista.
Tärinän syyt ja hallinta
Tärinä heikentää leikkausvakautta ja vaikuttaa sekä mittoihin että pinnanlaatuun.
- Paranna koneen rakenteellista jäykkyyttä
- Lyhennä työkappaleen ulkoneman pituutta
- Optimoi parametrit resonanssialueen välttämiseksi
- Pidä kiinnitys ja työkalujen asennus vakaana
- Vähennä iskuvaihtelua leikkauksen aikana
- Vakauttaa leikkausvoiman vaihtelun
- Tarkista karan ja johdekiskon kunto
Vakaa tärinänvaimennus parantaa pinnan tasaisuutta.
Lämpömuodonmuutoksen hallintatekniikat
Lämpömuodonmuutos on yleinen syy mittasiirtymään tarkkuussorvauksessa.
- Hallitse jatkuvaa työstöaikaa lämmön kertymisen vähentämiseksi
- Pidä työpajan lämpötila vakaana
- Vähennä karan tarpeetonta tyhjäkäyntiä
- Käytä vakaata jäähdytyskiertoa
- Säilytä tasainen työstörytmi
- Estä paikallinen lämmön keskittyminen
- Suorita lämpöstabilointi ennen viimeistelytoimenpiteitä
Vakaa lämmönsäätö parantaa pitkäaikaista työstötarkkuutta.
Kattavat vakauden optimointimenetelmät
Tarkan sorvauksen vakaus riippuu koneen kunnon, työkalujen, jäähdytyksen ja työstöstrategian koordinoidusta hallinnasta.
- Pidä kone vakaana toimintakunnossa
- Kalibroi säännöllisesti työstöviitetarkkuus
- Koneistusparametrien hallinnan standardointi
- Optimoi siirtymä rouhinnan ja viimeistelyn välillä
- Työkalun käyttöiän seurantajärjestelmän käyttöönotto
- Varmista vakaa työstöikkuna koeleikkausten avulla
Kattava optimointi parantaa sekä koneistuksen tehokkuutta että tarkkuuden vakautta.















