
Materiaalikustannuksilla on suora vaikutus CNC-sorvattujen komponenttien valmistuskustannuksiin. Tämä on erityisen tärkeää ruostumattoman teräksen, kupariseosten, titaaniseosten, alumiiniseosten ja suurlujuusmetalliseosten työstössä, joissa raaka-aineiden hinnat voivat olla suhteellisen korkeat. Ylimääräinen materiaali, lastut, jäänteet ja koneistuksen aikana syntyvät vialliset komponentit voivat kaikki lisätä tuotantokustannuksia. Asianmukainen materiaalinhallinta voi alentaa komponenttikohtaisia valmistuskustannuksia, parantaa raaka-aineiden hyödyntämistä, vähentää romun käsittelytarvetta ja parantaa erätuotannon taloudellisuutta. CNC-sorvaus on luonnostaan ohjelmoitavaa ja digitaalisesti ohjattua, mikä mahdollistaa materiaalijätteen vähentämisen optimoitujen aihion mittojen, sopivien työstövaran, parempien työstöratojen, vähentyneiden työkappaleen kiinnitysvirheiden ja hallittujen leikkausparametrien avulla. Akseleiden, holkkien, laippojen, liittimien, kierteitettyjen komponenttien ja muiden pyörivien osien osalta hyvin suunniteltu sorvausprosessi voi muuntaa suuremman osan raaka-aineesta hyödyllisiksi tuotteiksi ja samalla vähentää tarpeetonta leikkausta. Valmistajat voivat myös yhdistää automaattisen lastauksen ja purkamisen, prosessinaikaisen tarkastuksen, työkalun käyttöiän hallinnan ja tuotantotietojen seurannan materiaalinkulutuksen jatkuvaksi hallitsemiseksi. Tämä mahdollistaa CNC-sorvaustoimintojen mittatarkkuuden ja pinnanlaadun säilyttämisen samalla, kun saavutetaan tehokkaampi materiaalin hyödyntäminen.
Optimoi aihion mitat materiaalihävikin vähentämiseksi
Aihion mitat ovat tärkeä tekijä, joka vaikuttaa materiaalin hyödyntämiseen CNC-sorvauksessa. Jos aihion halkaisija tai pituus on merkittävästi suurempi kuin vaaditaan, työstöprosessissa on poistettava suurempi määrä ylimääräistä materiaalia, mikä pidentää leikkausaikaa ja tuottaa enemmän lastuja. Erätuotannossa jo pieni lisämateriaalin kulutus komponenttia kohden voi muuttua merkittäväksi kustannukseksi satojen tai tuhansien osien valmistuksen jälkeen. Aihion mitat tulee määrittää valmiin komponentin koon, työstövaran, työkappaleen kiinnitysvaatimusten ja sitä seuraavien toimintojen mukaan. Tangon sorvauksessa valmistajat voivat valita tangon halkaisijan, joka on lähellä komponentin enimmäishalkaisijaa. Levyjen tai lyhyiden akseleiden tapauksessa aihion pituus voidaan määrittää valmiin komponentin pituuden, kiinnitysvaatimusten, työstövaran ja leikkausvaran mukaan. Aihion mittojen optimointi vähentää tarpeetonta materiaalin kulutusta jo ennen koneistuksen aloittamista ja luo paremman pohjan tehokkaalle sorvaustuotannolle.
Valitse sopiva tangon halkaisija
CNC-sorvauksessa käytetään usein raaka-aineena pyörötankoa, ja tangon halkaisija vaikuttaa suoraan siihen, kuinka paljon materiaalia on poistettava koneistuksen aikana. Jos komponentti vaatii suhteellisen pienen viimeistellyn ulkohalkaisijan, mutta jatkuvasti käytetään huomattavasti suurempaa tankoa, rouhinnassa poistetaan suuri määrä materiaalia. Valmistajat voivat valita vakiotankojen koot komponentin suurimman halkaisijan, työkalun ominaisuuksien ja työkappaleen kiinnitysvaatimusten perusteella.
- Valitse ainestanko komponentin suurimman halkaisijan mukaan
- Priorisoi kokoja, jotka ovat lähellä lopullista halkaisijaa
- Vähennä tarpeetonta säteittäistä työstövaraa
- Osta vakiomateriaalispesifikaatioiden mukaisesti
- Standardoi tankojen koot erätuotantoa varten
- Hallitse varastossa olevien eri materiaalispesifikaatioiden määrää
Sopivan puomin halkaisijan valinta lyhentää rouhinta-aikaa ja lastunmuodostusta samalla, kun se alentaa työkalun kuormitusta. Tämä on erityisen arvokasta kalliita materiaaleja työstettäessä, koska jokainen tarpeettoman lastuamisen vähennys auttaa suoraan vähentämään materiaalin kulutusta.
Hallitse tangon pituutta oikein
Myös tangon pituus vaikuttaa materiaalin käyttöön. Kun komponentit ovat suhteellisen lyhyitä, liiallinen kiinnityspituus ja katkaisuvara voivat luoda suuren määrän käyttökelvotonta jäännösmateriaalia. Leikkauspituus tulee laskea kiinnitysvaatimusten, kiinnityspituuden, katkaisuleveyden, työstövaran ja valmiin komponentin pituuden mukaan.
Sopivan kokoiset leikkauspituudet mahdollistavat useampien komponenttien valmistuksen yhdestä tangosta ja vähentävät samalla ylijäämämateriaalin määrää. Erätuotannossa valmistajat voivat määrittää standardoidut leikkauspituudet komponenttien todellisten mittojen mukaan, jolloin käyttäjät voivat noudattaa yhdenmukaisia leikkausmäärityksiä ja manuaaliset mittausvirheet vähenevät.
Optimoi työstövarat tarpeettoman lastuamisen vähentämiseksi
Työstövara määrää suoraan, kuinka paljon raaka-ainetta on poistettava CNC-sorvauksen aikana. Liiallinen työstövara pidentää rouhinta-aikaa, työkalun kulumista ja lastujen muodostumista, kun taas riittämätön työstövara voi estää pintavirheiden täydellisen poistamisen aihiosta ja vaikeuttaa vaadittujen lopullisten mittojen saavuttamista. Sopivat työstövarat tulee määrittää materiaalin kunnon, aihion tarkkuuden, komponenttien mittojen, toleranssivaatimusten ja työstökoneen tarkkuuden mukaan. Tarkkuusvedetyille, taotuille tai korkealaatuisille tangoille työstövarat voidaan usein pienentää. Aihioille, joilla on suurempi pinnan tai mittojen vaihtelu, voidaan tarvita lisävaraa. CNC-ohjelmat voivat myös jakaa työstövarat rouhinta- ja viimeistelyvaiheiden välillä siten, että rouhinta poistaa suurimman osan ylimääräisestä materiaalista ja viimeistely vain lopullisten mittojen ja pinnanlaadun saavuttamiseksi tarvittavan materiaalin.
Hallitse karkeusvarat asianmukaisesti
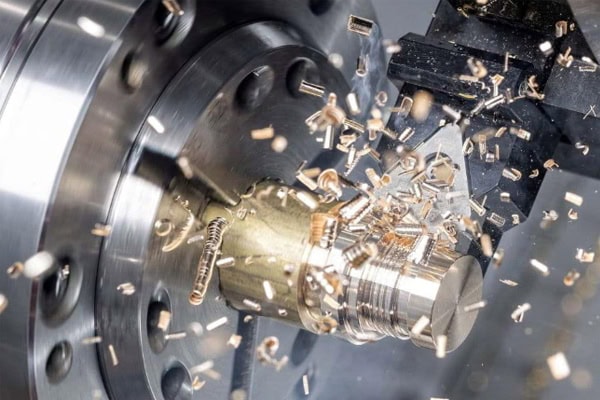
Rouhinnan tarkoituksena on poistaa tehokkaasti ylimääräinen materiaali, mutta maksimaalinen lastuamismäärä ei ole aina paras ratkaisu. Liian suuri lastuamissyvyys voi lisätä työkalun kuormitusta, aiheuttaa värinää, johtaa reunan lohkeamiseen ja jopa muuttaa kappaleen muotoa, mikä vaikuttaa myöhempiin viimeistelytoimenpiteisiin. Sopivan lastuamissyvyyden valitseminen materiaalin kovuuden, koneen jäykkyyden ja työkalun suorituskyvyn mukaan luo paremman tasapainon materiaalinpoistotehokkuuden ja työstövakauden välillä.
- Aseta sopiva leikkaussyvyys
- Karkeustyövaran hallinta
- Vähennä toistuvaa leikkaamista
- Pienempi työkalun kuormitus
- Vähennä koneistustärinää
- Paranna materiaalinpoiston tehokkuutta
Vakaa rouhinta voi poistaa suurimman osan ylimääräisestä materiaalista suhteellisen lyhyessä ajassa ja samalla vähentää koneistuspoikkeavuuksista johtuvaa hylkyä. Suurten volyymien tuotannossa tämä vakaus auttaa hallitsemaan keskimääräistä materiaalinkulutusta komponenttia kohden.
Säilytä vakaat viimeistelyvarat
Viimeistelyssä ei tarvitse poistaa suuria määriä materiaalia. Sen ensisijainen tarkoitus on saavuttaa lopulliset mitat ja pinnanlaatu. Liiallinen viimeistelyvara pidentää työstöaikaa ja lyhentää työkalun kulumista, kun taas riittämätön vara voi estää rouhintajälkien täydellisen poistamisen. Tasaisen varauksen pitäminen esiviimeistelyn jälkeen mahdollistaa viimeistelytyökalun poistaa ennustettavan määrän materiaalia ja vähentää tarpeettomia ylimenoja.
Tasainen viimeistelyvara auttaa myös ylläpitämään vakaat leikkausolosuhteet ja tasaisen työkalun kuormituksen, mikä parantaa pinnanlaatua ja mittatasaisuutta. Tarkkuuskomponenttien kohdalla vakaa viimeistelyvaran hallinta voi vähentää uudelleentyöstöä ja hylkyä samalla epäsuorasti alentaen materiaalihukkaa.
Optimoi CNC-ohjelmapolut tarpeettoman leikkauksen vähentämiseksi
CNC-ohjelmat eivät ainoastaan määritä komponentin lopullisia mittoja, vaan ne vaikuttavat myös materiaalin kulutukseen ja työstöaikaan. Tehokkaat työstöradat vähentävät ilmaleikkausta, toistuvaa leikkausta ja tarpeettomia työkalun liikkeitä, jolloin työkalu voi käsitellä vaadittuja alueita suoremmin. Yksinkertaisille akseleille karkeasorvaussyklit voidaan optimoida toistuvien liikkeiden vähentämiseksi. Portaiden, urien ja kierteiden sisältävien komponenttien osalta työstöradat voidaan järjestää työstöjärjestyksen mukaan tarpeettomien takaisinvedtojen ja uudelleensijoitusten vähentämiseksi. Ohjelmien optimointi voi myös estää työkaluja leikkaamasta toistuvasti jo koneistettuja alueita, mikä vähentää työkalujen kulumista ja tarpeetonta lastujen muodostumista. CNC-simulointiohjelmistoa voidaan käyttää ohjelmien tarkistamiseen ja toistuvien polkujen tai tehottomien liikkeiden tunnistamiseen ennen tuotannon aloittamista.
Vähennä ilmaleikkausta ja toistuvia leikkausjälkiä
Työkalun liike ilman materiaalinpoistoa ei kuluta materiaalia suoraan, mutta se pidentää työstöaikaa ja voi aiheuttaa tarpeetonta työkalun liikettä jo koneistettujen alueiden läpi. Ohjelmapolkujen optimointi mahdollistaa työkalun lyhyempien matkojen liikkumisen turvallisten käyttörajojen sisällä ja vähentää tarpeetonta liikettä.
- Lyhennä työkalun liikematkaa
- Vähennä toistuvaa koneistusta
- Optimoi peruuttamisreitit
- Järjestä työstösekvenssit oikein
- Lyhennä ilmaleikkausaikaa
- Pienempi työkalun kuluminen
Tehokas ohjelmapolku varmistaa, että jokaisella leikkausliikkeellä on selkeä työstötarkoitus ja samalla vähentää tarpeetonta materiaalinpoistoa.
Käytä sopivia työstösyklejä
CNC-järjestelmät tarjoavat yleensä erilaisia sorvaussyklejä ulkosorvaukseen, sisäpuoliseen avarrukseen, tasosorvaukseen, kierteitykseen ja muihin toimintoihin. Näiden syklien asianmukainen käyttö voi vähentää toistuvaa ohjelmointia ja mahdollistaa työkalujen vakaiden työstöratojen seuraamisen. Erätuotantoa varten voidaan kehittää standardoituja ohjelmapohjia yleisille komponenttirakenteille, mikä vähentää ohjelmointivirheitä.
Kun ohjelma on vakaa, komponenttien välisiä mittaeroja voidaan myös pienentää, mikä minimoi ohjelmointivirheiden aiheuttaman hylky- ja materiaalihävikin.
Paranna ensimmäisen kierroksen tuottoa materiaalihävikin vähentämiseksi
Materiaalihävikkiä ei synny ainoastaan lastuista ja jäänteistä. Myös vialliset komponentit ovat merkittävä materiaalihävikin lähde. Jos komponentti hylätään mittapoikkeamien, virheellisten kierteiden, pintavirheiden tai koneistuksen muodonmuutosten vuoksi, koko komponenttiin investoitu raaka-ainemäärä muuttuu tappioksi. Ensikierron tuoton parantaminen edellyttää ohjelman todennuksen, työkalujen hallinnan, kiinnittimien sijoittelun, leikkausparametrien ja prosessinaikaisen tarkastuksen hallintaa. Tämä on erityisen tärkeää kalliita materiaaleja työstettäessä, koska yksittäinen viallinen komponentti voi aiheuttaa merkittävää taloudellista tappiota. Ensimmäisen kappaleen tarkastus, kriittisten mittojen näytteenotto ja prosessinaikainen mittaus voivat tunnistaa koneistustrendit varhaisessa vaiheessa ja estää suurten määrien komponenttien tuotannon samalla vialla.
Suorita ensimmäisen kappaleen tarkastus
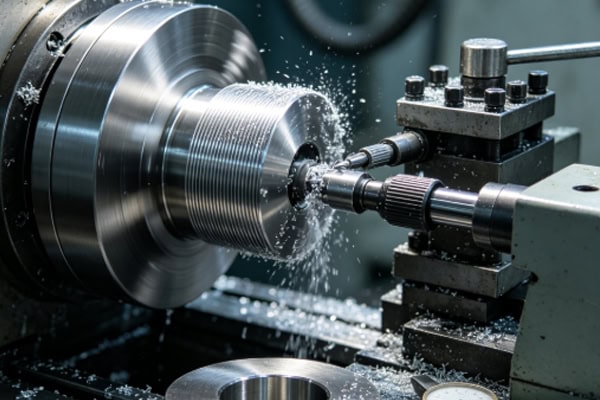
Erätuotannon alettua ensimmäiselle komponentille tulee tehdä kattava mittatarkastus sen varmistamiseksi, että ohjelma, työkalun kompensaatio ja työkappaleen kiinnitysolosuhteet täyttävät tuotantovaatimukset. Jatkuva koneistus tulisi aloittaa vasta ensimmäisen komponentin tarkistuksen jälkeen, mikä vähentää ohjelmointivirheistä tai mittapoikkeamista johtuvan erähylyn riskiä.
- Tarkista ulkohalkaisija
- Tarkista sisäporauksen mitat
- Tarkista komponentin pituus
- Tarkista uran leveys ja syvyys
- Tarkista langat
- Tarkista pinnan laatu
- Vahvista kriittiset toleranssit
Ensimmäisen kappaleen tarkastus voi tunnistaa ongelmia jo materiaalin kulutuksen ollessa vielä alhainen, mikä tekee siitä tärkeän menetelmän erämateriaalihävikin hallintaan.
Vahvista prosessinaikaista mittatarkastusta
Jatkuvan sorvauksen aikana työkalut kuluvat vähitellen ja koneen lämpötila voi muuttua, mikä voi aiheuttaa mittapoikkeamia. Säännöllinen näytteenotto tai prosessin aikainen mittaus voivat havaita mittamuutokset ja mahdollistaa työkalun kompensaation säätämisen ajan kuluessa.
Oikea-aikainen mittakorjaus estää suurten määrien toleranssien ulkopuolella olevien komponenttien tuotannon ja vähentää uudelleentyöstöä ja hylkyä. Tarkkojen automatisoitujen tuotantolinjojen prosessinaikaiset tarkastusjärjestelmät voivat automaattisesti kerätä kriittisiä mittatietoja ja parantaa prosessinohjauksen tehokkuutta.
Paranna työkalujen hallintaa vähentääksesi koneistuksen poikkeavuuksista johtuvaa romua
Työkalun kunto vaikuttaa suoraan materiaalinpoiston laatuun. Kun työkalu kuluu liikaa, leikkausvastus kasvaa, pinnanlaatu heikkenee ja komponentin mitat voivat vähitellen siirtyä. Jos työkalu lohkeaa tai pettää odottamatta, voi esiintyä vakavia pintavaurioita, jotka voivat johtaa komponentin romuttamiseen. Työkalun käyttöiän hallintajärjestelmän avulla valmistajat voivat määritellä asianmukaiset vaihtokriteerit työstömäärän, leikkausajan ja työkalun todellisen kulumisen mukaan. Eri materiaalit vaativat sopivilla materiaaleilla ja geometrioilla varustettuja leikkausteriä vakaiden leikkausolosuhteiden ylläpitämiseksi. Tehokas työkalunhallinta vähentää epänormaalia työstöä ja odottamatonta romua samalla pidentäen työkalun käyttöikää.
Valitse sopivat työkalut materiaalin mukaan
Alumiiniseoksilla, kupariseoksilla, ruostumattomalla teräksellä, hiiliteräksellä, seosteräksellä ja teknisillä muoveilla on erilaiset leikkausominaisuudet, eikä niitä tule työstää identtisillä työkalukokoonpanoilla. Työkalujen valinta materiaalin kovuuden, sitkeyden ja lämmönjohtavuuden mukaan voi vähentää leikkausvastusta ja epänormaalia kulumista.
- Käytä teräviä työkaluja alumiiniseoksille
- Priorisoi kupariseosten lastunpoisto
- Käytä ruostumattomalle teräkselle kulutusta kestäviä työkaluja
- Valitse hiiliteräkselle tukevat leikkaustyökalut
- Käytä seosteräkselle erikoislujia työkaluja
- Hallitse leikkauslämpöä teknisiä muoveja työstettäessä
Oikea materiaalin ja työkalun yhteensovitus vähentää epänormaaleja työkaluvaurioita, parantaa työstön vakautta ja vähentää työkaluihin liittyvien ongelmien aiheuttamaa materiaalihylkyä.
Työkalujen käyttöiän kirjaaminen
Työkalun käyttöajan, työstömäärän, materiaalityypin ja kulumisolosuhteiden kirjaaminen auttaa valmistajia määrittämään sopivat työkalun vaihtovälit. Työkaluja ei tule vaihtaa vasta täydellisen vikaantumisen jälkeen, mutta niitä ei myöskään tule hylätä ennenaikaisesti, kun ne vielä toimivat tehokkaasti.
Tuotantotietoja voidaan käyttää tarkempien työkalujen kestoikästandardien määrittämiseen, jolloin käyttäjät voivat ajoittaa työkalunvaihdot todellisten työstöolosuhteiden mukaan ja vähentää odottamattomia laatuongelmia.
Käytä jäänteitä ja päätykappaleita uudelleen materiaalikustannusten alentamiseksi
CNC-sorvauksen aikana syntyvät jäänteet ja päätykappaleet eivät välttämättä ole arvotonta romua. Joitakin sopivan pituisia ja hyväksyttävien pintakäsittelyjen omaavia jäänteitä voidaan käyttää uudelleen lyhyinä komponentteina. Valmistajat voivat laatia jäännösten luokittelu- ja varastointimenettelyt ja tunnistaa materiaalit tyypin, spesifikaation ja pituuden mukaan tulevaa tuotantokäyttöä varten. Kupari, alumiini, ruostumaton teräs, titaaniseokset ja muut materiaalit, joita ei voida käyttää uudelleen, voidaan lajitella ja siirtää sopivien metallinkierrätyskanavien kautta materiaaliarvon talteen ottamiseksi. Jäännösten asianmukainen hyödyntäminen vähentää raaka-aineiden ostotarvetta ja voi myös alentaa romun käsittelykustannuksia.
Jäännösluokituksen hallinnan perustaminen
Eri materiaaleista valmistettuja jäänteitä ei tule varastoida yhdessä ilman tunnistamista. Ne tulee luokitella materiaalin, halkaisijan, pituuden ja kunnon mukaan. Selkeiden etikettien avulla tuotantohenkilöstö voi nopeasti paikantaa nykyisiin tilauksiin sopivat jäänteet.
- Luokittele materiaalin mukaan
- Luokittele halkaisijan mukaan
- Luokittele pituuden mukaan
- Merkitse jäljellä olevat määrät
- Tietueiden säilytyspäivät
- Priorisoi käyttökelpoiset jäänteet
Standardoitu jäännösten hallinta parantaa materiaalin uudelleenkäyttöä ja vähentää tarvetta ostaa täyspitkiä tankoja lyhyitä komponentteja varten.
Erottele ja kierrätä metallilastut
Sorvauksen aikana syntyvillä metallilastuilla on kierrätysarvoa, mutta eri materiaaleista valmistetut lastut tulee kerätä erikseen. Alumiinin, kuparin, ruostumattoman teräksen ja teräslastujen sekoittaminen lisää myöhempää kierrätysvaikeutta ja voi heikentää talteenottoarvoa.
Erillinen keräys ja standardoitu varastointi mahdollistavat ylijäämämateriaalien tehokkaamman kierrätyksen ja pitävät työstöalueen siistimpänä ja paremmin järjestyksessä.
Käytä automatisoitua tuotantoa materiaalijätteen vähentämiseksi entisestään
Automaatio voi vähentää manuaalisten toimintojen aiheuttamia virheitä ja tehdä materiaalien käytöstä johdonmukaisempaa. Automatisoidut lastaus- ja purkulaitteet voivat suorittaa työkappaleiden kiinnityksen ja poiston kiinteiden ohjelmien mukaisesti, mikä vähentää manuaalisen lastauksen mittojen epäjohdonmukaisuuksia. Automatisoidut tarkastusjärjestelmät voivat jatkuvasti valvoa kriittisiä mittoja ja antaa varoituksia tai pysäyttää laitteet, kun havaitaan poikkeavuuksia, estäen suurten materiaalimäärien jatkumisen virheellisen työstöprosessin läpi. Älykkäät tuotantojärjestelmät voivat myös tallentaa materiaalien kulutuksen, pätevät tuotantomäärät, hylkymäärät ja jäännökset kullekin erälle, mikä tarjoaa tietoa ostoa ja prosessien optimointia varten. Suurten volyymien CNC-sorvauksessa automatisoitu hallinta tekee materiaalien käytöstä läpinäkyvämpää ja auttaa valmistajia jatkuvasti tunnistamaan mahdollisuuksia vähentää jätettä.
Automatisoitu leikkaus parantaa materiaalien hyödyntämistä
Automaattiset leikkauslaitteet voivat toistuvasti leikata tankoja ohjelmoitujen pituuksien mukaisesti, mikä vähentää manuaalisen mittauksen aiheuttamia virheitä. Samoilla spesifikaatioilla varustettujen komponenttien osalta standardoidut leikkausohjelmat voivat ylläpitää yhdenmukaisia pituuksia jokaiselle tangolle.
Automatisoitu leikkaus ei ainoastaan paranna tuotantonopeutta, vaan myös vähentää liian suurten leikkauspituuksien aiheuttamaa jäännöshukkaa. Suurten volyymien tuotannossa nämä säästöt ovat yhä merkittävämpiä tuotantomäärän kasvaessa.
Digitaalinen data tukee materiaalinhallintaa
Digitaaliset tuotannonhallintajärjestelmät voivat tallentaa materiaaliostot, todellisen kulutuksen, tuotantomäärät, hylkymäärät ja jäljellä olevan materiaalin. Pitkäaikaisdata-analyysi voi paljastaa eri komponenttien todellisen materiaalien käyttöasteen ja tunnistaa epänormaalin kulutuksen. Valmistajat voivat käyttää historiatietoja ostomäärittelyjen ja aihioiden mittojen optimointiin, ylimääräisten varastojen vähentämiseen ja materiaalien kiertokulun tehokkuuden parantamiseen.
CNC-sorvaus saavuttaa korkeamman materiaalin hyödyntämisen prosessien optimoinnin avulla
CNC-sorvauksen materiaalihävikin vähentäminen edellyttää jatkuvaa aihiospesifikaatioiden, leikkauspituuksien, työstövarojen, ohjelmapolkujen, työkalun kunnon, laaduntarkastuksen, jäännösmateriaalin hallinnan ja automatisoidun tuotannon optimointia. Valmiin komponentin mittoja lähellä olevan tangon valitseminen voi vähentää rouhintamateriaalin poistoa. Työstövarojen asianmukainen suunnittelu vähentää toistuvaa leikkausta. CNC-ohjelmien optimointi vähentää tarpeettomia työkalun liikkeitä ja materiaalin kulutusta. Ensimmäisen kappaleen tarkastuksen ja prosessinaikaisen tarkastuksen vahvistaminen vähentää erän hävikkiä. Tehokas työkalun käyttöiän hallinta estää työkalun poikkeavuuksien aiheuttaman materiaalihävikin. Standardoitu jäännös- ja lastukierrätys parantaa entisestään resurssien käyttöä. Tarkkuus-CNC-koneistusta tekeville yrityksille, jotka työskentelevät arvokkaiden metallien kanssa, materiaalien käyttöaste vaikuttaa paitsi valmistuskustannuksiin myös pitkän aikavälin tuotantotehokkuuteen ja resurssienhallintaan. Koneistusprosessien ja tuotannonhallinnan jatkuvan parantamisen avulla jokainen tanko, aihio ja materiaalierä voi tuottaa enemmän arvoa. Tämä lähestymistapa antaa valmistajille mahdollisuuden vähentää tuotantohävikkiä samalla, kun komponenttien tarkkuus ja tuotteen laatu säilyvät, mikä parantaa lopulta CNC-sorvauksen kokonaistaloudellista tehokkuutta.















