Automaatiolaitteet vaativat tyypillisesti suuren määrän erillisiä rakenneosia. Laitteiden alustat, asennuslevyt, liittimet, kiinnikkeet, kohdistuspalikat ja ohjauskiskojen kiinnikkeet on kaikki suunniteltava koneen kokonaisasettelun mukaisesti. Tutkimus- ja kehitystyön sekä hankintatiimien osalta epästandardien osien koneistus sisältää piirustusten tulkinnan, toleranssien hallinnan, materiaalivalinnan, pinnan viimeistelyn, kokoonpanosuhteet ja toimitusaikataulut. CNC-koneistus voi käsitellä suoraan 2D-suunnittelupiirustuksia ja 3D-malleja, joten se soveltuu prototyyppien kehittämiseen, pientuotantoon ja automaatiolaitteiden osien volyymitoimitukseen.
Mitkä ovat automaatiolaitteiden räätälöityjen, ei-standardiosien keskeiset vaatimukset?
Automaatiolaitteissa on erillisiä osia, jotka suorittavat toimintoja, kuten kiinnitystä, asemointia, kytkentää, ohjausta ja siirtoa. Valmistusratkaisun on sovittava laitteen rakenteeseen, kuormitusolosuhteisiin ja käyttöympäristöön.
Mittatarkkuus vaikuttaa suoraan laitteiden kokoonpanoon
Kiinnitysreikien, kohdistusreikien, vastinpintojen ja liitospintojen sijaintisuhteet ovat tarkat. Kriittisten mittojen poikkeamat voivat helposti johtaa kokoonpanovaikeuksiin, toistuviin säätöihin, mekanismin virheasentoon tai liikkeen jumiutumiseen.
- CNC-koneistuksella voidaan säätää reikien halkaisijoita, reikien välistystä, askelmia ja kiinnityspinnan mittoja piirustusten mukaisesti.
- Liitoskohtien kohdennettu tarkastus auttaa vähentämään kokoonpanovälystä ja paikannusvirheitä.
- Erätilauksissa vakaiden ohjelmien ja yhdenmukaisten referenssipisteiden käyttö parantaa osien välistä mittayhtenäisyyttä.
Kriittisten mittojen vakaa hallinta voi vähentää myöhempiä kokoonpanon säätöjä ja tehostaa laitteiden käyttöönottoa.
Epätyypilliset rakenteet vaativat joustavia työstömenetelmiä
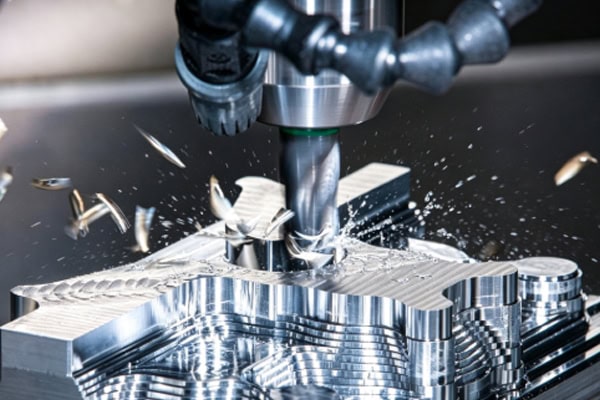
Automaatioprojekteissa käytetyillä kiinnikkeillä, kiinnittimillä ja liitospalikoilla on yleensä ainutlaatuiset rakenteet. Yhteisiä ominaisuuksia ovat urat, ontelot, kaltevat pinnat, epäsäännölliset muodot ja reiät useisiin suuntiin. CNC-koneistuksella voidaan valmistaa monimutkaisia ominaisuuksia 3D-mallien perusteella. Monipuolisille osille voidaan käyttää myös 4-akselista tai 5-akselista koneistusta toistuvan kiinnityksen aiheuttamien paikannusvirheiden vähentämiseksi. Joustavat valmistusmenetelmät sopivat laiterakenteille, jotka vaativat usein optimointia, ja ne voivat myös lyhentää tarkistettujen osien tuotantosykliä.
Materiaalit tulee valita osan toiminnon mukaan
Eri osat altistuvat erilaisille kuormille, liiketaajuuksille ja käyttöympäristöille. Materiaalivalinnoissa on otettava huomioon lujuus, paino, kulutuskestävyys, korroosionkestävyys ja työstökustannukset.
| Epästandardin mukainen osatyyppi | Yleiset materiaalit | Koneistus keskittyy |
| Laitteiden asennusjalustat | Alumiiniseokset, teräs | Tasaisuus, reikien sijainnit, kokonaismitat |
| Robottikäsivarren liittimet | Alumiiniseokset, ruostumaton teräs | Paino, lujuus, liitäntätarkkuus |
| Työkalujen kiinnikkeet | Alumiiniseokset, työkaluteräs, tekniset muovit | Paikannustarkkuus, kulutuskestävyys |
| Ohjauskiskon kiinnikkeet | Alumiiniseokset, ruostumaton teräs | Kiinnityspinnat, reikien väli, jäykkyys |
| Tarkkuuspaikannuslohkot | Teräs, alumiiniseokset | Liitosmitat, sijaintitarkkuus |
Materiaalien, leikkaustyökalujen ja työstöparametrien yhteensovittaminen voi hallita valmistuskustannuksia samalla, kun se täyttää toiminnalliset vaatimukset.
Kuinka CNC voi parantaa räätälöityjen, ei-standardien mukaisten automaatio-osien tehokkuutta?
Automaatiolaiteprojektit vaativat yleensä nopeaa rakenteellista validointia. Osien toimitusnopeus voi vaikuttaa koko koneen kehitys-, koekokoonpano- ja asiakastestausaikatauluihin.
Nopea prototyyppien tuotanto piirustusten perusteella
Tutkimus- ja kehitysvaiheessa muutetaan usein reikien sijainteja, rakenteellista painonkevennystä tai kokoonpanojen välisiä suhteita. CNC-koneistuksella voidaan tuottaa osia suoraan päivitetyistä piirustuksista tai 3D-malleista, mikä vähentää perinteisiin työkalumenetelmiin liittyviä alkuinvestointeja.
- Yksittäiskappaleinen tai pienten määrien koetuotanto ei vaadi erillisiä muotteja.
- Valmiita prototyyppejä voidaan käyttää suoraan koneen kokoonpanon tarkastukseen.
- Kun rakenne muuttuu, vain ohjelmat ja työstötiedostot tarvitsee päivittää.
- Fyysinen palaute auttaa insinöörejä tunnistamaan häiriöt, välykset ja asennusongelmat ajoissa.
Tämä lähestymistapa soveltuu nopeaan suunnittelun validointiin ja lyhentää aikaa mallinnuksesta koneen asennukseen ja testaukseen.
Pieni erätuotanto vähentää koetuotannon paineita
Kun automaatiolaitteet siirtyvät testausvaiheeseen, ne vaativat tyypillisesti kymmeniä tai satoja rakenneosia. CNC-työstö voi kuroa umpeen prototyyppien ja massatuotannon välisen kuilun välttäen ennenaikaisia investointeja työkaluihin. Pienten erien CNC-työstö sopii seuraaviin tilanteisiin:
- Rakenneosien hankinta laitteiden koetuotannon aikana.
- Asiakkaan paikan päällä tapahtuvaan testaukseen tarvitaan varaosia.
- Prosessin validointi ennen useiden koneiden replikointia.
- Lavastuskohtainen tuotanto, kun suunnittelua ei ole vielä täysin viimeistelty.
Pienerätoimitukset voivat täyttää koekokoonpanon, testauksen ja laitetoimituksen vaatimukset ja samalla mahdollistaa osan rakenteen optimoinnin edelleen paikan päällä saadun palautteen perusteella.
Eräkoneistus keskittyy yhdenmukaisuuteen
Kun useita laitesarjoja on kopioitava, samoja osia ostetaan usein jatkuvasti. Toimittajan erävakaus vaikuttaa suoraan kokoonpanotehokkuuteen, laitteiden käyttöönottoaikaan ja jälkimarkkinointikustannuksiin.
- Standardoi toimiviksi todistetut ohjelmat, työkaluratkaisut ja paikannuspisteet.
- Suorita kriittisten reikien sijaintien, liitospintojen ja kiinnitysmittojen prosessinaikaisia tarkastuksia.
- Tarkkaile työkalujen kulumista, kiinnittimien kuntoa ja laitteiden lämpöstabiilisuutta.
- Vähennä erävaihteluita ensimmäisen artikkelin hyväksynnän, prosessitarkastuksen ja lopputarkastuksen avulla.
Vakaat eräprosessit voivat vähentää paikan päällä tehtävää sovitusta ja minimoida kokoonpanohäviöitä, jotka johtuvat vaatimustenvastaisista osista.
Mitkä automaatiolaitteiden osat sopivat räätälöityyn koneistukseen?
Epästandardi CNC-koneistus kattaa erilaisia automaatiolaitteissa käytettäviä rakenteellisia ja toiminnallisia osia. Se soveltuu erityisesti osiin, joilla on erityisvaatimukset, monimutkaiset rakenteet tai vaihtelevat määrät.
Asennusjalustat ja liitäntälevyt
Kiinnitysalustoja ja liitoslevyjä käytetään moottoreiden, moduulien, sylinterien, antureiden ja muiden laitekomponenttien kiinnittämiseen. Ne vaativat suurta tarkkuutta reikien sijainneissa ja kiinnityspinnoilla. CNC-työstöllä voidaan tuottaa useita reikiä, upotusreikiä, kohdistusuria ja epäsäännöllisiä muotoja. Yleisiä osia ovat:
- Moottorin kiinnitysjalustat.
- Moduulin liitäntälevyt.
- Sylinterin kiinnityslevyt.
- Anturin kiinnityslevyt.
Tarkat kiinnitysrakenteet voivat parantaa moduulien välistä liitosta ja parantaa koko koneen kokoonpanon vakautta.
Työkalukiinnikkeet ja komponenttien paikannus
Työkalukiinnikkeet räätälöidään yleensä tuotteen muodon mukaan ja niitä käytetään asemointiin, kiinnitykseen ja kokoonpanoon. CNC-työstöllä voidaan tuottaa paikannusreikiä, kiinnitysuria, pysäytyspintoja ja muotoiltuja rakenteita. Yleisiä materiaaleja ovat alumiiniseokset, teräs ja tekniset muovit. Tyypillisiä työstösovelluksia ovat:
- Tuotteen paikannuspalikat ja paikannustappien pohjat.
- Automaattiset lastaus- ja purkulaitteet.
- Tarkastus- ja kokoonpanotyökalut.
- Kiinnitysurat, pysäytyspinnat ja muotoillut rakenteet.
- Kulutusta kestävät tai eristävät muoviosat.
Mittapysyvät kiinnikkeet voivat parantaa toistettavuutta lastauksen ja purkamisen, tarkastuksen ja kokoonpanon aikana.
Ohjauskiskon kiinnikkeet, robottikäsivarren liittimet ja voimansiirron osat
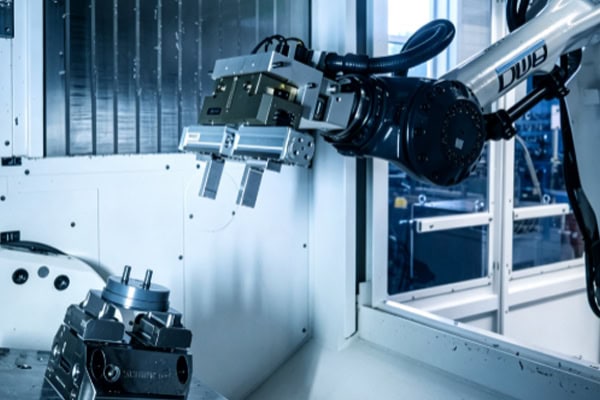
Ohjauskiskon kiinnikkeet, robottikäsivarren liitoslohkot, holkit ja voimansiirron osat altistuvat pitkäaikaiselle edestakaiselle liikkeelle ja vaativat suurta mittatarkkuutta, jäykkyyttä ja kulutuskestävyyttä. Osan rakenteesta riippuen voidaan käyttää sorvaus-jyrsintä tai moniakselista CNC-koneistusta. Myös anodisointi, pinnoitus tai muut pintakäsittelyt voidaan valita todellisten käyttöolosuhteiden mukaan. Vakaat liikekomponentit voivat vähentää tärinää, linjausvirheitä ja epänormaalia kulumista käytön aikana, mikä pidentää laitteiden huoltovälejä.
Miten sinun tulisi valita epästandardien automaatiolaitteiden osien toimittaja?
Epästandardien mukaisten osien hankinta edellyttää kattavaa hinnoittelun, prosessien ymmärtämisen, laadunvalvonnan, toimituskyvyn ja jatkuvan palvelun arviointia.
Arvioi monimutkaisten, epästandardien osien koneistusominaisuuksia
Toimittajalla tulisi olla erilaisia CNC-koneita ja sen tulisi pystyä työstämään yleisiä materiaaleja, kuten alumiiniseoksia, ruostumatonta terästä, terästä, kuparia ja teknisiä muoveja. Toimittajalla tulisi myös olla kokemusta syvien onteloiden, ohuiden seinien, useiden reikien ja monikulmaisten rakenteiden käsittelystä. Hankinnassa on keskityttävä seuraaviin ominaisuuksiin:
- Varustettu 3-, 4- tai 5-akselisilla CNC-työstölaitteilla.
- Kokemusta syvien kolojen, ohutseinäisten ja monimutkaisten pintojen koneistuksesta.
- Kattaa yleisesti käytetyt materiaalit automaatiolaitteissa.
- Tukee sorvausta ja jyrsintää sekä moniprosessikoneistusta.
- Voi koordinoida jälkikäsittelypalveluita, kuten anodisointia ja pinnoitusta.
Laitteiston kokoonpanon ja osan rakenteen välinen korkea yhteensopivuus auttaa vähentämään ulkoistamista, toistuvia kiinnityksiä ja toimitusviiveitä.
Arvioi, kattaako tarkastusjärjestelmä kriittiset mitat
Automaatio-osien poikkeamat tulevat usein ilmeisiksi vasta kokoonpanon aikana. Siksi laadunhallinnan on katettava mitat, sijainnit ja pintakäsittelyolosuhteet pelkän ulkonäön sijaan.
- Tarkista kriittiset mitat, reiän halkaisijat ja reikien väliset etäisyydet.
- Tarkasta tärkeät kosketus- ja kohdistuspinnat.
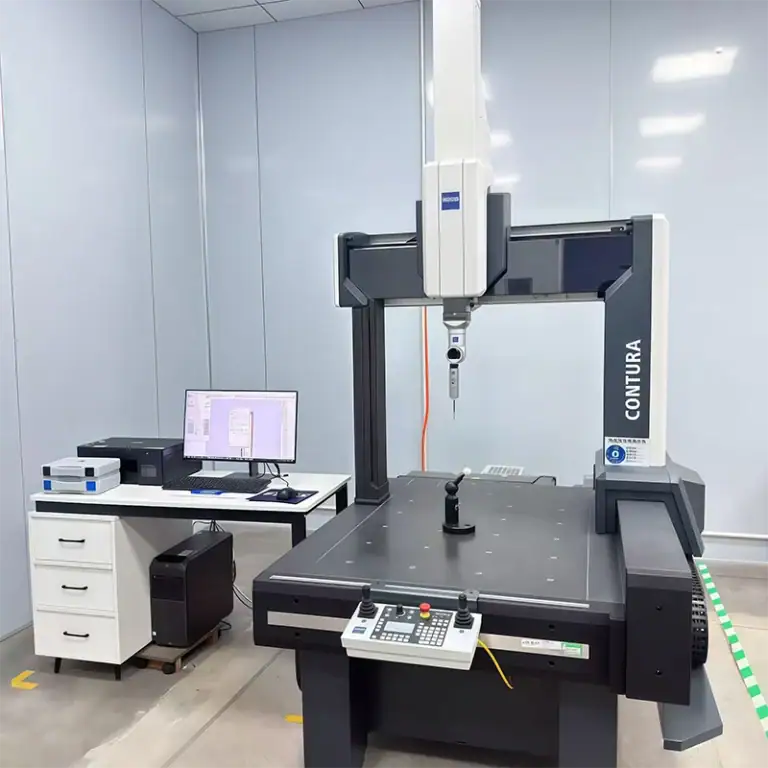
- Käytä koordinaattimittauskoneita, optisia mittauslaitteita ja muita tarkastustyökaluja projektin vaatimusten mukaisesti.
- Laadi erätilauksille ensimmäisen artikkelin, prosessinaikaisen ja valmiin tuotteen tarkastusmenettelyt.
Täydellinen tarkastusjärjestelmä voi tunnistaa koneistuspoikkeamat etukäteen ja vähentää uudelleentyöstön ja kokoonpanon riskejä osien saapumisen jälkeen asiakkaan tehtaalle.
Arvioi kykyä tukea prosessia prototyyppien valmistuksesta erätuotantoon
Automaatioprojektit käyvät tyypillisesti läpi suunnitteluprototyyppien valmistuksen, pienten erien koetuotannon, laitteiden replikoinnin ja jatkuvat täydennystilaukset. Täyden prosessin tuen tarjoava toimittaja voi lyhentää uusien koneistustoimittajien löytämiseen, prosessien toistuvaan validointiin ja laatustandardien uudelleenvahvistamiseen kuluvaa aikaa. Sujuva koordinointi piirustusten tarkistuksen, CNC-prototyyppien valmistuksen, pintakäsittelyn, mittatarkastuksen ja erätoimituksen välillä sopii paremmin automaatiolaiteyrityksille, jotka etsivät pitkäaikaisia hankintakumppanuuksia.
Epästandardien mukaisten automaatiolaitteiden osien räätälöinnin avain on tarkkuuden, materiaalien, kokoonpanosuhteiden ja erätoimituksen vakaus. TiRapid tarjoaa CNC-koneistuspalveluita epästandardien automaatiolaitteiden osille tukemalla prototyyppejä, piensarjatuotantoa ja volyymituotantoa. Autamme asiakkaita vähentämään toimitusketjun viestintävaiheita ja parantamaan epästandardien osien hankintatehokkuutta.