
Koneistetussa kotelossa voi olla tasainen kiinnityspinta, syvä tasku, laakeripesä ja kierrereiät. Akselissa voidaan tarvita valmiita halkaisijoita, uria ja aksiaalireikä. Jokainen ominaisuus asettaa erilaisia vaatimuksia leikkuuterälle, joten kokonaisen osan valmistaminen vaatii yleensä useita työkaluja, jotka työskentelevät suunnitellussa työjärjestyksessä.
CNC-työstötyökalujen ymmärtäminen auttaa insinöörejä arvioimaan valmistettavuutta ja auttaa ostajia esittämään hyödyllisiä kysymyksiä ehdotetusta prosessista. Tässä oppaassa selitetään tärkeimmät työkaluperheet, miten ne valitaan osavaatimusten mukaan ja miten työkalun ja työkappaleen kiinnitys tukevat niiden suorituskykyä.
Mitä ovat CNC-työstötyökalut?
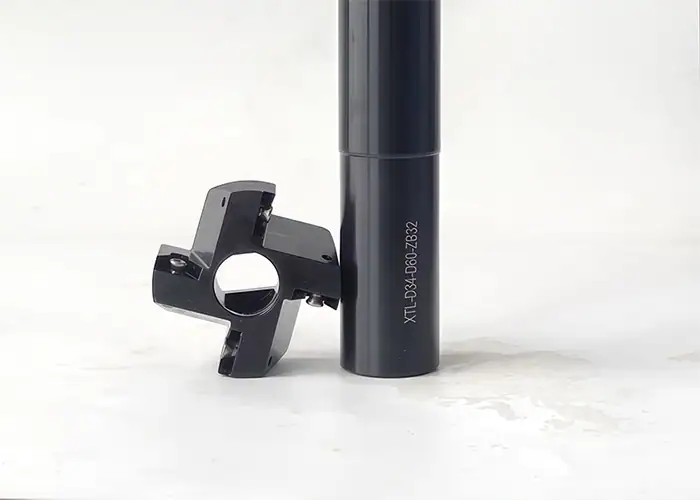
CNC-työstötyökalut ovat työkaluja, joita käytetään työkappaleiden muotoiluun ja viimeistelyyn tietokoneohjatuissa koneissa. Tärkeimpiä leikkaustyökaluja ovat jyrsimet, sorvaustyökalut, porat, avarrustyökalut, avartimet ja kierteitystyökalut. Niiden geometria ja käyttötarkoitus määräävät, mitä ominaisuuksia niillä voidaan tuottaa.
CNC-kone tarjoaa hallittua liikettä, tehoa ja asemointia. Leikkaustyökalu koskettaa materiaalia. Jyrsinnän aikana leikkuri normaalisti pyörii ohjelmoitua rataa pitkin. Perinteisessä sorvauksessa työkappale pyörii työkalua vasten, joka liikkuu sen pintaa pitkin.
Termi CNC-leikkaustyökalut kuvaa erityisesti työkaluja, jotka poistavat materiaalia leikkaamalla. Laajemmin CNC-työkaluihin kuuluvat myös työkalunpitimet, kiinnittimet ja asetuslaitteet. Holkki pitää leikkuria, kiinnitin paikantaa työkappaleen ja mittauskärki tukee mittausta. Näillä tukilaitteilla on eri toimintoja kuin itse leikkausreunalla.
Mitkä ovat CNC-työstötyökalujen päätyypit?
Päätyökaluperheet on järjestetty jyrsintään, sorvaukseen, reiän koneistukseen, kierteitykseen, uransorvaukseen ja reunan viimeistelyyn. Valitse perhe vaaditun ominaisuuden mukaan ja arvioi sitten tiettyä työkalua käyttömahdollisuuksien, materiaalin ja piirustusten vaatimusten perusteella.
| Toiminta | Yleiset työkalut | Tyypillisiä ominaisuuksia | Päävalintatarkistus |
| jyrsintä | Varsijyrsimet, tasojyrsimet | Pinnat, taskut, seinät, profiilit | Leikkuriin ja pidikkeeseen pääsy |
| Kääntyminen | Sorvausterät ja -pitimet | Ulkohalkaisijat, hartiat, päätypinnat | Reunan geometria ja työkappaleen tuki |
| Poraus | Kierukkaporat, erikoisporat syväreikiin | Alkureiät | Syvyys ja lastunpoisto |
| Tylsä | Sorvauspuomit, säädettävät sorvauspäät | Suurennetut tai viimeistellyt reiät | Jäykkyys ja käytettävissä oleva vara |
| väljentäminen | Kalvaimet | Valmiin reiän koko ja pinta | Edellisen reiän laatu |
| Threading | Kierretapit, kierrejyrsimet, kierreterät | Sisä- ja ulkokierteet | Kierteen erittely ja käyttösyvyys |
| Uransorvaus ja katkaisu | Uranjyrsintäterät, katkaisuterät | Syvennykset, pidätinrenkaan urat, erotusleikkaukset | Leveys, ulottuvuus ja lastunhallinta |
| Reunojen viimeistely | Viisteenjyrsimet, upottimet, purseenpoistotyökalut | Viisteet, ruuvipesät, purseiden poisto | Määritelty reunageometria ja pääsy |
Jyrsinkoneet
Jyrsimet työstävät tasaisia pintoja, taskuja, uria, seinämiä ja muotoiltuja ominaisuuksia. Varsijyrsimet käyttävät niiden leikkauspäitä ja kehäreunoja monenlaisiin töihin. Tasojyrsimet tuottavat yleensä leveitä, tasaisia pintoja, usein käyttämällä vaihdettavia teriä.
Kotelon jyrsin voi avata sisäisen taskun, kun taas tasojyrsin valmistelee kiinnityspintaa. Jyrsimen halkaisija vaikuttaa nurkkien saavutettavuuteen, ja koko työkalukokoonpanon on päästävä yli ympäröivien seinien ja kiinnittimien. Nämä rajoitteet voivat vaikuttaa osan asetteluun ennen koneistuksen aloittamista.
Katso tarkempi vertailu kuulapäästä, nurkkasäteestä, urituksesta ja muista profiileista jyrsintyyppien oppaastamme.
Sorvaus- ja tasoitustyökalut
Sorvaustyökalut koneistavat pyöriviä osia, kuten akseleita, holkkeja ja puslalevyjä. Ulkosorvauksella luodaan ulkohalkaisijat ja porrastetut profiilit. Tasosorvauksella luodaan päätypinnat, kun taas sopivat profilointityökalut seuraavat olkapäitä, kartioita ja muotoja.
Monissa sorvauskokoonpanoissa vaihdettava terä ja pidin yhdistyvät. Pidin sijoittaa ja tukee terää, ja terän geometria, lastuttava materiaali ja kärkisäde vaikuttavat siihen, miten terä leikkaa ja muodostaa lastuja. Molempien on sovittava käytettävissä olevaan lähestymissuuntaan ja ympäröiviin ominaisuuksiin.
Rouhinta ja viimeistely asettavat terälle erilaiset vaatimukset. Raskaampaan lastuamiseen suunniteltu geometria ei välttämättä hallitse lastuja tehokkaasti kevyen viimeistelylastun aikana. Suunnittelussa tulisi sovittaa terä todelliseen syöttöön ja lastuamissyvyyteen ottaen huomioon työkappaleen jäykkyys. Hoikka akseli saattaa tarvita lisätukea ja erilaisen lastuamisstrategian kuin lyhyt, jäykkä holkki.
Poraustyökalut
Porat luovat reikiä työntymällä työkappaleeseen. Yleisiä vaihtoehtoja ovat täysreikäporat ja mallit, joissa on vaihdettavat kärjet tai terät. Kierukkaporia käytetään laajalti, kun taas erikoistuneet syväreikätyökalut sopivat sovelluksiin, joissa ulottuvuus, ohjaus ja jäähdytysnesteen syöttö vaativat erityistä lähestymistapaa.
Reiän syvyys, sisäänmenopinta, ulostulo-olosuhteet ja lastunpoisto ovat keskeisiä valintatekijöitä. Kalteva sisäänmeno voi kuormittaa lastuavia särmiä epätasaisesti. Syvän reiän sisään jääneet lastut voivat vahingoittaa työkalua tai reiän pintaa. Siksi työkalun geometrian, jäähdytysnesteen syötön ja poraussyklin on toimittava yhdessä.
Pisteytysoperaatio voi auttaa sopivan reiän määrittämisessä joillekin poramalleille, mutta sen geometrian on oltava yhteensopiva poran kanssa. Sitä ei pitäisi lisätä automaattisesti jokaiseen reiänvalmistusreittiin. Samoin pelkkä poraus voi täyttää välysreiän vaatimuksen. Lisäviimeistely on perusteltua, jos piirustus tai osoitettu prosessin ominaisuus sitä vaatii.
Tylsät työkalut
Poraustyökalut suurentaavat tai viimeistelevät olemassa olevan reiän. Sorvissa käytetään yleensä porauspalkkia pyörivän kappaleen sisällä, kun taas työstökeskuksessa voidaan käyttää pyörivää porauspäätä. Säädettävät hienoporausjärjestelmät mahdollistavat leikkaushalkaisijan asettamisen vaaditulle reiälle.
Avarrus on hyödyllinen laakeripesien, holkkien sijaintien ja muiden sisäisten ominaisuuksien työstämiseen, joiden halkaisijalla ja suhteella ympäröivään geometriaan on merkitystä. Sopivalla työvaralla ja vakaalla asetuksella voidaan parantaa reiän geometriaa ja määrittää sen akseli työstöasetukseen nähden.
Pääsymahdollisuus ja jäykkyys ovat tärkeitä rajoituksia. Pieni reikä rajoittaa puomin halkaisijaa, kun taas syvä reikä lisää tarvittavaa vapaapituutta. Tuloksena olevan kokoonpanon on silti oltava lastunkestävä ja vastustettava taipumista. Arvioi puomi ja pidin yhdessä leikkausvoimien, työvaran ja työkappaleen tuen kanssa.
Kalvintyökalut
Avartimet viimeistelevät aiemmin koneistetun reiän poistamalla suhteellisen pienen työvaran. Niiden useat leikkuuterät voivat saada valmistellun reiän haluttuun kokoon ja pintaan, mikä tekee niistä hyödyllisiä reikien ja muiden toistuvien reikien paikantamisessa.
Edellinen toimenpide on välttämätön. Reiän on tarjottava sopivaa materiaalia valitulle avartimelle, ja työkalun on mentävä sisään oikein kohdistettuna. Liian pieni tai epätasainen työvara voi estää avartimen leikkaamisen tasaisesti.
Avarruksen ei pitäisi odottaa korjaavan alkuperäisen reiän sijainti- tai suoruusvirheitä. Jos sijainti tai kohdistus on ensisijainen huolenaihe, prosessi saattaa vaatia erilaisen valmistelun tai avarruksen. Valitse avarruksen ja avarruksen välillä piirustuksen ja olemassa olevan reiän kunnon mukaan.
Kierretapit ja kierrejyrsimet
Leikkaavat kierretapit tuottavat sisäkierteitä valmiisiin reikiin. Spiraalikärkiset mallit ohjaavat yleensä lastut eteenpäin läpirei'issä, kun taas sopivat spiraalimaiset mallit vetävät lastut takaisin pohjarei'istä. Materiaali ja reiän geometria määräävät, onko tietty kierretapin malli sopiva.
Muotoleikkurit luovat kierteet siirtämällä sitkeää materiaalia lastujen leikkaamisen sijaan. Ne vaativat yhteensopivan työkappalemateriaalin, hallitun reiän valmistelun ja sopivan voitelun. Niiden lastuamaton toiminta ei tee niistä keskenään vaihdettavia lastuavien kierretappien kanssa.
Kierrejyrsimet työstävät kierteitä koordinoidun kierteisen työstöradan kautta. Ne vaativat yhteensopivan koneen liikkeen ja riittävästi tilaa, jotta jyrsin voi siirtyä sisään ja seurata rataansa. Jos jyrsimen rakenne sallii, kierrejyrsin voi kattaa eri kierteiden halkaisijat samalla nousulla ja muodolla.
Kierteen poraus tarjoaa usein suoran reitin toistuvalle sisäkierteen koolle. Kierrejyrsintä tarjoaa mahdollisuuden kierteen halkaisijan ohjelmoituun säätöön, ja siitä voi olla hyötyä, kun lastunhallinta tai halkaisija-alue tekevät tästä joustavuudesta arvokasta.
Vahvista kierteen nimitys, toleranssiluokka ja käytettävissä oleva täyskierteen syvyys. Pohjareikä tarvitsee välyksen valitulle työkalulle ja kaikille porakärjen geometrioille, jotka ylittävät vaaditun täyskierteen syvyyden. Sorvattujen osien ulkokierteet voidaan myös tuottaa erityisillä kierreterillä.
Ura- ja katkaisutyökalut
Urajyrsintätyökalut tekevät syvennyksiä ulkohalkaisijoille, sisäreikiin tai päätypintoihin. Sovelluksia ovat pidätinrengasurat, tiivisteurat ja välykset. Katkaisutyökalut leikkaavat sorvatun työkappaleen läpi erottaakseen komponentin materiaalista tai jäljellä olevasta osasta.
Terän ja sitä tukevan terän tai pitimen on mukauduttava uran leveyteen, syvyyteen ja lähestymissuuntaan. Työkalu, joka ulottuu ulkoiseen uraan, ei välttämättä sovellu tasouraan tai sisäiseen syvennykseen. Lähellä olevat olakkeet voivat myös rajoittaa pidintä, vaikka leikkaussärmä näyttäisi olevan saavutettavissa.
Näissä toimenpiteissä leikkauskuormat voivat keskittyä kapeaan tilaan. Pidä kokoonpano mahdollisimman jäykkänä ja tarjoa lastuille poistumisreitti. Katkaisun aikana on otettava huomioon myös työkappaleen stabiilius ja se, miten erotettua komponenttia hallitaan.
Viiste- ja purseenpoistotyökalut
Viistejyrsintyökalut luovat määritellyt kulmikkaat reunat. Senkkaustyökalut luovat kartiomaisia syvennyksiä, usein ruuvinkantaan. Jäysteenpoistotyökalut poistavat reunaan jääneen ei-toivotun materiaalin toisen työvaiheen jälkeen. Toiminnot ovat päällekkäisiä joissakin sovelluksissa, mutta vaadittu viimeistelty geometria määrää työkalun valinnan.
Piirustuksessa saatetaan vaatia mitoitettu viiste yhdessä aukossa ja vain purseen poisto toisessa. Molempien reunojen suurentaminen samalla toimenpiteellä voi muuttaa toiminnallista pintaa tai pienentää käytettävissä olevaa kierteen syvyyttä.
Takareunoihin ja leikkaaviin reikiin on kiinnitettävä huomiota suunnittelussa. Jyrsin, joka ulottuu reiän etuosaan, ei välttämättä saavuta ulostuloa tai sisäistä leikkauskohtaa. Erikoistuneet takaviiste- tai poikkireikien jäysteenpoistotyökalut soveltuvat helposti saavutettaviin sovelluksiin, kun taas muut ominaisuudet saattavat vaatia erillisen viimeistelymenetelmän. Määrittele reunavaatimukset riittävän ajoissa, jotta tarvittava pääsy ja tarkastus ovat mahdollisia.
Miten valitset CNC-työkalut osavaatimuksiin?
Valitse CNC-työstötyökalut yhdistämällä jokainen ominaisuus sen materiaaliin, mittavaatimuksiin, käyttörajoituksiin ja tuotantomäärään. Tarkista sitten, pystyykö kone ja koko työkalukokoonpano suorittamaan ehdotetun toiminnan luotettavasti.
Aloita ominaisuuksien geometriasta ja käyttöoikeuksista
Aloita valmiista ominaisuudesta ja sen työstösuunnasta. Reikä, ura ja kierteitetty pohjareikä voivat sijaita lähellä toisiaan, mutta vaatia hyvin erilaisia lähestymistapoja.
Tarkista koko kokoonpanon, mukaan lukien varren, pitimen ja jatkeet, työstötila. Ota huomioon myös työkalun sisään- ja ulosveto sekä lastunpoisto. Työkalu, joka sopii lopullisen CAD-muodon sisään, saattaa silti törmätä työkaluun lähestyessään sitä.
Hyödyllisiä piirustus- ja mallitarkistuksia ovat:
- Olkapäiden tai kapeiden aukkojen taakse piilossa olevat ominaisuudet.
- Syvät reiät, jotka rajoittavat tangon halkaisijaa ja jäykkyyttä.
- Kierteet, joissa on vähän tilaa vaaditun täyden kierteen syvyyden ulkopuolella.
- Reunat, joihin ei pääse käsiksi toisen operaation jälkeen.
Jos työstökoneiden käyttöliittymässä käytetään epätavallisen pitkää tai erikoistyökalua, keskustele ominaisuuksien muuttamisesta ennen suunnittelun viimeistelyä. Pieni muutos aukkoon tai reliefiin voi luoda käytännöllisemmän työstöreitin.
Sovita prosessi koon, sijainnin ja viimeistelyvaatimusten mukaan
Reiän halkaisija, sijainti, muoto ja pinnan rakenne ovat erillisiä vaatimuksia. Halkaisijatoleranssin noudattaminen ei takaa, että akseli on oikeassa paikassa tai että pinta täyttää viimeistelyvaatimukset.
Erottele hyväksymiskriteerit ennen viimeistelyreitin valintaa. Reikä voi täyttää kokovaatimuksen, mutta ei täytä sylinterimäisyyttä tai sijaintia koskevia vaatimuksia. Toiminnan ja asetusten on otettava huomioon kaikki sovellettavat vaatimukset, mukaan lukien ominaisuuksien ja minkä tahansa määritellyn datujärjestelmän väliset suhteet.
Suunnittele tarkastus samojen vaatimusten mukaisesti. Reiän mittalaite voi arvioida halkaisijan, mutta pelkkä mittaus ei määritä sijaintia suhteessa datupisteeseen. Koordinaattimittaus tai muu sopiva menetelmä voi olla tarpeen sijainnin ja geometristen suhteiden määrittämiseksi. Myös tietty pintarakenne vaatii sopivan varmennusmenetelmän. Viimeistelytoimenpiteen ja tarkastusmenetelmän valitseminen yhdessä estää yksittäisen halkaisijalukeman käsittelyn täydellisen vaatimustenmukaisuuden todisteena.
Sovita työkalun geometria ja työkappaleeseen sopiva materiaali
Määritä seos ja kunto mieluummin kuin yleisnimitys, kuten metalli tai muovi. Kovuus, lastujen muodostuminen, kulumiskestävyys ja taipumus tarttua reunaan vaikuttavat työkalun valintaan.
Sorvauksessa terälaadun ja lastunmurtajan geometrian on sovittava materiaaliin ja lastuamisolosuhteisiin. Sitkeälle alumiiniseokselle sopiva terävä särmä voi olla huono valinta karkaistun teräksen hakkaavaan lastuamiseen. Porien ja kierretappien kohdalla uran ja teräsärmän rakenteen on myös hallittava kyseisen materiaalin tuottamat lastut.
Pikateräs ja kovametalli tarjoavat erilaisia yhdistelmiä sitkeyden, kulutuskestävyyden ja käyttöominaisuuksien suhteen. Pinnoitteiden on sovittava alustaan, työkappaleeseen ja sovellukseen. Pinnoitettu työkalu ei ole automaattisesti paras vaihtoehto jokaiselle materiaalille.
Käytä työkalunvalmistajan suosituksia lähtökohtana ja määritä sitten leikkausolosuhteet todellista kokoonpanoa varten. Nopeuden tai syötön kopioiminen toisesta työstä tarkistamatta materiaalin kuntoa, työkalun kiinnitystä ja jäähdytysnesteen syöttöä voi heikentää muuten järkevää valintaa.
Huomioi tuotantomäärä ja työkalujen hallinta
Prototyyppityössä suositaan usein helposti saatavilla olevia työkaluja ja prosessia, joka mahdollistaa suunnittelumuutokset. Dedikoidusta työkalusta tulee houkuttelevampi, kun vakaa suunnittelu ja odotettu tilausmäärä oikeuttavat sen valmistelu- ja korvausvaatimukset.
Toistuvaa tuotantoa varten arvioi, miten työkalut tunnistetaan, esiasetetaan, tarkastetaan ja vaihdetaan. Määritä, mitkä työkalut ohjaavat kriittisiä ominaisuuksia ja miten kuluminen havaitaan ennen kuin kyseiset ominaisuudet ajautuvat rajojensa ulkopuolelle. Vaihtoterillä tai -työkaluilla tulisi olla hallittu asetusmenettely, jotta prosessi pysyy yhdenmukaisena muutoksen jälkeen.
Vertaa kokonaisvalmistuskustannuksia pelkän jyrsimen ostohinnan sijaan. Olennaisia kustannuksia ovat esimerkiksi asennus, työstöaika, työkalujen vaihdot, tarkastukset sekä uudelleenkäsittelyn tai romutettujen osien seuraukset. Hankintatiimit voivat kysyä, miten ehdotetut työkalut tukevat toistuvia tilauksia ja mitkä muutokset edellyttäisivät prosessin tarkistamista uudelleen.
Miten työkalunpitimet ja työkappaleen kiinnittimet tukevat CNC-työkaluja?
Työkalunpidin kiinnittää ja asemoi leikkaustyökalun, kun taas työkappaleenpidin paikantaa ja tukee osaa. Molemmat vaikuttavat siihen, pystyykö valittu työkalu tuottamaan halutun ominaisuuden johdonmukaisesti, erityisesti silloin, kun ulottuvuus tai osan jäykkyys on rajoitettu.

Työkalunpitimet, holkit ja työkalun asetus
Pyörivät työkalut käyttävät yhteensopivia istukoita, holkkeja tai muita pitimiä karaan kiinnittämiseen. Sorvausterät ja porauspuomit käyttävät pitimiä, jotka sopivat revolveriin tai koneen liitäntään. Liitoksen on tarjottava asianmukainen ote, välys ja jäykkyys toimintaa varten.
Pyörivässä kokoonpanossa heitto vaikuttaa siihen, kuinka tasaisesti lastuavat terät tarttuvat. Puhtaat vastinpinnat, oikea kokoonpano ja sopiva kiinnitys auttavat hallitsemaan sitä. Pidä tukemattoman työkalun pituus niin lyhyenä kuin ominaisuuden ja pitimen välys sallivat, samalla kun säilytät määritellyn tartuntapituuden.
Työkalun pituuden, halkaisijan ja asiaankuuluvien siirtymien on vastattava todellista kokoonpanoa. Esiasetus ja koneen sisäinen mittaus voivat tukea tätä asetusta. Tarkka siirtymä ei voi kompensoida epävakaata pidintä, eikä jäykkä pidin voi korjata väärin syötettyä työkalun mittaa.
Kiinnikkeet, peruspisteet ja työkappaleen tuki
Kiinnitin määrittää, miten kappale sijoitetaan ja lukitaan koneistuksen aikana. Sen kohdistuspintojen tulisi tukea valittua peruspistestrategiaa, erityisesti silloin, kun ominaisuuden sijainti riippuu aiemmasta työvaiheesta.
Kiinnityksen on kestettävä leikkauskuormia vääntämättä komponenttia. Ohuet seinät ja hoikat osat saattavat vaatia paikallista tukea tai työjärjestyksen tarkistamista, jotta materiaalin poisto ei jätä joustavaa osaa alttiiksi suurille leikkausvoimille.
Pääsykyvyn, tuen ja mittauksen on pysyttävä yhteensopivina koko reitin ajan. Osien, jotka voivat muuttaa muotoaan puristuksen aikana, osalta tarkastussuunnitelmassa tulee myös määrittää vaadittu kiinnitysehto. Tiukasti puristetun komponentin mittaaminen voi peittää irrotuksen jälkeen ilmenevän liikkeen.
Miten CNC-työkalut yhdistetään täydellisen osan koneistamiseksi?
Valmis osa valmistetaan yhdistämällä työkaluja sen ominaisuuksien ympärille ja suunnittelemalla, miten kukin operaatio valmistautuu seuraavaan. Järjestyksen tulisi säilyttää hyödylliset paikannuspinnat, tarjota viimeistelyvaraa tarvittaessa ja pitää kriittiset ominaisuudet helposti saatavilla.
Esimerkki kotelosta, jossa on tarkkuusreiät ja -kierteet
Tarkastellaan alumiinikoteloa, jossa on kiinnityspinta, sisäinen tasku, tarkkuusreikä ja kierteitetyt kiinnitysreiät. Mahdollinen työkalusuunnitelma määrittää kullekin toiminnolle eri roolin:
| Osaominaisuus | Mahdollinen työkalu | Prosessin tarkoitus |
| Kiinnityspinta | Tasojyrsin | Määritä pinta, jota käytetään kiinnittämistä tai myöhempää sijoittamista varten |
| Sisätasku | Loppu mylly | Poista sisäpuolinen materiaali ja viimeistele esteettömät seinät |
| Välys ja ohjausreiät | Pora | Tee reiät valmiiseen kokoon tai valmistele seuraavaa työvaihetta varten |
| Tarkkuusreikä | Hienoporaustyökalu tai avarrin | Viimeistele poraus vaatimuksiin sopivalla reitillä |
| Liiteketjut | Leikkaustappi tai kierrejyrsin | Tuota määritelty käyttökelpoinen lanka |
| Avautuvat reunat | Viiste- tai purseenpoistotyökalu | Määritä vaadittu reunaehto |
Tärkeä päätös on se, miten nämä toiminnot vaikuttavat toisiinsa. Jos reiän sijainti suhteessa kiinnityspintaan on määritelty, asennuksen on määritettävä tämä suhde. Jos tasku jättää reiän ympärille ohuen seinämän, suunnittelijan on otettava huomioon jäykkyyden muutos ennen lopullista mitoitusta.
Kierteiden valmistelu vaikuttaa myös myöhempään työhön. Reiän syvyyden on sovittava valittuun kierteytysmenetelmään, ja reunan viimeistelyn on säilytettävä vaadittu täysi kierteiden syvyys. Lopullisessa suunnitelmassa tulee selittää, mille pinnoille kotelo sijoitetaan ja miten kriittiset suhteet tarkistetaan.
Esimerkki sorvatusta akselista tai holkista
Porrastettu akseli voi yhdistää ulkosorvauksen, tasosorvauksen, aksiaaliporauksen, uransorvauksen ja ulkokierteiden sorvauksen. Holkki voi lisätä sisäistä porausta tai avarrusta reiän muodostamiseksi. Katkaisutyökalu voi erottaa jommankumman komponentin materiaalista.
Työkalujen yhteiskäyttötapa riippuu siitä, miten ne toimivat. Kappaleen pysyessä yhteisessä asetuksessa koneistetut piirteet voivat jakaa saman paikannustilan. Siirron jälkeen valmiiksi saadut piirteet vaativat tarkoituksellisen menetelmän komponentin uudelleen paikantamiseksi ja tukemiseksi.
Ohutseinäisen holkin ulkohalkaisijan ja reiän viimeistely vaatii huomiota puristusmuodonmuutoksiin ja leikkauskuormiin. Hoikalla akselilla materiaalin poistaminen voi heikentää jäykkyyttä ennen lopullisten halkaisijoiden valmistumista. Nämä seikat voivat muuttaa rouhintajärjestystä, viimeistelyvaraa tai tukijärjestelyä.
Työkalusuunnitelma ulottuu siis leikkureiden luetteloa pidemmälle. Sen tulisi yhdistää valitut terät ja pitimet valmiin osan aihioon, työkappaleen kiinnitykseen, työjärjestykseen ja tarkastusvaatimuksiin.
UKK
Miten työkalun kuluminen vaikuttaa CNC-työstöön?
Työkalujen kuluminen voi aiheuttaa mittasiirtymää, huonompaa pinnanlaatua ja epätasaista osan laatua. Kulumisen seuranta ja työkalujen vaihtaminen tai indeksointi ennen kuin ne ylittävät prosessirajat, auttavat ylläpitämään toistettavuutta.
Mikä on työkalun siirtymä CNC-koneistuksessa?
Työkalun siirtymä on CNC-ohjaukseen tallennettu arvo, joka ottaa huomioon työkalun geometrian, kuten pituuden tai säteen. Kulumissiirrot mahdollistavat pienet mittakorjaukset leikkaussärmän kuluessa.
Mitä on live-työkalut CNC-koneessa?
Pyörivässä työkalutuotannossa käytetään CNC-sorvissa tai sorvauskeskuksessa olevia moottorikäyttöisiä, pyöriviä työkaluja jyrsintään, poraukseen ja kierteitykseen. Se mahdollistaa useampien ominaisuuksien koneistamisen yhdellä asetuksella, mikä vähentää siirtoja koneiden välillä.
Yhteenveto
CNC-työstötyökalujen valinta alkaa kunkin ominaisuuden vaatimusten ymmärtämisestä. Jyrsimet, sorvaustyökalut, porat, avarrustyökalut, avartimet ja kierteitystyökalut palvelevat kukin omaa tarkoitustaan. Käytännöllinen prosessi yhdistää ne sopiviin pitimiin, työkappaleen tukeen ja tarkastukseen, joka varmistaa määritellyn tuloksen.
TiRapid tarjoaa tarkkaa CNC-koneistusta räätälöidyille metalli- ja muoviosille, sekä valmistuspalautetta ja mittatarkastusta prototyypeille ja pientuotantoon. Lähetä CAD-mallisi, piirustuksesi, materiaalisi, määräsi ja kriittiset vaatimuksesi keskustellaksesi käytännön koneistustavasta ja pyytääksesi tarjouksen.
















